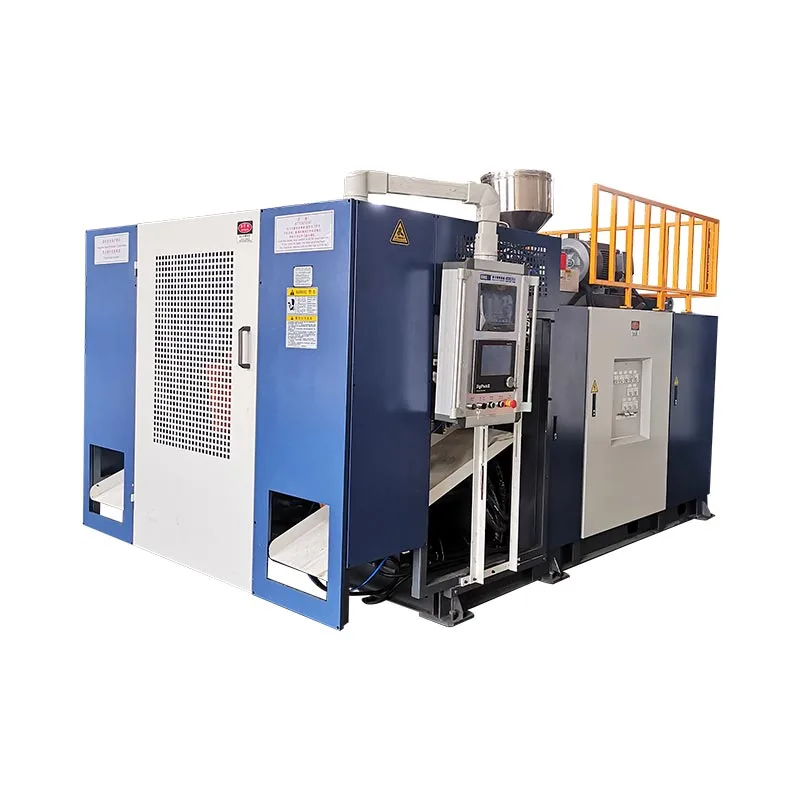
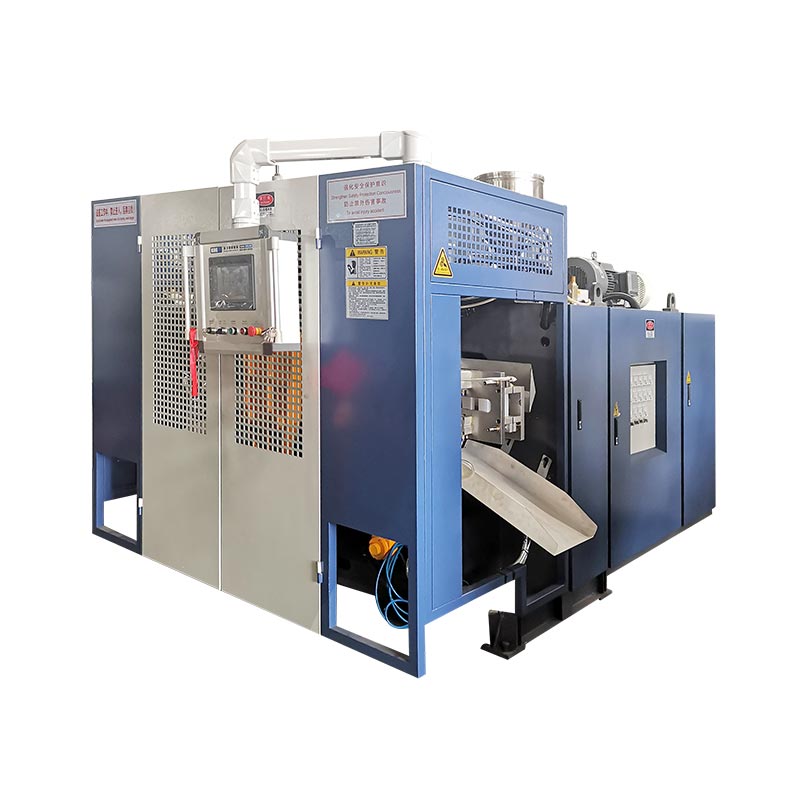
বটলৰ অংকন, ৰেজিন গ্ৰেড, মল্ড বিন্যাস আৰু প্ৰয়োজনীয় ভাল-অংশৰ আউটপুটৰ সৈতে মিলাই এটা HDPE বটল ব্ল' মল্ডিং মেচিন বাছক। এক্সট্ৰুচন বটল প্ৰকল্পৰ বাবে মেচিনটোৰ উল্লেখিত লিটাৰ ক্ষমতা মাত্ৰ এটা প্ৰাৰম্ভিক ফিল্টাৰ; চূড়ান্ত স্পেচিফিকেশনে ডিঙি, দেৱাল বিতৰণ, সঁজুলি আৰু তলৰ স্তৰৰ হেণ্ডলিংকো সামৰি ল'ব লাগিব।
বটল মেচিনৰ বাবে অনুৰোধ বহুত বেছি উপযোগী হৈ পৰে যেতিয়া ইয়াত অংকন আৰু ওজনৰ লক্ষ্য অন্তৰ্ভুক্ত কৰা হয়। সেই সবিশেষবোৰে সঁজুলিৰ আলোচনাক মেচিনৰ আকাৰৰ বাহিৰলৈ যাবলৈ দিয়ে। ছাঁচ নিৰ্মাণ হোৱাৰ পিছত আৱিষ্কাৰ কৰাটো ব্যয়বহুল প্ৰশ্নও উদঙাই দিয়ে।

কোনোবাই উদ্ধৃতি দিব পৰা বটলৰ অংকনৰ পৰা আৰম্ভ কৰক
বটলৰ নামমাত্ৰ আয়তনে বহু সিদ্ধান্ত মুকলি কৰি ৰাখে। এটা ওখ, সংকীৰ্ণ পাত্ৰ আৰু এটা চুটি, বহল পাত্ৰত একে পৰিমাণে ৰাখিব পাৰি। তেওঁলোকৰ ছাঁচ খাম, ডিঙিৰ অৱস্থান আৰু হেণ্ডলিং ব্যৱস্থাৰ এতিয়াও পৃথক পৰ্যালোচনাৰ প্ৰয়োজন। যোগানকাৰীক কেৱল ক্ষমতাৰ পৰা সঁজুলি বাছনি কৰিবলৈ কোৱাতকৈ সম্পূৰ্ণ অংকন পঠাওক।
সৰ্বোচ্চ বাহিৰৰ মাত্ৰা, লক্ষ্য সমাপ্ত ওজন আৰু বন্ধ অংকন অন্তৰ্ভুক্ত কৰক। লেবেল পেনেল, কান্ধ, ভিত্তি আৰু যিকোনো হেণ্ডেল চিনাক্ত কৰক। ভৰোৱা, কেপিং বা পেকিং কৰাৰ বাবে গুৰুত্বপূৰ্ণ মাত্ৰাসমূহ চিহ্নিত কৰক। যদি এটা নমুনা বটল একমাত্ৰ ৰেফাৰেন্স হয়, তেন্তে কোনবোৰ বৈশিষ্ট্য থাকিব লাগিব আৰু কোনবোৰ সলনি হ’ব পাৰে কওক।
ব্ৰিমফুল আয়তনৰ পৰা নামমাত্ৰ ভৰোৱা আয়তন পৃথক কৰক। উল্লেখিত ওজনত কোনো আঁতৰ কৰিব পৰা ফ্লেছ অন্তৰ্ভুক্ত কৰা হৈছে নে নাই সেইটোও সংজ্ঞায়িত কৰক। অস্পষ্ট ওজনৰ ভিত্তি থকা এটা অংকনে ছাঁচ নিৰ্মাতা আৰু মেচিন যোগানকাৰীক বিভিন্ন লক্ষ্যৰ দিশত কাম কৰিবলৈ বাধ্য কৰিব পাৰে।
| ইনপুট | সঁজুলি পৰ্যালোচনাৰ বাবে কি লাগে |
|---|---|
| বটলৰ শৰীৰ | মাত্ৰা, আয়তনৰ ভিত্তি, আকৃতি, হেণ্ডেল আৰু অনুমোদিত ওজনৰ পৰিসৰ। |
| ডিঙি আৰু বন্ধ কৰা | অংকন, কেপ বা পাম্পৰ বিৱৰণ, ছিলিং পৃষ্ঠ আৰু পৰিদৰ্শন পদ্ধতি সমাপ্ত কৰক। |
| সামগ্ৰী | ৰেজিন গ্ৰেড, ৰং, যোগকৰণ আৰু প্ৰস্তাৱিত ৰিগ্ৰাইণ্ড বা পিচিআৰৰ পৰিমাণ। |
| উৎপাদন পৰিকল্পনা | প্ৰয়োজনীয় গ্ৰহণযোগ্য আউটপুট, শ্বিফ্ট, প্ৰডাক্ট মিক্স আৰু পৰিকল্পিত চেঞ্জঅভাৰ। |
| গুণগত মানৰ প্ৰয়োজনীয়তা | জটিল দেৱাল, মাত্ৰা, ৰূপ আৰু প্ৰযোজ্য পেকেজ পৰীক্ষা। |
মেচিন নিৰ্মাণৰ ফালৰ পৰা উপযোগী প্ৰশ্নটো হ’ল এটা সন্মত চেটআপে এই সকলোবোৰ প্ৰয়োজনীয়তা একেলগে পূৰণ কৰিব পাৰিবনে? এজন ক্ৰেতাই বটলটোৰ ৰূপত অনুমোদন দিব পাৰে, আনহাতে ভৰোৱা দলটোক এতিয়াও ডিঙিৰ উচ্চতাৰ বেলেগ প্ৰয়োজন। সেই সমস্যাটো আগতীয়াকৈ সমাধান কৰিলে ইয়াক সঁজুলি গ্ৰহণৰ পৰ্যায়ৰ বাহিৰত ৰখা হয়।
এটা বৰ্তমানৰ বটলৰ বাবে, ইয়াৰ বৰ্তমানৰ অংকন পুনৰীক্ষণ আৰু প্ৰতিনিধিত্বমূলক নমুনাসমূহ একেলগে পঠাওক। যিকোনো জনা সমস্যা, যেনে কঠিন কেপিং বা দুৰ্বল তলৰ চিম বুজাওক। লক্ষ্য হৈছে যোগানকাৰীক সমাধান কৰিবলৈ এটা স্পষ্ট সমস্যা দিয়াৰ লগতে সঠিক বৈশিষ্ট্যসমূহ সংৰক্ষণ কৰা।
কিংগলৰএক্সট্ৰুচন ব্ল' মল্ড ডিজাইন গাইডএই প্ৰডাক্ট ইনপুটসমূহক মল্ড, পিঞ্চ-অফ, কুলিং আৰু মেচিন আন্তঃপৃষ্ঠসমূহৰ সৈতে সংযোগ কৰে। সেই অংকন সৰঞ্জাম উদ্ধৃতিৰ সৈতে সংযুক্ত ৰাখক, যাতে পিছৰ বিন্যাস পৰিবৰ্তনসমূহৰ এটা দৃশ্যমান প্ৰসংগ থাকে ।
কেৱল পলিমাৰৰ নাম নহয়, HDPE গ্ৰেড নিৰ্দিষ্ট কৰক
এইচ ডি পি ইয়ে এটা বস্তুগত পৰিয়ালৰ বৰ্ণনা কৰে। ই এটা সম্পূৰ্ণ প্ৰচেছিং স্পেচিফিকেশন চিনাক্ত নকৰে। লায়ণ্ডেলবেচেলে এক্সট্ৰুচন ব্ল' মল্ডিং, ইনজেকচন মল্ডিং আৰু ঘূৰ্ণনীয় মল্ডিংকে ধৰি কেইবাটাও প্ৰক্ৰিয়াৰ বাবে এইচডিপিই গ্ৰেড তালিকাভুক্ত কৰে। কেৱল "HDPE" বুলি লিখা এটা ক্ৰয় নোটে প্ৰকৃত গ্ৰেডটো অমীমাংসিত কৰি ৰাখে।উৎস: LyondellBasell HDPE অভাৰভিউ।
বটলৰ অংকনৰ সৈতে ৰেজিন যোগানকাৰীৰ বৰ্তমানৰ কাৰিকৰী তথ্য পত্ৰ প্ৰেৰণ কৰক। ইয়াৰ গলনাংক-প্ৰবাহ মানৰ কাষত গ্ৰেড ডিজাইনেচন আৰু পৰীক্ষাৰ অৱস্থা লিপিবদ্ধ কৰক। মেচিন যোগানকাৰীক প্ৰস্তাৱিত ৰঙৰ মাষ্টাৰবেচ আৰু যোগকৰণৰ তথ্যও দিয়ক। এই ইনপুটবোৰ ট্ৰাইল প্লেনৰ অন্তৰ্গত, আনকি বটলটো সহজ দেখালেও।
ডিটাৰজেন্ট বা ঘৰুৱা ৰাসায়নিক বটলৰ বাবে ৰেজিন আৰু পেকেজিং দলৰ সৈতে পৰিৱেশৰ চাপৰ ফাট প্ৰতিৰোধৰ বিষয়ে আলোচনা কৰক। এক্সনমবিলে ইয়াৰ এইচডিপিই কাৰিকৰী কাৰ্যসূচীত ইএছচিআৰ, প্ৰক্ৰিয়াকৰণযোগ্যতা, কঠিনতা আৰু অন্যান্য বটলৰ বৈশিষ্ট্যৰ মাজত হোৱা ট্ৰেড-অফৰ বিষয়ে বৰ্ণনা কৰিছে। ৰেজিনৰ পছন্দই এটা বস্তুৰ বৈশিষ্ট্যৰ পৰিৱৰ্তে সম্পূৰ্ণ পেকেজটোৰ প্ৰয়োজনীয়তা প্ৰতিফলিত কৰিব লাগে।উৎস: এক্সনমবিল পি ই উদ্ভাৱন সপ্তাহ, এইচ ডি পি ই বটল আৰু পাত্ৰ অধিবেশন।
ৰিগ্ৰাইণ্ড আৰু গ্ৰাহকৰ পিছৰ পুনঃব্যৱহৃত সামগ্ৰীকো স্পষ্ট সংজ্ঞাৰ প্ৰয়োজন। উৎস, পৰিকল্পিত অনুপাত আৰু পৰিচালনা পদ্ধতি উল্লেখ কৰা। অনুমোদনৰ বাবে ব্যৱহাৰ কৰা সামগ্ৰীৰ বেচৰ ৰেকৰ্ড ৰাখক। যদি কোনো উদ্ধৃতিই ভাৰ্জিন ৰেজিন ধৰি লয় কিন্তু উৎপাদনত বেলেগ মিশ্ৰণ ব্যৱহাৰ কৰা হয়, তেন্তে মূল পৰীক্ষাই আৰু সম্পূৰ্ণ উৎপাদনৰ অৱস্থাক প্ৰতিনিধিত্ব নকৰে।
এটা উপযোগী অনুৰোধত যোগানকাৰীক তেওঁৰ আউটপুট প্ৰস্তাৱৰ বাবে ব্যৱহৃত সামগ্ৰীৰ নথিভুক্ত কৰিবলৈ কোৱা হয়। সেইটোৱে পিছৰ পৰিৱৰ্তনসমূহৰ মূল্যায়ন কৰাটো সহজ কৰি তোলে। ইয়াৰ উপৰিও কমিচনিঙৰ সময়ত ওজন, ৰূপ বা প্ৰক্ৰিয়াৰ স্থিৰতা সলনি হ’লে ই দুয়োপক্ষকে এটা সাধাৰণ ৰেফাৰেন্স দিয়ে।
সামগ্ৰী নিৰ্বাচন আৰু যন্ত্ৰ নিৰ্বাচন সেয়েহে একেলগে গতি কৰিব লাগে। যদি HDPE আৰু PP ৰ মাজৰ পছন্দ এতিয়াও খোলা আছে, প্ৰথমে পণ্যৰ প্ৰয়োজনীয়তাৰ সৈতে সেইটো সমাধান কৰক। দ্য...এইচ ডি পি ই বনাম পি পি তুলনাসেই পূৰ্বৰ সিদ্ধান্তটো বুজাইছে; এই গাইডে এটা HDPE বটল প্ৰকল্পক উদ্দেশ্যপ্ৰণোদিত পথ বুলি ধৰি লৈছে।
মেচিনৰ নামে সঠিক প্ৰক্ৰিয়াৰ বৰ্ণনা কৰাটো নিশ্চিত কৰক
ক্ৰেতাসকলে একেধৰণৰ সঁজুলিৰ বাবে কেইবাটাও নাম ব্যৱহাৰ কৰে: এইচডিপিই বটল বনোৱা মেচিন, এইচডিপিই বটল ব্ল’ইং মেচিন আৰু এইচডিপিই ব্ল’ মল্ডিং মেচিন। সেই শব্দবোৰে উদ্দেশ্যপ্ৰণোদিত সামগ্ৰীটো বৰ্ণনা কৰাত সহায় কৰে। উদ্ধৃতিটোৱে এতিয়াও প্ৰকৃত মল্ডিং প্ৰক্ৰিয়া আৰু সঁজুলিৰ ব্যৱস্থা চিনাক্ত কৰিব লাগিব।
এক্সট্ৰুচন ব্ল’ মল্ডিঙত এক্সট্ৰুচন ব্যৱস্থাই পেৰিছন নামৰ গলিত নলী গঠন কৰে। ছাঁচটোৱে ইয়াক ধৰি ৰাখে, বায়ুৱে ইয়াক গহ্বৰৰ বিপৰীতে প্ৰসাৰিত কৰে আৰু আঁতৰোৱাৰ আগতে অংশটো ঠাণ্ডা হয়। তাৰ পিছত ট্ৰিমিং আৰু পৰিদৰ্শন কৰিলে বটলটো পৰৱৰ্তী অপাৰেচনৰ বাবে প্ৰস্তুত কৰা হয়। কিংগলে ইয়াৰ...অবিৰত ব্ল' মল্ডিং মেচিন গাইড.
ইয়াত আলোচনা কৰা বটল প্ৰকল্পসমূহৰ বাবে, পৰ্যালোচনা আৰম্ভ কৰকঅবিৰত এক্সট্ৰুচন মেচিনৰ পৰিসৰ. তাৰ পিছত ছাঁচ-মূৰৰ ব্যৱস্থাটো অংশটোৰ লগত মিলাওক। হেণ্ডেল, অস্বাভাৱিক কান্ধ বা ডাঙৰ ডিঙিৰ উপস্থিতি এটা টুলিং প্ৰশ্ন হৈ পৰিব লাগে, জেনেৰিক মেচিনৰ বৰ্ণনাৰ অধীনত নোহোৱা হোৱাতকৈ।
প্লাষ্টিকৰ বটল বনোৱা মেচিনৰ সন্ধান কৰিলেও প্ৰিফৰ্ম ভিত্তিক ব্যৱস্থা ঘূৰাই পোৱা যাব। সেই ফলাফলসমূহে এক্সট্ৰুচন বটল প্ৰকল্পৰ সৈতে সামঞ্জস্যতা স্থাপন নকৰে। প্ৰস্তাৱিত ব্যৱস্থাটোৱে ৰেজিন পেলেটৰ পৰা আৰম্ভ কৰি পেৰিচন গঠন কৰে নেকি, নে পৃথক প্ৰিফৰ্মৰ পৰা আৰম্ভ হয় নেকি সুধিব। উত্তৰটো টেকনিকেল অফাৰত ৰাখক।
একে কাৰণতে কেৱল প্ৰদৰ্শনী ভিডিঅ’ৰ পৰা মেচিনেৰী নিৰ্বাচন নকৰিব। ৰেজিন, বটলৰ ওজন, মূৰৰ ব্যৱস্থা আৰু দেখুওৱা সম্পূৰ্ণ সামগ্ৰী চিনাক্ত কৰা। এটা ভিন্ন পেকেজ গঠন কৰা মেচিনে আপোনাৰ বটলৰ বাবে প্ৰয়োজনীয় চক্ৰ বা গুণগত মান প্ৰমাণ নকৰাকৈ ইয়াৰ ক্ৰম প্ৰদৰ্শন কৰিব পাৰে।
যদি প্ৰক্ৰিয়াৰ পছন্দ মুকলি হৈ থাকে, তেন্তে বহল ব্যৱহাৰ কৰকব্ল' মল্ডিং মেচিন গাইডস্পেচিফিকেশন সংকুচিত কৰাৰ আগতে। এবাৰ পথটো সহমতত উপনীত হ’লে উদ্ধৃতিত মডেল, সঁজুলি, সামগ্ৰী ব্যৱস্থা আৰু অন্তৰ্ভুক্ত কাৰ্য্যসমূহৰ নাম উল্লেখ কৰিব লাগে। সেইটোৱে ক্ৰেতাক সন্ধান শব্দৰ সংকলনৰ পৰিৱৰ্তে ব্যৱহাৰযোগ্য সঁজুলিৰ বিৱৰণ দিয়ে।
কিংগলৰ তিনিটা উল্লেখে দেখুৱাইছে যে লিটাৰ কিয় কেৱল আৰম্ভণিৰ বিন্দু
তলৰ তালিকাখনে তিনিটা কিংগল প্ৰডাক্ট পৃষ্ঠাৰ পৰা নিৰ্বাচিত মানসমূহ একত্ৰিত কৰে। এইবোৰ প্ৰকাশিত মেচিন ৰেফাৰেন্স, ২০২৬ চনৰ ২৯ ছেপ্টেম্বৰত পৰীক্ষা কৰা। ইহঁতে এটা সঁজুলিৰ প্ৰস্তাৱ পৰীক্ষা কৰাত সহায় কৰে; বটল আৰু সঁজুলিৰ বাবে এতিয়াও প্ৰকল্পৰ পৰ্যালোচনাৰ প্ৰয়োজন।
| প্ৰকাশিত ক্ষেত্ৰ | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| ষ্টেচনৰ ব্যৱস্থা | একক | একক | দুগুণ |
| সৰ্বোচ্চ পাত্ৰৰ ক্ষমতা | ২ এল | ৫ এল | ৫ এল |
| এইচ ডি পি ই গলনাংক ক্ষমতা | ঘণ্টাত ৩০ কিলোগ্ৰাম | ৫৫ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ঘণ্টাত ৮০ কিলোগ্ৰাম |
| স্ক্ৰুৰ ব্যাস | ৫০ মি.মি | ৬০ মি.মি | ৭০ মি.মি |
| ক্লেম্পিং বল | ৪০ কে.এন | ৬৫ কে.এন | ৬৫ কে.এন |
| সৰ্বোচ্চ ছাঁচৰ আকাৰ, W × H | ৩৬০ × ৩৮০ মি.মি | ৪১০ × ৪৫০ মি.মি | ৪১০ × ৪৫০ মি.মি |
| ছাঁচৰ ডাঠতা | ১৬০ৰ পৰা ৩০০ মি.মি | ২০০ৰ পৰা ৩১০ মি.মি | ২০০ৰ পৰা ৩১০ মি.মি |
| ডাবল ডাই-হেড চেণ্টাৰ দূৰত্ব | ১৩০ মি.মি | ১৫০ৰ পৰা ১৮০ মি.মি | ১৫০ৰ পৰা ১৮০ মি.মি |
উৎস: লিংক কৰা তিনিটা কিংগল প্ৰডাক্ট পেজ। প্ৰকাশিত গলনাংক ক্ষমতা হৈছে এটা পদাৰ্থ-থ্ৰুপুটৰ উল্লেখ। ই নিশ্চিতভাৱে সম্পূৰ্ণ বটলৰ হাৰ নহয়। ডাই-হেড ব্যৱধান শাৰীয়ে সেই বিন্যাস বৰ্ণনা কৰে; ই প্ৰতিষ্ঠা নকৰে যে প্ৰতিটো ভিত্তি উদ্ধৃতিত এটা ডাবল হেড অন্তৰ্ভুক্ত কৰা হৈছে।
৫ এল এণ্ট্ৰি দুটা তুলনা কৰক। দুয়োটাই একে সৰ্বোচ্চ ছাঁচৰ মাত্ৰা আৰু ক্লেম্পিং বল প্ৰকাশ কৰে। ইহঁতৰ স্ক্ৰুৰ ব্যাস আৰু এইচ ডি পি ই গলনাংকৰ ক্ষমতা বেলেগ বেলেগ। ডাবল-ষ্টেচন প্লেটফৰ্ম বাছনি কৰাটো সেয়েহে অন্যথা একে ধৰণৰ স্পেচিফিকেশনত আন এটা মল্ডৰ অৱস্থান যোগ কৰাতকৈও অধিক জড়িত।
ক্ৰেতাৰ বাবে সেই তুলনাই এটা ব্যৱহাৰিক অনুৰোধৰ সূচনা কৰে: নিৰ্বাচিত মডেলৰ কাষত প্ৰস্তাৱিত ছাঁচৰ বিন্যাস আৰু সামগ্ৰী-চাহিদাৰ গণনা দেখুৱাওক। এটা মেচিনে নামমাত্ৰ বটল-ভলিউম পৰীক্ষা পাছ কৰিব পাৰে আনহাতে প্ৰস্তাৱিত গহ্বৰৰ বিন্যাস এতিয়াও সালসলনিৰ প্ৰয়োজন।
সৰু KGB2L ৰেফাৰেন্সতো এটা বেলেগ টুলিং খাম আৰু প্ৰকাশিত ডাবল-হেড স্পেচিং আছে। সেই প্লেটফৰ্মৰ বাবে এটা অংশ হিচাপে উপযুক্ত বটল এটা পৃথক পৰ্যালোচনাৰ প্ৰয়োজন হ'ব পাৰে যেতিয়া ক্ৰেতাই প্ৰতিটো মল্ডিং ইভেণ্টত কেইবাটাও অংশৰ অনুৰোধ কৰে। কেৱল বটলৰ পৰিমাণে সেই প্ৰশ্নটো নিষ্পত্তি কৰিব নোৱাৰে।

মডেল তুলনাটো প্ৰডাক্টৰ সৈতে সংলগ্ন কৰি ৰাখক। যদি বটলটো বহল হয়, ইয়াৰ ওজন সলনি হয় বা উৎপাদনৰ লক্ষ্য বৃদ্ধি পায়, তেন্তে আক্ৰান্ত পথাৰবোৰ পুনৰ চাব লাগে। তালিকাৰ আটাইতকৈ ডাঙৰ মেচিন নিৰ্ব্বাচন কৰাতকৈ আৰু প্ৰতিটো সৰু বটলে ইয়াৰ প্ৰামাণিক বিন্যাসৰ লগত খাপ খাব বুলি ধৰি লোৱাতকৈ ই অধিক উপযোগী।
একেটা অংকনত ছাঁচ, ডাই হেড আৰু ষ্টেচন পৰীক্ষা কৰক
ষ্টেচন কাউণ্ট, হেড কাউণ্ট আৰু কেভিটি কাউণ্টে উৎপাদন ব্যৱস্থাৰ বিভিন্ন অংশৰ বৰ্ণনা কৰে। দ্বিতীয়টো ষ্টেচনে আন এটা ছাঁচৰ স্থান প্ৰদান কৰে। একাধিক ডাই আউটলেটে একাধিক পেৰিছন প্ৰদান কৰে। ছাঁচ গহ্বৰে এটা ছাঁচনিৰ পৰিঘটনাৰ সময়ত গঠিত সামগ্ৰীসমূহক সংজ্ঞায়িত কৰে। এই অংশবোৰে কেনেকৈ একেলগে কাম কৰে সেই বিষয়ে প্ৰস্তাৱটোত দেখুৱাব লাগিব।
কিংগলৰমাল্টি-হেড বনাম মাল্টি-কেভিটি গাইডপৰিভাষাটো ব্যাখ্যা কৰে। ইয়াক বিন্যাস অংকন পঢ়িবলৈ ব্যৱহাৰ কৰক, তাৰ পিছত প্ৰকৃত আউটলেট গণনা আৰু ব্যৱধান সুধিব। "ডাবল মেচিন" শব্দটোৱে ভুল বুজাবুজিৰ অত্যধিক ঠাই এৰি দিয়ে।
শাৰীৰিক ফিটৰ পৰা আৰম্ভ কৰক
অনুমোদিত মেচিন অংকনৰ সৈতে ছাঁচৰ মাত্ৰা তুলনা কৰক। মাউণ্টিং বিৱৰণ, বেধ, খোলাৰ ক্লিয়াৰেন্স আৰু সংযোগসমূহ অন্তৰ্ভুক্ত কৰক। চূড়ান্ত ক্লিয়াৰেন্স পৰ্যালোচনা সঁজুলি আৰু ছাঁচ যোগানকাৰীৰ ওপৰত এৰি দিয়ক; এটা কেটেলগ সৰ্বাধিক প্ৰতিটো নলী, ফিটিং বা চলন্ত উপাদান দেখুৱাব নোৱাৰে।
মূৰৰ ব্যৱধান এটা সুকীয়া পৰীক্ষা। কেইবাটাও সংকীৰ্ণ বটল এটা ছাঁচৰ ওপৰেৰে ফিট হ’ব পাৰে য’ত একে সংখ্যক বহল বটলে ফিট নহ’ব। এটা দৃশ্যত কেভিটি চেণ্টাৰ আৰু ডাই আউটলেট বিচাৰিব। ই যোগানকাৰীসকলক যিকোনো এটা সঁজুলি পেকেইজ মুকলি কৰাৰ আগতে ব্যৱস্থা পৰীক্ষা কৰিবলৈ দিয়ে।
তাৰ পিছত উৎপাদনৰ ক্ৰমটো পৰ্যালোচনা কৰক
পৰিকল্পিত কামৰ বোজা আৰু প্ৰস্তাৱিত চক্ৰৰ পৰা ষ্টেচন গণনা বাছক। ডাবল-ষ্টেচন মেচিনে মল্ডৰ অৱস্থান বিকল্পভাৱে কৰিব পাৰে, কিন্তু এক্সট্ৰুচন চিষ্টেম আৰু ডাউনষ্ট্ৰিম সঁজুলিয়ে সেই ক্ৰম সমৰ্থন কৰিব লাগিব। কিংগলৰএকক- বনাম ডাবল-ষ্টেচন তুলনাবহল বিন্যাস আলোচনা দিয়ে।
প্ৰডাক্ট মিক্সৰ কথাও বিবেচনা কৰক। এটা বটলৰ বাবে পুনৰাবৃত্তিমূলক অৰ্ডাৰ দিয়া কাৰখানাত সঘনাই ছাঁচ আৰু ৰং সলনি কৰা কাৰখানাতকৈ বেলেগ সময়সূচী সমস্যা থাকে। প্ৰস্তাৱিত সামগ্ৰীসমূহৰ মাজত কি কি সঁজুলি সলনি হয় সেই বিষয়ে যোগানকাৰীক বুজাবলৈ কওক। সেই উত্তৰটো দ্ৰুততম প্ৰদৰ্শন চক্ৰৰ পৰা পৃথক কৰি ৰাখক।
এটা নতুন উৎপাদন কোষৰ বাবে, এটা বিন্যাস অনুৰোধ কৰক যিয়ে গঠন সঁজুলি আৰু আঁতৰোৱা পথ দুয়োটাকে চিনাক্ত কৰে। প্ৰতিটো ছাঁচ খোলাৰ পিছত বটল আৰু ফ্লেছ ক’লৈ যায় দেখুৱাওক। এটা স্পষ্ট অংকনে ক্ৰয়, উৎপাদন আৰু সঁজুলিৰ দলসমূহক পৰ্যালোচনাৰ বাবে একে ব্যৱস্থা দিয়ে।
এক্সট্ৰুডাৰে প্ৰক্ৰিয়াকৰণ কৰিবলগীয়া সামগ্ৰীৰ সৈতে প্ৰতি ঘণ্টাত বটল সংযোগ কৰক
উৎপাদনৰ লক্ষ্য প্ৰতি ঘণ্টাত গ্ৰহণ কৰা বটল হিচাপে লিখা, এটা নিৰ্দিষ্ট জোখৰ সময়সীমাৰ সৈতে। তাৰ পিছত ৰিজেক্ট, গ্ৰছ মল্ড মেটেৰিয়েল আৰু মেচিনৰ ক্ৰমৰ জৰিয়তে পিছলৈ কাম কৰক। ইয়াৰ ফলত যোগানকাৰীয়ে অস্পষ্ট গতিৰ অনুৰোধৰ পৰিৱৰ্তে মূল্যায়ন কৰিবলৈ চাহিদা পায়।
সম্পূৰ্ণ বটলৰ ওজন আৰু স্থূল মল্ড ওজন বিভিন্ন ইনপুট। এক্সট্ৰুডাৰে এনে সামগ্ৰীও প্ৰক্ৰিয়াকৰণ কৰে যি আঁতৰ কৰিব পৰা ফ্লেছত পৰিণত হয়। সেই সামগ্ৰী উদ্ধাৰ কৰিলে সামগ্ৰীৰ ভাৰসাম্য আৰু ক্ৰয় খৰচত প্ৰভাৱ পৰিব পাৰে, কিন্তু ই প্ৰাৰম্ভিক এক্সট্ৰুচনৰ কাম আঁতৰাই নিদিয়ে।
চিত্ৰকল্প পৰিকল্পনাৰ উদাহৰণ, কিংগল উৎপাদন পৰীক্ষা নহয়
প্ৰতি ঘণ্টাত ৬০০টা গ্ৰহণযোগ্য বটল, ৯৫% গ্ৰহণযোগ্যতাৰ হাৰ আৰু প্ৰতিটো বটলৰ অৱস্থানত ৯০ গ্ৰাম স্থূল মল্ডেড সামগ্ৰীৰ লক্ষ্য ধৰি লওক। ধৰি লওক সম্পূৰ্ণ বটলটোৰ ওজন ৭০ গ্ৰাম।
প্ৰয়োজনীয় গঠিত বটল: প্ৰতি ঘণ্টাত ৬০০ ÷ ০.৯৫ ≈ ৬৩২
মুঠ গলনাংকৰ চাহিদা: (৬০০ ÷ ০.৯৫) × ০.০৯০ ≈ ৫৬.৮ কিলোগ্ৰাম/ঘণ্টা
গ্ৰহণযোগ্য বটলত থকা সামগ্ৰী: ৬০০ × ০.০৭০ = ৪২.০ কিলোগ্ৰাম/ঘণ্টা
পাৰ্থক্যটোত গ্ৰহণযোগ্য সম্পূৰ্ণ বটলৰ বাহিৰৰ সামগ্ৰীও অন্তৰ্ভুক্ত। ই স্থায়ী সামগ্ৰীৰ ক্ষতি বা ক্ৰয় কৰিবলগীয়া ভাৰ্জিন ৰেজিনৰ পৰিমাণৰ হিচাপ নহয়।
এই ধাৰণাসমূহে কেজিবি৫এলৰ প্ৰকাশিত ৫৫ কিলোগ্ৰাম/ঘণ্টাৰ ৰেফাৰেন্সৰ ওপৰত মুঠ গলনাংকৰ চাহিদা উৎপন্ন কৰে। সেইটোৱেই হৈছে প্ৰস্তাৱটো পুনৰ চোৱাৰ কাৰণ। কেজিবি৫ডিৰ প্ৰকাশিত ৮০ কিলোগ্ৰাম/ঘণ্টাই এই প্ৰাৰম্ভিক ভৰ-প্ৰবাহ তুলনা পৰিষ্কাৰ কৰে, কিন্তু বটলৰ পৰীক্ষাই এতিয়াও চক্ৰৰ সময়, গুণগত মান আৰু তলৰ ক্ষমতা স্থাপন কৰিব লাগিব।
সেই তুলনাক প্ৰতি ঘণ্টাত ৬০০ ভাল বটল দিয়াৰ প্ৰতিশ্ৰুতিলৈ ৰূপান্তৰিত নকৰিব। উদাহৰণটো হৈছে ধাৰণা কৰা ইনপুটসমূহ ব্যৱহাৰ কৰি এটা স্ক্ৰীনিং গণনা। প্ৰকৃত উৎপাদনত অনুমোদিত ৰেজিন, ছাঁচ, ওজন, শীতল অৱস্থা আৰু মেচিনৰ বিন্যাসৰ প্ৰয়োজন হয়।
আউটপুট ৰেকৰ্ডত ষ্টপসমূহ কেনেকৈ নিয়ন্ত্ৰণ কৰা হয় কওক। এটা সুস্থিৰ চলি থকা ব্যৱধান আৰু এটা সম্পূৰ্ণ শ্বিফ্ট হৈছে বিভিন্ন জোখ-মাখৰ উইণ্ড'। যদি গ্ৰাহকক শ্বিফ্ট কমিটমেণ্টৰ প্ৰয়োজন হয়, তেন্তে ষ্টাৰ্টআপ, পৰিদৰ্শন, পৰিকল্পিত বিৰতি আৰু চেঞ্জঅভাৰৰ চুক্তিবদ্ধ ব্যৱহাৰ অন্তৰ্ভুক্ত কৰক।
কিংগলৰ প্ৰডাক্ট টেবুলসমূহে ইহঁতৰ গতিৰ উল্লেখক শুকান চক্ৰ বুলি লেবেল কৰে। সেই লেবেলটো সঠিকভাৱে লিপিবদ্ধ কৰক আৰু আপোনাৰ বটলৰ বাবে এটা পৃথক গ্ৰহণযোগ্য-আউটপুট প্ৰস্তাৱ বিচাৰক। ক্ৰেতাই উদ্ধৃত ফলাফলটো এটা পৰীক্ষামূলক অৱস্থা আৰু গণনা পদ্ধতিলৈ ঘূৰাই আনিব পাৰিব লাগে।
বটলটো ডিঙি, বেৰ আৰু গুৰিৰ পৰা পাৰ হ’ব লাগিব
এটা উপযোগী অনুমোদনৰ নমুনাই গ্ৰাহকে পূৰণ কৰা আৰু প্ৰেৰণ কৰিবলগীয়া পেকেজটোক প্ৰতিনিধিত্ব কৰে। বটলটো আৰু ইয়াৰ উদ্দেশ্যপ্ৰণোদিত বন্ধৰ পৰা একেলগে আৰম্ভ কৰক। পেকেজিং দলটোক ছীলিং বৈশিষ্ট্য, মাত্ৰা আৰু পৰীক্ষা পদ্ধতি চিনাক্ত কৰিবলৈ কওক যিয়ে গ্ৰহণযোগ্যতাৰ সিদ্ধান্ত ল’ব।
ডিঙিৰ বাবে ফিনিচিং ড্ৰয়িং আৰু অনুমোদিত কেপ, পাম্প বা অন্য বন্ধ অন্তৰ্ভুক্ত কৰক। কোনবোৰ গেজ বা জোখ-মাখে ফলাফল পৰীক্ষা কৰিব লিপিবদ্ধ কৰক। বটলৰ দেহৰ দৃশ্যমান পৰিদৰ্শনে বন্ধ আন্তঃপৃষ্ঠই ইয়াৰ অংকন মিলে নে নাই তাৰ উত্তৰ দিব নোৱাৰে।
বেৰৰ বাবে যিবোৰ স্থান গুৰুত্বপূৰ্ণ আৰু সেইবোৰ কেনেকৈ জুখিব সেইটো নিৰ্ধাৰণ কৰক। বটলৰ গড় ওজন উৎপাদন নিয়ন্ত্ৰণৰ বাবে সহায়ক, কিন্তু ই অংশটোৰ ভিতৰত সামগ্ৰীৰ স্থান নিৰ্ণয় নকৰে। এটা চুক্তিবদ্ধ দেৱাল মেপে কান্ধ, হেণ্ডেল অঞ্চল আৰু বেছৰ বিষয়ে পৰীক্ষাৰ সময়ত আলোচনা কৰাটো সহজ কৰি তোলে।
দ্য...parison প্ৰগ্ৰেমিং আৰু দেৱাল-বেধ গাইডপ্ৰফাইল নিয়ন্ত্ৰণ পদাৰ্থ বিতৰণৰ সৈতে কেনেকৈ জড়িত সেই বিষয়ে ব্যাখ্যা কৰে। সেই আলোচনাটো ব্যৱহাৰ কৰি প্ৰয়োজনীয় ফলাফলটো সংজ্ঞায়িত কৰক। কেৱল নিয়ন্ত্ৰক পইণ্টৰ সংখ্যাই জুখি উলিওৱা বটলৰ বিকল্প নহয়।
ভিত্তিত প্ৰাসংগিক চিম, থিয় হৈ থকা পৃষ্ঠ আৰু চেহেৰা পৰীক্ষাৰ ওপৰত একমত হওক। গ্ৰহণযোগ্যতা পৰিকল্পনাত যিকোনো প্ৰয়োজনীয় লিক, ড্ৰপ বা টপ-লোড পৰীক্ষা অন্তৰ্ভুক্ত কৰক, ইয়াৰ পদ্ধতি আৰু মাপকাঠীৰ সৈতে। প্ৰযোজ্য প্ৰয়োজনীয়তাসমূহ পেকেজৰ ব্যৱহাৰ আৰু গ্ৰাহকৰ নিৰ্দিষ্টকৰণৰ পৰা আহে।
নমুনা এনেদৰে লওক যাতে ইয়াৰ উৎপত্তি দৃশ্যমান হৈ থাকে। গহ্বৰ আৰু ষ্টেচন চিনাক্ত কৰক, সংহতিসমূহ ৰেকৰ্ড কৰক, আৰু সামগ্ৰীৰ বেচৰ বিৱৰণ সংৰক্ষণ কৰক। যদি কোনো ফলাফলৰ মাজত পজিচনৰ মাজত পাৰ্থক্য থাকে, তেন্তে দলটোৱে ইয়াক চেটআপৰ এটা নিৰ্দিষ্ট অংশলৈ ট্ৰেচ কৰিব পাৰে।
অনুমোদিত নমুনা আৰু পৰিদৰ্শনৰ ৰেকৰ্ডসমূহ চূড়ান্ত অংকন পুনৰীক্ষণৰ সৈতে ৰাখক। তেওঁলোকে কমিচনিং দলসমূহক ফটোগ্ৰাফতকৈ অধিক নিখুঁত কিবা এটা দিয়ে যাতে তেওঁলোকে পুনৰুত্পাদন কৰিব পাৰে। দ্য...মেচিন ফেক্টৰী গ্ৰহণযোগ্যতা পৰীক্ষা গাইডৰান আৰু গ্ৰহণযোগ্যতাৰ আঁৰৰ প্ৰমাণৰ নথিভুক্ত কৰাৰ বাবে এটা কাঠামো প্ৰদান কৰে।
এটা নিৰ্দিষ্ট পৰিসৰৰ সৈতে বটল উৎপাদন কোষৰ অনুৰোধ কৰক
এটা বেচ মেচিনৰ উদ্ধৃতিৰ দ্বাৰা কেইবাটাও প্ৰকল্পৰ বস্তু ইয়াৰ মূল্যৰ বাহিৰত থাকিব পাৰে। যোগানকাৰীক অন্তৰ্ভুক্ত মল্ড, হেড টুলিং, মেটেৰিয়েল হেণ্ডলিং আৰু ডাউনষ্ট্ৰিম অপাৰেচন চিনাক্ত কৰিবলৈ কওক। ক্ৰেতাই যোগান ধৰা সঁজুলিসমূহ একেখন তালিকাত ৰাখক যাতে সংস্থাপন দলটোৱে সম্পূৰ্ণ সীমা চাব পাৰে।
প্ৰস্তাৱিত সংৰূপৰ বিপৰীতে বায়ু আৰু পানীৰ প্ৰয়োজনীয়তা পৰীক্ষা কৰক। প্ৰকল্পৰ নথিপত্ৰত প্ৰয়োজনীয় যোগানৰ অৱস্থা আৰু সংযোগৰ স্থান লিপিবদ্ধ কৰক। কিংগলৰইউটিলিটি আৰু ফেক্টৰী বিন্যাস গাইডছাইট প্ৰস্তুতিৰ বাবে প্ৰয়োজনীয় তথ্য সামৰি লয়।
ট্ৰিমিং আৰু লিক পৰীক্ষা ক’ত হ’ব সেইটো নিৰ্ণয় কৰক। বটলবোৰ কেনেকৈ ভৰোৱা বা পেকিং কৰা কাৰ্য্যত উপনীত হয়, আৰু প্ৰত্যাখ্যান কৰা অংশবোৰে কেনেকৈ লাইন এৰি যায় বুজাওক। যেতিয়া এটা স্বয়ংক্ৰিয় কাৰ্য্যৰ অনুৰোধ কৰা হয়, তেতিয়া যোগানকাৰীক ইয়াক সম্পন্ন কৰা সঁজুলি আৰু মল্ডিং মেচিনৰ সৈতে ইয়াৰ আন্তঃপৃষ্ঠৰ নাম দিবলৈ কওক।
উদ্ধৃতিৰ বাবে অনুৰোধ প্ৰস্তুত কৰিবলৈ তলৰ ক্ৰমটো ব্যৱহাৰ কৰক। প্ৰতিটো পদক্ষেপে যোগানকাৰীয়ে পৰ্যালোচনা কৰিব পৰা কিবা এটা উৎপন্ন কৰে, দ্ৰুত বা সম্পূৰ্ণ স্বয়ংক্ৰিয় মেচিনৰ বাবে সাধাৰণ পছন্দৰ পৰিৱৰ্তে।
- বটল আৰু বন্ধ কৰাৰ অংকন সংলগ্ন কৰক, বা স্পষ্টভাৱে চিনাক্ত কৰা নমুনা পঠাওক।
- ৰেজিন গ্ৰেড, সম্পূৰ্ণ ওজন আৰু প্ৰস্তাৱিত সামগ্ৰীৰ মিশ্ৰণৰ তালিকাভুক্ত কৰক।
- গ্ৰহণযোগ্য-আউটপুট লক্ষ্য নিৰ্ধাৰণ কৰক আৰু স্থানান্তৰ আৰু পণ্য-পৰিৱৰ্তনৰ সময়সূচী ব্যাখ্যা কৰক।
- নতুন সঁজুলিসমূহে ব্যৱহাৰ কৰিবলগীয়া বৰ্তমানৰ ছাঁচ, সহায়ক আৰু কাৰখানাৰ সেৱাসমূহৰ বিষয়ে বৰ্ণনা কৰা।
- প্ৰয়োজনীয় পৰিদৰ্শন, পৰীক্ষামূলক ৰেকৰ্ড আৰু ডেলিভাৰীত অন্তৰ্ভুক্ত সঁজুলিসমূহৰ সংজ্ঞা দিয়া।
প্ৰতিটো বস্তুৰ উত্তৰ দিবলৈ কাৰিকৰী অফাৰক কওক। ই প্ৰস্তাৱিত আৰ্হি আৰু সঁজুলিৰ বিন্যাস চিনাক্ত কৰিব লাগে, তাৰ পিছত ইয়াৰ উৎপাদন প্ৰস্তাৱৰ আঁৰৰ চৰ্তসমূহ ব্যাখ্যা কৰিব লাগে। যিকোনো মুকলি ইনপুট সহমত নোহোৱালৈকে দৃশ্যমান হৈ থাকিব লাগে।
কেইবাটাও বটল থকা এটা প্ৰজেক্টৰ বাবে আৰম্ভণিতে সম্পূৰ্ণ ৰেঞ্জ জমা দিব। কোনটো প্ৰডাক্ট সঘনাই চলিব আৰু কোনটোৱে সৰ্বাধিক সঁজুলিৰ প্ৰয়োজনীয়তা নিৰ্ধাৰণ কৰে চিহ্নিত কৰক। ইয়াৰ ফলত যোগানকাৰীয়ে সঁজুলিৰ খামৰ কাষত উৎপাদনৰ সময়সূচী পৰ্যালোচনা কৰাত সহায় কৰে।
এইচ ডি পি ই বটল লাইনৰ পৰিকল্পনা কৰিছেনে?
আপোনাৰ বটলৰ অংকন আৰু উৎপাদন লক্ষ্য Kinggle পঠাওক।ৰেজিন গ্ৰেড, বন্ধ কৰাৰ বিৱৰণ আৰু যিকোনো বৰ্তমানৰ ছাঁচৰ তথ্য অন্তৰ্ভুক্ত কৰক। এই ইনপুটসমূহে এটা বিন্যাস পৰ্যালোচনা আৰু আপোনাৰ প্ৰকৃত উৎপাদনৰ সৈতে বান্ধ খাই থকা এটা উদ্ধৃতি সমৰ্থন কৰে।
সঘনাই সোধা প্ৰশ্ন
এইচ ডি পি ই বটলৰ বাবে কোনটো মেচিন বিবেচনা কৰিব লাগে?
এক্সট্ৰুচন বটল প্ৰজেক্টৰ বাবে এটা অবিৰত এক্সট্ৰুচন ব্ল' মল্ডিং মেচিনৰ পৰা আৰম্ভ কৰক আৰু বটলৰ অংকন, ৰেজিন, মল্ড আৰু প্ৰয়োজনীয় আউটপুট একেলগে পৰ্যালোচনা কৰক। কিংগলৰ কেজিবি২এল, কেজিবি৫এল আৰু কেজিবি৫ডিয়ে সৰু-পাত্ৰৰ ৰেফাৰেন্স পইণ্ট প্ৰদান কৰে। চূড়ান্ত নিৰ্বাচন অনুমোদিত সঁজুলি আৰু উৎপাদনৰ অৱস্থাৰ ওপৰত নিৰ্ভৰ কৰে।
৫ লিটাৰৰ ব্ল’ মল্ডিং মেচিনে সৰু বটল উৎপাদন কৰিব পাৰেনে?
সম্ভৱতঃ যদি ছাঁচ, ডাই টুলিং, ব্যৱধান আৰু আঁতৰোৱাৰ ব্যৱস্থা সেই বটলবোৰৰ লগত খাপ খাই পৰে। সৰ্বোচ্চ পাত্ৰ ক্ষমতাই প্ৰতিটো সুসংগত উৎপাদন সংজ্ঞায়িত নকৰে। সৰু বটলৰ অংকন আৰু উৎপাদন লক্ষ্যসমূহ পঠাওক, তাৰ পিছত যোগানকাৰীক প্ৰতিটো সামগ্ৰীৰ বাবে সম্পূৰ্ণ সংৰূপ নিশ্চিত কৰিবলৈ কওক।
ডাবল ষ্টেচন মেচিনত ডাবল ডাই হেডৰ প্ৰয়োজন হয়নে?
ষ্টেচনবোৰ হৈছে ছাঁচৰ অৱস্থান, আনহাতে ডাই আউটলেটে নিৰ্ধাৰণ কৰে যে এটা মল্ডিং ইভেণ্টত কিমান পেৰিছন যোগান ধৰা হয়। উদ্ধৃতি এটাই দুয়োটাকে পৃথকে পৃথকে চিনাক্ত কৰিব লাগে। দুটা মেচিন অফাৰ তুলনা কৰাৰ আগতে প্ৰস্তাৱিত কেভিটি বিন্যাস, ডাই-হেড স্পেচিং আৰু মল্ড চেটসমূহ পৰীক্ষা কৰক।
মেচিনটোৱে প্ৰতি ঘণ্টাত কিমানটা এইচ ডি পি ই বটল বনাব পাৰে?
উত্তৰটো নিৰ্ভৰ কৰে বটল, স্থূল ঢালাই কৰা ওজন, সামগ্ৰী, সঁজুলি, চক্ৰ আৰু গ্ৰহণযোগ্যতাৰ মাপকাঠীৰ ওপৰত। চুক্তিবদ্ধ চৰ্তত প্ৰতি ঘণ্টাত গ্ৰহণযোগ্য বটল হিচাপে লক্ষ্য নিৰ্ধাৰণ কৰক। প্ৰাৰম্ভিক সামগ্ৰী-চাহিদা পৰীক্ষাৰ বাবে প্ৰকাশিত গলনাংক ব্যৱহাৰ কৰক, তাৰ পিছত পৰীক্ষাত সম্পূৰ্ণ-বটলৰ হাৰ পৰীক্ষা কৰক।
মেচিনটোৱে পুনঃব্যৱহৃত এইচ ডি পি ই চলাব পাৰিবনে?
যোগানকাৰীৰ সৈতে প্ৰকৃত সামগ্ৰীৰ উৎস আৰু উদ্দেশ্যপ্ৰণোদিত মিশ্ৰণ নিশ্চিত কৰক। সেই সামগ্ৰী পৰীক্ষাত অন্তৰ্ভুক্ত কৰক আৰু অনুমোদিত প্ৰয়োজনীয়তাৰ বিপৰীতে ফলাফলৰ বটলসমূহৰ মূল্যায়ন কৰক। এটা সাধাৰণ HDPE মেচিন বিৱৰণে প্ৰতিটো পেকেইজৰ বাবে এটা গ্ৰহণযোগ্য পুনঃব্যৱহাৰ কৰা-সামগ্ৰী শতাংশ প্ৰতিষ্ঠা নকৰে।
এইচডিপিই বটল মেচিনৰ উদ্ধৃতিৰ বাবে কি তথ্যৰ প্ৰয়োজন?
বটল আৰু বন্ধ কৰাৰ অংকন, ৰেজিন গ্ৰেড, লক্ষ্য ওজন, গ্ৰহণযোগ্য-আউটপুটৰ প্ৰয়োজনীয়তা আৰু পণ্য-পৰিৱৰ্তনৰ সময়সূচী প্ৰদান কৰা। বৰ্তমানৰ ছাঁচৰ বিৱৰণ, ছাইট ইউটিলিটি আৰু প্ৰয়োজনীয় ডাউনষ্ট্ৰিম সঁজুলিসমূহ যোগ কৰক। পৰীক্ষা আৰু পৰিদৰ্শনৰ মাপকাঠীৰ ওপৰত একমত হওক যাতে উদ্ধৃতিটোৱে এটা উৎপাদন ফলাফলৰ বৰ্ণনা কৰে যিটো দুয়োপক্ষই মূল্যায়ন কৰিব পাৰে।
মেচিনৰ উল্লেখসমূহ কিংগলৰ প্ৰকাশিত পণ্য পৃষ্ঠাসমূহৰ সৈতে সংযোগ কৰে। সংখ্যাগত উৎপাদনৰ উদাহৰণে উল্লেখ কৰা অনুমান ব্যৱহাৰ কৰে আৰু ই এটা জুখি উলিওৱা যন্ত্ৰৰ ফলাফল নহয়। এটা নিৰ্দিষ্ট অৰ্ডাৰৰ বাবে, চুক্তিবদ্ধ কাৰিকৰী নিৰ্দিষ্টকৰণ, সঁজুলি অংকন আৰু গ্ৰহণযোগ্যতা ৰেকৰ্ড ব্যৱহাৰ কৰক।