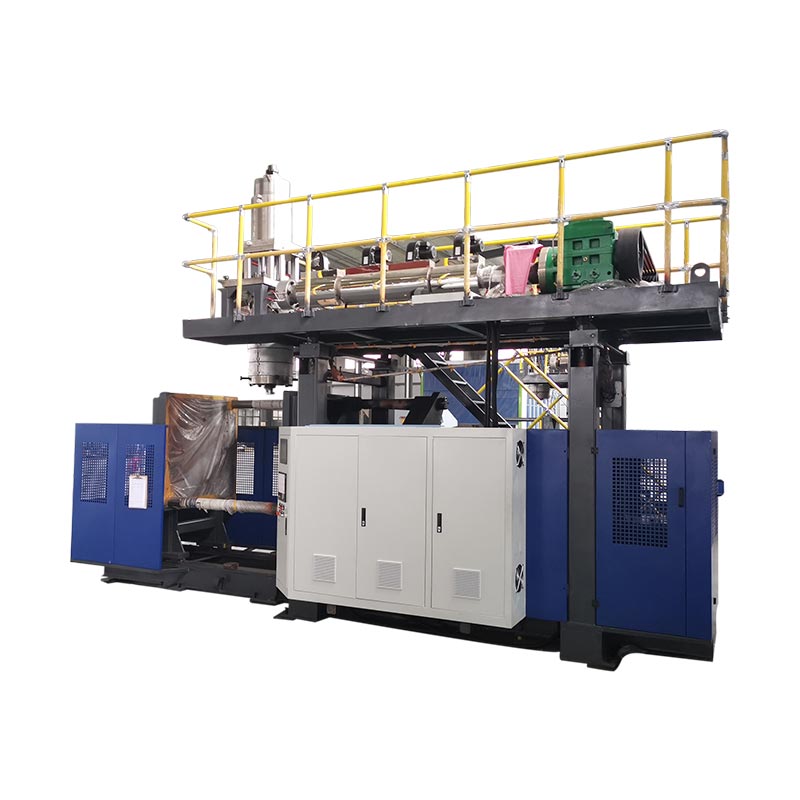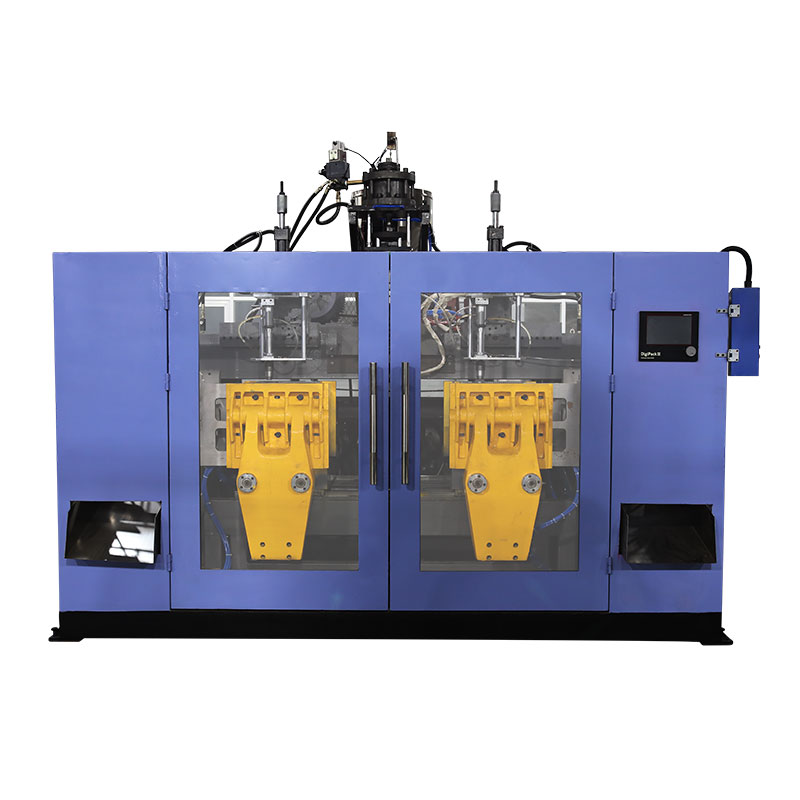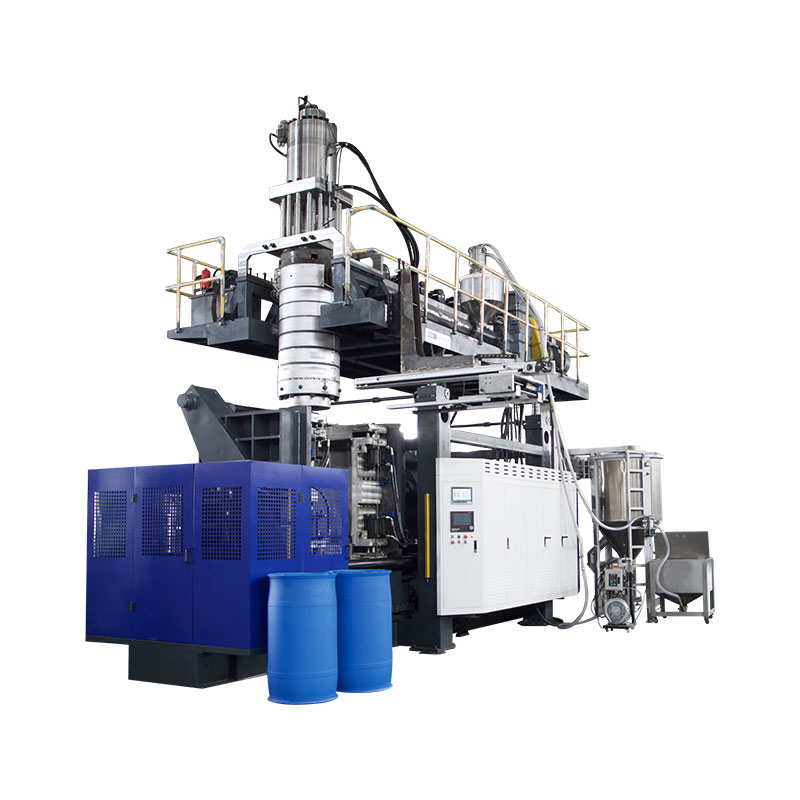
অটোমোটিভ ব্ল’ মল্ডিঙে বায়ু নলী আৰু তৰল জলাশয়ৰ দৰে ফুটা অংশ উৎপন্ন কৰিব পাৰে। সঁজুলি নিৰ্বাচন কৰাটো অংশ অংকন, নিৰ্দিষ্ট ৰেজিন আৰু গ্ৰহণযোগ্যতাৰ প্ৰয়োজনীয়তাৰ পৰা আৰম্ভ হয়। কেৱল এটা মেচিনৰ বিজ্ঞাপন দিয়া পাত্ৰৰ আয়তনেই এটা বিশেষ নলী গঠন কৰিব, ইয়াৰ ছাঁচটো গ্ৰহণ কৰিব বা প্ৰয়োজনীয় সম্পূৰ্ণ আউটপুট প্ৰদান কৰিব নে নাই সেইটো প্ৰতিষ্ঠা কৰিব নোৱাৰে।
এটা উপযোগী ক্ৰয় পৰ্যালোচনাই সম্পূৰ্ণ প্ৰক্ৰিয়াৰ মাজেৰে অংশটো অনুসৰণ কৰে: গঠন, আঁতৰোৱা, ট্ৰিমিং, একত্ৰিত আৰু পৰিদৰ্শন। নামমাত্ৰ উৎপাদন বা মূল্য তুলনা কৰাৰ আগতে বাধ্যতামূলক পণ্য আৰু সঁজুলিৰ প্ৰয়োজনীয়তাসমূহ সমাধান কৰা। অন্যথা দ্ৰুত মল্ডিং চক্ৰই এনে এটা উৎপাদন কোষ লুকুৱাই ৰাখিব পাৰে যিয়ে এতিয়াও নিজৰ ডেলিভাৰী লক্ষ্য হেৰুৱাই পেলায়।

ব্ল' মল্ডিং অটোমোটিভ পাৰ্টছ: প্ৰয়োগ আৰু প্ৰক্ৰিয়াৰ উপযুক্ততা
অটোমোটিভৰ অংশবোৰ ফুটা হোৱাৰ বাবে নহয়, কি কৰিব লাগিব তাৰ ওপৰত গোট খুৱাব লাগে। এটা কেবিন এয়াৰ ডাক্ট, এটা ইঞ্জিন এয়াৰ-ইনটেক কম্পোনেণ্ট আৰু এটা লিকুইড ৰিজাৰ্ভাৰৰ ভিন্ন পৰ্যালোচনাৰ প্ৰয়োজন। ইহঁতৰ অপাৰেটিং অৱস্থা আৰু আন্তঃপৃষ্ঠই মেচিন প্ৰস্তাৱে উত্তৰ দিবলগীয়া প্ৰশ্নসমূহ নিৰ্ধাৰণ কৰে।
| অংশ পৰিয়াল | স্থাপন কৰিবলৈ ইনপুট | সঁজুলি আৰু সঁজুলিৰ প্ৰশ্ন |
|---|---|---|
| কেবিন এইচভিএচি ডাক্ট | বায়ু পথ, সংযোগ জ্যামিতি, সংস্থাপন স্থান আৰু ধাৰ্য্য কৰা কাৰ্য্যকৰী পৰীক্ষাসমূহ | প্ৰস্তাৱিত পথটোৱে শৰীৰটো গঠন কৰি সুলভ ট্ৰিমিং আৰু পৰিদৰ্শনৰ স্থান এৰি দিব পাৰিবনে? |
| ইঞ্জিনৰ বায়ু-ইনটেক অংশ | নিৰ্দিষ্ট উষ্ণতা, চাপ বা ভেকুৱামৰ অৱস্থা, মাধ্যমৰ সংস্পৰ্শ আৰু সংযোগৰ প্ৰয়োজনীয়তা | ৰেজিন, গঠন পথ আৰু সম্পূৰ্ণ কোষ সেই বিশেষ অৱস্থাৰ লগত খাপ খাই পৰেনে? |
| তৰল পদাৰ্থৰ জলাশয় | তৰল, সেৱাৰ অৱস্থা, পৰ্ট, মাউণ্টিং বৈশিষ্ট্য আৰু গ্ৰহণযোগ্যতাৰ মাপকাঠী | শৰীৰ, আন্তঃপৃষ্ঠ আৰু পৰৱৰ্তী যিকোনো সমাবেশ কেনেকৈ উৎপাদন আৰু পৰীক্ষা কৰা হ’ব? |
| অন্যান্য ফুটা কাৰিকৰী অংশ | লোড কেছ, মাত্ৰা, এছেম্বলি বৈশিষ্ট্য আৰু উদ্দেশ্যপ্ৰণোদিত ব্যৱহাৰ | ব্ল' মল্ডিং উপযুক্ত নেকি, নে আন এটা গঠন বা সংযোগ পথ তুলনা কৰা উচিত? |
ইন্ধন-ব্যৱস্থাৰ প্ৰকল্পসমূহক পৃথক অনুমোদন পথত ৰাখক। উদাহৰণ স্বৰূপে,RISE এ প্লাষ্টিকৰ ইন্ধন-টেংকৰ জুই পৰীক্ষাৰ বৰ্ণনা কৰিছেৰাষ্ট্ৰসংঘৰ নিয়ম ৩৪, পৰিশিষ্ট ৫, দফা ৫ৰ অধীনত। সেয়া এটা নিৰ্দিষ্ট পৰীক্ষাৰ পৰিসৰ, সম্পূৰ্ণ অনুমোদন পৰীক্ষা তালিকা নহয়। প্ৰকৃত ইন্ধন-ব্যৱস্থা প্ৰকল্পৰ বাবে প্ৰযোজ্য বজাৰ, প্ৰয়োজনীয়তা আৰু অনুমোদনৰ দায়িত্ব স্থাপন কৰা; “গাড়ীৰ টেংক” তালিকাভুক্ত কৰা এটা মেচিন কেটেলগে অনুযায়ী ইন্ধন-টেংক উৎপাদন স্থাপন নকৰে।
ব্ল'-মল্ড কৰা এইচভিএচি ডাক্ট: জ্যামিতি, আন্তঃপৃষ্ঠ আৰু মেচিনৰ প্ৰয়োজনীয়তা
ব্ল’-মল্ড কৰা এইচভিএচি ডাক্টৰ বাবে, বায়ুৰ পথ আৰু প্ৰতিটো সংযোগ একেলগে পৰ্যালোচনা কৰক। গঠন কৰিব পৰা শৰীৰ এটাৰ বাবে এতিয়াও এনেকুৱা খোলাৰ প্ৰয়োজন হয় যিবোৰ ট্ৰিম কৰিব পাৰি, স্থান নিৰ্ণয় কৰিব পাৰি আৰু পৰীক্ষা কৰিব পাৰি। সেয়েহে কাষ্টম প্লাষ্টিকৰ ডাক্টৱৰ্কে উদ্ধৃতি পৰ্যায়ত উপনীত হ’ব লাগে আৰু ঢালাই কৰা জ্যামিতি আৰু উদ্দেশ্যপ্ৰণোদিত সম্পূৰ্ণ জ্যামিতি দুয়োটা সংজ্ঞায়িত কৰি।
ইঞ্জিনৰ বায়ু গ্ৰহণৰ প্ৰয়োজনীয়তাৰ পৰা কেবিন ভেণ্টিলেচন পৃথক
ইঞ্জিনৰ বায়ু গ্ৰহণ কৰা সামগ্ৰী বা পৰীক্ষাৰ অৱস্থা কেবিন ডাক্টলৈ স্থানান্তৰ নকৰিব কেৱল কাৰণ দুয়োটাই বায়ু কঢ়িয়াই লৈ ফুৰে। সংস্থাপন পৰিৱেশ, অনুমোদিত সামগ্ৰী আৰু বিশেষ অংশৰ বাবে প্ৰয়োজনীয় পৰীক্ষাসমূহ লিপিবদ্ধ কৰক। যদি চাপ, ভেকুৱাম, উষ্ণতাৰ চক্ৰ বা তৰল পদাৰ্থৰ সংস্পৰ্শ গুৰুত্বপূৰ্ণ, প্ৰকল্পৰ নিৰ্দিষ্টকৰণত প্ৰাসংগিক অৱস্থাসমূহ চিনাক্ত কৰক।
কেৱল মল্ড কৰা খোলাটো নহয়, সম্পূৰ্ণ সংযোগটো পৰ্যালোচনা কৰক
সংযোগৰ শেষ, মাউণ্টিং ডেটাম, অংশ পৰিবৰ্তন আৰু অংকনত প্ৰস্তাৱিত ট্ৰিমিং অৱস্থানসমূহ চিহ্নিত কৰক। তাৰ পিছত ফিনিচিং বা পৰিদৰ্শন ফিক্সচাৰত অংশটো কেনেকৈ বহিব পৰীক্ষা কৰক। এটা উপযোগী পৰ্যালোচনাৰ প্ৰশ্ন হ'ল একেটা ডেটাম ব্যৱস্থাই ট্ৰিমিং, জোখ-মাখ আৰু সমাবেশৰ সময়ত অংশটোক ধাৰাবাহিকভাৱে স্থাপন কৰিব পাৰে নেকি।
কোষ সংজ্ঞায়িত কৰাৰ আগতে যিকোনো প্ৰয়োজনীয় প্ৰবাহ, পেচেজ, ফিট বা ছিলিং পৰীক্ষা ধাৰ্য্য কৰক। এই পৰীক্ষাসমূহৰ বাবে নিৰ্দিষ্ট ফিক্সচাৰ বা পৃথক ষ্টেচনৰ প্ৰয়োজন হ’ব পাৰে। ব্ল’ মল্ডিং মেচিনৰ সৈতে অহা বুলি ধৰি লোৱাতকৈ তেওঁলোকৰ এটা নিযুক্ত যোগানকাৰী আৰু গ্ৰহণ পদ্ধতি থাকিব লাগে।
যন্ত্ৰৰ আকাৰ নিৰ্ব্বাচন কৰাৰ আগতে প্ৰক্ৰিয়া পথ নিৰ্ব্বাচন কৰক
ডাঙৰ মেচিন এটা বাছনি কৰাৰ আগতে পেৰিচনে কেনেকৈ ছাঁচৰ গহ্বৰত উপনীত হ’ব সেই বিষয়ে আলোচনা কৰক। পেৰিছন হৈছে প্ৰক্ৰিয়াটোৱে গঠন কৰি ফুলাই দিয়া গৰম ফুটা নলী। ইয়াৰ পৰিচালনা আৰু স্থান জ্যামিতিৰ লগত খাপ খাব লাগিব।
গতানুগতিক এক্সট্ৰুচন বনাম 3D চুষণ ব্ল' মল্ডিং
টৰেৰ থ্ৰীডি চুষণ ব্ল’ মল্ডিঙৰ কাৰিকৰী ব্যাখ্যাদীঘলীয়া, জটিল ফুটা আকৃতিৰ বাবে পেৰিচনক ছাঁচৰ গহ্বৰত প্ৰৱেশ কৰা চুষণৰ বৰ্ণনা কৰা হৈছে। এইটো এটা সুকীয়া প্ৰক্ৰিয়াৰ ব্যৱস্থা। অংশ আঁতৰোৱা ৰবট থকা প্ৰচলিত এক্সট্ৰুচন ব্ল’ মল্ডিং মেচিনক সেই ক্ষমতাৰ সমতুল্য প্ৰমাণ হিচাপে গণ্য কৰা উচিত নহয়।
এটা অস্বস্তিকৰ পথৰ বাবে, প্ৰকৃত জ্যামিতি আৰু ৰেজিন ব্যৱহাৰ কৰি এটা ফৰ্মিং-ৰুট পৰ্যালোচনাৰ অনুৰোধ কৰক। প্ৰচলিত এক্সট্ৰুচন ব্ল' মল্ডিং, এটা বিশেষ প্লেচমেণ্ট বা চুষণ পথ, আৰু উপযুক্ত ঠাইত যোগ কৰা মল্ডিং অংশ তুলনা কৰক। তুলনাই গঠনৰ সম্ভাৱনীয়তা, আন্তঃপৃষ্ঠ আৰু তলৰ কামৰ ওপৰত গুৰুত্ব দিব লাগে, প্ৰতিটো অটোমোটিভ ডাক্টৰ বাবে এটা পথ উপযুক্ত বুলি ধৰি লোৱাতকৈ।
গলিত ডেলিভাৰী আৰু ড্ৰাইভ বিন্যাস পৃথক ৰাখক
অবিৰত এক্সট্ৰুচন আৰু এক্যুমুলেটৰ-হেড অপাৰেচনে গলিত পদাৰ্থ প্ৰদানৰ বৰ্ণনা কৰে। পেৰিছন প্লেচমেণ্টে প্ৰক্ৰিয়াটোৰ এটা বেলেগ অংশ বৰ্ণনা কৰে। হাইড্ৰলিক, চাৰ্ভো-হাইড্ৰলিক আৰু ইলেক্ট্ৰিক ড্ৰাইভে এক্টিভেচনৰ বৰ্ণনা কৰে। এইবোৰক পৃথক অক্ষত তুলনা কৰিলে উদ্ধৃতিসমূহৰ ব্যাখ্যা কৰাটো সহজ হয় আৰু এটা স্বয়ংক্ৰিয়কৰণ লেবেল এটা গঠন ক্ষমতাৰ বাবে থিয় হোৱাত বাধা দিয়ে।
প্ৰকৃত অটোমোটিভ প্ৰয়োগৰ বাবে ব্ল' মল্ডিং ৰেজিন নিৰ্বাচন কৰক
কেৱল পলিমাৰ পৰিয়ালটোৱেই নহয়, গ্ৰেডটো নিৰ্দিষ্ট কৰক। “পিএ” বা “পিপি”-এ শক্তিবৰ্ধক, পৰিৱৰ্তন, প্ৰক্ৰিয়াকৰণ আচৰণ আৰু উদ্দেশ্যপ্ৰণোদিত অংশৰ বাবে উপযুক্ততাৰ বিষয়ে মুকলি প্ৰশ্ন এৰি দিয়ে। এনভালিয়াৰৰডুৰেথান পিএ৬ পৰ্টফলিঅ', উদাহৰণস্বৰূপে, টিউব আৰু বায়ু নলীৰ বাবে ব্ল' মল্ডিং গ্ৰেড আৰু শক্তিশালী কৰা গ্ৰেডৰ পাৰ্থক্য কৰে। এটা পৰিয়ালৰ নামে কোনো বিনিময়যোগ্য ৰেচিপি চিনাক্ত নকৰে।
সামগ্ৰী প্ৰস্তুত কৰা আৰু প্লাষ্টিচাইজিং গ্ৰেডৰ সৈতে মিলাওক
বৰ্তমান গ্ৰেড-নিৰ্দিষ্ট প্ৰচেছিং নিৰ্দেশনাসমূহ লাভ কৰক। প্ৰস্তাৱিত শুকান আৰু খুৱাই দিয়াৰ ব্যৱস্থা, প্ৰয়োজনত আৰ্দ্ৰতা জোখা, স্ক্ৰু আৰু মূৰৰ উপযুক্ততা, উষ্ণতা নিয়ন্ত্ৰণ আৰু যৌগটোৰ বাবে প্ৰয়োজনীয় যিকোনো পৰিধান-প্ৰতিৰোধী নিৰ্দিষ্টতা পৰীক্ষা কৰক। এইবোৰ কাৰিকৰী নিশ্চিতকৰণৰ বাবে বস্তু, সকলো অভিযান্ত্ৰিক প্লাষ্টিকৰ বাবে এটা শুকান উষ্ণতা প্ৰকাশ কৰাৰ কাৰণ নহয়।
ট'ৰেই গলিত আঠালতীয়াতা আৰু আকৃতি-ধাৰণ স্থিৰতাক ব্ল' মল্ডিং ৰেজিনৰ উপযুক্ততাৰ বাবে প্ৰাসংগিক বুলি চিনাক্ত কৰে। পৰীক্ষাৰ সময়ত সামগ্ৰীৰ অৱস্থা আৰু প্ৰক্ৰিয়াৰ ছেটিংছ লিপিবদ্ধ কৰক যাতে এটা ফৰ্মিং সমস্যা এটা জনা ৰেচিপিৰ বিপৰীতে অনুসন্ধান কৰিব পৰা যায়। মেচিনৰ প্ৰকাশিত এইচ ডি পি ই এক্সট্ৰুচন হাৰক বেলেগ ৰেজিনৰ সৈতে ইয়াৰ ডেলিভাৰী হাৰৰ প্ৰমাণ হিচাপে গ্ৰহণ নকৰিব।
অনুমোদিত ৰেচিপিৰ ভিতৰত ৰিগ্ৰাইণ্ড ৰাখক
গ্ৰাহকৰ অনুমতি আৰু ৰেচিপিটো যোগ্যতা অৰ্জন কৰিবলৈ প্ৰয়োজনীয় চেকসমূহৰ সৈতে ৰিগ্ৰাইণ্ডৰ উৎস, প্ৰচেছিং ইতিহাস আৰু প্ৰস্তাৱিত অনুপাত লিপিবদ্ধ কৰক। উদ্দেশ্যপ্ৰণোদিত উৎপাদন মিশ্ৰণ পৰীক্ষা কৰক। কেৱল ভাৰ্জিন ৰেজিন ব্যৱহাৰ কৰা পৰীক্ষাই পিছৰ ৰিগ্ৰাইণ্ড সংযোজনৰ সৈতে কাৰ্য্যক্ষমতা প্ৰতিষ্ঠা নকৰে।
অংশ অংকনক ব্ল' মল্ডিং সঁজুলিৰ প্ৰয়োজনীয়তালৈ অনুবাদ কৰক
ব্ল’ মল্ডিং সঁজুলিসমূহ পৰ্যালোচনা কৰিবলৈ প্ৰয়োজনীয়তা-প্ৰমাণ টেবুল ব্যৱহাৰ কৰক। প্ৰতিটো বাধ্যতামূলক প্ৰয়োজনীয়তাৰ বাবে এটা সংশ্লিষ্ট নিৰ্দিষ্টকৰণ, অংকন বা পৰীক্ষামূলক ৰেকৰ্ডৰ প্ৰয়োজন। দায়বদ্ধ পক্ষই বন্ধ নকৰালৈকে সমাধান নোহোৱা বস্তুবোৰ দৃশ্যমান হৈ থাকিব লাগে।
| প্ৰয়োজনীয়তা | প্ৰস্তাৱটো চেক ইন কৰক | প্ৰমাণ আৰু বন্ধ |
|---|---|---|
| সামগ্ৰী আৰু স্থূল শ্বটৰ চাহিদা | গ্ৰেড-নিৰ্দিষ্ট প্লাষ্টিচাইজিং, ব্যৱহাৰযোগ্য শ্বট আৰু ডেলিভাৰী; কেৱল সম্পূৰ্ণ ওজনৰ পৰিৱৰ্তে প্ৰক্ৰিয়াৰ স্ক্ৰেপ অন্তৰ্ভুক্ত কৰক | সামগ্ৰীৰ অভিলেখ আৰু প্ৰতিনিধিত্বমূলক গঠনৰ বিচাৰ |
| ছাঁচ সংস্থাপন | খাম, মাউণ্টিং, ছাঁচৰ বেধ আৰু ভৰ, উপযোগীতা আৰু সেৱাৰ প্ৰৱেশ | ছাঁচ-মেচিন আন্তঃপৃষ্ঠ অংকন |
| খোলা আৰু আঁতৰোৱা | খোলাৰ ঠাই, প্ৰয়োজনীয় ছাঁচৰ গতি, গ্ৰীপাৰৰ পথ আৰু গৰম অংশৰ বাবে ক্লিয়াৰেন্স | প্ৰস্তাৱ পৰ্যালোচনা আৰু সাক্ষী আঁতৰোৱাৰ ক্ৰম |
| জটিল দেৱাল অঞ্চল | হেড টুলিং, পেৰিছন নিয়ন্ত্ৰণ আৰু প্ৰস্তাৱিত পৰিদৰ্শনৰ স্থান | অংকন সীমাৰ বিপৰীতে মেপ কৰা জোখ |
| সমাপ্ত আন্তঃপৃষ্ঠসমূহ | ট্ৰিমিং, জইনিং, এছেম্বলি আৰু পজিচনিং ফিক্সচাৰ | সমাপ্ত-অংশ মাত্ৰিক আৰু কাৰ্য্যকৰী পৰীক্ষা |
| গ্ৰহণ কৰা আউটপুট | সম্পূৰ্ণ কোষ, গণনা বিন্দু, বাধা নিয়ম আৰু প্ৰত্যাখ্যান নিয়ন্ত্ৰণ | গ্ৰহণযোগ্য পৰিমাণ আৰু ষ্টপ ৰেকৰ্ডৰ সৈতে সময় নিৰ্ধাৰণ কৰা পৰীক্ষা |
মই কেনেকৈ এটা অটোমোটিভ ব্ল’ মল্ডিং প্ৰজেক্টৰ পৰ্যালোচনা কৰিম
এটা অটোমোটিভ ব্ল’ মল্ডিং প্ৰজেক্টৰ বাবে মই মেচিনৰ ক্ষমতাৰ বিষয়ে আলোচনা কৰাৰ আগতে পাৰ্ট ড্ৰয়িংটো পৰ্যালোচনা কৰিম। মোৰ আৰম্ভণিৰ প্ৰশ্নবোৰ হ’ব মেটেৰিয়েল গ্ৰেড, অপাৰেটিং পৰিৱেশ, সংযোগ পইণ্ট আৰু গ্ৰহণযোগ্যতাৰ প্ৰয়োজনীয়তা। মেচিনৰ নামমাত্ৰ পাত্ৰৰ আয়তন স্ক্ৰীনিং ৰেফাৰেন্স হৈ থাকিব, ডাক্ট বা অনিয়মিত জলাশয়ৰ অনুমোদনৰ ভিত্তি নহয়।
যদি কোনো পৰীক্ষামূলক অংশই নিজৰ ওজনৰ লক্ষ্য পূৰণ কৰে কিন্তু স্থানীয় দেৱাল-বেধ পৰীক্ষাত ব্যৰ্থ হয়, তেন্তে মই সামগ্ৰিক অংশৰ ওজন বৃদ্ধি কৰাৰ আগতে সামগ্ৰীৰ বিতৰণৰ অনুসন্ধান কৰিম। মই নিৰ্দিষ্ট পৰিদৰ্শনৰ স্থানসমূহক পেৰিচন প্ৰফাইল, সামগ্ৰী প্ৰস্তুতি, সঁজুলি আৰু ৰেকৰ্ড কৰা প্ৰক্ৰিয়াৰ সংহতিৰ সৈতে তুলনা কৰিম। সকলোতে সামগ্ৰী যোগ কৰাটো এটা প্ৰস্তাৱিত পৰিৱৰ্তন হৈ থাকিব যেতিয়ালৈকে সংশ্লিষ্ট অংশ পৰীক্ষাই দেখা নাপায় যে ই সমস্যাটো সমাধান কৰিছে।
টুলিং পৰ্যালোচনাই প্লেটেনৰ মাজত ছাঁচটো ফিট হয় নে নহয় তাতকৈ অধিক সামৰি ল’ব। মই মাউণ্টিং, মল্ডৰ বেধ, খোলাৰ ঠাই, প্ৰয়োজনীয় গতিবিধি আৰু সম্পূৰ্ণ অংশ আঁতৰোৱাৰ পথ পৰীক্ষা কৰিম। পৰ্ট আৰু মাউণ্টিং বৈশিষ্ট্যসমূহৰ বাবেও ট্ৰিমিং, পজিচনিং আৰু মল্ডিঙৰ পিছত পৰিদৰ্শনৰ বাবে এটা স্পষ্ট পৰিকল্পনাৰ প্ৰয়োজন হ'ব।
এটা নিৰ্দিষ্ট অভিযান্ত্ৰিক-প্লাষ্টিক গ্ৰেডৰ বাবে মই ইয়াৰ প্ৰচেছিং গাইডেন্স বিচাৰিম আৰু প্ৰস্তাৱিত শুকুৱা, খুৱাই দিয়া, স্ক্ৰু আৰু মূৰৰ ব্যৱস্থা পৰীক্ষা কৰিম। মই আন এটা ৰেজিনৰ সৈতে প্ৰদৰ্শনৰ প্ৰমাণ হিচাপে HDPE থ্ৰুপুট ফিগাৰ ব্যৱহাৰ নকৰো। যিকোনো প্ৰস্তাৱিত ৰিগ্ৰাইণ্ড ৰেচিপি প্ৰযোজ্য সামগ্ৰী আৰু গ্ৰাহকৰ প্ৰয়োজনীয়তাৰ অধীনত থাকিব।
প্ৰডাকচন চেলটো অনুমোদন কৰাৰ আগতে মই ট্ৰাইল প্লেনত ডাউনষ্ট্ৰিম কাম অন্তৰ্ভুক্ত কৰিম। এটা মল্ড ডাক্ট এতিয়াও চুক্তিবদ্ধ ট্ৰিমিং, এছেম্বলি আৰু পৰিদৰ্শনৰ পৰ্যায় পাছ কৰিব লাগিব। মই গ্ৰহণ কৰা আউটপুট, বাধা আৰু হাতৰ সালসলনি ৰেকৰ্ড কৰিম, তাৰ পিছত পাছ কৰা প্ৰয়োজনীয়তাসমূহক সংশোধন বা অধিক প্ৰমাণৰ প্ৰয়োজনীয় বস্তুৰ পৰা পৃথক কৰিম।
মোৰ পৰামৰ্শ সেই তথ্যৰ ওপৰত নিৰ্ভৰ কৰিব। ডাঙৰ মেচিন এটা উৎপাদনৰ অভাৱৰ প্ৰতি মোৰ স্বয়ংক্ৰিয় সঁহাৰি নহ’ব; মই প্ৰথমে প্ৰতিষ্ঠা কৰিম যে নিষেধাজ্ঞাটো মল্ডিং, হেণ্ডলিং, ফিনিচিং বা পৰিদৰ্শনৰ পৰা আহিছে নেকি।
ব্ল' মল্ড ডিজাইন, দেৱাল বিতৰণ আৰু জটিল আন্তঃপৃষ্ঠ
এটা সম্পূৰ্ণ অংশৰ ওজন হৈছে গোটেই বস্তুটোৰ এটা জোখ। ই কোনো বেণ্ড, সংযোগ বা পিঞ্চ-অফত ডাঠতা চিনাক্ত কৰিব নোৱাৰে। অংকন আৰু ফাংচনৰ পৰা পৰিদৰ্শনৰ স্থান স্থাপন কৰক, তাৰ পিছত এটা নিৰ্দিষ্ট অংশৰ অৱস্থাত কৰা জোখ-মাখ তুলনা কৰক।
পৃথক দীৰ্ঘায়িত আৰু পৰিধি নিয়ন্ত্ৰণ
অংশটোৰ পৰিধিৰ চাৰিওফালে দেৱাল বিতৰণৰ পৰা পৃথকে দীৰ্ঘায়িত পেৰিচন প্ৰগ্ৰেমিং পৰ্যালোচনা কৰক। টৰেই তেওঁৰ ত্ৰিমাত্ৰিক চুষণ প্ৰক্ৰিয়াৰ আলোচনাত ব্যাসাৰ্ধৰ দেৱাল-বেধ নিয়ন্ত্ৰণৰ বৰ্ণনা কৰিছে। প্ৰস্তাৱিত ব্যৱস্থাপ্ৰণালীৰ প্ৰকৃত নিয়ন্ত্ৰণ কাৰ্য্যসমূহ নিশ্চিত কৰক; কেৱল এটা বৃহৎ প্ৰগ্ৰেমিং-পইণ্ট গণনাই প্ৰমাণ নকৰে যে প্ৰতিটো জটিল স্থানে নিজৰ সীমা পূৰণ কৰিব।
স্থানীয় বিফলতাৰ বাবে, জোখটোক অংশত ইয়াৰ অৱস্থানলৈ মেপ কৰক আৰু প্ৰাসংগিক প্ৰক্ৰিয়া আৰু সঁজুলি চলকসমূহৰ অনুসন্ধান কৰক। পৰিবৰ্তনসমূহ অনুসৰণযোগ্য ৰাখক যাতে ইয়াৰ প্ৰভাৱ পৰীক্ষা কৰিব পৰা যায়। বিদ্যমানparison প্ৰগ্ৰেমিং গাইডনিয়ন্ত্ৰণ বিষয়টো অধিক বিশদভাৱে ব্যাখ্যা কৰে।
ফিনিচিং আৰু এছেম্বলিৰ জৰিয়তে ডেটামবোৰ কঢ়িয়াই নিব
পৰ্টসমূহ, ট্ৰিম কৰা প্ৰান্তসমূহ আৰু মাউণ্টিং বৈশিষ্ট্যসমূহ ধাৰ্য্য কৰা ডেটামসমূহৰ সাপেক্ষে কেনেকৈ জুখিব হব সংজ্ঞায়িত কৰক। অংশটোৰ সমৰ্থন আৰু জোখৰ অৱস্থাৰ ওপৰত একমত হওক। এই আন্তঃপৃষ্ঠসমূহ মল্ড আৰু ফিক্সচাৰ যোগানকাৰীৰ সৈতে পৰ্যালোচনা কৰকছাঁচ ডিজাইন আৰু মেচিন-আন্তঃপৃষ্ঠ পৰীক্ষা, ছাঁচ অনুমোদনৰ পিছত ফিনিচিংক পৃথক বিষয় হিচাপে গণ্য কৰাৰ পৰিৱৰ্তে।
সম্পূৰ্ণ অটোমোটিভ ব্ল’ মল্ডিং চেলৰ সংজ্ঞা দিয়ক
ৰেজিন প্ৰস্তুত কৰাৰ পৰা গ্ৰহণযোগ্য-অংশ গণনা বিন্দুলৈকে পথটো আঁকক। আঁতৰোৱা, ট্ৰিমিং কৰা, খোলা, সংযোগ কৰা, একত্ৰিত কৰা আৰু পৰিদৰ্শন কেৱল অংশটোৰ প্ৰয়োজন হোৱা ঠাইতহে অন্তৰ্ভুক্ত কৰক। প্ৰতিটো কাৰ্য্যকলাপৰ বাবে যোগানকাৰীৰ নাম, গ্ৰহণযোগ্যতাৰ প্ৰমাণ আৰু সংহতিৰ বাবে দায়িত্ব উল্লেখ কৰক।
ষ্টেচন আন্তঃপৃষ্ঠসমূহ পৰীক্ষা কৰক: এটা অংশ কেনেকৈ স্থানান্তৰ কৰে, ই কেনেকৈ অৱস্থিত, এটা ডাউনষ্ট্ৰিম ষ্টেচন বন্ধ হ'লে কি হয় আৰু প্ৰত্যাখ্যান কৰা অংশসমূহ কেনেকৈ পৃথক কৰা হয়। উদ্ধৃতি এটাই মেচিন নিৰ্মাতাই যোগান ধৰা সঁজুলিক আনৰ দ্বাৰা যোগান ধৰা সঁজুলিৰ পৰা পৃথক কৰিব লাগে। দ্য...স্বয়ংক্ৰিয়-শাৰী বিন্যাস সহায়কএই যোগানৰ সীমা সামৰি লয়।
অংশৰ কাৰ্য্য আৰু স্পেচিফিকেশনৰ পৰা পৰিদৰ্শনসমূহ বাছক। লিক পৰীক্ষাই, য'ত প্ৰয়োজন হয়, মাত্ৰিক, পেচেজ, এছেম্বলি বা স্থায়িত্বৰ প্ৰমাণৰ ঠাই লোৱা নাই। প্ৰতিটো অটোমোটিভ এপ্লিকেচনৰ বাবে এটা জেনেৰিক পৰীক্ষা তালিকা এৰক।
অংশটো আৰু উৎপাদন প্ৰক্ৰিয়াটো পৃথকে পৃথকে প্ৰমাণ কৰা
অংকন পুনৰীক্ষণ, অনুমোদিত সামগ্ৰী আৰু উদ্দেশ্যপ্ৰণোদিত ৰেচিপিৰ চাৰিওফালে এটা প্ৰতিনিধিত্বমূলক পৰীক্ষাৰ পৰিকল্পনা কৰক। ছাঁচ, ছেটআপ, মেটেৰিয়েল লট আৰু জোখৰ পৰিকল্পনা লিপিবদ্ধ কৰক। চক্ৰৰ ৰেকৰ্ডৰ কাষত গ্ৰহণযোগ্য পৰিমাণ ৰাখক, কাৰণ নাকচ কৰক, বন্ধ আৰু হাতৰ হস্তক্ষেপ।
যোগানকাৰীৰ মেচিন পৰীক্ষা আৰু গ্ৰাহকৰ উৎপাদন অংশৰ অনুমোদনে বিভিন্ন উদ্দেশ্য সাধন কৰে।AIAG ৰ ৰাজহুৱা পিপিএপিৰ আভাসউৎপাদন অংশৰ অনুমোদনক উৎপাদন হাৰত প্ৰকৃত উৎপাদন চলোৱাৰ সময়ত ডিজাইন ৰেকৰ্ড আৰু স্পেচিফিকেশনসমূহ ধাৰাবাহিকভাৱে পূৰণ কৰাৰ সৈতে সংযোগ কৰে। মেচিনৰ গতি প্ৰদৰ্শন কৰা বা এটা গ্ৰহণযোগ্য নমুনা উৎপাদন কৰাতকৈ সেই পৰিসৰ বহল।
| কাৰ্যকলাপ | ই সম্বোধন কৰা প্ৰশ্ন | সংজ্ঞায়িত কৰিবলৈ প্ৰমাণ | নিজে নিজে প্ৰতিষ্ঠা নকৰে |
|---|---|---|---|
| মেচিন বা কোষৰ FAT | যোগান ধৰা সঁজুলিয়ে চুক্তিবদ্ধ গ্ৰহণৰ পৰিসৰ সন্তুষ্ট কৰেনে? | চুক্তিবদ্ধ পৰীক্ষা, সংৰূপ, পৰীক্ষাৰ অৱস্থা আৰু মুক্ত-বস্তুৰ ৰেকৰ্ড | সকলো সম্পূৰ্ণ-অংশৰ কাৰ্য্য বা গ্ৰাহকৰ উৎপাদন অনুমোদন |
| অংশ কাৰ্য্যকৰী বৈধকৰণ | সম্পূৰ্ণ অংশই নিৰ্দিষ্ট ব্যৱহাৰৰ প্ৰয়োজনীয়তা পূৰণ কৰেনে? | প্ৰযোজ্য মাত্ৰিক, সমাবেশ, কাৰ্য্যকৰী আৰু স্থায়িত্বৰ ৰেকৰ্ড | মূল্যায়ন কৰা পৰিস্থিতিৰ বাহিৰত স্থায়ী উৎপাদন প্ৰদৰ্শন |
| গ্ৰাহকৰ উৎপাদন অংশ অনুমোদন | উদ্দেশ্যপ্ৰণোদিত উৎপাদন প্ৰক্ৰিয়াই গ্ৰাহকৰ প্ৰযোজ্য অনুমোদনৰ প্ৰয়োজনীয়তা পূৰণ কৰেনে? | গ্ৰাহকে সংজ্ঞায়িত দাখিল আৰু উৎপাদনৰ প্ৰমাণ, প্ৰয়োজন হ'লে পিপিএপিকে ধৰি | প্ৰয়োজনীয় পৰ্যালোচনা অবিহনে পৰিৱৰ্তিত সামগ্ৰী, অংকন বা প্ৰক্ৰিয়াৰ বাবে অনুমোদন |
প্ৰকল্প গ্ৰহণ পৰিকল্পনাত নমুনাৰ পৰিমাণ, পৰীক্ষাৰ সময়সীমা, জোখ-মাখৰ পদ্ধতি আৰু যিকোনো পৰিসংখ্যাগত মাপকাঠী নিৰ্ধাৰণ কৰা। এটা ইউনিভাৰ্চেল Cpk লক্ষ্য ধাৰ নকৰিব বা এটা জেনেৰিক মেচিন প্ৰবন্ধৰ পৰা চলাৰ সময়সীমা। সঁজুলি অংশৰ বাবে, ব্যৱহাৰ কৰকFAT পৰিকল্পনা গাইডচুক্তিবদ্ধ চেকসমূহ স্থাপন কৰিবলৈ।
প্ৰতিটো প্ৰয়োজনীয়তা পাছ হোৱাৰ দৰে বন্ধ কৰক, সংশোধনীমূলক কাম আৰু পুনৰ পৰীক্ষাৰ প্ৰয়োজন, বা এতিয়াও পৰীক্ষা কৰা হোৱা নাই। পিছৰ দুটা শ্ৰেণীত এজন মালিক আৰু বন্ধৰ প্ৰমাণ নিযুক্ত কৰক। এই অৱস্থাসমূহ পৃথক কৰি ৰখাটোৱে এটা অসম্পূৰ্ণ পৰীক্ষাক এটা আপাত উৎপাদন মুক্তি হোৱাত বাধা দিয়ে।
গ্ৰহণযোগ্য-অংশৰ সীমাত উৎপাদন আৰু খৰচ তুলনা কৰা
চুক্তিবদ্ধ চেক পাছ কৰা সম্পূৰ্ণ অটোমোটিভ পাৰ্টছ গণনা কৰক। লক্ষ্যত চেঞ্জঅভাৰ, ইন্টাৰপ্ৰেচন আৰু ডাউনষ্ট্ৰিম অপাৰেচন অন্তৰ্ভুক্ত কৰা হৈছে নে নাই উল্লেখ কৰক, আৰু প্ৰতিটো ষ্টেচনৰ বাবে একে সময়ৰ ভিত্তি ব্যৱহাৰ কৰক। চাওক দ্যউৎপাদন-হাৰ গণনা গাইডনামমাত্ৰ চক্ৰ আৰু গ্ৰহণযোগ্য উৎপাদনৰ মাজৰ পাৰ্থক্যৰ বাবে।
এটা HVAC ডাক্ট কোষৰ মল্ডিং চক্ৰৰ বাহিৰত মূল্যায়ন কৰা
এটা কাল্পনিক অটোমোটিভ এইচভিএচি ডাক্ট প্ৰজেক্টৰ বাবে মই প্ৰতি নিৰ্ধাৰিত ঘণ্টাত ৯৫টা গ্ৰহণযোগ্য অংশৰ প্ৰয়োজনীয়তাৰ পৰা আৰম্ভ কৰিম। ধৰি লওক যে এটা একক-গহ্বৰৰ মল্ড, এটা ৩২ ছেকেণ্ডৰ মল্ডিং চক্ৰ, ৯০% মল্ডিং-ষ্টেজ ৰান উপলব্ধতা আৰু সম্পূৰ্ণ প্ৰক্ৰিয়াটোত ৯৬% চূড়ান্ত গ্ৰহণযোগ্য উৎপাদন।
নামমাত্ৰ মল্ডিং হাৰ হ’ব ৩,৬০০ ÷ ৩২, বা প্ৰতি ঘণ্টাত ১১২.৫ অংশ। ধাৰণা কৰা ৰান উপলব্ধতা প্ৰয়োগ কৰিলে প্ৰতি নিৰ্ধাৰিত ঘণ্টাত ১০১.২৫ অংশৰ মল্ডিং-ষ্টেজ ক্ষমতা থাকিব।
সেই সংখ্যাই সম্পূৰ্ণ উৎপাদন প্ৰতিষ্ঠা কৰিব নোৱাৰিব। ট্ৰিমিং, হেণ্ডলিং আৰু পৰিদৰ্শনৰ ক্ষমতাও তুলনা কৰিম। তলৰ তালিকাখনে দুটা পৰিকল্পনা পৰিস্থিতি দেখুৱাইছে, ধৰি লৈছে যে ষ্টেচন বন্ধ হোৱাৰ মাজত কোনো অতিৰিক্ত স্থানান্তৰ ক্ষতি বা পাৰস্পৰিক ক্ৰিয়া নাই। দুয়োটা ডাউনষ্ট্ৰিম ক্ষমতাৰ পৰিসংখ্যাই নিৰ্ধাৰিত ঘণ্টা ব্যৱহাৰ কৰে আৰু ইতিমধ্যে ধাৰণা কৰা ষ্টেচনৰ বাধাৰ অনুমতি দিয়ে; ৯৬% উৎপাদন শেষত এবাৰ প্ৰয়োগ কৰা হয়।
| পৰিকল্পনা ব্যৱস্থা | প্ৰাৰম্ভিক ডাউনষ্ট্ৰিম পৰিস্থিতি | সংশোধিত ডাউনষ্ট্ৰিম পৰিস্থিতি |
|---|---|---|
| মল্ডিং-ষ্টেজ ক্ষমতা | ১০১.২৫ অংশ/ঘণ্টা | ১০১.২৫ অংশ/ঘণ্টা |
| ডাউনষ্ট্ৰিম প্ৰচেছিং ক্ষমতা | ৯০ অংশ/ঘণ্টা | ১০৫ অংশ/ঘণ্টা |
| ধৰি লোৱা চূড়ান্ত গ্ৰহণযোগ্য উৎপাদন | ৯৬% | ৯৬% |
| প্ৰক্ষেপিত গ্ৰহণযোগ্য উৎপাদন | ৮৬.৪ অংশ/ঘণ্টা | ৯৭.২ অংশ/ঘণ্টা |
| প্ৰয়োজনীয় গ্ৰহণযোগ্য আউটপুট | ৯৫ অংশ/ঘণ্টা | ৯৫ অংশ/ঘণ্টা |
প্ৰাৰম্ভিক পৰিস্থিতিত তলৰ স্তৰৰ ক্ষমতাই চূড়ান্ত উৎপাদন ভাট্টা দিয়াৰ আগতে কোষটোক প্ৰতি ঘণ্টাত ৯০ অংশলৈ সীমিত কৰি তুলিব। প্ৰক্ষেপিত গ্ৰহণযোগ্য উৎপাদন সেয়েহে প্ৰতি ঘণ্টাত ৯০ × ০.৯৬ = ৮৬.৪ অংশ হ’ব, যিটো প্ৰয়োজনীয়তাৰ তলত।
ইয়াৰ পিছত মই প্ৰতি ঘণ্টাত ১০৫টা অংশ প্ৰক্ৰিয়াকৰণ কৰিব পৰা এটা ডাউনষ্ট্ৰিম ব্যৱস্থাৰ মূল্যায়ন কৰিম। তাৰ পিছত মল্ডিং পৰ্যায়ে যোগান সীমিত কৰিলে, প্ৰক্ষেপিত গ্ৰহণযোগ্য উৎপাদন ১০১.২৫ × ০.৯৬ = প্ৰতি ঘণ্টাত ৯৭.২ অংশ হ'ব।
সংশোধিত গণনাই প্ৰতি ঘণ্টাত মাত্ৰ ২.২ অংশহে লক্ষ্য অতিক্ৰম কৰিব। মই সেইটোক সীমিত পৰিকল্পনাৰ হেডৰুম হিচাপে গণ্য কৰিম, অনুমোদিত উৎপাদন হাৰৰ প্ৰমাণ হিচাপে নহয়। এটা প্ৰতিনিধিত্বমূলক কোষ পৰীক্ষাই এতিয়াও প্ৰকৃত চক্ৰ, বাধা, তলৰ স্তৰৰ পৰিৱেশন আৰু গ্ৰহণযোগ্য উৎপাদন স্থাপন কৰিব লাগিব।
এই তুলনাই অভিযান্ত্ৰিক পৰ্যালোচনাক ডাঙৰ ব্ল' মল্ডিং মেচিনৰ অনুৰোধ কৰাৰ আগতে ফিনিচিং আৰু পৰিদৰ্শনৰ ব্যৱস্থাৰ দিশত নিৰ্দেশিত কৰিব।
একেটা উৎপাদনৰ পৰিসৰ তুলনা কৰক
প্ৰতিটো প্ৰস্তাৱত মেচিন, ছাঁচ, সামগ্ৰী প্ৰস্তুত কৰা, ফিনিচিং ফিক্সচাৰ, পৰিদৰ্শন, সংহতি আৰু পৰীক্ষামূলক খৰচ পৃথক কৰা। কেৱল মেচিনৰ মূল্যক সম্পূৰ্ণ কোষৰ মূল্যৰ সৈতে পোনপটীয়াকৈ তুলনা কৰিব নোৱাৰি। গ্ৰহণযোগ্য উৎপাদন আৰু প্ৰকল্পৰ চাহিদাৰ বিপৰীতে অতিৰিক্ত ক্ষমতাৰ মূল্যায়ন কৰা; ডাঙৰ মেচিনে তলৰ ফালে থকা বটলনেক এটা আঁতৰাই পেলাব বুলি ধৰি ল’ব নালাগে।
কিংগলৰ বাবে এটা অটোমোটিভ-পাৰ্ট আৰ এফ কিউ প্ৰস্তুত কৰক
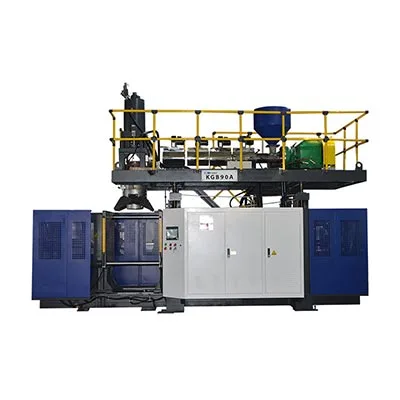
কিংগলৰ প্ৰকাশিত এক্যুমুলেটৰ প্লেটফৰ্মসমূহে প্ৰাৰম্ভিক আলোচনাৰ বাবে স্পেচিফিকেশন ৰেফাৰেন্স প্ৰদান কৰে। কাল্পনিক নলীৰ উদাহৰণৰ বাবে বা প্ৰতিটো অটোমোটিভ অংশৰ বাবে এইবোৰ স্বয়ংক্ৰিয় নিৰ্বাচন নহয়। প্ৰস্তাৱিত সামগ্ৰী, ছাঁচ আৰু সম্পূৰ্ণ উৎপাদন পৰিসৰৰ এতিয়াও কাৰিকৰী পৰ্যালোচনাৰ প্ৰয়োজন।
| প্ৰসংগ ক্ষেত্ৰ | কেজিবি৮০এ | কেজিবি১০০বি |
|---|---|---|
| বিজ্ঞাপন দিয়া সৰ্বোচ্চ পাত্ৰৰ ক্ষমতা | ৩০ এল | ১২০ এল |
| ক্লেম্পিং বল | ২১৫ কে.এন | ৪৪০ কে.এন |
| ছাঁচ প্লেটেনৰ আকাৰ, W × H | ৭৫০ × ৮৬০ মি.মি | ১,২০০ × ১২০০ মি.মি |
| সৰ্বোচ্চ ছাঁচৰ আকাৰ, W × H | ৫২০ × ৮৬০ মি.মি | ৯২০ × ১২০০ মি.মি |
| ছাঁচৰ ডাঠতা | ৩৬০ৰ পৰা ৪২০ মি.মি | ৫১০ৰ পৰা ৬০০ মি.মি |
| তালিকাভুক্ত এপ্লিকেচন সংযোগ | অটো পাৰ্টছ পাইপলাইন | অটো পাৰ্টছ আৰু গাড়ীৰ টেংক |
টেবুলে সংযুক্ত Kinggle উৎপাদন পৃষ্ঠাসমূহৰ পৰা নিৰ্বাচিত ক্ষেত্ৰসমূহ পুনৰুত্পাদন কৰে। প্লেটেনৰ আকাৰ আৰু সৰ্বোচ্চ ছাঁচৰ আকাৰ বেলেগ বেলেগ ক্ষেত্ৰ। দুয়োটাৰে এটাই সম্পূৰ্ণ গতি খাম, গ্ৰেড-নিৰ্দিষ্ট আউটপুট, বিশেষ চুষণ প্ৰক্ৰিয়া বা ইন্ধন-ব্যৱস্থাৰ অনুমোদন নিশ্চিত নকৰে। প্ৰস্তাৱিত নিৰ্মাণৰ বাবে আন্তঃপৃষ্ঠ অংকন আৰু বিন্যাস অনুৰোধ কৰক।

এটা পৰ্যালোচনা সৰঞ্জাম পঠাওক, কেৱল এটা অনুৰোধ কৰা যন্ত্ৰৰ আয়তন নহয়
- পুনৰীক্ষণ, সমাপ্ত জ্যামিতি, ডেটাম আৰু জটিল দেৱাল বা আন্তঃপৃষ্ঠৰ প্ৰয়োজনীয়তাৰ সৈতে 3D আৰু 2D অংশ অংকন।
- নিৰ্দিষ্ট ৰেজিন গ্ৰেড, অনুমোদিত উৎপাদন ৰেচিপি আৰু প্ৰাসংগিক প্ৰক্ৰিয়াকৰণ নিৰ্দেশনা।
- অংশৰ ওজন, পৰিকল্পিত ছাঁচৰ ব্যৱস্থা, বৰ্তমানৰ সঁজুলিৰ তথ্য আৰু প্ৰস্তাৱিত ফিনিচিং ক্ৰম।
- ইয়াৰ সময়ৰ ভিত্তি, বাৰ্ষিক চাহিদা, পণ্যৰ মিশ্ৰণ আৰু পৰিদৰ্শনৰ প্ৰয়োজনীয়তাৰ সৈতে প্ৰয়োজনীয় গ্ৰহণযোগ্য উৎপাদন।
- ছাইটৰ অৱস্থা আৰু ছাঁচ, সহায়ক, ফিনিচিং, পৰিদৰ্শন আৰু সংহতি কোনে যোগান ধৰে তাৰ স্পষ্ট তালিকা।
এই ইনপুটসমূহে এটা মেচিন বিন্যাস চূড়ান্ত কৰাৰ আগতে কাৰিকৰী পৰ্যালোচনা ঠিকনা, অসমাধান প্ৰয়োজনীয়তা আৰু পৰীক্ষাৰ অৱস্থাসমূহ ফিট কৰিবলৈ দিয়ে।
সঘনাই সোধা প্ৰশ্ন
প্ৰতিটো অটোমোটিভ এয়াৰ ডাক্ট প্ৰচলিত ব্ল’ মল্ডিং মেচিনত বনাব পাৰিনে?
জ্যামিতি, নিৰ্দিষ্ট ৰেজিন, আন্তঃপৃষ্ঠ আৰু সঁজুলি অভিগম পৰ্যালোচনা কৰক। কিছুমান আকৃতিয়ে বিশেষ পেৰিচন প্লেচমেণ্ট, চুষণ ব্ল' মল্ডিং বা জইড ছেকচনৰ মূল্যায়নৰ প্ৰয়োজনীয়তা প্ৰদান কৰে। টেক-আউট ৰবট থকা এটা গতানুগতিক মেচিনে নিজেই সেই গঠন ক্ষমতাসমূহ প্ৰতিষ্ঠা নকৰে।
অটোমোটিভ অংশৰ বাবে মেচিন নিৰ্বাচন কৰিবলৈ এক্যুমুলেটৰৰ ভলিউম যথেষ্ট নেকি?
ব্যৱহাৰযোগ্য শ্বটৰ চাহিদা, সামগ্ৰী-নিৰ্দিষ্ট ডেলিভাৰী, ছাঁচ স্থাপন, খোলাৰ স্থান, প্ৰয়োজনীয় গতিবিধি, অংশ আঁতৰোৱা আৰু তলৰ কামো পৰ্যালোচনাৰ প্ৰয়োজন। বিজ্ঞাপন দিয়া পাত্ৰৰ আয়তন এটা পৰীক্ষণ প্ৰসংগ, এটা অনিয়মিত কাৰিকৰী অংশৰ বাবে সম্পূৰ্ণ নিৰ্বাচন পদ্ধতি নহয়।
এইচ ডি পি ই মেচিনে এটা নিৰ্দিষ্ট অভিযান্ত্ৰিক-প্লাষ্টিক গ্ৰেড প্ৰক্ৰিয়াকৰণ কৰিব পাৰেনে?
তাৰ বাবে সামগ্ৰী প্ৰস্তুত কৰা, প্লাষ্টিচাইজিং, হেড টুলিং, নিয়ন্ত্ৰণ আৰু প্ৰস্তাৱিত প্ৰক্ৰিয়াৰ গ্ৰেড-নিৰ্দিষ্ট পৰ্যালোচনাৰ প্ৰয়োজন। প্ৰকাশিত এইচ ডি পি ই এক্সট্ৰুচন হাৰে আন এটা ৰেজিনৰ সৈতে আউটপুট প্ৰমাণ নকৰে। বিন্যাস নিশ্চিত কৰক আৰু উদ্দেশ্যপ্ৰণোদিত সামগ্ৰীৰ সৈতে এটা প্ৰতিনিধিত্বমূলক পৰীক্ষা চলাওক।
কিয় এটা অংশই নিজৰ ওজনৰ লক্ষ্য পূৰণ কৰিব পাৰে কিন্তু বেৰৰ ডাঠতা পৰীক্ষাত বিফল হয়?
ওজনে গোটেই অংশটোৰ বৰ্ণনা কৰে, আনহাতে বেধ পৰীক্ষাই এটা স্থান জুখিব পাৰে। মুঠ ওজনৰ সংশ্লিষ্ট পৰিৱৰ্তন নোহোৱাকৈয়ে অঞ্চলৰ মাজত পদাৰ্থ বেলেগ বেলেগ ধৰণে বিতৰণ কৰিব পাৰি। বিফল স্থানৰ মেপ কৰক আৰু ইয়াক কেনেকৈ সংশোধন কৰিব সেইটো সিদ্ধান্ত লোৱাৰ আগতে প্ৰাসংগিক সামগ্ৰী, সঁজুলি আৰু প্ৰক্ৰিয়াৰ অৱস্থা অনুসন্ধান কৰক।
এটা মেচিন FAT পাছ কৰিলে গ্ৰাহকৰ উৎপাদন অংশ অনুমোদন সম্পূৰ্ণ হয়নে?
নহয়, FAT এ চুক্তিবদ্ধ সঁজুলি গ্ৰহণৰ পৰিসৰ সামৰি লয়। সম্পূৰ্ণ অংশৰ বৈধকৰণ আৰু গ্ৰাহকৰ উৎপাদন অনুমোদনৰ বাবে নিজস্ব প্ৰযোজ্য প্ৰমাণৰ প্ৰয়োজন হয়। য'ত পিপিএপিৰ প্ৰয়োজন হয়, সঁজুলি ডেলিভাৰীক অনুমোদন হিচাপে গণ্য নকৰি গ্ৰাহকৰ দাখিল আৰু উৎপাদন-চালিত প্ৰয়োজনীয়তাসমূহ নিশ্চিত কৰক।
অটোমোটিভ ব্ল’ মল্ডিং মেচিন কিনা আৰু কাষ্টম ব্ল’ মল্ডিং পাৰ্টছৰ উৎস বিচাৰি উলিওৱা একে নেকি?
নহয়, সঁজুলি ক্ৰয়ৰ লগত এটা উৎপাদন প্ৰক্ৰিয়াৰ বাবে যন্ত্ৰপাতি, সঁজুলিৰ আন্তঃপৃষ্ঠ, সংহতি আৰু গ্ৰহণযোগ্যতাৰ পৰিসৰ জড়িত। সম্পূৰ্ণ অংশৰ উৎস বিচাৰি উলিওৱাটো সেই অংশসমূহ উৎপাদন আৰু যোগান ধৰাৰ বাবে এজন প্ৰস্তুতকাৰকৰ দায়িত্বৰ সৈতে জড়িত। যোগানকাৰীক তুলনা কৰাৰ আগতে কোনটো পৰিসৰৰ অনুৰোধ কৰা হৈছে সেয়া স্পষ্ট কৰক।
অটোমোটিভ-পাৰ্ট ইকুইপমেণ্ট ৰিভিউৰ বাবে, ড্ৰয়িং আৰু মেটেৰিয়েলৰ প্ৰয়োজনীয়তাসমূহ মাধ্যমেৰে পঠাওককিংগলৰ যোগাযোগ পৃষ্ঠাবা ইমেইলsales@kingle.com. টেলিফোন:+৮৬-৫৭৪-৮৭১০৩৬৬৫. কোম্পানীটোৰ তথ্য উপলব্ধকিংগল সম্পৰ্কে পৃষ্ঠা.
মেচিনটোৰ প্ৰতি প্ৰতিশ্ৰুতি দিয়াৰ আগতে উৎপাদন পথ অনুমোদন কৰক
অংশ আৰু সামগ্ৰীৰ পৰা আৰম্ভ কৰক, গঠন পথ নিষ্পত্তি কৰক, আৰু অংকনক স্পষ্ট সঁজুলি আৰু বৈধকৰণ প্ৰয়োজনীয়তালৈ ৰূপান্তৰিত কৰক। তাৰ পিছত গ্ৰহণযোগ্য-অংশৰ সীমাত সম্পূৰ্ণ প্ৰস্তাৱ তুলনা কৰক। এটা বাধ্যতামূলক ফিট সমস্যাৰ সমাধানৰ প্ৰয়োজন; দ্ৰুত চক্ৰ বা কম ক্ৰয় মূল্যই ইয়াক বন্ধ কৰিব নোৱাৰে।