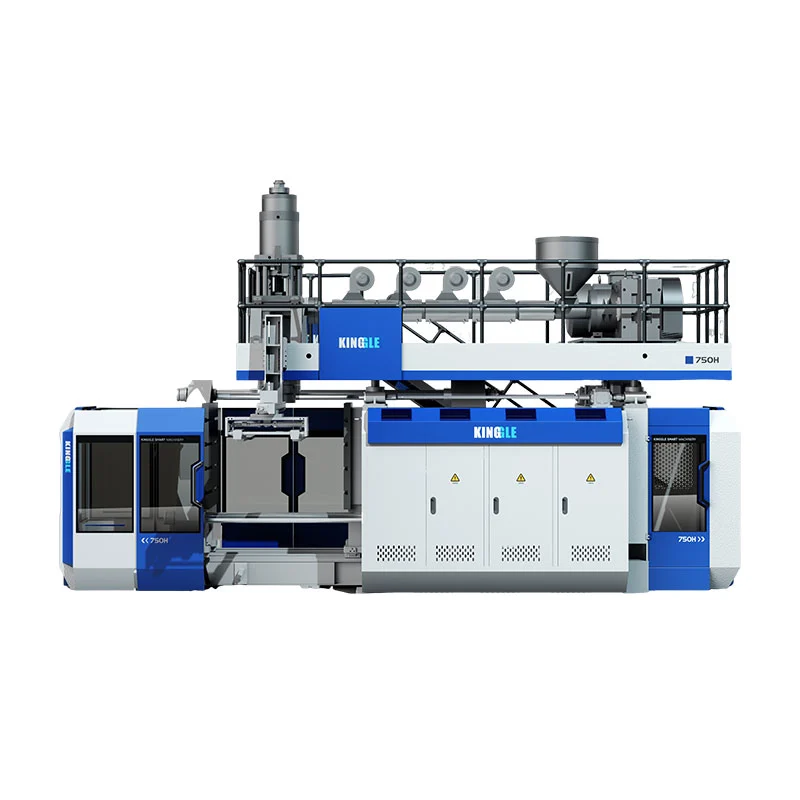
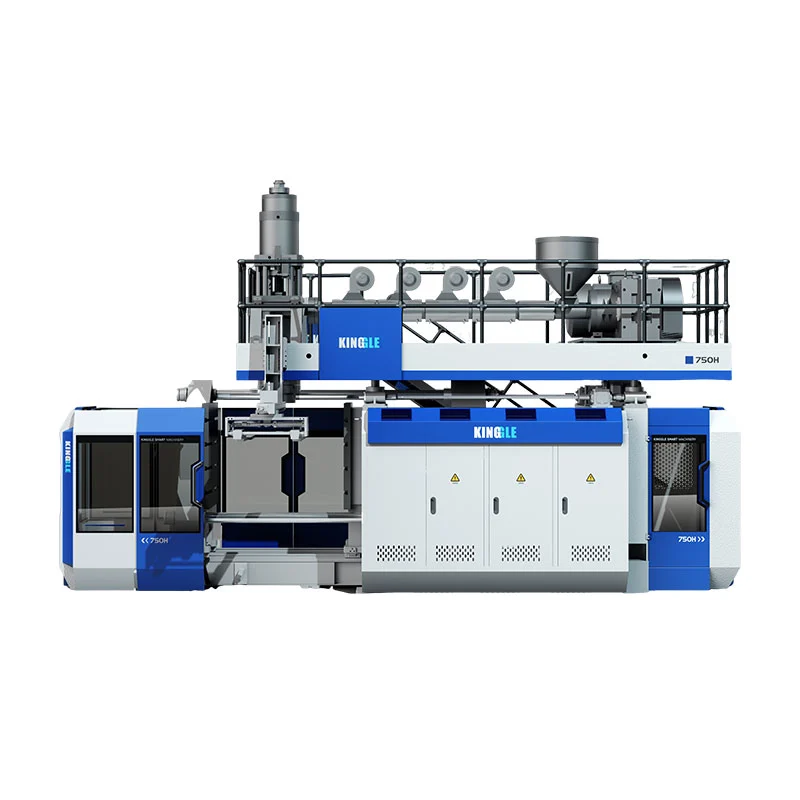
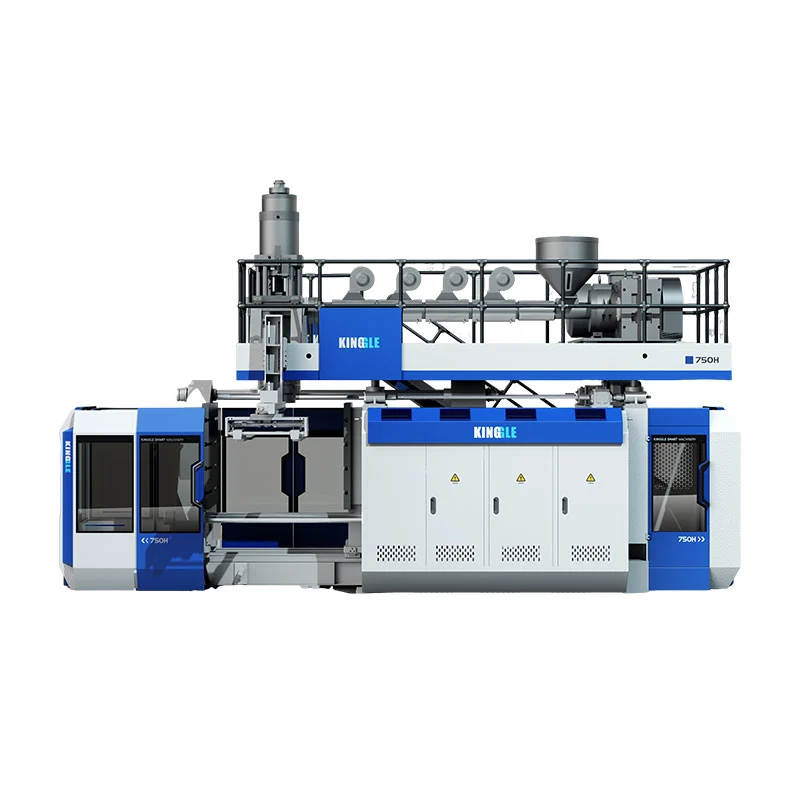
লৈব্ল' মল্ডিং মেচিন বাছি লওক, পাত্ৰৰ পৰা বাহিৰলৈ কাম কৰক। আপোনাৰ অংশৰ আয়তনে মেচিনৰ আকাৰ নিৰ্ধাৰণ কৰে। আপোনাৰ লক্ষ্য আউটপুটে একক বা দুটা ষ্টেচন নিৰ্ধাৰণ কৰে। বাকীখিনি তিনিটা স্পেকছে নিষ্পত্তি কৰে: ক্লেম্পিং বল, এক্যুমুলেটৰৰ আকাৰ, আৰু গলন ক্ষমতা। এংকৰ হিচাপে: ২ লিটাৰৰ বটলত প্ৰায় ৪০ কিলোনেট ক্লেম্পিং, ৩০ লিটাৰৰ ড্ৰামত প্ৰায় ২১৫ কিলোনেট, আৰু ১০০০ এল আই বি চি প্ৰায় ১০০০ কিলোনেটৰ প্ৰয়োজন হয়। প্ৰথমে পাত্ৰ আৰু আউটপুট ঠিক কৰক, আৰু মডেলে নিজকে বাছি লয়।

ভুল মেচিন বাছি লোৱা ক্ৰেতাসকলে প্ৰায় সদায় একে ভুল কৰে। অংশটো সংজ্ঞায়িত কৰাৰ পৰিৱৰ্তে মেচিনবোৰ চাই আৰম্ভ কৰে।
মেচিন হৈছে এটা কামৰ আকৃতিৰ সঁজুলি। কামটো সংজ্ঞায়িত কৰক, আৰু চৰ্টলিষ্টখন দ্ৰুতভাৱে সংকুচিত হয়। সেই পদক্ষেপ এৰি যাওক, আৰু আপুনি কেতিয়াও ব্যৱহাৰ নকৰা ক্ষমতাৰ বাবে অতিৰিক্ত ধন দিব — বা এটা মেচিন কিনে যিয়ে আপোনাৰ অংশ একেবাৰেই কৰিব নোৱাৰে।
তলৰ পাঁচটা পদক্ষেপ ক্ৰমে অনুসৰণ কৰক। আমাৰ অভিযন্তাসকলে প্ৰতিজন গ্ৰাহকক একেটা পথতে খোজ কাঢ়ি যায়।
পাঁচটা পদক্ষেপৰ নিৰ্বাচন পথ
স্তৰ ১: পাত্ৰটোৰ সংজ্ঞা দিয়ক
সকলো আৰম্ভ হয় অংশটোৰ পৰা। তিনিটা সবিশেষ আটাইতকৈ গুৰুত্বপূৰ্ণ।
পৰিমাণ।৫০০ মিলিলিটাৰৰ বটল আৰু ২৫০ লিটাৰৰ ড্ৰাম এটাত সম্পূৰ্ণ বেলেগ বেলেগ মেচিনৰ প্ৰয়োজন হয়। ভলিউমে মেচিনৰ আকাৰ অন্য যিকোনো কাৰকতকৈ বেছি ড্ৰাইভ কৰে।
সামগ্ৰী।এইচ ডি পি ই, পি পি, আৰু পি ভি চি প্ৰত্যেকেই বেলেগ বেলেগ ধৰণে প্ৰক্ৰিয়া কৰে। HMWHDPE ৰ দৰে কঠিন গ্ৰেডসমূহে অধিক গলনাংক শক্তিৰ প্ৰয়োজন কৰে, যিয়ে আপুনি প্ৰয়োজনীয় স্ক্ৰু আৰু মটৰ সলনি কৰে।
বেৰৰ ডাঠতা আৰু ওজন।গধুৰ বেৰৰ ঢোলে একে আয়তনৰ পাতল বটলতকৈ অধিক গলিত পদাৰ্থ ধৰি ৰাখে। সেইটোৱে মেচিনে দিব লাগিব শ্বটৰ আকাৰ সলনি কৰে।
এতিয়াই এইটো কৰক:আপোনাৰ অংশৰ আয়তন, সামগ্ৰী, বেৰৰ বেধ আৰু সম্পূৰ্ণ ওজন লিখি থওক। ইয়াৰ পিছৰ প্ৰতিটো পদক্ষেপে সেই তালিকাৰ সৈতে সংখ্যা মিলাই দিয়ে।
স্তৰ ২: একক বা দুটা ষ্টেচন বাছি লওক
কিংগলৰ মডেলৰ নামবোৰে উত্তৰটো এটা আখৰেৰে কঢ়িয়াই লৈ ফুৰে।L মানে একক ষ্টেচন। D মানে ডাবল ষ্টেচন।
এটা ডাবল ষ্টেচনে এটা এক্সট্ৰুডাৰত দুটা মল্ড চেট ৰাখে। এটা ফাল উৰি যায় আৰু আনটো ফাল বাহিৰ হয়, গতিকে একেটা ডাই হেডৰ পৰাই আউটপুট মোটামুটি দুগুণ হয়। আপুনি এটা ষ্টেচনৰ তুলনাত বেছি ধন দিয়ে — কিন্তু দুটা মেচিনতকৈ বহু কম।
অংকটো সহজ হৈয়েই থাকে। অধিক পৰিমাণৰ সৰু পাত্ৰই দুয়োটা ষ্টেচনকে ব্যস্ত কৰি ৰাখে, গতিকে কডাবল ষ্টেচনদ্ৰুতভাৱে ফল দিয়ে। সামান্য পৰিমাণ বা ডাঙৰ অংশই দ্বিতীয় ষ্টেচনটোক অচল কৰি পেলায় — ইয়াক এৰি দিয়ক আৰু টকাখিনি ৰাহি কৰক।
স্তৰ ৩: ইয়াক সিদ্ধান্ত লোৱা তিনিটা স্পেক পৰীক্ষা কৰক
ক্লেম্পিং বল
ক্লেম্পিং বলে ব্ল’ প্ৰেচাৰৰ গুণ অংশটোৰ প্ৰক্ষেপিত অঞ্চলটোক পৰাস্ত কৰিব লাগিব। সেই অংকটো হেৰুৱাই পেলাওক, আৰু চাপত ছাঁচটো ফাটি যায়। প্ৰতিটো শ্বটতে ফ্লেছ দেখা যায়।
ডাঙৰ অংশবোৰে বহুত বেছি বলৰ দাবী কৰে। ক্লেম্পিং ২ লিটাৰৰ বটলত ৪০ কিলোনেটৰ পৰা ৩০ লিটাৰৰ ড্ৰামত ২১৫ কিলোনেটলৈ, আৰু ১০০০ লিটাৰৰ আইবিচিত ১০০০ কিলোনেটলৈ বৃদ্ধি পায়। এই নম্বৰটো প্ৰথমে পৰীক্ষা কৰক — এটা কম আকাৰৰ ক্লেম্পৰ পৰা ফ্লেছৰ কোনো ছেটিংছ ফিক্স নাই, আমাৰ ত্ৰুটি গাইডে ব্যাখ্যা কৰা ধৰণে।
এক্যুমুলেটৰ (শ্বট) আকাৰ
ডাঙৰ অংশবোৰত এটা ষ্ট’ৰেজ হেডৰ প্ৰয়োজন হয়। এক্যুমুলেটৰে গলিত পদাৰ্থৰ সম্পূৰ্ণ চাৰ্জ সংগ্ৰহ কৰে, তাৰ পিছত ইয়াক দ্ৰুতভাৱে জুই জ্বলাই দিয়ে — ওলমি থকা পেৰিচনটো টানি পাতল হোৱাৰ আগতে। আমাৰএক্যুমুলেটৰ বনাম অবিৰত গাইডসম্পূৰ্ণৰূপে বিভক্ত হোৱা আৱৰণ।
এক্যুমুলেটৰৰ ক্ষমতাই আপোনাৰ অংশৰ আকাৰক সীমাবদ্ধ কৰে। কিংগল এক্যুমুলেটৰ সৰু ষ্ট’ৰেজ মেচিনত ৩ লিটাৰৰ পৰা আইবিচি লাইনত ৩৩ লিটাৰলৈকে চলি থাকে। অবিৰত মেচিনত সৰু অংশই এই স্পেক এৰি দিয়ে। বৃহৎ অংশই ইয়াৰ দ্বাৰা জীয়াই থাকে।
গলনাংক ক্ষমতা
স্ক্ৰুটোৱেই হৈছে ইঞ্জিন। ইয়াৰ ব্যাস আৰু দৈৰ্ঘ্য আৰু ব্যাসৰ অনুপাতে (L/D) নিৰ্ধাৰণ কৰে যে মেচিনটোৱে প্ৰতি ঘণ্টাত কিমান প্লাষ্টিক গলিব। কোনো মেচিন গলি যোৱাতকৈ বেছি বেগেৰে চলিব নোৱাৰে।
কিংগল স্ক্ৰুবোৰ সৰু মেচিনত ৫০ মিলিমিটাৰৰ পৰা আইবিচি লাইনত ১০০ মিলিমিটাৰ স্ক্ৰুৰ যমজলৈকে বিস্তৃত হয়, এল/ডি ২৪ৰ পৰা ৩২লৈকে। এইচএমডব্লিউএইচডিপিইৰ দৰে কঠিন সামগ্ৰীৰ বাবে অতিৰিক্ত গলনাংক হেডৰুমৰ প্ৰয়োজন। সেই চাহিদাই বুজাই দিয়ে যে আটাইতকৈ ডাঙৰ মেচিনবোৰে কিয় টুইন স্ক্ৰু চলায়।
মেচিনলৈ পাত্ৰৰ আকাৰ: নিৰ্বাচন টেবুল
এই টেবুলে পাত্ৰৰ আয়তন প্ৰকৃত কিংগল মডেললৈ মেপ কৰে। ইয়াক ব্যৱহাৰ কৰি সঠিক চুবুৰীত অৱতৰণ কৰক। তাৰ পিছত আপোনাৰ অংশৰ বিপৰীতে সঠিক মডেলটো নিশ্চিত কৰক।
| পাত্ৰ | প্ৰকাৰ | উদাহৰণ আৰ্হি | ক্লেম্পিং |
|---|---|---|---|
| ২ এল | অবিৰত | KGB2L / KGB2D | ৪০ কে.এন |
| ৫ এল | অবিৰত | KGB5L / KGB5D | ৬৫ কে.এন |
| ১৫ এল | অবিৰত | কেজিবি১৫এল / কেজিএইচ১৫ | ১৬৫–২০০ কে.এন |
| ৩০ এল | এক্যুমুলেটৰ | কেজিবি৮০এ | ২১৫ কে.এন |
| ৬০ এল | এক্যুমুলেটৰ | কেজিবি৯০এ | ২৮০ কে.এন |
| ১০০ এল | এক্যুমুলেটৰ | কেজিবি১০০বি | ৪৪০ কে.এন |
| ১২০ এল | এক্যুমুলেটৰ | কেজিবি১১০এ | ৭৬০ কে.এন |
| ১৬০ এল | এক্যুমুলেটৰ | কেজিবি১১০বি / ১১০এফ | ৭৬০ কে.এন |
| ২৫০ এল | এক্যুমুলেটৰ | কেজিবি১২০ই | ৮০০–১২০০ কে.এন |
| ১০০০ এল (আই বি চি) | এক্যুমুলেটৰ (3-cyl) | কেজিএছ১২০এ / কেজিএছ১০০০এল-আইবিচি | ১০০০ কে.এন |
| ২০০০ এল | এক্যুমুলেটৰ (3-cyl) | কেজিএছ১৩৫এ / কেজিএছ১৫০এ | ১৮০০ কে.এন |
আউটপুট নম্বৰসমূহ সঠিকভাৱে পঢ়ক
প্ৰতিখন স্পেক শ্বীটে প্ৰতি ঘণ্টাত টুকুৰা টুকুৰকৈ আউটপুটৰ তালিকা প্ৰস্তুত কৰে। সেই নম্বৰটো সাৱধানে পঢ়ক। কেটেলগসমূহে দেখুৱাইছেশুকান চক্ৰ— মেচিনটোৱে পূৰ্ণ গতিৰে খালী চাইকেল চলাইছে, কোনো প্লাষ্টিক নাই, কোনো শীতলতা নাই।
প্ৰকৃত আউটপুট কম চলি থাকে। প্ৰতিটো অংশই বাহিৰ ওলোৱাৰ আগতে নিজৰ আকৃতি ধৰি ৰাখিব পৰাকৈ ঠাণ্ডা হ’ব লাগিব। ডাঠ বেৰ আৰু ডাঙৰ অংশবোৰ লাহে লাহে ঠাণ্ডা হয়, গতিকে অংশবোৰ বৃদ্ধি হোৱাৰ লগে লগে ফাঁকটো বহল হয়।
সমতল ক্ষেত্ৰত মেচিন তুলনা কৰিবলৈ শুকান-চক্ৰৰ সংখ্যা ব্যৱহাৰ কৰক। আপোনাৰ ক্ষমতা — আৰু আপোনাৰ ডেলিভাৰীৰ প্ৰতিশ্ৰুতি — বাস্তৱিক হাৰত পৰিকল্পনা কৰক। এজন যোগানকাৰী যিয়ে শুকান-চক্ৰৰ সংখ্যাক উৎপাদন আউটপুট ৰাউণ্ড হিচাপে নিজৰ পক্ষত উদ্ধৃত কৰে।
তিনিটা বাস্তৱ উদাহৰণ
১ লিটাৰ ডিটাৰজেণ্টৰ বটল, উচ্চ আয়তন।সৰু অংশ, ডাঙৰ পৰিমাণ। ডাবল ষ্টেচন থকা এটা অবিৰত মেচিন বাছি লওক, যেনে ক৫এল ক্লাছৰ ডাবল ষ্টেচনমাল্টি-কেভিটি টুলিঙৰ সৈতে। কামটোৱে আকাৰৰ নহয়, গতিৰ দাবী কৰে।
৩০ এল এইচ ডি পি ই ৰাসায়নিক ড্ৰাম।পেৰিছনৰ ওজন এতিয়া যথেষ্ট লৰচৰ কৰিব পৰাকৈ, গতিকে আপোনাক এটা এক্যুমুলেটৰৰ প্ৰয়োজন। দ্য...কেজিবি৮০এফিট: ২১৫ কিলোনেট ক্লেম্পিং, এটা ৮০ মিমি স্ক্ৰু, এটা ৫ লিটাৰ এক্যুমুলেটৰ। একক ষ্টেচন — দ্বিতীয় ষ্টেচনে এই আকাৰত খুব কমেইহে ধন দিয়ে।
১০০০ এল আই বি চি টেংক।ৰেঞ্জৰ দূৰৈৰ মূৰটো। তিনিটা চিলিণ্ডাৰৰকেজিএছ১০০০এল-আইবিচি1000 kN ক্লেম্পিং, টুইন 100 মিমি স্ক্ৰু, আৰু 55-টন ফ্ৰেমত এটা 33 L এক্যুমুলেটৰ আনে। সৰু একোৱেই ঢলি পৰাৰ আগতে ইমান ডাঙৰ পেৰিছন গঠন নকৰে।
ক্ৰেতাসকলে ভুলকৈ বুজি পোৱা দুটা উপায়
আণ্ডাৰ-বাইং।কিছুমান ক্ৰেতাই ষ্টীকাৰৰ দাম খেদি ফুৰে আৰু সেই অংশটো একেবাৰে বনাব নোৱাৰা মেচিন এটা বাছি লয়। অতি কম ক্লেম্পিং কৰিলে ফ্লেছ আহে। অতি সৰু এক্যুমুলেটৰে পাতল বেৰ আনে। সস্তীয়া মেচিনটোৱেই হৈ পৰে মজিয়াত আটাইতকৈ দামী ভুল।
অতিমাত্ৰা ক্ৰয় কৰা।আন কিছুমানে ডাঙৰ মানে নিৰাপদ বুলি ধৰি লয় আৰু কামৰ বহু ওপৰত কিনে। অতিমাত্ৰা মেচিনটোৱে সৰু সৰু অংশত লাহে লাহে চলি থাকে, অতিৰিক্ত শক্তি জ্বলায়, আৰু মূলধন লক আপ কৰে। ডাঙৰ হ’ল বীমা নহয় — ডাঙৰ হ’ল এটা সূচীত আৱৰ্জনা।
দুয়োটা ভুলেই এটা ফিক্স শ্বেয়াৰ কৰে। পাত্ৰ আৰু আউটপুট সৎভাৱে সংজ্ঞায়িত কৰক, তিনিটা স্পেক সিহঁতৰ বিপৰীতে পৰীক্ষা কৰক, আৰু "যদিহে" গোল কৰাটো প্ৰতিহত কৰক।
সঘনাই সোধা প্ৰশ্ন
মই কেনেকৈ জানিম যে মোক কি আকাৰৰ ব্ল’ মল্ডিং মেচিন লাগে?
মেচিনৰ পৰা নহয়, আপোনাৰ পাত্ৰৰ পৰা আৰম্ভ কৰক। অংশটোৰ আয়তনে মেচিনৰ আকাৰ নিৰ্ধাৰণ কৰে। পদাৰ্থ আৰু বেৰৰ ডাঠতাই গলনাংকৰ প্ৰয়োজনীয়তা নিৰ্ধাৰণ কৰে। প্ৰতি ঘণ্টাত আপোনাৰ লক্ষ্য আউটপুটে একক বা দুটা ষ্টেচন নিৰ্ধাৰণ কৰে। প্ৰথমে পাত্ৰ আৰু আউটপুট ঠিক কৰক, আৰু মেচিনৰ আকাৰ অনুসৰণ কৰিব।
ব্ল’ মল্ডিং মেচিনৰ বাবে মোক কি ক্লেম্পিং বলৰ প্ৰয়োজন?
ক্লেম্পিং বল অংশটোৰ প্ৰক্ষেপিত এলেকাৰ ব্ল’ চাপৰ গুণ অতিক্ৰম কৰিব লাগিব। চুটি হৈ পৰে আৰু চাপত ছাঁচটো ফাটি যায়, যাৰ ফলত বিদায় ৰেখাত ফ্লেছ থাকে। ডাঙৰ অংশত অধিক বলৰ প্ৰয়োজন হয়: ২ লিটাৰৰ বটল এটাত প্ৰায় ৪০ কিলোনেট, ৩০ লিটাৰৰ ড্ৰাম এটাত প্ৰায় ২১৫ কিলোনেট আৰু ১০০০ লিটাৰৰ আইবিচি প্ৰায় ১০০০ কিলোনেটৰ প্ৰয়োজন। আপুনি বনোৱা অংশটোৰ লগত বলটো মিলাওক।
মই এটা একক ষ্টেচন কিনিব লাগে নে ডাবল ষ্টেচন মেচিন কিনিব লাগে?
এটা ডাবল ষ্টেচনে এটা এক্সট্ৰুডাৰত দুটা মল্ড ষ্টেচন ৰাখে। এটা ফাল উৰি যায় আৰু আনটো ফাল বাহিৰ হয়, গতিকে একেটা ডাই হেডৰ পৰাই আউটপুট মোটামুটি দুগুণ হয়। আপুনি সৰু পাত্ৰৰ উচ্চ পৰিমাণ চলালে ডাবল ষ্টেচন বাছি লওক। সামান্য পৰিমাণৰ বা বৃহৎ অংশৰ বাবে একক ষ্টেচন বাছি লওক — আপুনি ব্যস্ত ৰাখিব নোৱাৰা দ্বিতীয়টো ষ্টেচনে ধন অপচয় কৰে।
বেছি ডাঙৰ ব্ল’ মল্ডিং মেচিন কিনিলে কি হ’ব?
এটা অতিমাত্ৰা মেচিনে সৰু সৰু অংশত লেহেমীয়াকৈ চলে, কামৰ প্ৰয়োজনতকৈ অধিক শক্তি জ্বলায় আৰু মূলধন বন্ধ কৰি ৰাখে। ডাঙৰ মানে নিৰাপদ নহয়। সঠিক যন্ত্ৰ আপোনাৰ পাত্ৰৰ আকাৰ আৰু আউটপুটৰ সৈতে মিলে। অতিৰিক্ত ক্ৰয়ৰ খৰচ কম ক্ৰয় কৰাৰ দৰেই — মাত্ৰ লাহে লাহে বিষ হয়।
ব্ল’ মল্ডিঙৰ উৎপাদন (প্ৰতি ঘণ্টাত টুকুৰা) কেনেকৈ নিৰ্ধাৰণ কৰা হয়?
কেটেলগ আউটপুটৰ চিত্ৰসমূহে শুকান চক্ৰ দেখুৱাইছে — মেচিনটো সম্পূৰ্ণ গতিৰে খালী চলি আছে। প্ৰকৃত আউটপুট কম হয়, কাৰণ প্ৰতিটো অংশই বাহিৰ ওলোৱাৰ আগতে ঠাণ্ডা হ'ব লাগিব, আৰু ডাঙৰ বা ডাঠ অংশবোৰ লাহে লাহে ঠাণ্ডা হ'ব লাগিব। মেচিন তুলনা কৰিবলৈ শুকান-চক্ৰৰ সংখ্যা ব্যৱহাৰ কৰক। বাস্তৱিক হাৰত আপোনাৰ ক্ষমতাৰ পৰিকল্পনা কৰক।
আপোনাৰ পাত্ৰটো আমাক কওক — আমি মেচিনটোৰ স্পেক কৰিম
প্ৰতি ঘণ্টাত আয়তন, সামগ্ৰী, বেৰৰ বেধ, আৰু লক্ষ্য আউটপুট প্ৰেৰণ কৰক। আমাৰ অভিযন্তাসকলে আপোনাৰ ফালৰ বাবে সঠিক মডেল, ক্লেম্পিং বল, আৰু স্ক্ৰু ছেটআপৰ নাম দিব — আৰু আপোনাক পোনপটীয়াকৈ ক'ব যে এটা ষ্টেচনে কামটো কৰে নেকি। ২০০২ চনৰ পৰা ব্ল’ মল্ডিং মেচিন নিৰ্মাণ কৰি দলটোত ১৫ জন অভিযন্তা।
এটা মেচিনৰ পৰামৰ্শ লওক →মেচিন নিৰ্বাচন এটা ক্ৰম অনুসৰণ কৰে: পাত্ৰ, আউটপুট, তাৰ পিছত ক্লেম্পিং, এক্যুমুলেটৰ, আৰু স্ক্ৰু। আপুনি বনোৱা অংশটোত লংঘন কৰক। ইয়াৰ লগত স্পেকচ মিলাওক। সম্পূৰ্ণ ব্ৰাউজ কৰকমেচিন ৰেঞ্জ— বা পোনে পোনে জপিয়াই যাওকঅবিৰতঅথবাএক্যুমুলেটৰআপুনি এবাৰ আপোনাৰ চুবুৰীটো জানিলে শ্ৰেণীসমূহ।