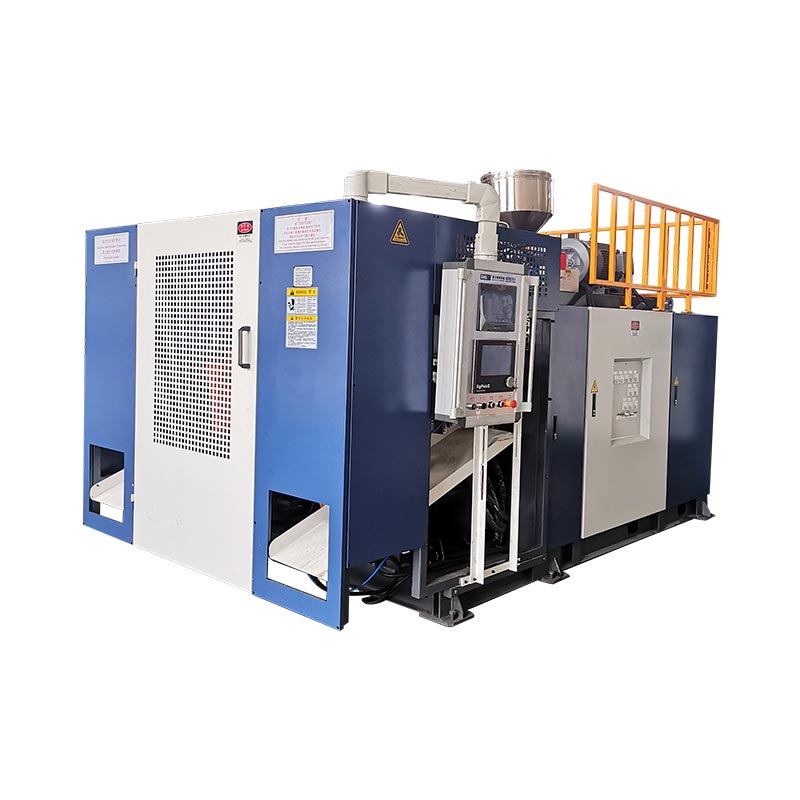
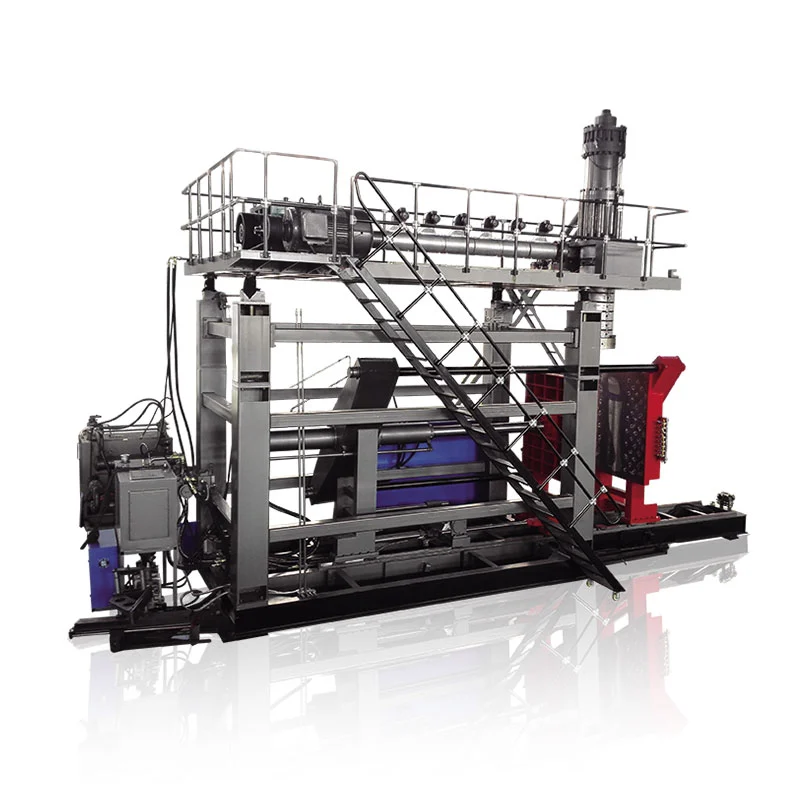
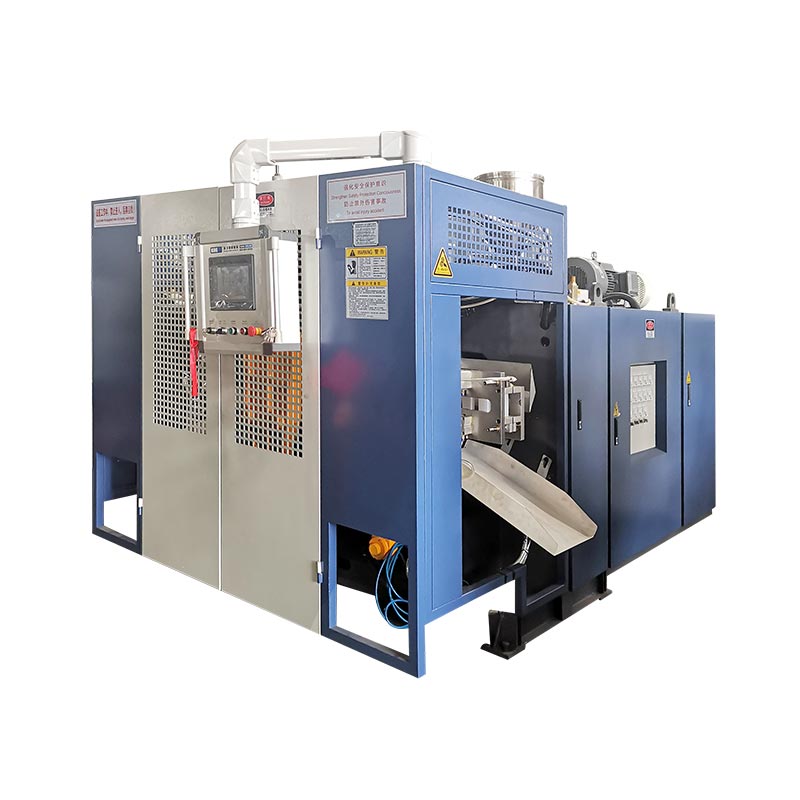
এটা স্বয়ংক্ৰিয় ব্ল' মল্ডিং মেচিন ই ডেলিভাৰী কৰিবলগীয়া সামগ্ৰী আৰু মল্ডিঙৰ পিছত অন্তৰ্ভুক্ত কৰা কাৰ্য্যসমূহৰ দ্বাৰা বাছি লওক—উদ্ধৃতিত “স্বয়ংক্ৰিয়” শব্দটোৰ দ্বাৰা নহয়। এক্সট্ৰুচন ব্ল' মল্ডিঙৰ বাবে ৰেজিন, টুলিং, টেক-আউট, ট্ৰিমিং, পৰিদৰ্শন আৰু স্থানান্তৰক এটা উৎপাদন ব্যৱস্থা হিচাপে নিৰ্দিষ্ট কৰক। আমি চূড়ান্ত নিৰ্গমন বিন্দুত গ্ৰহণ কৰা পাত্ৰসমূহৰ বিপৰীতে সংৰূপ অনুমোদন কৰাৰ পৰামৰ্শ দিওঁ, এটা কেটেলগ শুকান-চক্ৰৰ পৰিসংখ্যা নহয়।
মানুহে এতিয়াও ফ্লেছ আঁতৰাই, বটল পৰীক্ষা বা কাৰ্টন ভৰোৱাৰ সময়ত এটা মল্ডিং মেচিনে এটা স্বয়ংক্ৰিয় চক্ৰ চলাব পাৰে। সৰু, পৰিৱৰ্তিত প্ৰডাক্ট ৰেঞ্জৰ বাবে সেইটোৱেই হ’ব পাৰে সঠিক ব্যৱস্থা। বিনিয়োগৰ গোচৰটোৱে যদি সেই চাকৰিবোৰ নোহোৱা হৈ গৈছে বুলি ধৰি লয় তেন্তে সেয়া ভুল ব্যৱস্থা। দাম তুলনা কৰাৰ আগতে সীমা নিৰ্ধাৰণ কৰক।
আদেশৰ আগতে গুৰুত্বপূৰ্ণ পাঁচটা সিদ্ধান্ত
- স্বয়ংক্ৰিয়কৰণ স্তৰ তুলনা কৰাৰ আগতে মল্ডিং প্ৰক্ৰিয়াটো অংশটোৰ সৈতে মিলাওক।
- প্ৰতিটো স্থানান্তৰ আৰু সমাপ্তি কাৰ্য্য সংজ্ঞায়িত কৰক, হাতেৰে থকা কামকে ধৰি।
- ট্ৰিমিং, পৰিদৰ্শন আৰু পেকিং ক্ষমতাৰ সৈতে মল্ডিং হাৰ ভাৰসাম্য ৰক্ষা কৰক।
- কেৱল নিৰৱচ্ছিন্ন উৎপাদন নহয়, দোষ পুনৰুদ্ধাৰ আৰু পৰিৱৰ্তন পৰীক্ষা কৰক।
- একে চৰ্তত প্ৰতিটো গ্ৰহণযোগ্য পাত্ৰৰ মুঠ লাইন খৰচ তুলনা কৰক।

ব্ল’ মল্ডিঙত “স্বয়ংক্ৰিয়” য়ে কি সামৰি লয়?
“স্বয়ংক্ৰিয়” ত কাৰ্য্যসমূহ কেনেকৈ নিয়ন্ত্ৰণ কৰা হয় তাক বৰ্ণনা কৰা হৈছে। ইয়াত প্লাষ্টিকৰ অংশটো কেনেকৈ গঠন হয় সেইটো চিনাক্ত কৰা হোৱা নাই। এটা অটোমেটিক এক্সট্ৰুচন ব্ল' মল্ডিং মেচিন আৰু এটা পিইটি বটল ব্ল'ইং মেচিনে দুয়োটা প্ৰগ্ৰেম কৰা ক্ৰম চলাব পাৰে, তথাপিও ইহঁতক বিভিন্ন সামগ্ৰী প্ৰস্তুত কৰা, সঁজুলি আৰু ফিনিচিং ব্যৱস্থাৰ প্ৰয়োজন হয়। সম্পূৰ্ণ স্বয়ংক্ৰিয় ব্ল’ মল্ডিং মেচিন বিচাৰি থকা ক্ৰেতাই প্ৰথমে প্ৰক্ৰিয়াৰ প্ৰশ্নটো নিষ্পত্তি কৰিব লাগে।
এক্সট্ৰুচন ব্ল’ মল্ডিঙত যন্ত্ৰটোৱে পেৰিছন নামৰ গলিত নলী গঠন কৰে। ছাঁচটোৱে সেই নলীডাল ধৰি ৰাখে আৰু বায়ুৱে ফুটা অংশটো গঠন কৰে। পিইটি ষ্ট্ৰেচ ব্ল’ মল্ডিঙত এটা প্ৰিফৰ্ম ব্যৱহাৰ কৰা হয় যিটো ষ্ট্ৰেচ আৰু ফুলি উঠা হয়। সেই বিভিন্ন আৰম্ভণি ফৰ্মসমূহে ব্যাখ্যা কৰে যে পিইটি প্ৰিফৰ্ম-লোডিং গাইড কিয় এইচডিপিই ডিটাৰজেণ্ট বটল লাইনৰ বাবে সম্পূৰ্ণ ক্ৰয় গাইড নহয়।
| সিদ্ধান্ত | এক্সট্ৰুচন ব্ল' মল্ডিং | PET ষ্ট্ৰেচ ব্ল' মল্ডিং |
|---|---|---|
| আৰম্ভণিৰ ফৰ্ম | এক্সট্ৰুডেড গলিত পেৰিছন | পিইটি প্ৰিফৰ্ম |
| সাধাৰণ ক্ৰয়ৰ প্ৰসংগ | এইচ ডি পি ই বটল, হেণ্ডেল কৰা পাত্ৰ আৰু ঔদ্যোগিক ফুটা অংশ | প্ৰিফৰ্মৰ পৰা তৈয়াৰী পানীয়ৰ বটল পৰিষ্কাৰ কৰক |
| অটোমেচনৰ প্ৰশ্ন | অংশ মুক্তি, ফ্লেচ আঁতৰোৱা, ট্ৰিমিং, পৰীক্ষণ আৰু স্থানান্তৰ | প্ৰিফৰ্ম হেণ্ডলিং, হিটিং/ষ্ট্ৰেচ-ব্ল'ইং ক্ৰম আৰু বটল ট্ৰেন্সফাৰ |
প্ৰক্ৰিয়াৰ উল্লেখ:কিংগলৰ ব্ল’ মল্ডিং মেচিন গাইড. পণ্যৰ জ্যামিতি আৰু ৰেজিন গ্ৰেডে চূড়ান্ত প্ৰক্ৰিয়াৰ পছন্দ নিৰ্ধাৰণ কৰে।
মেচিন, চেল আৰু লাইন পৃথক কৰক
এটা মেচিন-স্তৰৰ স্বয়ংক্ৰিয় চক্ৰই চুক্তিবদ্ধ মল্ডিং ক্ৰমটো সামৰি লয়। এটা স্বয়ংক্ৰিয় কোষে সেই মেচিনৰ চাৰিওফালে সংজ্ঞায়িত হেণ্ডলিং বা ফিনিচিং যোগ কৰে। এটা উৎপাদন লাইনে একেৰাহে কাৰ্য্যকলাপসমূহক এক চুক্তিবদ্ধ গ্ৰহণযোগ্য-উৎপাদন সীমাৰ জৰিয়তে সংযোগ কৰে। পেকিং সেই সীমাৰ ভিতৰত হ’ব পাৰে, বা ই এটা পৃথক কাৰখানাৰ কাম হৈ থাকিব পাৰে।
এইবোৰ ক্ৰয়ৰ উপযোগী পাৰ্থক্য, প্ৰতিজন যোগানকাৰীয়ে একে পৰিভাষা ব্যৱহাৰ কৰাৰ প্ৰতিশ্ৰুতি নহয়। প্ৰকৃত কাৰ্য্যসমূহ স্পেচিফিকেশনত ৰাখক। সঁজুলিৰ তালিকা অবিহনে “সম্পূৰ্ণ স্বয়ংক্ৰিয়” য়ে বিভিন্ন ব্যাখ্যাৰ বাবে অত্যধিক ঠাই এৰি দিয়ে।
আমি এটা বহল লেবেলৰ সলনি “স্বয়ংক্ৰিয় মল্ডিং, অৰিয়েণ্টেড টেক-আউট, ডিফ্লেছিং আৰু লিক-টেষ্টেড ডিচাৰ্জ”ৰ দৰে এটা নিৰ্দিষ্ট বৰ্ণনাৰ পক্ষপাতী। ই ক্ৰেতাক কয় যে সম্পূৰ্ণ সামগ্ৰীটো ক’ত দেখা যায় আৰু কি কি এতিয়াও মনোযোগৰ প্ৰয়োজন। সামগ্ৰী পুনৰ ভৰোৱা, নমুনা সংগ্ৰহ, স্ক্ৰেপ নিয়ন্ত্ৰণ আৰু কাৰ্টন সলনিৰ বাবেও মালিকৰ প্ৰয়োজন হয়, আনকি যেতিয়া সাধাৰণ মল্ডিং ক্ৰমটো পুনৰাবৃত্তিমূলক হাতৰ পৰিচালনা অবিহনে চলি থাকে।
একেদৰে স্বয়ংক্ৰিয় নিয়ন্ত্ৰণ আৰু সম্পূৰ্ণ বৈদ্যুতিক ড্ৰাইভ একে নহয়। ড্ৰাইভৰ ধৰণ, ষ্টেচনৰ ব্যৱস্থা, হেড কাউণ্ট আৰু অটোমেচন স্কোপ পৃথক পছন্দ। প্ৰতিটোকে এটা প্ৰিমিয়াম স্পেচিফিকেশন হিচাপে গণ্য কৰাৰ পৰিৱৰ্তে চাকৰিৰ বিপৰীতে পৰ্যালোচনা কৰক।
অংশটো আৰু প্ৰডাকচন সূচীৰ পৰা আৰম্ভ কৰক
বটলৰ নামমাত্ৰ আয়তন ইয়াৰ উৎপাদন লাইন নিৰ্দিষ্ট কৰিবলৈ যথেষ্ট নহয়। এটা সংকীৰ্ণ ঘূৰণীয়া বটল আৰু বহল হেণ্ডেলযুক্ত পাত্ৰই একেটা তৰল আয়তন কঢ়িয়াব পাৰে কিন্তু বিভিন্ন ছাঁচ, টেক-আউট সঁজুলি আৰু সমৰ্থনৰ প্ৰয়োজন হয়। ৰেখাডালে প্ৰকৃত বাহ্যিক আকৃতিটো চম্ভালিব লাগিব, এটা বিমূৰ্ত “২ এল উৎপাদন” নহয়।
অংশ অংকন আৰু ডিচচাৰ্জৰ সময়ত আশা কৰা সম্পূৰ্ণ অৱস্থাৰ পৰা আৰম্ভ কৰক। ডিঙিৰ ফিনিচিং, হেণ্ডেল খোলা, শৰীৰৰ মাত্ৰা, লক্ষ্য ওজন আৰু জটিল গুণগত মানৰ প্ৰয়োজনীয়তা ৰেকৰ্ড কৰক। সঠিক ৰেজিন গ্ৰেড, ৰঙৰ পেকেজ আৰু চুক্তিবদ্ধ পুনঃব্যৱহৃত বা পুনৰ পিহি লোৱা অৱস্থা নিশ্চিত কৰক। এই বিৱৰণসমূহে প্ৰস্তাৱিত পৰীক্ষা এটাক উদ্দেশ্যপ্ৰণোদিত কামৰ সৈতে প্ৰাসংগিক কৰি তোলে।
বিক্ৰী পৰিকল্পনাক এটা উৎপাদন প্ৰয়োজনীয়তালৈ অনুবাদ কৰক
শ্বিফ্টৰ সংখ্যা, বেচৰ আকাৰ আৰু পৰিৱৰ্তনৰ কম্পাঙ্কৰ সমান্তৰালভাৱে প্ৰতিটো শ্বিফটত গ্ৰহণ কৰা পাত্ৰসমূহ সংজ্ঞায়িত কৰক। যদি বেছিভাগ অৰ্ডাৰত চুটি ৰান আৰু বিস্তৃত সঁজুলি পৰিৱৰ্তনৰ প্ৰয়োজন হয় তেন্তে এটা উচ্চ ঘণ্টাৰ হাৰ কম উপযোগী। লেহেমীয়া কিন্তু সলনি কৰিব পৰা কোষ এটা সেই উৎপাদন মিশ্ৰণত ভালদৰে ফিট হ’ব পাৰে। কেৱল সৰ্বোচ্চ কেটেলগ আউটপুটৰ পৰাই দুয়োটা সিদ্ধান্তত উপনীত হ’ব নোৱাৰি।
কেৱল প্ৰথম লঞ্চ বটলটোৱেই নহয়, প্ৰডাক্ট পৰিয়ালটো তালিকাভুক্ত কৰক। আটাইতকৈ বহল অংশ, আটাইতকৈ গধুৰ অংশ আৰু ধৰিবলৈ বা ট্ৰিম কৰিবলৈ আটাইতকৈ কঠিন অংশটো চিনাক্ত কৰক। এইবোৰ বেলেগ বেলেগ SKU হব পাৰে। তাৰ পিছত সিদ্ধান্ত লওক যে কোনবোৰ সামগ্ৰী প্ৰাৰম্ভিক নিৰ্মাণত চলিব লাগিব আৰু কোনবোৰক ভৱিষ্যতে সঁজুলি বা পৃথক সঁজুলিৰ প্ৰয়োজন হ’ব।
- পৰীক্ষাৰ প্ৰবন্ধটো ফ্ৰীজ কৰক:অংকন পুনৰীক্ষণ, ৰেজিন, সমাপ্ত ওজন আৰু প্ৰয়োজনীয় পৰীক্ষা।
- ডেলিভাৰীৰ চৰ্ত নিৰ্ধাৰণ কৰক:ট্ৰিম কৰা, পৰিদৰ্শন কৰা, অভিমুখী কৰা, গণনা কৰা বা পেক কৰা।
- সূচী সংজ্ঞায়িত কৰক:প্ৰতি শ্বিফটত ভাল পাত্ৰ, অপাৰেটিং সময় আৰু পৰিকল্পিত SKU পৰিৱৰ্তন।
- সঁজুলি পৰিয়াল পৰীক্ষা কৰক:মল্ড, হেড পিচ, গ্ৰীপিং ফিক্সচাৰ, ট্ৰিমিং নেষ্ট আৰু টেষ্ট ছিল।
- কোষৰ খামটো অনুমোদন কৰক:ইউটিলিটি, গাৰ্ডিং, সেৱাৰ প্ৰৱেশ আৰু পণ্যৰ প্ৰবাহ।
ষ্টেচন কাউণ্ট, ডাই আউটলেট আৰু কেভিটিৰ পৃথক পৰ্যালোচনাৰ প্ৰয়োজন। দুটা ষ্টেচন মানে দুটা আউটলেট নহয়। মাল্টি-হেড ব্ল’ মল্ডিং মেচিনে প্ৰতিটো বটলৰ আকৃতিক আউটলেটৰ ব্যৱধানৰ সৈতে সামঞ্জস্যপূৰ্ণ কৰি তুলিব নোৱাৰে। বহুস্তৰীয় মূৰে দেৱাল নিৰ্মাণৰ বৰ্ণনা কৰে, প্ৰতিটো অনুষ্ঠানৰ বাবে সম্পূৰ্ণ পাত্ৰৰ সংখ্যা নহয়।
কিংগল’ছমাল্টি-হেড বনাম মাল্টি-কেভিটি গাইডসেই বিন্যাসৰ পাৰ্থক্যসমূহ ব্যাখ্যা কৰে। স্বয়ংক্ৰিয়কৰণ পৰিকল্পনা ঠিক কৰাৰ আগতে সেই পৰ্যালোচনা ব্যৱহাৰ কৰক। গহ্বৰৰ ব্যৱস্থাটো এবাৰ নিষ্পত্তি হ’লেই টেক-আউট আৰু ফিনিচিং সঁজুলিয়ে স্থানান্তৰ আৰু গুণগত মান পৰীক্ষাৰ জৰিয়তে প্ৰতিটো স্থান সংৰক্ষণ কৰিব লাগিব।
সেয়েহে আটাইতকৈ উপযোগী অনুসন্ধানত অংকন, সামগ্ৰীৰ নিৰ্দিষ্টকৰণ, উৎপাদনৰ সময়সূচী আৰু গুণগত মানৰ সংজ্ঞা অন্তৰ্ভুক্ত কৰা হয়। এইচডিপিই বটল উৎপাদন লাইনৰ বাবে সেই ইনপুটসমূহ অবিহনে “স্বয়ংক্ৰিয় প্লাষ্টিকৰ বটল নিৰ্মাণ মেচিন”ৰ বাবে অনুৰোধ কৰিলে সঠিক লাইনৰ পৰিসৰ স্থাপন কৰিব নোৱাৰি।
পণ্যৰ মান নিৰ্ধাৰণ কৰা মেচিন চিস্টেমসমূহ পৰীক্ষা কৰক
ডাউনষ্ট্ৰিম অটোমেচনে এটা অস্থিৰ পেৰিছন, এটা অনুপযুক্ত পিঞ্চ-অফ বা এনে এটা অংশ মেৰামতি কৰিব নোৱাৰে যিয়ে ছাঁচটোক চম্ভালিব নোৱাৰাকৈ অতি কোমল কৰি ৰাখে। স্থানান্তৰ ব্যৱস্থাই পুনৰাবৃত্তিযোগ্য ফলাফল প্ৰদান কৰাৰ আগতে মল্ডিং প্ৰক্ৰিয়াই এটা পুনৰাবৃত্তিযোগ্য সামগ্ৰী উৎপন্ন কৰিব লাগিব। অন্যথা ৰবটটো অসামঞ্জস্যপূৰ্ণ অংশবোৰ লৰচৰ কৰাৰ এক নিখুঁত উপায় হৈ পৰে।
ব্ল’ মল্ডিং মেচিনৰ গুৰুত্বপূৰ্ণ অংশসমূহৰ ভিতৰত এক্সট্ৰুডাৰ, ডাই হেড, ক্লেম্পিং ইউনিট, ব্ল’ চিষ্টেম, কুলিং চাৰ্কিট আৰু কণ্ট্ৰ’ল আদি অন্তৰ্ভুক্ত। কেৱল উপাদানৰ নামেৰে বাছনি নকৰি অনুমোদিত অংশত তেওঁলোকৰ অৱদান পুনৰীক্ষণ কৰক। উদাহৰণস্বৰূপে, এটা স্বীকৃতিপ্ৰাপ্ত পিএলচি ব্ৰেণ্ডে যোগান ধৰা ৰেচিপিৰ কাৰ্য্যসমূহ বা ডাউনষ্ট্ৰিম যোগাযোগ স্থাপন নকৰে।
| পদ্ধতি | কি পৰ্যালোচনা কৰিব লাগে | অনুৰোধ কৰিবলৈ প্ৰমাণ |
|---|---|---|
| এক্সট্ৰুচন আৰু ডাই হেড | ৰেজিনৰ উপযুক্ততা, স্থূল পেৰিচনৰ চাহিদা আৰু আউটলেটৰ ভাৰসাম্য | উৎপাদনৰ নমুনা আৰু চিনাক্তকৃত সামগ্ৰীৰ অৱস্থা |
| পেৰিছন নিয়ন্ত্ৰণ | অংশটোৰ জটিল স্থানত দেৱাল বিতৰণ | অৱস্থান-নিৰ্দিষ্ট জোখ আৰু সংৰক্ষিত ৰেচিপি |
| ছাঁচ আৰু ক্লেম্পিং | টুলিং ফিট, পিঞ্চ-অফ আৰু ৰিলিজ ক্লিয়াৰেন্স | অনুমোদিত অংকন আৰু মল্ড-পাৰ্ট পৰিদৰ্শন |
| শীতল আৰু পৰিচালনা | পৰিকল্পিত মুক্তি আৰু গ্ৰীপ পইণ্টত অংশ কঠিনতা | প্ৰকৃত অংশৰ সৈতে ট্ৰেন্সফাৰ ট্ৰাইল |
| নিয়ন্ত্ৰণসমূহ | ক্ৰম, এলাৰ্ম, ৰেচিপিৰ পৰিসৰ আৰু তলৰ সংকেত | কাৰ্য্য প্ৰদৰ্শন আৰু আন্তঃপৃষ্ঠ তালিকা |
এটা কংক্ৰিটৰ উল্লেখ: কিংগলৰ ২ এল একক ষ্টেচন মেচিন
দ্য...KGB2L প্ৰডাক্ট পৃষ্ঠা2 লিটাৰৰ সৰ্বোচ্চ পাত্ৰ ক্ষমতা, এটা 50 মিমি স্ক্ৰু, 30 কিলোগ্ৰাম/ঘণ্টা HDPE গলনা ক্ষমতা আৰু সৰ্বোচ্চ ছাঁচ আকাৰ 360 × 380 মিলিমিটাৰ তালিকাভুক্ত কৰা হৈছে। ইয়াত ১০০ মিলিলিটাৰ–১ লিটাৰ পৰিসৰৰ সৰু বটলৰ বাবে দুটা, তিনিটা আৰু চাৰিটা আউটলেটৰ সংৰূপও বৰ্ণনা কৰা হৈছে। এই মানসমূহে এটা প্ৰস্তাৱিত কাম পৰীক্ষা কৰাত সহায় কৰে; ইহঁতে এটা সঁজুলি পৰ্যালোচনাৰ ঠাই লোৱা নাই।
একেটা পৃষ্ঠাতে ৬০০ পিচি/এইচআৰক “আউটপুট(ড্ৰাই চাইকেল)” বুলি লেবেল লগোৱা হৈছে। সেইটো চিনাক্তকৃত চেম্পুৰ বটল, ছাঁচ আৰু ফিনিচিং লাইনৰ গ্ৰহণযোগ্য আউটপুট নহয়। এটা উৎপাদনৰ প্ৰয়োজনীয়তাৰ বাবে প্ৰকৃত সামগ্ৰী, শীতল সময়, সক্ৰিয় অৱস্থান আৰু পৰিদৰ্শনৰ অৱস্থাৰ প্ৰয়োজন হয়। শুকান-চক্ৰৰ প্ৰৱেশক প্ৰকাশিত গতিৰ উল্লেখ হিচাপে গণ্য কৰক।
বহু-আউটলেট প্ৰস্তাৱৰ বাবে, সংযুক্ত গ্ৰাছ পেৰিচন ভৰৰ লগতে কেভিটি ফিট পৰীক্ষা কৰক। সম্পূৰ্ণ বটলৰ ওজনে এক্সট্ৰুডাৰেও যোগান ধৰা ফ্লেছটো বাদ দিয়ে। অধিক আউটলেটে একেলগে এক্সট্ৰুচন, কুলিং আৰু ফিনিচিঙৰ চাহিদা বৃদ্ধি কৰিব পাৰে। কেৱল হেড কাউণ্টেই ব্যৱহাৰযোগ্য উৎপাদনৰ হাৰ স্থাপন কৰিব নোৱাৰে।
চুক্তিবদ্ধ চৰ্তত জটিল অংশৰ জোখ আৰু স্থানান্তৰ আচৰণ সুস্থিৰ হোৱাৰ পিছতহে আমি মল্ডিং ব্যৱস্থাটো অনুমোদন দিম। সেই সমস্যাবোৰ সমাধান কৰাৰ আগতে কনভেয়ৰ যোগ কৰিলে সমস্যাটো লাইনৰ বহু তললৈ লৈ যায়। দেৱাল বিতৰণৰ বাবে, ব্যৱহাৰ কৰকparison প্ৰগ্ৰেমিং গাইডপ্ৰডাক্ট অংকনৰ কাষত।
খুৱাই দিয়াৰ পৰা গ্ৰহণ কৰা পাত্ৰলৈ লাইন নিৰ্দিষ্ট কৰক
ব্ল' মল্ডিং অটোমেচনৰ বাবে আটাইতকৈ শক্তিশালী স্পেচিফিকেশনে প্ৰতিটো অপাৰেচনৰ জৰিয়তে প্ৰডাক্টটোক অনুসৰণ কৰে। ই কয় যে প্ৰতিটো মডিউলে কি গ্ৰহণ কৰে, ই কি প্ৰদান কৰে আৰু পৰৱৰ্তী মডিউলৰ সৈতে সংযোগৰ মালিক কোন। চুক্তিবদ্ধ প্ৰক্ৰিয়াৰ সীমা নথকা ৰবট, কনভেয়ৰ আৰু চেন্সৰৰ দীঘলীয়া তালিকাতকৈ এইটো অধিক উপযোগী।
কিংগল’ছ প্ৰকাশ পাইছেস্বয়ংক্ৰিয়কৰণ ক্ষমতাসমূহডাউনষ্ট্ৰিম ট্ৰিমিং, পৰিদৰ্শন আৰু পেকেজিং অন্তৰ্ভুক্ত। বটল প্ৰকল্পৰ বাবে সেই ক্ষমতাক এটা নিৰ্দিষ্ট পৰিসৰলৈ অনুবাদ কৰক। স্বয়ংক্ৰিয় ডিফ্লেছিং, ডিঙিৰ ট্ৰিমিং, লিক পৰীক্ষা আৰু পেকিং বিভিন্ন কাম; কোনোটোৱেই আনৰ উপস্থিতিৰ পৰা নিৰৱে ধৰি লোৱা উচিত নহয়।
| সঞ্চালন | নিষ্পত্তি কৰিবলগীয়া প্ৰশ্ন | গ্ৰহণযোগ্যতা পৰীক্ষা |
|---|---|---|
| খুৱাই দিয়া | কনভেয়িং, ব্লেণ্ডিং আৰু মেটেৰিয়েল-লেভেল কণ্ট্ৰল কোনে যোগান ধৰে? | অনুমোদিত সামগ্ৰীয়ে অপৰিকল্পিত যোগানৰ বাধা নোহোৱাকৈ হপাৰত উপনীত হয়। |
| টেক-আউট | অংশটো ক’ত ধৰি ৰখা হৈছে, আৰু কি অভিমুখে ইউনিটটো এৰি যায়? | পৰীক্ষাৰ প্ৰবন্ধটোত কোনো মিছড ট্ৰেন্সফাৰ বা অগ্ৰাহ্যযোগ্য চিহ্নিতকৰণ নাই। |
| ডিফ্লেছিং আৰু ট্ৰিমিং | কোনবোৰ ফ্লেছ আৰু ফিনিচিং বৈশিষ্ট্য আঁতৰোৱা হয়? | প্ৰয়োজনীয় প্ৰান্ত, ডিঙি আৰু হেণ্ডেলৰ খোলাবোৰে অংশৰ সংজ্ঞা পূৰণ কৰে। |
| পৰিদৰ্শন আৰু প্ৰত্যাখ্যান | কোনবোৰ পৰীক্ষা ইনলাইন হয়, আৰু বিফল অংশবোৰ কেনেকৈ পৃথক কৰা হয়? | চুক্তিবদ্ধ প্ৰত্যাহ্বানৰ নমুনা চিনাক্ত কৰা হয় আৰু সঠিকভাৱে ৰুট কৰা হয়। |
| পৰিবহণ আৰু পেকিং | কি বটলৰ অৱস্থা আৰু ব্যৱস্থা পৰৱৰ্তী ষ্টেচনত উপনীত হ’ব লাগিব? | চুক্তিবদ্ধ হাৰত স্থানান্তৰ, সঞ্চয় আৰু চূড়ান্ত গণনাৰ কাম। |
প্ৰতিটো সীমাক এটা নাম দিয়া সংহতিৰ মালিক দিয়ক। যদি মেচিন যোগানকাৰীয়ে টেক-আউট প্ৰদান কৰে আৰু আন এজন যোগানকাৰীয়ে লিক টেষ্টাৰ প্ৰদান কৰে, তথাপিও কোনোবাই বটলৰ অৰিয়েণ্টেচন, ট্ৰেন্সফাৰ হাইট, স্পেচিং আৰু নিয়ন্ত্ৰণ হেণ্ডশ্বেক অনুমোদন দিব লাগিব। সামঞ্জস্যপূৰ্ণ দেখা মডিউল কিনা আৰু সংহত কোষ কিনা একে নহয়।
য'ত সেই সংকেতসমূহৰ প্ৰয়োজন হয় তাত “প্ৰস্তুত”, “অংশ উপস্থিত”, “চক্ৰ সম্পূৰ্ণ” আৰু দোষৰ অৱস্থাসমূহ কিমান প্ৰতিনিধিত্ব কৰা হয় তাত একমত হওক। কোনটো নিয়ন্ত্ৰকে এটা ষ্টপ আৰম্ভ কৰে আৰু কোনটো এককে আৰম্ভ কৰা দোষৰ প্ৰতিবেদন দিয়ে চিনাক্ত কৰক। সঠিক স্থাপত্য প্ৰকল্প নিৰ্দিষ্ট, কিন্তু দায়িত্ব অস্পষ্ট হৈ থাকিব নোৱাৰে।
গ্ৰহণযোগ্য-উৎপাদন পথৰ পৰা পৃথকে স্ক্ৰেপৰ প্ৰবাহ পৰীক্ষা কৰক। আঁতৰোৱা ফ্লেছ সংগ্ৰহ আৰু এটা চুক্তিবদ্ধ স্বভাৱৰ প্ৰয়োজন। পুনৰ ব্যৱহাৰ সামগ্ৰী আৰু পণ্যৰ প্ৰয়োজনীয়তাৰ ওপৰত নিৰ্ভৰ কৰে; এটা স্বয়ংক্ৰিয় গ্ৰাইণ্ডাৰ সংযোগে কোনো ৰিগ্ৰাইণ্ড শতাংশ অনুমোদন নিদিয়ে। সামগ্ৰীৰ ৰেচিপি নিয়ন্ত্ৰিত কৰি ৰাখক।
বটল লিক পৰীক্ষাৰ বাবে পৰীক্ষা পদ্ধতি, ফিক্সচাৰ, ছীলিং অৱস্থা আৰু চুক্তিবদ্ধ প্ৰত্যাহ্বানৰ নমুনা সংজ্ঞায়িত কৰক। এটা পৰীক্ষা কেন্দ্ৰই সেউজীয়া ফলাফল প্ৰদৰ্শন কৰাতকৈও অধিক কাম কৰিব লাগিব। ই বিফলতাসমূহ নিৰ্ভৰযোগ্যভাৱে পৃথক কৰিব লাগিব আৰু প্ৰত্যাখ্যান কৰা অংশসমূহক ভাল-উৎপাদন কনভেয়ৰলৈ লক্ষ্য নকৰাকৈ ঘূৰি আহিবলৈ নিদিয়াকৈ গণনাসমূহ ৰেকৰ্ড কৰিব লাগিব।
স্কোপ ড্ৰয়িঙত ৰক্ষণাবেক্ষণ আৰু ছাঁচ পৰিৱৰ্তনৰ প্ৰৱেশো দেখুৱাব লাগে। কিংগল’ছ ব্যৱহাৰ কৰকইউটিলিটি আৰু ফেক্টৰী-লেআউট গাইডসকলো অন্তৰ্ভুক্ত সহায়কৰ সৈতে শক্তি, বায়ু, পানী আৰু মহাকাশৰ সমন্বয় সাধন কৰিবলৈ।
মল্ডিং মেচিনে কৰাৰ আগতে হেণ্ডঅফে আউটপুট সীমিত কৰিব পাৰে
ব্ল’ মল্ডিং উৎপাদন লাইনে ইয়াৰ সংযুক্ত কাৰ্য্যকলাপে বজাই ৰাখিব পৰাখিনিহে প্ৰদান কৰে। দ্ৰুততম মডিউলে লেহেমীয়া ট্ৰিমাৰ, টেষ্টাৰ বা পেকিং ষ্টেচনৰ বাবে অনিৰ্দিষ্টকালৰ বাবে ক্ষতিপূৰণ দিব নোৱাৰে। বাফাৰসমূহে লাইনটোক এটা চুটি বাধাৰ পৰা পুনৰুদ্ধাৰ কৰিবলৈ সময় দিয়ে; ইহঁতে এটা স্থায়ী ক্ষমতাৰ মিল আঁতৰাই নিদিয়ে।
প্ৰথমে প্ৰতিটো সঁজুলিৰ হাৰ একে ভিত্তিত ৰাখক। সংখ্যাটোৰ অৰ্থ হ’ল মল্ডিং ইভেণ্ট, স্থূল অংশ, পৰীক্ষা কৰা অংশ বা গ্ৰহণ কৰা পাত্ৰ? ই কেৱল অবিৰত দৌৰক সামৰি লয় নেকি, নে পুনৰ ভৰোৱা আৰু সাধাৰণ ষ্টপ অন্তৰ্ভুক্ত কৰে? সেই সংজ্ঞাসমূহৰ মিল থকাৰ পিছতহে হাৰ তুলনা কৰক।
স্পষ্টভাৱে ধাৰণা কৰা উৎপাদন ভিত্তিৰ সৈতে এটা কাম কৰা উদাহৰণ
এটা প্ৰস্তাৱিত লাইন বিবেচনা কৰক যিয়ে মল্ডিং আৰু ট্ৰিমিং কৰাৰ পিছত প্ৰতি ঘণ্টাত ৪৮০টা পাত্ৰ এৰি দিয়ে। ধৰি লওক ইয়াৰ এক-পজিচন লিক টেষ্টাৰক সম্পূৰ্ণ লোড, পৰীক্ষা, সিদ্ধান্ত আৰু আনলোড ক্ৰমৰ বাবে ৮ ছেকেণ্ডৰ প্ৰয়োজন হয়। ইয়াৰ আদৰ্শ ক্ষমতা প্ৰতি ঘণ্টাত ৩,৬০০ ÷ ৮ = ৪৫০ পাত্ৰ। এইবোৰ পৰিকল্পনাৰ অনুমান, জুখি উলিওৱা কিংগল মেচিনৰ ফলাফল নহয়।
অহা হাৰ: ৪৮০/ঘণ্টা · আদৰ্শ পৰীক্ষকৰ ক্ষমতা: ৪৫০/ঘণ্টা · সঞ্চয়: ৩০/ঘণ্টা
আনকি কোনো টেষ্টাৰ ষ্টপ নথকাকৈও অহা অংশই প্ৰতি ঘণ্টাত ৩০টা পাত্ৰৰ ক্ষমতা অতিক্ৰম কৰে। ১৫টা ব্যৱহাৰযোগ্য স্থান থকা এটা বাফাৰে ১৫ ÷ ৩০ = ০.৫ ঘণ্টা বা ৩০ মিনিট পূৰণ কৰিব। খালী কনভেয়ৰৰ সৈতে লাইনটো আৰম্ভ কৰিলে হয়তো এটা চুটি প্ৰদৰ্শন সন্তোষজনক দেখা যাব। ভাৰসাম্যহীনতা এতিয়াও আছে।
এতিয়া সম্পূৰ্ণ টেষ্টাৰ ষ্টপৰ কথা চিন্তা কৰক। ৪৮০/ঘণ্টাৰ ধাৰণা কৰা অহা হাৰত প্ৰতি মিনিটত ৮ হাৰত অংশসমূহ উপস্থিত হয়। একে ১৫টা মুক্ত অৱস্থানে সেই বাফাৰ ভৰোৱাৰ আগতে মাত্ৰ ১৫ ÷ ৮ = ১.৮৭৫ মিনিট, প্ৰায় ১১৩ ছেকেণ্ডহে দিয়ে। লেহেমীয়া হোৱাৰ সময়ত আৰু সম্পূৰ্ণ বন্ধ হোৱাৰ সময়ত সঞ্চয়ৰ হাৰ বেলেগ বেলেগ।
সেই গণনাবোৰ তেতিয়াহে উপযোগী হয় যদিহে অৱস্থানবোৰ প্ৰকৃততে ব্যৱহাৰযোগ্য হয়। যিটো বটলে টিপ দিয়ে, গাৰ্ড স্পৰ্শ কৰে বা প্ৰয়োজনীয় অৰিয়েণ্টেচন সংৰক্ষণ কৰিব নোৱাৰে, সেইটোৱে বৈধ বাফাৰৰ অৱস্থান সৃষ্টি নকৰে। নিয়ন্ত্ৰণসমূহেও নিৰাপদ সঞ্চয়ৰ সীমা পোৱাৰ আগতে এক চুক্তিবদ্ধ সঁহাৰিৰ প্ৰয়োজন।
জ্যামিতিৰ লগতে গতিও পৰীক্ষা কৰক
টেক-আউট টুলিং আৰু কনভেয়ৰে অংশটোক ইয়াৰ প্ৰকৃত মুক্তিৰ অৱস্থাত চম্ভালিব লাগিব। পুনৰাবৃত্তিযোগ্য গ্ৰীপৰ স্থান চিনাক্ত কৰক। ডিঙি, শৰীৰ বা ফ্লেচে সেই অৱস্থান প্ৰদান কৰে নেকি, আৰু পৰৱৰ্তী স্থানান্তৰৰ আগতে ট্ৰিমিঙে ইয়াক আঁতৰাই পেলায় নেকি পৰীক্ষা কৰক। প্ৰথম পিকআপত উপলব্ধ এটা বৈশিষ্ট্য দ্বিতীয় পিকআপত নাথাকিবও পাৰে।
আমি মেচিনৰ গতি বৃদ্ধি কৰাৰ আগতে সেই ডেটাম শৃংখলটো সমাধান কৰিম। যিটো লাইন যুক্তিসংগত হাৰত স্থানান্তৰিত হয় আৰু ভৱিষ্যদ্বাণীযোগ্যভাৱে পুনৰুদ্ধাৰ হয়, সেয়া বাৰে বাৰে হাতেৰে পুনৰ স্থানান্তৰিত কৰাৰ প্ৰয়োজন হোৱাতকৈ উন্নত উৎপাদন সম্পত্তি। পছন্দৰ সমাধান হ'ব পাৰে সংশোধিত সঁজুলি, এটা ভিন্ন স্থানান্তৰ ক্ৰম বা অতিৰিক্ত ডাউনষ্ট্ৰিম ক্ষমতা—এটা দ্ৰুত মল্ডিং চক্ৰ নহয়।
শেষত চুক্তিবদ্ধ পৰিদৰ্শন বিন্দুৰ পিছত গ্ৰহণ কৰা পাত্ৰ গণনা কৰা। ৰোগ নিৰ্ণয়ৰ বাবে আপষ্ট্ৰিম গ্ৰাছ কাউণ্ট ৰাখক, কিন্তু সেইবোৰক শিপিং-আউটপুটৰ পৰিসংখ্যা হিচাপে ব্যৱহাৰ নকৰিব। কিংগল’ছফেক্টৰী গ্ৰহণ গাইডপণ্যৰ পৰিচয়, গণনাৰ সীমা আৰু পৰ্যবেক্ষণৰ সময় কিয় একেটা অভিলেখৰ অন্তৰ্গত সেই বিষয়ে ব্যাখ্যা কৰে।
প্ৰমাণ কৰক যে লাইনে পুনৰুদ্ধাৰ কৰিব পাৰে আৰু সামগ্ৰী সলনি কৰিব পাৰে
এটা মসৃণ স্বয়ংক্ৰিয় চলাই মাত্ৰ এটা অপাৰেটিং অৱস্থা প্ৰমাণ কৰে। উৎপাদনত পুনৰ ভৰোৱা, বিফল স্থানান্তৰ, প্ৰত্যাখ্যান কৰা অংশ, ব্লক কৰা কনভেয়ৰ আৰু পণ্য পৰিৱৰ্তন আদিও অন্তৰ্ভুক্ত। সেই পৰিঘটনাবোৰে গ্ৰহণযোগ্যতা পৰিকল্পনাত স্থান পোৱাৰ যোগ্য কাৰণ প্ৰতিক্ৰিয়াই নিৰ্ধাৰণ কৰে যে কোষটো নিয়ন্ত্ৰিত উৎপাদনলৈ ঘূৰি আহে নে নহয়।
ফেক্টৰীৰ ফালৰ পৰা আমি এটা পলিচ কৰা প্ৰদৰ্শনতকৈ ফল্ট ৰিকাভাৰীক আগুৱাই লৈ যাম। যদি বটল এটা পিকআপ মিছ কৰে, তেন্তে পৰৱৰ্তী প্ৰশ্নটো এইটো নহয় যে কোনোবাই কিমান সোনকালে পুনৰ ৰাখিব পাৰে। প্ৰশ্নবোৰ হ’ল মিছটো কিহে ধৰা পেলালে, কোনটো গতি বন্ধ হ’ল আৰু পুনৰ আৰম্ভ কৰাৰ আগতে কোষটোৱে কেনেকৈ এটা জনা অৱস্থা নিশ্চিত কৰে। বাৰে বাৰে হাত সংশোধন কৰাটো তদন্ত কৰিবলগীয়া লক্ষণ, স্বাভাৱিক স্বয়ংক্ৰিয় অপাৰেচন নহয়।
যেতিয়া এটা পাতল বেৰৰ বটল মুক্তিৰ পিছত টিপ হয়, আমি কেইবাটাও প্ৰক্ৰিয়াৰ ছেটিংছ সলনি কৰাৰ আগতে গ্ৰীপ আৰু সমৰ্থনৰ অৱস্থা পৰীক্ষা কৰিম। স্থানান্তৰৰ সময়ত অংশটোৰ কঠিনতা, ফিক্সচাৰৰ সংস্পৰ্শ বিন্দু আৰু গতিৰ ক্ৰম পৰ্যালোচনা কৰক। তাৰ পিছত এটা নিয়ন্ত্ৰিত সংশোধন চেষ্টা কৰক আৰু অংশটো পুনৰ পৰীক্ষা কৰক। অধিক গ্ৰিপিং চাপে প্ৰথমটো ঠিক কৰাৰ পৰিৱৰ্তে এটা বেলেগ দোষৰ সৃষ্টি কৰিব পাৰে।
লিক প্ৰত্যাখ্যান বৃদ্ধি হ’লেও একে অনুশাসন প্ৰযোজ্য। আক্ৰান্ত নমুনা সংৰক্ষণ কৰক আৰু স্থান আৰু সময় চিনাক্ত কৰক। মল্ড কৰা ডিঙিৰ কাষত পৰীক্ষাৰ ছিল আৰু ফিক্সচাৰৰ অৱস্থা পৰীক্ষা কৰক আৰু পিঞ্চ-অফ কৰক। লিক হোৱা পৰীক্ষাৰ সংযোগ আৰু লিক হোৱা পাত্ৰত বিভিন্ন সংশোধনৰ প্ৰয়োজন হয়। সেই কাৰণবোৰ পৃথক নকৰাকৈ মল্ডিং ৰেচিপি সলনি কৰিলে সময় নষ্ট হ’ব পাৰে আৰু দোষটো লুকুৱাই ৰাখিব পাৰি।
দোষ ঘটাৰ আগতে পুনৰুদ্ধাৰ সংজ্ঞায়িত কৰক
- আৰম্ভণিৰ দোষ, প্ৰভাৱিত মডিউল আৰু উৎপাদনৰ অৱস্থান ৰেকৰ্ড কৰক।
- অনুমোদিত নিয়ন্ত্ৰণ আৰু সুৰক্ষা ডিজাইনৰ দ্বাৰা নিৰ্ধাৰিত অৱস্থালৈ কোষটো আনিব লাগে।
- অনুমোদিত কৰ্মীসকলক নিৰ্ধাৰিত পৃথকীকৰণ আৰু প্ৰৱেশ পদ্ধতিৰ অধীনত দোষটো সমাধান কৰিবলৈ দিয়ক।
- পুনৰাৰম্ভ কৰাৰ আগতে স্থানান্তৰ, পৰিদৰ্শন আৰু প্ৰত্যাখ্যান অৱস্থানত অংশসমূহৰ মিলন কৰক।
- চুক্তিবদ্ধ পুনৰুদ্ধাৰ ক্ৰমৰ মাজেৰে পুনৰ আৰম্ভ কৰক, তাৰ পিছত প্ৰয়োজনীয় পণ্য পৰীক্ষাসমূহ পৰীক্ষা কৰক।
এইবোৰ পৰিকল্পনাৰ পদক্ষেপ, পহৰাদাৰী সঁজুলিত প্ৰৱেশ বা ইন্টাৰলক বাইপাছ কৰাৰ অনুমতি নহয়। সংহত কোষটোক মডিউলৰ পাৰস্পৰিক ক্ৰিয়া আৰু পূৰ্বানুমানযোগ্য হস্তক্ষেপ সামৰি লোৱা এটা বিপদ মূল্যায়নৰ প্ৰয়োজন।আই এছ অ’ ১২১০০:২০১০যন্ত্ৰপাতিৰ বিপদ মূল্যায়ন আৰু বিপদ হ্ৰাসৰ বাবে সাধাৰণ নীতি নিৰ্ধাৰণ কৰে; প্ৰকল্পটোৱে প্ৰযোজ্য মেচিন-নিৰ্দিষ্ট আৰু গন্তব্যস্থানৰ প্ৰয়োজনীয়তাসমূহো চিনাক্ত কৰিব লাগিব।
সংৰক্ষিত ৰেচিপি এটা সম্পূৰ্ণ পৰিৱৰ্তন হ’বই লাগিব বুলি ক’ব নোৱাৰি
এটা ৰেচিপিয়ে উষ্ণতা আৰু মল্ডিঙৰ গতিবিধি মনত পেলাব পাৰে, আনহাতে পিকাৰ, ট্ৰিম নেষ্ট আৰু টেষ্টাৰটো হাতেৰে সামঞ্জস্য কৰি ৰখা হয়। কোনবোৰ স্থান সংৰক্ষণ কৰা হৈছে, কোনবোৰ মটৰচালিত আৰু কোনবোৰত ভৌতিক সঁজুলি সলনি কৰাৰ প্ৰয়োজন হয় সুধিব। টেকনে’ছপ্ৰক্ৰিয়া স্বয়ংক্ৰিয়কৰণ নথিপত্ৰপিকাৰ, ডিফ্লেছিং আৰু লিক-টেষ্টাৰ অৱস্থানৰ বাবে বিন্যাস-সংযুক্ত সংহতিসমূহৰ এটা উদ্যোগ উদাহৰণ প্ৰদান কৰে। সেইটোৱে নিৰ্দিষ্ট কৰিবলগীয়া পৰিসৰটো দেখুৱাইছে; ই প্ৰতিটো মেচিনত সেই কাৰ্য্যসমূহ প্ৰতিষ্ঠা নকৰে।
এটা বিন্যাসৰ চূড়ান্ত গ্ৰহণযোগ্য অংশৰ পৰা পৰৱৰ্তীৰ প্ৰথম গ্ৰহণযোগ্য অংশলৈ পৰিৱৰ্তনৰ সময় সংজ্ঞায়িত কৰক, চুক্তিবদ্ধ পদ্ধতিৰ অধীনত। সঁজুলিৰ কাম, সালসলনি, সামগ্ৰীৰ পৰিৱৰ্তন আৰু গুণগত মানৰ মুক্তি পৃথকে পৃথকে ৰেকৰ্ড কৰক। ইয়াৰ দ্বাৰা দ্ৰুত ৰেচিপি ৰিকালে প্ৰকৃততে কি ৰক্ষা কৰে আৰু কি যান্ত্ৰিক বা প্ৰক্ৰিয়াৰ কাম হৈ থাকে সেই কথা উন্মোচন কৰে।
প্ৰতিটো গ্ৰহণযোগ্য পাত্ৰৰ খৰচ তুলনা কৰক, অটোমেচন লেবেল নহয়
অৰ্ধ-স্বয়ংক্ৰিয় বনাম সম্পূৰ্ণ স্বয়ংক্ৰিয় ব্ল' মল্ডিং মেচিনৰ তুলনা একেটা সামগ্ৰী আৰু উৎপাদনৰ সময়সূচীৰ পৰা আৰম্ভ হ'ব লাগে। অন্যথা, সস্তা উদ্ধৃতিটোৱে আন উদ্ধৃতিটোৱে অন্তৰ্ভুক্ত কৰা হেণ্ডলিং, পৰীক্ষণ বা পেকিং বাদ দিব পাৰে। সঁজুলিৰ মুঠ তুলনা কৰাৰ আগতে সমান ডেলিভাৰীৰ সীমা তুলনা কৰক।
স্বয়ংক্ৰিয়কৰণ আটাইতকৈ প্ৰতিৰক্ষামূলক হয় যেতিয়া ই এটা সংজ্ঞায়িত পুনৰাবৃত্তিমূলক বাধা আঁতৰায়। সেইটো হ'ব পাৰে হাতৰ দ্বাৰা ফ্লেছ আঁতৰোৱা, অসামঞ্জস্যপূৰ্ণ স্থানান্তৰ, এটা কঠিন পৰিদৰ্শন হেণ্ডঅফ বা এটা পেকিং অপাৰেচন যিয়ে খোজ দিব নোৱাৰে। বাধা চিনাক্ত নকৰাকৈ অধিক স্বয়ংক্ৰিয়কৰণ কিনিলে গ্ৰহণযোগ্য আউটপুট উন্নত নকৰাকৈ ৰক্ষণাবেক্ষণ আৰু পৰিৱৰ্তনৰ কাম যোগ কৰিব পাৰি।
খৰচৰ সীমা আউটপুটৰ সীমাৰ সমান বহল কৰি ৰাখক
প্ৰতিটো গ্ৰহণযোগ্য পাত্ৰৰ খৰচ = চুক্তিবদ্ধ উৎপাদন সীমাৰ ভিতৰত মুঠ খৰচ ÷ সেই সীমাৰ ভিতৰত ডেলিভাৰী কৰা গ্ৰহণযোগ্য পাত্ৰ
লৱকাৰীয়ে তুলনাৰ বাবে প্ৰাসংগিক খৰচসমূহ অন্তৰ্ভুক্ত কৰিব লাগে: সামগ্ৰী, শ্ৰম, উপযোগীতা, সঁজুলি, ৰক্ষণাবেক্ষণ আৰু নিৰ্বাচিত মূলধন বা ওভাৰহেড ট্ৰিটমেণ্ট। দুয়োটা বিকল্পৰ বাবে একেটা হিচাপ পদ্ধতি ব্যৱহাৰ কৰক। ডাউনষ্ট্ৰিম ৰবট এটা বিনামূলীয়া নহয় কাৰণ ইয়াৰ খৰচ মল্ডিং-মেচিনৰ উদ্ধৃতিৰ বাহিৰত থাকে।
পুনৰাবৃত্তিমূলক মানৱীয় কামবোৰ তালিকাভুক্ত কৰক। কোনোবাই এতিয়াও সামগ্ৰী পুনৰ ভৰাই ল’ব পাৰে, স্ক্ৰেপ স্থানান্তৰ কৰিব পাৰে, অংশৰ নমুনা ল’ব পাৰে, কাৰ্টন সলনি কৰিব পাৰে, সঁজুলি ৰক্ষণাবেক্ষণ কৰিব পাৰে আৰু এলাৰ্মৰ প্ৰতি সঁহাৰি দিব পাৰে। এটা সাধাৰণ শিফটত কাৰ্য্যভাৰ অনুমান কৰক, কেৱল স্বয়ংক্ৰিয় ক্ৰম চলি থকাৰ সময়ত নহয়। এটা অপাৰেটৰে পলমকৈ পৰীক্ষা বা পুনৰুদ্ধাৰ নকৰাকৈ এটাতকৈ অধিক কোষক নিৰাপদে সেৱা আগবঢ়াব পাৰে নেকি সেইটো সিদ্ধান্ত লওক।
পৰ্যবেক্ষণৰ সময়ছোৱাৰ বাবে বৈদ্যুতিক শক্তি কিলোৱাট ঘণ্টাত ব্যৱহাৰ কৰা আৰু সেই একে সময়ৰ পৰা গ্ৰহণ কৰা পাত্ৰসমূহ। কিলোৱাটত শক্তি বেলেগ পৰিমাণ। সম্পূৰ্ণ লাইন তুলনা কৰাৰ সময়ত চুক্তিবদ্ধ সহায়কসমূহ অন্তৰ্ভুক্ত কৰক, বিশেষকৈ যদি প্ৰস্তাৱসমূহৰ মাজত কম্প্ৰেছাৰ, চিলাৰ বা গ্ৰাইণ্ডাৰ সলনি হয়। দ্য...ইউটিলিটিৰ প্ৰয়োজনীয়তা গাইডসংযুক্ত শক্তি আৰু অপাৰেটিং চাহিদাও কিয় পৃথক হৈ থাকিব লাগে সেই বিষয়ে ব্যাখ্যা কৰে।
সঘনাই বিন্যাস পৰিবৰ্তনৰ বাবে, প্ৰতিটো SKU ৰ বাবে প্ৰয়োজনীয় ফিক্সচাৰ আৰু অতিৰিক্ত সঁজুলি পৰীক্ষা কৰক। কম প্ৰাৰম্ভিক কোষৰ মূল্য কঠিন পৰিৱৰ্তন বা অতিৰিক্ত ফৰ্মেট অংশৰ দ্বাৰা ক্ষতিপূৰণ কৰিব পাৰি। ইয়াৰ বিপৰীতে ব্যৱহাৰিক হাতৰ ফিনিচিং পথ থকা কম আয়তনৰ সামগ্ৰীৰ বাবে অত্যাধুনিক স্থানান্তৰ ব্যৱস্থা অপ্ৰয়োজনীয় হ’ব পাৰে।
আমি প্ৰস্তাৱসমূহক তেওঁলোকে আঁতৰোৱা উৎপাদনৰ বাধা, তেওঁলোকে পৰীক্ষা কৰিব পৰা গ্ৰহণযোগ্য উৎপাদন আৰু তেওঁলোকে এৰি যোৱা পুনৰাবৃত্তিমূলক কামৰ দ্বাৰা ৰেংকিং কৰাৰ পৰামৰ্শ দিওঁ। অধিক স্বয়ংক্ৰিয় কোষে নিজৰ স্থান অৰ্জন কৰে যেতিয়া সেই সুবিধাসমূহ কাৰখানাৰ প্ৰকৃত সময়সূচীৰ লগত খাপ খায়। “মানৱবিহীন” পৰ্যাপ্ত আৰ্থিক যুক্তি নহয়।
ইউনিভাৰ্চেল পেবেক ক্লেইমতকৈ সংবেদনশীলতাৰ ক্ষেত্ৰ বিচাৰিব। ক্ৰেতাৰ নিজৰ খৰচ ব্যৱহাৰ কৰি প্ৰত্যাশিত চাহিদা, কম ব্যৱহাৰ আৰু অধিক সঘনাই পৰিৱৰ্তন তুলনা কৰক। সেইটোৱে বিক্ৰীৰ পৰিমাণ বা সামগ্ৰীৰ মিশ্ৰণ সলনি হ’লেও বিনিয়োগৰ সিদ্ধান্তটো উপযোগী কৰি তোলে।
অৰ্ডাৰ দিয়াৰ আগতে বিন্যাস অনুমোদন কৰক
ক্ৰয় অৰ্ডাৰৰ আগতে নিৰ্বাচিত ধাৰণাটোক এটা সন্মত সঁজুলি তালিকা, কোষ বিন্যাস আৰু গ্ৰহণ প্ৰট'কললৈ ৰূপান্তৰিত কৰক। আটাইতকৈ ব্যয়বহুল অস্পষ্টতাটো প্ৰায়ে এটা হেৰাই যোৱা চেন্সৰ নহয়। ই এক সীমা যিটো প্ৰতিটো দলে আন কাৰোবাৰ বুলি ভাবিছিল।
এটা কমপেক্ট বটল প্ৰজেক্টৰ বাবে,...২ এল একক ষ্টেচন প্লেটফৰ্মএটা সুনিৰ্দিষ্ট আৰম্ভণিৰ বিন্দু প্ৰদান কৰে। ইয়াৰ প্ৰকাশিত ছাঁচ খাম আৰু সৰু বটলৰ বহু-আউটলেট বিকল্পসমূহে প্ৰাৰম্ভিক ফিট পৰ্যালোচনাৰ অনুমতি দিয়ে। প্ৰকৃত অংকন, ৰেজিন, মূৰৰ ব্যৱস্থা আৰু তলৰ পৰিসৰই প্ৰস্তাৱিত নিৰ্মাণ নিৰ্ধাৰণ কৰে। কেৱল আয়তনৰ পৰা সেই বিন্যাস নিৰ্ব্বাচন নকৰিব ।
ক্ৰয়ৰ প্ৰশ্নৰ উত্তৰ পৰীক্ষামূলক কৰক
পৰীক্ষাই চুক্তিবদ্ধ পণ্যৰ সংজ্ঞা ব্যৱহাৰ কৰিব লাগে আৰু উদ্ধৃত আউটপুট সমৰ্থন কৰা কাৰ্য্যসমূহ অন্তৰ্ভুক্ত কৰিব লাগে। যদি লিক পৰীক্ষা বা ট্ৰিমিং ডেলিভাৰী সীমাৰ অংশ, তেন্তে এটা অসংলগ্ন স্বতন্ত্ৰ চক্ৰ উপস্থাপন নকৰি কোষৰ সৈতে ইয়াক প্ৰদৰ্শন কৰক। য'ত একাধিক অৱস্থানে এটা দুৰ্বল আউটলেট বা গহ্বৰ লুকুৱাব পাৰে তাত নমুনাৰ পৰিচয় সংৰক্ষণ কৰক।
গ্ৰহণযোগ্যতাৰ অভিলেখে প্ৰতিটো দাবীক এটা পদ্ধতি, সীমা আৰু পৰ্যবেক্ষণ কৰা ফলাফলৰ সৈতে সংযোগ কৰিব লাগে। অন্তৰ্নিহিত চৰ্ত অবিহনে “পাছ”ৰ দৰে শব্দই ক্ৰেতাৰ কাৰখানাত কমিচনিঙৰ পথ প্ৰদৰ্শন কৰিব নোৱাৰে। দ্য...কিংগল FAT গাইডসেই প্ৰমাণৰ বাবে এক সম্পূৰ্ণ কাঠামো প্ৰদান কৰে।
- পৰিচয় গঢ়ি তোলক:মেচিন, সঁজুলি, নিয়ন্ত্ৰণ সংস্কৰণ আৰু অন্তৰ্ভুক্ত মডিউলসমূহ।
- পৰীক্ষাৰ অৱস্থা:পণ্য, ৰেজিন, সক্ৰিয় অৱস্থান আৰু উপযোগিতাৰ অৱস্থা।
- গুণমান:জটিল জোখ-মাখ, কাৰ্য্যকৰী পৰীক্ষা আৰু প্ৰত্যাখ্যান কাৰণ।
- লাইনৰ পৰিৱেশন:গ্ৰহণযোগ্য গণনা, পৰ্যবেক্ষণৰ সময়, বন্ধ আৰু হস্তক্ষেপ।
- পুনৰুদ্ধাৰ:চুক্তিবদ্ধ ত্ৰুটি পৰিস্থিতি আৰু প্ৰদৰ্শিত পুনৰাৰম্ভ ক্ৰম।
- হেণ্ডঅভাৰ:অংকন, হাতপুথি, সঁজুলি তথ্য, বেকআপ আৰু মুক্ত বস্তু।
য'ত উদ্যোগ সেৱা বা তৃতীয় পক্ষৰ সঁজুলিসমূহ চালানৰ পূৰ্বে পুনৰুত্পাদন কৰিব নোৱাৰি তেনে ঠাইত কাৰখানাৰ গ্ৰহণযোগ্যতা পৃথক কৰক। সেই বাকী থকা চেকবোৰ আগতীয়াকৈ চিনাক্ত কৰি দায়িত্ব নিৰ্ধাৰণ কৰক। এটা ফেক্টৰী ট্ৰায়েলে ইয়াত অন্তৰ্ভুক্ত নকৰা চৰ্তসমূহ পৰীক্ষা কৰিবলৈ মনে মনে দাবী কৰা উচিত নহয়।
প্ৰশিক্ষণে সাধাৰণ পৰিচালনা আৰু স্বয়ংক্ৰিয়কৰণে এৰি যোৱা চাকৰিসমূহ সামৰি ল’ব লাগিব। অপাৰেটৰসকলে এটা বিফল স্থানান্তৰ চিনাক্ত কৰিব লাগিব, আৰম্ভ কৰা এলাৰ্মৰ ব্যাখ্যা কৰিব লাগিব আৰু অনুমোদিত পুনৰুদ্ধাৰ পদ্ধতি অনুসৰণ কৰিব লাগিব। ৰক্ষণাবেক্ষণৰ বাবে কোষটোক সমৰ্থন কৰিবলৈ প্ৰয়োজনীয় অংকন, পৰিধান-অংশৰ তথ্য আৰু প্ৰৱেশৰ প্ৰয়োজন।
কিংগলৰ সৈতে এটা স্বয়ংক্ৰিয় এক্সট্ৰুচন ব্ল' মল্ডিং কনফিগাৰেচনৰ বিষয়ে আলোচনা কৰক।পাত্ৰৰ অংকন, ৰেজিন গ্ৰেড, সম্পূৰ্ণ ওজন, প্ৰয়োজনীয় পৰীক্ষা, উৎপাদনৰ সময়সূচী আৰু পৰিকল্পিত ডাউনষ্ট্ৰিম কাৰ্য্যকলাপৰ জৰিয়তে প্ৰেৰণ কৰকপ্ৰকল্পৰ অনুসন্ধান পৃষ্ঠা.
যোগাযোগ কৰক:sales@kingngle.com · +৮৬-৫৭৪-৮৭১০৩৬৬৫. এটা সংজ্ঞায়িত উৎপাদন আৰু লাইন সীমাই বিন্যাস পৰ্যালোচনাক কেৱল মেচিনৰ মূল্যৰ বাবে অনুৰোধতকৈ অধিক উপযোগী কৰে।
সঘনাই সোধা প্ৰশ্ন
অটোমেটিক ব্ল’ মল্ডিং মেচিন আৰু সম্পূৰ্ণ উৎপাদন লাইন একে নেকি?
নহয়, এটা স্বয়ংক্ৰিয় মেচিনে মল্ডিঙৰ গতি নিয়ন্ত্ৰণ কৰিব পাৰে আৰু পণ্য আঁতৰোৱা, ট্ৰিমিং, পৰিদৰ্শন বা পেকিং পৃথকে থাকিব পাৰে। এটা সম্পূৰ্ণ উৎপাদন লাইনে সেই কাৰ্য্যকলাপসমূহৰ মাজত স্থানান্তৰ, নিয়ন্ত্ৰণ আৰু গুণগত সীমা নিৰ্ধাৰণ কৰে। এটা সঁজুলি তালিকা আৰু পৰিকল্পনা বিচাৰক যিয়ে প্ৰতিটো অন্তৰ্ভুক্ত মডিউল, হাতৰ কাম আৰু বাদ দিয়া সেৱা চিনাক্ত কৰে। ক্ৰয়ৰ স্পেচিফিকেশনেই নিৰ্ধাৰণ কৰে, অটোমেটিক শব্দটোৱে নহয়, কি আহিব।
সম্পূৰ্ণ স্বয়ংক্ৰিয় ব্ল’ মল্ডিং মেচিন এটাত এতিয়াও অপাৰেটৰৰ প্ৰয়োজন আছেনে?
হয়। সামগ্ৰী পুনৰ ভৰোৱা, গুণগত মানৰ নমুনা সংগ্ৰহ, সঁজুলি পৰিৱৰ্তন, ৰক্ষণাবেক্ষণ আৰু দোষ পুনৰুদ্ধাৰ এতিয়াও নিযুক্ত দায়িত্বৰ প্ৰয়োজন। অটোমেচনে প্ৰতিটো উৎপাদন কাৰ্য্য আঁতৰাই নিদিয়াকৈ পুনৰাবৃত্তিমূলক নিয়ন্ত্ৰণ আঁতৰাব পাৰে। সম্পূৰ্ণ শ্বিফট আৰু প্ৰকৃত সেৱা বিন্যাসৰ আশে-পাশে কৰ্মচাৰীৰ পৰিকল্পনা কৰক, পেকিং আৰু স্ক্ৰেপ হেণ্ডলিংকে ধৰি। চুটি প্ৰদৰ্শনৰ পৰা শ্ৰমৰ অনুমান উলিয়াব নালাগে য'ত সহায়ক কৰ্মচাৰীসকল কেমেৰাৰ ফ্ৰেমৰ বাহিৰত থাকে।
স্বয়ংক্ৰিয় ডিফ্লেছিং, বটল লিক টেষ্টিং আৰু পেকিং ষ্টেণ্ডাৰ্ড হিচাপে অন্তৰ্ভুক্ত কৰা হৈছেনে?
তেওঁলোকক তেনেকুৱা বুলি ধৰি ল’ব নালাগে। উদ্ধৃতিত প্ৰতিটো অপাৰেচন, যোগান ধৰা সঁজুলি, পণ্য-নিৰ্দিষ্ট সঁজুলি, পৰীক্ষা পদ্ধতি আৰু প্ৰত্যাখ্যান পথ চিনাক্ত কৰিব লাগে। টেক-আউট ইউনিট লিক টেষ্টাৰ নহয়, আৰু অটোমেটিক কনভেয়ৰ অটোমেটিক পেকিং চিষ্টেম নহয়। প্ৰতিটো উদ্ধৃত মডিউলৰ বাবে, ই কি অসমাপ্ত চৰ্ত লাভ কৰে আৰু ই কি গ্ৰহণ কৰা চৰ্ত প্ৰদান কৰে সুধিব।
বৰ্তমানৰ এক্সট্ৰুচন ব্ল’ মল্ডিং মেচিন এটা স্বয়ংক্ৰিয় কৰিব পাৰিনে?
সম্ভৱতঃ, কিন্তু সম্ভাৱনীয়তা বৰ্তমানৰ নিয়ন্ত্ৰণ ব্যৱস্থা, পহৰা দিয়া, উপলব্ধ স্থান, ছাঁচ খোলা, পণ্য মুকলি কৰা আৰু স্থানান্তৰ ব্যৱস্থাৰ ওপৰত নিৰ্ভৰ কৰে। অংশটো প্ৰস্তাৱিত গ্ৰীপিং, ট্ৰিমিং আৰু পৰিদৰ্শন ফিক্সচাৰৰ লগতো খাপ খাব লাগিব। ৰবট বা কনভেয়ৰ পৃথকে পৃথকে কিনাৰ আগতে সম্পূৰ্ণ কোষটো পৰ্যালোচনা কৰক। এটা ৰেট্ৰ’ফিটত এটা নিৰ্দিষ্ট সংহতিৰ দায়িত্ব, আপডেট কৰা বিপদ মূল্যায়ন আৰু চুক্তিবদ্ধ উৎপাদন পৰীক্ষা অন্তৰ্ভুক্ত হ’ব লাগে।
ক্ৰেতাসকলে স্বয়ংক্ৰিয় লাইনৰ আউটপুট কেনেকৈ পৰীক্ষা কৰিব লাগে?
এটা নিৰ্দিষ্ট পৰ্যবেক্ষণ সময়ছোৱাত চুক্তিবদ্ধ চূড়ান্ত নিৰ্গমন বিন্দুত গ্ৰহণ কৰা পাত্ৰসমূহ গণনা কৰা। ৰেজিন, পণ্য, ছাঁচ, সক্ৰিয় অৱস্থান, উপযোগীতা আৰু অন্তৰ্ভুক্ত ডাউনষ্ট্ৰিম কাৰ্য্যকলাপ চিনাক্ত কৰা। প্ৰত্যাখ্যান, বন্ধ আৰু হাতৰ হস্তক্ষেপ ৰেকৰ্ডত ৰাখক। গ্ৰহণযোগ্য লাইন আউটপুটৰ পৰা পৃথকে গ্ৰাছ মল্ডিং আউটপুটৰ প্ৰতিবেদন দিয়ক। এটা কেটেলগ শুকান-চক্ৰৰ মান এই উৎপাদন পৰীক্ষাৰ বিকল্প নহয়।