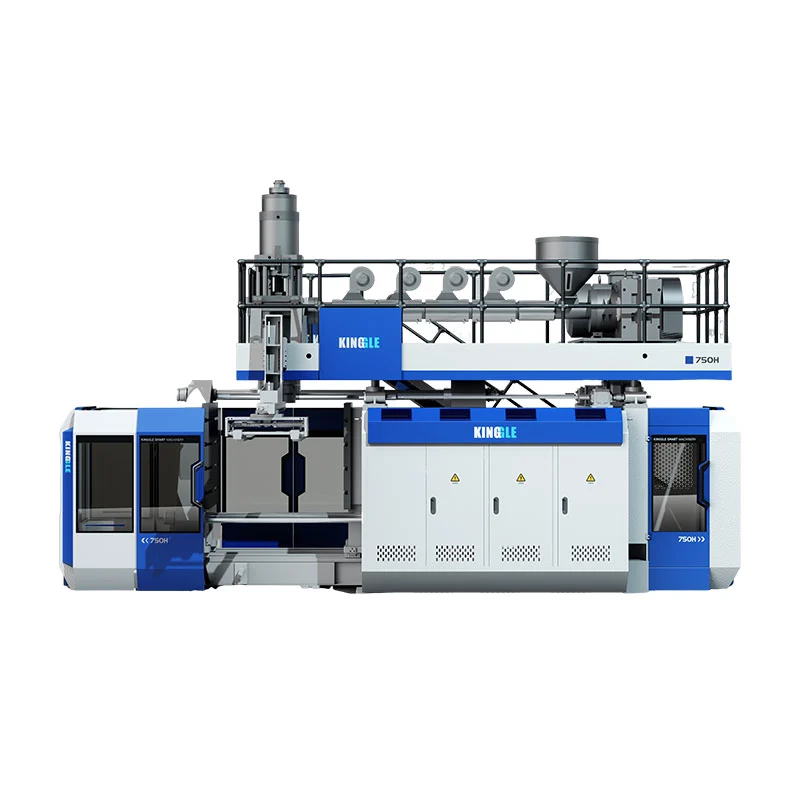
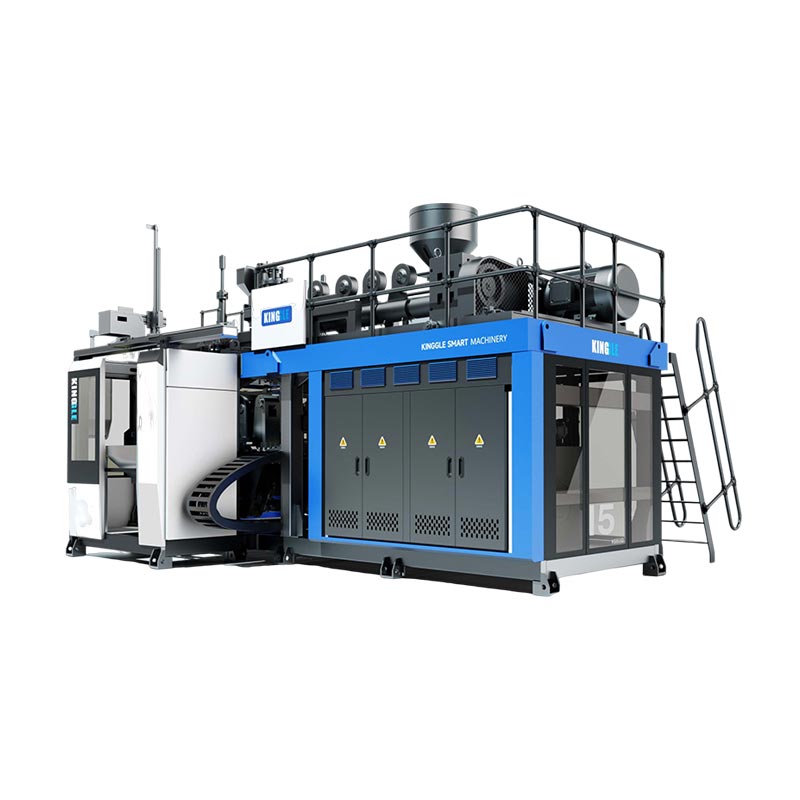
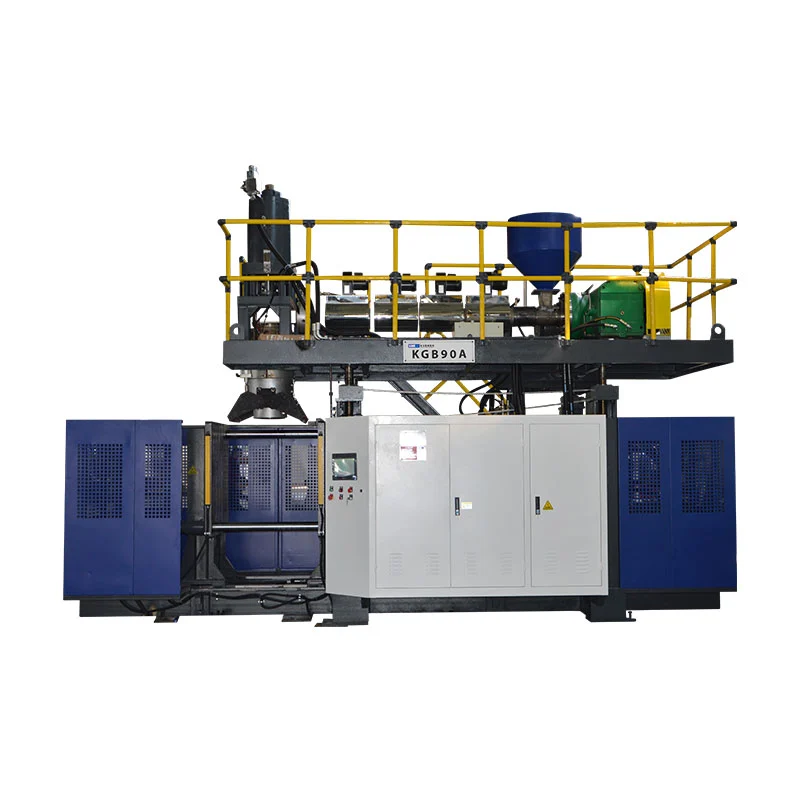
Kinggle KGB90A বাছক যেতিয়া অনুমোদিত পণ্যই প্ৰকাশিত একক-এক্সট্ৰুডাৰ বিন্যাস ব্যৱহাৰ কৰিব পাৰে আৰু KGB90AP ৰ দুটা গলনাংকৰ প্ৰয়োজন নহয়, ইয়াৰ সামগ্ৰী, আউটপুট আৰু পণ্য পৰীক্ষাসমূহ সংজ্ঞায়িত কৰাৰ পিছত।KGB90AP বাছক যেতিয়া পণ্যৰ ধাৰ্য্যকৰণে প্ৰকৃততে দুটা স্তৰ বা দুটা ৰঙৰ এক্সট্ৰুচনৰ বাবে কয়, কাৰণ ইয়াৰ বৰ্তমানৰ পণ্য পৃষ্ঠাই দুটা 70 মিমি স্ক্ৰু তালিকাভুক্ত কৰে আৰু দুটা সামগ্ৰীৰ প্ৰবাহ পৃথকে পৰীক্ষা কৰিব লাগিব। যিকোনো এটা পছন্দৰ আগতে, কেৱল 60L ক্ষমতা লেবেলৰ ওপৰত নিৰ্ভৰ নকৰি সম্পূৰ্ণ অংশৰ বিপৰীতে ছাঁচ খাম, স্থূল পেৰিচন ভৰ, ৰেজিন, বেৰৰ গঠন, গ্ৰহণ কৰা উৎপাদন আৰু কাৰখানাৰ উপযোগীতা নিশ্চিত কৰক।

উদ্ধৃতি বিচৰাৰ আগতে পাঁচটা সিদ্ধান্ত ল’ব লাগিব
- এটা বা দুটা গলিত ধাৰা
- সৰ্বোচ্চ স্থূল পেৰিছন ভৰ
- সমাপ্ত ছাঁচৰ আকাৰ আৰু আন্তঃপৃষ্ঠ
- প্ৰকৃত সামগ্ৰীৰ সৈতে গ্ৰহণ কৰা আউটপুট
- মেচিন আৰু সম্পূৰ্ণ লাইন ইউটিলিটি স্কোপ
কেজিবি৯০এ
এটা ৯০ মিমি স্ক্ৰু আৰু এটা ৪৫ কিলোৱাট এক্সট্ৰুডাৰ মটৰৰ সৈতে প্ৰকাশ কৰা হৈছে। এটা ষ্ট্ৰিম প্ৰডাক্ট কনচেপ্টৰ বাবে ইয়াত আৰম্ভ কৰক, প্ৰকল্প নিশ্চিতকৰণৰ অধীনত।
KGB90AP
দুটা ৭০ মিমি স্ক্ৰু আৰু দুটা ২২ কিলোৱাট এক্সট্ৰুডাৰ মটৰৰ সৈতে প্ৰকাশ কৰা হৈছে। ইয়াৰ উল্লেখিত উদ্দেশ্য হৈছে দুটা স্তৰ বা দুটা ৰঙৰ উৎপাদন।
| প্ৰকাশিত বস্তু | কেজিবি৯০এ | KGB90AP | নিৰ্বাচনৰ অৰ্থ |
|---|---|---|---|
| সৰ্বোচ্চ পাত্ৰৰ ক্ষমতা | ৬০ এল | ৬০ এল | নামমাত্ৰ ক্ষমতাই কোনো নিৰ্দিষ্ট অংশ ফিট হোৱা বুলি প্ৰমাণ নকৰে। |
| এক্সট্ৰুডাৰৰ ব্যৱস্থা | এটা ৯০ মিমি স্ক্ৰু | দুটা ৭০ মিমি স্ক্ৰু | এইটোৱেই হৈছে দেৱাল আৰু ৰঙৰ গঠনৰ বাবে মূল মডেলৰ পাৰ্থক্য। |
| এক্সট্ৰুডাৰ মটৰ শক্তি | ৪৫ কিলোৱাট | ২ x ২২ কিলোৱাট | স্থাপন কৰা মটৰ ৰেটিংসমূহ পণ্য শক্তিৰ ফলাফল নহয়। |
| প্ৰকাশিত এইচ ডি পি ই গলনাংক ক্ষমতা | ১৩০ৰ পৰা ১৬০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ১৩০ৰ পৰা ১৬০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | প্ৰকৃত ৰেজিন আৰু স্থূল পেৰিচন চাহিদাৰ সৈতে ক্ষমতা নিশ্চিত কৰক। |
| এক্যুমুলেটৰৰ ক্ষমতা | ৬.৬ এল | ৬.৬ এল | সম্পূৰ্ণ পেৰিছনৰ বিপৰীতে শ্বটৰ আয়তন আৰু ভৰ পৰীক্ষা কৰক। |
| প্ৰকাশিত পি ই এক্যুমুলেটৰৰ ওজন | ৪.৯৫ কেজি | ৪.৯৫ কেজি | কেৱল অংশৰ ওজনত ফ্লেছ, টেইল আৰু প্ৰক্ৰিয়া ভাট্টা বাদ দিয়া হৈছে। |
| ক্লেম্পিং বল | ২৮০ কে.এন | ২৮০ কে.এন | প্ৰকল্পিত এলেকা আৰু প্ৰক্ৰিয়াৰ চাহিদা এতিয়াও পৰ্যালোচনাৰ প্ৰয়োজন। |
| সৰ্বোচ্চ ছাঁচৰ আকাৰ, W x H | ৭০০ x ৯৮০ মি.মি | ৭০০ x ৯৮০ মি.মি | সমাপ্ত ছাঁচ সমাবেশ দুয়োটা মাত্ৰাতে ফিট হ’ব লাগিব। |
| ছাঁচৰ বেধৰ পৰিসৰ | ৪৬০ৰ পৰা ৫৫০ মি.মি | ৪৬০ৰ পৰা ৫৫০ মি.মি | ইনছাৰ্ট, বেক প্লেট আৰু মাউণ্টিং বিৱৰণ অন্তৰ্ভুক্ত কৰক। |
| মেচিনৰ আকাৰ, L x W x H | ৫.৪৫ x ৩.৫ x ৪.২ মি | ৫.৪৫ x ৩.৫ x ৪.২ মি | এইটো মেচিনৰ খাম, সম্পূৰ্ণ উৎপাদন কোষ নহয়। |
| মেচিনৰ ওজন | ১৪ টি | ১৫ টি | ভেটি আৰু চম্ভালাৰ বাবে চূড়ান্ত সাধাৰণ ব্যৱস্থা ব্যৱহাৰ কৰক। |
উৎস: বৰ্তমানৰ কিংগলKGB90A প্ৰডাক্ট পেজআৰুKGB90AP প্ৰডাক্ট পৃষ্ঠা, 9 ছেপ্টেম্বৰ, 2026 তাৰিখে পৰীক্ষা কৰা হৈছে। চিত্ৰসমূহ প্ৰকাশিত প্ৰসংগ, প্ৰতিটো বিন্যাসৰ বাবে এটা নিশ্চয়তা নহয়।
প্ৰথম সিদ্ধান্ত দেৱালৰ গঠন, ৬০এল লেবেল নহয়
দুয়োটা মডেলতে একে নামমাত্ৰ ৬০এল ক্ষমতা থাকে। সেই শ্বেয়াৰ কৰা লেবেলে সিহঁতক বিনিময়যোগ্য কৰি তুলিব নোৱাৰে। KGB90A প্ৰডাক্ট টেবুলত এটা 90 মিমি স্ক্ৰুৰ তালিকা দিয়া হৈছে। KGB90AP টেবুলত দুটা ৭০ মিমি স্ক্ৰুৰ তালিকা দিয়া হৈছে। কিংগলে কয় যে ডাবল-এক্সট্ৰুচন ব্যৱস্থাটো দুটা স্তৰ বা দুটা ৰঙৰ উৎপাদনৰ বাবে উদ্দেশ্য কৰা হৈছে।
প্ৰডাক্ট অংকনৰ পৰা আৰম্ভ কৰক। প্ৰতিটো প্ৰয়োজনীয় বেৰৰ স্তৰ, ৰঙৰ অঞ্চল আৰু সামগ্ৰীৰ প্ৰবাহ চিহ্নিত কৰক। প্ৰতিটোৰ কিয় অস্তিত্ব আছে কোৱা। দ্বিতীয় এক্সট্ৰুডাৰ এটা প্ৰডাক্টৰ প্ৰয়োজনীয়তাৰ দ্বাৰা ন্যায্য। কেৱল অধিক জটিল মেচিন এটা অধিক সক্ষম যেন লাগে বাবেই ইয়াক যোগ কৰা উচিত নহয়।
এটা ষ্ট্ৰিম প্ৰডাক্টৰ বাবে, KGB90A হৈছে সৰল প্ৰকাশিত স্থাপত্য। চূড়ান্ত প্ৰস্তাৱটোৰ বাবে এতিয়াও সামগ্ৰী আৰু সঁজুলিৰ পৰ্যালোচনাৰ প্ৰয়োজন। পৃষ্ঠাটোৱে পিই, পিপি আৰু এবিএছক বস্তুগত পৰিয়াল হিচাপে তালিকাভুক্ত কৰিছে, কিন্তু সেই তালিকাখনে প্ৰমাণ নকৰে যে প্ৰতিটো গ্ৰেডে একেটা আউটপুটত প্ৰক্ৰিয়া কৰিব। গলনাংকৰ আচৰণ, পণ্যৰ জ্যামিতি আৰু গ্ৰহণযোগ্যতা পৰীক্ষাসমূহ প্ৰকল্পৰ ইনপুট হৈয়েই থাকে।
এটা নিৰ্দিষ্ট ডাবল-লেয়াৰ বা ডাবল-ৰং উৎপাদনৰ বাবে, KGB90AP এ দুটা প্ৰকাশিত এক্সট্ৰুচন ষ্ট্ৰিম প্ৰদান কৰে। উদ্ধৃতিটো আৰু আগবাঢ়িব লাগিব। ইয়াত কোনটো ৰেজিন বা ৰঙে প্ৰতিটো ধাৰাক খাদ্য যোগান ধৰে সেইটো চিনাক্ত কৰিব লাগে। ইয়াত লক্ষ্য স্তৰৰ সম্পৰ্ক, আৰম্ভণি পদ্ধতি আৰু পৰিদৰ্শন পৰিকল্পনাও উল্লেখ কৰিব লাগে। দুটা এক্সট্ৰুডাৰে সামৰ্থ্য সৃষ্টি কৰে। তেওঁলোকে নিজেই এটা সম্পূৰ্ণ দেৱালৰ নিৰ্দিষ্টকৰণ সংজ্ঞায়িত নকৰে।
ডাই আউটলেট বা ছাইৰ গহ্বৰৰ সৈতে বিভ্ৰান্তিকৰ স্তৰ এৰক। প্ৰডাক্টৰ বেৰৰ মাজেৰে এটা স্তৰ চলি থাকে। এটা ডাই আউটলেটে এটা পেৰিচন গঠন কৰে। এটা গহ্বৰে এটা অংশ গঠন কৰে। কিংগলৰমূৰ, গহ্বৰ আৰু স্তৰৰ গাইডসেই গণনাবোৰ পৃথক কৰে। প্ৰতিটো গণনা নিজৰ নিজৰ RFQ লাইনত ৰাখক।
প্ৰকাশিত টেবুল দুখনে শ্বেয়াৰ কৰা প্লেটফৰ্মৰ বিষয়ে কি কয়
বৰ্তমানৰ মডেল টেবুলসমূহে এটা সাধাৰণ গঠনকাৰী খাম দেখুৱাইছে। দুয়োটাতে ২৮০ কিলোনেট ক্লেম্পিং বল আৰু ৯৬০ x ৯৮০ মিলিমিটাৰ মল্ড প্লেটেন তালিকাভুক্ত কৰা হৈছে। দুয়োটাৰে সৰ্বোচ্চ ছাঁচৰ আকাৰ ৭০০ x ৯৮০ মিলিমিটাৰ দেখা যায়। প্ৰকাশিত ছাঁচৰ বেধৰ পৰিসৰ ৪৬০ৰ পৰা ৫৫০ মিলিমিটাৰ। তালিকাভুক্ত এক্যুমুলেটৰৰ ক্ষমতা ৬.৬ লিটাৰ, পি ই এক্যুমুলেটৰৰ ওজন ৪.৯৫ কিলোগ্ৰাম।
এই সাদৃশ্যই এক্সট্ৰুডাৰৰ ব্যৱস্থাটোক অধিক দৃশ্যমান কৰি তোলে। KGB90A ত এটা তালিকাভুক্ত 45 কিলোৱাট এক্সট্ৰুডাৰ মটৰৰ সৈতে এটা 90 মিমি স্ক্ৰু ব্যৱহাৰ কৰা হয়। KGB90AP ত ২২ কিলোৱাটৰ দুটা মটৰৰ সৈতে দুটা ৭০ মিমি স্ক্ৰু ব্যৱহাৰ কৰা হৈছে। দুয়োটা পৃষ্ঠাতে ১৩০ৰ পৰা ১৬০ কিলোগ্ৰাম/ঘণ্টাৰ এইচডিপিই গলনা-ক্ষমতাৰ পৰিসৰ প্ৰকাশ কৰা হৈছে।
টেবুলে স্পষ্টভাৱে পৃথক আউটপুটসমূহ উপস্থাপন নকৰালৈকে দুটা KGB90AP ক্ষমতা পৰিসংখ্যা যোগ নকৰিব। নহয়। প্ৰকাশিত ৰেঞ্জে ইতিমধ্যে মডেলটোৰ বৰ্ণনা কৰিছে। ডাবল-এক্সট্ৰুডাৰ বিন্যাসে স্থূল গলনাংকক ধাৰাসমূহৰ মাজত ভাগ কৰিব পাৰে, কিন্তু অনুমোদিত স্তৰৰ অনুপাতে প্ৰতিটো ষ্ট্ৰিমৰ প্ৰকৃত চাহিদা নিৰ্ধাৰণ কৰে। ৰেজিন হেণ্ডলিঙৰ আকাৰ নিৰ্ধাৰণ আৰু ট্ৰাইল চলোৱাৰ আগতে কাৰখানাটোক সেই অনুপাতৰ প্ৰয়োজন।
মেচিনৰ মাত্ৰাও ৫.৪৫ x ৩.৫ x ৪.২ মিটাৰ সমান বুলি প্ৰকাশ কৰা হৈছে। তালিকাভুক্ত ওজনৰ পৰিৱৰ্তন KGB90A ৰ বাবে 14 t ৰ পৰা KGB90AP ৰ বাবে 15 t লৈ। সেই এক টনৰ পাৰ্থক্য আগতীয়া পৰিকল্পনাৰ বাবে উপযোগী। চূড়ান্ত ভেটি, উত্তোলন বা শিপিং পৰিকল্পনাৰ বাবে ই যথেষ্ট নহয়।
টেবুল দুখনতো একেটা ড্ৰাই-চাইকেল লেবেল থাকে। ইয়াক কেৱল মেচিন-গতিৰ উল্লেখ হিচাপে গণ্য কৰক। ইয়াত পৰীক্ষাৰ পাত্ৰ, ৰেজিন, অংশৰ ওজন, ঠাণ্ডা হোৱাৰ সময় বা প্ৰত্যাখ্যান নিয়ম চিনাক্ত কৰা হোৱা নাই। এটা প্ৰডাক্ট প্ৰবন্ধই কেটেলগ লাইন এটাক প্ৰডাকচন প্ৰতিশ্ৰুতিলৈ ৰূপান্তৰিত কৰাৰ পৰিৱৰ্তে সেই সীমা স্পষ্ট কৰি দিব লাগে।
য’ত KGB90A অধিক প্ৰত্যক্ষ আৰম্ভণিৰ বিন্দু
এই তুলনাত KGB90A হৈছে একক-এক্সট্ৰুডাৰ মডেল। ইয়াৰ প্ৰকাশিত পৃষ্ঠাত এটা ৯০ মিমি স্ক্ৰু, এটা ২৪ এল/ডি অনুপাত আৰু এটা ৪৫ কিলোৱাট এক্সট্ৰুডাৰ মটৰৰ তালিকা দিয়া হৈছে। কিংগলে ষ্টেণ্ডাৰ্ড মডেল বিৱৰণৰ অংশ হিচাপে এটা MOOG 100 বেধ নিয়ন্ত্ৰক, ৰবট আৰ্ম আৰু বটম-ব্লয়িং চিষ্টেমও তালিকাভুক্ত কৰিছে।
এই বিন্যাসটো এটা ব্যৱহাৰিক আৰম্ভণিৰ বিন্দু যেতিয়া অনুমোদিত সামগ্ৰীয়ে এটা গলিত ধাৰা ব্যৱহাৰ কৰে। কিংগলে তালিকাভুক্ত কৰা সম্ভাৱ্য প্ৰয়োগসমূহৰ ভিতৰত আছে ৰাসায়নিক পেকেজিং বেৰেল, ষ্টেকিং বাল্টি, বাহিৰৰ পানীৰ টেংক, গাড়ীৰ টেংক, খেলনা, অটো পাৰ্টছ, টুলবক্স আৰু ট্ৰেফিক বাধা। তালিকাখনত পণ্যৰ বিস্তৃতি দেখুওৱা হৈছে। সেই গোটসমূহৰ প্ৰতিটো বস্তু এটা ছাঁচ বা এটা ৰেচিপিৰ লগত খাপ খাই পৰে বুলি ইয়াত প্ৰমাণিত নহয়।
ফিট বুলি ধৰাৰ আগতে প্ৰকৃত অংশটো পঠাওক। ৬০ লিটাৰৰ সংকীৰ্ণ টেংক আৰু ৬০ লিটাৰ বহল সঁজুলিৰ বাকচৰ প্ৰক্ষেপিত অঞ্চল বহুত বেলেগ হ’ব পাৰে। ইহঁতৰ ছাঁচবোৰৰ প্ৰস্থ, উচ্চতা আৰু ডাঠতাও বেলেগ বেলেগ হ’ব পাৰে। হেণ্ডেল, ডিপ ড্ৰ', ইনছাৰ্ট আৰু পাৰ্টিং লাইনে প্ৰয়োজনীয় পেৰিছন আৰু ক্লেম্প লোডক প্ৰভাৱিত কৰে। সৰ্বোচ্চ পণ্যৰ আয়তন মাত্ৰ এটা পৰীক্ষণ মান।
একক-এক্সট্ৰুডাৰ ব্যৱস্থাই সামগ্ৰীৰ পথটোও সংজ্ঞায়িত কৰাটো সহজ কৰি তোলে। শুকুৱাবলৈ, খুৱাবলৈ, ৰং কৰিবলৈ আৰু পাৰ্জ কৰিবলৈ এটা মূল ৰেজিন ধাৰা আছে। সেইটোৱে প্ৰক্ৰিয়াৰ কাম আঁতৰাই নিদিয়ে। ৰেজিন পৰিৱৰ্তন, ৰঙৰ পৰিৱৰ্তন আৰু পুনৰ গ্ৰাইণ্ড নিয়মে এতিয়াও ষ্টাৰ্ট-আপ আৰু পৰিৱৰ্তনক প্ৰভাৱিত কৰে। দ্য...এইচডিপিই আৰু পিপি গাইডকেৱল বস্তুৰ নামেই ৰেচিপিটো কিয় নিৰ্ধাৰণ নকৰে সেই বিষয়ে ব্যাখ্যা কৰে।
পণ্যৰ প্ৰয়োজনীয়তাই ইয়াক সমৰ্থন কৰাৰ পিছতহে KGB90A বাছক। যদি ক্ৰেতাই পিছত দ্বিতীয় স্তৰ বা এটা পৃথক দৃশ্যমান ৰঙৰ প্ৰবাহ যোগ কৰে, তেন্তে সেই পৰিৱৰ্তনে সম্পূৰ্ণ এক্সট্ৰুচন আৰু ডাই-হেড পেকেজত প্ৰভাৱ পেলাব পাৰে। মেচিনৰ ডিজাইন ফ্ৰীজ হোৱাৰ আগতে বেৰৰ গঠনটো স্থাপন কৰাটো সস্তা।
KGB90AP এ কি যোগ কৰে, আৰু ইয়াক এতিয়াও ক্ৰেতাৰ পৰা কি লাগে
কিংগলে KGB90AP ক ডাবল-লেয়াৰ বা ডাবল-ৰঙীন কামৰ বাবে ডাবল-এক্সট্ৰুচন মডেল হিচাপে বৰ্ণনা কৰিছে। ইয়াৰ বৰ্তমানৰ টেবুলত দুটা ৭০ মিমি স্ক্ৰু আৰু দুটা ২২ কিলোৱাট এক্সট্ৰুডাৰ মটৰৰ তালিকা দিয়া হৈছে। প্ৰকাশিত সৰ্বোচ্চ পাত্ৰ ক্ষমতা, ক্লেম্পিং তথ্য, ছাঁচ খাম আৰু এক্যুমুলেটৰৰ সংখ্যা KGB90A টেবুলৰ সৈতে মিল খায়।
অতিৰিক্ত এক্সট্ৰুচন ষ্ট্ৰিমটোৱেই হৈছে সংজ্ঞায়িত পাৰ্থক্য। ই প্ৰকল্পটোক দুটা নিৰ্দিষ্ট গলিত ধাৰাক ডাই-হেড ব্যৱস্থাত যোগান ধৰিবলৈ দিয়ে। সেই ধাৰাবোৰে দুটা ৰং বা এটা ডিজাইন কৰা স্তৰৰ গঠনক প্ৰতিনিধিত্ব কৰিব পাৰে। ক্ৰেতাই সামগ্ৰীৰ যোৰ আৰু ইহঁতৰ মাজৰ প্ৰয়োজনীয় সম্পৰ্কটো দিব লাগিব। "ডাবল লেয়াৰ" শব্দৰ পৰা সামঞ্জস্যতা ধৰি লোৱা উচিত নহয়।
স্তৰ নিয়ন্ত্ৰণৰ বাবেও পৰিদৰ্শন পদ্ধতিৰ প্ৰয়োজন। কাৰখানাই মুঠ বেৰৰ বেধ, ব্যক্তিগত স্তৰৰ বিতৰণ, ৰঙৰ সীমা, ৰূপ বা এটা পণ্য-নিৰ্দিষ্ট পৰিৱেশন পৰীক্ষা পৰীক্ষা কৰিব নেকি সেইটো সিদ্ধান্ত লওক। অংশটো ক’ত ছেকচন বা জুখিব সেইটো উল্লেখ কৰক। পাছৰ ফলাফলৰ বাবে মেচিনত দৃশ্যমান মতামত নহয়, অংকন বা নিয়ন্ত্ৰণ পৰিকল্পনাৰ প্ৰয়োজন।
প্ৰকাশিত KGB90AP পৃষ্ঠাত সঁজুলি বাকচ, ৰাসায়নিক পেকেজিং আৰু খেলনাৰ নামো প্ৰয়োগ হিচাপে উল্লেখ কৰা হৈছে। প্ৰত্যেকেই দেৱালৰ আকৃতি আৰু ৰং স্থাপনৰ ওপৰত বিভিন্ন দাবী ৰাখিব পাৰে। এটা সঁজুলি বাকচত গভীৰ বৈশিষ্ট্য আৰু বহল প্ৰক্ষেপিত এলেকা থাকিব পাৰে। ৰাসায়নিক পেকেজিঙৰ বাবে এটা নিৰ্দিষ্ট সামগ্ৰী আৰু পৰিৱেশন নিৰ্দিষ্টকৰণৰ প্ৰয়োজন হ'ব পাৰে। খেলনাৰ অংশই ৰূপ আৰু ৰং-সীমাৰ প্ৰয়োজনীয়তা আনিব পাৰে। মেচিন প্ৰস্তাৱটোৱে প্ৰকৃত অংশটো অনুসৰণ কৰিব লাগিব।
কিংগলে আয়োজন কৰাMOOG DigiPack III মেনুৱেলবুজাইছে যে এক্যুমুলেটৰ-মেচিনৰ বেৰৰ প্ৰফাইলসমূহ পুছ-আউটৰ সময়ত এক্যুমুলেটৰৰ অৱস্থানৰ সৈতে জড়িত। সেইটোৱে পেৰিচনৰ কাষেৰে প্ৰফাইল প্লেচমেণ্ট সমৰ্থন কৰে। ই ক্ৰেতাৰ স্তৰ অনুপাত স্বয়ংক্ৰিয়ভাৱে নিয়ন্ত্ৰণ নকৰে। এক্সট্ৰুচন আৰু ডাই-হেড ডিজাইনে সেই পৃথক প্ৰয়োজনীয়তাক সম্বোধন কৰিব লাগিব।
৬০এল প্ৰডাক্ট এটা এতিয়াও ছাঁচ আৰু এক্যুমুলেটৰত ফিট হ’ব লাগিব
নামমাত্ৰ আয়তন এটা দুৰ্বল চূড়ান্ত ফিট পৰীক্ষা। দুটা ফুটা সামগ্ৰীয়ে একে আয়তন ধৰি ৰাখিব পাৰে আৰু একে সময়তে অতি বেলেগ বেলেগ ছাঁচৰ দাবী কৰে। অংশটোৰ সৰ্বোচ্চ প্ৰস্থ, উচ্চতা আৰু গভীৰতাৰ পৰা আৰম্ভ কৰক। পাৰ্টিং লাইন, পিঞ্চ-অফ, ফ্লেছ পকেট, ডিঙি বা তলৰ-ব্ল' আন্তঃপৃষ্ঠ, ইনছাৰ্ট, কুলিং সংযোগ আৰু মাউণ্টিং প্লেট যোগ কৰক।
সমাপ্ত ছাঁচ সমাবেশক প্ৰকাশিত মেচিন উইণ্ড'ৰ সৈতে তুলনা কৰক। দুয়োটা ৬০এল পৃষ্ঠাতে সৰ্বোচ্চ ছাঁচৰ আকাৰ ৭০০ x ৯৮০ মিলিমিটাৰ আৰু বেধৰ পৰিসৰ ৪৬০ৰ পৰা ৫৫০ মিলিমিটাৰ তালিকাভুক্ত কৰা হৈছে। প্লেটেনটো ৯৬০ x ৯৮০ মিলিমিটাৰ বুলি তালিকাভুক্ত কৰা হৈছে। এই পৰিসংখ্যাই আগতীয়াকৈ পৰীক্ষা কৰাৰ অনুমতি দিয়ে। অনুমোদিত মেচিন আৰু ছাঁচ অংকনসমূহে চূড়ান্ত আন্তঃপৃষ্ঠ নিশ্চিত কৰিব লাগিব।
ইয়াৰ পিছত পেৰিচনটো পৰীক্ষা কৰক। গ্ৰাছ পেৰিচন ভৰত সম্পূৰ্ণ সামগ্ৰী, ফ্লেছ, ঠেং আৰু গঠনৰ সময়ত ধৰা পৰা যিকোনো প্ৰক্ৰিয়াৰ সামগ্ৰী অন্তৰ্ভুক্ত কৰা হয়। দুয়োটা প্ৰডাক্ট পৃষ্ঠাতে ৪.৯৫ কিলোগ্ৰাম পি ই এক্যুমুলেটৰৰ ওজনৰ তালিকাভুক্ত কৰা হৈছে। সেই সংখ্যাটো কেৱল সম্পূৰ্ণ অংশৰ ওজনৰ সৈতে তুলনা নকৰিব। সম্পূৰ্ণ গ্ৰছ শ্বট ব্যৱহাৰ কৰক আৰু প্ৰকৃত ৰেজিন নিশ্চিত কৰক।
মাধ্যাকৰ্ষণ বা শীতলতাই ইয়াক বিকৃত কৰাৰ আগতে পেৰিছনেও প্ৰয়োজনীয় দৈৰ্ঘ্য আৰু আকৃতি লাভ কৰিব লাগিব। ৱাল প্ৰগ্ৰেমিঙে সেই দৈৰ্ঘ্যৰ সামগ্ৰী বিতৰণ কৰে। গভীৰ চুক, হেণ্ডেল আৰু বহল অংশই পেৰিছনক বেলেগ ধৰণে টানিব পাৰে। কিংগলৰparison প্ৰগ্ৰেমিং গাইডজুখি উলিওৱা বেৰৰ অৱস্থানৰ বিপৰীতে প্ৰফাইল কেনেকৈ পৰীক্ষা কৰিব লাগে দেখুৱাইছে।
শেষত ক্লেম্পৰ চাহিদা আৰু ছাঁচ খোলাৰ পৰ্যালোচনা কৰক। প্ৰক্ষেপিত এলেকা, ব্ল’ চাপ আৰু অংশ জ্যামিতিই গঠনমূলক বোজাক প্ৰভাৱিত কৰে। সন্নিৱিষ্ট আৰু অংশ আঁতৰাই খোলাৰ স্থানত প্ৰভাৱ পেলায়। দ্য...এক্সট্ৰুচন ব্ল' মল্ড ডিজাইন গাইডএটা সম্পূৰ্ণ আন্তঃপৃষ্ঠ পৰীক্ষা তালিকা প্ৰদান কৰে।
শুকান চক্ৰৰ সংখ্যাটো সম্পূৰ্ণ সামগ্ৰীৰ উৎপাদন হিচাপে বিক্ৰী নকৰিব
বৰ্তমানৰ দুয়োটা প্ৰডাক্ট পৃষ্ঠাই "৫০০ পিচি/এইচআৰ"ক শুকান-চক্ৰৰ আউটপুট হিচাপে তালিকাভুক্ত কৰে। লেবেলটোৱেই গুৰুত্বপূৰ্ণ। এটা শুকান চক্ৰই প্ৰমাণ নকৰে যে দুয়োটা মডেলে প্ৰতি ঘণ্টাত ৫০০টা গ্ৰহণযোগ্য ৬০এল সামগ্ৰী তৈয়াৰ কৰিব পাৰে। ইয়াত কোনো চিনাক্তকৃত অংশ, স্থূল পেৰিচন ওজন, সামগ্ৰী, বেৰৰ বেধ, শীতল কৰাৰ প্ৰয়োজনীয়তা বা তলৰ প্ৰক্ৰিয়া অন্তৰ্ভুক্ত কৰা হোৱা নাই।
প্ৰকৃত উৎপাদন সম্পূৰ্ণ উৎপাদন চক্ৰৰ পৰা আৰম্ভ হয়। সঞ্চয় আৰু পেৰিছন পুছ-আউট ছাঁচ বন্ধ কৰাৰ সৈতে মিলিব লাগিব। উৰুৱাই দিয়া, ঠাণ্ডা কৰা, নিৰ্গমন কৰা, খোলা আৰু অংশ আঁতৰোৱা শেষ হ’ব লাগিব। ট্ৰিমিং আৰু ডাউনষ্ট্ৰিম হেণ্ডলিঙেও খোজ দিব লাগিব। এটা প্ৰত্যাখ্যান কৰা অংশ গ্ৰহণযোগ্য আউটপুটৰ অন্তৰ্গত নহয়।
প্ৰকাশিত এইচ ডি পি ই গলনা-ক্ষমতাৰ পৰিসৰটো আন এক সীমা। দুয়োটা পৃষ্ঠাতে ১৩০ৰ পৰা ১৬০ কিলোগ্ৰাম প্ৰতি ঘণ্টাৰ তালিকাভুক্ত কৰা হৈছে। সেই ৰেঞ্জটোক স্থূল সামগ্ৰীৰ চাহিদাৰ সৈতে তুলনা কৰক, কেৱল সম্পূৰ্ণ অংশৰ ওজনৰ সৈতে নহয়। ঘণ্টাৰ মুঠ চাহিদাত প্ৰতিটো পেৰিচন উপাদান আৰু পৰিকল্পিত ইভেণ্টৰ হাৰ অন্তৰ্ভুক্ত কৰা হয়। প্ৰকৃত ৰেজিন আৰু প্ৰক্ৰিয়াৰ অৱস্থাই ফলাফল সলনি কৰিব পাৰে।
কিংগলৰ ব্যৱহাৰ কৰকচক্ৰ-সময়ৰ গাইডসীমিত কৰা পৰিঘটনাটো চিনাক্ত কৰিবলৈ। তাৰ পিছত এটা সুস্থিৰ দৌৰৰ মাজেৰে গ্ৰহণ কৰা অংশসমূহ গণনা কৰা। অংশৰ ওজন, বেৰৰ বিতৰণ, মাত্ৰা আৰু প্ৰয়োজনীয় কাৰ্য্যকৰী পৰীক্ষাসমূহ লিপিবদ্ধ কৰক। যেতিয়া প্ৰডাক্টটোক অধিক শীতল কৰাৰ প্ৰয়োজন হয় বা লাইনে অংশবোৰ নাকচ কৰে তেতিয়া দ্ৰুত মেচিন গতিৰ মূল্য কম।
শক্তিয়ে একেটা গ্ৰহণযোগ্য-আউটপুট হৰ ব্যৱহাৰ কৰিব লাগে। ৰাজহুৱা টেবুল দুখনে ৩৫ৰ পৰা ৪৫ কিলোৱাটৰ পৰিসৰক গড় শক্তি খৰচ হিচাপে লেবেল লগাইছে। কিলোৱাটে গড় শক্তিৰ বৰ্ণনা কৰে, প্ৰতি অংশৰ শক্তিৰ বৰ্ণনা নহয়। দ্য...শক্তি জোখাৰ গাইডপ্ৰতিটো গ্ৰহণযোগ্য সামগ্ৰীৰ বাবে কিলোৱাট ঘন্টা কেনেকৈ জুখিব লাগে সেই বিষয়ে ব্যাখ্যা কৰে। সেই ফলাফলটো প্ৰকৃত পৰীক্ষাৰ লগত বান্ধ খাই ৰাখক।
প্ৰকাশিত মেচিনৰ খামতকৈ উৎপাদন কোষটো ডাঙৰ
৬০L পৃষ্ঠা দুটাত একে ধৰণৰ মেচিনৰ মাত্ৰা প্ৰকাশ কৰা হৈছে: ৫.৪৫ মিটাৰ দীঘল, ৩.৫ মিটাৰ বহল আৰু ৪.২ মিটাৰ উচ্চতা। সেইটো এটা উপযোগী প্ৰথম পৰীক্ষা। ইয়াত সেৱাৰ আইলেণ্ড, মেটেৰিয়েল চিষ্টেম, অপাৰেটৰৰ অৱস্থান, মল্ড হেণ্ডলিং, পাৰ্ট ডিচাৰ্জ বা ডাউনষ্ট্ৰিম সঁজুলি দেখুওৱা নহয়।
পণ্যৰ প্ৰবাহৰ চাৰিওফালে কোষটো গঢ়ি তোলক। ৰেজিন ক’ত প্ৰৱেশ কৰে আৰু সম্পূৰ্ণ অংশ ক’ত ওলাই যায় চিহ্নিত কৰক। ৰবটৰ বাবে ঠাই দিয়ক, ট্ৰিমিং, পৰিদৰ্শন আৰু প্ৰত্যাখ্যান কৰা সামগ্ৰী। ছাঁচ-পৰিৱৰ্তনৰ পথ দেখুৱাওক। হিটাৰ, হাইড্ৰলিক্স, ডাই হেড আৰু কণ্ট্ৰল কেবিনেটৰ সুবিধা ৰাখক। চূড়ান্ত সাধাৰণ ব্যৱস্থাই এই আন্তঃপৃষ্ঠসমূহ চিনাক্ত কৰিব লাগে।

সঁজুলিসমূহো নিৰ্বাচিত বিন্যাসৰ অন্তৰ্গত। চূড়ান্ত সংযুক্ত লোড, যোগান ভল্টেজ, মেচিন-ইনলেট বায়ুৰ প্ৰয়োজনীয়তা আৰু শীতল-পানীৰ প্ৰয়োজনীয়তাৰ বাবে সুধিব। প্ৰতিটো স্থানীয় সহায়ক অন্তৰ্ভুক্ত কৰক। একে ধৰণৰ মডেলৰ টেবুলৰ পৰা উদ্ভিদটোৰ ডিজাইন নকৰিব। বিকল্প আৰু স্থানীয় বৈদ্যুতিক ডিজাইনে চূড়ান্ত পেকেজ সলনি কৰিব পাৰে।
কিংগলৰইউটিলিটিৰ প্ৰয়োজনীয়তা গাইডসংযুক্ত লোডক অপাৰেটিং চাহিদাৰ পৰা পৃথক কৰে। ইয়াৰ উপৰিও ই সংকোচিত বায়ুৰ প্ৰবাহ, শীতলতা আৰু বিন্যাসকো সামৰি লয়। ইয়াক প্ৰকল্প সঁজুলি পত্ৰিকা আৰু চূড়ান্ত মেচিন অংকনৰ সৈতে ব্যৱহাৰ কৰক। মেচিন জাহাজ চলোৱাৰ আগতে ছাইট প্লেন অনুমোদন কৰিব লাগে।
মজিয়াৰ দৰেই উলম্ব পথটোও ভালদৰে পৰীক্ষা কৰক। প্ৰকাশিত উচ্চতাত প্ৰতিটো উত্তোলন কাৰ্য্য বা স্থানৰ বাধা অন্তৰ্ভুক্ত নহয়। দুৱাৰ, ছাদৰ গঠন, ক্ৰেনৰ প্ৰৱেশ আৰু ছাঁচ পৰিচালনাৰ বাবে ব্যৱহৃত পথ পুনৰীক্ষণ কৰক। বিন্যাসত ৰক্ষণাবেক্ষণ প্লেটফৰ্ম আৰু মুকলি গাৰ্ড দেখুৱাওক। এটা মেচিন অট্টালিকাৰ ভিতৰত সোমাব পাৰে আৰু তথাপিও স্থাপন বা সেৱা আগবঢ়োৱাটো কঠিন।
ডাউনষ্ট্ৰিম লাইনৰ সৈতে পৰ্যালোচনা সম্পূৰ্ণ কৰক। এটা বৃহৎ অংশক স্থিৰ হ’বলৈ, ট্ৰিম কৰিবলৈ আৰু ক্ষতি নোহোৱাকৈ চলাচল কৰিবলৈ ঠাইৰ প্ৰয়োজন। ৰবটৰ ড্ৰপ পইণ্ট, কনভেয়ৰৰ প্ৰস্থ আৰু পৰিদৰ্শনৰ অৱস্থা নিশ্চিত কৰক। যদি প্ৰক্ৰিয়াটোৱে এটা গ্ৰাইণ্ডাৰলৈ ফ্লেছ ঘূৰাই দিয়ে, তেন্তে সেই পথটোও চিহ্নিত কৰক। এই সবিশেষবোৰে প্ৰায়ে সিদ্ধান্ত লয় যে মেচিনটো ক’ত বহিব পাৰে।
আঠটা পণ্যৰ প্ৰমাণৰ আশে-পাশে আৰ এফ কিউ নিৰ্মাণ কৰক
এটা অংশ পেকেজ অবিহনে এটা মডেল অনুৰোধে আটাইতকৈ ডাঙৰ সিদ্ধান্তসমূহ মুকলি কৰি ৰাখে। কিংগলৰবিক্ৰী প্ৰক্ৰিয়াপ্ৰডাক্টৰ ফটো বা অংকন, ওজন, আকাৰ, সামগ্ৰী, বেধ, আউটপুট আৰু ৰাসায়নিক-প্ৰতিৰোধৰ প্ৰয়োজনীয়তা বিচাৰিছে। KGB90A আৰু KGB90AP সিদ্ধান্তৰ বাবে, সেই তথ্য এই ক্ৰমত সংগঠিত কৰক।
- নিয়ন্ত্ৰিত অংশৰ অংকন পঠাওক।সামগ্ৰিক মাত্ৰা, ডিঙি বা আন্তঃপৃষ্ঠ বিৱৰণ, বিভাজন-ৰেখা সীমা আৰু শেহতীয়া পুনৰীক্ষণ অন্তৰ্ভুক্ত কৰক।
- স্থূল আৰু সমাপ্ত ভৰ উল্লেখ কৰা।ফ্লেছ, টেইল আৰু অন্যান্য প্ৰক্ৰিয়াৰ সামগ্ৰীৰ পৰা সম্পূৰ্ণ সামগ্ৰীৰ ওজন পৃথক কৰক।
- প্ৰতিটো বস্তুগত প্ৰবাহৰ সংজ্ঞা দিয়ক।ৰেজিন গ্ৰেড, যোগানকাৰী, ৰং, ৰিগ্ৰাইণ্ড নিয়ম আৰু ধাৰাসমূহৰ মাজত যিকোনো প্ৰয়োজনীয় সম্পৰ্ক দিয়ক।
- বেৰৰ গঠনৰ বৰ্ণনা কৰা।এটা ষ্ট্ৰিম, ডাবল লেয়াৰ বা ডাবল ৰং চিহ্নিত কৰক। পৰিদৰ্শন পদ্ধতি আৰু গ্ৰহণৰ সীমা যোগ কৰক।
- ছাঁচৰ পেকেজটো প্ৰদান কৰক।চূড়ান্ত প্ৰস্থ, উচ্চতা, বেধ, ওজন, শীতল বিন্যাস, মাউণ্টিং পইণ্ট, ইনছাৰ্ট আৰু ব্ল'ইং আন্তঃপৃষ্ঠ জমা দিয়ক।
- গ্ৰহণ কৰা আউটপুট নিৰ্ধাৰণ কৰক।প্ৰতি ঘণ্টাত বিক্ৰীযোগ্য অংশ, পৰিকল্পিত শ্বিফ্ট, চিকিৎসা নাকচ কৰা আৰু খোজ কাঢ়িবলগীয়া তলৰ প্ৰক্ৰিয়াৰ সংজ্ঞা দিয়া।
- কাৰখানাৰ অৱস্থা তালিকাভুক্ত কৰক।ভল্টেজ, ফ্ৰিকুৱেন্সি, সংকোচিত বায়ু, শীতল পানী, চিলিঙৰ উচ্চতা, উত্তোলনৰ প্ৰৱেশ আৰু উপলব্ধ মজিয়াৰ ঠাই অন্তৰ্ভুক্ত কৰক।
- বিচাৰৰ ওপৰত একমত হওক।গ্ৰহণৰ পূৰ্বে প্ৰয়োজনীয় ৰেজিন, ছাঁচ, পৰীক্ষাৰ সময়, গুণগত মান পৰীক্ষা, আউটপুট গণনা, শক্তিৰ সীমা আৰু নথিপত্ৰৰ নাম লিখা।
প্ৰকল্প-নিৰ্দিষ্ট তথ্যৰ পৰা প্ৰামাণিক আৰ্হি তথ্য পৃথক কৰা এটা সঁহাৰি বিচাৰিব। ষ্টেণ্ডাৰ্ড টেবুলে প্লেটফৰ্ম তুলনা কৰাত সহায় কৰে। কাৰিকৰী চুক্তিখনে ক্ৰমবদ্ধ সংৰূপৰ বৰ্ণনা কৰিব লাগে। প্ৰডাক্ট ড্ৰয়িং, মল্ড ড্ৰয়িং, ইউটিলিটি শ্বীট আৰু গ্ৰহণ পৰিকল্পনাত পুনৰীক্ষণ নম্বৰ ৰাখক।
ব্যৱহাৰ কৰককাৰখানাৰ গ্ৰহণযোগ্যতা পৰীক্ষা গাইডৰান সংজ্ঞায়িত কৰিবলৈ। যদি পণ্য-সম্পৰ্কীয় শক্তি সিদ্ধান্তৰ অংশ হয়, EUROMAP 46.2 এ এটা নিৰ্দিষ্ট মেচিন, ছাঁচ আৰু নিৰ্দিষ্ট পণ্যৰ বাবে এটা জোখ-মাখ পদ্ধতি প্ৰদান কৰে। এই পদ্ধতিত প্ৰডাক্টটোৱে গ্ৰাহকৰ প্ৰয়োজনীয়তাও পূৰণ কৰিব লাগিব।
কিংগলৰডাউনলোড পৃষ্ঠাপৰ্যালোচনাৰ বাবে প্ৰাচল টেবুল আৰু নিয়ন্ত্ৰক দস্তাবেজসমূহ প্ৰদান কৰে। প্ৰতিটো দস্তাবেজ চূড়ান্ত আৰ্হি আৰু নিয়ন্ত্ৰণ সৰঞ্জামৰ সৈতে মিল আছে নে নাই নিশ্চিত কৰক। এটা একে ধৰণৰ যন্ত্ৰৰ বাবে এটা হাতপুথি উপযোগী পটভূমি, কিন্তু ই ক্ৰমবদ্ধ কাৰিকৰী নথিপত্ৰ অভাৰৰাইড নকৰে।
উৎপাদন আৰম্ভ হোৱাৰ আগতে একেটা ডাটা ছেটত স্বাক্ষৰ কৰিবলৈ দুয়োপক্ষক কওক। পৰিৱৰ্তিত বেৰৰ গঠনে এক্সট্ৰুডাৰৰ পছন্দ সলনি কৰিব পাৰে। গধুৰ পেৰিচনে শ্বট ৰিভিউ সলনি কৰিব পাৰে। ডাঙৰ ছাঁচ এটাই মেচিনৰ ফিট সলনি কৰিব পাৰে। পুনৰীক্ষণ নিয়ন্ত্ৰণে আগতীয়াকৈ উদ্ধৃতি এটাক আকস্মিকভাৱে চূড়ান্ত গ্ৰহণযোগ্যতাৰ ভিত্তি হোৱাত বাধা দিয়ে।
কোনবোৰ বস্তু খোলা থাকে সেইটোও আৰ এফ কিউত উল্লেখ কৰিব লাগে। সাধাৰণ উদাহৰণসমূহ হ'ল চূড়ান্ত ৰেজিন গ্ৰেড, ছাঁচ শীতল সংযোগ বা ডাউনষ্ট্ৰিম অটোমেচন। প্ৰতিটো মুকলি পইণ্টৰ মালিক আৰু নিৰ্ধাৰিত তাৰিখ দিয়ক। তাৰ পিছত কাৰখানাটোৱে নিশ্চিত মেচিন ডিজাইন ইনপুটসমূহক তথ্যৰ পৰা পৃথক কৰিব পাৰে যিবোৰৰ এতিয়াও ক্ৰেতাৰ অনুমোদনৰ প্ৰয়োজন।
অনুমোদিত সামগ্ৰীৰ সৈতে মিল থকা মডেলটো বাছক
কেজিবি৯০এ আৰু কেজিবি৯০এপিয়ে বহুতো প্ৰকাশিত গঠনৰ সীমা ভাগ কৰে। মডেল বাছনি সেয়েহে এক্সট্ৰুচন আৰ্কিটেকচাৰৰ পৰা আৰম্ভ হয়। অনুমোদিত এক-ধাৰা ধাৰণাটোৰ বাবে আৰম্ভণিৰ বিন্দু হিচাপে KGB90A ব্যৱহাৰ কৰক। KGB90AP ব্যৱহাৰ কৰক যেতিয়া ধাৰ্য্য কৰা স্তৰ বা ৰঙৰ গঠনৰ বাবে দুটা এক্সট্ৰুচন ষ্ট্ৰিমৰ প্ৰয়োজন হয়।
পণ্যৰ সংজ্ঞাৰ বিকল্প হিচাপে মডেল জটিলতাক ব্যৱহাৰ নকৰিব। ডাবল-এক্সট্ৰুচন মেচিনত দুটা মেটেৰিয়েল-হেণ্ডলিং পথ, এটা নিৰ্দিষ্ট ষ্টাৰ্ট-আপ পদ্ধতি আৰু এটা স্তৰ বা ৰং পৰিদৰ্শন পৰিকল্পনাৰ প্ৰয়োজন হয়। যদিহে প্ৰডাক্টটোক সেই কাৰ্য্যসমূহৰ প্ৰয়োজন নহয়, তেন্তে তেওঁলোকে গ্ৰহণযোগ্য-উৎপাদনৰ সুবিধা সৃষ্টি নকৰাকৈ কাম যোগ কৰে।
কেৱল তালিকাভুক্ত মেচিনৰ ওজন কম হোৱাৰ বাবেই KGB90A বাছনি নকৰিব। ছাঁচ ফিট, স্থূল পেৰিচন চাহিদা আৰু গ্ৰহণযোগ্য উৎপাদন অধিক গুৰুত্বপূৰ্ণ। এটা ষ্ট্ৰিম প্ৰডাক্ট এতিয়াও সাৱধানে ৱাল প্ৰগ্ৰেমিং, কুলিং আৰু পাৰ্ট হেণ্ডলিঙৰ দাবী কৰিব পাৰে। প্ৰডাক্ট ট্ৰায়েলে সম্পূৰ্ণ ফলাফল প্ৰমাণ কৰিব লাগিব।
যদি ক্ৰেতাই ভৱিষ্যতৰ সামগ্ৰী আশা কৰে, তেন্তে এতিয়াই তালিকাভুক্ত কৰক। আটাইতকৈ ডাঙৰ ছাঁচ আৰু গধুৰ স্থূল পেৰিছন পৰীক্ষা কৰক। ভৱিষ্যতে যিকোনো ডাবল-লেয়াৰ বা ডাবল-ৰঙৰ প্ৰয়োজনীয়তা চিহ্নিত কৰক। তাৰ পিছত সিদ্ধান্ত লওক যে অতিৰিক্ত স্থাপত্যটো প্ৰথম ক্ৰয়ৰ অন্তৰ্গত নে পিছৰ শাৰীৰ। ভৱিষ্যতৰ নিশ্চিত নোহোৱা ধাৰণাসমূহ বৰ্তমানৰ গ্ৰহণযোগ্যতা পৰীক্ষাৰ পৰা পৃথক ৰাখক।
চালান কৰাৰ আগতে চুক্তিবদ্ধ সামগ্ৰীৰে চুক্তিবদ্ধ অংশটো চলাওক। ৰেচিপি, গুণগত মানৰ ফলাফল, গ্ৰহণ কৰা আউটপুট আৰু উপযোগিতাৰ চৰ্তসমূহ লিপিবদ্ধ কৰক। ব্যৱহাৰ কৰকষ্টাৰ্টআপ পৰীক্ষা তালিকাকমিচনিঙৰ বাবে আৰু...চেঞ্জঅভাৰ গাইডযেতিয়া পণ্য পৰিয়ালত কেইবাটাও ছাঁচ বা ৰং অন্তৰ্ভুক্ত কৰা হয়।
সঘনাই সোধা প্ৰশ্ন
KGB90A আৰু KGB90AP ৰ মাজত মূল পাৰ্থক্য কি?
বৰ্তমানৰ KGB90A টেবুলত এটা 90 মিমি স্ক্ৰু আৰু এটা 45 কিলোৱাট এক্সট্ৰুডাৰ মটৰৰ তালিকা দিয়া হৈছে। KGB90AP টেবুলত দুটা ৭০ মিমি স্ক্ৰু আৰু দুটা ২২ কিলোৱাট মটৰৰ তালিকা দিয়া হৈছে। কিংগলে KGB90AP ক ডাবল-লেয়াৰ বা ডাবল-ৰঙী সামগ্ৰীৰ বাবে ডাবল-এক্সট্ৰুচন বিকল্প হিচাপে বৰ্ণনা কৰিছে। বহুতো প্ৰকাশিত গঠন মাত্ৰা অন্যথা একে।
60L ক্ষমতা ৰেটিঙৰ অৰ্থ হ’ল প্ৰতিটো 60L প্ৰডাক্ট ফিট হ’বনে?
নহয়, ভলিউম মাত্ৰ এটা আগতীয়া স্ক্ৰীনিং মূল্য। সম্পূৰ্ণ ছাঁচটো প্লেটেন, সৰ্বোচ্চ ছাঁচৰ মাত্ৰা, বেধৰ পৰিসৰ আৰু খোলাৰ ব্যৱস্থাৰ লগত খাপ খাব লাগিব। গ্ৰছ পেৰিচনটো এক্যুমুলেটৰৰ প্ৰয়োজনীয়তাৰ লগত খাপ খাব লাগিব। প্ৰক্ষেপিত এলেকা, ক্লেম্পৰ চাহিদা, ইনছাৰ্ট, শীতল কৰা আৰু অংশ আঁতৰোৱাৰ বাবেও পৰ্যালোচনাৰ প্ৰয়োজন।
প্ৰতি ঘণ্টাত প্ৰকাশিত ৫০০ টুকুৰা উৎপাদন উৎপাদন হিচাপে ব্যৱহাৰ কৰিব পাৰিনে?
নহয় দুয়োটা পৃষ্ঠাই সেই চিত্ৰক শুকান-চক্ৰৰ আউটপুট হিচাপে লেবেল কৰে। ই কোনো ঢালাই কৰা সামগ্ৰী, ৰেজিন, ওজন, শীতল কৰাৰ সময়, প্ৰত্যাখ্যান নিয়ম বা তলৰ স্তৰৰ ছেটআপ চিনাক্ত নকৰে। প্ৰকৃত সামগ্ৰী আৰু সামগ্ৰীৰ সৈতে চুক্তিবদ্ধ পৰীক্ষাৰ সময়ত উৎপাদনৰ উৎপাদন গ্ৰহণযোগ্য অংশ হিচাপে জুখিব লাগে।
ক্ৰেতাই কেতিয়া KGB90AP ডাবল-এক্সট্ৰুচন মডেল বাছি ল’ব লাগে?
KGB90AP বাছক যেতিয়া অনুমোদিত পণ্যক এটা নিৰ্দিষ্ট দ্বৈত-স্তৰ বা দুটা-ৰঙী গঠনৰ বাবে দুটা গলিত প্ৰবাহৰ প্ৰয়োজন হয়। দুয়োটা সামগ্ৰী, ধাৰা আৰু পৰিদৰ্শন পদ্ধতিৰ মাজৰ উদ্দেশ্যপ্ৰণোদিত সম্পৰ্ক সংজ্ঞায়িত কৰা। দ্বিতীয় এক্সট্ৰুডাৰটো কেৱল সাধাৰণ উন্নয়ন হিচাপে যোগ নকৰিব।
৬০এল মেচিন প্ৰস্তাৱৰ বাবে কিংগলক কি কি প্ৰডাক্টৰ তথ্যৰ প্ৰয়োজন?
প্ৰডাক্টৰ অংকন বা ফটো, মাত্ৰা, সম্পূৰ্ণ আৰু স্থূল ভৰ, ৰেজিন গ্ৰেড, বেৰৰ গঠন, বেধৰ প্ৰয়োজনীয়তা, আউটপুট লক্ষ্য আৰু কাৰ্য্যকৰী পৰীক্ষা প্ৰেৰণ কৰক। উপলব্ধ হ'লে ছাঁচৰ বিৱৰণ আৰু কাৰখানাৰ উপযোগীতা যোগ কৰক। এই তথ্যই মেচিন, ডাই হেড, মল্ড আৰু ট্ৰাইল প্লেনক একেটা প্ৰডাক্টৰ ভিত্তি ব্যৱহাৰ কৰিবলৈ দিয়ে।
দুয়োটা মডেলৰ মাজত শক্তিৰ ব্যৱহাৰ কেনেকৈ তুলনা কৰা উচিত?
সমতুল্য পৰিস্থিতিত একেটা গ্ৰহণযোগ্য সামগ্ৰী তৈয়াৰ কৰাৰ সময়ত প্ৰতিটো মডেল জুখিব লাগে। ৰেকৰ্ড মেচিন কিলোৱাট ঘন্টা, গ্ৰহণ কৰা আউটপুট, এক্সট্ৰুডেড ভৰ আৰু একেটা সময়যুক্ত উইণ্ড'ৰ পৰা সহায়ক অন্তৰ্ভুক্ত কৰা। সংযুক্ত মটৰ ৰেটিং বা শুকান চক্ৰক এনেদৰে তুলনা নকৰিব যেন সেইবোৰ পণ্যৰ শক্তিৰ ফলাফল।
মডেল বাছি লোৱাৰ আগতে প্ৰডাক্টটো পঠাওক
ড্ৰয়িং, ৰেজিন, গ্ৰাছ পেৰিচন ভৰ, দেৱালৰ গঠন, ছাঁচৰ তথ্য, গ্ৰহণযোগ্য আউটপুট আৰু ফেক্টৰীৰ উপযোগীতাসমূহ শ্বেয়াৰ কৰক। তাৰ পিছত কিংগলে নিশ্চিত কৰিব পাৰে যে KGB90A, KGB90AP বা আন এটা প্লেটফৰ্ম প্ৰকল্পটোৰ লগত খাপ খাই পৰে নেকি।
এটা পণ্য-ভিত্তিক প্ৰস্তাৱৰ অনুৰোধ কৰকএই গাইডৰ বাবে উৎসসমূহে পৰীক্ষা কৰিছে
- কিংগল KGB90A 60L জমা ব্ল' মল্ডিং মেচিন, বৰ্তমানৰ পণ্যৰ বিৱৰণ আৰু প্ৰকাশিত তালিকা, ৯ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পৰীক্ষা কৰা হৈছে।
- কিংগল KGB90AP 60L এক্যুমুলেটৰ ব্ল' মল্ডিং মেচিন, ডাবল-এক্সট্ৰুচন বিৱৰণ আৰু প্ৰকাশিত টেবুল, ৯ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পৰীক্ষা কৰা হৈছে।
- Moog DigiPack III নিৰ্দেশনা পুস্তিকা, এক্যুমুলেটৰ-পজিচন প্ৰফাইল-নিয়ন্ত্ৰণ পদ্ধতি, কিংগলৰ যোগেদি অভিগম কৰা হয়।
- EUROMAP 46.2, সংস্কৰণ 1.0, জানুৱাৰী 2014, এটা নিৰ্দিষ্ট পণ্য আৰু ছাঁচৰ বাবে পণ্য-সম্পৰ্কীয় শক্তি জোখা।
- কিংগল বিক্ৰী প্ৰক্ৰিয়া, মেচিন প্ৰস্তাৱৰ বাবে অনুৰোধ কৰা পণ্যৰ তথ্য, ৯ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পৰীক্ষা কৰা হৈছে।