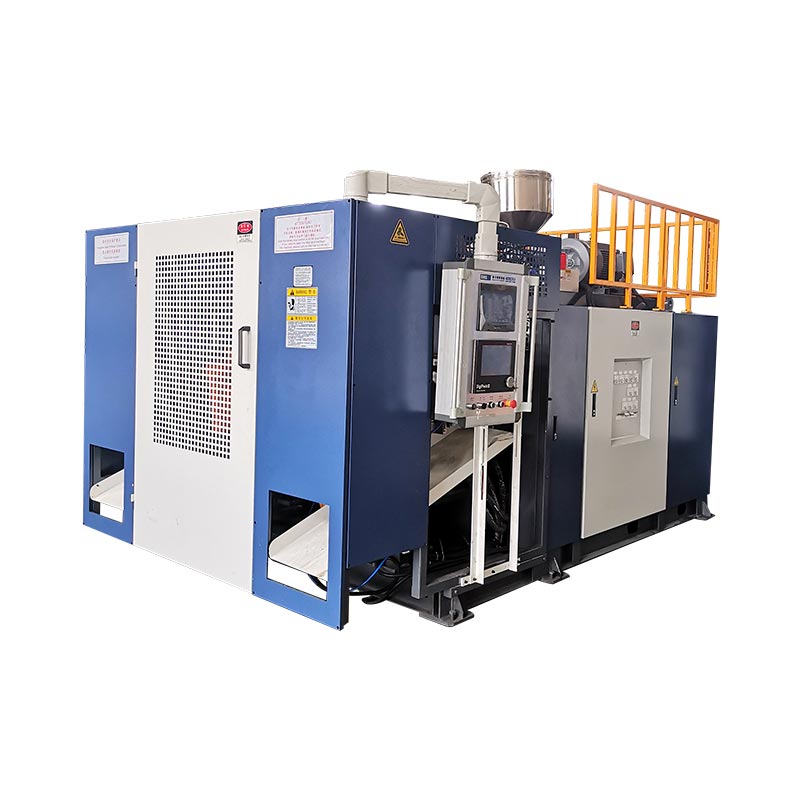
এইচ এম আই হৈছে প্ৰক্ৰিয়াটোৰ প্ৰতি অপাৰেটৰৰ দৃষ্টিভংগী, প্ৰক্ৰিয়াটোৰ ওপৰত নহয়। এটা ৰেচিপি সলনি কৰাৰ আগতে ছেট মানসমূহ, প্ৰকৃত মতামত, মেচিনৰ অৱস্থা, আৰু এলাৰ্ম ইতিহাস একেলগে পঢ়ক।

মূল HMI পৰ্দাসমূহ কি দেখুৱাবলৈ ডিজাইন কৰা হৈছে
পৰ্দাৰ নাম আৰু পৰিকল্পনাসমূহ মেচিন, PLC কাৰ্য্যক্ৰম, বিকল্পসমূহ, আৰু নিয়ন্ত্ৰক সংস্কৰণ অনুসৰি ভিন্ন হয়। অন্তৰ্নিহিত কামসমূহ একে: এটা ধৰণ নিৰ্ব্বাচন কৰক, এটা কাৰ্য্য আদেশ কৰক, এটা লক্ষ্য নিৰ্ধাৰণ কৰক, মতামত প্ৰদৰ্শন কৰক, ক্ৰমৰ অৱস্থা দেখুৱাওক, আৰু অপাৰেটৰক কওক যে পৰৱৰ্তী কাৰ্য্য কিয় ব্লক কৰা হৈছে।
| পৰ্দাৰ গোট | সাধাৰণ তথ্য | অপাৰেটৰৰ প্ৰশ্ন |
|---|---|---|
| মূল / অৱস্থা | ধৰণ, চক্ৰৰ অৱস্থা, সক্ৰিয় এলাৰ্ম, প্ৰধান অৱস্থান আৰু উৎপাদনৰ অৱস্থা | মেচিনটোৱে এতিয়া কি কৰি আছে? |
| মেনুৱেল অপাৰেচন | মল্ড, ব্ল' পিন, কোৰ পুল, কেৰেজ, ৰবট, এক্সট্ৰুচন আৰু সহায়ক আদেশ | এই ব্যৱস্থাটোৱে নিৰাপদে গতি কৰিব পাৰিবনে আৰু ইয়াৰ প্ৰতিক্ৰিয়া আছেনে? |
| তাপমান | মান নিৰ্ধাৰণ কৰক, প্ৰকৃত মান, হিটাৰৰ অৱস্থা, উচ্চ/নিম্ন বিচ্যুতি | গলনাংক ব্যৱস্থাটো সুস্থিৰ আৰু সাজু হৈছেনে? |
| সময়ৰ ছেটিংছ | বিলম্ব, উৰুৱাই দিয়াৰ সময়, শীতল হোৱাৰ সময়, গতিৰ সময় আৰু ক্ৰমৰ উইণ্ড' | পদক্ষেপটো উদ্দেশ্যপ্ৰণোদিত স্থানত আৰম্ভ আৰু শেষ হয়নে? |
| চাপ আৰু গতি | নিৰ্বাচিত হাইড্ৰলিক গতিৰ বাবে আদেশ দিয়া চাপ বা গতি | এই ছাঁচ আৰু পদক্ষেপৰ বাবে গতিৰ ৰেচিপি উপযুক্ত নেকি? |
| ফাংচন নিৰ্বাচন | সংস্থাপন কৰা বা সামৰ্থবান কৰা বিকল্পসমূহ আৰু স্বয়ংক্ৰিয় ক্ৰম পছন্দসমূহ | প্ৰগ্ৰেমটোৱে কোনো বিকল্পৰ বাবে অপেক্ষা কৰি আছেনে যিটো ব্যৱহাৰ কৰা হোৱা নাই? |
| ইনপুট / আউটপুট | চেন্সৰ আৰু চুইচৰ অৱস্থা; PLC আউটপুট আদেশ | নিয়ন্ত্ৰকে প্ৰয়োজনীয় অৱস্থা দেখি আদেশ জাৰি কৰেনে? |
| এলাৰ্মৰ ইতিহাস | সময় বা ক্ৰমৰ সৈতে সক্ৰিয় আৰু পূৰ্বৰ এলাৰ্ম | কোনটো দোষ প্ৰথমে সংঘটিত হৈছিল? |
| অৱস্থান / মানাংকন | প্লেটেন বা এক্যুমুলেটৰৰ অৱস্থান, প্ৰসংগ মান আৰু মানাংকন ক্ষেত্ৰসমূহ | প্ৰদৰ্শিত অৱস্থান শাৰীৰিক অৱস্থানৰ সৈতে মিল আছেনে? |
| দেৱাল-বেধ নিয়ন্ত্ৰণ | প্ৰফাইল পইণ্ট, ডাই-গেপ কমাণ্ড, ফাইল ফাংচন আৰু ট্ৰেকিং | প্ৰফাইলটো পেৰিচন আৰু অংশৰ সৈতে মিল আছেনে? |
ব্যৱহাৰ কৰকparison প্ৰগ্ৰেমিং গাইডদেৱাল-ডাঠ পৰ্দাৰ বাবে। এই লেখাটোত বহল মেচিন ক্ৰমৰ ওপৰত গুৰুত্ব আৰোপ কৰা হৈছে।
নিৰ্ধাৰিত মান আৰু প্ৰকৃত মানক যোৰ হিচাপে পঢ়ক
এটা নিৰ্ধাৰিত মান হৈছে এটা অনুৰোধ। এটা প্ৰকৃত মূল্য হ’ল প্ৰতিক্ৰিয়া। যেতিয়া তেওঁলোকে একমত নহয়, অনুৰোধ সলনি কৰিলে দোষটোৰ স্থান নিৰ্ণয় নকৰাকৈয়ে লক্ষণটো লুকুৱাব পাৰে।
এটা উষ্ণতা অঞ্চলৰ বাবে, প্ৰথমে হিটাৰৰ আউটপুট আদেশ দিয়া হৈছে নে নাই পৰীক্ষা কৰক। যদি নিৰ্ধাৰিত মান প্ৰকৃত মানৰ ওপৰত থাকে কিন্তু আউটপুট বন্ধ হৈ থাকে, প্ৰযোজ্য অনুসৰি অনুমতিসমূহ, এলাৰ্ম অৱস্থা, আউটপুট লজিক, তাঁৰ, কন্টাক্টৰ বা কঠিন-অৱস্থাৰ ৰিলে পৰিদৰ্শন কৰক। যদি আউটপুট অন থাকে কিন্তু উষ্ণতা বৃদ্ধি নহয়, তেন্তে হিটাৰ চাৰ্কিট আৰু চেন্সৰৰ অৱস্থান পৰীক্ষা কৰক। যদি প্ৰকৃত উষ্ণতা অতিক্ৰম কৰে, টিউনিং, চেন্সৰৰ সংস্পৰ্শ, চুইচিং হাৰ্ডৱেৰ, শীতল আৰু শেহতীয়া ৰেচিপি সলনি পৰীক্ষা কৰক।
অৱস্থানৰ ক্ষেত্ৰতো একে যুক্তি প্ৰযোজ্য। ছাঁচ খোলা আদেশ প্লেটেনখন যে গতি কৰিছিল তাৰ প্ৰমাণ নহয়। আদেশৰ অৱস্থা, চেন্সৰৰ প্ৰতিক্ৰিয়া, হাইড্ৰলিক চাপ, ইন্টাৰলক আৰু ভৌতিক ব্যৱস্থা তুলনা কৰক।

এটা সাত-পদক্ষেপৰ এলাৰ্ম সমস্যা সমাধান ক্ৰম
- অঞ্চলটো নিৰাপদ কৰি লওক।যদি অৱস্থাটোৱে সঁজুলিৰ ক্ষতি কৰিব পাৰে বা কোনো ব্যক্তিক উন্মুক্ত কৰিব পাৰে তেন্তে স্বয়ংক্ৰিয় গতি বন্ধ কৰক। উদ্ভিদৰ অনুমোদিত পদ্ধতি অনুসৰণ কৰক।
- প্ৰথম এলাৰ্ম ৰেকৰ্ড কৰক।বাৰ্তা, সময়, ধৰণ, সামগ্ৰী, ৰেচিপি, চক্ৰৰ পদক্ষেপ আৰু পূৰ্বৰ যিকোনো পৰিঘটনা ফটোগ্ৰাফ বা লিখিব। পিছৰ এলাৰ্মবোৰ পৰিণতি হ’ব পাৰে।
- লগে লগে ৰিছেট নকৰিব।এটা ৰিছেটে সৰ্বোত্তম ক্লু মচি পেলাব পাৰে। এলাৰ্ম ইতিহাস পঢ়ক আৰু কোনটো অৱস্থা প্ৰথমে বিফল হৈছে লক্ষ্য কৰক।
- হেৰাই যোৱা অৱস্থাটো চিনাক্ত কৰা।ক্ৰমটোৱে উষ্ণতা সাজু, গাৰ্ড বন্ধ, ছাঁচৰ অৱস্থান, এক্যুমুলেটৰৰ অৱস্থান, বায়ুৰ চাপ, হাইড্ৰলিক চাপ, সামগ্ৰী, ৰবটৰ ঘৰ বা আন অনুমোদিত বাবে অপেক্ষা কৰি আছে নে নাই নিৰ্ধাৰণ কৰক।
- মেচিনৰ সৈতে HMI অৱস্থা তুলনা কৰক।যদি পৰ্দাই এটা সীমা চুইচ বন্ধ বুলি কয়, ডিভাইচ, লক্ষ্য, কেবল আৰু প্ৰান্তিককৰণ পৰীক্ষা কৰক। যদি পৰ্দাখনে অন বুলি কয় কিন্তু শাৰীৰিক অৱস্থাত একমত নহয়, তেন্তে ৰৈ তদন্ত কৰক।
- কেৱল প্ৰক্ৰিয়াৰ ভিতৰত হস্তচালিত ধৰণ ব্যৱহাৰ কৰক।এটা এটাকৈ ব্যৱস্থা জগ কৰক, সঠিক অঞ্চলটো স্পষ্ট আৰু সকলো প্ৰয়োজনীয় সুৰক্ষা ব্যৱস্থা সক্ৰিয় কৰি। এটা অমীমাংসিত ইন্টাৰলক পৰাস্ত কৰিবলে হস্তচালিত আদেশ ব্যৱহাৰ নকৰিব।
- মেৰামতিৰ কাম পৰীক্ষা কৰক।কাৰণ পৰিষ্কাৰ কৰক, এবাৰ পুনৰায় সেট কৰক, এটা নিয়ন্ত্ৰিত হস্তচালিত পৰীক্ষা চলাওক, তাৰ পিছত মেচিনক সাধাৰণ উৎপাদনলৈ ঘূৰাই অনাৰ আগতে কেইবাটাও স্বয়ংক্ৰিয় চক্ৰ পৰ্যবেক্ষণ কৰক।
ইনপুট আৰু আউটপুট পৰ্দাই দোষটো কেনেকৈ সংকুচিত কৰে
এটা ইনপুট পৰ্দাই দেখুৱায় যে পিএলচিয়ে চেন্সৰ, চুইচ আৰু বাহ্যিক চিস্টেমৰ পৰা কি লাভ কৰে। এটা আউটপুট পৰ্দাই PLC এ কি আদেশ দিয়ে দেখুৱায়। একেলগে, ইহঁতে এটা ক্ৰম সমস্যাক এটা ক্ষেত্ৰ-ডিভাইচ সমস্যাৰ পৰা পৃথক কৰাত সহায় কৰে।
| পৰ্যবেক্ষণ | ইয়াৰ পৰা কি বুজা যায় | পৰৱৰ্তী পৰিদৰ্শন |
|---|---|---|
| ভৌতিক চেন্সৰ সলনি হয়, ইনপুট নহয় | চেন্সৰ, প্ৰান্তিককৰণ, যোগান, তাঁৰ বা ইনপুট চেনেল সমস্যা | বৈদ্যুতিক অংকন ব্যৱহাৰ কৰি ডিভাইচ আৰু বৰ্তনীটো পৰীক্ষা কৰক |
| প্ৰয়োজনীয় ইনপুট উপস্থিত থাকে, আউটপুট কেতিয়াও অন নহয় | আন এটা অনুমোদিত, ধৰণ, টাইমাৰ, এলাৰ্ম বা ক্ৰমৰ অৱস্থা হৈছে আদেশক বাধা দিয়া | ক্ৰমৰ অৱস্থা আৰু সকলো আনুষংগিক অৱস্থা পুনৰীক্ষণ কৰক |
| আউটপুট অন হয়, এক্টিভেটৰ লৰচৰ নকৰে | আউটপুট ডিভাইচ, ভালভ, ড্ৰাইভ, হাইড্ৰলিক/নিউমেটিক যোগান বা যান্ত্ৰিক নিষেধাজ্ঞা | ক্ষেত্ৰ ডিভাইচত আদেশ পৰীক্ষা কৰক আৰু শক্তি পথ পৰিদৰ্শন কৰক |
| গতি ঘটে, অৱস্থানে কেতিয়াও নিশ্চিত নকৰে | চুইচ, ট্ৰেন্সডুচাৰ, লক্ষ্য, মানাংকন বা ইনপুট প্ৰতিক্ৰিয়া সমস্যা সীমিত কৰক | ভৌতিক অৱস্থানক প্ৰতিক্ৰিয়াৰ মানৰ সৈতে তুলনা কৰক |
| একেটা চক্ৰ বিন্দুতে এলাৰ্ম পুনৰাবৃত্তি হয় | পুনৰাবৃত্তিযোগ্য সময়, অৱস্থান বা প্ৰক্ৰিয়াৰ অৱস্থা | সম্পৰ্কীয় মানটো ট্ৰেণ্ড কৰক আৰু সঠিক ক্ৰম পৰিৱৰ্তন পৰিদৰ্শন কৰক |
বাহিনী-আউটপুট কাৰ্য্যসমূহ, যদি উপস্থিত থাকে, প্ৰশিক্ষিত ৰক্ষণাবেক্ষণ কৰ্মীৰ অন্তৰ্গত। সাধাৰণ ক্ৰমৰ বাহিৰত এটা আউটপুটক শক্তি প্ৰদান কৰিলে অপ্ৰত্যাশিত গতি বা পৰাজয় প্ৰক্ৰিয়াৰ ইন্টাৰলক সৃষ্টি হ'ব পাৰে।
ফেক্টৰীৰ দৃশ্য: কেৱল মেচিনটো নহয়, ৰেচিপিটো নিয়ন্ত্ৰণ কৰক
বহুতো পুনৰাবৃত্তিমূলক “মেচিনৰ দোষ” আৰম্ভ হয় নথিপত্ৰবিহীন ৰেচিপি সলনি হোৱাৰ লগে লগে। দ্বিতীয়টো শিফটে বেলেগ উষ্ণতা, বিলম্ব, গতি, চাপ বা প্ৰফাইল উত্তৰাধিকাৰী সূত্ৰে লাভ কৰে কিন্তু ই কিয় সলনি হ’ল তাৰ কোনো ৰেকৰ্ড নাথাকে। এলাৰ্মটোৱেই হৈ পৰে প্ৰথম দৃশ্যমান পৰিণতি।
এটা ব্যৱহাৰিক কাৰখানাৰ ৰেকৰ্ডত পণ্য আৰু ছাঁচৰ সংখ্যা, মেচিনৰ মডেল, সামগ্ৰীৰ গ্ৰেড, অনুমোদিত ৰেচিপি পুনৰীক্ষণ, অপাৰেটৰ, তাৰিখ, পৰিৱৰ্তনৰ কাৰণ, পুৰণি মূল্য, নতুন মূল্য, জুখি উলিওৱা ফলাফল আৰু অনুমোদন অন্তৰ্ভুক্ত কৰা হয়। মাষ্টাৰ ৰেচিপিসমূহ সুৰক্ষিত কৰক আৰু অপাৰেটৰসকলক তেওঁলোকৰ ভূমিকাৰ বাবে প্ৰয়োজনীয় ক্ষেত্ৰসমূহহে সামঞ্জস্য কৰিবলৈ দিয়ক।
কমিচন কৰাৰ পিছত আৰু এটা অনুমোদিত প্ৰক্ৰিয়া পৰিবৰ্তনৰ পিছত সুস্থিৰ ফাইলসমূহ বেকআপ লওক। যদি এটা মানৰ কোনো নথিভুক্ত একক, সুৰক্ষিত পৰিসীমা বা ফলন নাই, ইয়াক সম্পাদনা কৰাৰ আগতে বৈদ্যুতিক আৰু প্ৰক্ৰিয়া দস্তাবেজৰ সৈতে নিশ্চিত কৰক। কিংগলৰ কাৰেণ্টবিক্ৰীৰ পিছৰ সেৱা পৃষ্ঠাপ্ৰশিক্ষণ আৰু প্ৰতিৰোধমূলক-ৰক্ষণাবেক্ষণ সমৰ্থনৰ বিষয়েও বৰ্ণনা কৰে; মেচিন-নিৰ্দিষ্ট সমৰ্থনে ক্ৰমিক নম্বৰ আৰু প্ৰকৃত চফ্টৱেৰ সংস্কৰণ ব্যৱহাৰ কৰিব লাগে।
সঘনাই সোধা প্ৰশ্ন
মেচিনটো স্বয়ংক্ৰিয় অৱস্থাত কিয় আৰম্ভ নহ’ব?
ক্ৰমটোৱে এটা সুৰক্ষা, উষ্ণতা, অৱস্থান, চাপ, সামগ্ৰী, ৰবট বা মোডৰ অৱস্থাৰ বাবে অপেক্ষা কৰি থাকিব পাৰে। প্ৰথম সক্ৰিয় এলাৰ্ম পঢ়ক আৰু বাৰে বাৰে আৰম্ভ টিপোৱাৰ পৰিবৰ্তে সম্পৰ্কীয় ইনপুটসমূহ পৰীক্ষা কৰক।
মই এটা এলাৰ্ম ৰিছেট কৰি উৎপাদন অব্যাহত ৰাখিব পাৰিমনে?
কাৰণটো বুজি পোৱাৰ পিছতহে সেই অঞ্চলটো নিৰাপদ হয়, আৰু প্ৰাসংগিক অৱস্থাটো পুনৰ ঘূৰাই অনা হৈছে। বাৰে বাৰে ৰিছেট কৰিলে এটা মাজে মাজে হোৱা ত্ৰুটি লুকুৱাব পাৰে বা সঁজুলিৰ ক্ষতি হ'ব পাৰে।
ইনপুট আৰু আউটপুটৰ মাজত পাৰ্থক্য কি?
ইনপুট হৈছে পিএলচিয়ে গ্ৰহণ কৰা সংকেত, যেনে লিমিট চুইচ বা চাপৰ অৱস্থা। আউটপুট হৈছে পিএলচিয়ে প্ৰেৰণ কৰা এটা আদেশ, যেনে ভালভ, হিটাৰ বা ড্ৰাইভ নিয়ন্ত্ৰণক শক্তি প্ৰদান কৰা।
প্ৰকৃত উষ্ণতা নিৰ্ধাৰিত উষ্ণতাৰ পৰা কিয় পৃথক?
জ'নটো এতিয়াও উষ্ণতা, ঠাণ্ডা, পদাৰ্থৰ প্ৰবাহৰ দ্বাৰা বিঘ্নিত, কোনো দোষৰ দ্বাৰা সীমিত, বা চেন্সৰ, হিটাৰ, চুইচিং বা টিউনিং সমস্যাৰ দ্বাৰা প্ৰভাৱিত হ'ব পাৰে। নিৰ্ধাৰিত মান সলনি কৰাৰ আগতে আউটপুটৰ অৱস্থা আৰু ভৌতিক অঞ্চল পৰীক্ষা কৰক।
সকলো Kingngle HMI পৰ্দা একে নেকি?
মেচিনৰ মডেল, বিকল্প, পিএলচি প্ৰগ্ৰেম, দেৱাল-বেধ নিয়ন্ত্ৰক আৰু চফ্টৱেৰ পুনৰীক্ষণৰ সৈতে পৰ্দা আৰু উপলব্ধ কাৰ্য্যসমূহ ভিন্ন হয়।