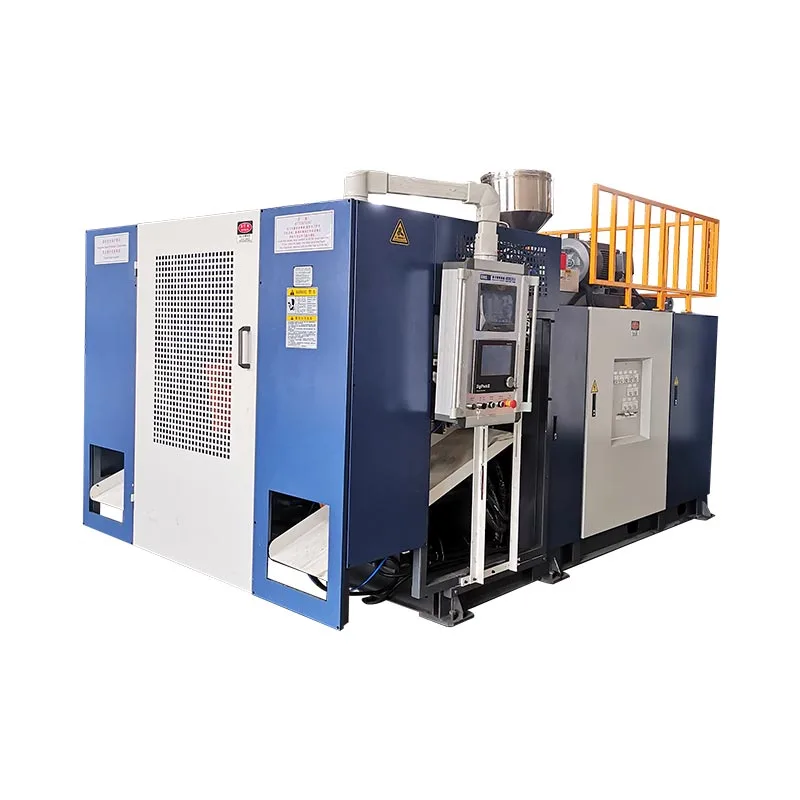
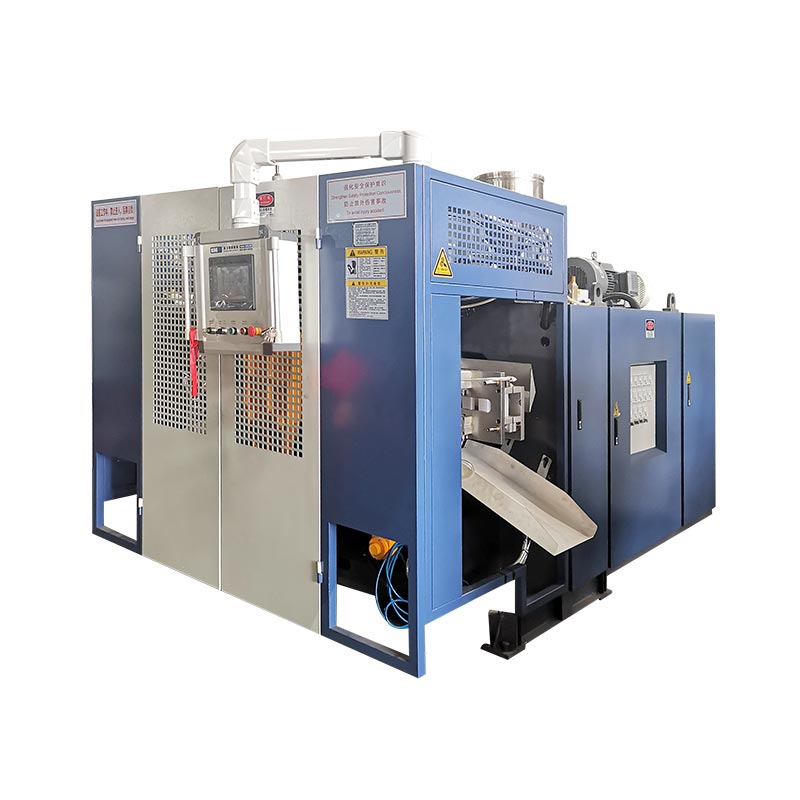
আপোনাৰ পণ্যৰ প্ৰয়োজনীয় সামগ্ৰীৰ প্ৰবাহৰ সংখ্যা অনুসৰি KGB80A আৰু KGB80AP ৰ মাজৰ পৰা নিৰ্ব্বাচন কৰক। কিংগলৰ প্ৰকাশিত KGB80A টেবুলত এটা 80 মিমি স্ক্ৰুৰ তালিকা দিয়া হৈছে, আনহাতে KGB80AP টেবুলত দুটা 70 mm স্ক্ৰুৰ তালিকা দিয়া হৈছে আৰু ডাবল-লেয়াৰ বা ডাবল-ৰঙী উৎপাদনৰ বৰ্ণনা কৰা হৈছে। তেওঁলোকৰ প্ৰকাশিত ছাঁচ খাম, ক্লেম্প, এক্যুমুলেটৰ আৰু ইউটিলিটি ৰেফাৰেন্স অন্যথা একে, গতিকে বৈধ সিদ্ধান্ত এটাৰ বাবে এতিয়াও প্ৰকৃত অংশ, ছাঁচ, ৰেজিন পৰিকল্পনা আৰু পৰীক্ষাৰ মাপকাঠীৰ প্ৰয়োজন।
দুটা মেচিনে একেটা ৩০এল লেবেল শ্বেয়াৰ কৰিব পাৰে আৰু তথাপিও বিভিন্ন উৎপাদন সমস্যা সমাধান কৰিব পাৰে। এটা ৰেজিন ষ্ট্ৰিমৰ পৰা তৈয়াৰী ৰাসায়নিক ড্ৰামে দুটা ৰঙৰ সঁজুলি বাকচ বা দুটা পদাৰ্থৰ স্তৰৰ পৰা তৈয়াৰী বেৰৰ দৰে একে এক্সট্ৰুচন কাৰ্য্য সৃষ্টি নকৰে। কেৱল পাত্ৰৰ পৰিমাণৰ দ্বাৰা কিনাটোৱে সেই পাৰ্থক্য লুকুৱাই ৰাখে।
এই তুলনাই KGB80A আৰু KGB80APক প্ৰডাক্ট প্লেটফৰ্ম হিচাপে গণ্য কৰে, ব্ৰ'চাৰ বিশেষণৰ তালিকা হিচাপে নহয়। ই বৰ্তমান কিংগলৰ দুটা প্ৰডাক্ট পেজত প্ৰকাশিত তথ্য অনুসৰণ কৰে। য'ত ৱেবছাইটটোৱে এটা কনফিগাৰেচন প্ৰশ্ন খোলা ৰাখে, প্ৰবন্ধটোৱে তেনেকৈয়ে কয় আৰু সেই বস্তুটোক উদ্ধৃতি বা ফেক্টৰী ট্ৰাইললৈ লৈ যায়।
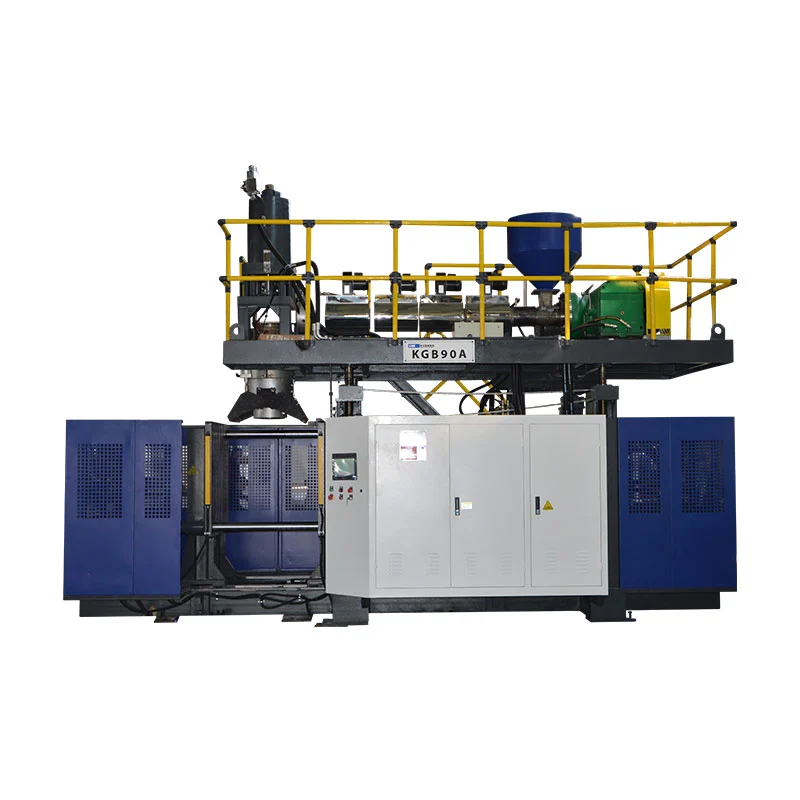
উদ্ধৃতিৰ অনুৰোধ কৰাৰ আগতে পাঁচটা পইণ্ট নিষ্পত্তি কৰিব লাগিব
- বেৰখনত এটা গলিত ধাৰা, দুটা স্তৰ, দুটা ৰং, এটা দৃশ্য ৰেখা বা আন এটা গঠনৰ প্ৰয়োজন আছে নে নাই সেইটো সংজ্ঞায়িত কৰক।
- প্ৰকাশিত প্লেটেন, ছাঁচৰ খাম, খোলাৰ ষ্ট্ৰ’ক আৰু বেধৰ পৰিসৰৰ বিপৰীতে ছাঁচটো পৰীক্ষা কৰক।
- ৫ এল আৰু ৩.৭৫ কিলোগ্ৰাম পি ই এক্যুমুলেটৰৰ ৰেফাৰেন্সৰ সৈতে গ্ৰাছ পেৰিচন চাহিদাৰ তুলনা কৰক।
- ৬৫০ পিচি/ঘণ্টাক শুকান-চক্ৰৰ পৰিসংখ্যা হিচাপে গণ্য কৰক, প্ৰতিশ্ৰুতি দিয়া উৎপাদন উৎপাদন হিচাপে নহয়।
- পৰীক্ষামূলক পৰিকল্পনাত সামগ্ৰী, গুণগত মান, উৎপাদন আৰু উপযোগিতা গ্ৰহণৰ নিয়ম লিখা।
তথ্যৰ সীমা:তলৰ স্পেচিফিকেশনসমূহ কাৰেণ্টৰ পৰা আহিছেKGB80A পৃষ্ঠাআৰুKGB80AP পৃষ্ঠা, ১১ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পৰীক্ষা কৰা হৈছে। অনুমোদিত উদ্ধৃতি, মেচিন অংকন আৰু কাৰিকৰী চুক্তিয়ে ডেলিভাৰী কৰা কনফিগাৰেচন নিয়ন্ত্ৰণ কৰে।
মেচিনৰ নামেৰে নহয়, প্ৰডাক্টৰ বেৰৰ পৰা আৰম্ভ কৰক
প্ৰথম প্ৰশ্নটো এইটো নহয় যে এই প্ৰডাক্টটোৱে ২০ লিটাৰ ৰাখিব পাৰে নে ৩০ লিটাৰ। ডাই হেডত কিমানটা স্বতন্ত্ৰভাৱে নিয়ন্ত্ৰিত গলিত ধাৰা প্ৰৱেশ কৰিব লাগিব সুধিব। এটা প্ৰচলিত এক-উপাদানযুক্ত বেৰৰ বাবে এটা নিৰ্দিষ্ট ৰেজিন পথৰ প্ৰয়োজন হয়। দুটা ৰঙৰ অংশ এটাৰ বাবে দুটা ৰঙৰ ধাৰা লাগে। ডাবল-লেয়াৰ প্ৰডাক্ট এটাৰ বাবে দুটা ষ্ট্ৰিমৰ প্ৰয়োজন হয় যিবোৰ কো-এক্সট্ৰুচন হেডৰ ভিতৰত লগ হয়। সেই ধাৰাসমূহে একেটা ভিত্তি পলিমাৰ বা বিভিন্ন সামগ্ৰী ব্যৱহাৰ কৰিব পাৰে, কিন্তু ইয়াৰ সামঞ্জস্যতা আৰু প্ৰক্ৰিয়াকৰণ উইণ্ড'সমূহ এতিয়াও পৰ্যালোচনাৰ প্ৰয়োজন।
এই পাৰ্থক্য সহজেই হেৰুৱাব পাৰি কাৰণ ক্ৰেতাসকলে মূৰ আৰু গহ্বৰৰ কথাও শুনিবলৈ পায়। স্তৰ হৈছে বেৰৰ মাজেৰে যোৱা এটা বস্তুগত অঞ্চল। এটা ডাই আউটলেটে এটা পেৰিচন সৃষ্টি কৰে। এটা ছাঁচৰ গহ্বৰে এটা অংশ সৃষ্টি কৰে। দুটা স্তৰৰ মেচিন স্বয়ংক্ৰিয়ভাৱে দুটা মূৰৰ মেচিন নহয়, আৰু দুটা গহ্বৰৰ ছাঁচত দুটা বস্তুৰ স্তৰ সৃষ্টি নহয়। কিংগলৰমূৰ, গহ্বৰ আৰু স্তৰৰ গাইডসেই গণনাবোৰ পৃথক কৰি ৰাখে।
ৰাজহুৱা KGB80AP বিৱৰণ এই বিষয়ত নিৰ্দিষ্ট। ই মডেলটোক ডাবল-লেয়াৰ বা ডাবল-ৰঙীন কামৰ বাবে ডাবল-এক্সট্ৰুচন প্লেটফৰ্ম হিচাপে উপস্থাপন কৰে। ইয়াৰ টেবুলত দুটা ৭০ মিমি স্ক্ৰু আৰু দুটা ২২ কিলোৱাট এক্সট্ৰুডাৰ মটৰৰ তালিকা দিয়া হৈছে। KGB80A টেবুলত এটা ৮০ মিমি স্ক্ৰু আৰু এটা ৩৭ কিলোৱাট মটৰৰ তালিকা দিয়া হৈছে। এটা যন্ত্ৰ অধিক উন্নত বুলি অস্পষ্ট দাবীতকৈ সেই স্থাপত্যৰ পাৰ্থক্য অধিক উপযোগী।
এটা বিষয় লিখিতভাৱে স্পষ্ট কৰিব লাগিব। KGB80A প্ৰডাক্ট বিৱৰণে একক আৰু বহু-স্তৰীয় বিকল্পসমূহৰ উল্লেখ কৰিছে, আনহাতে ইয়াৰ প্ৰকাশিত স্পেচিফিকেশন টেবুলে এটা এক্সট্ৰুডাৰ দেখুৱাইছে। এই বিবৃতি দুয়োটা সম্ভৱ হ'ব পাৰে যদিহে চূড়ান্ত বিকল্প সৰঞ্জামে প্ৰামাণিক স্থাপত্য সলনি কৰে । কোনটো পেকেইজৰ উদ্দেশ্য হৈছে অনুমান নকৰিব। উদ্ধৃতিটোক প্ৰতিটো এক্সট্ৰুডাৰৰ নাম, ইয়াক নিযুক্ত কৰা সামগ্ৰী, ডাই-হেডৰ গঠন আৰু নিয়ন্ত্ৰণযোগ্য স্তৰ-অনুপাতৰ পৰিসৰ দিবলৈ কওক।
বৰ্তমান কিংগলে দুয়োটা ৩০এল প্লেটফৰ্মৰ বাবে যি প্ৰকাশ কৰে
তলৰ তালিকাখনে বৰ্তমানৰ উৎপাদন পৃষ্ঠা দুটাৰ মাজেৰে পোনপটীয়াকৈ তুলনা কৰিব পৰা ক্ষেত্ৰসমূহ পুনৰুত্পাদন কৰে। প্লেটফৰ্মৰ বেছিভাগ ডাটা একেই। দুয়োটা পৃষ্ঠাতে ৩০ লিটাৰ সৰ্বোচ্চ পাত্ৰ ক্ষমতা, ২১৫ কিলোনেট ক্লেম্পিং বল, ৫ লিটাৰ এক্যুমুলেটৰ আৰু ৩.৭৫ কিলোগ্ৰাম পিই এক্যুমুলেটৰ-ওজন ৰেফাৰেন্সৰ তালিকা দিয়া হৈছে। প্ৰকাশিত গুৰুত্বপূৰ্ণ পাৰ্থক্যসমূহ হ’ল এক্সট্ৰুচন ব্যৱস্থা আৰু মেচিনৰ ওজন।
| প্ৰকাশিত ক্ষেত্ৰ | কেজিবি৮০এ | KGB80AP | কেনেকৈ ব্যৱহাৰ কৰিব |
|---|---|---|---|
| সৰ্বোচ্চ পাত্ৰৰ ক্ষমতা | ৩০ এল | ৩০ এল | কেৱল স্ক্ৰীনিং লেবেল; ই ছাঁচ, শ্বট বা প্ৰডাক্ট ফিট বুলি প্ৰমাণ নকৰে |
| আউটপুট | ৬৫০ পিচি/ঘণ্টা, শুকান চক্ৰ | ৬৫০ পিচি/ঘণ্টা, শুকান চক্ৰ | মেচিন-গতিৰ উল্লেখ, গ্ৰহণ কৰা হোৱা নাই প্ৰডাক্ট আউটপুট |
| মেচিনৰ আকাৰ | ৪.৭ x ৩.৫ x ৪ মি | ৪.৭ x ৩.৫ x ৪ মি | বিন্যাস পৰিকল্পনাৰ বাবে আৰম্ভণি খাম |
| মেচিনৰ ওজন | ১২ টি | ১৩ টি | ফ্ল'ৰ আৰু হেণ্ডলিং পৰ্যালোচনাৰ বাবে ইনপুট, চূড়ান্ত অংকনৰ অধীনত |
| ক্লেম্পিং বল | ২১৫ কে.এন | ২১৫ কে.এন | প্ৰক্ষেপিত এলেকা আৰু চুক্তিবদ্ধ আঘাতৰ অৱস্থাৰ সৈতে তুলনা কৰক |
| সৰ্বোচ্চ ছাঁচৰ আকাৰ | ৫২০ x ৮৬০ মি.মি | ৫২০ x ৮৬০ মি.মি | প্ৰকৃত ছাঁচ অংকন আৰু সংযোগসমূহ পৰীক্ষা কৰক |
| ছাঁচৰ বেধৰ পৰিসৰ | ৩৬০ৰ পৰা ৪২০ মি.মি | ৩৬০ৰ পৰা ৪২০ মি.মি | সংস্থাপিত ছাঁচৰ বেধ, প্লেট আৰু এডাপ্টাৰ নিশ্চিত কৰক |
| মুকলি ষ্ট্ৰোক | ৩৫০ৰ পৰা ৮৫০ মি.মি | ৩৫০ৰ পৰা ৮৫০ মি.মি | অংশ মুক্তি, সন্নিৱিষ্ট আৰু টেক-আউট পথ পৰীক্ষা কৰক |
| স্ক্ৰুৰ ব্যৱস্থা | ১ x ৮০ মি.মি | ২ x ৭০ মি.মি | মূল প্ৰকাশিত স্থাপত্যৰ পাৰ্থক্য |
| এক্সট্ৰুডাৰ মটৰ ব্যৱস্থা | ১ x ৩৭ কিলোৱাট | ২ x ২২ কিলোৱাট | এটা বনাম দুটা প্ৰকাশিত এক্সট্ৰুচন ড্ৰাইভ নিশ্চিত কৰে |
| প্ৰকাশিত এইচ ডি পি ই গলনাংক ক্ষমতা | ১২০ৰ পৰা ১৪০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ১২০ৰ পৰা ১৪০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | সামগ্ৰী-পৰিসৰযুক্ত উল্লেখ; মুঠ চাহিদাৰ সৈতে তুলনা কৰক |
| এক্যুমুলেটৰৰ ক্ষমতা | ৫ এল | ৫ এল | সম্পূৰ্ণ গ্ৰছ পেৰিচনৰ বিপৰীতে পৰীক্ষা কৰক |
| প্ৰকাশিত পি ই এক্যুমুলেটৰৰ ওজন | ৩.৭৫ কেজি | ৩.৭৫ কেজি | সম্পূৰ্ণ সামগ্ৰীৰ ওজনৰ সৈতে একে নহয় |
| ব্ল’-এয়াৰ ৰেফাৰেন্স | ০.৮ মেগাপাস্কেল; ০.৭ মিটাৰ কুইণ্টল/মিনিট | ০.৮ মেগাপাস্কেল; ০.৭ মিটাৰ কুইণ্টল/মিনিট | চূড়ান্ত মেচিন-ইনলেট প্ৰয়োজনীয়তা নিশ্চিত কৰক |
| শীতল-পানীৰ উল্লেখ | ০.৩ মেগাপাস্কেল; ৭০ লিটাৰ/মিনিট | ০.৩ মেগাপাস্কেল; ৭০ লিটাৰ/মিনিট | উষ্ণতা, গুণগত মান, উভতি অহা আৰু বৰ্তনীৰ পৰিসৰ নিশ্চিত কৰক |
| প্ৰকাশিত গড় শক্তি ৰেখা | ২৭ৰ পৰা ৩৭ কিলোৱাট | ২৭ৰ পৰা ৩৭ কিলোৱাট | শক্তিৰ উল্লেখ, প্ৰতিটো গ্ৰহণযোগ্য অংশৰ বাবে কিলোৱাট ঘণ্টাৰ নিশ্চয়তা দিয়া হোৱা নাই |
শ্বেয়াৰ কৰা নম্বৰে মেচিনসমূহক বিনিময়যোগ্য কৰি তুলিব নোৱাৰে। দ্বিতীয়টো পদাৰ্থৰ প্ৰবাহে এটা ফিড পথ, বেৰেল, ড্ৰাইভ, উষ্ণতাৰ ইতিহাস আৰু পাৰ্জ ক্ৰম যোগ কৰে। পণ্য পৃষ্ঠাই একেটা বাহ্যিক খাম আৰু উপযোগিতা প্ৰসংগ দেখুৱাব পাৰে, তথাপিও উৎপাদন পদ্ধতি এতিয়াও বেলেগ। প্ৰকল্প ফাইলে সেয়েহে কেৱল তুলনা টেবুলৰ ওপৰত নিৰ্ভৰ কৰাৰ পৰিৱৰ্তে চূড়ান্ত বৈদ্যুতিক লোড, মেটেৰিয়েল-হেণ্ডলিং স্কোপ আৰু নিয়ন্ত্ৰণ পেকেজ চিনাক্ত কৰিব লাগে।
KGB80A দিশ
ইয়াত আৰম্ভ কৰক যেতিয়া প্ৰডাক্ট ব্ৰিফে এটা নিৰ্দিষ্ট গলনাংক ব্যৱহাৰ কৰে আৰু প্ৰকাশিত ছাঁচ আৰু শ্বট খামটো ফিট হয়।
KGB80AP দিশ
ইয়াত আৰম্ভ কৰক যেতিয়া স্তৰ বা ৰং নিৰ্মাণৰ বাবে দুটা স্বতন্ত্ৰভাৱে খুৱাই দিয়া গলিত প্ৰবাহৰ প্ৰয়োজন হয়।
য’ত KGB80A হৈছে পৰিষ্কাৰ আৰম্ভণিৰ বিন্দু
কেজিবি৮০এ টেবুলত এটা ৮০ মিলিমিটাৰ স্ক্ৰু, এটা ৩৭ কিলোৱাট এক্সট্ৰুডাৰ মটৰ আৰু ১২০ৰ পৰা ১৪০ কিলোগ্ৰাম/ঘণ্টাৰ প্ৰকাশিত এইচডিপিই গলনা-ক্ষমতাৰ পৰিসৰ বৰ্ণনা কৰা হৈছে। এটা সামগ্ৰীৰ প্ৰবাহৰ চাৰিওফালে সংজ্ঞায়িত এটা উৎপাদনৰ বাবে, সেইটোৱেই হৈছে সৰল প্ৰকাশিত ভিত্তিৰেখা। সামগ্ৰী পৰিকল্পনাত এটা মূল খাদ্য পথ থাকে যাতে প্ৰয়োজনৰ সময়ত শুকুৱা বা অৱস্থা, ৰং, মাত্ৰা, পাৰ্জ আৰু লটৰ দ্বাৰা ট্ৰেচ কৰিব পাৰি।
সৰল মানে স্বয়ংক্ৰিয় নহয়। ৰেজিন গ্ৰেড, মাষ্টাৰবেচ, এডিটিভ পেকেজ আৰু ৰিগ্ৰাইণ্ড নিয়মৰ বাবে এতিয়াও লিখিত ৰেচিপিৰ প্ৰয়োজন। ৰাসায়নিক ড্ৰাম এটাৰ বাবে সঁজুলিৰ বাকচ বা পানীৰ পাত্ৰৰ পৰা বেলেগ ৰেজিন আৰু বৈধকৰণ পৰিকল্পনাৰ প্ৰয়োজন হ’ব পাৰে। কিংগলৰএইচডিপিই বনাম পিপি গাইডপলিমাৰ পৰিয়ালৰ নামে গলনাংকৰ উষ্ণতা, শীতল সময় বা পণ্যৰ কাৰ্য্যক্ষমতা কিয় নিৰ্ধাৰণ নকৰে সেই বিষয়ে ব্যাখ্যা কৰে।
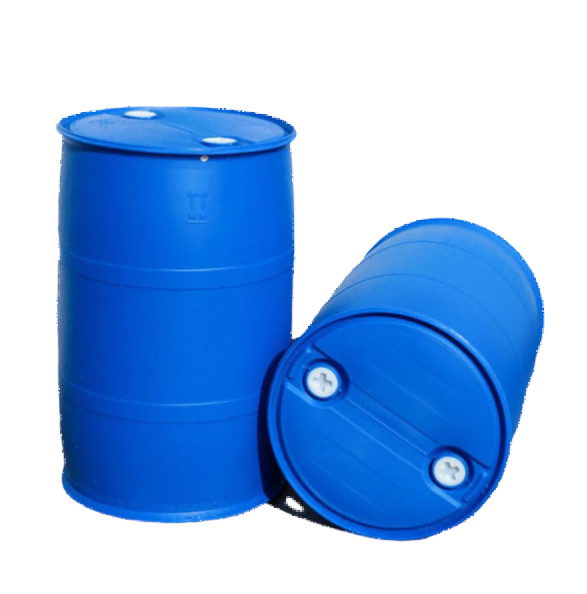
KGB80A পৃষ্ঠাত ৰাসায়নিক পেকেজিং বেৰেল, ষ্টেকিং পাত্ৰ, পানীৰ পাত্ৰ, সঁজুলিৰ বাকচ, স্প্ৰেয়াৰ, খেলনা আৰু অটো-সম্পৰ্কীয় অংশসমূহ প্ৰয়োগ পৰিয়াল হিচাপে তালিকাভুক্ত কৰা হৈছে। সেই উদাহৰণবোৰে উদ্দেশ্যপ্ৰণোদিত পৰিসৰ দেখুৱাইছে; তেওঁলোকে প্ৰমাণ নকৰে যে সেই গোটসমূহৰ প্ৰতিটো সামগ্ৰীয়েই উপযুক্ত। এটা বহল সঁজুলি বাকচ ইয়াৰ আভ্যন্তৰীণ আয়তন ৩০ এলৰ তলত থাকিলেও মল্ড-এনভেলপ পৰীক্ষাত বিফল হ'ব পাৰে। এটা গধুৰ কাৰিকৰী অংশই ৩০ এলতকৈ বহু কম ধৰি ৰখাৰ সময়ত স্থূল শ্বটৰ চাহিদা অতিক্ৰম কৰিব পাৰে।
প্ৰডাক্টটোৱে চাৰিটা পৰীক্ষা পাছ কৰাৰ পিছত মডেলটোক প্ৰাৰ্থী হিচাপে গণ্য কৰক: মেটেৰিয়েল-ষ্ট্ৰিম কাউণ্ট, মল্ড ইন্টাৰফেচ, গ্ৰাছ পেৰিচন চাহিদা আৰু গ্ৰহণযোগ্য আউটপুট। যদি প্ৰকল্পটোক এটা দৃশ্য ষ্ট্ৰাইপ, বিশেষ ৰঙৰ পথ বা অতিৰিক্ত স্তৰৰ প্ৰয়োজন হয়, কিংগলক উদ্ধৃতিত সঠিক KGB80A বিকল্প দেখুৱাবলৈ কওক। ৰাজহুৱা পৃষ্ঠাৰ বহুস্তৰীয় শব্দায়নে কেতিয়াও প্ৰস্তাৱিত সামগ্ৰীৰ পথৰ ডায়েগ্ৰামৰ বিকল্প ল’ব নালাগে।
য'ত KGB80AP এ ইয়াৰ দ্বিতীয় এক্সট্ৰুচন ব্যৱস্থা উপাৰ্জন কৰে
KGB80AP হৈছে স্পষ্ট প্ৰকাশিত পছন্দ যেতিয়া অংশটোক দুটা স্বতন্ত্ৰভাৱে খুৱাই দিয়া গলিত প্ৰবাহৰ প্ৰয়োজন হয়। কিংগলে ইয়াক ডাবল-লেয়াৰ বা ডাবল-ৰং উৎপাদনৰ বাবে বৰ্ণনা কৰিছে আৰু দুটা ২২ কিলোৱাট মটৰৰ সৈতে দুটা ৭০ মিমি স্ক্ৰুৰ তালিকা প্ৰস্তুত কৰিছে। প্ৰতিটো প্ৰবাহে গলিত পদাৰ্থবোৰ ডাই হেডত লগ পোৱাৰ আগতে নিজৰ নিজৰ সামগ্ৰীৰ খাদ্য আৰু প্ৰক্ৰিয়াকৰণৰ ছেটিংছ লাভ কৰিব পাৰে।
দ্বিতীয় এক্সট্ৰুডাৰে এটা নিৰ্দিষ্ট বেৰৰ প্ৰয়োজনীয়তা সমাধান কৰিব লাগে। ই দুটা ৰং পৃথক কৰিব পাৰে, বিভিন্ন সামগ্ৰী দুটা স্তৰত ৰাখিব পাৰে বা আন এটা অনুমোদিত দুটা ধাৰাযুক্ত নিৰ্মাণক সমৰ্থন কৰিব পাৰে। ইয়াক যোগ কৰা উচিত নহয় কাৰণ “ডাবল লেয়াৰ” অধিক সক্ষম যেন লাগে। ক্ৰেতাই প্ৰতিটো ধাৰাত কি আছে, পৃথকীকৰণৰ কিয় প্ৰয়োজন আৰু সম্পূৰ্ণ দেৱালখন কেনেকৈ পৰীক্ষা কৰা হ’ব সেই বিষয়ে উল্লেখ কৰিব লাগিব।
স্তৰ অনুপাত এটা পৃথক নিয়ন্ত্ৰণ সমস্যা। ৰাজহুৱা স্ক্ৰুৰ আকাৰে ক্ৰেতাক এটা নিৰ্দিষ্ট ৰেজিন যোৰৰ বাবে নিয়ন্ত্ৰণযোগ্য স্তৰৰ পৰিসৰ বা সেই অনুপাতৰ স্থিৰতা কোৱা নাই। দুয়োটা ধাৰাত থ্ৰুপুটও ভাৰসাম্য ৰক্ষা কৰিব লাগিব। যদি এটা স্তৰে বেৰৰ সৰু অংশ যোগান ধৰে, তেন্তে ইয়াৰ এক্সট্ৰুডাৰক এতিয়াও প্ৰয়োজনীয় হাৰত এটা সুস্থিৰ অপাৰেটিং উইণ্ড’ৰ প্ৰয়োজন হয়। প্ৰস্তাৱিত ডাই-হেড ডিজাইন, মেটেৰিয়েল এচাইনমেণ্ট, লেয়াৰ-ৰেচিঅ’ ৰেঞ্জ আৰু নমুনা সংগ্ৰহ পদ্ধতিৰ বিষয়ে সুধিব।
দেৱাল-বেধ প্ৰগ্ৰেমিঙে স্তৰ-অনুপাত নিয়ন্ত্ৰণৰ ঠাই লোৱা নাই। কিংগলে আয়োজন কৰাMoog DigiPack III মেনুৱেলএটা এক্যুমুলেটৰ মেচিনে কেনেকৈ ইয়াৰ বেৰৰ প্ৰফাইলক পুছ-আউটৰ সময়ত এক্যুমুলেটৰৰ অৱস্থানৰ সৈতে সম্পৰ্কিত কৰিব পাৰে সেই বিষয়ে ব্যাখ্যা কৰে। সেই ফলনে পেৰিছনৰ কাষেৰে স্থূল বেৰখন বিতৰণ কৰে। কো-এক্সট্ৰুচন ব্যৱস্থাই এতিয়াও নিয়ন্ত্ৰণ কৰিব লাগিব যে দুয়োটা গলিত ধাৰাটোৱে সেই বেৰখন কেনেকৈ ভাগ কৰে।
দুটা ধাৰাও দৈনন্দিন কাম-কাজ সলনি কৰে। কাৰখানাটোৱে সামগ্ৰী বিনিময় ৰোধ কৰিব লাগিব, দুটা হপাৰ পথ পৰিচালনা কৰিব লাগিব, দুটা উষ্ণতাৰ ইতিহাস অনুসৰণ কৰিব লাগিব আৰু প্ৰতিটো পথৰ বাবে এটা পাৰ্জৰ পৰিকল্পনা কৰিব লাগিব। দুটা ৰঙৰ সঁজুলি বাকচৰ পৰা এটা ৰঙৰ ড্ৰামলৈ পৰিৱৰ্তনে সামগ্ৰী সংৰক্ষণ কৰিব পাৰে যদিহে উৎপাদন দলে দুয়োটা বৰ্তনী ক্লিয়াৰ আৰু নথিভুক্ত কৰিব পাৰে। সেই কামটো অন্তৰ্ভুক্ত কৰকচেঞ্জ অভাৰ প্লেন.
৩০এল লেবেলে ছাই বা পেৰিছন ফিট নিশ্চিত কৰিব নোৱাৰে
পাত্ৰৰ ক্ষমতা কেৱল এটা আয়তন লেবেল। মেচিন ফিট বাহিৰৰ জ্যামিতি আৰু মূৰটোৱে দিব লাগিব প্লাষ্টিকৰ ভৰৰ ওপৰত নিৰ্ভৰ কৰে। সম্পূৰ্ণ সামগ্ৰীৰ অংকনৰ পৰা আৰম্ভ কৰক। ছাঁচ পৰ্যালোচনাত পিঞ্চ-অফ লেণ্ড, ফ্লেছ পকেট, ডিঙিৰ সঁজুলি, ব্ল’-পিন ব্যৱস্থা, ইনছাৰ্ট, কুলিং সংযোগ, লিফটিং পইণ্ট আৰু যিকোনো টেক-আউট ক্লিয়াৰেন্স যোগ কৰক।
দুয়োটা প্ৰডাক্ট পৃষ্ঠাই ৫২০ x ৮৬০ মিলিমিটাৰ সৰ্বোচ্চ ছাঁচৰ আকাৰ, ৩৬০ৰ পৰা ৪২০ মিলিমিটাৰ ছাঁচৰ বেধৰ পৰিসৰ আৰু ৩৫০ৰ পৰা ৮৫০ মিলিমিটাৰ মুকলি-ষ্ট্ৰ'ক পৰিসৰ প্ৰকাশ কৰে। সেই মানসমূহক দৃশ্যমান পণ্যৰ মাত্ৰাৰ সৈতে নহয়, সম্পূৰ্ণ ছাঁচ সমাবেশৰ সৈতে তুলনা কৰক। এডাপ্টাৰ প্লেট আৰু চাৰ্ভিচ সংযোগে ঠাই খৰচ কৰিব পাৰে। গভীৰ অংশবোৰকো ছাঁচ অংকনে প্ৰথমে কোৱাতকৈ অধিক খোলা আৰু নিষ্কাশন ক্লিয়াৰেন্সৰ প্ৰয়োজন হ’ব পাৰে।
২১৫ কিলোনেটৰ ক্লেম্প ৰেফাৰেন্সৰ নিজস্ব গণনাৰ প্ৰয়োজন। বিদায় বিমানত দেখা প্ৰক্ষেপিত অঞ্চলটোৰ ওপৰেৰে ব্ল’ প্ৰেচাৰে ক্ৰিয়া কৰে। পণ্যৰ দিশ, ফ্লেছ এৰিয়া আৰু সক্ৰিয় অৱস্থানৰ সংখ্যাই সেই অঞ্চলত প্ৰভাৱ পেলায়। কেৱল ভলিউমৰ পৰাই ক্লেম্প অনুমোদন নকৰিব। প্ৰকল্প নিশ্চিতকৰণৰ বাবে প্ৰস্তাৱিত ছাঁচ বিন্যাস আৰু প্ৰক্ৰিয়াৰ চাপ কিংগললৈ প্ৰেৰণ কৰক। দ্য...এক্সট্ৰুচন ব্ল' মল্ড ডিজাইন গাইডআন্তঃপৃষ্ঠক অধিক বিশদভাৱে সামৰি লয়।
সমাপ্ত অংশৰ ভৰ + ওপৰৰ ফ্লেছ + তলৰ ফ্লেছ + ডিঙি বা হেণ্ডেল ট্ৰিম + অন্যান্য ধৰা পৰা প্ৰক্ৰিয়াৰ স্ক্ৰেপ
সেই স্থূল চাহিদাক কেৱল বটলৰ নেট ওজনৰ সৈতে নহয়, মূৰৰ সৈতে তুলনা কৰক। দুয়োটা পৃষ্ঠাতে ৫ লিটাৰ এক্যুমুলেটৰ আৰু ৩.৭৫ কিলোগ্ৰাম পি ই এক্যুমুলেটৰ-ওজনৰ উল্লেখ প্ৰকাশ কৰা হৈছে। ৩.৭৫ কিলোগ্ৰামৰ এই সংখ্যাটো সামগ্ৰীৰ পৰিসৰৰ আৰু ইয়াক সাৰ্বজনীন অংশ-ওজনৰ সীমা হিচাপে গণ্য কৰা উচিত নহয়। ৰেজিনৰ ঘনত্ব, গলিত আচৰণ, ডাই ডিজাইন, প্ৰয়োজনীয় কুশ্বন আৰু প্ৰক্ৰিয়াৰ মাৰ্জিন এই সকলোবোৰেই গুৰুত্বপূৰ্ণ।
এটা উপযোগী প্ৰকল্প পৰ্যালোচনাই গণ ভাৰসাম্য দেখুৱাইছে। এটা প্ৰতিনিধিত্বমূলক সঁজুলিৰ পৰা ধৰা পৰা প্ৰতিটো অংশ ওজন বা অনুমান কৰক, ৰেজিনৰ গ্ৰেড লিপিবদ্ধ কৰক আৰু পৰিকল্পিত কুশ্বনটো উল্লেখ কৰক। যদি স্থূল পেৰিচন প্ৰকাশিত উল্লেখৰ অতি ওচৰত বহি থাকে, তেন্তে সুধিব যে এটা বেলেগ হেড বা মেচিন মডেলে অধিক সুস্থিৰ উইণ্ড' দিয়ে নেকি। নামমাত্ৰ ৩০এল মেচিন স্বয়ংক্ৰিয়ভাৱে প্ৰতিটো আকৃতিৰ বাবে ৩০ লিটাৰৰ সঠিক ড্ৰাম নিৰ্মাণ মেচিন নহয়।
650 pcs/h লাইনটো মেচিনৰ ডাটা হিচাপে পঢ়ক, বিক্ৰীৰ প্ৰতিশ্ৰুতি হিচাপে নহয়
দুয়োখন কিংগল টেবুলতে ৬৫০ পিচি/ঘণ্টা “আউটপুট (ড্ৰাই চাইকেল)” বুলি লেবেল কৰা হৈছে। শুকান চক্ৰই গলিত পদাৰ্থ প্ৰদান, উৰুৱাই দিয়া, ঠাণ্ডা কৰা, অংশ আঁতৰোৱা, ট্ৰিমিং বা পৰিদৰ্শন কৰা প্ৰমাণ নকৰাকৈ মেচিনৰ গতিবিধি জুখিব পাৰে। ইয়াৰ উপৰিও ই কোনো পাত্ৰ, বেৰৰ ডাঠতা, ৰেজিন, ছাঁচৰ উষ্ণতা বা প্ৰত্যাখ্যান নিয়ম চিনাক্ত নকৰে। এই সংখ্যাটোৱে যান্ত্ৰিক মঞ্চটো তুলনা কৰাত সহায় কৰিব পাৰে, কিন্তু ইয়াক প্ৰতি ঘণ্টাত বিক্ৰীযোগ্য অংশ হিচাপে ব্যৱসায়িক পৰিকল্পনাত কপি কৰিব নোৱাৰি।
সম্পূৰ্ণ উৎপাদন চক্ৰৰ সৈতে আউটপুট পৰিকল্পনা আৰম্ভ কৰক। ৰেকৰ্ড এক্যুমুলেটৰ ফিল, পেৰিছন পুছ-আউট, মল্ড ক্ল'জ, ব্ল', এক্সজেষ্ট, কুলিং, মল্ড অ'পেন, টেক-আউট আৰু ডাউনষ্ট্ৰিম হেণ্ডলিং। আটাইতকৈ দীঘলীয়া প্ৰয়োজনীয় ইভেণ্টে পুনৰাবৃত্তিৰ সময় নিয়ন্ত্ৰণ কৰে। ডাঠ ৰাসায়নিক বেৰেল এটা শীতলতা সীমিত হ’ব পাৰে। দুটা ৰঙৰ সামগ্ৰী এটা লেহেমীয়া গলিত প্ৰবাহ বা তলৰ প্ৰক্ৰিয়াৰ দ্বাৰা সীমিত হ’ব পাৰে।
গ্ৰাছ মল্ডিং ইভেন্ট x প্ৰতি ইভেণ্টৰ অংশ x গ্ৰহণৰ হাৰ, জুখি উলিওৱা চলন সময়ক ঘণ্টাত ভাগ কৰা
প্ৰকাশিত এইচডিপিই গলনা-ক্ষমতাৰ পৰিসৰ দুয়োটা মডেলৰ বাবে ১২০ৰ পৰা ১৪০ কিলোগ্ৰাম/ঘণ্টা। ইয়াক কেৱল এটা HDPE প্ৰসংগ হিচাপে ব্যৱহাৰ কৰক। ইয়াক ঘণ্টাৰ স্থূল চাহিদাৰ সৈতে তুলনা কৰক, য’ত ফ্লেছ আৰু অন্যান্য ধৰা পৰা সামগ্ৰী অন্তৰ্ভুক্ত কৰা হৈছে। যদি KGB80AP এ দুটা ভিন্ন সামগ্ৰী ব্যৱহাৰ কৰে, তেন্তে প্ৰতিটো ষ্ট্ৰিমৰ বাবে প্ৰয়োজনীয় ভৰৰ হাৰ নথিভুক্ত কৰক। এটা সংযুক্ত মুঠে এটা অস্থিৰ কম হাৰৰ স্তৰ লুকুৱাব পাৰে।
প্ৰকৃত ছাঁচ আৰু নিৰ্দিষ্ট ৰেজিনৰ সৈতে এটা সুস্থিৰ খিৰিকীৰ ওপৰেৰে গ্ৰহণ কৰা আউটপুট জুখিব। মাৰ্ক বন্ধ, হাতৰ হস্তক্ষেপ, ৰেচিপি সলনি আৰু প্ৰত্যাখ্যান কৰা অংশ। কিংগলৰচক্ৰ-সময় অনুকূলন গাইডসীমিত পদক্ষেপটো কেনেকৈ বিচাৰি উলিয়াব লাগে দেখুৱাইছে। দ্য...কাৰখানাৰ গ্ৰহণযোগ্যতা পৰীক্ষা গাইডফলাফলটোক পুনৰাবৃত্তিযোগ্য গ্ৰহণযোগ্যতা ৰেকৰ্ডলৈ ৰূপান্তৰিত কৰে।
প্ৰকাশিত ফুটপ্ৰিণ্টটো কেৱল কাৰখানাৰ কোষটোৰ কেন্দ্ৰবিন্দু
দুয়োটা পৃষ্ঠাতে ৪.৭ x ৩.৫ x ৪ মিটাৰ মেচিনৰ খাম দেখুওৱা হৈছে। তেওঁলোকে কেজিবি৮০এৰ বাবে ১২ টন আৰু কেজিবি৮০এপিৰ বাবে ১৩ টন তালিকাভুক্ত কৰিছে। সেই চিত্ৰসমূহে আৰম্ভণিৰ বিন্যাসৰ কামত সহায় কৰে, কিন্তু এটা ব্যৱহাৰযোগ্য কোষৰ বাবে ছাঁচ, ডাই হেড, সামগ্ৰী যোগান, ৰবট বা অংশ আঁতৰোৱা, ট্ৰিমিং, স্ক্ৰেপ নিয়ন্ত্ৰণ আৰু ৰক্ষণাবেক্ষণৰ বাবেও প্ৰৱেশৰ প্ৰয়োজন হয়। অনুমোদিত সাধাৰণ ব্যৱস্থাই চূড়ান্ত সীমা নিৰ্ধাৰণ কৰিব লাগে।

ৰাজহুৱা উপযোগীতাৰ শাৰীবোৰো একেই: ব্ল’ এয়াৰৰ বাবে ০.৮ মেগাপাস্কেল আৰু ০.৭ মিটাৰ কুইণ্টল/মিনিট, লগতে শীতল পানীৰ বাবে ০.৩ মেগাপাস্কেল আৰু ৭০ লিটাৰ/মিনিট। চাপ আৰু প্ৰবাহ পৃথকে পৃথকে লিপিবদ্ধ কৰক। ইনলেট উষ্ণতা, পানীৰ গুণাগুণ, সংযোগৰ আকাৰ আৰু উভতি অহাৰ অৱস্থা যোগ কৰক। এটা হেডাৰে চাপ দেখুৱাব পাৰে যেতিয়া শাখাই একেলগে চাহিদাৰ সময়ত পৰ্যাপ্ত প্ৰবাহ প্ৰদান কৰিব নোৱাৰে।
দুয়োটা পৃষ্ঠাতে ২৭ৰ পৰা ৩৭ কিলোৱাটক গড় শক্তি খৰচ বুলি লেবেল লগোৱা হৈছে। ইউনিট কিলোৱাটটোৱে শক্তিৰ বৰ্ণনা কৰে। ই সংযুক্ত লোড নহয়, আৰু ই প্ৰতিটো সামগ্ৰীৰ শক্তি নহয়। প্ৰকাশিত মটৰৰ ব্যৱস্থা বেলেগ, গতিকে গড়-বিদ্যুৎ লাইন মিল থাকিলেও চূড়ান্ত বৈদ্যুতিক সময়সূচী প্ৰকল্প নিশ্চিত কৰাৰ যোগ্য। কিংগলৰ ব্যৱহাৰ কৰকইউটিলিটি প্লেনিং গাইডমূল মেচিন, সহায়ক আৰু কাৰখানাৰ সেৱাসমূহ পৃথক কৰিবলৈ।
শক্তিৰ তুলনাৰ বাবে একেটা পণ্যৰ সীমাৰ প্ৰয়োজন।ইউৰোমপ ৪৬.২গ্ৰাহকৰ প্ৰয়োজনীয়তা পূৰণ কৰা এটা নিৰ্দিষ্ট এক্সট্ৰুচন ব্ল' মল্ডিং মেচিন, ছাঁচ আৰু পণ্যৰ বাবে পণ্য-সম্পৰ্কীয় জোখৰ সংজ্ঞা দিয়ে। সেই যুক্তিয়ে দ্ৰুত শুকান চক্ৰ বা লঘুভাৱে বোজাই কৰা পৰীক্ষা এটাক প্ৰকৃত উৎপাদনৰ বাবে থিয় হোৱাত বাধা দিয়ে। চুক্তিবদ্ধ পৰীক্ষামূলক চৰ্তত প্ৰতিটো গ্ৰহণযোগ্য অংশ বা প্ৰতি গ্ৰহণ কৰা কিলোগ্ৰামত কিলোৱাট ঘণ্টা ৰেকৰ্ড কৰক।
কাৰখানাৰ পৰিকল্পনা টোকা:অনুমোদিত অংকনৰ পৰা চূড়ান্ত মেচিনৰ ওজন, মাধ্যাকৰ্ষণ কেন্দ্ৰ, ভেটিৰ বোজা, উত্তোলন পদ্ধতি, স্থাপন কৰা শক্তি আৰু সংযোগ বিন্দু নিশ্চিত কৰক। ৰাজহুৱা পৃষ্ঠাটো কোনো ভেটি বা বৈদ্যুতিক ডিজাইনৰ নথি নহয়।
প্ৰডাক্ট ট্ৰায়েলে চূড়ান্ত মডেল পছন্দটো নিষ্পত্তি কৰক
এটা উপযোগী পৰীক্ষাই এটা গ্ৰহণযোগ্য নমুনা বনোৱাতকৈও অধিক কাম কৰে। ই দেখুৱাইছে যে নিৰ্বাচিত সামগ্ৰীৰ স্থাপত্য, ছাঁচ আৰু যন্ত্ৰই প্ৰয়োজনীয় ফলাফল ধৰি ৰাখিব পাৰে। পৰীক্ষা আৰম্ভ হোৱাৰ আগতে গ্ৰহণ পদ্ধতি লিখা। নহ’লে এজন ক্ৰেতা আৰু যোগানকাৰীয়ে একেটা দৌৰ চাই বেলেগ বেলেগ ব্যাখ্যাৰে গুচি যাব পাৰে।
- পণ্য পুনৰীক্ষণ ফ্ৰীজ কৰক।অংকন, মাত্ৰা, নেট ওজন, দেৱালৰ মেপ, ডিঙি বা বন্ধ আন্তঃপৃষ্ঠ আৰু কাৰ্য্যকৰী পৰীক্ষা চিনাক্ত কৰা।
- মেটেৰিয়েল প্লেন ফ্ৰীজ কৰক।প্ৰতিটো ৰেজিন, যোগানকাৰী, গ্ৰেড, ৰং, যোগকৰণ আৰু পুনৰ গ্ৰাইণ্ড নিয়মৰ নাম লিখা। KGB80AP ৰ বাবে, প্ৰতিটো ষ্ট্ৰিম আৰু লক্ষ্য স্তৰ অনুপাত নিযুক্ত কৰক।
- যন্ত্ৰৰ বিন্যাস ৰেকৰ্ড কৰক।মডেল, স্ক্ৰু, মটৰ, ডাই হেড, ৱাল কণ্ট্ৰ’লাৰ, মল্ড, ব্ল’-পিন চিষ্টেম, টেক-আউট আৰু ডাউনষ্ট্ৰিম সঁজুলি তালিকাভুক্ত কৰক।
- ভৰৰ ভাৰসাম্য দেখুৱাওক।সমাপ্ত অংশৰ ওজন, প্ৰতিটো ফ্লেছ বা ট্ৰিম অংশ, স্থূল পেৰিছন ভৰ আৰু প্ৰক্ৰিয়াটোলৈ ঘূৰি অহা সামগ্ৰী ৰেকৰ্ড কৰক।
- সুস্থিৰ উইণ্ড' সংজ্ঞায়িত কৰক।ৰাজ্যিক ৱাৰ্ম-আপৰ অৱস্থা, ৰেচিপি পুনৰীক্ষণ, নমুনাৰ সময়, অনুমতিপ্ৰাপ্ত হাতৰ হস্তক্ষেপ আৰু নূন্যতম অবিৰত পৰ্যবেক্ষণৰ সময়।
- পণ্যৰ মান জুখিব।প্ৰযোজ্য অনুসৰি মাত্ৰা, দেৱাল বিতৰণ, লিক কাৰ্য্যক্ষমতা, বন্ধ ফিট, লোড, ড্ৰপ বা ৰাসায়নিক সেৱাৰ বাবে ক্ৰেতাৰ অনুমোদিত পৰীক্ষাসমূহ ব্যৱহাৰ কৰক।
- গ্ৰহণ কৰা আউটপুট গণনা কৰা।স্থূল পৰিঘটনা, স্থূল অংশ, গ্ৰহণ কৰা অংশ, প্ৰত্যাখ্যান, পৰিকল্পিত বন্ধ আৰু অপৰিকল্পিত বন্ধ পৃথক পৃথক।
- উপযোগীতা আৰু শক্তিৰ ৰেকৰ্ড।মেচিন-ইনলেট বায়ু আৰু পানীৰ অৱস্থা লক্ষ্য কৰক। যদি শক্তিৰ গুৰুত্ব আছে, তেন্তে মিটাৰৰ সীমা নিৰ্ধাৰণ কৰক আৰু গ্ৰহণযোগ্য উৎপাদনৰ বিপৰীতে গণনা কৰক।
এটা KGB80AP পৰীক্ষাৰ বাবে, স্তৰ অনুসৰি বেৰৰ নমুনা আৰু লগতে মুঠ বেধৰ দ্বাৰা যেতিয়া স্পেচিফিকেশনৰ প্ৰয়োজন হয়। এটা সঠিক মুঠ বেৰে এতিয়াও ভুল স্তৰৰ বিভাজন লুকুৱাব পাৰে। ৰেজিন আৰু উৎপাদনৰ বাবে চুক্তিবদ্ধ পদ্ধতি ব্যৱহাৰ কৰক। জুখি উলিওৱা ফলাফলটো ৰেচিপি আৰু নমুনাৰ স্থানৰ কাষত ৰাখক যাতে দলটোৱে যিকোনো পৰিৱৰ্তন অনুসৰণ কৰিব পাৰে।
যিকোনো এটা মডেলৰ বাবে, প্ৰডাক্টৰ কাষেৰে কেইবাটাও স্থান পৰীক্ষা কৰক। হেণ্ডেল, চুক, পিঞ্চ এৰিয়া আৰু বহল পেনেল বেলেগ ধৰণে টানিব পাৰে। দ্য...parison প্ৰগ্ৰেমিং গাইডনিয়ন্ত্ৰকৰ অৱস্থান ভৌতিক বেৰৰ জোখৰ সৈতে কেনেকৈ জড়িত হ’ব লাগে সেই বিষয়ে ব্যাখ্যা কৰে। গ্ৰহণ কৰা আলেখ্যন সঁজুলি আৰু উৎপাদন পুনৰীক্ষণৰ সৈতে সংৰক্ষণ কৰক।
“এটা ৩০এল মেচিন” বিচৰাৰ পৰিৱৰ্তে অংশটোৰ চাৰিওফালে RFQ নিৰ্মাণ কৰক।
এটা চুটি মডেল অনুৰোধে যোগানকাৰীলৈ অত্যধিক সিদ্ধান্ত স্থানান্তৰিত কৰে। কিংগলৰবিক্ৰী প্ৰক্ৰিয়াপ্ৰডাক্টৰ ফটো বা অংকন, ওজন, আকাৰ, সামগ্ৰী, বেধ, আউটপুট আৰু ৰাসায়নিক-প্ৰতিৰোধৰ প্ৰয়োজনীয়তা বিচাৰিছে। এই তুলনাৰ বাবে, পদাৰ্থ-প্ৰবাহৰ সংজ্ঞা সেই পেকেজটোৰ ওপৰৰ ওচৰত বহিব লাগে।
এটা নিয়ন্ত্ৰিত ফাইল ছেট পঠাওক। উপলব্ধ হ'লে প্ৰডাক্টৰ অংকন আৰু 3D ডাটা অন্তৰ্ভুক্ত কৰক। লক্ষ্য ওজন, বেৰৰ প্ৰয়োজনীয়তা, ৰেজিন গ্ৰেড, মাষ্টাৰবেচ, এডিটিভ আৰু ৰিগ্ৰাইণ্ড নীতি যোগ কৰক। প্ৰতিটো প্ৰয়োজনীয় ৰং, স্তৰৰ সংখ্যা আৰু প্ৰতিটো স্তৰৰ উদ্দেশ্য উল্লেখ কৰা। তাৰ পিছত বাৰ্ষিক আৰু ঘণ্টাৰ পিছত ঘণ্টা গ্ৰহণ কৰা-আউটপুটৰ লক্ষ্য, শ্বিফ্ট পেটাৰ্ণ, উপলব্ধ ইউটিলিটি, প্লাণ্টৰ ভল্টেজ, চিলিং আৰু প্ৰৱেশ সীমা যোগ কৰক।
তাৰ পিছত অংশটো মুকলি কৰা পৰীক্ষাসমূহৰ বৰ্ণনা কৰা। ৰাসায়নিক ড্ৰাম এটা লিক, বন্ধ, নিয়ন্ত্ৰণ বা নিয়ন্ত্ৰিত পেকেজিং পৰীক্ষাৰ প্ৰয়োজন হব পাৰে। এটা সঁজুলি বাকচত হিঞ্জ, লেচ, লোড বা এছেম্বলি পৰীক্ষাৰ প্ৰয়োজন হব পাৰে। কিংগলে মেচিন, মল্ড আৰু ডাউনষ্ট্ৰিম স্কোপৰ প্ৰস্তাৱ দিব পাৰে যেতিয়া সেই প্ৰয়োজনীয়তাসমূহ দৃশ্যমান হয়। কেৱল ইয়াৰ নামমাত্ৰ ক্ষমতা একে হোৱাৰ বাবেই আন এটা সামগ্ৰীৰ পৰা পৰীক্ষাৰ মান আমদানি নকৰিব।
উদ্ধৃতিটোক মানক সঁজুলি, নিশ্চিত বিকল্প আৰু ক্ৰেতাই যোগান ধৰা সঁজুলি পৃথক কৰিবলৈ কওক। ইয়াত এক্সট্ৰুডাৰৰ সংখ্যা, স্ক্ৰুৰ আকাৰ, ডাই-হেড নিৰ্মাণ, দেৱাল নিয়ন্ত্ৰক, মেটেৰিয়েল ফিডাৰ, ৰবট বা টেক-আউট, ট্ৰিমিং, গ্ৰাইণ্ডাৰ, লিক পৰীক্ষা, শীতল সঁজুলি আৰু কমিচনিং স্কোপ চিনাক্ত কৰিব লাগে। সেই স্তৰৰ বিশদতাই কেজিবি৮০এ বনাম কেজিবি৮০এপিক মূল্যপত্ৰত প্ৰত্যয়ৰ পৰিৱৰ্তে কাৰিকৰী সিদ্ধান্ত কৰি তোলে।
এটা ব্যৱহাৰিক KGB80A বনাম KGB80AP সিদ্ধান্ত
অনুমোদিত সামগ্ৰীয়ে এটা গলিত ধাৰা ব্যৱহাৰ কৰিলে আৰু প্ৰকাশিত ছাঁচ, ক্লেম্প আৰু এক্যুমুলেটৰৰ উল্লেখসমূহৰ সৈতে কাৰ্য্যকৰী মাৰ্জিনৰ সৈতে মিলিলে KGB80A দিশ বাছক। ইয়াৰ বৰ্তমানৰ তালিকাখনে এটা স্পষ্ট এক-এক্সট্ৰুডাৰ ভিত্তিৰেখা দিয়ে। যদি উদ্ধৃতিটোৱে এটা বহু-স্তৰ বা দৰ্শন-ষ্ট্ৰাইপ বিকল্প যোগ কৰে, সংশোধিত সামগ্ৰী-পথ ডায়াগ্ৰাম আৰু আপডেইট কৰা সঁজুলি সময়সূচীৰ প্ৰয়োজন।
KGB80AP দিশ নিৰ্ব্বাচন কৰক যেতিয়া উৎপাদনক ৰং বা স্তৰ নিৰ্মাণৰ বাবে দুটা পৃথকে খুৱাই দিয়া ষ্ট্ৰিমৰ প্ৰয়োজন হয়। প্ৰতিটো এক্সট্ৰুডাৰে কি প্ৰক্ৰিয়া কৰে আৰু দুটা আউটপুট কেনেকৈ ভাৰসাম্য ৰক্ষা কৰে নিশ্চিত কৰক। ছাঁচ পৰীক্ষাৰ পূৰ্বে লক্ষ্য স্তৰৰ অনুপাত, অনুমোদিত তাৰতম্য আৰু পৰিদৰ্শন পদ্ধতি সংজ্ঞায়িত কৰক।
কেৱল সম্পূৰ্ণ হোৱা অংশটোক ৩০এল ড্ৰাম বুলি কোৱাৰ বাবেই দুয়োটা মডেলৰ কোনো এটাই বাছি ল’ব নালাগে। প্ৰডাক্ট ড্ৰয়িং, গ্ৰছ পেৰিছন, মল্ড এছেম্বলি, ৰেজিন প্লেন আৰু গ্ৰহণযোগ্যতাৰ হাৰ হৈছে প্ৰকৃত ইনপুট। সেইবোৰ ঠিক হ’লেই মডেলৰ পাৰ্থক্যটো পোনপটীয়া হৈ পৰে আৰু বাকী থকা কামবোৰ কাৰিকৰী চুক্তিৰ অন্তৰ্গত হয়।
যদি দুয়োজন প্ৰাৰ্থীয়ে উপযুক্ত যেন লাগে, তেন্তে তেওঁলোকে সৃষ্টি কৰা প্ৰডাকচন কামৰ তুলনা কৰক। এটা সামগ্ৰীৰ প্ৰবাহৰ অৰ্থ সাধাৰণতে কম খাদ্য পথ আৰু চুটি পাৰ্জ পৰিকল্পনা। দুটা ধাৰাই এটা নিৰ্দিষ্ট স্তৰ বা ৰঙৰ গঠনৰ বাবে প্ৰয়োজনীয় পৃথক নিয়ন্ত্ৰণ প্ৰদান কৰে, কিন্তু দুয়োটা পথ সুস্থিৰ হৈ থাকিব লাগিব। সঠিক মেচিনটোৱেই হ’ল সেইটোৱেই যিয়ে অনুমোদিত দেৱালখন পুনৰাবৃত্তিযোগ্য প্ৰক্ৰিয়াৰে উৎপাদন কৰে, দীঘলীয়া সঁজুলিৰ তালিকা থকাটো নহয়।
চূড়ান্ত সিদ্ধান্তটো অনুসন্ধানযোগ্য কৰি ৰাখক। নিৰ্বাচিত সংৰূপক পণ্য পুনৰীক্ষণ, ছাঁচ অংকন, সামগ্ৰীৰ সময়সূচী আৰু পৰীক্ষামূলক প্ৰতিবেদনৰ সৈতে সংযুক্ত কৰক। ইয়াৰ ফলত পিছৰ ক্ৰয় অৰ্ডাৰ বা চফ্টৱেৰ ৰেচিপিয়ে মডেল পছন্দৰ আঁৰৰ কাৰণ হেৰুৱাব নোৱাৰে।
মেচিন বাছি লোৱাৰ আগতে কিংগললৈ অংশটো পঠাওক
পণ্যৰ অংকন, ওজন, মাত্ৰা, ৰেজিন গ্ৰেড, ৰং বা স্তৰৰ পৰিকল্পনা, ছাঁচৰ তথ্য, প্ৰয়োজনীয় আউটপুট, গুণগত পৰীক্ষা আৰু কাৰখানাৰ উপযোগীতাসমূহ ভাগ-বতৰা কৰক। তাৰ পিছত Kinggle এ নিশ্চিত কৰিব পাৰে যে KGB80A, KGB80AP বা অন্য বিন্যাস প্ৰকল্পৰ লগত খাপ খায় নেকি।
এটা পণ্য-ভিত্তিক প্ৰস্তাৱৰ অনুৰোধ কৰকসঘনাই সোধা প্ৰশ্ন
KGB80A আৰু KGB80AP ৰ মাজত মূল পাৰ্থক্য কি?
প্ৰকাশিত এক্সট্ৰুচন ব্যৱস্থাটোৱেই মূল পাৰ্থক্য। KGB80A টেবুলত এটা ৮০ মিমি স্ক্ৰু আৰু এটা ৩৭ কিলোৱাট এক্সট্ৰুডাৰ মটৰৰ তালিকা দিয়া হৈছে। KGB80AP টেবুলত দুটা 70 মিমি স্ক্ৰু আৰু দুটা 22 কিলোৱাট মটৰৰ তালিকা দিয়া হৈছে, আৰু ইয়াৰ পণ্যৰ বিৱৰণে দুটা স্তৰ বা দুটা ৰঙৰ উৎপাদন নিৰ্দিষ্ট কৰে।
KGB80A এ বহুস্তৰীয় সামগ্ৰী বনাব পাৰিবনে?
KGB80A উৎপাদন বিৱৰণে একক আৰু বহু-স্তৰ বিকল্পসমূহ উল্লেখ কৰে, কিন্তু ইয়াৰ বৰ্তমান ধাৰ্য্যকৰণ টেবুলে এটা এক্সট্ৰুডাৰ তালিকাভুক্ত কৰে। কিংগলক উদ্ধৃতিটোত সঠিক বিকল্প, সামগ্ৰীৰ প্ৰবাহৰ সংখ্যা, ডাই-হেডৰ গঠন আৰু উপযোগিতা সময়সূচী সংজ্ঞায়িত কৰিবলৈ কওক। প্ৰামাণিক প্ৰকাশিত টেবুলে এটা বহু-স্তৰীয় নিৰ্মাণৰ বৰ্ণনা কৰে বুলি ধৰি ল'ব নালাগে।
৩০ লিটাৰ ক্ষমতাৰ অৰ্থ হ’ল যিকোনো ৩০ লিটাৰৰ সামগ্ৰী ফিট হ’বনে?
নহয়, প্ৰডাক্ট আৰু ছাঁচটো প্লেটেন, ছাঁচৰ খাম, খোলাৰ ষ্ট্ৰ’ক আৰু বেধৰ পৰিসৰৰ লগত খাপ খাব লাগিব। গ্ৰাছ পেৰিচন চাহিদা, প্ৰক্ষেপিত এলেকা, ব্ল’ কণ্ডিচন, টেক-আউট ক্লিয়াৰেন্স আৰু প্ৰয়োজনীয় গুণগত পৰীক্ষাইও মডেলৰ সিদ্ধান্তত প্ৰভাৱ পেলায়।
এই মেচিনবোৰৰ উৎপাদন উৎপাদন ঘণ্টাত ৬৫০ পিচি নেকি?
দুয়োটা প্ৰডাক্ট পেজতে 650 pcs/h শুকান-চক্ৰৰ ফিগাৰ হিচাপে লেবেল কৰা হৈছে। প্ৰকৃত গ্ৰহণযোগ্য উৎপাদন অংশ, ৰেজিন, ছাঁচ, পেৰিছন গঠন, শীতল, পৰিচালনা, পৰিদৰ্শন, প্ৰত্যাখ্যান আৰু বন্ধৰ ওপৰত নিৰ্ভৰ কৰে। এটা সুস্থিৰ পৰীক্ষাৰ সময়ত চুক্তিবদ্ধ পণ্যৰ সৈতে আউটপুট নিশ্চিত কৰক।
৩.৭৫ কিলোগ্ৰাম পি ই এক্যুমুলেটৰৰ ওজনৰ অৰ্থ কি?
ই এক্যুমুলেটৰৰ বাবে প্ৰকাশিত পি ই মেটেৰিয়েল ৰেফাৰেন্স, নিশ্চিত সম্পূৰ্ণ-অংশৰ ওজন নহয়। প্ৰডাক্ট, ফ্লেছ, ট্ৰিম আৰু প্ৰচেছ মাৰ্জিনকে ধৰি গ্ৰাছ পেৰিচন ভৰৰ সৈতে মূৰটো তুলনা কৰক। নিৰ্বাচিত ৰেজিন আৰু ডাই হেডৰ বাবে চূড়ান্ত সীমা নিশ্চিত কৰক।
KGB80A বা KGB80AP উদ্ধৃতিৰ বাবে মই কোনবোৰ তথ্য প্ৰেৰণ কৰিব লাগে?
পণ্যৰ অংকন, মাত্ৰা, ওজন, ৰেজিন গ্ৰেড, ৰং, স্তৰৰ গঠন, দেৱালৰ লক্ষ্য, ছাঁচৰ তথ্য, গ্ৰহণযোগ্য-আউটপুটৰ প্ৰয়োজনীয়তা, গুণগত পৰীক্ষা আৰু কাৰখানাৰ উপযোগীতাসমূহ প্ৰেৰণ কৰক। এটা বা দুটা স্বতন্ত্ৰভাৱে নিয়ন্ত্ৰিত সামগ্ৰীৰ প্ৰবাহৰ প্ৰয়োজন আছে নে নাই সেয়া স্পষ্টকৈ উল্লেখ কৰক।
উৎস আৰু পৰীক্ষণ টোকা
এই প্ৰবন্ধত মডেল স্পেচিফিকেশনসমূহ ১১ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে কিংগলৰ লাইভ প্ৰডাক্ট পৃষ্ঠাসমূহৰ বিপৰীতে পৰীক্ষা কৰা হৈছিল। কোম্পানী পৃষ্ঠাসমূহে প্ৰকাশিত কনফিগাৰেচন আৰু সেৱা ইনপুটসমূহ সমৰ্থন কৰে; সেইবোৰ উৎপাদনৰ প্ৰদৰ্শনৰ স্বতন্ত্ৰ প্ৰমাণ নহয়। EUROMAP নথিপত্ৰই এটা পণ্য-সম্পৰ্কীয় শক্তি-মাপন পদ্ধতি যোগান ধৰে, দুয়োটা কিংগল মডেলৰ বাবে এটা পৰিৱেশন ফলাফল নহয়।
- কিংগল KGB80A 30L জমা ব্ল' মল্ডিং মেচিন, পণ্যৰ বিৱৰণ আৰু স্পেচিফিকেশন টেবুল।
- কিংগল KGB80AP 30L এক্যুমুলেটৰ ব্ল' মল্ডিং মেচিন, ডাবল-এক্সট্ৰুচন বিৱৰণ আৰু স্পেচিফিকেশন টেবুল।
- কিংগল বিক্ৰী প্ৰক্ৰিয়া, এটা মেচিন প্ৰস্তাৱৰ বাবে অনুৰোধ কৰা ক্ৰেতাৰ তথ্য।
- Moog DigiPack III সংস্থাপন, ৰক্ষণাবেক্ষণ আৰু ব্যৱহাৰকাৰীৰ হাতপুথি, এক্যুমুলেটৰ-পজিচন ৱাল-প্ৰফাইল পদ্ধতি।
- ইউৰোমপ ৪৬.২, সংস্কৰণ 1.0, জানুৱাৰী 2014, এক্সট্ৰুচন ব্ল' মল্ডিং মেচিনৰ বাবে পণ্য-সম্পৰ্কীয় শক্তি জোখা।