দ্ৰুত উত্তৰ
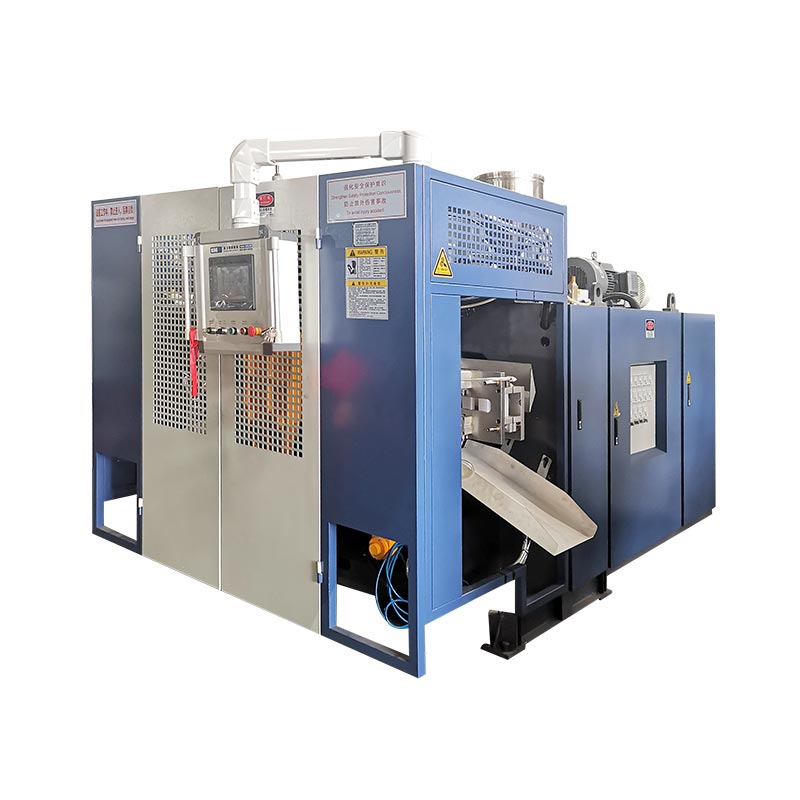
এনএক্যুমুলেটৰ ব্ল' মল্ডিং মেচিনডাই হেডৰ পিছফালে থকা চিলিণ্ডাৰত গলি যোৱা প্লাষ্টিক জমা কৰি ৰাখে আৰু ইয়াক এটা ডাঙৰ পেৰিছন হিচাপে বাহিৰলৈ ঠেলি দিয়ে — ড্ৰাম, আইবিচি টেংক আৰু প্ৰায় ৩০ লিটাৰৰ ওপৰৰ যিকোনো বস্তুৰ দৰে গধুৰ অংশৰ বাবে নিৰ্মিত। উঅবিৰত ব্ল' মল্ডিং মেচিন15 লিটাৰলৈকে বটল আৰু জেৰী কেনৰ দৰে সৰু, উচ্চ আয়তনৰ সামগ্ৰীৰ বাবে উপযুক্ত। প্ৰকৃত নিৰ্ণায়ক কাৰকটো হ’ল পেৰিছন চেগ। আমাৰ মজিয়াত অবিৰত শ্বাটল মেচিনবোৰে প্ৰায় ০.১–১৫ লিটাৰ আবৃত কৰে; এক্যুমুলেটৰ ছিৰিজ (যেনে KGB80A) 30 L ৰ পৰা 1000 L IBC টেংক চলায়।

মানুহে আমাক এই কথা অহৰহ সুধি থাকে: "মোক এক্যুমুলেটৰ মেচিন লাগে নেকি, নে অবিৰত মেচিনে কামটো কৰিব?" সৰু প্ৰশ্ন যেন লাগে। নহয়। ভুল বাছি লওক আৰু আপুনি হয় এটা মেচিনৰ বাবে অতিৰিক্ত ধন দিব যিয়ে ইয়াৰ ক্ষমতাৰ বেছিভাগেই অচল হৈ আছে, নহয় আপুনি এনেকুৱা কিবা এটা কিনে যিয়ে শাৰীৰিকভাৱে আপুনি বিক্ৰী কৰা অংশটো বনাব নোৱাৰে। দুয়োটা ঘটে। আমি দুয়োকে আমাৰ দুৱাৰেদি সোমাই যোৱা দেখিছো।
গতিকে ইয়াত সৎ সংস্কৰণটো দিয়া হ’ল, যিদৰে আমি ফেক্টৰীৰ মজিয়াত থিয় হৈ থকা এজন গ্ৰাহকক বুজাই দিম। কোনো ফ্লাফ নাই, মাত্ৰ দুয়োটা মেচিনে আচলতে কেনে আচৰণ কৰে আৰু প্ৰত্যেকেই ক’ৰ পৰা নিজৰ কিপ উপাৰ্জন কৰে।
আচল পাৰ্থক্যটো হ’ল পেৰিছনটো কেনেকৈ বনোৱা হয়
দুয়োটা মেচিন পৰিয়ালে এক্সট্ৰুচন ব্ল’ মল্ডিং কৰে। দুয়োটাই প্লাষ্টিক গলি পেৰিছন নামৰ ফুটা নলী এটা গঠন কৰে, ইয়াৰ চাৰিওফালে এটা ছাঁচ চেপি ধৰে আৰু ছাঁচৰ বেৰত বায়ুৰে ফুলাই দিয়ে। সেই অংশটো একেই। পাৰ্থক্যটো এটা ঠাইতে বহি আছে:...die head, আৰু ই কেনেকৈ পেৰিচনটো ডেলিভাৰী কৰে।
অবিৰত এক্সট্ৰুচন, সাধাৰণ ভাষাত
এক্সট্ৰুডাৰটো ৰৈ নোযোৱাকৈ চলি থাকে। প্লাষ্টিক ডাইৰ মূৰৰ মাজেৰে আৰু তলৰ ফালে অবিৰত পেৰিছন হিচাপে বৈ যায়, কেতিয়াও ওপৰলৈ এৰি নিদিয়া নলীৰ পৰা চেপি লোৱা টুথপেষ্টৰ দৰে তললৈ ওলমি থাকে। কাৰণ পেৰিছন আহি থাকে, ছাঁচবোৰে গতি কৰিব লাগে — পৰৱৰ্তী পেৰিছনটো ইতিমধ্যে গঠন হৈ থকাৰ সময়ত ইহঁতে শ্বাটল ইন, ক্লেম্প আৰু শ্বাটল আউট কৰে। সেইবাবেই আপুনি এইবোৰক একক ষ্টেচন আৰু ডাবল ষ্টেচন মেচিন হিচাপে বিক্ৰী হোৱা দেখিব। ডাবল ষ্টেচনৰ অৰ্থ হ’ল এটা ডাই হেড ভাগ কৰা দুটা মল্ড ষ্টেচন, গতিকে এটা ফাল উৰি যায় আৰু আনটোৱে বাহিৰ কৰে। একেটা এক্সট্ৰুডাৰৰ পৰা অধিক থ্ৰুপুট।
এই ছেটআপ দ্ৰুত আৰু সৰু অংশৰ বাবে ই অৰ্থনৈতিক। আমাৰ২এল ডাবল ষ্টেচন মেচিনওজন প্ৰায় ৪.৫ টন; the৫এল ডাবল ষ্টেচনপ্ৰায় ৫.২ টন। কম্পেক্ট, দ্ৰুত চাইকেল চলোৱা, আৰু বটলত গোটেই দিনটো সুখী দৌৰা।
এক্যুমুলেটৰৰ মূৰটো, সাধাৰণ ভাষাত
এতিয়া লজিকটো ফ্লিপ কৰক। প্লাষ্টিকক অবিৰতভাৱে ড্ৰিবল হ'বলৈ দিয়াৰ পৰিৱৰ্তে এটা এক্যুমুলেটৰ মেচিনে ডাইৰ পিছফালে বহি থকা এটা ষ্ট'ৰেজ চিলিণ্ডাৰত গলিত পদাৰ্থ সংগ্ৰহ কৰে — কিংগলৰ নিজৰ সামগ্ৰীৰ সাহিত্যই ইয়াক "ষ্ট'ৰেজ চিলিণ্ডাৰ ডাই হেড ছিৰিজ" বুলি কয়। গলিত পদাৰ্থ জমা হৈ পৰে। তাৰ পিছত এটা ৰেমে এটা দ্ৰুত ঠেলাতে সমগ্ৰ চাৰ্জটো বাহিৰলৈ উলিয়াই আনে, মাধ্যাকৰ্ষণ শক্তিয়ে ইয়াক নষ্ট কৰাৰ সুযোগ পোৱাৰ আগতে দুছেকেণ্ডমানৰ ভিতৰতে এটা ডাঙৰ পেৰিছন গঠন কৰে।
সেই গতিটোৱেই গোটেই কথাটো, আৰু সেইবাবেই আমাৰ লাইনৰ প্ৰতিটো ডাঙৰ পাত্ৰ — ৩০ এল, ৬০ এল, ১২০ এল, ১৬০ এল, ২৫০ এল, ঠিক...১০০০ এল আই বি চি টেংক মেচিন— এটা এক্যুমুলেটৰ হেড ব্যৱহাৰ কৰে। আপুনি শাৰীৰিকভাৱে সেই অংশবোৰ আন কোনো ধৰণে বনাব নোৱাৰে আৰু দেৱালবোৰ সম কৰি ৰাখিব নোৱাৰে।
কিয় parison sag য়েই আচলতে ইয়াৰ সিদ্ধান্ত লোৱা কাৰক
ইয়াত বেছিভাগ স্পেক শ্বীট এৰি যোৱা বিটটো আছে। পেৰিছন হৈছে গলিত প্লাষ্টিক, আৰু গলিত প্লাষ্টিক নিজৰ ওজনৰ তলত ওলমি থাকে। সৰু বটলৰ বাবে পেৰিছনটো চুটি আৰু লঘু, গতিকে কোনো কথা নাই — কিবা ভুল হোৱাৰ আগতে ই ছাঁচত থাকে। কিন্তু সেই পেৰিচনটোক ডাঙৰ আৰু গধুৰ কৰি লওক, আৰু পদাৰ্থ বিজ্ঞানে ঠাই লয়। তলৰ সকলো বস্তু ওপৰলৈ তুলি ধৰি থকা ওপৰৰ অংশটো টানি পাতল হৈ পৰে। ছাঁচটো বন্ধ হোৱাৰ সময়লৈকে আপুনি এটা অংশ পাইছে যিটো কান্ধত অতি পাতল আৰু গুৰিত অতি ডাঠ। য'ত শক্তিশালী হ'ব লাগে তাত দুৰ্বল।
সেই ষ্ট্ৰেচিংটোৱেই হৈছে পেৰিচন চেগ, আৰু ইয়াক মাৰিলেই এক্যুমুলেটৰৰ মূৰটোৰ অস্তিত্বৰ সমগ্ৰ কাৰণ। শ্বটটো ষ্ট’ৰ কৰি আৰু দ্ৰুতভাৱে গুলিয়াই উলিয়াই দিলে এক্যুমুলেটৰে ড্ৰপ হ’বলৈ সময় পোৱাৰ আগতেই ছাঁচটোত এটা ডাঙৰ পেৰিছন পায়। এটা অবিৰত ডাই মাত্ৰ ইমান সোনকালে ইমান প্লাষ্টিক ঠেলি দিব নোৱাৰে — পেৰিছনটো তাত লৰচৰ কৰি ওলমি থাকিব আৰু এক্সট্ৰুডাৰে লাহে লাহে ধৰিব।
গতিকে প্ৰশ্নটো "একুমুলেটৰ নে কন্টিনিউয়াছ?" আচলতে প্ৰশ্নটো হ'ল "মোৰ পেৰিছনটো যথেষ্ট গধুৰ নেকি যে ছাঁচটো বন্ধ হোৱাৰ আগতেই ঢলি পৰেনে?" তাৰ উত্তৰ দিয়ক আৰু মেচিনৰ ধৰণটোৱে নিজেই উত্তৰ দিয়ে।
কাষে কাষে: একেলগে মেচিনৰ প্ৰকাৰ দুটা
| অবিৰত এক্সট্ৰুচন | এক্যুমুলেটৰৰ মূৰ | |
|---|---|---|
| পেৰিচন কেনেকৈ গঠন হয় | অবিৰতভাৱে বৈ থাকে; ছাঁচবোৰ ইয়াক ধৰিবলৈ শ্বাটল ইন কৰে | চিলিণ্ডাৰত সংৰক্ষণ কৰা, তাৰ পিছত এটা দ্ৰুত শ্বট হিচাপে বাহিৰলৈ ঠেলি দিয়া |
| শ্ৰেষ্ঠ পাত্ৰৰ আকাৰ | ~০.১ লিটাৰৰ পৰা ১৫ লিটাৰলৈকে | ~৩০ লিটাৰৰ পৰা ১০০০ লিটাৰলৈকে আৰু তাৰ ওপৰত |
| সাধাৰণ আউটপুট | উচ্চ শ্বট ফ্ৰিকুৱেন্সি, প্ৰতি ঘণ্টাত বহুতো সৰু সৰু অংশ | প্ৰতি ঘণ্টাত কম শ্বট, প্ৰতিটো শ্বটত ডাঙৰ অংশ |
| কিংগল মডেল | ২ এল / ৫ এল / ১৫ এল একক আৰু ডাবল ষ্টেচন | কেজিবি৮০এ ৩০ এল, ৬০ এল, ১২০ এল, ১৬০ এল, ২৫০ এল, ১০০০ এল আইবিচি |
| বেষ্ট-ফিট প্ৰডাক্ট | বটল, দৈনিক-ৰাসায়নিক পেকেজিং, সৰু সৰু জেৰী কেন | ৰাসায়নিক ড্ৰাম, আই বি চি টেংক, পানীৰ টেংক, ডাঙৰ অটো পাৰ্ট, সঁজুলিৰ বাকচ |
| সাৱধান হওক | লৰচৰ হোৱাৰ আগতে ডাঙৰ অংশ গঠন কৰিব নোৱাৰে | লাহে লাহে আৰু ক্ষমতাৰ লোভী যদি আপুনি কেৱল সৰু সৰু অংশহে চলায় |
আপুনি প্ৰকৃততে বনোৱা সামগ্ৰীৰ সৈতে মেচিনটো মিলাই দিয়া
ব্ৰ’চাৰৰ বিশেষণবোৰ এচেকেণ্ডৰ বাবে পাহৰি যাওক। গুৰুত্বপূৰ্ণ কথাটো হ’ল আপুনি কি প্ৰযোজনা কৰিছে আৰু ইয়াৰে কিমানটা।
য’ত এটা অবিৰত যন্ত্ৰই জয়ী হয়
যদি আপোনাৰ ৰুটি আৰু মাখন প্ৰায় ১৫ লিটাৰলৈকে বটল আৰু পাত্ৰ — পানীৰ বটল, তেলৰ বটল, ডিটাৰজেণ্ট আৰু দৈনিক-ৰাসায়নিক পেকেজিং, সৰু জেৰী কেন — কঅবিৰত ব্ল' মল্ডিং মেচিনপ্ৰায় সদায় সঠিক আহ্বান। চক্ৰবোৰ দ্ৰুত, ভৰিৰ ছাপ সৰু, আৰু প্ৰতিটো বটলত শক্তিৰ বিল কম। এটা মাল্টি-ডাই হেড চলাওক (আমি কেইবাটাও মডেলত 2, 3, বা 4 টা কেভিটি ছেটআপ প্ৰদান কৰোঁ) আৰু আপুনি দ্বিতীয় মেচিন কিনা নোহোৱাকৈ আউটপুট বহুগুণিত কৰে। উচ্চ আয়তনৰ সৰু পেকেজিঙৰ বাবে, এটা এক্যুমুলেটৰে কৰা একোৱেই ইয়াত ইয়াৰ খৰচৰ ন্যায্যতা প্ৰদান নকৰে।
য’ত এক্যুমুলেটৰ হেড একমাত্ৰ প্ৰকৃত বিকল্প
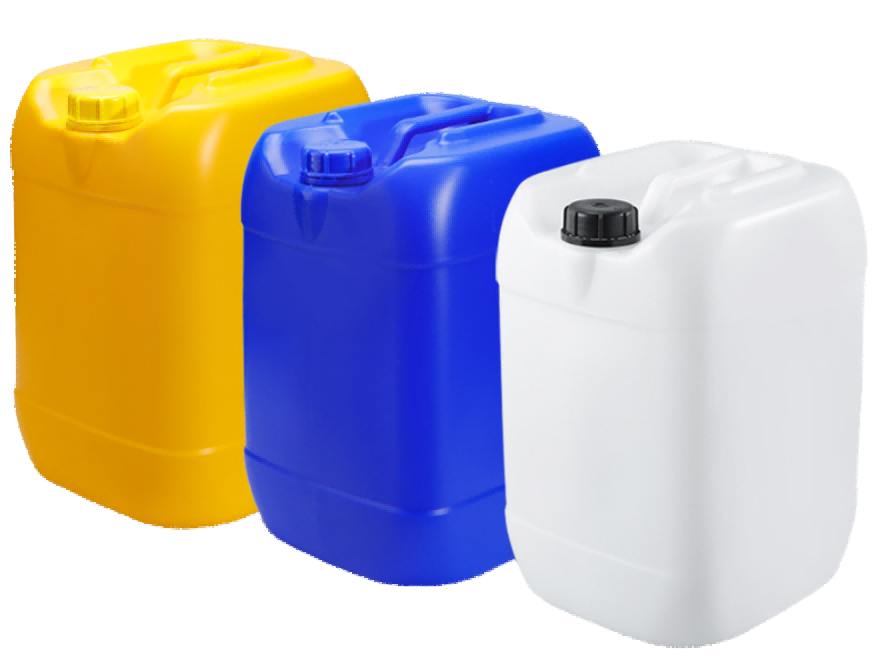
ডাঙৰ, গধুৰ বা গাঁথনিগত অংশত পাৰ হৈ যায় আৰু কথা-বতৰা সোনকালে শেষ হয় — আপুনি এটাৰ প্ৰয়োজনব্ল' মল্ডিং মেচিন জমা কৰা. আমি KGB80A ত চলোৱা এটা প্ৰকৃত কাম লওক: এটা 30 L ৰাসায়নিক ড্ৰাম, সম্পূৰ্ণ ওজন 1.5–1.7 কিলোগ্ৰাম, 2.5–3 মিলিমিটাৰ বেৰৰ সৈতে HDPE ত উৰুৱাই দিয়া। সেইটো এটা গধুৰ পেৰিচন। এটা অবিৰত ডাইয়ে ছাঁচটো কেতিয়াও বন্ধ হোৱাৰ আগতেই ইয়াক লৰচৰ কৰি পেলাব। গ্ৰাহকক এনে ড্ৰামৰ প্ৰয়োজন আছিল যিবোৰ ষ্টেকিং, পৰিবহণ, আৰু ষ্ট'ৰেজত বিভাজিত নোহোৱাকৈ জীয়াই থাকে, আৰু আনকি বেৰৰ ডাঠতাও তাৰ বাবে আলোচনাযোগ্য নহয়। ষ্ট’ৰেজ-হেড মেচিন, প্ৰতিবাৰেই।
একেটা কাহিনীয়েই স্কেল আপ: ২৫০ এল ড্ৰাম, ১০০০ এল আই বি চি পানীৰ টেংক, ডাঙৰ অটোমোটিভ ডাক্টিং, পথৰ বাধা, কয়াক, ডাঙৰ সঁজুলিৰ কেচ। সকলো এক্যুমুলেটৰ টেৰিটৰী। যদি অংশটো ডাঙৰ বা এটা লোড ল'বলগীয়া হয়, আপুনি এক্যুমুলেটৰ মেচিনসমূহৰ মাজৰ পৰা বাছি লৈছে, এটা ব্যৱহাৰ কৰিব নে নকৰে সেইটো সিদ্ধান্ত লোৱা নাই।
এটা এক্যুমুলেটৰ স্পেক শ্বীট কেনেকৈ পঢ়িব (উদাহৰণ হিচাপে এটা প্ৰকৃত KGB80A ব্যৱহাৰ কৰি)
স্পেক টেবুলবোৰ ভয়ংকৰ যেন লাগে, কিন্তু চাৰি-পাঁচটা সংখ্যাই সিদ্ধান্তৰ বেছিভাগেই কঢ়িয়াই লৈ ফুৰে। আমাৰ পৰা কেইটা ডিকোড কৰোঁ আহক৩০এল এক্যুমুলেটৰ মেচিন, কাৰণ প্ৰকৃত পৰিসংখ্যাই জেনেৰিক সংখ্যাক পৰাস্ত কৰে।
- ক্লেম্পিং বল — ২১৫ কিলোনেট।এইটো আপোনাৰ অংশৰ প্ৰক্ষেপিত অঞ্চলৰ গুণ ব্ল' প্ৰেচাৰতকৈ বেছি হ'ব লাগিব, নহ'লে চাপত ছাঁচটো উশাহ মুকলি হয় আৰু আপুনি চিমৰ কাষেৰে ফ্লেছ পায়। আপুনি বনাব বিচৰা অংশটোৰ বিপৰীতে পৰীক্ষা কৰিবলৈ ই প্ৰথম নম্বৰ, আফটাৰথ্থ নহয়।
- এক্যুমুলেটৰৰ ক্ষমতা — ৫ লিটাৰ।ইয়াৰ ফলত মূৰটোৱে জমা কৰিব পৰা আৰু গুলিয়াব পৰা শ্বটৰ আকাৰ নিৰ্ধাৰণ কৰা হয়। ই হৈছে মেচিনটোৱে একেলগে কিমান ডাঙৰ পেৰিচন — আৰু সেয়েহে কিমান ডাঙৰ অংশ — গঠন কৰিব পাৰে তাৰ চিলিং।
- আউটপুট (শুকান চক্ৰ) — ৬৫০ পিচি/ঘণ্টা।এইটোক প্ৰতিশ্ৰুতি নহয়, তাত্ত্বিক চিলিং হিচাপে পঢ়ক। "ড্ৰাই চাইকেল" মানে মেচিনটো খালী হৈ চলি থকা। শীতল, নিয়ন্ত্ৰণ, আৰু ট্ৰিমিংৰ সৈতে প্ৰকৃত আউটপুট কম, আৰু সেয়া স্বাভাৱিক — যিকোনো ব্যক্তিয়ে আপোনাক শুকান-চক্ৰৰ সংখ্যা উদ্ধৃত কৰিলে উৎপাদনৰ হাৰ নিজৰ পক্ষত ঘূৰণীয়া হৈ আছে।
- স্ক্ৰু ৮০ মিলিমিটাৰ, এল/ডি ২৪, গলনা ১২০–১৪০ কিলোগ্ৰাম/ঘণ্টা এইচডিপিই।স্ক্ৰু জ্যামিতিই নিৰ্ধাৰণ কৰে যে আপুনি কিমান গলনাংক ঠেলি দিব পাৰে। ২৪:১ দৈৰ্ঘ্য আৰু ব্যাসৰ অনুপাত এইচডিপিইৰ বাবে এটা যুক্তিসংগত অল-ৰাউণ্ডাৰ — ৰেজিন অতিমাত্ৰা ৰন্ধা নোহোৱাকৈ যথেষ্ট মিশ্ৰণ আৰু গলনা।
- গড় শক্তিৰ ব্যৱহাৰ — ২৭–৩৭ কিলোৱাট।খৰচ নিৰ্ধাৰণৰ বাবে এটা প্ৰকৃত, উপযোগী সংখ্যা। ডাঙৰ এক্যুমুলেটৰ মেচিনে অধিক টানে; সৰু অবিৰতবোৰে কম টানে। সদায় প্ৰতি ঘণ্টাত নহয়, প্ৰতিটো সম্পূৰ্ণ অংশৰ শক্তিত চিন্তা কৰক।
- MOOG ১০০ বেধ নিয়ন্ত্ৰক।এইটো হৈছে দেৱাল-বেধৰ প্ৰগ্ৰেমিং, আৰু বৃহৎ অংশত ই পাছ আৰু স্ক্ৰেপৰ মাজৰ পাৰ্থক্য। ই পেৰিছন গঠন হোৱাৰ লগে লগে ডাই ফাঁক সলনি কৰে, অংশটোৰ প্ৰয়োজন হোৱা ঠাইত প্লাষ্টিক ৰাখে আৰু য'ত প্ৰয়োজন নহয় তাত ট্ৰিম কৰে — আগৰ পৰা হোৱা চেগ সমস্যাৰ সৈতে পোনপটীয়াকৈ যুঁজি।
পাঁচটা ভুল আমি ক্ৰেতাই কৰা চাই থাকোঁ
এইবোৰ কথা-বতৰা যথেষ্ট হোৱাৰ পিছত বাৰে বাৰে একেবোৰ ভুল খোজৰ কথা আহি পৰে। নিজকে বিপদৰ পৰা ৰক্ষা কৰক:
- টকা সঞ্চয় কৰিবলৈ অবিৰত কিনা, তাৰ পিছত আৱিষ্কাৰ কৰা যে ই অংশটো বনাব নোৱাৰে।আপোনাৰ ৬০ এল টেংকি কাগজৰ দৰে পাতল কান্ধ লৈ ওলাই আহিলে সস্তা মেচিনটো কোনো দৰদাম নহয়। প্ৰথমে মেচিনটো অংশটোৰ লগত মিলাওক, দ্বিতীয়তে দাম।
- সৰু বটলৰ বাবে এটা এক্যুমুলেটৰৰ আকাৰ অতিমাত্ৰা কৰা।১ এল বটল চলোৱা এটা ডাঙৰ ষ্ট’ৰেজ-হেড মেচিন লেহেমীয়া আৰু ইয়াৰ প্ৰয়োজন নোহোৱা শক্তি জ্বলাই দিয়ে। সেইটো এটা অবিৰত কাম।
- ক্লেম্পিং বল বনাম প্ৰক্ষেপিত এলেকা আওকাণ কৰা।ই পাৰ্টিং লাইনত ফ্লেছৰ আটাইতকৈ সাধাৰণ কাৰণ, আৰু আপুনি কেতিয়াও কিনাৰ আগতে ই সম্পূৰ্ণৰূপে ভৱিষ্যদ্বাণীযোগ্য।
- বৃহৎ অংশত দেৱাল-বেধ নিয়ন্ত্ৰণ এৰি দিয়া।যিকোনো গধুৰ বস্তুৰ ওপৰত ডাঠতা নিয়ন্ত্ৰক বিলাসীতা নহয়। ইয়াৰ অবিহনে চেগ জয়ী হয়।
- শুকান-চক্ৰৰ আউটপুটক প্ৰকৃত আউটপুট হিচাপে পঢ়া।খালী মেচিনৰ সৰ্বোচ্চ নহয়, বাস্তৱিক হাৰত আপোনাৰ ক্ষমতা পৰিকল্পনা কৰক, নহ'লে আপোনাৰ ডেলিভাৰীৰ তাৰিখ পিছলি যাব।
যদি আপুনি এইটো সম্পূৰ্ণৰূপে অন্য প্ৰক্ৰিয়াৰ পছন্দৰ বিপৰীতে ওজন কৰি আছে, আমাৰ টুকুৰাটোৱে...ব্ল' মল্ডিং আৰু ইনজেকচন মল্ডিঙৰ মাজৰ পাৰ্থক্যএটা ভাল সংগী পঢ়া, আৰু...কাৰিকৰী প্ৰয়োজনীয়তা আৰু সহনশীলতাৰ গাইড"আনকি বেৰৰ বেধ"ৰ আচলতে সংখ্যাৰ অৰ্থ কি সেই বিষয়ে গভীৰভাৱে গৈছে।
সঘনাই সোধা প্ৰশ্ন
এক্যুমুলেটৰ আৰু কন্টিনিউয়াছ ব্ল’ মল্ডিং মেচিনৰ মাজত মূল পাৰ্থক্য কি?
এটা অবিৰত মেচিনে ৰৈ নোযোৱাকৈ পেৰিচনটো এক্সট্ৰুড কৰে, আৰু ছাঁচবোৰে ইয়াক ধৰিবলৈ ভিতৰলৈ সোমাই যায় — যিটো সৰু, উচ্চ আয়তনৰ অংশৰ বাবে উপযুক্ত। এটা এক্যুমুলেটৰ মেচিনে ডাই হেডৰ পিছফালে থকা এটা ষ্ট’ৰেজ চিলিণ্ডাৰত গলিত পদাৰ্থ সংগ্ৰহ কৰে, তাৰ পিছত গোটেই শ্বটটো একেলগে বাহিৰলৈ ঠেলি দিয়ে, যিটো ডাঙৰ, গধুৰ অংশৰ প্ৰয়োজন। স্প্লিটটো ডাই হেড, এক্সট্ৰুডাৰ নহয়।
কি পাত্ৰৰ আকাৰৰ বাবে এটা এক্যুমুলেটৰ মূৰৰ প্ৰয়োজন?
কোনো এটা কঠিন ৰেখা নাই, কিন্তু নিয়ম অনুসৰি এবাৰ এটা অংশ মোটামুটি ২০–৩০ লিটাৰ পাৰ হৈ গ’লে, বা ইমানেই গধুৰ হৈ গ’লে যে ওলমি থকা পেৰিচন এটা ছাঁচ বন্ধ হোৱাৰ আগতে টানি পাতল হৈ পৰিব, আপুনি এটা এক্যুমুলেটৰৰ মূৰৰ প্ৰয়োজন হয়। আমাৰ অবিৰত শ্বাটল মেচিনে প্ৰায় ০.১ৰ পৰা ১৫ লিটাৰ সামৰি লয়; আমাৰ এক্যুমুলেটৰ ছিৰিজ ৩০ লিটাৰৰ পৰা ১০০০ লিটাৰৰ আইবিচি টেংকলৈকে চলে।
এটা মেচিনে ডাঙৰ ডাঙৰ ঢোল আৰু সৰু বটল দুয়োটা বনাব পাৰেনে?
ভাল নহয়। ২৫০ লিটাৰৰ ড্ৰামৰ বাবে আকাৰৰ মেচিন এটা সৰু বটলত লেহেমীয়া আৰু শক্তিৰ ভোকত থাকে আৰু সৰু অবিৰত মেচিনে সৰলভাৱে ই ঢলি পৰাৰ আগতে এটা ডাঙৰ পেৰিছন গঠন কৰিব নোৱাৰে। বেছিভাগ উদ্যোগেই এটা মেচিনক দুয়োটা মূৰ ঢাকিবলৈ বাধ্য কৰাতকৈ প্ৰতিটো কামৰ বাবে সঠিক সঁজুলি চলায়।
এক্যুমুলেটৰ মেচিনে অবিৰত মেচিনতকৈ অধিক শক্তি ব্যৱহাৰ কৰেনে?
প্ৰতিটো মেচিনত, সাধাৰণতে হয়, কাৰণ ই অধিক প্লাষ্টিক চলাই আছে আৰু ডাঙৰ মল্ড ক্লেম্প কৰি আছে — আমাৰ ৩০ লিটাৰৰ KGB80A ৰ গড় ২৭ৰ পৰা ৩৭ কিলোৱাট, আৰু ডাঙৰ মডেলে অধিক আঁকে। কিন্তু প্ৰতিটো অংশৰ বাবে ই কাৰ্যক্ষম হ’ব পাৰে, যিহেতু এটা গুলীয়ে এটা ডাঙৰ পাত্ৰ উৎপন্ন কৰে। প্ৰতি ঘণ্টাত নহয়, প্ৰতিটো সম্পূৰ্ণ অংশৰ বাবে শক্তিৰ বিচাৰ কৰক।
ব্ল’ মল্ডিং মেচিন তুলনা কৰিলে মই ক্লেম্পিং বল কেনেকৈ পঢ়িম?
ক্লেম্পিং বল অংশটোৰ প্ৰক্ষেপিত এলেকাৰে গুণ কৰা ব্ল' চাপতকৈ বেছি হ'ব লাগিব, নহ'লে চাপত ছাঁচটো অলপ খোল খায় আৰু আপুনি পাৰ্টিং লাইনৰ কাষেৰে ফ্লেছ পায়। KGB80A য়ে ৩০ লিটাৰ পৰ্যন্ত অংশৰ বাবে ২১৫ কিলোনেট শক্তি প্ৰদান কৰে। যদি আপোনাৰ অংশৰ প্ৰয়োজনতকৈ কম ক্লেম্পিং বলৰ মেচিনৰ উদ্ধৃতি দিয়া হয়, তেন্তে মূল্য সঞ্চয়ৰ কোনো মূল্য নাই।
আপোনাৰ অংশৰ লগত কোনটো মেচিন খাপ খাইছে নিশ্চিত নহয়নে?
আমালৈ পাত্ৰটো পঠাওক — আয়তন, সামগ্ৰী, বেৰৰ বেধ, আৰু প্ৰতি ঘণ্টাত আপুনি কিমান প্ৰয়োজন — আৰু আমাৰ অভিযন্তাসকলে আপোনাক পোনপটীয়াকৈ ক'ব যে ই এটা অবিৰত বা এক্যুমুলেটৰৰ কাম নেকি, আৰু কোনটো মডেল ফিট হয়। আমি ২০০২ চনৰ পৰা ব্ল’ মল্ডিং মেচিন নিৰ্মাণ কৰি আহিছো, দলটোত ১৫ জন অভিযন্তা আছে।
এটা মেচিনৰ পৰামৰ্শ লওক →এটা শেষ কথা। দুয়োটা মেচিন প্ৰকাৰ প্ৰতিযোগী নহয় — বিভিন্ন কামৰ বাবে ইহঁত বেলেগ বেলেগ সঁজুলি, আৰু প্ৰচুৰ প্লাণ্টে দুয়োটাকে চলায়: বটলৰ কামৰ বাবে অবিৰত লাইন, ডাঙৰ বস্তুৰ বাবে এটা বা দুটা এক্যুমুলেটৰ। আপুনি এবাৰ সিদ্ধান্তটো পেৰিচন ওজন আৰু আপুনি প্ৰকৃততে বিক্ৰী কৰা অংশটোৰ ওপৰত ফ্ৰেমৱৰ্ক কৰিলে, বাকীখিনি ঠাইতে পৰে। সম্পূৰ্ণ ব্ৰাউজ কৰকব্ল' মল্ডিং মেচিন ৰেঞ্জযদি আপুনি আপোনাৰ সামগ্ৰী ক'ত অৱতৰণ কৰে চাব বিচাৰে।