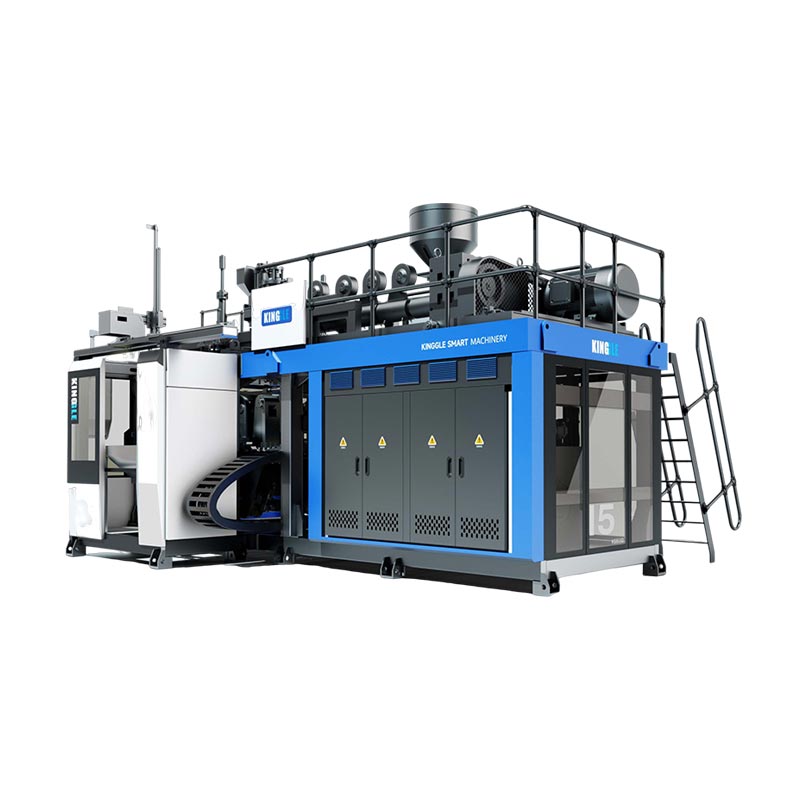
প্ৰতিটো স্তৰৰ কাৰ্য্যক পাত্ৰৰ নিৰ্দিষ্টকৰণৰ সৈতে মিলাই এটা বহুস্তৰীয় ব্ল' মল্ডিং মেচিন বাছক। উদ্ধৃত এক্সট্ৰুচন ব্যৱস্থাই ৰেচিপিটো প্ৰয়োজনীয় আউটপুটত ৰাখিব পাৰে নেকি পৰীক্ষা কৰক, তাৰ পিছত প্ৰতিটো গ্ৰহণযোগ্য পাত্ৰৰ খৰচ তুলনা কৰক। উদ্দেশ্যপ্ৰণোদিত সামগ্ৰী আৰু ছাঁচৰ সৈতে সংৰূপ পৰীক্ষা কৰক; অতিৰিক্ত স্তৰসমূহ কেৱল এটা নিৰ্ধাৰিত পণ্য বা উৎপাদনৰ প্ৰয়োজনীয়তাৰ দ্বাৰা ন্যায্যতা প্ৰদান কৰা হয়।
এটা উপযোগী ক্ৰয় সিদ্ধান্ত চাৰিটা চেক অনুসৰণ কৰে:
- এটা স্তৰ গণনা নিৰ্ব্বাচন কৰাৰ আগতে পাত্ৰৰ ধাৰ্য্যকৰণ লিখক।
- প্ৰতিটো সামগ্ৰীৰ প্ৰবাহক ইয়াৰ স্তৰলৈ মেপ কৰক আৰু ইয়াৰ অপাৰেটিং ৰেঞ্জ পৰীক্ষা কৰক।
- প্ৰকৃত স্তৰ বিতৰণ আৰু সমাপ্ত-পাত্ৰৰ পৰিৱেশন পৰীক্ষা কৰক।
- খৰচ তুলনা আৰু পৰীক্ষামূলক অভিলেখত উৎপাদনৰ লোকচান অন্তৰ্ভুক্ত কৰক।
স্তৰ গণনাৰ পৰা নহয়, পাত্ৰৰ নিৰ্দিষ্টকৰণৰ পৰা আৰম্ভ কৰক
"তিনি স্তৰৰ বটল মেচিন"ৰ বাবে অনুৰোধ কৰিলে অত্যধিক সিদ্ধান্ত মুকলি হৈ থাকে। ইয়াত ভিতৰৰ বস্তু, পাত্ৰৰ জ্যামিতি, ৰেজিনৰ গ্ৰেড, প্ৰয়োজনীয় আউটপুট বা বেৰখনক স্তৰত পৃথক কৰাৰ কাৰণ চিনাক্ত কৰা নহয়। এজন যোগানকাৰীয়ে সেই অনুৰোধৰ উত্তৰ এটা মেচিন শ্ৰেণীৰ সৈতে দিব পাৰে আৰু তথাপিও ভুল সামগ্ৰী ব্যৱস্থাৰ উদ্ধৃতি দিব পাৰে।
সম্পূৰ্ণ পাত্ৰটোৰ পৰা আৰম্ভ কৰক। ইয়াৰ অংকন, ডিঙিৰ ফিনিচিং, হেণ্ডেলৰ ব্যৱস্থা, নামমাত্ৰ ক্ষমতা আৰু সমাপ্ত ওজন প্ৰদান কৰক। প্ৰয়োজনীয় ৰূপ, সেৱাৰ অৱস্থা আৰু পৰিৱেশন পৰীক্ষাসমূহ যোগ কৰক। পাতল ৰঙৰ ডিটাৰজেণ্টৰ বটল আৰু অক্সিজেন সংবেদনশীল পেকেজ এটাৰ আয়তন আৰু মুঠ ওজন মিল থাকিলেও বেলেগ বেলেগ প্ৰমাণৰ প্ৰয়োজন।
প্ৰয়োজনীয়তাক গ্ৰহণযোগ্য বস্তুলৈ ৰূপান্তৰিত কৰক
"ভাল বাধা" বা "উচ্চ শক্তি"ৰ দৰে ঢিলা শব্দসমূহক এটা নিৰ্দিষ্ট পৰীক্ষা আৰু গ্ৰহণযোগ্যতাৰ সীমাৰে সলনি কৰক। বটলে এটা বিশেষ হেণ্ডলিং ক্ৰম সহ্য কৰিব লাগিব নেকি, এটা নিৰ্দিষ্ট ৰূপ ৰাখিব লাগিব নে এটা পণ্য-সুৰক্ষা লক্ষ্য পূৰণ কৰিব লাগিব নেকি উল্লেখ কৰক। পৰীক্ষাৰ অৱস্থাটো সীমাৰ বাহিৰৰ, প্ৰাসংগিক হ'লে বিষয়বস্তু বা চিমুলেণ্টকে ধৰি।
| প্ৰয়োজনীয়তা | নিৰ্বাচনৰ প্ৰশ্ন | অনুৰোধ কৰিবলৈ প্ৰমাণ |
|---|---|---|
| সামঞ্জস্যপূৰ্ণ পৃষ্ঠৰ ৰং | কোনটো স্তৰে ৰং কঢ়িয়াই লৈ ফুৰে, আৰু কি ইনপুট তাৰতম্যৰ অনুমতি দিয়া হৈছে? | গোটেই ৰানটোত অনুমোদিত ৰূপৰ নমুনা আৰু পৰীক্ষামূলক নমুনা |
| মূলত পুনঃব্যৱহৃত সামগ্ৰী | চিস্টেমে কোনটো উৎস, গ্ৰেড আৰু সামগ্ৰীৰ অংশীদাৰিত্ব নিয়ন্ত্ৰণ কৰিব লাগিব? | সামগ্ৰীৰ নিৰ্দিষ্টকৰণ, খাদ্য মেপিং আৰু সমাপ্ত-অংশৰ ফলাফল |
| পণ্যৰ সুৰক্ষা | বেৰখনে কি পদাৰ্থ ভিতৰত বা বাহিৰত ৰাখিব লাগিব? | বাধা লক্ষ্য, পৰীক্ষাৰ অৱস্থা আৰু পেকেইজ-স্তৰৰ বৈধকৰণ |
| হেণ্ডলিং আৰু ষ্টেকিং | কোনবোৰ পাত্ৰৰ অৱস্থান আৰু লোডে পৰিৱেশন নিয়ন্ত্ৰণ কৰে? | সীমা অংকন আৰু চুক্তিবদ্ধ যান্ত্ৰিক পৰীক্ষা |
| উৎপাদন উৎপাদন | নিৰ্দিষ্ট সময়ৰ ভিতৰত কিমানটা গ্ৰহণযোগ্য পাত্ৰৰ প্ৰয়োজন? | গ্ৰাছ মেল্ট চাহিদা, গ্ৰহণযোগ্য গণনা, প্ৰত্যাখ্যান আৰু ষ্টপ লগ |
বাধ্যতামূলক প্ৰয়োজনীয়তাসমূহ পছন্দৰ পৰা পৃথক ৰাখক। যদি এটা একক-স্তৰৰ গঠনে ইতিমধ্যে ধাৰ্য্যকৰণ পাছ কৰে, ইয়াক প্ৰসংগ বিকল্প হিচাপে ব্যৱহাৰ কৰক। তাৰ পিছত বহুস্তৰীয় প্ৰস্তাৱৰ বাবে এটা স্পষ্ট কাৰণৰ প্ৰয়োজন হয়: এটা বেলেগ পৃষ্ঠ, এটা নিৰ্ধাৰিত মূল পদাৰ্থ, এটা বাধা ফলন বা আন এটা প্ৰয়োজনীয়তা যিটো ৰেফাৰেন্সে অৰ্থনৈতিকভাৱে পূৰণ কৰিব নোৱাৰে।
প্ৰডাক্টৰ মিশ্ৰণটোও উল্লেখ কৰক। দীঘলীয়া পুনৰাবৃত্তি অৰ্ডাৰ সেৱা আগবঢ়োৱা এটা লাইনৰ চেঞ্জঅভাৰৰ বোজা কেইবাটাও ৰঙৰ চুটি বেচ বনোৱাতকৈ বেলেগ। কেৱল আটাইতকৈ সহজ বটলটো পৰীক্ষা নকৰি, আটাইতকৈ সৰু আৰু ডাঙৰ পৰিকল্পিত সামগ্ৰীসমূহ অন্তৰ্ভুক্ত কৰক। ইয়াৰ ফলত সঁজুলিৰ আলোচনাই ব্যৱহাৰযোগ্য সীমা লাভ কৰে।
গঠন বাছনি কৰাৰ আগতে প্ৰতিটো স্তৰক এটা কাম দিয়ক
কো-এক্সট্ৰুচন ব্ল' মল্ডিঙে মল্ডে ফুটা অংশটো গঠন কৰাৰ আগতে পদাৰ্থৰ প্ৰবাহক এক স্তৰযুক্ত পেৰিচনলৈ একত্ৰিত কৰে। নিৰ্বাচনৰ প্ৰশ্নটো হ’ল সেই স্তৰবোৰে পাত্ৰটোক কেনেকৈ সেৱা আগবঢ়ায়। কিংগলৰবহুস্তৰীয় সহ-এক্সট্ৰুচন অভাৰভিউমূল প্ৰক্ৰিয়া আৰু সাধাৰণ স্তৰৰ ফলনসমূহ ব্যাখ্যা কৰে।
যেতিয়া ভিতৰ আৰু বাহিৰৰ পৃষ্ঠত বিভিন্ন প্ৰস্তুতিৰ প্ৰয়োজন হয় তেতিয়া ডাবল লেয়াৰ ব্ল’ মল্ডিং মেচিন প্ৰাসংগিক হ’ব পাৰে। তিনিটা স্তৰৰ ব্ল’ মল্ডিং মেচিনে সেই পৃষ্ঠবোৰৰ মাজত এটা পৃথক কোৰ যোগ কৰে। দুয়োটা বৰ্ণনাই নিজেই শক্তি, ৰাসায়নিক সামঞ্জস্যতা বা বাধাৰ কাৰ্য্যক্ষমতা প্ৰতিষ্ঠা নকৰে। সেই ধৰ্মসমূহৰ বাবে এতিয়াও নিৰ্বাচিত সামগ্ৰী, জ্যামিতি আৰু পৰীক্ষাৰ ফলাফলৰ প্ৰয়োজন।
| গাঁথনিৰ ধাৰণা | ইয়াৰ মূল্যায়ন কৰাৰ কাৰণ | প্ৰশ্ন যিটো বাকী আছে |
|---|---|---|
| একক স্তৰ | এটা প্ৰস্তুতিয়ে সম্পূৰ্ণ সামগ্ৰীৰ প্ৰয়োজনীয়তা পূৰণ কৰে | সম্পূৰ্ণ পাত্ৰটো প্ৰস্তাৱিত ওজনত পাৰ হৈ যায় নেকি? |
| দুটা তৰপ | ভিতৰ আৰু বাহিৰৰ পৃথক পৃথক প্ৰস্তুতি | পৃষ্ঠ আৰু আন্তঃপৃষ্ঠ গ্ৰহণযোগ্য হৈ থাকেনে? |
| তিনিটা তৰপ | দুয়োখন ছালৰ পৰা স্বাধীনভাৱে এটা মূল প্ৰস্তুতি নিযুক্ত কৰক | উদ্দেশ্যপ্ৰণোদিত মূল অংশীদাৰিত্ব গ্ৰহণযোগ্য ছাল আৰু পৰিৱেশনৰ সৈতে চলিব পাৰিবনে? |
| টাই স্তৰৰ সৈতে বাধা গঠন | নিৰ্বাচিত বাধা ৰেজিন এটা গাঁথনিগত সামগ্ৰীৰ সৈতে সংযুক্ত কৰক | ৰেজিন গ্ৰেডসমূহ, আন্তঃপৃষ্ঠসমূহ আৰু পেকেইজৰ পৰিৱেশন বৈধ কৰা হৈছেনে? |
এটা ব্যৱস্থা হিচাপে সামগ্ৰীসমূহ ধাৰ্য্য কৰক
ছাল/কোৰ/ছালৰ গঠনৰ বাবে প্ৰতিটো স্থানত ৰেজিন আৰু যোগকৰণ পেকেজ চিনাক্ত কৰক। ক্ৰয় কৰা পুনঃব্যৱহৃত ফিডষ্টকক গ্ৰাইণ্ডাৰৰ জৰিয়তে ঘূৰাই দিয়া উৎপাদন ট্ৰিমৰ পৰা পৃথক কৰক। "নতুন/পুৰণি/নতুন" বুলি বৰ্ণনা কৰা এটা ৰেচিপিয়ে সামঞ্জস্যতা আৰু সামগ্ৰী পৰিচালনাৰ মূল্যায়ন কৰিবলৈ প্ৰয়োজনীয় তথ্য লুকুৱাই ৰাখে।
পুতি থোৱা পুনঃব্যৱহৃত কোৰক ভিতৰৰ বস্তুৰ বাবে উপযুক্ততাৰ স্বয়ংক্ৰিয় প্ৰমাণ হিচাপে গণ্য নকৰিব। উদ্দেশ্যপ্ৰণোদিত ব্যৱহাৰৰ বাবে প্ৰয়োজনীয় সামগ্ৰীৰ নথিপত্ৰ আৰু পণ্য-নিৰ্দিষ্ট মূল্যায়নৰ অনুৰোধ কৰক। একেদৰে পুনঃব্যৱহৃত সামগ্ৰী আৰু পুনঃব্যৱহাৰযোগ্যতাও পৃথক প্ৰশ্ন। এটাৰ বিষয়ে পাত্ৰটোত কি প্ৰৱেশ কৰে; আনটোৱে সম্পূৰ্ণ পেকেইজৰ পিছত কি হ'ব পাৰে সেই বিষয়ে চিন্তা কৰে।
এটা বাধা স্তৰে পদাৰ্থ ব্যৱস্থাটো সলনি কৰে
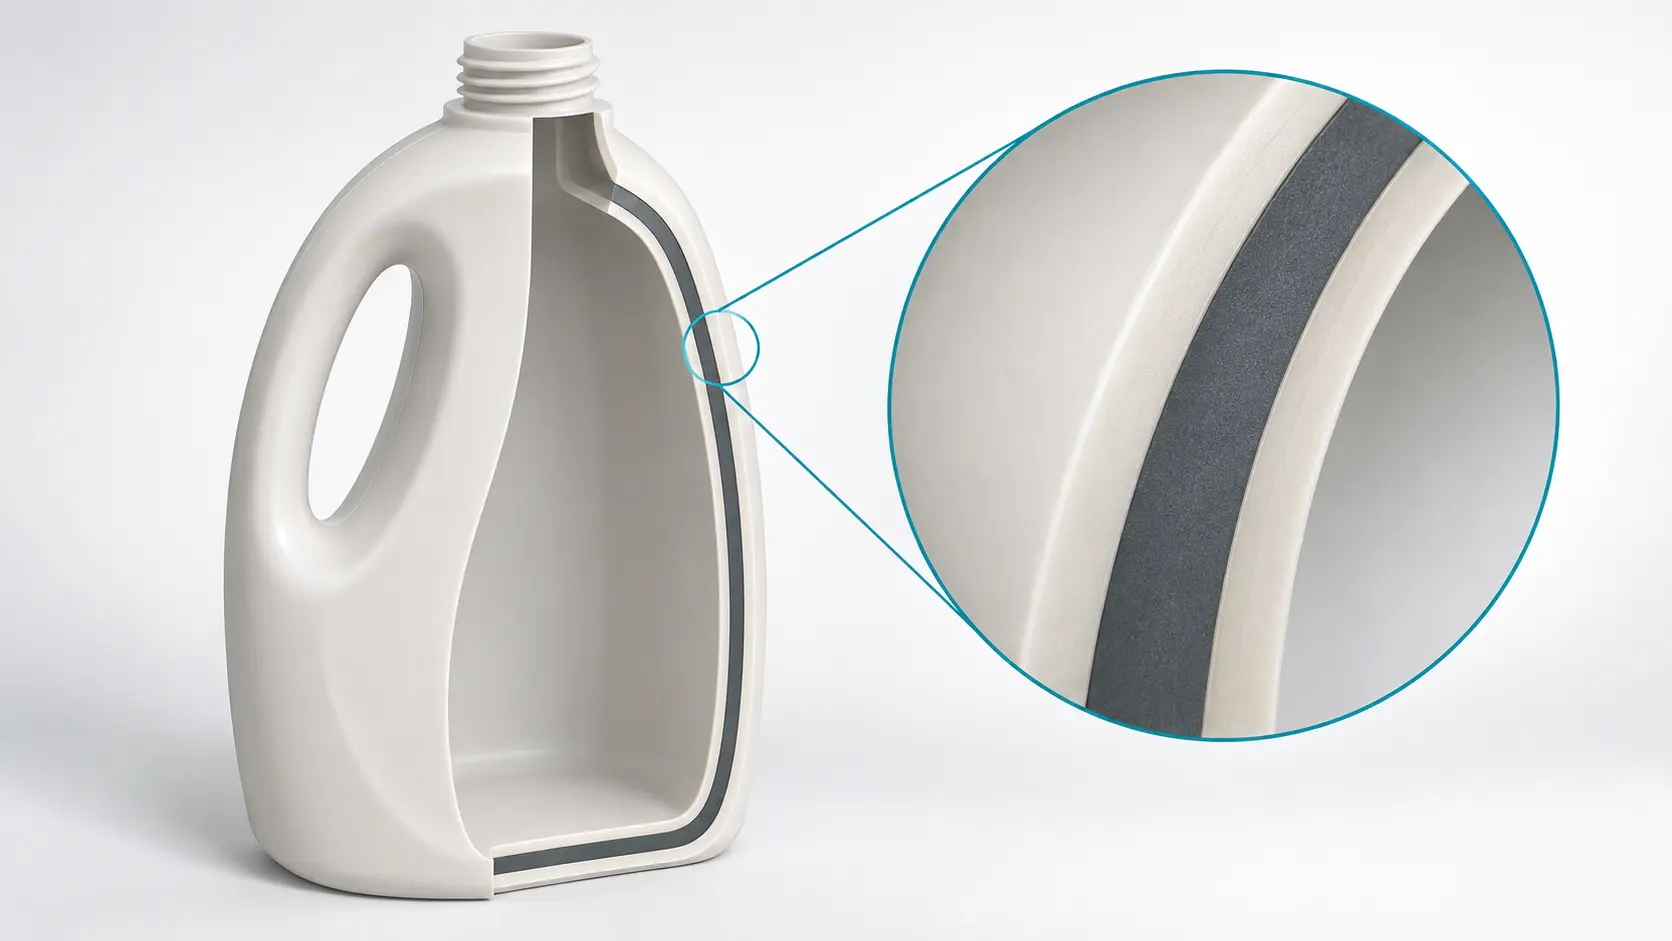
কুৰাৰাই চিনাক্ত কৰেগেছ-বন্ধক পদাৰ্থ হিচাপে EVAL ইভিঅ'এইচপেকেজিং আৰু অন্যান্য প্ৰয়োগত ব্যৱহাৰ কৰা হয়। ইয়াৰকাৰিকৰী উপস্থাপনপলিঅ'লেফিন আৰু ইভিঅ'এইচৰ মাজৰ টাই স্তৰসমূহো দেখুৱাইছে। সেই আঠাযুক্ত অৱস্থানবোৰ গঠন আৰু সঁজুলিৰ পৰ্যালোচনাৰ অন্তৰ্গত, স্তৰ গণনাৰ বাহিৰৰ নহয়।
আঠাযুক্ত গ্ৰেড, পৰিচালনাৰ নিৰ্দেশনা আৰু চুক্তিবদ্ধ বাধাৰ অৱস্থাকে ধৰি সম্পূৰ্ণ ৰেজিন সংমিশ্ৰণৰ বাবে সুধিব। এটা সামগ্ৰীৰ পাৰ্যমান্যতা মান এটা সম্পূৰ্ণ বটলৰ বাবে শ্বেল্ফ-লাইফৰ ফলাফল নহয়। পাত্ৰ, বন্ধ, বিষয়বস্তু আৰু ব্যৱহাৰৰ অৱস্থাৰ নিজস্ব বৈধকৰণৰ প্ৰয়োজন। সেই স্পেচিফিকেশন অবিহনে এটা বাধা ৰেজিন যোগ কৰিলে ক্ৰয়ৰ সিদ্ধান্ত অসমাপ্ত হৈ থাকে।
উদ্ধৃত মেচিনে স্তৰৰ ৰেচিপি চলাব পাৰে নেকি পৰীক্ষা কৰক
এটা বহুস্তৰীয় এক্সট্ৰুচন ব্ল' মল্ডিং মেচিন পাত্ৰ আৰু ইয়াৰ মূৰত খাদ্য দিয়া সামগ্ৰীৰ প্ৰবাহ দুয়োটাৰে মিল থাকিব লাগিব। এটা সঁজুলিৰ সময়সূচী অনুৰোধ কৰক যিয়ে প্ৰতিটো এক্সট্ৰুডাৰ, ফিডাৰ, সামগ্ৰীৰ পথ আৰু স্তৰৰ অৱস্থানৰ নাম দিয়ে। অংকনত ডাই আউটলেট, ষ্টেচন আৰু ছাঁচৰ গহ্বৰও চিনাক্ত কৰিব লাগে। এই গণনাসমূহে ব্যৱস্থাটোৰ বিভিন্ন অংশৰ বৰ্ণনা কৰে।
এটা মাল্টি-হেড মেচিনে এটা মল্ডিং ইভেণ্টৰ বাবে কেইবাটাও পেৰিছন উৎপন্ন কৰে। বহুস্তৰীয় ডাই হেডে পেৰিচন বেৰৰ ভিতৰত স্তৰ গঠন কৰে। এটা উদ্ধৃতিই এই বৈশিষ্ট্যসমূহ একত্ৰিত কৰিব পাৰে, কিন্তু এটাই আনটোক প্ৰতিষ্ঠা নকৰে। একেদৰে কেৱল স্তৰ গণনাই নিৰ্ভৰযোগ্য এক্সট্ৰুডাৰ গণনা প্ৰদান নকৰে। প্ৰকৃত ফিড মেপিং পঢ়ক।
সম্পূৰ্ণ এককৰ সৈতে সামগ্ৰীৰ প্ৰবাহসমূহৰ আকাৰ নিৰ্ধাৰণ কৰক
এক্সট্ৰুচন আকাৰৰ বাবে স্থূল পেৰিচন চাহিদা ব্যৱহাৰ কৰক। কেৱল সম্পূৰ্ণ বটলৰ ভৰটোৱে ট্ৰিম হৈ পৰা সামগ্ৰী এৰি দিয়ে। প্ৰতিটো ঢালাই কৰা পাত্ৰৰ মুঠ ভৰ আৰু প্ৰতি ঘণ্টাত গঠন হোৱা পাত্ৰৰ সংখ্যা নিৰ্ধাৰণ কৰা। বহু-আউটলেট ব্যৱস্থাৰ বাবে, সেই উৎপাদন হাৰত সকলো পাত্ৰ অন্তৰ্ভুক্ত কৰক।
৪০ গ্ৰাম সম্পূৰ্ণ ভৰ আৰু ৫৫ গ্ৰামৰ স্থূল পেৰিছন আবণ্টন থকা এটা কাল্পনিক বটলৰ কথা বিবেচনা কৰক। ধৰি লওক লাইনটোৱে গুণগত মান প্ৰত্যাখ্যান কৰাৰ আগতে প্ৰতি ঘণ্টাত ১২০০ বটল গঠন কৰে। এই উদাহৰণত ১৫ গ্ৰামৰ পাৰ্থক্য ট্ৰিম কৰা হৈছে, এটা মানক স্ক্ৰেপ ভাট্টা নহয়। এই ইনপুটসমূহে পদ্ধতিটোৰ উদাহৰণ দাঙি ধৰে; সেইবোৰ কিংগলৰ উৎপাদনৰ ফলাফল নহয়।
পদাৰ্থ-প্ৰবাহৰ চাহিদা = মুঠ গলিত চাহিদা × নিযুক্ত ভৰ ভগ্নাংশ
| অৱস্থান | নিযুক্ত গণ অংশ | প্ৰয়োজনীয় প্ৰবাহ |
|---|---|---|
| বাহিৰৰ ছাল | ২০% | ১৩.২ কিলোগ্ৰাম প্ৰতি ঘণ্টা |
| মুখ্য | ৬০% | ৩৯.৬ কিলোগ্ৰাম প্ৰতি ঘণ্টা |
| ভিতৰৰ ছাল | ২০% | ১৩.২ কিলোগ্ৰাম প্ৰতি ঘণ্টা |
| মুঠ | ১০০% | ৬৬.০ কিলোগ্ৰাম প্ৰতি ঘণ্টা |
২০/৬০/২০ ৰেচিপিটো গণনাৰ ধাৰণা, পৰামৰ্শ দিয়া পুনঃব্যৱহাৰযোগ্য-সামগ্ৰীৰ অনুপাত নহয়। যদি এটা পদাৰ্থৰ প্ৰবাহে কেইবাটাও স্থানত খাদ্য যোগান ধৰে, তেন্তে সেই ধাৰাটোৰ বোজা গণনা কৰাৰ সময়ত সেই স্থানসমূহ একত্ৰিত কৰক। লগতে আটাইতকৈ সৰু পৰিকল্পিত বটল আৰু লেয়াৰ শ্বেয়াৰটোও পৰীক্ষা কৰক। সৰ্বোচ্চ-আউটপুটৰ সংখ্যাই কম খাদ্যৰ হাৰত সুস্থিৰ কাৰ্য্যকলাপ স্থাপন নকৰে।
আৰম্ভণিৰ বিন্দু হিচাপে Kingngle ৰ প্ৰডাক্ট বিকল্পসমূহ ব্যৱহাৰ কৰক
কিংগলৰKGB2L 2L একক ষ্টেচন মেচিনএকক-, দুটা- আৰু তিনিটা-স্তৰ বিকল্পসমূহ তালিকাভুক্ত কৰে। দ্য...KGB5D 5L ডাবল ষ্টেচন মেচিনএটা ভিন্ন প্লেটফৰ্মত একে স্তৰ বিকল্পসমূহ তালিকাভুক্ত কৰে। দুয়োটা পৃষ্ঠাই পৃথকে পৃথকে বহু-ডাই-হেড সংৰূপসমূহ বৰ্ণনা কৰে, যি স্তৰ গণনা আৰু আউটলেট গণনাৰ উদ্ধৃতিত পৃথক প্ৰবিষ্টৰ প্ৰয়োজন কিয় শক্তিশালী কৰে।

প্ৰকাশিত ক্ষমতা শ্ৰেণীসমূহ মঞ্চটো সংকুচিত কৰাৰ বাবে উপযোগী। ইহঁতে ৰেজিন-নিৰ্দিষ্ট বিন্যাস পৰ্যালোচনাৰ ঠাই লোৱা নাই। কোনবোৰ স্ক্ৰু ডিজাইন, ফিড চিষ্টেম আৰু হেড বিকল্পই প্ৰস্তাৱিত ৰেচিপিটো সেৱা আগবঢ়ায় সুধিব। এটা ভিত্তি HDPE প্লাষ্টিচাইজিং ফিগাৰক এটা অনিৰ্দিষ্ট বহুস্তৰীয় ব্যৱস্থাৰ সংযুক্ত ক্ষমতা হিচাপে গণ্য নকৰিব।
সহ-এক্সট্ৰুচন ব্ল' মল্ডিং মেচিনৰ উদ্ধৃতিৰ বাবে, প্ৰতিটো সামগ্ৰীৰ প্ৰবাহৰ বাবে চুক্তিবদ্ধ প্ৰবাহ পৰিসৰ, প্ৰস্তুতিৰ প্ৰয়োজনীয়তা, প্ৰয়োজনত পৰিশোধন, ৰেচিপি নিয়ন্ত্ৰণ আৰু পাৰ্জিং পদ্ধতি লিপিবদ্ধ কৰক। মূল্যত কোনবোৰ সহায়ক অন্তৰ্ভুক্ত কৰা হৈছে সেইটো নিৰ্দিষ্ট কৰক। এটা প্ৰদৰ্শনত কাম কৰা এটা সামগ্ৰী বৰ্তনীক এতিয়াও উদ্ধৃত মেচিনৰ সীমাৰ বাহিৰত সঁজুলিৰ প্ৰয়োজন হ'ব পাৰে।
কেৱল ৰেচিপি পৰ্দাত নহয়, মল্ড কৰা পাত্ৰটোত থকা স্তৰবোৰ পৰীক্ষা কৰক
স্তৰ অনুপাত নিয়ন্ত্ৰণ সামগ্ৰী যোগানৰ পৰা আৰম্ভ হয়, কিন্তু গ্ৰহণযোগ্যতা সম্পূৰ্ণ পাত্ৰৰ অন্তৰ্গত। সঠিক শতাংশ প্ৰদৰ্শন কৰা পৰ্দাই কান্ধ বা চুকত স্তৰৰ বেধ দেখুৱাব নোৱাৰে। মুঠ অংশৰ ওজনো অপৰ্যাপ্ত: ইয়াত গোটেই পাত্ৰটোৰ বৰ্ণনা কৰা হৈছে, প্ৰতিটো পদাৰ্থ ক’ত শেষ হৈছিল সেইটো নহয়।
তিনিটা ৰেকৰ্ড পৃথকে ৰাখক: ভৰৰ ৰেচিপি, মুঠ বেৰ-বেধৰ প্ৰফাইল আৰু অংশটোত জুখি উলিওৱা স্তৰৰ বিতৰণ। আনকি এটা আদৰ্শ অংশতো বিভিন্ন পদাৰ্থৰ ঘনত্বৰ অৰ্থ হ’ল এটা ভৰ ভগ্নাংশ স্বয়ংক্ৰিয়ভাৱে বেধৰ ভগ্নাংশ নহয়। স্থানীয় গঠন আৰু প্ৰবাহে ৰেচিপি শতাংশক দেৱালৰ নিশ্চয়তালৈ ৰূপান্তৰিত নকৰি পাত্ৰটো পৰিদৰ্শন কৰাৰ আন এটা কাৰণ যোগ কৰে।
স্থানভিত্তিক নমুনা পৰিকল্পনা নিৰ্মাণ কৰক
প্ৰকৃত অংকনৰ পৰা জোখৰ অৱস্থান নিৰ্ব্বাচন কৰক। জ্যামিতি বা ব্যৱহাৰে এটা পাতল অংশক ফলস্বৰূপে কৰা অঞ্চলসমূহ অন্তৰ্ভুক্ত কৰক, তাৰ পিছত বিতৰণৰ আৰ্হি দেখুৱাবলৈ পৰ্যাপ্ত পৰিমাণৰ বস্তুৰ অৱস্থান যোগ কৰক। প্ৰতিটো নমুনাৰ ওপৰত ষ্টেচন, আউটলেট, সময় আৰু ৰেচিপি পুনৰীক্ষণ চিনাক্ত কৰা। অন্যথা বটলৰ মিশ্ৰিত ট্ৰেই এটা অৱস্থান নিৰ্দিষ্ট সমস্যা লুকুৱাই ৰাখিব পাৰে।
সামগ্ৰীৰ লগত খাপ খোৱাকৈ ছেকচনিং আৰু জোখ-মাখৰ পদ্ধতি ব্যৱহাৰ কৰক। সাধাৰণ দৃশ্যমান পৰিদৰ্শনে একেধৰণৰ ৰেজিন স্তৰৰ পাৰ্থক্য কৰিব নোৱাৰিবও পাৰে। যেতিয়া এটা পাতল কাৰ্য্যকৰী স্তৰে পৰিৱেশন নিয়ন্ত্ৰণ কৰে, পৰীক্ষাগাৰে ইয়াক কেনেকৈ চিনাক্ত কৰিব আৰু প্ৰাসংগিক পেকেইজৰ বৈশিষ্ট্য কেনেকৈ পৰীক্ষা কৰা হ'ব সেই বিষয়ে একমত হওক। কেৱল কাটি যোৱা বেৰৰ ফটো এখন সম্পূৰ্ণ বাধাৰ ফলাফল নহয়।
ৰেচিপি সলনি কৰাৰ আগতে লক্ষণটো নিৰ্ণয় কৰক
যদি বাহিৰৰ ৰংটো অসামঞ্জস্যপূৰ্ণ দেখা যায়, তেন্তে প্ৰথমে অনুমোদিত সামগ্ৰীৰ লট, ৰঙৰ প্ৰস্তুতি আৰু জুখি উলিওৱা ছালৰ বিতৰণ তুলনা কৰক। তৎক্ষণাত ৰং বৃদ্ধি কৰিলে খৰচ আৰু প্ৰক্ৰিয়াৰ অৱস্থা সলনি হোৱাৰ লগতে এটা লক্ষণ ঢাকি ৰাখিব পাৰি। আপাত পৃথকীকৰণৰ বাবে, প্ৰতিটো এক্সট্ৰুডাৰ একেলগে সামঞ্জস্য কৰাৰ আগতে সামগ্ৰীৰ যোৰা, আঠাৰ প্ৰয়োজনীয়তা আৰু প্ৰক্ৰিয়াকৰণ ৰেকৰ্ড পৰ্যালোচনা কৰক।
স্থানীয় পাতল অঞ্চলৰ বাবে, স্তৰ জোখৰ কাষে কাষে পেৰিচনৰ অৱস্থান আৰু মুঠ বেৰৰ বিতৰণ পৰীক্ষা কৰক। কিংগলৰparison প্ৰগ্ৰেমিং গাইডপ্ৰফাইল সময়, সঁজুলি প্ৰান্তিককৰণ আৰু এক্সট্ৰুচন স্থিৰতা কিয় গুৰুত্বপূৰ্ণ সেই বিষয়ে ব্যাখ্যা কৰে। এটা ভিত্তিৰেখা সংৰক্ষণ কৰক আৰু এটা সময়ত এটা নিয়ন্ত্ৰিত চলক সলনি কৰক যাতে পৰৱৰ্তী নমুনাই প্ৰভাৱ ব্যাখ্যা কৰিব পাৰে।
পৰিৱেশন পৰীক্ষাসমূহক সিহঁতৰ পৰিসৰৰ সৈতে মিলাওক।এ এছ টি এম ডি২৪৬৩-২৩পানীৰে ভৰা ব্ল'-মল্ড থাৰ্মোপ্লাষ্টিক পাত্ৰৰ ড্ৰপ ইমপ ৰেজিষ্টেন্সক সম্বোধন কৰে।এ এছ টি এম ডি২৬৫৯-১৬(২০২৩)স্তম্ভ-ক্ৰাছ বৈশিষ্ট্যসমূহ ঠিকনা কৰে। দুয়োটা পৰীক্ষাই নিজেই বাধাৰ পৰিৱেশন বা উদ্দেশ্যপ্ৰণোদিত বিষয়বস্তুৰ সৈতে সামঞ্জস্যতা স্থাপন নকৰে। পৰীক্ষাৰ পূৰ্বে প্ৰযোজ্য পদ্ধতি আৰু পণ্যৰ সীমাৰ ওপৰত একমত হোৱা।
কেৱল ৰেজিনৰ দাম নহয়, প্ৰতিটো গ্ৰহণযোগ্য পাত্ৰৰ খৰচ তুলনা কৰক
কম কোৰ-ৰেজিনৰ মূল্যই বহুস্তৰীয় বিনিয়োগক সমৰ্থন কৰিব পাৰে, কিন্তু বিত্তীয় তুলনাৰ বাবে শেষত একেটা গ্ৰহণযোগ্য সামগ্ৰীৰ প্ৰয়োজন। দুয়োটাই পাত্ৰৰ নিৰ্দিষ্টতা পূৰণ কৰাৰ পিছতহে গঠন তুলনা কৰক। অন্যথা, আপাত দৃষ্টিত সস্তা বিকল্পটোত পৰীক্ষাত উত্তীৰ্ণ হ’বলৈ প্ৰয়োজনীয় সামগ্ৰী কম থাকিব পাৰে।
ক্ৰয় খৰচ আভ্যন্তৰীণ প্ৰচলনৰ পৰা পৃথক ৰাখক। গ্ৰাইণ্ডাৰৰ জৰিয়তে পঠোৱা আৰু লাইনলৈ ঘূৰাই অনা ট্ৰিমক এতিয়াও হেণ্ডলিং, শক্তি আৰু নিয়ন্ত্ৰণৰ প্ৰয়োজন। কিন্তু ই একেটা পলিমাৰৰ আন এক ক্ৰয় নহয়। প্ৰতিটো পাছত সতেজ ক্ৰয় কৰা ৰেজিন হিচাপে গ্ৰাছ এক্সট্ৰুচন ভৰ গণনা কৰিলে সামগ্ৰীৰ খৰচ অতিৰিক্ত হ'ব পাৰে।
স্পষ্ট সীমাৰেখা থকা বেচ লেজাৰ ব্যৱহাৰ কৰক
একে সময়ছোৱাত ক্ৰয় কৰা ইনপুটসমূহ ব্যৱহাৰ কৰা, গ্ৰহণ কৰা আউটপুট, উদ্ধাৰ নোহোৱা স্ক্ৰেপ, পাৰ্জ সামগ্ৰী আৰু তথ্যৰ পৰিৱৰ্তন ৰেকৰ্ড কৰক। আভ্যন্তৰীণ ৰিটাৰ্ণসমূহ পৃথকে পৃথকে অনুসৰণ কৰক। পুনঃব্যৱহৃত ট্ৰিমক দুবাৰ গণনা কৰিব পৰা এটা সাৰ্বজনীন স্ক্ৰেপ শতাংশ প্ৰয়োগ নকৰি য'ত প্ৰকৃততে সেই সীমা এৰি যায় তাত সামগ্ৰীৰ ক্ষতি চাৰ্জ কৰক।
তলৰ উদাহৰণটোৱে বজাৰৰ মূল্য বা কিংগলৰ উদ্ধৃতি নহয়, কাল্পনিক খৰচৰ একক ব্যৱহাৰ কৰে। দুয়োটা বিকল্পৰ পৰাই ৪০ গ্ৰামকৈ ওজনৰ ১০,০০০টা গ্ৰহণযোগ্য পাত্ৰ উৎপাদন হয়। ধৰি লওক কোনো তথ্য-পাতিৰ পৰিৱৰ্তন নহয়। একক স্তৰৰ ৰেজিনৰ দাম ১০০ ইউনিট/কিলোগ্ৰাম। বহুস্তৰীয় বিকল্পৰ বাবে ক্ৰয় কৰা-ইনপুট মিশ্ৰণটো ১০০ত ২০% বাহিৰৰ পদাৰ্থ, ৭৫ত ৬০% কোৰ আৰু ১০০ ইউনিট/কিলোগ্ৰামত ২০% ভিতৰৰ সামগ্ৰী।
= ৮৫ খৰচ একক/কিলোগ্ৰাম
| ইনপুট বা ফলাফল | একক স্তৰ | তিনিটা স্তৰৰ ধাৰণা |
|---|---|---|
| গ্ৰহণযোগ্য পাত্ৰ | ১০ হাজাৰ টকা | ১০ হাজাৰ টকা |
| গ্ৰহণযোগ্য পাত্ৰত গণ | ৪০০ কেজি | ৪০০ কেজি |
| ক্ৰয় কৰা ইনপুট খৰচ কৰা, অনাদায় লোকচানকে ধৰি | ৪১০ কেজি | ৪৩০ কেজি |
| ওজনযুক্ত ক্ৰয় কৰা-ইনপুট খৰচ | ১০০ ইউনিট/কিলোগ্ৰাম | ৮৫ ইউনিট/কিলোগ্ৰাম |
| ক্ৰয় কৰা সামগ্ৰীৰ খৰচ | ৪১ হাজাৰ ইউনিট | ৩৬,৫৫০ ইউনিট |
| প্ৰতিটো গ্ৰহণযোগ্য পাত্ৰৰ বাবে সামগ্ৰীৰ খৰচ | ৪.১০ ইউনিট | ৩.৬৫৫ ইউনিট |
গণনাই ধৰি লৈছে যে উল্লেখ কৰা মিশ্ৰণৰ খৰচ খৰচ কৰা সকলো ক্ৰয় কৰা ইনপুটৰ ক্ষেত্ৰত প্ৰযোজ্য। ই ইচ্ছাকৃতভাৱে বহুস্তৰীয় বিকল্পক অধিক পুনৰুদ্ধাৰ নোহোৱা লোকচান দিয়ে। তথাপিও ইয়াৰ সামগ্ৰী-খৰচৰ সুবিধা হৈছে অৰ্ডাৰৰ বাবে ৪,৪৫০ ইউনিট। সেই ধনৰাশি হ’ল সুবিধা নোহোৱা হোৱাৰ আগতে অতিৰিক্ত পৰিচালনা আৰু মালিকীস্বত্বৰ খৰচৰ বাবে উপলব্ধ ভাট্টা।
যদি বহুস্তৰীয় বিকল্পই অৰ্ডাৰৰ বাবে ২,০০০ ইউনিট যোগ কৰে, এই সীমিত তুলনাত ইয়াৰ সংযুক্ত খৰচ ৩৮,৫৫০ ইউনিট হয়, বা প্ৰতিটো গ্ৰহণযোগ্য পাত্ৰত ৩.৮৫৫। প্ৰকৃত উদ্ধৃতিৰ বাবে এটা সম্পূৰ্ণ সীমাৰ প্ৰয়োজন: শ্ৰম, উপযোগীতা, ৰক্ষণাবেক্ষণ আৰু অতিৰিক্ত সঁজুলিৰ মালিকীস্বত্বৰ খৰচ। প্ৰতিটো ধাৰণা কৰা ইনপুটক কাৰখানাৰ নিজৰ লেজাৰেৰে সলনি কৰক।
সঞ্চয়ৰ আঁৰৰ উৎপাদন সময়সূচী পৰীক্ষা কৰক
সঘনাই ৰেচিপি বা ৰঙৰ পৰিৱৰ্তনে পাৰ্জ লোকচান আৰু ছেটআপ সময় নিৰ্ণায়ক কৰি তুলিব পাৰে। কেৱল এটা সুস্থিৰ ৰান নহয়, বেচৰ দৈৰ্ঘ্য আৰু পৰিকল্পিত অৰ্ডাৰৰ ক্ৰম তুলনা কৰক। দীঘলীয়া অৰ্ডাৰত প্ৰদৰ্শিত সামগ্ৰী সঞ্চয়ে কেইবাটাও চুটি বেচৰ লোকচান সামৰি ল’ব নোৱাৰিবও পাৰে। কাৰখানাটোৱে প্ৰকৃততে যিবোৰ চেঞ্জ অভাৰৰ সময় নিৰ্ধাৰণ কৰিব সেইবোৰ পৰীক্ষা কৰক।
সামগ্ৰীৰ মূল্য সলনি হ’লেও গণনাটো ধৰি ৰাখক। এটা উপযোগী খৰচ মডেলে ক্ৰেতাক পণ্যৰ প্ৰয়োজনীয়তা সলনি নকৰাকৈ মূল মূল্য, গ্ৰহণযোগ্য উৎপাদন আৰু বেচৰ আকাৰ সলনি কৰিবলৈ দিয়ে। ই প্ৰস্তাৱটোৱে ক’ত ধন পৰিশোধ কৰা বন্ধ কৰে সেইটো উন্মোচন কৰিব লাগে, একক আকৰ্ষণীয় সঞ্চয় শতাংশ উৎপাদন নকৰি।
এটা পদাৰ্থ-নিৰ্দিষ্ট মেচিন পৰীক্ষাত বিন্যাস প্ৰমাণ কৰক
উদ্দেশ্য কৰা পাত্ৰ আৰু সামগ্ৰীৰ চাৰিওফালে পৰীক্ষাৰ ব্যৱস্থা কৰক। এটা সহজ প্ৰদৰ্শনী ৰেজিনে মেচিনটো চলি আছে বুলি প্ৰতিষ্ঠা কৰিব পাৰে, কিন্তু ই উদ্ধৃত ব্যৱস্থাটোৱে এটা দাবীদাৰ মূল প্ৰস্তুতি ৰাখে নে এটা পাতল কাৰ্য্যকৰী স্তৰ ৰাখে তাৰ উত্তৰ দিব নোৱাৰে। ক্ৰয় কৰা বিল্ড, হেড কনফিগাৰেচন, সহায়ক আৰু ডাউনষ্ট্ৰিম অপাৰেচনসমূহ পৰীক্ষামূলক পৰিকল্পনাত চিনাক্ত কৰা।
সামগ্ৰী চলোৱাৰ আগতে নমুনা পৰিকল্পনা, জোখ-মাখৰ পদ্ধতি, উৎপাদনৰ সীমা আৰু উৎপাদনৰ সংজ্ঞাত একমত হওক। প্ৰয়োজনীয় সময়সীমা নিৰ্ভৰ কৰে বিচাৰে কি দেখুৱাব লাগিব তাৰ ওপৰত। স্থিতিশীলতা, সামগ্ৰী পুনৰ পূৰণ বা এটা প্ৰাসংগিক পুনৰাৰম্ভ অন্তৰ্ভুক্ত কৰক যেতিয়া সেই পৰিঘটনাসমূহ গ্ৰহণযোগ্যতা প্ৰশ্নৰ অংশ হয়। এটা ইচ্ছাকৃত ৰান দৈৰ্ঘ্যই এটা নিৰ্দিষ্ট পৰীক্ষাৰ বিকল্প নহয়।
- অনুমোদিত পাত্ৰৰ অংকন, ছাঁচ পুনৰীক্ষণ আৰু সঠিক ৰেজিন গ্ৰেডৰ সৈতে পৰীক্ষাটো মিলাওক। সামগ্ৰীৰ লট আৰু প্ৰস্তুতিৰ অৱস্থা লিপিবদ্ধ কৰক।
- এক্সট্ৰুডাৰ-টু-লেয়াৰ মেপিং, গণ ৰেচিপি আৰু অন্তৰ্ভুক্ত সামগ্ৰী-নিয়ন্ত্ৰণ সঁজুলি নিশ্চিত কৰক। প্ৰাৰম্ভিক নিয়ন্ত্ৰণ সংহতিসমূহ সংৰক্ষণ কৰক।
- চুক্তিবদ্ধ সুস্থিৰ অৱস্থা স্থাপন কৰা। পৰীক্ষাৰ সময়ত প্ৰকৃত প্ৰক্ৰিয়াৰ মূল্য, হস্তক্ষেপ আৰু যিকোনো ৰেচিপি পৰিৱৰ্তন লিপিবদ্ধ কৰক।
- ষ্টেচন, আউটলেট আৰু সময় অনুসৰি অনুসৰণযোগ্য নমুনা সংগ্ৰহ কৰা। কেৱল উত্তম বটল উপস্থাপন নকৰি বিফল নমুনাবোৰ গুণগত মানৰ ৰেকৰ্ডত ৰাখক।
- নিৰ্দিষ্ট স্থানসমূহ জুখিব আৰু চুক্তিবদ্ধ কাৰ্য্যকৰী পৰীক্ষাসমূহ সম্পন্ন কৰক। প্ৰতিটো গ্ৰহণযোগ্যতাৰ ফলাফল ইয়াৰ নমুনা আৰু পদ্ধতিৰ সৈতে সংযোগ কৰক।
- গ্ৰহণ কৰা আউটপুট, পুনৰুদ্ধাৰ নোহোৱা লোকচান আৰু প্ৰাসংগিক পৰিৱৰ্তন বা পুনৰাৰম্ভৰ ফলাফল ৰেকৰ্ড কৰক। পাছ হোৱা কনফিগাৰেচন আৰু ৰেচিপি ফ্ৰীজ কৰক।
এটা আকৰ্ষণীয় নমুনাৰ পৰা প্ৰক্ৰিয়াৰ ক্ষমতা পৃথক কৰা
প্ৰক্ৰিয়াটো এতিয়াও ড্ৰিফ্ট হৈ থকাৰ সময়তে এটা নমুনা পাৰ হ’ব পাৰে। চুক্তিবদ্ধ পৰ্যবেক্ষণ উইণ্ড'ৰ ওপৰেৰে আৰু অন্তৰ্ভুক্ত কৰা পৰিঘটনাসমূহৰ পিছত নমুনা তুলনা কৰক। যদি কোনো সামগ্ৰীৰ লট বা পুনৰ ভৰোৱাৰ ৰূপ বা স্তৰৰ বিতৰণ সলনি হয়, তেন্তে প্ৰমাণসমূহ সংৰক্ষণ কৰক আৰু কাৰণৰ তদন্ত কৰক। কেৱল গড়ে এটা আউটলেট বা এটা সময়ত বিফলতা লুকুৱাব পাৰে।
উৎপাদনৰ বাবে, চুক্তিবদ্ধ উৎপাদন সময়ৰ দ্বাৰা ভাগ কৰি গ্ৰহণযোগ্য পাত্ৰ ব্যৱহাৰ কৰক। ষ্টপ, ৰিজেক্ট আৰু ডাউনষ্ট্ৰিম হোল্ড কেনেকৈ গণনাত প্ৰৱেশ কৰে কোৱা। যদি লক্ষ্যটো সম্পূৰ্ণ ৰেখাডালৰ সৈতে জড়িত, তেন্তে পৰীক্ষা কৰা সীমাত ট্ৰিমিং আৰু পৰিদৰ্শন অন্তৰ্ভুক্ত কৰক। এটা মেচিন কাউণ্টাৰ আৰু সম্পূৰ্ণ, গ্ৰহণযোগ্য পাত্ৰৰ বাকচ এটাই বিভিন্ন ফলাফল জুখিব পাৰে।
কিংগলৰকাৰখানাৰ গ্ৰহণযোগ্যতা পৰীক্ষা গাইডএটা ফলাফলক মেচিন, উৎপাদন, পদ্ধতি আৰু সীমাৰ সৈতে কেনেকৈ সংযোগ কৰিব লাগে সেই বিষয়ে ব্যাখ্যা কৰে। বহুস্তৰীয় নিৰ্বাচনৰ বাবে, সেই ৰেকৰ্ডত সামগ্ৰী-প্ৰবাহ সময়সূচী, স্তৰৰ জোখ আৰু ৰেচিপি পুনৰীক্ষণ যোগ কৰক। মুকলি বস্তু আৰু সেইবোৰ বন্ধ কৰিবলৈ প্ৰয়োজনীয় প্ৰমাণৰ নথিভুক্ত কৰা।
গ্ৰহণকাৰী কাৰখানাত পুনৰুত্পাদন কৰিব পৰা এটা বিন্যাসৰ অনুৰোধ কৰক: গ্ৰহণ কৰা সামগ্ৰীৰ গ্ৰেডসমূহ, যোগান পথসমূহ, হেড আৰু সঁজুলি চিনাক্তকৰ্তাসমূহ, ৰেচিপি ফাইলসমূহ, সঁজুলিৰ অৱস্থাসমূহ আৰু নমুনা ফলাফলসমূহ মেচিনৰ সৈতে যাত্ৰা কৰিব লাগে।
এটা সামগ্ৰী-নিৰ্দিষ্ট পৰীক্ষাই ক্ৰয়ৰ বিপদক পক্ষসমূহে প্ৰকৃততে পৰীক্ষা কৰা চৰ্তসমূহলৈ সংকুচিত কৰে। ই ভৱিষ্যতৰ প্ৰতিটো ৰেজিন বা সামগ্ৰীৰ ওপৰত প্ৰদৰ্শনৰ প্ৰতিশ্ৰুতি নিদিয়ে। সামগ্ৰী ব্যৱস্থাপ্ৰণালী বা পাত্ৰৰ ধাৰ্য্যকৰণৰ যিকোনো পৰিবৰ্তনৰ বাবে এটা সংজ্ঞায়িত পৰ্যালোচনাৰ প্ৰয়োজন হয়, একে স্তৰৰ সংখ্যাই একে ফলাফলৰ নিশ্চয়তা দিয়ে বুলি ধাৰণা কৰাৰ পৰিৱৰ্তে।
কিংগললৈ পাত্ৰৰ অংকন, বিষয়বস্তু, ৰেজিন গ্ৰেড, উদ্দেশ্যপ্ৰণোদিত স্তৰৰ ফলন আৰু গ্ৰহণ কৰা-আউটপুট লক্ষ্য পঠাওক। প্ৰডাক্ট মিক্স আৰু প্ৰয়োজনীয় পৰীক্ষাসমূহ যোগ কৰক যাতে সঁজুলিৰ প্ৰস্তাৱে প্ৰকৃত কামটোক সম্বোধন কৰিব পাৰে।
এটা বহুস্তৰীয় যন্ত্ৰ বিন্যাস আলোচনা কৰক
নিংবো কিংগল মেচিনেৰী কোম্পানী লিমিটেড ·sales@kingngle.com · +৮৬-৫৭৪-৮৭১০৩৬৬৫
সঘনাই সোধা প্ৰশ্ন
বহুস্তৰীয় ব্ল’ মল্ডিং মেচিন সদায় একক স্তৰৰ মেচিনতকৈ ভাল নেকি?
নহয়, একক-স্তৰীয় মেচিন এটা যুক্তিসংগত উল্লেখ যেতিয়া এটা প্ৰস্তুতিয়ে পাত্ৰৰ নিৰ্দিষ্টকৰণ পূৰণ কৰে। বহুস্তৰীয় সঁজুলিসমূহক এটা নিৰ্দিষ্ট পৃষ্ঠ, মূল বা বাধাৰ প্ৰয়োজনীয়তা আৰু এটা কাৰ্য্যকৰী খৰচৰ ক্ষেত্ৰৰ দ্বাৰা ন্যায্যতা প্ৰদান কৰা হয়। অতিৰিক্ত স্তৰসমূহক গুণগত গ্ৰেড হিচাপে গণ্য কৰাৰ পৰিৱৰ্তে গ্ৰহণযোগ্য পণ্যৰ পৰিৱেশন আৰু পৰিচালনা খৰচ তুলনা কৰক।
তিনিটা স্তৰৰ গঠনত তিনিটা ভিন্ন সামগ্ৰীৰ প্ৰয়োজন হয়নে?
নহয়, তিনিটা স্তৰৰ গঠনে বেৰত তিনিটা স্থান চিনাক্ত কৰে, তিনিটা ভিন্ন পলিমাৰ পৰিয়াল চিনাক্ত কৰাটো বাধ্যতামূলক নহয়। ছাল দুখনে একেটা প্ৰস্তুতি ব্যৱহাৰ কৰিব পাৰে আনহাতে কোৰটোৱে আন এটা প্ৰস্তুতি ব্যৱহাৰ কৰিব পাৰে। প্ৰকৃত সামগ্ৰীৰ সময়সূচী আৰু ফিড মেপিঙৰ অনুৰোধ কৰা; সেই নথিপত্ৰসমূহে নিৰ্বাচিত হেড আৰু এক্সট্ৰুডাৰসমূহে কেনেকৈ গঠনটো সৃষ্টি কৰে তাক প্ৰতিষ্ঠা কৰে।
মাল্টি-হেড ব্ল’ মল্ডিং মেচিন আৰু মাল্টিলেয়াৰ মেচিন একে নেকি?
নহয়, একাধিক ডাই আউটলেটে এটা মল্ডিং ইভেণ্টৰ বাবে কেইবাটাও পেৰিছন উৎপন্ন কৰে। বহুস্তৰীয় সঁজুলিয়ে পেৰিচন বেৰৰ ভিতৰত বস্তুগত স্তৰ গঠন কৰে। এটা মেচিনে দুয়োটা বৈশিষ্ট্য একত্ৰিত কৰিব পাৰে। আউটলেটৰ সংখ্যা, স্তৰৰ গঠন, ষ্টেচন আৰু গহ্বৰসমূহ পৃথকে পৃথকে লিপিবদ্ধ কৰক যাতে উদ্ধৃতিটোৱে এটা উৎপাদন ব্যৱস্থাক কোনো সামগ্ৰীৰ ব্যৱস্থাৰ সৈতে বিভ্ৰান্ত নকৰে।
বহুস্তৰীয় উৎপাদনৰ বাবে এটা বৰ্তমানৰ একক-স্তৰীয় মেচিন উন্নীত কৰিব পাৰিনে?
উত্তৰটো বৰ্তমানৰ এক্সট্ৰুচন ব্যৱস্থা, উপলব্ধ স্থান, হেড আন্তঃপৃষ্ঠ, নিয়ন্ত্ৰণ, সঁজুলি আৰু প্ৰয়োজনীয় থ্ৰুপুটৰ ওপৰত নিৰ্ভৰ কৰে। ৰূপান্তৰ বাজেট কৰাৰ আগতে প্ৰকৃত নিৰ্মাণৰ অভিযান্ত্ৰিক পৰ্যালোচনা লাভ কৰক। কেৱল মূৰ সলনি কৰিলেই প্ৰস্তাৱিত ৰেচিপিৰ বাবে প্ৰয়োজনীয় অতিৰিক্ত সামগ্ৰীৰ বৰ্তনী বা অপাৰেটিং ৰেঞ্জ পোৱা যায় বুলি ধৰি ল'ব নালাগে।
বহুস্তৰীয় ব্ল’ মল্ডিং মেচিনৰ উদ্ধৃতিৰ বাবে কি তথ্যৰ প্ৰয়োজন?
পাত্ৰৰ অংকন আৰু সম্পূৰ্ণ অৱস্থা, বিষয়বস্তু, ৰেজিন গ্ৰেড, প্ৰস্তাৱিত স্তৰৰ কাৰ্য্য, গ্ৰহণযোগ্য-আউটপুট লক্ষ্য আৰু পণ্যৰ মিশ্ৰণ প্ৰদান কৰক। যদি জনা যায় তেন্তে স্থূল পেৰিচন ভৰ, প্ৰয়োজনীয় পৰীক্ষা, উপলব্ধ সঁজুলি আৰু তলৰ পৰিসৰ অন্তৰ্ভুক্ত কৰক। যদি স্তৰৰ ৰেচিপি নিষ্পত্তি কৰা হোৱা নাই, প্ৰথমে পৰিৱেশনৰ প্ৰয়োজনীয়তা সংজ্ঞায়িত কৰক যাতে যোগানকাৰীয়ে উপযুক্ত বিন্যাসসমূহ মূল্যায়ন কৰিব পাৰে।