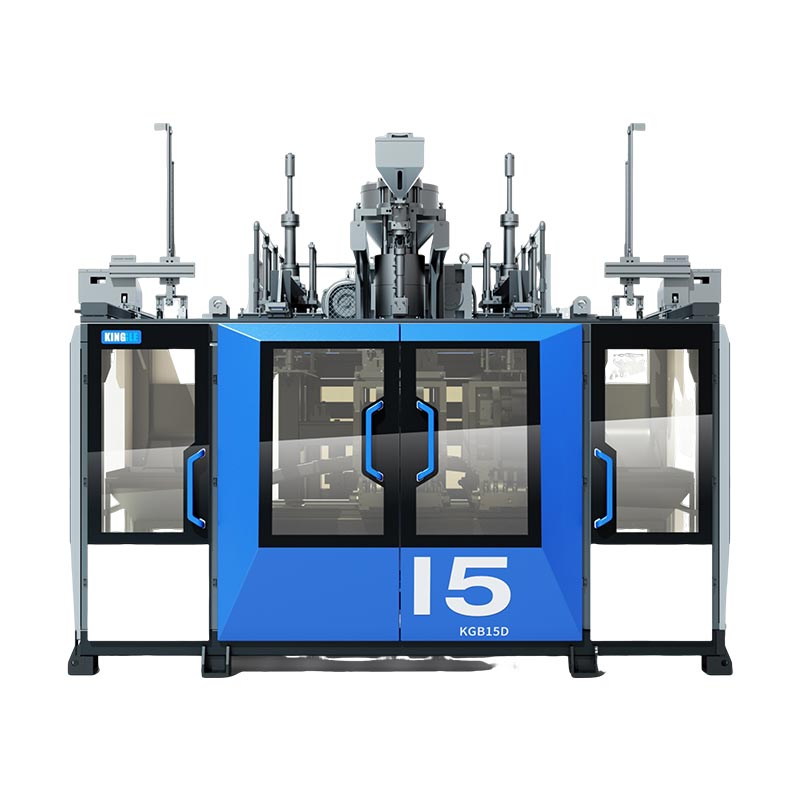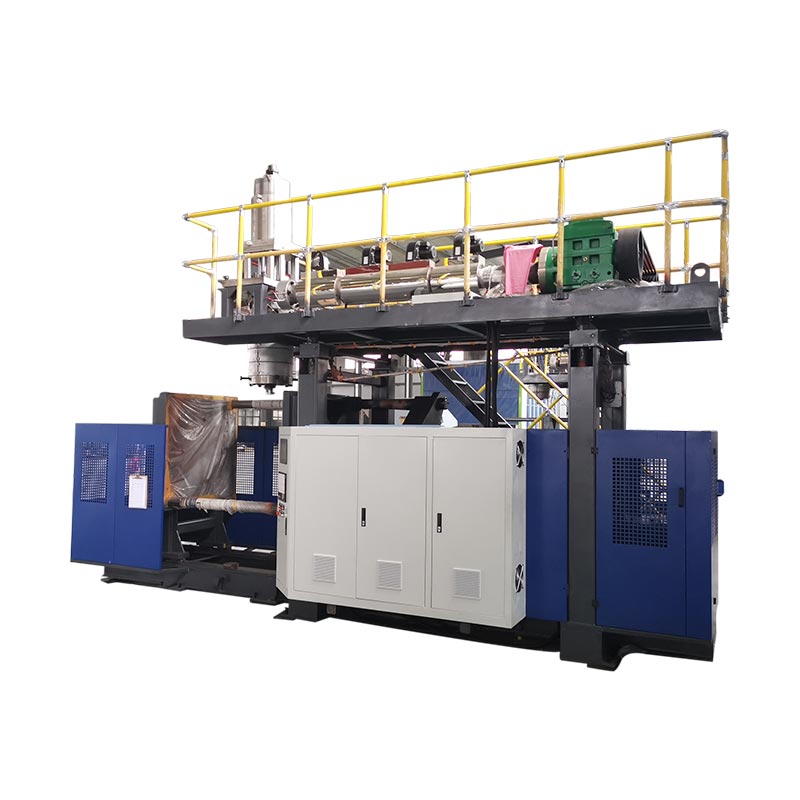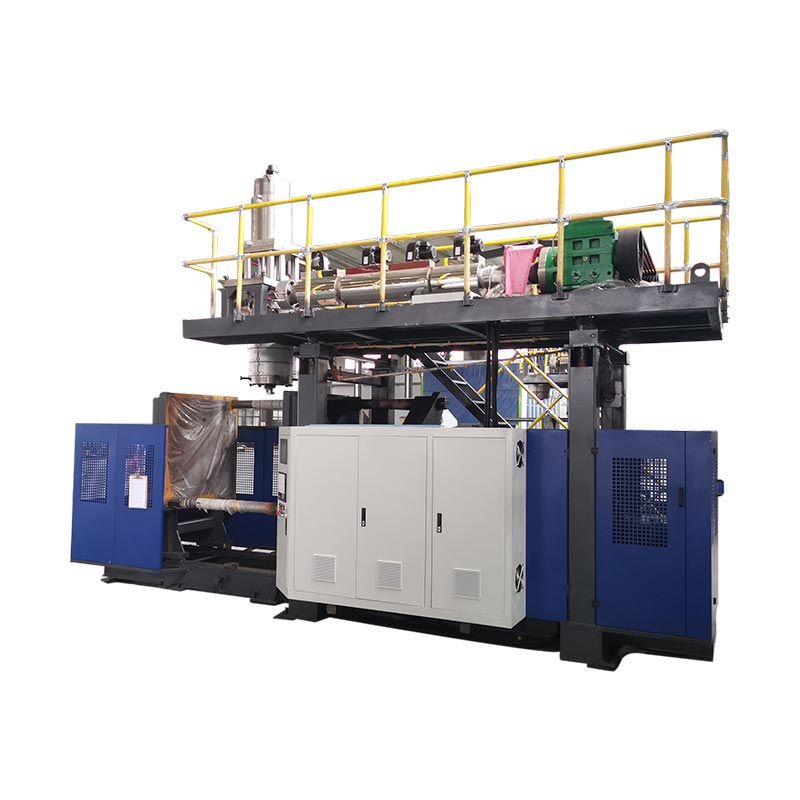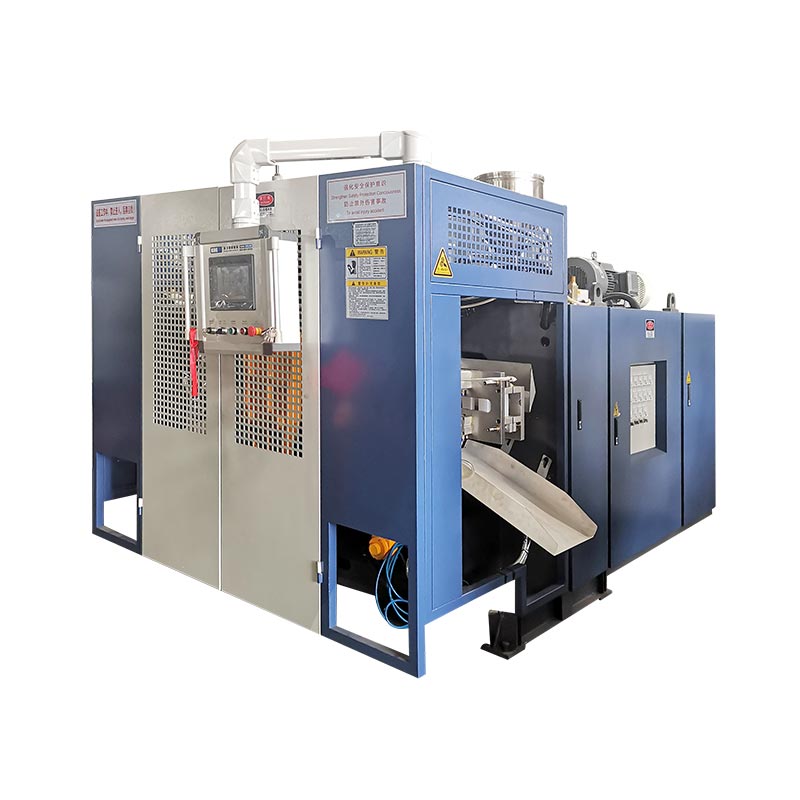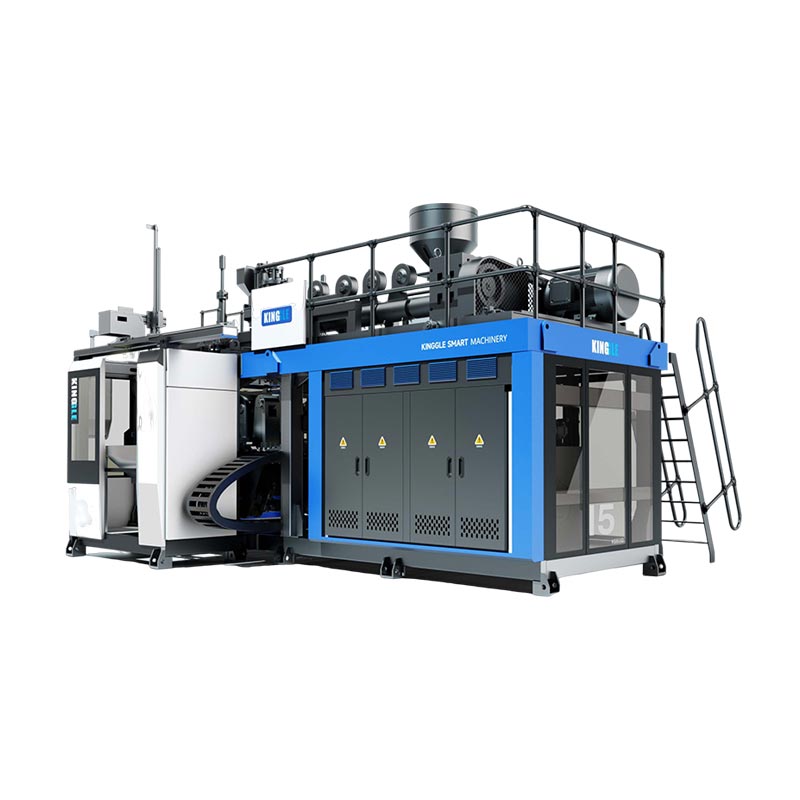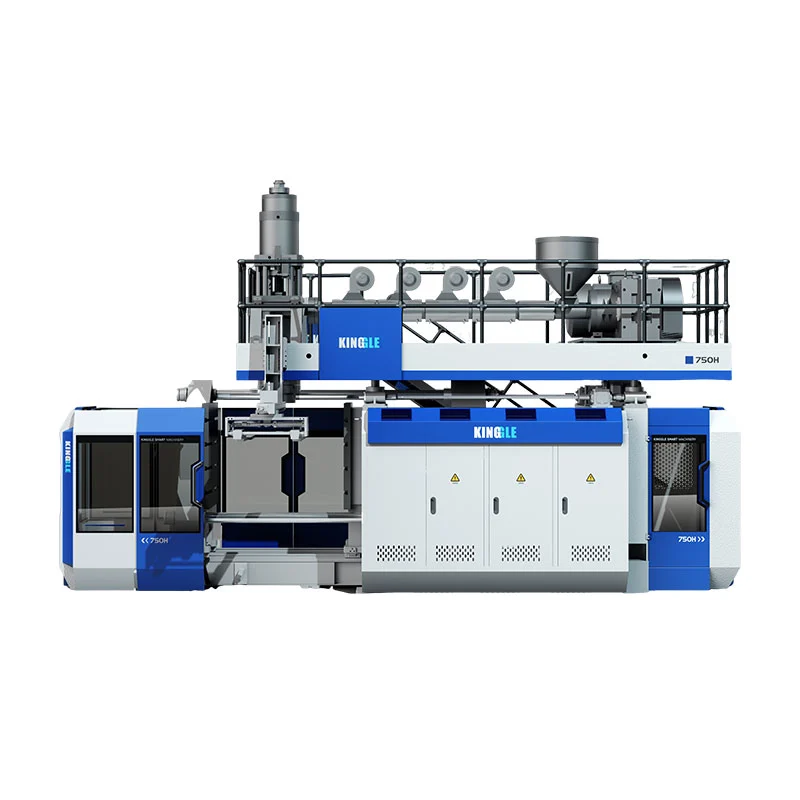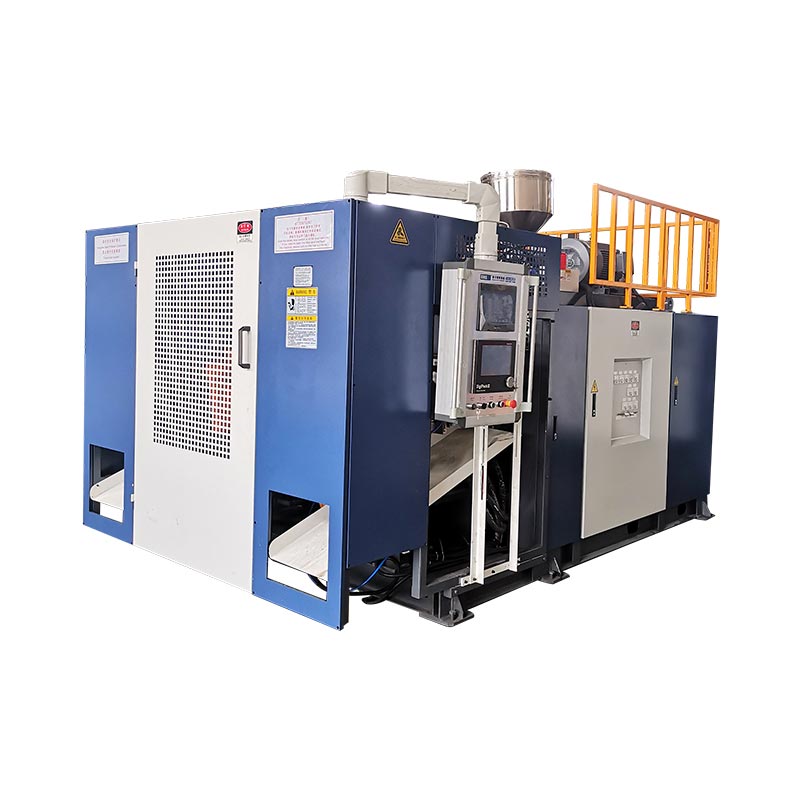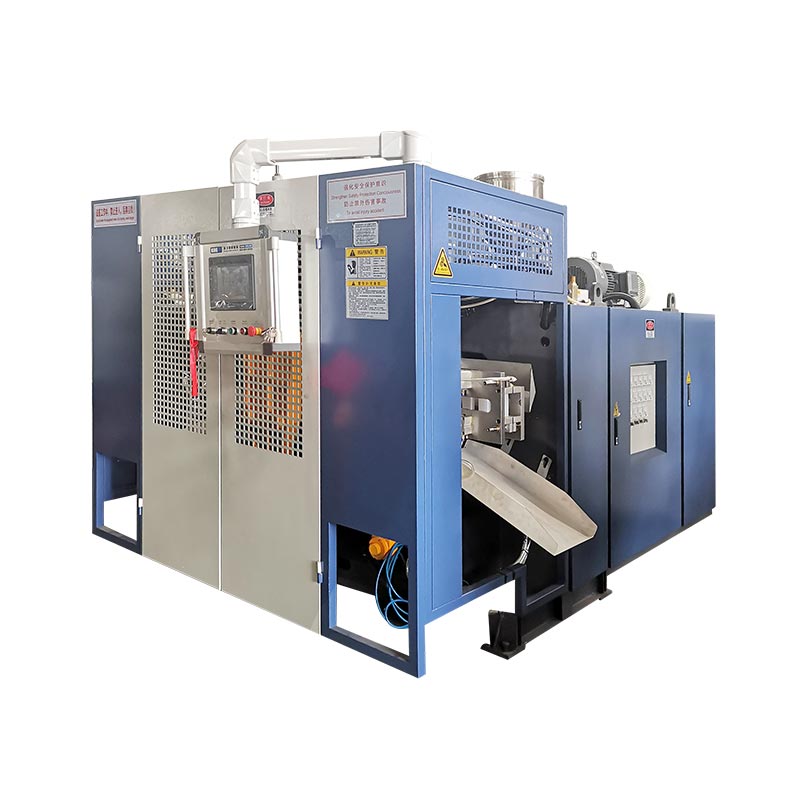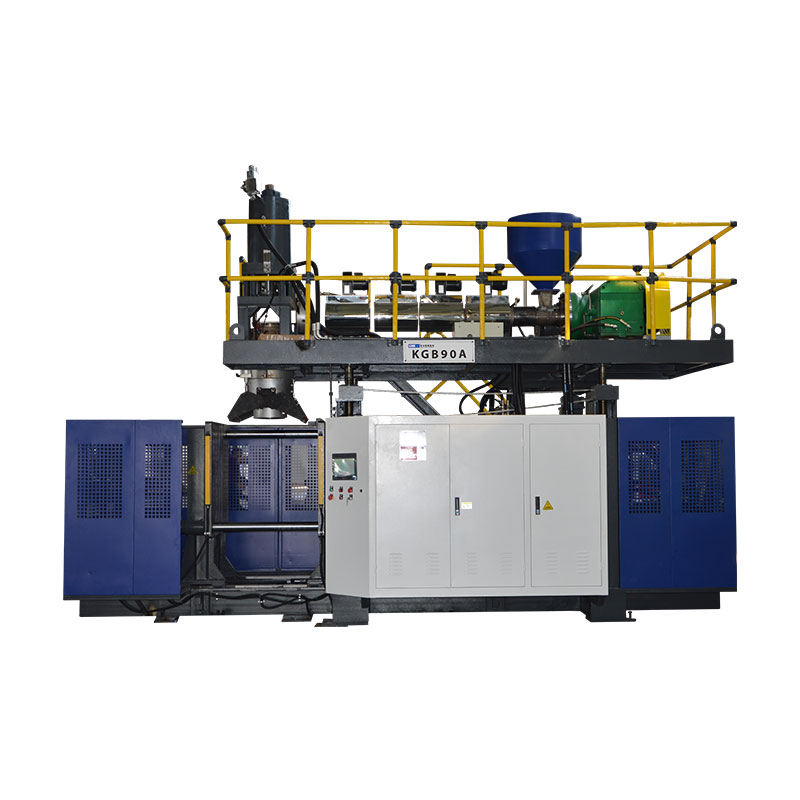
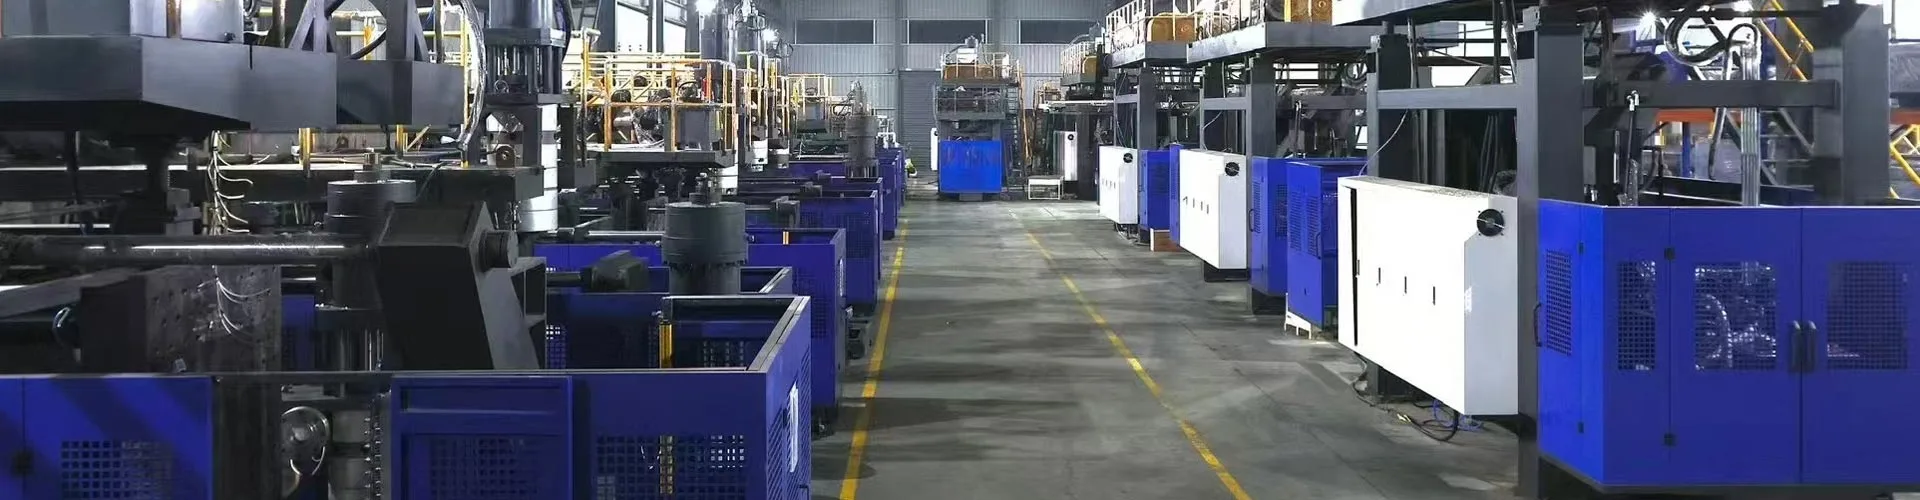
ব্ল' মল্ডিং মেচিনৰ মূল অংশসমূহ হ'ল ফিডিং আৰু এক্সট্ৰুচন ব্যৱস্থা, ডাই হেড, মল্ড আৰু ক্লেম্প, ব্ল'ইং চিষ্টেম, কুলিং চাৰ্কিট, ড্ৰাইভ আৰু কণ্ট্ৰ'ল, আৰু অংশ আঁতৰোৱা সঁজুলি। ইহঁতৰ ব্যৱস্থা মল্ডিং প্ৰক্ৰিয়া আৰু মেচিনৰ বিন্যাসৰ ওপৰত নিৰ্ভৰ কৰে। এক্সট্ৰুচন ব্ল' মল্ডিঙৰ বাবে, প্ৰতিস্থাপন বিবেচনা কৰাৰ আগতে প্ৰতিটো উপাদান ইয়াৰ কাৰ্য্য আৰু সমাবেশৰ দ্বাৰা চিনাক্ত কৰক।
এটা উপাদান চিনাক্ত কৰিবলৈ, ইয়াৰ সমাবেশৰ স্থান নিৰ্ণয় কৰিবলৈ, ইয়াৰ কাৰ্য্য নিশ্চিত কৰিবলৈ আৰু প্ৰাসংগিক কাৰিকৰী তথ্য সংগ্ৰহ কৰিবলৈ। ফটো বা চিনাকি নাম এটাই একেটা মেচিনতে দুটা সলনি কৰা অংশই কাম কৰিব নে নকৰে সেইটো খুব কমেইহে প্ৰতিষ্ঠা কৰে।
চাৰিটা পাৰ্থক্যই ব্যয়বহুল মিশ্ৰণক বাধা দিয়ে
- ডাই হেডে প্লাষ্টিকৰ নলী গঠন কৰে; ব্ল' মল্ডে পাত্ৰটোৰ বাহিৰৰ অংশ গঠন কৰে।
- ডাই পিন বা মেণ্ড্ৰেলে গলিত পথটোক আকৃতি দিয়ে। ব্ল’ পিনে বায়ু প্ৰদান কৰে আৰু ডিঙিৰ লগত জড়িত কাম কৰিব পাৰে।
- এটা নিয়ন্ত্ৰক কমাণ্ড, এটা এক্টিভেটৰৰ অৱস্থান আৰু এটা জুখি উলিওৱা বটলৰ বেৰ বিভিন্ন প্ৰমাণ।
- এটা উপাদানৰ নামৰ মিল কৰাটো কেৱল প্ৰতিস্থাপন-অংশ চিনাক্তকৰণৰ আৰম্ভণিহে।
ইয়াৰ অংশসমূহৰ নামকৰণৰ আগতে মেচিনৰ ধৰণ চিনাক্ত কৰক
মেচিনৰ চিনাক্তকৰণ আৰু কাৰিকৰী নথিপত্ৰৰ পৰা প্ৰক্ৰিয়াটো নিশ্চিত কৰক। এক্সট্ৰুচন ব্ল' মল্ডিং, ইনজেকচন ব্ল' মল্ডিং আৰু ষ্ট্ৰেচ ব্ল' মল্ডিঙে বিভিন্ন সঁজুলিৰ ব্যৱস্থাৰ জৰিয়তে ফুটা সামগ্ৰী তৈয়াৰ কৰে। তিনিওটাকে একত্ৰিত কৰা এটা উপাদান তালিকাই এটা ক্ৰেতাক হাৰ্ডৱেৰ বিচাৰি পঠিয়াব পাৰে যি সংস্থাপিত মেচিনে ব্যৱহাৰ নকৰে।
এক্সট্ৰুচন ব্ল' মল্ডিং বা ইবিএমত এক্সট্ৰুডাৰে ডাই হেডলৈ গলিত পলিমাৰ যোগান ধৰে। মূৰটোৱে পেৰিছন নামৰ এটা ফুটা নলী গঠন কৰে, যিটো ছাঁচটোৱে ধৰি ফুলাই দিয়ে। কিংগলৰব্ল' মল্ডিং মেচিন গাইডপ্ৰক্ৰিয়াৰ শ্ৰেণীসমূহ ব্যাখ্যা কৰে আৰু ইয়াৰ সঁজুলিৰ কেন্দ্ৰবিন্দু হিচাপে এক্সট্ৰুচন ব্ল' মল্ডিং চিনাক্ত কৰে।
ইয়াৰ পৰিৱৰ্তে এটা ইনজেকচন ব্ল’ মল্ডিং মেচিনে ব্ল’ইং ষ্টেজলৈ স্থানান্তৰিত কৰাৰ আগতে এটা কোৰ ৰডৰ চাৰিওফালে এটা প্ৰিফৰ্ম গঠন কৰে। পিইটি ষ্ট্ৰেচ-ব্ল’ ব্যৱস্থাত প্ৰিফৰ্ম আৰু ষ্ট্ৰেচিং অপাৰেচন ব্যৱহাৰ কৰা হয়। সঁজুলি চিনাক্ত কৰাৰ সময়ত সেই পাৰ্থক্যসমূহ গুৰুত্বপূৰ্ণ: এটা IBM কোৰ-ৰড সমাবেশ আৰু এটা PET ষ্ট্ৰেচ ৰড এটা সাধাৰণ EBM অতিৰিক্ত-অংশ তালিকাত উপস্থিত হ'ব নালাগে।
সমাবেশ, অংশ আৰু প্ৰক্ৰিয়াৰ সামগ্ৰী পৃথকে ৰাখক
"ব্ল' মল্ডিং পাৰ্টছ" শব্দটোৱে মেচিনৰ উপাদান বা প্ৰক্ৰিয়াটোৰ দ্বাৰা নিৰ্মিত প্লাষ্টিক সামগ্ৰীক বুজাব পাৰে। কোনটো অৰ্থ প্ৰযোজ্য সেই কথা কোৱা। পেৰিছন হৈছে প্ৰক্ৰিয়াকৰণ কৰা প্লাষ্টিক, সলনি কৰিব পৰা মেচিনৰ অংশ নহয়। এটা গহ্বৰ ছাঁচটোৰ এটা বৈশিষ্ট্য। ডাই হেড হৈছে এনে এটা সমাবেশ য’ত কেইবাটাও উপাদান থাকে আৰু ইয়াৰ নিজস্ব পৰিচয় থাকে।
সহায় অনুৰোধ কৰাৰ সময়ত সমাবেশ হাইৰাৰ্কি ব্যৱহাৰ কৰক: যন্ত্ৰ, ব্যৱস্থাপ্ৰণালী, সমাবেশ, তাৰ পিছত ব্যক্তিগত অংশ । উদাহৰণস্বৰূপে, "এক্সট্ৰুচন হেড, টুলিং এছেম্বলি, মেণ্ড্ৰেল" "হেড পিন"তকৈ অধিক উপযোগী। যেতিয়াই উপলব্ধ হয় তেতিয়াই অংকন প্ৰসংগ বা মূল অংশ নম্বৰ যোগ কৰক। ইয়াৰ ফলত যোগানকাৰীয়ে স্থানীয় ডাকনামৰ ওপৰত নিৰ্ভৰ নকৰাকৈয়ে আৰম্ভণিৰ বিন্দু লাভ কৰে।
| উপাদান গোট | অনুষ্ঠান | উপযোগী চিনাক্তকৰণৰ প্ৰমাণ |
|---|---|---|
| খাদ্য আৰু এক্সট্ৰুচন | ৰেজিন যোগান ধৰিব, পৰিবহণ কৰিব, গলিব আৰু মিহলাব | এক্সট্ৰুডাৰ অংকন, স্ক্ৰু/বেৰেল স্পেচিফিকেশন, মটৰ প্লেট |
| ডাই হেড আৰু পেৰিচন টুলিং | গলিত পদাৰ্থ বিতৰণ কৰি নলী গঠন কৰক | হেড মডেল, টুলিং ড্ৰয়িং, এছেম্বলি ৰিভিজন |
| পেৰিছন নিয়ন্ত্ৰণ | টুলিং খোলালৈ আদেশ সলনি হয় | নিয়ন্ত্ৰক সংস্কৰণ, এক্টিভেটৰ আৰু প্ৰতিক্ৰিয়া চিনাক্তকৰণ |
| ছাঁচ আৰু ক্লেম্প | পেৰিচন ধৰি লওক, সঁজুলিটো ধৰি ৰাখক আৰু বাহ্যিক আকৃতি সংজ্ঞায়িত কৰক | ছাঁচ আইডি, আন্তঃপৃষ্ঠ অংকন, ক্লেম্প সমাবেশ প্ৰসংগ |
| উৰুৱাই ঠাণ্ডা কৰা | পেৰিচন ফুলাই জুই নমাই দিব | ব্ল’-টুল ড্ৰয়িং, এয়াৰ চাৰ্কিট আৰু কুলিং-চাৰ্কিট মেপ |
| ড্ৰাইভ আৰু নিয়ন্ত্ৰণ | শক্তি, ক্ৰম আৰু মনিটৰৰ কাৰ্য্যসমূহ | আঁচনি, ডিভাইচ প্লেট, চফ্টৱেৰ আৰু প্ৰাচল সংস্কৰণ |
| টেক-আউট আৰু ফিনিচিং | আঁতৰাই পেলাওক আৰু য'ত অন্তৰ্ভুক্ত কৰা হৈছে, তাত প্ৰডাক্টটো শেষ কৰক | গ্ৰীপাৰ/ফিক্সচাৰ অংকন আৰু অনুমোদিত লাইন কনফিগাৰেচন |
ৰেজিন খুৱাই গলিব: হপাৰ, স্ক্ৰু, বেৰেল আৰু ড্ৰাইভ
স্ক্ৰুৰ আগতেই ফিড পথ আৰম্ভ হয়
হপাৰে এক্সট্ৰুডাৰ ফিড অংশলৈ সামগ্ৰী যোগান ধৰে। এটা প্ৰকল্পত লোডাৰ, ব্লেণ্ডাৰ, ড’জিং সঁজুলি বা ৰিগ্ৰাইণ্ড ৰিটাৰ্ণও থাকিব পাৰে। সেইবোৰক পৃথক আন্তঃপৃষ্ঠৰ সৈতে চিনাক্তকৰণযোগ্য সঁজুলি হিচাপে গণ্য কৰক। হপাৰৰ উপস্থিতিয়ে প্ৰমাণ নকৰে যে মেচিনৰ যোগানত স্বয়ংক্ৰিয়ভাৱে পৰিবহণ, শুকুৱা বা মিশ্ৰণ অন্তৰ্ভুক্ত কৰা হৈছে।
যেতিয়া আউটপুট অনিয়মিত হয়, তেতিয়া স্ক্ৰুটোক দোষাৰোপ কৰাৰ আগতে ৰেজিন গ্ৰেড, লট, মিশ্ৰণ আৰু খুৱাই দিয়াৰ আচৰণ লিপিবদ্ধ কৰক। বস্তুৰ যোগানত বাধা বা বাধাই মূৰত পোৱা বস্তুবোৰক প্ৰভাৱিত কৰিব পাৰে। ৰক্ষণাবেক্ষণ দলটোক প্ৰকৃত দৌৰৰ সৈতে জড়িত পৰ্যবেক্ষণৰ প্ৰয়োজন, কেৱল ডাঙৰ এক্সট্ৰুডাৰৰ বাবে অনুৰোধ নহয়।
স্ক্ৰু, বেৰেল আৰু উষ্ণতা ব্যৱস্থাই বিভিন্ন কাম কৰে
ঘূৰ্ণনশীল স্ক্ৰুটোৱে বেৰেলৰ ভিতৰত ৰেজিনটো কঢ়িয়াই লৈ যায় আৰু কাম কৰে। উত্তাপন অঞ্চলে উষ্ণতা নিয়ন্ত্ৰণৰ অধীনত তাপ যোগ কৰে, আনহাতে এই প্ৰক্ৰিয়াটোৱে যান্ত্ৰিক কামৰ জৰিয়তেও তাপ বিকশিত কৰে। তাপমাত্ৰা চেন্সৰসমূহে ইয়াৰ সংস্থাপিত স্থানত প্ৰতিক্ৰিয়া প্ৰদান কৰে। প্ৰদৰ্শিত বেৰেল-জোন উষ্ণতা সেয়েহে প্ৰবাহিত গলিত পদাৰ্থৰ প্ৰতিটো অংশৰ প্ৰত্যক্ষ জোখ নহয়।
হিটাৰ আৰু চেন্সৰৰ পৰিচয় পৃথকে ৰাখক। কম উষ্ণতাৰ এলাৰ্মত শক্তি বৰ্তনী, হিটাৰ, প্ৰতিক্ৰিয়া ডিভাইচ, তাঁৰ বা নিয়ন্ত্ৰণ ছেটআপ জড়িত থাকিব পাৰে। দোষ নিশ্চিত নকৰাকৈ হিটাৰ সলনি কৰিলে মূল সমস্যাটো সমাধান নোহোৱাকৈ থাকিব পাৰে। সাৰ্বজনীন প্ৰতিৰোধ বা উষ্ণতাৰ সীমাৰ পৰিৱৰ্তে প্ৰকৃত তাঁৰৰ ডায়াগ্ৰাম আৰু যোগ্য বৈদ্যুতিক নিদান ব্যৱহাৰ কৰক।
ড্ৰাইভটো এটা শক্তি ৰেটিংতকৈ অধিক মিলিব লাগিব
মটৰ, গিয়াৰবক্স আৰু কাপলিঙে স্ক্ৰুলৈ গতি প্ৰেৰণ কৰে। ইহঁতৰ যান্ত্ৰিক সংযোগ আৰু অপাৰেটিং প্ৰয়োজনীয়তাসমূহ সংস্থাপিত সমাবেশৰ অন্তৰ্গত। একে ৰেটিং শক্তিৰ মটৰ স্বয়ংক্ৰিয়ভাৱে উপযুক্ত সলনি নহয়, আৰু একে নামমাত্ৰ ব্যাসৰ স্ক্ৰুৰ জ্যামিতি বা সংযোগৰ বিৱৰণ বেলেগ হ'ব পাৰে।
স্ক্ৰু বা বেৰেলৰ অনুসন্ধানৰ বাবে মূল অংকন, মেচিনৰ ক্ৰমিক নম্বৰ আৰু সামগ্ৰীৰ প্ৰয়োগ প্ৰদান কৰক। ড্ৰাইভ অনুসন্ধানৰ বাবে, সম্পূৰ্ণ মটৰ আৰু গিয়াৰবক্স প্লেটসমূহৰ লগতে প্ৰাসংগিক এছেম্বলি ৰেফাৰেন্স অন্তৰ্ভুক্ত কৰক। নিৰাপদ স্থানৰ পৰা তোলা ফটোত মূল অৰিয়েণ্টেচন আৰু সংযোগৰ তথ্য সংৰক্ষণ কৰক। এই ৰেকৰ্ডসমূহে বিফল বস্তুটোক ইয়াৰ চাৰিওফালে থকা বৃহৎ সমাবেশৰ পৰা পৃথক কৰাত সহায় কৰে।
পেৰিচন গঠন কৰক: ডাই হেড, ডাই টুলিং আৰু দেৱাল-বেধ নিয়ন্ত্ৰণ
ডাই হেডে এক্সট্ৰুডাৰৰ পৰা গলিত পদাৰ্থ লাভ কৰে আৰু ইয়াক আউটলেট টুলিঙৰ ফালে বিতৰণ কৰে। ডাই আৰু মেণ্ড্ৰেলে কেতিয়াবা ডাই পিন বা কোৰ টুলিং বুলিও বৰ্ণনা কৰে, ই নলী গঠন কৰা আনুলাৰ পেচেজটোক সংজ্ঞায়িত কৰে। মূৰৰ ডিজাইন অনুসৰি পৰিভাষা ভিন্ন হয়, গতিকে এটা নামকৰণ কৰা উপাদান সদায় এটা অংকনৰ সৈতে পুনৰ সংযোগ হ'ব লাগে।
ব্ল’ মল্ডে বেলেগ কাম কৰে। ই গৰম পেৰিচনৰ চাৰিওফালে বন্ধ হৈ যায় আৰু বায়ুৱে প্লাষ্টিকটো গহ্বৰৰ বিপৰীতে প্ৰসাৰিত কৰাৰ লগে লগে পাত্ৰটোৰ বাহিৰৰ অংশটো সংজ্ঞায়িত কৰে। সমস্যাটো এক্সট্ৰুচন হেড, আউটলেট টুলিং বা ব্ল' মল্ডৰ সৈতে জড়িত নেকি সেইটো চিনাক্ত নকৰাকৈ "এটা নতুন মল্ড হেড" অৰ্ডাৰ কৰিলে পৰিহাৰযোগ্য অস্পষ্টতা সৃষ্টি হয়।
ধাৰাবাহিক আৰু এক্যুমুলেটৰ মূৰৰ বস্তুগত পথ বেলেগ বেলেগ
এটা অবিৰত-এক্সট্ৰুচন ব্যৱস্থাই অবিৰত গলিত যোগানৰ পৰা পেৰিচন গঠন কৰে। এটা এক্যুমুলেটৰ হেডে গলিত পদাৰ্থৰ পৰিমাণ জমা কৰি ৰাখে আৰু চক্ৰৰ সময়ত ইয়াক নিৰ্গত কৰে। অতিৰিক্ত সংৰক্ষণ আৰু নিৰ্গমন কাৰ্য্যসমূহে হেড সমাবেশ আৰু ইয়াৰ নিয়ন্ত্ৰণসমূহ সলনি কৰে। গলিত এক্যুমুলেটৰ হাইড্ৰলিক এক্যুমুলেটৰৰ পৰাও পৃথক যিয়ে তৰল-শক্তিৰ বৰ্তনীত শক্তি জমা কৰে।
ছিল, টুলিং, হিটাৰ বা এক্টিভেটৰ তুলনা কৰাৰ আগতে হেড আৰ্কিটেকচাৰ চিনাক্ত কৰক। কেৱল আউটলেট ব্যাস মিলাই চাৰিওফালৰ সমাবেশ, গতি বা নিয়ন্ত্ৰণ আন্তঃপৃষ্ঠ সামঞ্জস্যপূৰ্ণ বুলি প্ৰতিষ্ঠা নকৰে।
নিয়ন্ত্ৰকটো বেৰৰ ডাঠতা নিয়ন্ত্ৰণৰ এটা অংশহে
এটা পেৰিচন-নিয়ন্ত্ৰণ ব্যৱস্থাই এটা প্ৰগ্ৰেম কৰা প্ৰফাইলক এটা নিয়ন্ত্ৰক, এক্টিভেটৰ আৰু প্ৰতিক্ৰিয়া ব্যৱস্থাৰ জৰিয়তে সঁজুলি গতিৰ সৈতে সংযোগ কৰে। মুগ'ছব্ল' মল্ডিং উপাদানৰ অভাৰভিউনিয়ন্ত্ৰক, এক্টিভেটৰ আৰু চাৰ্ভো উপাদানসমূহক ইয়াৰ সমাধানসমূহৰ পৃথক উপাদান হিচাপে বৰ্ণনা কৰে। এই উপাদান পৰিয়ালসমূহৰ নিয়ন্ত্ৰণ আৰু গতি ব্যৱস্থাৰ ভিতৰত বিভিন্ন কাম থাকে।
ব্যৱহাৰিক প্ৰভাৱ সহজ: এটা প্ৰতিস্থাপন পৰ্দা বা নিয়ন্ত্ৰক এক্টিভেটৰ, প্ৰতিক্ৰিয়া আৰু মেচিন আন্তঃপৃষ্ঠৰ পৰা স্বাধীনভাৱে নিৰ্বাচন কৰিব নোৱাৰি। মুগৰ আভাসে উপাদান পৰিয়ালসমূহৰ বৰ্ণনা কৰে; ই এটা নিৰ্দিষ্ট Kinggle মেচিনত কোনটো ডিভাইচ সংস্থাপন কৰা হৈছে চিনাক্ত নকৰে।
সঁজুলিৰ অৱস্থান আৰু চূড়ান্ত বেৰৰ ডাঠতাও পৃথক হ’ব লাগিব। বটলৰ বেৰখন এতিয়াও বস্তুৰ আচৰণ, অংশৰ জ্যামিতি আৰু প্ৰক্ৰিয়াৰ অৱস্থাৰ ওপৰত নিৰ্ভৰশীল। এটা প্ৰদৰ্শিত আলেখ্যনক এটা দেৱাল-জোখৰ প্ৰতিবেদন হিচাপে গণ্য কৰাৰ পৰিৱৰ্তে মল্ড কৰা অংশটো পৰীক্ষা কৰক। দ্য...parison প্ৰগ্ৰেমিং গাইডআলেখ্যন পৰিবৰ্তনসমূহক জুখি উলিওৱা পণ্যৰ অৱস্থানৰ সৈতে সংযোগ কৰে।
অংশটোক আকৃতি দিয়ক আৰু এৰি দিয়ক: ছাঁচ, ক্লেম্প, ব্ল' চিষ্টেম আৰু টেক-আউট
ব্ল’ মল্ড আৰু ক্লেম্পিং ইউনিট পৃথকে পৃথকে চিনাক্ত কৰিব লাগে। ছাঁচটোৱেই হৈছে পণ্য-নিৰ্দিষ্ট সঁজুলি। ক্লেম্পিং সমাবেশে সেই সঁজুলিটোক সমৰ্থন আৰু লৰচৰ কৰে আৰু প্ৰয়োজনীয় পৰ্যায়ত ইয়াক বন্ধ কৰি ৰাখে। প্লেটেন, গাইড, চিলিণ্ডাৰ আৰু যিকোনো কেৰেজ মেকানিজম মেচিনৰ কনফিগাৰেচনৰ অন্তৰ্গত, স্বয়ংক্ৰিয়ভাৱে মল্ড ক্ৰয়ৰ নহয়।
সলনি অনুসন্ধানৰ বাবে, এটা গহ্বৰ ফটোগ্ৰাফে পণ্য চিনাক্ত কৰিব পাৰে কিন্তু মাউণ্টিং আন্তঃপৃষ্ঠৰ বিষয়ে কম প্ৰকাশ কৰিব পাৰে। সঁজুলি আইডি আৰু প্ৰাসংগিক মেচিন বা ছাঁচ অংকন অন্তৰ্ভুক্ত কৰক। দ্য...এক্সট্ৰুচন ব্ল' মল্ডিং মল্ড ডিজাইন গাইডগহ্বৰ, পিঞ্চ-অফ, কুলিং, ব্ল'ইং ইন্টাৰফেচ আৰু আঁতৰোৱা পদ্ধতিয়ে কিয় একেলগে কাম কৰিব লাগিব সেই বিষয়ে ব্যাখ্যা কৰে।
ব্ল’ পিন ডাই পিন নহয়
ডাই পিন বা মেণ্ড্ৰেল গলনাংক গঠন কৰা সঁজুলিৰ অন্তৰ্গত। এটা ব্ল' পিন বায়ু-বিতৰণ আৰু কিছুমান সংৰূপত ডিঙি গঠন বা মানাংকন ব্যৱস্থাৰ অন্তৰ্গত। দোকানৰ মজিয়াত দুয়োটাকে "পিন" বুলি ক'ব পাৰি, কিন্তু ইহঁতে বেলেগ বেলেগ কাম কৰে আৰু ইয়াৰ আন্তঃপৃষ্ঠ বেলেগ বেলেগ।
কিছুমান সামগ্ৰীত তলৰ পৰা উৰুৱাই দিয়াকে ধৰি বেলেগ ধৰণৰ উৰুৱাই দিয়াৰ ব্যৱস্থা ব্যৱহাৰ কৰা হয়। কেৱল বটলৰ ভলিউমৰ পৰাই ব্ল’ পিন অৰ্ডাৰ নকৰিব। প্ৰডাক্টৰ ফিনিচিং, সঁজুলিৰ জ্যামিতি, মাউণ্টিং, গতি আৰু বায়ু সংযোগ অনুমোদিত ডিজাইনৰ সৈতে মিলিব লাগিব। পিন বা ব্লয়িং এছেম্বলিৰ সঠিক কাৰ্য্য সেই ডিজাইনৰ ওপৰত নিৰ্ভৰ কৰে।
অংশ আঁতৰোৱাটো ছাঁচটো খোলাৰ বাহিৰেও বিস্তৃত
আঁতৰোৱা ব্যৱস্থাই গঠিত সামগ্ৰীটোক অগ্ৰাহ্যযোগ্য ক্ষতি বা হস্তক্ষেপ নোহোৱাকৈ বাহিৰলৈ লৈ যাব লাগিব। প্ৰকল্পৰ ওপৰত নিৰ্ভৰ কৰি আঁতৰোৱাৰ ক্ষেত্ৰত গ্ৰীপাৰ, ৰবট, অন্য হেণ্ডলিং মেকানিজম বা নিৰ্দিষ্ট হাতৰ কাম জড়িত থাকিব পাৰে। ফ্লেচ আঁতৰোৱা, হেণ্ডেল পাঞ্চিং কৰা, লিক পৰীক্ষা কৰা আৰু পৰিবহণ কৰাটো পৃথক সঁজুলি হ’ব পাৰে।
সেই সীমাই গুৰুত্বপূৰ্ণ যেতিয়া কোনো অংশই পৰৱৰ্তী যন্ত্ৰটোত ভুলকৈ উপনীত হয়। ছাঁচটো খোলাৰ পিছত এটা চিহ্ন বা বিকৃতি হ’ব পাৰে। ই প্ৰথম ক'ত দেখা যায়, কোনটো ষ্টেচন বা গহ্বৰে ইয়াক উৎপন্ন কৰিছিল, আৰু চম্ভালাৰ আগতে ই উপস্থিত আছিল নে নাই লিপিবদ্ধ কৰক। ট্ৰিমিং আৰু কনভেয়িঙৰ পিছতহে পৰীক্ষা কৰা দোষৰ পৰা ছাইৰ পৰিধান নিৰ্ণয় নকৰিব।
সলনি আঙুলি, ফিক্সচাৰ বা চেন্সৰ অনুৰোধ কৰাৰ আগতে অৰ্ডাৰ কৰা টেক-আউট আৰু ফিনিচিং স্কোপ নিশ্চিত কৰক। দ্য...স্বয়ংক্ৰিয় মেচিন আৰু সম্পূৰ্ণ-লাইন গাইডমেচিনৰ কাৰ্য্যসমূহক ডাউনষ্ট্ৰিম চাপ্লাইৰ পৰা পৃথক কৰে। স্বয়ংক্ৰিয়কৰণক প্ৰকৃত সংৰূপৰ দ্বাৰা চিনাক্ত কৰিব লাগে, "স্বয়ংক্ৰিয়" শব্দৰ পৰা অনুমান কৰা নহয়।
চক্ৰটো সমৰ্থন কৰক: হাইড্ৰলিক্স, শীতল, চেন্সৰ আৰু নিয়ন্ত্ৰণ
শক্তি আৰু তৰল বৰ্তনী
হাইড্ৰলিক মেচিনত মটৰ আৰু পাম্পে হাইড্ৰলিক শক্তি যোগান ধৰে। ভালভবোৰে প্ৰবাহক নিৰ্দেশনা বা নিয়ন্ত্ৰণ কৰে আৰু এক্টিভেটৰে গতি উৎপন্ন কৰে। চাৰ্ভো-চালিত তেল পাম্প এটা হাইড্ৰলিক ব্যৱস্থাৰ অংশ হৈয়েই থাকে। ইয়াক বৈদ্যুতিক মটৰ বুলি ক’লে গোটেই মেচিনটো সম্পূৰ্ণ বৈদ্যুতিক নহয়।
বায়ু ব্যৱস্থাই নিৰ্দিষ্ট বায়ুচালিত আৰু উৰুৱাই দিয়া কাৰ্য্যসমূহ সমৰ্থন কৰে। নিয়ন্ত্ৰক, ভালভ, ফিল্টাৰ, টিউবিং আৰু ব্ল’ইং টুলৰ ভূমিকা বেলেগ বেলেগ। শুদ্ধ দেখা যোৱা সংযোগ এটা এতিয়াও ইয়াৰ বৰ্তনীৰ প্ৰয়োজনীয়তাৰ সৈতে মিল থকাটো প্ৰয়োজন। কেৱল শৰীৰৰ আকাৰ বা বন্দৰৰ ৰূপ নহয়, আঁচনিমূলক আৰু সম্পূৰ্ণ ডিভাইচ ক'ডৰ পৰা হাইড্ৰলিক আৰু বায়ুচালিত উপাদানসমূহ চিনাক্ত কৰক।
শীতল কৰাৰ কেইবাটাও পৃথক বোজা থাকে
ছাঁচটো তাপ আঁতৰোৱাৰ প্ৰয়োজন হয়, আৰু মেচিনটোত অতিৰিক্ত শীতল বোজা যেনে হাইড্ৰলিক তেল বা অন্যান্য নিৰ্দিষ্ট বৰ্তনী থাকিব পাৰে। মেচিনৰ যোগানৰ বাহিৰত চিলাৰ, টাৱাৰ বা প্লাণ্টৰ পানী ব্যৱস্থা বহিব পাৰে। অনুপস্থিত উদ্ভিদৰ সঁজুলিসমূহক হেৰাই যোৱা মেচিনৰ উপাদান হিচাপে গণ্য কৰাৰ আগতে দায়িত্বৰ সীমা মেপ কৰক।
মূল পানী যোগানত এটা স্বাভাৱিক পঢ়াই প্ৰমাণ নকৰে যে প্ৰতিটো ছাঁচৰ শাখাত পৰ্যাপ্ত পৰিসঞ্চালন আছে। বৰ্তনীৰ পৰিচয় আৰু প্ৰকৃত অপাৰেটিং পৰ্যবেক্ষণসমূহ একক লাইন-ব্যাপী ধাৰণাতকৈ অধিক উপযোগী। দ্য...ইউটিলিটিৰ প্ৰয়োজনীয়তা গাইডমেচিন, ছাঁচ আৰু সহায়ক চাহিদা কেনেকৈ পৃথক কৰি ৰাখিব লাগে সেই বিষয়ে ব্যাখ্যা কৰে।
এইচএমআই, পিএলচি আৰু প্ৰতিক্ৰিয়া ডিভাইচসমূহ বিনিময়যোগ্য নহয়
এইচ এম আই হৈছে অপাৰেটৰ আন্তঃপৃষ্ঠ। PLC এ মেচিনৰ নিয়ন্ত্ৰণ লজিক এক্সিকিউট কৰে, আনহাতে ফিল্ড ডিভাইচসমূহে সংকেত প্ৰদান কৰে আৰু আদেশসমূহ সম্পন্ন কৰে। HMI ত এটা বাৰ্তাই এটা ৰিপৰ্ট কৰা অৱস্থা চিনাক্ত কৰে; ই, নিজেই, প্ৰতিষ্ঠা নকৰে যে পৰ্দা ত্ৰুটিপূৰ্ণ বা এটা প্ৰদৰ্শিত ডিভাইচ বিফল হৈছে।
যিকোনো বস্তু ক্লিয়াৰ বা সলনি কৰাৰ আগতে এলাৰ্ম, চক্ৰ পদক্ষেপ আৰু প্ৰাসংগিক পৰ্যবেক্ষণসমূহ সংৰক্ষণ কৰক। ব্যৱহাৰ কৰকHMI সংহতিসমূহ আৰু এলাৰ্মসমূহ গাইডসেই অভিলেখটো সংগঠিত কৰিবলৈ। নিয়ন্ত্ৰক, ড্ৰাইভ বা প্ৰতিক্ৰিয়া প্ৰতিস্থাপনৰ বাবেও সঠিক কাৰ্য্যক্ৰম, প্ৰাচল আৰু মানাংকনৰ প্ৰয়োজন হব পাৰে।
সুৰক্ষা-সম্পৰ্কীয় ডিভাইচসমূহৰ ধাৰ্য্য কৰা প্ৰতিস্থাপন আৰু বৈধকৰণ প্ৰক্ৰিয়াৰ প্ৰয়োজন। আমেৰিকাত,OSHA ৰ বিপজ্জনক-শক্তিৰ নিৰ্দেশনাঅপ্ৰত্যাশিত শক্তিকৰণ বা সংৰক্ষিত শক্তিৰ পৰা হোৱা বিপদসমূহৰ সেৱা আগবঢ়ায়। অনুমোদিত ব্যক্তিৰ জৰিয়তে ছাইটৰ মেচিন-নিৰ্দিষ্ট পদ্ধতি অনুসৰণ কৰক। এটা HMI ষ্টপ বা এটা জেনেৰিক অংশ গাইডেও সুৰক্ষিত অভিগম স্থাপন নকৰে।
কিংগল কন্টিনিউয়াছ আৰু এক্যুমুলেটৰ মেচিনত অংশবোৰ কেনেকৈ পৃথক হয় চাওক
প্ৰকৃত প্লেটফৰ্মৰ উদাহৰণে উপাদান মেপক অধিক উপযোগী কৰে। কিংগলৰKGB5L প্ৰডাক্ট পৃষ্ঠাঅনুবাদমূলক ছাঁচ-স্থানান্তৰ ব্যৱস্থাৰ সৈতে এটা একক-ষ্টেচন অবিৰত মেচিনৰ বৰ্ণনা কৰে। ইয়াৰ টেবুলত ৬০ মিমি স্ক্ৰুৰ তালিকা দিয়া হৈছে আৰু বৈশিষ্ট্য বিৱৰণত মিটছুবিচি পিএলচিৰ নাম দিয়া হৈছে।

দ্য...KGB100B 120L পৃষ্ঠাইয়াৰ পৰিৱৰ্তে এটা এক্যুমুলেটৰ-হেড প্লেটফৰ্মৰ বৰ্ণনা কৰে। ইয়াত ১০০ মিলিমিটাৰ স্ক্ৰুৰ তালিকা দিয়া হৈছে আৰু হাইড্ৰলিক চাৰ্ভো অপাৰেচন, প্ৰত্যক্ষ চাপৰ মল্ড লক কৰা আৰু দেৱাল-বেধ নিয়ন্ত্ৰণৰ বিষয়ে বৰ্ণনা কৰা হৈছে। ইয়াৰ সংৰক্ষণ আৰু নিৰ্গমনৰ ব্যৱস্থাই উপাদান আলোচনাক এক বেলেগ গঠন দিয়ে।

| সামগ্ৰী | KGB5L | কেজিবি১০০বি | কি পাৰ্থক্য সলনি হয় |
|---|---|---|---|
| প্ৰকাশিত স্থাপত্য | একক-ষ্টেচন অবিৰত এক্সট্ৰুচন | এক্যুমুলেটৰ-হেড এক্সট্ৰুচন | মূৰ সমাবেশ আৰু চক্ৰৰ সম্পৰ্ক |
| প্ৰকাশিত স্ক্ৰু ব্যাস | ৬০ মি.মি | ১০০ মি.মি | বিভিন্ন এক্সট্ৰুডাৰ ৰেফাৰেন্স; ব্যাস সম্পূৰ্ণ অংশৰ নিৰ্দিষ্টকৰণ নহয় |
| প্ৰকাশিত ছাঁচৰ ব্যৱস্থা | অনুবাদমূলক ছাঁচ স্থানান্তৰ | পৃষ্ঠাত বৰ্ণনা কৰা খোলা/বন্ধৰ ব্যৱস্থা ঠিক কৰা হৈছে | সঠিক ক্লেম্প আৰু গতি সমাবেশ চিনাক্ত কৰক |
| প্ৰতিস্থাপন পৰিচয় | এই যন্ত্ৰৰ নিৰ্মিত আলেখ্যন ব্যৱহাৰ কৰক | এই যন্ত্ৰৰ নিৰ্মিত আলেখ্যন ব্যৱহাৰ কৰক | এটা অংশীদাৰী উপাদান নামৰ পৰা কোনো বিনিময়যোগ্যতা অনুসৰণ নকৰে |
উৎস: লিংক কৰা কিংগলৰ প্ৰডাক্ট পেজ দুটা। বিন্যাস বিৱৰণ আৰু স্ক্ৰু ব্যাসসমূহ কেটেলগ তথ্য, এটা গ্ৰাহকৰ সংস্থাপিত মেচিনৰ পৰা জোখ নহয়।
এই উদাহৰণসমূহে দেখুৱাইছে যে "এটা কিংগল স্ক্ৰু", "এটা হাইড্ৰলিক ভালভ" বা "এটা দেৱাল নিয়ন্ত্ৰক" কিয় অতি বহল অৰ্ডাৰৰ বৰ্ণনা। আনকি এটা মেচিন পৰিয়ালৰ ভিতৰতো, ক্ৰমিক নম্বৰ, অনুমোদিত পৰিৱৰ্তন আৰু বৰ্তমানৰ সমাবেশ পুনৰীক্ষণৰ বিষয়। প্ৰডাক্ট-পেজৰ তথ্যই প্লেটফৰ্মটোৰ স্থান নিৰ্ণয় কৰিব পাৰে, কিন্তু ই নিৰ্মাণৰ দৰে সামগ্ৰীৰ বিলৰ ঠাই ল’ব নোৱাৰে।
ক্ৰয়ৰ বাবে, তিনিটা ৰেকৰ্ড পৃথক কৰক: কেটেলগে কি বৰ্ণনা কৰিছে, অৰ্ডাৰে কি অন্তৰ্ভুক্ত কৰিছে, আৰু এতিয়া কি ইনষ্টল কৰা হৈছে। পিছৰ পৰিবৰ্তনে এটা ড্ৰাইভ, চেন্সৰ বা সঁজুলি সলনি কৰিব পাৰে। এটা প্ৰতিস্থাপন নিৰ্ব্বাচন কৰাৰ আগতে সেই ৰেকৰ্ডসমূহ মিলন কৰক, বিশেষকৈ যেতিয়া পুৰণি উপাদানটো আৰু মূল অংকনৰ সৈতে মিল নাথাকে।
এটা সেৱা অনুসন্ধানৰ সময়ত, এটা অভাৰভিউ ফটোগ্ৰাফত প্ৰভাৱিত উপচিস্টেম চিহ্নিত কৰক আৰু পঢ়িব পৰা উপাদান লেবেল পৃথকে সংলগ্ন কৰক। দুয়োটা ছবি মেচিনৰ ক্ৰমিক নম্বৰৰ সৈতে সংযোগ কৰক। সংস্থাপন প্ৰসংগ অবিহনে এটা ক্ল'জ-আপে বস্তুটো এক্সট্ৰুচন ড্ৰাইভ, হাইড্ৰলিক পেকেজ বা এটা সহায়কৰ অন্তৰ্গত নে নহয় লুকুৱাব পাৰে।
অৰ্ডাৰ দিয়াৰ আগতে সঠিক প্ৰতিস্থাপন চিনাক্ত কৰক
পৰ্যবেক্ষণ কৰা সমস্যা আৰু অংশৰ পৰিচয়ৰ পৰা আৰম্ভ কৰক, এটা উপাদান বিফল হৈছে বুলি সিদ্ধান্ত লোৱা নহয়। অসমান বেৰ, লেহেমীয়া গতি বা উষ্ণতাৰ এলাৰ্মৰ কেইবাটাও কাৰণ থাকিব পাৰে। চৰ্তসমূহ লিপিবদ্ধ কৰক আৰু প্ৰতিস্থাপন ক্ৰয় কৰাৰ আগতে অনুমোদিত নিদান প্ৰক্ৰিয়াৰ জৰিয়তে দোষ নিশ্চিত কৰক।
দ্য...ব্ল' মল্ডিং দোষ গাইডপণ্যৰ লক্ষণসমূহ সংগঠিত কৰাৰ বাবে উপযোগী। সেৱাৰ ব্যৱধানৰ বাবে, ব্যৱহাৰ কৰকপ্ৰতিৰোধমূলক ৰক্ষণাবেক্ষণ পৰীক্ষা তালিকাসংস্থাপিত মেচিনৰ হাতপুথিৰ কাষত। এটা উপাদানৰ অভাৰভিউত প্ৰতিটো ৰেজিন, কৰ্তব্য চক্ৰ আৰু অপাৰেটিং পৰিৱেশৰ বাবে এটা প্ৰতিস্থাপনৰ বয়স নিৰ্ধাৰণ কৰা উচিত নহয়।
| নথিভুক্ত | অন্তৰ্ভুক্ত | কিয় গুৰুত্বপূৰ্ণ |
|---|---|---|
| মেচিনৰ পৰিচয় | মডেল, ছিৰিয়েল নম্বৰ আৰু চিনাক্তকৰণ প্লেটৰ ফটো | বিল্ড আৰু ইয়াৰ আলেখ্যন অৱস্থান কৰে |
| বিধানসভাৰ পৰিচয় | ব্যৱস্থা, সমাবেশ অংকন, মূল অংশ সংখ্যা আৰু পুনৰীক্ষণ | একে ধৰণৰ বস্তুৰ পৰা এটা উপাদানক পৃথক কৰে |
| ডিভাইচৰ তথ্য | সম্পূৰ্ণ নিৰ্মাতা ক'ড আৰু পঢ়িব পৰা ৰেটিং | এটা আংশিক ক'ডে এটা বিন্যাস পাৰ্থক্য বাদ দিব পাৰে |
| সংযোগসমূহ | প্ৰাসংগিক মাউণ্টিং, খাদ, তৰল, বৈদ্যুতিক বা সংকেত আন্তঃপৃষ্ঠ | দৃশ্যগত সাদৃশ্যতকৈ অধিক নিশ্চিত কৰে |
| ইতিহাস সলনি কৰক | অনুমোদিত প্ৰতিস্থাপন, পৰিৱৰ্তন আৰু চফ্টৱেৰ পৰিৱৰ্তন | মূল অংকনটোক বৰ্তমানৰ মেচিনৰ সৈতে মিলাই দিয়ে |
| দোষৰ প্ৰমাণ | এলাৰ্ম, চক্ৰৰ পদক্ষেপ, জোখ-মাখ, চিহ্নিত নমুনা আৰু নিৰাপদ ফটো | ৰিপৰ্ট কৰা লক্ষণটোক বিফল বস্তুটোৰ পৰা পৃথক কৰাত সহায় কৰে |
এটা চুটি, নিয়ন্ত্ৰিত চিনাক্তকৰণ ক্ৰম ব্যৱহাৰ কৰক
- মেচিনৰ অংকন বা অংশ তালিকাত বস্তুটো বিচাৰি উলিয়াওক আৰু ইয়াৰ সমাবেশ প্ৰসংগ লিপিবদ্ধ কৰক।
- এটা নিৰাপদ, অনুমোদিত অৱস্থানৰ পৰা সম্পূৰ্ণ লেবেল আৰু চাৰিওফালৰ সংস্থাপন ধৰি লওক।
- যোগানকাৰীৰ নিৰ্দিষ্টকৰণৰ সৈতে প্ৰাসংগিক যান্ত্ৰিক, বৈদ্যুতিক আৰু তৰল আন্তঃপৃষ্ঠসমূহ মিলাওক।
- প্ৰতিস্থাপন বা পুনৰীক্ষণৰ নথিভুক্ত কৰক আৰু সংস্থাপনৰ পূৰ্বে প্ৰয়োজনীয় কাৰিকৰী অনুমোদন লাভ কৰক।
- অনুমোদিত সলনি কৰাৰ পিছত, উৎপাদন মুকলি কৰাৰ আগতে প্ৰয়োজনীয় ছেটআপ, মতামত, সুৰক্ষা কাৰ্য্যসমূহ আৰু পণ্যৰ ফলাফল পৰীক্ষা কৰক।
বিভিন্ন উপাদান শ্ৰেণীৰ বাবে বিভিন্ন প্ৰমাণৰ প্ৰয়োজন। এটা হিটাৰৰ বাবে ইয়াৰ নিৰ্দিষ্ট বৈদ্যুতিক আৰু স্থাপনৰ বিৱৰণৰ প্ৰয়োজন হয়। এটা ভালভৰ বাবে সঠিক বৰ্তনীৰ কাৰ্য্য আৰু ডিভাইচৰ সংৰূপৰ প্ৰয়োজন হয়। এটা যান্ত্ৰিক সঁজুলিৰ বাবে ইয়াৰ অংকন আৰু আন্তঃপৃষ্ঠৰ প্ৰয়োজন হয়। এটা নিয়ন্ত্ৰণ প্ৰতিস্থাপনৰ বাবে সংস্কৰণ আৰু প্ৰাচল পৰীক্ষাৰ প্ৰয়োজন। এখন ফটোগ্ৰাফে এই ৰেকৰ্ডসমূহ সমৰ্থন কৰিব পাৰে কিন্তু প্ৰতিটো লুকাই থকা প্ৰয়োজনীয়তা প্ৰতিষ্ঠা কৰিব নোৱাৰে।
যোগান ধৰা সঠিক বস্তু আৰু যিকোনো অনুমোদিত বিকল্পৰ লিখিত নিশ্চিতকৰণৰ অনুৰোধ কৰক। সেৱাৰ অভিলেখত পুৰণি আৰু নতুন পৰিচয় সংৰক্ষণ কৰক। ক্ৰয়ৰ বিৱৰণতকৈ সেই ৰেকৰ্ডটো পৰৱৰ্তী বিফলতাত অধিক উপযোগী যিয়ে মাত্ৰ "ব্ল' মল্ডিং মেচিনেৰীৰ বাবে এটা অতিৰিক্ত অংশ" বুলি লিখা থাকে।
এটা অপঠনযোগ্য লেবেলৰ বাবে অধিক প্ৰমাণৰ প্ৰয়োজন, অনুমান কৰা অংশ নম্বৰ নহয়। পৰিচয় সমাধান কৰিবলে অংকন অৱস্থান, সংস্থাপন ফটোগ্ৰাফ আৰু মেচিন ৰেকৰ্ড ব্যৱহাৰ কৰক। ওচৰৰ মেচিনৰ পৰা ক'ড কপি নকৰিব কেৱল ইয়াৰ উপাদানটো একে হোৱাৰ বাবে।
ব্ল’ মল্ডিং মেচিনৰ অংশৰ বিষয়ে সঘনাই সোধা প্ৰশ্ন
ব্ল’ মল্ডিং মেচিনৰ মূল অংশবোৰ কি কি?
এক্সট্ৰুচন মেচিনৰ বাবে মূল গোটসমূহ হ'ল ফিডিং আৰু এক্সট্ৰুচন, ডাই হেড আৰু টুলিং, পেৰিচন নিয়ন্ত্ৰণ, মল্ড আৰু ক্লেম্প, ব্ল'ইং, কুলিং, ড্ৰাইভ আৰু কণ্ট্ৰ'ল, আৰু প্ৰডাক্ট আঁতৰোৱা। সঠিক ব্যৱস্থা প্লেটফৰ্ম আৰু প্ৰজেক্টৰ ওপৰত নিৰ্ভৰ কৰে। প্ৰথমে প্ৰক্ৰিয়াটো চিনাক্ত কৰক, তাৰ পিছত ইয়াৰ সমাবেশ নথিপত্ৰসমূহ ব্যৱহাৰ কৰি প্ৰামাণিক সঁজুলিসমূহ, নিৰ্বাচিত বিকল্পসমূহ আৰু পৃথক সহায়কসমূহ পৃথক কৰক।
ডাই হেড আৰু ব্ল’ মল্ডৰ মাজত পাৰ্থক্য কি?
ডাই হেডে গলিত পলিমাৰক চম্ভালে আৰু ইয়াৰ আউটলেট টুলিঙৰ জৰিয়তে পেৰিছন গঠন কৰে। সেই পেৰিচনৰ চাৰিওফালে ব্ল’ মল্ড বন্ধ হৈ যায় আৰু মুদ্ৰাস্ফীতিৰ সময়ত প্ৰডাক্টটোৰ বাহিৰৰ অংশটো সংজ্ঞায়িত কৰে। এটা ছাঁচ গহ্বৰ, ডাই বা সম্পূৰ্ণ মূৰ সমাবেশ সেয়েহে এটা বেলেগ অৰ্ডাৰ বস্তু। কেৱল "ছাঁচ" শব্দটোৰ ওপৰত নিৰ্ভৰ কৰাৰ পৰিৱৰ্তে সমাবেশৰ উল্লেখটো দিয়ক।
ব্ল’ পিন আৰু ডাই পিন বা মেণ্ড্ৰেল একে নেকি?
নহয়, এটা ডাই পিন বা মেণ্ড্ৰেল গলনাংক গঠনকাৰী সঁজুলিৰ অন্তৰ্গত আৰু ই আনুলাৰ আউটলেটটো সংজ্ঞায়িত কৰাত সহায় কৰে। ব্ল' পিনে বায়ু প্ৰৱৰ্তন কৰে আৰু নিৰ্দিষ্ট ডিজাইনত ডিঙি গঠন বা মানাংকন কৰ্তব্য থাকিব পাৰে। অংশীদাৰী শব্দ "পিন"ই উপাদানসমূহক বিনিময়যোগ্য নকৰে। যিকোনো এটা বস্তু চিনাক্ত কৰিবলৈ প্ৰকৃত সঁজুলি অংকন ব্যৱহাৰ কৰক।
বিভিন্ন ব্ল’ মল্ডিং মেচিনৰ মাজত অংশ বিনিময়যোগ্য নেকি?
সাধাৰণ নাম, একে ধৰণৰ ৰূপ বা মিল থকা হেডলাইন ৰেটিঙৰ পৰা বিনিময়যোগ্যতা ধৰি ল'ব নালাগে। সম্পূৰ্ণ ডিভাইচ ক'ড, এছেম্বলি পুনৰীক্ষণ, মাউণ্টিং, সংযোগসমূহ আৰু অপাৰেটিং ফাংচন মিল থাকিব লাগিব। নিয়ন্ত্ৰণসমূহ চফ্টৱেৰ, প্ৰাচল আৰু প্ৰতিক্ৰিয়াৰ সামঞ্জস্যতাৰ ওপৰতো নিৰ্ভৰ কৰিব পাৰে। যিকোনো বিকল্প এটা কেটেলগ ফটোগ্ৰাফৰ পৰা অনুমান কৰাৰ পৰিৱৰ্তে সংস্থাপিত বিন্যাসৰ বাবে অনুমোদিত হব লাগে।
সলনি কৰিব পৰা অংশ চিনাক্ত কৰিবলৈ কি তথ্যৰ প্ৰয়োজন?
মেচিনৰ মডেল আৰু ছিৰিয়েল নম্বৰ, মূল অংশ নম্বৰ, এছেম্বলি ড্ৰয়িং ৰেফাৰেন্স, পুনৰীক্ষণ আৰু স্পষ্ট লেবেল ফটোগ্ৰাফ প্ৰেৰণ কৰক। প্ৰাসংগিক আন্তঃপৃষ্ঠসমূহ, অনুমোদিত পৰিবৰ্তনসমূহ আৰু পৰ্যবেক্ষণ কৰা দোষ অন্তৰ্ভুক্ত কৰক। নিয়ন্ত্ৰণ ডিভাইচসমূহৰ বাবে, সংস্কৰণ আৰু বিন্যাস ৰেকৰ্ডসমূহো সংৰক্ষণ কৰক। ইয়াৰ ফলত অনুসন্ধানে উপাদানৰ বহল শ্ৰেণীৰ পৰিৱৰ্তে এটা বিশেষ বস্তু চিনাক্ত কৰিব পাৰে।
এটা নিৰ্দিষ্ট অংশৰ অনুসন্ধান প্ৰস্তুত কৰক
এটা কিংগল মেচিনৰ বাবে, মেচিন প্লেট, এছেম্বলি প্ৰসংগ আৰু পঢ়িব পৰা উপাদান লেবেলৰ পৰা আৰম্ভ কৰক। সমস্যাৰ ৰেকৰ্ড আৰু প্ৰাসংগিক অংকনসমূহ যোগ কৰক, তাৰ পিছত পেকেইজটো ৰ যোগেদি পঠাওককিংগল যোগাযোগ পৃষ্ঠা. সংস্থাপিত অংশটো চিনাক্ত কৰাটোৱেই হৈছে সঠিক প্ৰতিস্থাপন নিশ্চিত কৰাৰ দিশত প্ৰথম পদক্ষেপ।