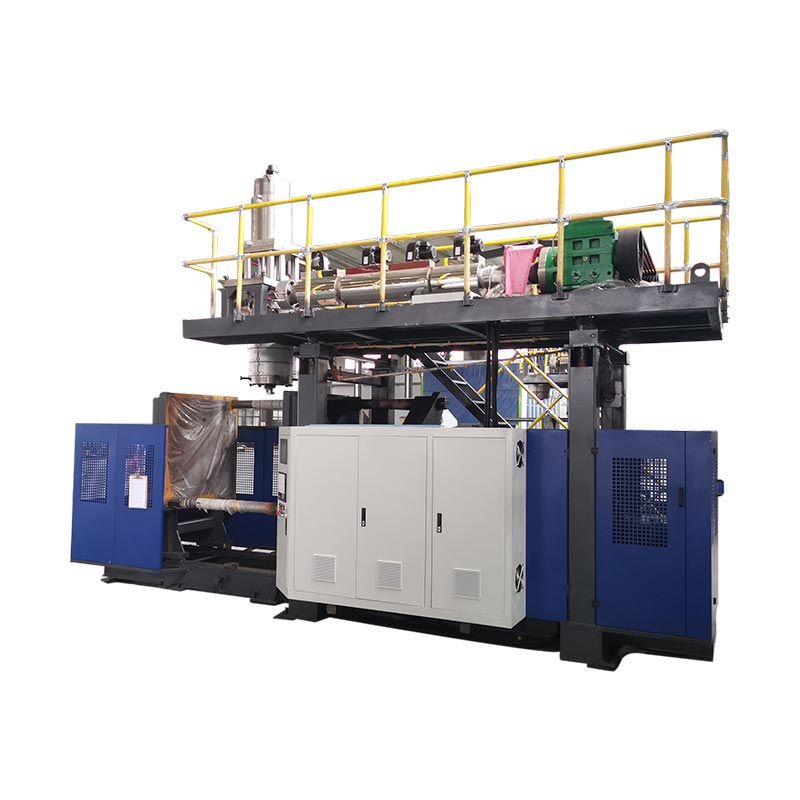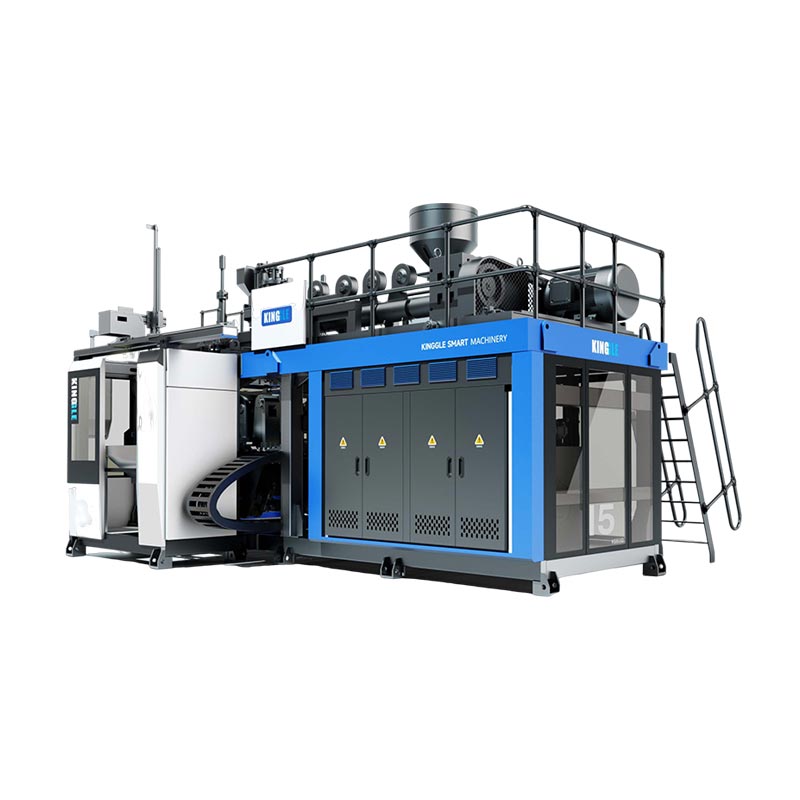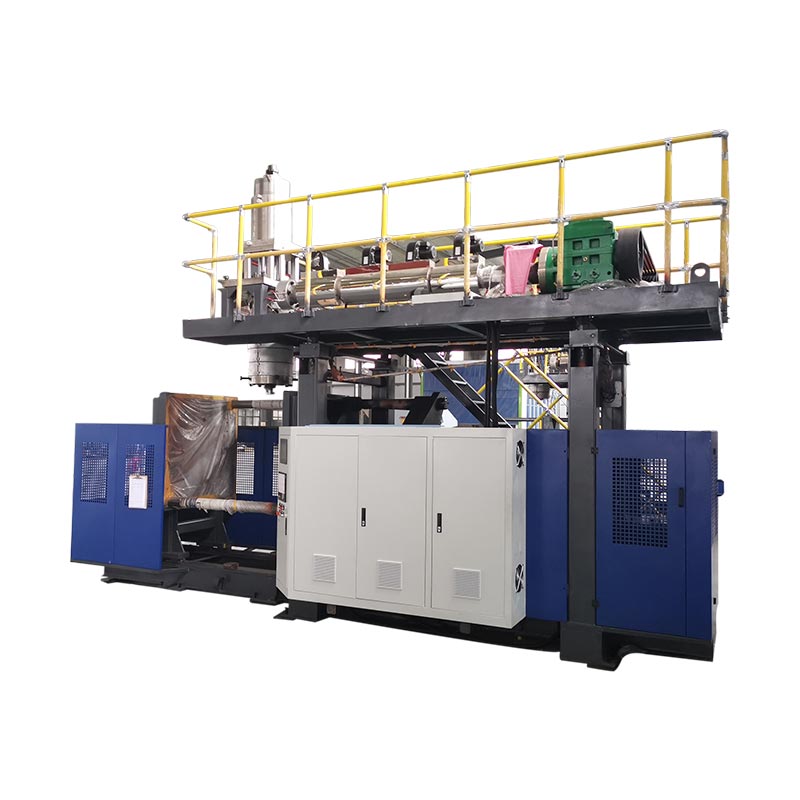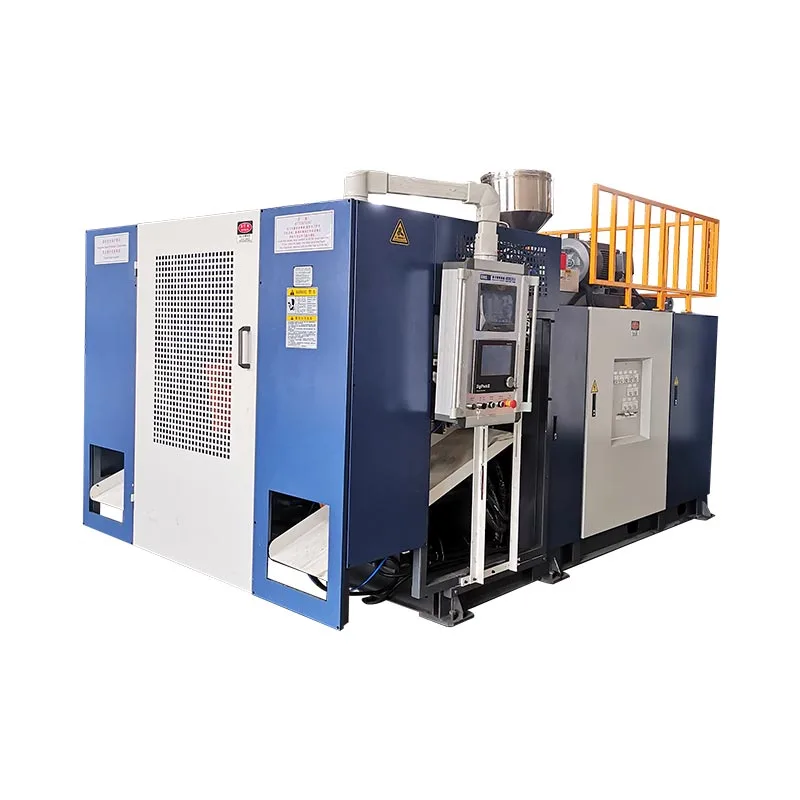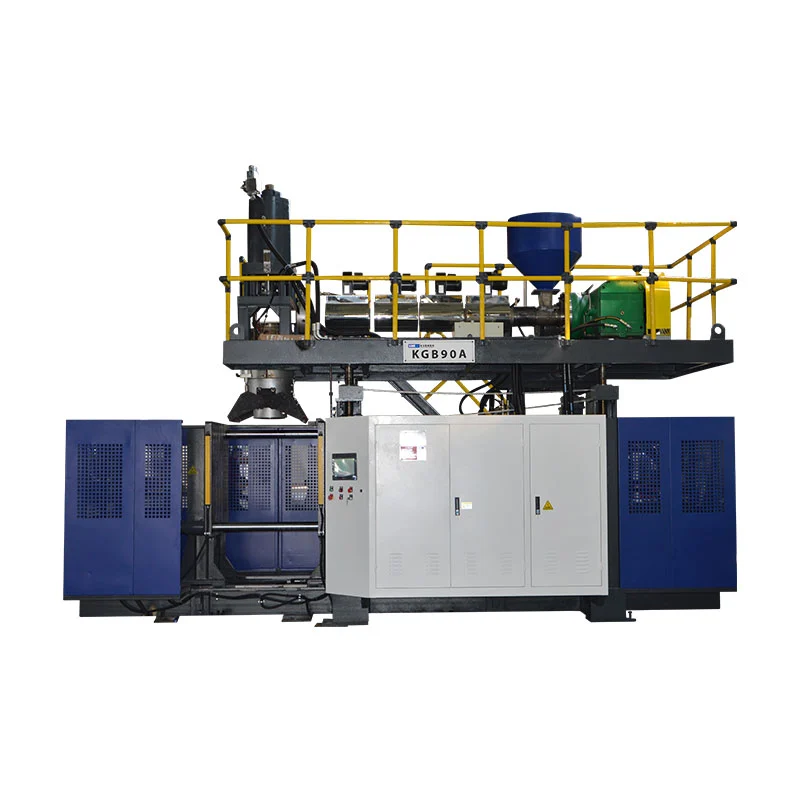
ব্ল’ মল্ডিং চক্ৰৰ সময় দলটোৱে বৰ্তমানৰ চক্ৰটো ক’ত ব্যৱহাৰ কৰা হৈছে সেইটো জোখাৰ পিছতহে হ্ৰাস কৰিব লাগে আৰু গ্ৰহণ কৰা অংশটোৱে এতিয়াও ইয়াৰ নিৰ্দিষ্টতা পূৰণ কৰে বুলি নিশ্চিত কৰাৰ পিছতহে।শীতলতাই প্ৰায়ে আটাইতকৈ ডাঙৰ ব্লকটো দখল কৰে, কিন্তু পেৰিচন ডেলিভাৰী, ক্লেম্প মোচন, ব্লয়িং, এক্সজেষ্ট, টেক-আউট আৰু ডাউনষ্ট্ৰিম ৱেটিং আদিয়েও গতি নিৰ্ধাৰণ কৰিব পাৰে। এটা সুস্থিৰ ভিত্তিৰেখা নিৰ্মাণ কৰক, এটা প্ৰমাণিত বাধাৰ নাম দিয়ক, কেৱল ইয়াক নিয়ন্ত্ৰণ কৰা চলকটো সলনি কৰক, আৰু তাৰ পিছত গ্ৰহণ কৰা আউটপুট, দেৱাল বিতৰণ, মাত্ৰা, ইজেকচনৰ পিছৰ আকৃতি, চুটি চক্ৰটো ৰখাৰ আগতে প্ৰয়োজনীয় কাৰ্য্যকৰী পৰীক্ষা আৰু ত্ৰুটিসমূহ তুলনা কৰক, পণ্য, ৰেজিন, ছাঁচ, উপযোগিতা অৱস্থা আৰু চূড়ান্ত ৰেচিপি পুনৰীক্ষণ ৰেকৰ্ড কৰি যাতে আন এটা পৰিৱৰ্তনে ফলাফল পুনৰাবৃত্তি কৰিব পাৰে।

উৎপাদন দলসমূহে ব্যৱহাৰ কৰা পৰিভাষা:ব্ল' মল্ডিং চক্ৰৰ সময় অনুকূলন, এক্সট্ৰুচন ব্ল' মল্ডিং চক্ৰৰ সময়, বটল ব্ল'ইং মেচিন চক্ৰৰ সময়, ব্ল' মল্ডিং মেচিনৰ আউটপুট, চক্ৰ হ্ৰাস, শীতল সময় অনুকূলন আৰু ব্ল' মল্ডিং উৎপাদন কাৰ্যক্ষমতা। এই শব্দবোৰে একেটা ব্যৱসায়িক লক্ষ্যলৈ আঙুলিয়াই দিয়ে, কিন্তু কাৰিকৰী কামটো লক্ষ্য শতাংশৰ পৰিৱৰ্তে জুখি উলিওৱা প্ৰক্ৰিয়াৰ পৰা আৰম্ভ হয়।
ছটা ঠাই য’ত চক্ৰটোক বাধা দিব পাৰি
| চাইকেল ব্লক | মেচিনত জোখ লওক | চুটি কৰাৰ আগতে প্ৰমাণ | পিছত দেখা দিব পৰা বিফলতা |
|---|---|---|---|
| পেৰিছন বা শ্বট | পুনৰাবৃত্তিযোগ্য আৰম্ভণি/সমাপ্ত সংকেত, পেৰিচন দৈৰ্ঘ্য, শ্বট বা এক্যুমুলেটৰৰ অৱস্থান | সুস্থিৰ ডেলিভাৰী আৰু ছাঁচ বন্ধ কৰাৰ সৈতে সঠিক সম্পৰ্ক | চেগ, চুটি পেৰিছন, ৱেবিং, ওজন বা প্ৰফাইল শ্বিফ্ট |
| বন্ধ কৰি লক কৰক | আদেশ, অৱস্থানৰ প্ৰতিক্ৰিয়া আৰু সম্পূৰ্ণ হোৱাৰ অৱস্থা | স্পষ্ট গতিবিধি, সম্পূৰ্ণ বন্ধ আৰু অনুমোদিত মেচিনৰ অৱস্থা | ফ্লেছ, পিঞ্চ ক্ষতি, অসম্পূৰ্ণ বন্ধ বা সংঘৰ্ষ |
| ব্ল’ আৰু এক্সজেষ্ট | ইভেণ্টৰ সময়ত সময়, মেচিন-ইনলেট এয়াৰ কণ্ডিচন আৰু চাপৰ আচৰণ | সম্পূৰ্ণ মুদ্ৰাস্ফীতি, বিৱৰণ, ভেণ্টিং আৰু নিৰাপদ মুক্তি | অসম্পূৰ্ণ অংশ, ব্ল’-আউট, ষ্টিক বা আগতীয়াকৈ খোলা |
| শীতল কৰা | বৰ্তনী, ছাঁচৰ উষ্ণতাৰ আৰ্হি আৰু ইজেকচনৰ সময়ত অংশৰ অৱস্থা অনুসৰি যোগান আৰু উভতি অহাৰ অৱস্থা | সুস্থিৰ মাত্ৰা, বেৰ, ডিঙি, ভিত্তি আৰু নিৰ্গমনৰ পিছৰ আকৃতি | ৱাৰপেজ, অভাল ডিঙি, সংকোচন, ৰকাৰ বটম বা গৰম ট্ৰিমিং |
| টেক-আউট আৰু ডাউনষ্ট্ৰিম | ৰবট, কনভেয়ৰ, ট্ৰিমাৰ আৰু টেষ্টাৰ ক্ৰম | অংশই উৎপাদন গতিৰে প্ৰতিটো আন্তঃপৃষ্ঠ ক্লিয়াৰ কৰে | সংঘৰ্ষ, জাম, ট্ৰিম ক্ষতি বা পৰীক্ষকৰ বেকলগ |
০১ / ভিত্তি ৰেখালাইনটোৱে প্ৰকৃততে চলি থকা চক্ৰটোৰ পৰা আৰম্ভ কৰক
এটা চক্ৰ-সময় প্ৰকল্পৰ বাবে এটা পুনৰাবৃত্তিযোগ্য জোখ-মাখৰ বিন্দুৰ প্ৰয়োজন। এটা অবিৰত এক্সট্ৰুচন লাইনত, সেই বিন্দুটো হ'ব পাৰে পেৰিচন কাটৰ সৈতে জড়িত সংকেত বা পৰৱৰ্তী পুনৰাবৃত্তি কৰা মেচিন ক্ৰমৰ আৰম্ভণি। এক্যুমুলেটৰ মেচিনত শ্বট প্ৰস্তুতি, এক্যুমুলেটৰৰ অৱস্থান, পুছ-আউট আৰু মল্ডিং ক্ৰমৰ জৰিয়তে উৎপাদন ভালদৰে বুজিব পাৰি। প্ৰতিটো সম্পূৰ্ণ ফৰ্মিং ইভেণ্টত এবাৰ দেখা দিয়া এটা সংকেত বাছক আৰু ইয়াক নথিভুক্ত কৰক। এটা মেচিনৰ পৰা HMI লক্ষ্যক আন এটা মেচিনৰ পৰা হাতেৰে সময় দিয়া পৰ্যবেক্ষণৰ সৈতে তুলনা নকৰিব।
কিংগলে আয়োজন কৰাMoog DigiPack III মেনুৱেলপাৰ্থক্যটো স্পষ্টকৈ বৰ্ণনা কৰিছে। অবিৰত এক্সট্ৰুচনৰ বাবে, নিয়ন্ত্ৰকে পেৰিচন আলেখ্যনক চক্ৰ সময়ৰ সৈতে সম্পৰ্কিত কৰিব পাৰে আৰু ক্ৰমাগত আৰম্ভণি সংকেতৰ মাজৰ ব্যৱধান জুখিব পাৰে। এটা এক্যুমুলেটৰ মেচিনৰ বাবে, পেৰিচন প্ৰফাইল এক্যুমুলেটৰৰ অৱস্থানৰ সৈতে জড়িত যেতিয়া পদাৰ্থ বাহিৰলৈ ঠেলি দিয়া হয়। এই পাৰ্থক্য গুৰুত্বপূৰ্ণ কাৰণ একে সময় সম্পাদনে এটা মেচিনত দেৱাল প্ৰফাইল স্থানান্তৰ কৰিব পাৰে আৰু আনটোত বেলেগ প্ৰভাৱ পেলাব পাৰে।
স্বাভাৱিক তাৰতম্য চাবলৈ অন্ততঃ যথেষ্ট একেৰাহে পৰিঘটনা লিপিবদ্ধ কৰক। প্লাণ্টে নমুনাৰ সময় বাছি ল'ব লাগে, কিন্তু ই প্ৰকৃত অপাৰেটিং পেটাৰ্ণ সামৰি ল'ব লাগিব: ডাবল-ষ্টেচন লাইনৰ দুয়োটা ষ্টেচন, সকলো প্ৰাসংগিক ডাই আউটলেট বা কেভিটি, ৰুটিন অংশ আঁতৰোৱা আৰু মুক্তি নিয়ন্ত্ৰণ কৰা ডাউনষ্ট্ৰিম সঁজুলি। এলাৰ্ম, শ্বৰ্ট ষ্টপ আৰু হাতৰ হস্তক্ষেপ পৃথকে পৃথকে লক্ষ্য কৰক। অশ্ৰেণীবদ্ধ ডাউনটাইম অন্তৰ্ভুক্ত কৰা এটা গড়ে চক্ৰটো লুকুৱাই ৰাখে, আনহাতে এটা শ্ৰেষ্ঠ একক ইভেণ্টে পুনৰাবৃত্তিযোগ্যতা লুকুৱাই ৰাখে।
গ্ৰহণ কৰা অংশটো সময়ৰ ৰেকৰ্ডৰ কাষত ৰাখক। পণ্য আৰু ছাঁচ পুনৰীক্ষণ, ৰেজিন গ্ৰেড আৰু লট, ৰং বা পুনৰ গ্ৰাইণ্ড নিয়ম, ৰেচিপি পুনৰীক্ষণ, প্ৰকৃত উষ্ণতাৰ অৱস্থা, মেচিন-ইনলেট বায়ু আৰু শীতল-পানীৰ অৱস্থা, অংশৰ ওজন, জটিল বেৰৰ স্থান, মাত্ৰা আৰু প্ৰয়োজনীয় কাৰ্য্যকৰী পৰীক্ষাসমূহ ধৰি লওক। এই অভিলেখটোৱেই হৈছে ভিত্তি ৰেখা। যদি চুটি পৰীক্ষাটো বিফল হয়, তেন্তে দলটোৱে স্মৃতিশক্তিৰ পৰা পুনৰ নিৰ্মাণ নকৰি এটা জনা প্ৰক্ৰিয়ালৈ উভতি যাব পাৰে।
০২ / নিদানপৰৱৰ্তী চক্ৰক সীমিত কৰা পৰিঘটনাটো অনুসৰণ কৰক
বেছিভাগ HMI এ সময়ৰ সংহতিসমূহ সম্পাদনা কৰাত সহজ কৰি তোলে। সেই সুবিধাই এটা দলে কি নিয়ন্ত্ৰণ কৰে সেইটো জানিব পৰাৰ আগতে আটাইতকৈ বেছি দৃশ্যমান সংখ্যা হ্ৰাস কৰিবলৈ বাধ্য কৰিব পাৰে। চক্ৰটোক ভৌতিক ব্লকত ভাঙি ইহঁতৰ সীমা চাওক: পেৰিছন বা শ্বট প্ৰস্তুতি, ছাঁচ স্থানান্তৰ, বন্ধ আৰু লক, ব্ল'-পিনৰ গতি, মুদ্ৰাস্ফীতি, শীতল, এক্সজেষ্ট, খোলা, টেক-আউট আৰু ডাউনষ্ট্ৰিম হেণ্ডলিং। কিছুমান ব্লক শৃংখলাবদ্ধভাৱে ঘটে। আন কিছুমান ওভাৰলেপ হয়। মুঠ চক্ৰটো সেই পথৰ দ্বাৰা নিৰ্ধাৰণ কৰা হয় যিটো পৰৱৰ্তী গঠন ইভেণ্ট আৰম্ভ হোৱাৰ আগতে শেষ হ'ব লাগিব।
ছেটিংছৰ তালিকাতকৈ এটা সাধাৰণ টাইমলাইন অধিক উপযোগী। প্ৰতিটো ব্লকৰ বাবে আৰম্ভ আৰু শেষ সংকেত ৰেকৰ্ড কৰক আৰু আদেশক প্ৰকৃত প্ৰতিক্ৰিয়াৰ সৈতে তুলনা কৰক। যদি শীতলতা শেষ হয় কিন্তু মেচিনে ৰবটৰ দৰে স্পষ্ট সংকেতৰ বাবে অপেক্ষা কৰে, তেন্তে শীতল কৰাৰ সময় হ্ৰাস কৰিলে চক্ৰ সলনি নকৰাকৈয়ে অধিক গৰম অংশ সৃষ্টি হ’ব পাৰে। যদিহে ছাঁচ ঘূৰি অহাৰ সময়ত পৰৱৰ্তী পেৰিছন সাজু নহয়, তেন্তে দ্ৰুতভাৱে খোলাটোৱে আউটপুট বৃদ্ধি কৰিব নোৱাৰে। যদি কোনো ট্ৰিমাৰে নতুন গতিৰে অংশবোৰ ক্লিয়াৰ কৰিব নোৱাৰে, তেন্তে বাধাটো তললৈ গতি কৰিছে।
কিংগলৰHMI সংহতিসমূহ আৰু এলাৰ্মসমূহ গাইডএই কাৰণে নিৰ্ধাৰিত মানসমূহক প্ৰকৃত মানসমূহৰ পৰা পৃথক কৰে। এটা আদেশে নিয়ন্ত্ৰকে কি অনুৰোধ কৰিছিল তাক দেখুৱায়। চেন্সৰৰ অৱস্থা, অৱস্থানৰ প্ৰতিক্ৰিয়া আৰু ভৌতিক পৰ্যবেক্ষণে দেখুৱাই যে ক্ৰিয়াটো সংঘটিত হৈছে নে নাই। মেচিনৰ এলাৰ্ম ইতিহাসে ক্ৰমটোত বাধা দিয়া প্ৰথমটো ইন্টাৰলক বা পাৰ্মিচিভটোও উন্মোচন কৰিব পাৰে। এটা ৰিছেটে সৰ্বোত্তম ক্লু আঁতৰাব পাৰে।
ৰেচিপি সম্পাদনা কৰাৰ আগতে প্ৰতিটো বিলম্ব শ্ৰেণীভুক্ত কৰক। অংশটো গঠন আৰু সুস্থিৰ কৰিবলৈ উৎপাদনশীল সময়ৰ প্ৰয়োজন হয়। চৰ্তসাপেক্ষ সময়ে এটা গতিক সুৰক্ষা দিয়ে বা এটা পৰীক্ষিত অৱস্থাৰ বাবে অপেক্ষা কৰে। এৰাই চলিব পৰা অপেক্ষাৰ পৰা আহে এটা পলমকৈ ৰবট, অস্থিৰ ইউটিলিটি, ব্লক কৰা শীতল বৰ্তনী, অসামঞ্জস্যপূৰ্ণ পেৰিছন, হাতৰ দ্বাৰা নিশ্চিতকৰণ বা তলৰ ফালে হোৱা ভিৰ। ৰক্ষণাবেক্ষণৰ ক্ষতি পৰিধান, লিকেজ, বেয়া লুব্ৰিকেচন, ক্ষতিগ্ৰস্ত চেন্সৰ বা এলাইনমেণ্টৰ সমস্যাৰ ফলত হয়। প্ৰতিটো শ্ৰেণীৰ মালিক বেলেগ বেলেগ আৰু সংশোধন বেলেগ বেলেগ।
০৩ / তাপ আঁতৰোৱাশীতল সময় কটাৰ আগতে শীতল কৰাৰ কাৰ্য্যক্ষমতা পৰীক্ষা কৰক
লায়ণ্ডেলবেচেলৰপলিঅ'লেফিন ব্ল' মল্ডিঙৰ বাবে গাইডকয় যে বহুতো পলিঅ'লেফিন ব্ল' মল্ডিং প্ৰয়োগত শীতলতাই মল্ডিং চক্ৰৰ বেছিভাগ সময় লয়। গাইডে চুটি চক্ৰসমূহক গলিত উষ্ণতা, ছাইৰ উষ্ণতা, পানীৰ প্ৰবাহ আৰু অস্থিৰতাৰ দৰে তাপ-সঞ্চালনৰ অৱস্থাৰ সৈতে সংযোগ কৰে, একে সময়তে আকাংক্ষিত অংশৰ মানদণ্ডৰ প্ৰয়োজন হয়। এইটো নিদানৰ বাবে এটা উপযোগী দিশ, সাৰ্বজনীন কিংগল মূল্যৰ এটা গোট নহয়।
শীতল উৎসৰ পৰা আৰম্ভ কৰি প্ৰকৃত বৰ্তনী অনুসৰণ কৰক। কেৱল চিলাৰ ডিছপ্লে নহয়, সুস্থিৰ উৎপাদনত শীতল পদাৰ্থৰ যোগান আৰু উভতি অহাৰ অৱস্থা ৰেকৰ্ড কৰক। ছাঁচটোৱে নিৰ্দিষ্ট প্ৰবাহ গ্ৰহণ কৰে নেকি আৰু সমান্তৰাল বৰ্তনীসমূহ ভাৰসাম্যপূৰ্ণ নেকি পৰীক্ষা কৰক। ৱাৰ্ম চাৰ্কিট, নিষিদ্ধ নলী, দূষিত চেনেল, ভুল সংযোগ, এয়াৰ পকেট, লিক হোৱা ছিল বা আন মেচিনৰ সৈতে ভাগ কৰা হিট লোড বিচাৰক। দ্য...ব্ল' মল্ডিং মেচিন ইউটিলিটি গাইডপ্লাণ্টৰ যোগান আৰু মেচিন-ইনলেটৰ অৱস্থা কিয় পৃথক কৰিব লাগিব সেই বিষয়ে ব্যাখ্যা কৰে।
ছাঁচ আৰু বাহিৰ কৰা অংশটোৰ মেপ কৰক। ডিঙিৰ ইনছাৰ্ট, পিঞ্চ এৰিয়া, ডাঠ হেণ্ডেল, গভীৰ ভিত্তি আৰু পৃথক বৰ্তনী থকা ছাঁচ এটাক একক পৃষ্ঠ পঢ়াই প্ৰতিনিধিত্ব কৰিব নোৱাৰে। উদ্ভিদৰ অনুমোদিত জোখ-মাখ পদ্ধতি ব্যৱহাৰ কৰক আৰু পুনৰাবৃত্তিযোগ্য স্থান তুলনা কৰক। কেতিয়া বিকৃতি দেখা দিয়ে পৰ্যবেক্ষণ কৰক: ছাঁচৰ ভিতৰত, টেক-আউটৰ সময়ত, ট্ৰিমিং কৰাৰ সময়ত, শীতল কনভেয়ৰত বা অংশটোৱে কোঠাৰ অৱস্থাত উপনীত হোৱাৰ পিছত। এমিনিটৰ বাবে গ্ৰহণযোগ্য যেন লগা গৰম অংশ এটাই পিছলৈ অণ্ডাকাৰ ডিঙি, ৰকাৰ তলৰ অংশ, সংকোচন বা মাত্ৰিক ড্ৰিফ্ট দেখুৱাব পাৰে।
ফৰ্মোছা প্লাষ্টিক'পলিইথাইলিন এক্সট্ৰুচন ব্ল' মল্ডিং প্ৰক্ৰিয়া গাইডএটা চুটি চক্ৰ, উচ্চ ছাঁচৰ উষ্ণতা আৰু বন্ধ হোৱা শীতল পদাৰ্থৰ চ্যানেলসমূহ সম্ভাৱ্য কাৰণসমূহৰ ভিতৰত তালিকাভুক্ত কৰে যেতিয়া এটা অংশ অতি গৰম হয়। ইয়াৰ উপৰিও ই অপৰ্যাপ্ত ছাঁচ শীতলতাক ৱাৰপেজৰ সৈতে সংযোগ কৰে আৰু পানীৰ প্ৰবাহ, ছাঁচৰ উষ্ণতা আৰু চ্যানেলৰ অৱস্থা পৰীক্ষা কৰাৰ পৰামৰ্শ দিয়ে। এই সম্পৰ্কসমূহে এটা শীতল অনুসন্ধান সমৰ্থন কৰে, কিন্তু ৰেজিন গ্ৰেড, ছাঁচ আৰু পণ্যৰ নিৰ্দিষ্টকৰণে গ্ৰহণযোগ্য অপাৰেটিং উইণ্ড' নিৰ্ধাৰণ কৰে।
অভ্যাসত শীতল পদাৰ্থৰ উষ্ণতা কম নকৰিব। ঘনীভূতকৰণ পৃষ্ঠৰ উষ্ণতা, পৰিৱেশৰ উষ্ণতা আৰু আৰ্দ্ৰতাৰ মাজৰ সম্পৰ্কৰ ওপৰত নিৰ্ভৰ কৰে। ছাঁচটোৰ ওপৰত বা চাৰিওফালে পানীয়ে অংশটোক প্ৰভাৱিত কৰিব পাৰে আৰু সঁজুলি বা কৰ্মক্ষেত্ৰৰ সমস্যাৰ সৃষ্টি কৰিব পাৰে। ঘনীভূতকৰণ কাৰ্য্যকৰী সীমাৰ ওচৰত হ'লে কোঠাৰ অৱস্থা লিপিবদ্ধ কৰক, আৰু চিলাৰ, ছাঁচ আৰু উদ্ভিদৰ পদ্ধতি অনুসৰণ কৰক। প্ৰবাহ বিতৰণ উন্নত কৰিলে বা নিষিদ্ধ বৰ্তনী পৰিষ্কাৰ কৰিলে উষ্ণতাৰ লক্ষ্যক লৰচৰ নকৰাকৈয়ে তাপ স্থানান্তৰ পুনৰুদ্ধাৰ কৰিব পাৰি।
০৪ / অংশৰ ডিজাইনদেৱাল বিতৰণে সলনি কৰে যে ছাঁচটোৱে কিমান তাপ আঁতৰাব লাগিব
অংশটোত থকা প্লাষ্টিকৰ পিছত শীতল কৰাৰ চাহিদা থাকে। ডাঠ ঠাইত পাতল ঠাইতকৈ অধিক গৰম পদাৰ্থ থাকে আৰু ওচৰৰ বেৰবোৰ বাহিৰলৈ ওলাই যোৱাৰ বাবে সাজু হোৱাৰ পিছতো কোমল হৈ থাকিব পাৰে। সমগ্ৰ শীতল পৰ্যায়টো বৃদ্ধি কৰিলে সেই এটা স্থান সুৰক্ষিত হ’ব পাৰে, কিন্তু ই ছাঁচটোৰ আন প্ৰতিটো অংশও বেছি দিন ধৰি ৰাখে। দীঘলীয়া চক্ৰ এটাক অনিবাৰ্য বুলি গ্ৰহণ কৰাৰ আগতে জুখি উলিওৱা দেৱালৰ মানচিত্ৰখন ডিজাইনৰ প্ৰয়োজনীয়তা আৰু পেৰিচনৰ পৰা গহ্বৰলৈকে প্ৰত্যাশিত প্ৰসাৰণৰ সৈতে তুলনা কৰক।
Kinggle দ্বাৰা হ'ষ্ট কৰা Moog DigiPack III মেনুৱেলে ব্যাখ্যা কৰে যে parison প্ৰগ্ৰেমিঙে প্ৰডাক্টৰ দৈৰ্ঘ্যৰ সৈতে ডাই ফাঁক নিয়ন্ত্ৰণ কৰে। ইয়াৰ উপৰিও ই অপ্ৰয়োজনীয় গধুৰ বেৰৰ অংশসমূহক দীঘলীয়া শীতলতাৰ সৈতে সংযোগ কৰে আৰু ব্যাখ্যা কৰে যে পৰীক্ষামূলক পাত্ৰত জুখি উলিওৱা বেৰৰ বেধৰ বিপৰীতে প্ৰফাইলটো পৰীক্ষা কৰিব লাগে। এই সম্পৰ্কক সাৱধানে ব্যৱহাৰ কৰক। সংশোধিত অংশটোৱে এতিয়াও ওজন, নূন্যতম-বেৰ, আঘাত, ওপৰৰ বোজা, ড্ৰপ, চাপ, ৰাসায়নিক-প্ৰতিৰোধ আৰু মাত্ৰিক প্ৰয়োজনীয়তা পূৰণ নকৰালৈকে সামগ্ৰী আঁতৰোৱাটো চক্ৰ-সময়ৰ চৰ্টকাট নহয়।
প্ৰথমে সম্পূৰ্ণ অংশত গৰম বা বিকৃত অঞ্চলটো বিচাৰি উলিয়াওক। তাৰ পিছত সেই স্থানটো পেৰিচন প্ৰগ্ৰেম, মল্ড ষ্ট্ৰেচ, পিঞ্চ-অফ আৰু কুলিং চাৰ্কিটৰ সৈতে সংযোগ কৰক। প্ৰফাইল, টেইল কেপচাৰ বা জ্যামিতিৰ পৰা এটা গধুৰ ভিত্তি আহিব পাৰে। গৰম হেণ্ডেলত ৱেবিং, স্থানীয় ষ্ট্ৰেচ, ভেণ্টিং বা কুলিং জড়িত থাকিব পাৰে। উষ্ণ ডিঙিত ব্ল’-পিনৰ সংস্পৰ্শ, সন্নিৱিষ্ট শীতলতা, অতিৰিক্ত সামগ্ৰী বা পলমকৈ মুক্তি জড়িত হ’ব পাৰে। দ্য...parison প্ৰগ্ৰেমিং গাইডৰূপ অনুসৰি বিন্দু সম্পাদনা কৰাৰ পৰিবৰ্তে আলেখ্যন সামগ্ৰী স্থানান্তৰ কৰাৰ বাবে এটা জোখ-ভিত্তিক পদ্ধতি প্ৰদান কৰে।
ছাঁচৰ ডিজাইনে উপলব্ধ তাপ-স্থানান্তৰ পথটোও নিৰ্ধাৰণ কৰে। চেনেল স্থাপন, প্ৰবাহৰ পথ, ইনছাৰ্ট, ডিঙিৰ নিৰ্মাণ, ভেণ্টিং, পৃষ্ঠৰ সংস্পৰ্শ আৰু বিভাজন-লাইন ডিজাইনে অংশটো কিমান সোনকালে স্থিৰ হয় সীমিত কৰিব পাৰে। কিংগলৰ ব্যৱহাৰ কৰকএক্সট্ৰুচন ব্ল' মল্ডিং মল্ড ডিজাইন গাইডযেতিয়া ইউটিলিটি আৰু অনুমোদিত দেৱাল বিতৰণ পৰীক্ষা কৰাৰ পিছতো একেটা গৰম অঞ্চল থাকে। এটা স্থায়ী স্থানীয় বাধাৰ বাবে এটা ছাঁচ সংশোধনৰ প্ৰয়োজন হ'ব পাৰে, আন এটা টাইমাৰ পৰিৱৰ্তন নহয়।

অনুমোদিত অংশৰ ওজনটো একমাত্ৰ নিয়ন্ত্ৰণ হিচাপে নহয়, ফলাফল হিচাপে ৰাখক। একে মুঠ ওজনৰ দুটা অংশৰ বেৰৰ বিতৰণ আৰু শীতল আচৰণ বেলেগ বেলেগ হ’ব পাৰে। পৰিৱেশন নিয়ন্ত্ৰণ কৰা অৱস্থানসমূহ অংশ বা জুখিব, আৰু পণ্য নিয়ন্ত্ৰণ পৰিকল্পনাৰ দ্বাৰা সংজ্ঞায়িত সময়ত ইজেকচনৰ পিছৰ আকৃতি পৰীক্ষা কৰক। এইদৰেই বেৰৰ বেধৰ কাম বস্তুৰ সঞ্চয়ৰ বিষয়ে সাধাৰণ দাবীতকৈ উপযোগী প্ৰক্ৰিয়াৰ প্ৰমাণ হৈ পৰে।
০৫ / মেচিন লজিককন্টিনিউয়াছ আৰু এক্যুমুলেটৰ মেচিনে এটা টাইমিং মডেল ভাগ নকৰে
এটা অবিৰত এক্সট্ৰুচন ব্ল' মল্ডিং মেচিনত, এক্সট্ৰুডাৰে এটা বা ততোধিক মল্ড ষ্টেচনে নিজৰ ক্ৰমৰ মাজেৰে যোৱাৰ সময়ত এটা পেৰিচন অবিৰতভাৱে প্ৰদান কৰে। চক্ৰৰ সময়, পেৰিছনৰ দৈৰ্ঘ্য, কাটি লোৱা সময় আৰু দেৱাল-বেধৰ কাৰ্যসূচী সেয়েহে সংযোগ কৰিব পাৰি। যদি চক্ৰ সলনি হয়, নিয়ন্ত্ৰকে তথাপিও উদ্দেশ্যপ্ৰণোদিত আলেখ্যন ভৌতিক পেৰিচনৰ কাষেৰে আৰু ছাঁচৰ ভিতৰত ৰাখিব লাগিব। প্ৰফাইল স্থানান্তৰ কৰা এটা চুটি ষ্টেচন ক্ৰম নিৰপেক্ষ গতি পৰিৱৰ্তন নহয়।
Moog নিয়ন্ত্ৰক হাতপুথিয়ে অবিৰত মেচিনসমূহৰ বাবে সময়-ভিত্তিক আলেখ্যন নিয়ন্ত্ৰণ আৰু এক্যুমুলেটৰ মেচিনসমূহৰ বাবে অৱস্থান-ভিত্তিক নিয়ন্ত্ৰণ বৰ্ণনা কৰে। এটা অবিৰত ছেটআপত, ই আৰম্ভণি সংকেতৰ মাজৰ ব্যৱধানৰ পৰা চক্ৰ সময় নিৰ্ধাৰণ কৰিব পাৰে যেনে ক্ৰমাগত পেৰিচন কাট। এটা এক্যুমুলেটৰ ছেটআপত, দেৱাল প্ৰফাইলে পুছ-আউটৰ সময়ত এক্যুমুলেটৰৰ অৱস্থান অনুসৰণ কৰে। এই প্ৰকাশিত পাৰ্থক্যটোৱেই হৈছে কাৰণ এটা উদ্যোগে আন এটা লাইনৰ পৰা চক্ৰ-সময় পদ্ধতি ধাৰ লোৱাৰ আগতে মেচিন আৰু নিয়ন্ত্ৰক ধৰণ চিনাক্ত কৰিব লাগে।
মল্ডিং ক্ৰম আগবাঢ়ি যোৱাৰ সময়ত এটা এক্যুমুলেটৰ মেচিনেও প্ৰয়োজনীয় শ্বটটো প্ৰস্তুত কৰিব লাগে। পৰৱৰ্তী শ্বটৰ বাবে ছাঁচটো সাজু হোৱাৰ আগতেই প্লাষ্টিচাইজিং বা এক্যুমেচন শেষ হয় নেকি সুধিব। যদি এক্যুমুলেটৰটো এতিয়াও ভৰাই আছে, তেন্তে ছাঁচ খোলাৰ পৰা চেকেণ্ড ট্ৰিমিং কৰিলে সম্পূৰ্ণ চক্ৰটো হ্ৰাস নহ’বও পাৰে। যদি সঞ্চয় সোনকালে শেষ হয়, তেন্তে মল্ডিং আৰু শীতল পথটোৱেই বাধা হ’ব পাৰে। এটা লক্ষ্য মানৰ পৰা প্ৰস্তুতি অনুমান কৰাৰ পৰিৱৰ্তে প্ৰকৃত শ্বট প্ৰস্তুতি, কুশ্বন বা শেষৰ অৱস্থান, গলিত অৱস্থা আৰু অংশৰ ওজন ৰেকৰ্ড কৰক।
ষ্টেচনৰ বিন্যাসে সময়ৰেখাও সলনি কৰে। ডাবল-ষ্টেচন কন্টিনিউয়াছ মেচিনে এটা ষ্টেচন ব্যৱহাৰ কৰিব পাৰে আৰু আনটোৱে এটা অংশ ঠাণ্ডা বা এৰি দিয়ে, কিন্তু এক্সট্ৰুডাৰ, ডাই হেড, ট্ৰেন্সফাৰ মোচন, কুলিং চিষ্টেম আৰু ডাউনষ্ট্ৰিম সঁজুলিয়ে ওভাৰলেপ সমৰ্থন কৰিব লাগিব। কিংগলৰএকক ষ্টেচন বনাম ডাবল ষ্টেচনৰ তুলনাএই ক্ষমতাৰ সিদ্ধান্তৰ ব্যাখ্যা কৰে। বহু-হেড আৰু মাল্টি-কেভিটি বিন্যাসে প্ৰতিটো ইভেণ্টৰ অংশ আৰু আউটলেট বা কেভিটিৰ মাজৰ ভাৰসাম্যতাক প্ৰভাৱিত কৰে; theমাল্টি-হেড বনাম মাল্টি-কেভিটি গাইডসেই শব্দবোৰ পৃথক কৰে।
মেচিন তুলনা কৰাৰ সময়ত সঠিক হৰ ব্যৱহাৰ কৰক। এটা গঠনমূলক পৰিঘটনা সদায় এটা অংশ নহয়। সকলো প্ৰাসংগিক হেড, কেভিটি আৰু ষ্টেচনৰ পৰা গ্ৰহণ কৰা অংশ গণনা কৰক, তাৰ পিছত সেই অংশসমূহক বিক্ৰীযোগ্য কৰি তোলা বাধাসমূহ অন্তৰ্ভুক্ত কৰক। দ্ৰুত শুকান গতিৰ মেচিনে এতিয়াও প্ৰতি ঘণ্টাত কম গ্ৰহণযোগ্য অংশ উৎপাদন কৰিব পাৰে যদিহে এক্সট্ৰুচন, কুলিং, ট্ৰিমিং বা গুণগত স্থিৰতাই খোজ দিব নোৱাৰে।
০৬ / ক্ৰমওভাৰলেপিং বিপদ নোহোৱাকৈ অপেক্ষাৰ সময় উদ্ধাৰ কৰক
শীতলতা আৰু পেৰিচন ডেলিভাৰী বুজি পোৱাৰ পিছত ক্ৰিয়াৰ মাজৰ ব্যৱধান পৰীক্ষা কৰক। এটা পলম প্ৰয়োজনীয়তকৈ ঐতিহাসিক হ'ব পাৰে, কিন্তু ই ক্লিয়াৰেন্স, চাপ স্থিৰতা, এক্সজেষ্ট, সংকেত নিশ্চিতকৰণ বা নিৰাপদ হেণ্ডঅফও প্ৰদান কৰিব পাৰে। প্ৰতিটো বিলম্বই কি অৱস্থাক সুৰক্ষা দিয়ে সেইটো চিনাক্ত কৰক। তাৰ পিছত নিয়ন্ত্ৰকৰ ইতিমধ্যে সেই অৱস্থাৰ বাবে নিৰ্ভৰযোগ্য মতামত আছে নে নাই পৰীক্ষা কৰক। এটা স্থিৰ অপেক্ষাক এটা পৰীক্ষা কৰা সম্পূৰ্ণকৰণ সংকেতৰ সৈতে সলনি কৰিলে পুনৰাবৃত্তিযোগ্যতা উন্নত কৰিব পাৰি, কিন্তু কেৱল যেতিয়া মেচিন ডিজাইন আৰু অনুমোদিত নিয়ন্ত্ৰণ লজিকে ইয়াক সমৰ্থন কৰে।
কিংগলৰ আয়োজকস্বয়ংক্ৰিয় ব্ল' মল্ডিং মেচিন অপাৰেচন মেনুৱেলছাঁচ বন্ধ কৰা, ব্ল' টাইমিং, এক্সজেষ্ট-সম্পৰ্কীয় ক্ৰিয়া, মল্ড মাইক্ৰ'-অপেনিং, ব্ল'-পিন গতি আৰু ৰবটৰ বিলম্ব আদি সময়ৰ শ্ৰেণীসমূহ পৃথক কৰে। হাতপুথিখনে বাৰে বাৰে মূল্যসমূহক প্ৰকৃত পণ্য বা উৎপাদনৰ অৱস্থাৰ সৈতে বান্ধি ৰাখে। ইয়াৰ আন্তঃপৃষ্ঠ দস্তাবেজ কৰা মেচিন পৰিয়ালৰ বাবে প্ৰযোজ্য আৰু আৰ্হি, বিকল্প বা চফ্টৱেৰ সংস্কৰণ অনুসৰি পৃথক হব পাৰে, গতিকে ইয়াক উপদেশিত চেকেণ্ডৰ এটা সাধাৰণ তালিকালৈ পৰিবৰ্তন কৰা উচিত নহয়।
মেচিন পদ্ধতিৰ দ্বাৰা অনুমোদিত হ্ৰাস আৰু নিয়ন্ত্ৰিত অৱস্থাত ভৌতিক ক্ৰম চাওক। নিশ্চিত কৰক যে নলী, কেবল, ব্ল' পিন, কোৰ, টেক-আউট ডিভাইচ আৰু অংশটো সম্পূৰ্ণ পথৰ মাজেৰে স্পষ্ট হৈ থাকে। আদেশ আৰু মতামত একেলগে পঢ়ক। যদি কোনো গতি সোনকালে অৱস্থানত উপনীত হয় কিন্তু ক্ৰমটোৱে তথাপিও অপেক্ষা কৰি থাকে, তেন্তে সঠিক অনুমোদিতটো বিচাৰি উলিয়াওক। যদি প্ৰতিক্ৰিয়া দেৰিকৈ বা মাজে মাজে আহে, ইয়াক মাস্ক কৰা টাইমাৰ হ্ৰাস কৰাৰ আগতে চেন্সৰ, ব্যৱস্থা বা উপযোগিতা কাৰণ ঠিক কৰক।
ডাউনষ্ট্ৰিম কাম একেটা টাইমলাইনৰ অন্তৰ্গত। ৰবটে হয়তো ছাঁচটো সোনকালে পৰিষ্কাৰ কৰিব পাৰে কিন্তু ইতিমধ্যে ভৰি থকা কনভেয়ৰৰ ওপৰত অংশবোৰ ৰাখিব পাৰে। ট্ৰিমাৰ এটাত সুস্থিৰ অংশৰ উষ্ণতাৰ প্ৰয়োজন হ’ব পাৰে। মেচিনৰ আউটপুট বৃদ্ধি হোৱাৰ পিছত লিক টেষ্টাৰ বটলনেক হৈ পৰিব পাৰে। কেৱল মেচিনত কেইটামান চক্ৰৰ সময়ত নহয়, প্ৰথম স্থায়ী চলোৱাৰ জৰিয়তে শাৰীৰ দৈৰ্ঘ্য আৰু বন্ধ কাৰণসমূহ ৰেকৰ্ড কৰক। দ্ৰুততম নিৰাপদ মেচিন চক্ৰটোৱে যদি দোষ বা যানজঁট এটা ষ্টেচন দূৰলৈ লৈ যায় তেন্তে ই উপযোগী নহয়।
০৭ / পৰীক্ষাএটা নিয়ন্ত্ৰিত চক্ৰ-সময় পৰীক্ষা চলাওক যিটো আন এটা শিফ্টে পুনৰাবৃত্তি কৰিব পাৰে
এটা উপযোগী পৰীক্ষা আৰম্ভ হয় এনে এটা প্ৰশ্নৰ পৰা যেনে “ছাঁচ বৰ্তনী B য়ে নিৰাপদ নিৰ্গমনক সীমিত কৰিছেনে?” বা “চেন্সৰটো পৰীক্ষা কৰাৰ পিছতো ৰবট-ক্লিয়াৰ বিলম্ব বাকী থাকেনে?” ইয়াৰ আৰম্ভণি “চক্ৰটো দ্ৰুত কৰক” বুলি নহয়। সন্দেহযুক্ত বাধা, পৰিৱৰ্তন, প্ৰত্যাশিত সঁহাৰি আৰু বিচাৰ নাকচ কৰিব পৰা অংশ পৰীক্ষাসমূহ উল্লেখ কৰক। ৰেচিপি সম্পাদনা নিয়ন্ত্ৰণ কৰিবলৈ এজন ব্যক্তিক আৰু ফলাফল ৰেকৰ্ড কৰিবলৈ এজন ব্যক্তিক নিযুক্ত কৰক যাতে নমুনাৰ মাজত কেইবাটাও সালসলনি নহয়।
-
অনুমোদিত ভিত্তি ৰেখা ফ্ৰীজ কৰক।উন্মোচিত সংহতিসমূহ সংৰক্ষণ কৰক বা প্ৰিন্ট কৰক, উৎপাদন সৰঞ্জাম চিনাক্ত কৰক আৰু গ্ৰহণ কৰা নমুনাসমূহ ধৰি ৰাখক। সুস্থিৰ পৰিস্থিতিত প্ৰকৃত চক্ৰৰ তাৰতম্য আৰু গ্ৰহণ কৰা আউটপুট লিপিবদ্ধ কৰক।
-
এটা বাধাৰ নাম লিখা।ক্ৰমৰ সময়ৰেখা, শীতল মেপ, উপযোগিতা পঢ়া, এলাৰ্ম ইতিহাস আৰু তলৰ পৰ্যবেক্ষণ ব্যৱহাৰ কৰক। এই বাধাৰ দিশটোলৈ আঙুলিয়াই দিয়া প্ৰমাণবোৰ লিখা।
-
অনুমোদিত পৰিৱৰ্তনৰ সংজ্ঞা দিয়ক।মেচিন, ছাঁচ আৰু ৰেজিনৰ নথিপত্ৰ ব্যৱহাৰ কৰক। এটা নিয়ন্ত্ৰিত সমন্বয় সীমা আৰু এটা উভতি অহা বিন্দু নিৰ্ধাৰণ কৰক। পৰ্যবেক্ষণ উইণ্ড'ৰ সময়ত আন এটা চলক সলনি নকৰিব।
-
প্ৰত্যাখ্যান ট্ৰিগাৰ নিৰ্ধাৰণ কৰক।প্ৰাসংগিক চিন যেনে অস্থিৰ পেৰিছন, অসম্পূৰ্ণ গতি, গৰম বা আঠাযুক্ত অংশ, ৱাৰপেজ, মাত্ৰিক গতি, ওজন বা বেৰৰ বিকলতা, ফ্লেছ, ব্ল'-আউট, এলাৰ্ম, জাম বা অসুৰক্ষিত আচৰণ অন্তৰ্ভুক্ত কৰক।
-
স্থিতিশীলতাৰ মাজেৰে চলাওক।সময়, ষ্টেচন, মূৰ বা গহ্বৰৰ দ্বাৰা অংশবোৰ চিহ্নিত কৰক। যদি পৰিৱৰ্তিত চলকটোক নতুন স্থিৰ অৱস্থাত উপনীত হ’বলৈ সময়ৰ প্ৰয়োজন হয় তেন্তে প্ৰথম টুকুৰাৰ পৰা নতুন অৱস্থাটোৰ বিচাৰ নকৰিব।
-
গ্ৰহণযোগ্য উৎপাদন উইণ্ড' জুখিব।নিয়ন্ত্ৰিত দৃশ্য, ওজন, দেৱাল, মাত্ৰিক আৰু কাৰ্য্যকৰী পৰীক্ষা প্ৰয়োগ কৰক। ডাউনষ্ট্ৰিম ট্ৰিমিং, টেষ্টিং আৰু পেক-আউট অন্তৰ্ভুক্ত কৰক যেতিয়া তেওঁলোকে এটা বিক্ৰীযোগ্য অংশ সংজ্ঞায়িত কৰে।
-
ৰাখক, নাকচ কৰক বা তদন্ত কৰক।পৰিবৰ্তন ধৰি ৰাখক কেৱল যেতিয়া সংজ্ঞায়িত উইন্ডো পাছ হয় আৰু গ্ৰহণ কৰা আউটপুট উন্নত হয়। যদি গুণগত মান বা নিয়ন্ত্ৰণৰ অৱনতি ঘটে তেন্তে ভিত্তিৰেখা পুনৰুদ্ধাৰ কৰক। এটা সঁজুলি, উপযোগিতা বা ৰক্ষণাবেক্ষণ কাৰ্য্য খোলক যেতিয়া পৰীক্ষাই এটা শাৰীৰিক কাৰণ উন্মোচন কৰে।
নমুনা পৰিকল্পনাটো লাইনৰ সৈতে মিলিব লাগে। ডাবল ষ্টেচন মেচিনত দুয়োফাল অন্তৰ্ভুক্ত কৰক। এটা বহু-হেড ছেটআপত, মূৰৰ পৰিচয় সংৰক্ষণ কৰক। বহু-গহ্বৰ ছাঁচত, য'ত ব্যৱহাৰিক হয় তাত গহ্বৰৰ পৰিচয় সংৰক্ষণ কৰক। এটা গড়ে এটা গৰম বৰ্তনী বা এটা পাতল আউটপুট লুকুৱাব পাৰে। দ্য...ব্ল' মল্ডিং দোষ গাইডস্থায়ী আৰু যাদৃচ্ছিক আৰ্হিই কেনেকৈ বিভিন্ন পৰীক্ষালৈ লৈ যায় তাক দেখুৱায়।
পৰীক্ষামূলক ৰেকৰ্ডত পুৰণি মূল্য, নতুন মূল্য, পৰিৱৰ্তনৰ সময়, দায়বদ্ধ ব্যক্তি, প্ৰকৃত চক্ৰ বিতৰণ, সামগ্ৰীৰ লট, উপযোগিতাৰ অৱস্থা, নমুনা আইডি, জুখি উলিওৱা ফলাফল, প্ৰত্যাখ্যান আৰু চূড়ান্ত সিদ্ধান্ত অন্তৰ্ভুক্ত হ’ব লাগে। আকৃতি আৰু ত্ৰুটিৰ স্থানৰ বাবে ফটোগ্ৰাফ উপযোগী, কিন্তু ই জোখ-মাখৰ ঠাই লোৱা নাই। যদি প্ৰক্ৰিয়াটো ভিত্তিৰেখালৈ ঘূৰি আহে, তেন্তে সেইটোও লিপিবদ্ধ কৰক। এটা বিফল পৰীক্ষাই এতিয়াও আন এটা পৰিৱৰ্তনে একে ধাৰণা পুনৰাবৃত্তি কৰাত বাধা দিব পাৰে।
০৮ / ক্ষমতাগ্ৰহণযোগ্য অংশৰ পৰা আউটপুট গণনা কৰা, শুকান-চক্ৰৰ গতিৰ পৰা নহয়
শুকান-চক্ৰৰ আউটপুটে সম্পূৰ্ণ সামগ্ৰী, শীতলতা আৰু অংশ-গ্ৰহণৰ বোজা অবিহনে মেচিনৰ গতিৰ বৰ্ণনা কৰে। গতিৰ ক্ষমতা পৰীক্ষাৰ বাবে ই উপযোগী, কিন্তু ই বিক্ৰীযোগ্য উৎপাদনৰ প্ৰতিশ্ৰুতি নহয়। উৎপাদন গণনাত প্ৰকৃত অংশ, ৰেজিন, ছাঁচ, মূৰ বা গহ্বৰৰ সংখ্যা, শীতল ব্যৱস্থা, তলৰ ফালে থকা সঁজুলি আৰু গ্ৰহণ পদ্ধতি ব্যৱহাৰ কৰিব লাগিব। এই কাৰণেই কিংগলৰ...প্ৰকল্পৰ তথ্য প্ৰক্ৰিয়ামেচিন এটাৰ পৰামৰ্শ দিয়াৰ আগতে পণ্যৰ আকাৰ, ওজন, সামগ্ৰী, বেধ আৰু আউটপুটৰ প্ৰয়োজনীয়তা বিচাৰে।
গ্ৰহণ কৰা উৎপাদন পোনপটীয়াকৈ এটা প্ৰতিনিধিত্বমূলক উৎপাদন উইণ্ড'ৰ ওপৰত জুখিব। কেৱল সংজ্ঞায়িত মুক্তিৰ মাপকাঠী পাছ কৰা অংশ গণনা কৰক, আৰু পৰিকল্পিত ষ্টপ, অপৰিকল্পিত ষ্টপ, ছেটআপ হেৰুৱা আৰু প্ৰত্যাখ্যান পৃথকে ৰেকৰ্ড কৰক। কোনো এটা অস্পষ্ট দক্ষতা কাৰকৰ ভিতৰত সেইবোৰ লুকুৱাই নাৰাখিব। যদি লাইনে প্ৰতিটো ইভেণ্টত কেইবাটাও অংশ উৎপন্ন কৰে, ষ্টেচন, হেড বা কেভিটি অনুসৰি গণনাৰ মিলন কৰক যাতে এটা অক্ষম আউটপুট মুঠৰ ভিতৰত অদৃশ্য নহয়।
| মেট্ৰিক | গণনা বা পৰ্যবেক্ষণ | ব্যৱহাৰ | সাধাৰণ প্ৰতিবেদন ত্ৰুটি |
|---|---|---|---|
| চক্ৰ চেকেণ্ড | বাৰে বাৰে সুস্থিৰ চক্ৰৰ মাজেৰে একেটা পৰিঘটনাৰ মাজৰ সময় | মেচিন-ইভেণ্টৰ গতি আৰু তাৰতম্য দেখুৱায় | আটাইতকৈ চুটি একক পৰিঘটনাৰ ৰিপৰ্ট দিয়া |
| প্ৰতিটো অনুষ্ঠানৰ বাবে অংশ | এটা সম্পূৰ্ণ গঠনকাৰী পৰিঘটনাৰ দ্বাৰা মুক্ত কৰা গ্ৰহণযোগ্য ভৌতিক অংশ | ভলিউমৰ সৈতে হেড, কেভিটি আৰু ষ্টেচনসমূহ সংযোগ কৰে | ধৰি লওক প্ৰতিটো আউটলেটে উৎপাদন কৰি আছে |
| তাত্ত্বিক ঘণ্টাৰ পিছত ঘণ্টা উৎপাদন | (৩,৬০০ / চক্ৰ চেকেণ্ড) × প্ৰতিটো ইভেণ্টৰ অংশ | নিৰৱচ্ছিন্ন পৰিস্থিতিত পৰিকল্পনা তুলনা | ফলাফল কল কৰিলে উৎপাদনৰ নিশ্চয়তা পোৱা গ’ল |
| গ্ৰহণ কৰা হৈছে ঘণ্টাৰ পিছত ঘণ্টা আউটপুট | গ্ৰহণ কৰা অংশ / পৰ্যবেক্ষণ কৰা উৎপাদনৰ সময় | পৰীক্ষা কৰা উৎপাদন পেকেইজৰ পৰা ব্যৱহাৰযোগ্য আউটপুট দেখুৱায় | পাৰ্জ, ছেটআপ বা প্ৰত্যাখ্যান কৰা অংশ গণনা কৰা |
| ফলাফল সলনি কৰক | গ্ৰহণ কৰা আউটপুট বিয়োগ কৰাৰ পিছত গ্ৰহণ কৰা আউটপুট আগতে, মিল থকা চৰ্তত | সম্পাদনাই প্ৰকৃত লক্ষ্য উন্নত কৰিলে নে নাই পৰীক্ষা কৰে | বিভিন্ন সামগ্ৰী, শ্বিফ্ট বা ইউটিলিটি তুলনা কৰা |
গতিৰ কাষত গুণগত মান ৰিপৰ্ট কৰক। ওজন আৰু বেৰৰ ফলাফল, জটিল মাত্ৰা, কাৰ্য্যকৰী-পৰীক্ষাৰ ফলাফল, স্ক্ৰেপ বা ৰখা গণনা, উপযোগিতাৰ অৱস্থা আৰু ৰেচিপি পুনৰীক্ষণ অন্তৰ্ভুক্ত কৰক। মূল চক্ৰ, অংশ গণনা, গ্ৰহণযোগ্য উৎপাদন আৰু পৰীক্ষাৰ অৱস্থা অবিহনে দুছেকেণ্ডৰ হ্ৰাসৰ কোনো স্বতন্ত্ৰ অৰ্থ নাই। এই লেখাটোত সেয়েহে শতাংশ উন্নতিৰ লক্ষ্য প্ৰকাশ কৰা হোৱা নাই। ফলাফল ক্ৰেতাৰ লাইন ডাটাৰ পৰা আহিব লাগিব।
এটা নতুন মেচিন বা ছাঁচৰ বাবে, পৰীক্ষাৰ আগতে আউটপুট পদ্ধতি সংজ্ঞায়িত কৰক। কিংগলৰকাৰখানাৰ গ্ৰহণযোগ্যতা পৰীক্ষা গাইডজুখি উলিওৱা ৰানটোক সঠিক উৎপাদন, সামগ্ৰী, ছাঁচ আৰু উপযোগিতাৰ অৱস্থাৰ সৈতে কেনেকৈ সংযোগ কৰিব লাগে সেই বিষয়ে ব্যাখ্যা কৰে। ব্যৱহাৰ কৰকষ্টাৰ্টআপ পৰীক্ষা তালিকাসময়ৰ আগতে এটা সুস্থিৰ অৱস্থা স্থাপন কৰিবলৈ, আৰু...চেঞ্জঅভাৰ গাইডছেটআপ ক্ষতিক স্থিৰ উৎপাদনৰ পৰা পৃথক কৰি ৰাখিবলৈ।
০৯ / সীমাপ্ৰক্ৰিয়াটোৱে নিয়ন্ত্ৰণ হেৰুৱালে পৰীক্ষা বন্ধ কৰক
যদি কোনো গাৰ্ড, ইন্টাৰলক, জৰুৰীকালীন ষ্টপ বা বিপজ্জনক-শক্তি নিয়ন্ত্ৰণে উদ্দেশ্য অনুসৰি কাম নকৰে তেন্তে অনুমোদিত অৱস্থাটো বন্ধ কৰি পুনৰুদ্ধাৰ কৰক। অপ্ৰত্যাশিত মেচিনৰ গতি, সংঘৰ্ষৰ আশংকা, অস্বাভাৱিক হাইড্ৰলিক বা বায়ুচালিত আচৰণ, ক্ষতিগ্ৰস্ত চাপৰ উপাদান, বৈদ্যুতিক অতি উত্তাপ, লিক বা প্ৰদৰ্শিত প্ৰতিক্ৰিয়া আৰু শাৰীৰিক অৱস্থানৰ মাজত মতানৈক্যৰ বাবে বন্ধ কৰক। চক্ৰ-সময়ৰ কামে কেতিয়াও এটা দোষৰ চাৰিওফালে কাৰ্য্যক অনুমোদন নিদিয়ে।
আংশিক প্ৰমাণেও বিচাৰ বন্ধ কৰিব পাৰে। আৰু সঠিক স্থানত নপৰা এটা পেৰিচন, অসম্পূৰ্ণ ছাঁচ বন্ধ, বৃদ্ধি পোৱা ফ্লেছ, অস্থিৰ ওজন, পাতল জটিল দেৱাল, ব্ল'-আউট, অসম্পূৰ্ণ বিৱৰণ, ষ্টিক, ট্ৰিমৰ ক্ষতি, ৱাৰপেজ, অভাল ডিঙি, ৰকাৰ তলৰ অংশ, সংকোচন বা কাৰ্য্যকৰী-পৰীক্ষা বিফলতাৰ বাবে চকু ৰাখক। ফৰ্মোছাৰ প্ৰক্ৰিয়া গাইডে এই লক্ষণসমূহৰ কেইবাটাও অত্যধিক তাপ, অপৰ্যাপ্ত শীতলতা, চুটি চক্ৰ বা শীতল-চেনেলৰ অৱস্থাৰ সৈতে সংযোগ কৰে। কাৰণ বিচাৰি নোপোৱাকৈ বহল শীতল সময় যোগ নকৰি সঠিক নিদান পুনৰ মুকলি কৰিবলৈ লক্ষণটো ব্যৱহাৰ কৰক।
যেতিয়া বাধাৰ বাবে এটা মল্ড-চেনেল পৰিৱৰ্তন, ডাই বা ব্ল'-পিন পৰিবৰ্তন, নিয়ন্ত্ৰণ-প্ৰগ্ৰেম পৰিৱৰ্তন, ইন্টাৰলক পৰিৱৰ্তন, চাপ-চিস্টেমৰ কাম বা যোগ্যতাসম্পন্ন ৰেজিন আৰু মেচিন উইণ্ড'ৰ বাহিৰত কাৰ্য্যৰ প্ৰয়োজন হয় তেতিয়া বৃদ্ধি কৰক। ব্যৱহাৰ কৰকপ্ৰতিৰোধমূলক ৰক্ষণাবেক্ষণ গাইডপুনৰাবৃত্তিযোগ্য সঁজুলিৰ সন্ধানৰ বাবে। এটা জীৰ্ণ ব্যৱস্থাই চক্ৰটো লেহেমীয়া কৰি তুলিব পাৰে, কিন্তু দ্ৰুত আদেশে ইয়াক মেৰামতি নকৰে।
এটা মুকলি ভিত্তিৰেখাৰে প্ৰকল্পটো শেষ কৰক। ৰেচিপিটো কেৱল উদ্যোগৰ অনুমোদন প্ৰক্ৰিয়াৰ জৰিয়তেহে আপডেট কৰক, নমুনা আৰু জোখ-মাখৰ ৰেকৰ্ড সংলগ্ন কৰক, আৰু ফলাফলটোৱে কোনটো সামগ্ৰী, ছাঁচ, ৰেজিন আৰু মেচিনৰ বিন্যাস সামৰি লৈছে সেইটো উল্লেখ কৰক। প্ৰত্যাখ্যান কৰা পৰীক্ষাসমূহ পৰিৱৰ্তন লগত ৰাখক। যেতিয়া পৰৱৰ্তী শিফটে গ্ৰহণ কৰা চক্ৰটোক পুনৰুত্পাদন কৰিব পাৰে আৰু ইয়াৰ সীমা ব্যাখ্যা কৰিব পাৰে, তেতিয়া উন্নতি স্বাভাৱিক উৎপাদনৰ বাবে সাজু হয়।
১০ / উত্তৰব্ল’ মল্ডিং চক্ৰৰ সময়ৰ বিষয়ে সঘনাই সোধা প্ৰশ্ন
এক্সট্ৰুচন ব্ল’ মল্ডিং চক্ৰৰ সময় কিহে নিৰ্ধাৰণ কৰে?
চক্ৰৰ সময় নিৰ্ধাৰণ কৰা হয় পেৰিছন বা শ্বট প্ৰস্তুতি, ছাঁচৰ গতি, মুদ্ৰাস্ফীতি, শীতল, এক্সজেষ্ট, খোলা, টেক-আউট আৰু ডাউনষ্ট্ৰিম হেণ্ডলিঙৰ জৰিয়তে আটাইতকৈ লেহেমীয়া প্ৰয়োজনীয় পথৰ দ্বাৰা। পণ্যৰ জ্যামিতি, বেৰৰ বিতৰণ, ৰেজিনৰ আচৰণ, ছাঁচ শীতল কৰা, মেচিনৰ স্থাপত্য আৰু গ্ৰহণযোগ্য-অংশৰ মাপকাঠী সকলোৱে সেই পথটোক প্ৰভাৱিত কৰে। কোনটো টাইমাৰ দায়ী সেইটো নিৰ্ণয় কৰাৰ আগতে প্ৰকৃত ক্ৰম আৰু প্ৰতিক্ৰিয়া সংকেতসমূহ জুখিব।
শীতল কৰাটো সদায় ব্ল’ মল্ডিং চক্ৰৰ আটাইতকৈ দীঘলীয়া অংশ নেকি?
লায়ণ্ডেলবেচেলৰ ব্ল' মল্ডিং গাইড অনুসৰি বহুতো পলিঅ'লেফিন প্ৰয়োগত শীতলতাই মল্ডিং চক্ৰৰ বেছিভাগেই দখল কৰে, কিন্তু ই স্বয়ংক্ৰিয়ভাৱে প্ৰতিটো লাইনত সক্ৰিয় বাধা নহয়। পেৰিছন ডেলিভাৰী, এক্যুমুলেটৰ ভৰোৱা, ছাঁচ স্থানান্তৰ, ৰবট ক্লিয়াৰেন্স, ট্ৰিমিং বা পৰীক্ষণে পৰৱৰ্তী আৰম্ভণি নিয়ন্ত্ৰণ কৰিব পাৰে। এটা সময়ৰেখাই দেখুৱায় যে শীতলতা হ্ৰাস কৰিলে সম্পূৰ্ণ চক্ৰটো সলনি হ'ব নে কেৱল অংশটো অধিক গৰম হ'ব।
ৱাৰপেজ নোহোৱাকৈ শীতল সময় কেনেকৈ হ্ৰাস কৰিব পাৰি?
প্ৰথমে শীতল পদাৰ্থৰ যোগান আৰু উভতি অহাৰ অৱস্থা, বৰ্তনীৰ ভাৰসাম্য, চেনেলৰ পৰিষ্কাৰ-পৰিচ্ছন্নতা, ছাঁচৰ উষ্ণতাৰ আৰ্হি আৰু অংশটোৰ গৰম স্থান পৰীক্ষা কৰক। দেৱাল বিতৰণক অংকন আৰু অনুমোদিত প্ৰক্ৰিয়াৰ সৈতে তুলনা কৰা। এটা নথিভুক্ত অৱস্থা সলনি কৰক, প্ৰক্ৰিয়াটোক স্থিৰ হ'বলৈ অনুমতি দিয়ক, আৰু প্ৰয়োজনীয় ইজেকচনৰ পিছৰ ব্যৱধানৰ পিছত মাত্ৰা আৰু আকৃতি পৰীক্ষা কৰক। যদি একেটা স্থানীয় উষ্ণ অঞ্চল থাকে, তেন্তে ছাঁচ বা দেৱাল বিতৰণৰ অভিযান্ত্ৰিক পৰ্যালোচনাৰ প্ৰয়োজন হ’ব পাৰে।
চুটি চক্ৰই সদায় ব্ল’ মল্ডিং আউটপুট বৃদ্ধি কৰেনে?
নহয় যেতিয়া পৰিৱৰ্তিত চক্ৰটো ৰেখাৰ বাধা হয় আৰু অতিৰিক্ত অংশসমূহ গ্ৰহণ কৰা হয় তেতিয়াহে আউটপুট বৃদ্ধি পায়। এটা দ্ৰুত মেচিন ইভেণ্টে অধিক উত্তপ্ত অংশ, অধিক প্ৰত্যাখ্যান, ৰবট জাম, ট্ৰিমিং ক্ষতি বা এটা পৰীক্ষকৰ বেকলগ সৃষ্টি কৰিব পাৰে। মিল থকা সামগ্ৰী, সামগ্ৰী, ছাঁচ, উপযোগিতা আৰু গুণগত মানৰ অৱস্থাত প্ৰতি পৰ্যবেক্ষণ কৰা ঘণ্টাত গ্ৰহণ কৰা অংশসমূহ তুলনা কৰা। শুকান-চক্ৰৰ গতি, তাত্ত্বিক উৎপাদন আৰু গ্ৰহণযোগ্য উৎপাদনক পৃথক সংখ্যা হিচাপে ৰাখক।
পেৰিছন প্ৰগ্ৰেমিঙে চক্ৰৰ সময়ক কেনেকৈ প্ৰভাৱিত কৰে?
পেৰিছন প্ৰগ্ৰেমিং সলনি হয় য'ত সামগ্ৰী প্ৰডাক্টৰ কাষত বহি থাকে। অপ্ৰয়োজনীয় গধুৰ অংশত অধিক শীতল কৰাৰ প্ৰয়োজন হ’ব পাৰে, আনহাতে অত্যধিক পাতল অংশত পণ্য পৰীক্ষাত বিফল হ’ব পাৰে। অবিৰত মেচিনসমূহত, দেৱাল আলেখ্যনক চক্ৰ সময়ৰ সৈতেও সমন্বয় কৰিব পাৰি, গতিকে এটা সময় পৰিৱৰ্তনে আলেখ্যন স্থাপন সলনি কৰিব পাৰে। সংৰক্ষিত বক্ৰ সঠিক হৈ আছে বুলি ধৰি লোৱাৰ পৰিৱৰ্তে এটা চক্ৰ পৰিৱৰ্তনৰ পিছত বেৰৰ অৱস্থান, অংশৰ ওজন আৰু প্ৰফাইল প্ৰান্তিককৰণ পৰীক্ষা কৰক।
চক্ৰ-সময়ৰ সমস্যাৰ বাবে কিংগললৈ কি তথ্য প্ৰেৰণ কৰিব লাগে?
মেচিনৰ মডেল আৰু নিয়ন্ত্ৰক সংস্কৰণ, প্ৰডাক্ট ড্ৰয়িং, মল্ড আৰু টুলিং আইডি, ৰেজিন গ্ৰেড আৰু লট, ৰেচিপি পুনৰীক্ষণ, নিৰাপদ স্থানৰ পৰা ধৰা চক্ৰ ভিডিঅ', ইভেণ্ট টাইমলাইন, এলাৰ্ম ইতিহাস, অংশৰ ওজন আৰু ৱাল মেপ, জটিল মাত্ৰা, ত্ৰুটিৰ ফটো, মেচিন-ইনলেট বায়ু আৰু শীতল-পানীৰ পৰ্যবেক্ষণ, ডাউনষ্ট্ৰিম ষ্টপৰ কাৰণ আৰু এটা নিৰ্দিষ্ট সময়ৰ ভিতৰত গ্ৰহণ কৰা আউটপুট প্ৰেৰণ কৰক। এই প্ৰমাণে শীতল, সঁজুলি, নিয়ন্ত্ৰণ, উপযোগীতা, সামগ্ৰী আৰু লাইন-ভাৰসাম্য কাৰণ পৃথক কৰাত সহায় কৰে।

এটা ব্যৱস্থা হিচাপে উৎপাদন আৰু চক্ৰৰ বিষয়ে আলোচনা কৰা
প্ৰকৃত অংশ অংকন, ৰেজিন, ছাঁচ, মেচিন কনফিগাৰেচন, বৰ্তমান চক্ৰৰ সময়ৰেখা, উপযোগিতা পৰ্যবেক্ষণ আৰু জুখি উলিওৱা গুণগত ফলাফল প্ৰেৰণ কৰক। কিংগলে মেচিন, সঁজুলি, নিয়ন্ত্ৰণ আৰু উৎপাদন লক্ষ্যৰ চাৰিওফালে থকা প্ৰমাণসমূহ পৰ্যালোচনা কৰিব পাৰে।
আপোনাৰ উৎপাদন তথ্য প্ৰেৰণ কৰকএই গাইডৰ বাবে ব্যৱহৃত উৎসসমূহ
Kingngle-হ'ষ্ট কৰা হাতপুথিসমূহে দস্তাবেজিত নিয়ন্ত্ৰণসমূহ আৰু মেচিন ক্ৰমৰ বিষয়ে বিবৃতিসমূহ সমৰ্থন কৰে। পলিমাৰ-উৎপাদক গাইডসমূহে শীতলতা আৰু দোষৰ সম্পৰ্কক সমৰ্থন কৰে। আমেৰিকাৰ সুৰক্ষা সীমাৰ বাবে OSHA উৎসসমূহ অন্তৰ্ভুক্ত কৰা হৈছে। এই উৎসসমূহৰ কোনোটোৱেই প্ৰতিটো সামগ্ৰী বা যন্ত্ৰৰ বাবে এটা সাৰ্বজনীন চক্ৰ লক্ষ্য যোগান ধৰা নাই।
- কিংগলে-হ'ষ্টেড অটোমেটিক ব্ল' মল্ডিং মেচিন অপাৰেচন মেনুৱেল, ৮ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পোৱা।
- Moog DigiPack III Parison দেৱাল বেধ নিয়ন্ত্ৰক মেনুৱেল, MRJ06301, Kinggle দ্বাৰা আয়োজিত, ৮ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পোৱা।
- LyondellBasell, পলিঅ'লেফিন ব্ল' মল্ডিঙৰ বাবে এটা গাইড, ৮ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পোৱা।
- ফৰ্মোছা প্লাষ্টিক, পলিইথাইলিন এক্সট্ৰুচন ব্ল' মল্ডিং প্ৰক্ৰিয়া গাইড, ৮ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পোৱা।
- অ’এছএ ২৯ চিএফআৰ ১৯১০.১৪৭, বিপজ্জনক শক্তিৰ নিয়ন্ত্ৰণ, ৮ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পোৱা।
- অ’এছএ ২৯ চিএফআৰ ১৯১০.২১২, সকলো মেচিনৰ বাবে সাধাৰণ প্ৰয়োজনীয়তা, ৮ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পোৱা।