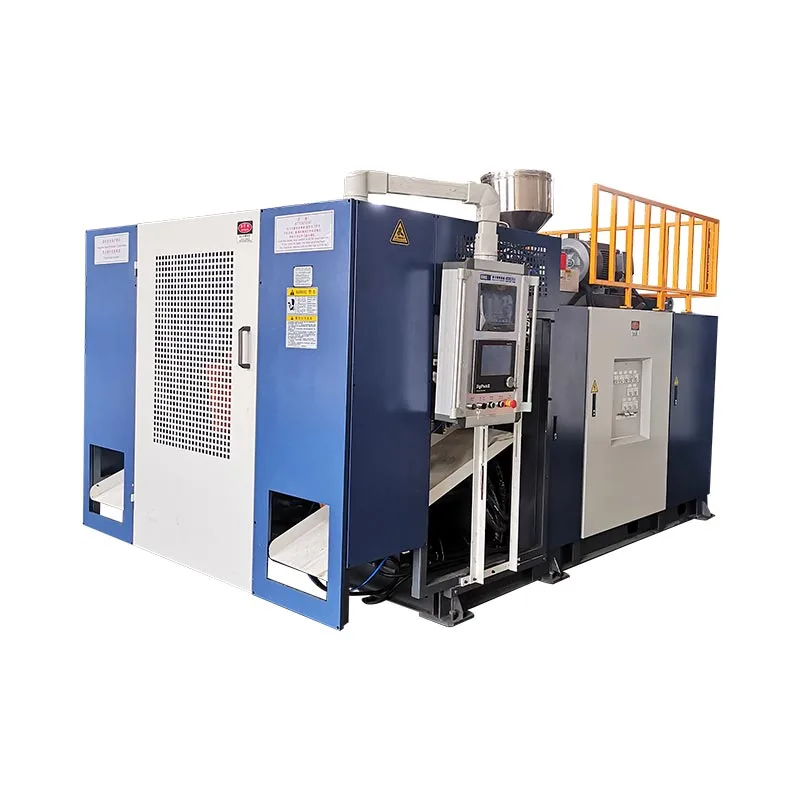
ব্ল' মল্ডিং মেচিন চেঞ্জঅভাৰ তেতিয়াহে সম্পূৰ্ণ হয় যেতিয়া নতুন মল্ড, মেটেৰিয়েলৰ পথ, টুলিং, ৰেচিপি আৰু ডাউনষ্ট্ৰিম ছেটআপ সঠিকভাৱে চিনাক্ত কৰা হয় আৰু নতুন অংশটোৱে ইয়াৰ নিৰ্ধাৰিত পৰীক্ষাসমূহ পাছ কৰে।স্বয়ংক্ৰিয় চক্ৰ আৰম্ভ কৰাটো এটা মধ্যৱৰ্তী মাইলৰ খুঁটি, সম্পূৰ্ণ হোৱাৰ প্ৰমাণ নহয়। আটাইতকৈ নিৰাপদ আৰু দ্ৰুততম ব্যৱহাৰিক পদ্ধতিটো হ’ল বন্ধ কৰাৰ আগতে সম্ভৱপৰ সকলোখিনি প্ৰস্তুত কৰা, উন্মুক্ত কামৰ বাবে বিপজ্জনক শক্তি পৃথক কৰা, নিয়ন্ত্ৰিত ক্ৰমত কাৰ্য্যসমূহ পুনৰুদ্ধাৰ কৰা আৰু প্ৰথম গ্ৰহণযোগ্য উৎপাদন উইণ্ড’লৈ সময় জুখিব পৰা, গ্ৰহণযোগ্যতাৰ সংজ্ঞা, পৰিৱৰ্তনৰ ক্ষতি, দায়িত্বশীল অনুমোদনকাৰী আৰু প্ৰয়োজনীয় প্ৰমাণসমূহ দলটোৱে নিয়ন্ত্ৰিত আৰু অনুসন্ধানযোগ্য উৎপাদন ভিত্তিৰেখাৰ পৰা পৰৱৰ্তী উৎপাদন অভিযান আৰম্ভ কৰাৰ আগতে লিপিবদ্ধ কৰা।

পৰিভাষা টোকা:এই কামক এক্সট্ৰুচন ব্ল' মল্ডিং মেচিন চেঞ্জঅভাৰ, ব্ল' মল্ডিং মল্ড চেঞ্জ, মল্ড শ্বেপ, টুল চেঞ্জ, বটল লাইন চেঞ্জ, ব্ল' মল্ডিং ৰং সলনি, ব্ল' মল্ডিং ৰেজিন চেঞ্জ বা ব্ল' মল্ডিং ৰেচিপি চেঞ্জ বুলি বৰ্ণনা কৰিব পাৰে। এই লেবেলসমূহ ওভাৰলেপ হয়, কিন্তু ইহঁতে সদায় একে পৰিসৰৰ বৰ্ণনা নকৰে। জব পেকেটত কোনবোৰ ভৌতিক, বস্তুগত, ডিজিটেল আৰু তলৰ স্তৰৰ উপাদান সলনি হ’ব সেইটো সঠিকভাৱে উল্লেখ কৰিব লাগে।
পৰিৱৰ্তন নিয়ন্ত্ৰণ কৰা পাঁচটা সিদ্ধান্ত
- ফিনিচিং পইণ্টক এটা গ্ৰহণযোগ্য অংশ আৰু সুস্থিৰ উৎপাদন উইণ্ড' হিচাপে সংজ্ঞায়িত কৰক।
- প্ৰতিটো পৰিৱৰ্তিত বস্তু চিনাক্ত কৰক: ছাঁচ, ডাই টুলিং, ব্ল' পিন, ৰেজিন, ৰং, ৰেচিপি আৰু তলৰ সঁজুলি।
- সত্যাপন, পৰ্যায় আৰু আলেখ্যন বন্ধ-মেচিন উইন্ডোৰ বাহিৰলৈ স্থানান্তৰ কৰক য'ত সুৰক্ষিত।
- কোনোৱে উন্মুক্ত বিপদজনক অঞ্চলত প্ৰৱেশ কৰাৰ আগতে ছাইটৰ অনুমোদিত বিপজ্জনক-শক্তিৰ পদ্ধতি ব্যৱহাৰ কৰক।
- অনুমোদিত ছেটআপ আৰু প্ৰমাণ লিপিবদ্ধ কৰক যাতে পৰৱৰ্তী চলন এটা নিয়ন্ত্ৰিত ভিত্তিৰেখাৰ পৰা আৰম্ভ হয়।
| ডমেইন সলনি কৰক | নতুন চাকৰিটোৰ লগত কি মিলিব লাগিব | প্ৰমাণ পুনৰ আৰম্ভ কৰক | সাধাৰণ লুকাই থকা নিৰ্ভৰশীলতা |
|---|---|---|---|
| ছাঁচ আৰু আন্তঃপৃষ্ঠসমূহ | শুদ্ধ পুনৰীক্ষণ, মাউণ্টিং, কুলিং, ব্ল'-পিন/কোৰ আৰু টেক-আউট সম্পৰ্ক | নিয়ন্ত্ৰিত হাতৰ গতি আৰু লিক-মুক্ত সংযোগ | নলীৰ ৰুটিং, চেন্সৰৰ অৱস্থান বা ডাউনষ্ট্ৰিম ক্লিয়াৰেন্স |
| ডাই আৰু পেৰিচন টুলিং | অনুমোদিত সঁজুলিৰ পৰিচয়, যান্ত্ৰিক অৱস্থান আৰু মানাংকন | ছাঁচৰ বাবে স্থাপন কৰা পোন, সুস্থিৰ পেৰিছন | সঁজুলি নথিপত্ৰ সংস্থাপিত হাৰ্ডৱেৰৰ সৈতে মিল নাই |
| সামগ্ৰী আৰু ৰং | শুদ্ধ ৰেজিন গ্ৰেড, লট, মাষ্টাৰবেচ আৰু অনুমোদিত ৰিগ্ৰাইণ্ড নিয়ম | পৰিষ্কাৰ, সমজাতীয় গলিত আৰু অনুসন্ধানযোগ্য পদাৰ্থৰ পৰিৱৰ্তন | হেণ্ডলিং আৰু গলনাংকৰ পথত পুৰণি ৰেজিন বা ৰং থাকে |
| ৰেচিপি আৰু নিয়ন্ত্ৰণ | সংস্থাপিত উৎপাদন সৰঞ্জামৰ বাবে মুকলি কৰা ৰেচিপি পুনৰীক্ষণ | আদেশ আৰু প্ৰকৃত অৱস্থা এটা নিয়ন্ত্ৰিত চক্ৰৰ জৰিয়তে একমত হয় | সংৰক্ষিত ৰেচিপিৰ বাহিৰত এটা পুৰণি সামগ্ৰীৰ মূল্য জীয়াই থাকে |
| অংশ আৰু লাইন গ্ৰহণযোগ্যতা | অংকন, দৃশ্যমান সীমা, ওজন, দেৱাল, মাত্ৰা আৰু কাৰ্য্যকৰী পৰীক্ষা | সংজ্ঞায়িত একেৰাহে বা সময়-ভিত্তিক গ্ৰহণ উইণ্ড' | ট্ৰিমাৰ, লিক টেষ্টাৰ, কনভেয়ৰ বা পেক-আউটে এতিয়াও পুৰণি SKU ব্যৱহাৰ কৰে |
নতুন বটলটো অনুমোদন হ’লেহে এটা চেঞ্জ অভাৰ সম্পূৰ্ণ হয়
গছ-গছনিয়ে প্ৰায়ে এই শব্দটো ব্যৱহাৰ কৰেচেঞ্জঅভাৰকেইবাটাও ভিন্ন অনুষ্ঠানৰ বাবে। নতুন ছাঁচটো ক্লেম্প কৰিলে এজন তত্বাৱধায়কে ঘড়ীটো বন্ধ কৰিব পাৰে। আন এজনে প্ৰথম স্বয়ংক্ৰিয় চক্ৰ আৰম্ভ হ’লে ইয়াক বন্ধ কৰিব পাৰে। গুণগত মানে সম্পূৰ্ণতাক পৰিদৰ্শনত উত্তীৰ্ণ হোৱা প্ৰথম অংশ হিচাপে সংজ্ঞায়িত কৰিব পাৰে, আনহাতে উৎপাদনত গ্ৰহণযোগ্য অংশৰ স্থায়ী দৌৰৰ প্ৰয়োজন হ’ব পাৰে। এই সংজ্ঞাসমূহে বিভিন্ন সংখ্যা উৎপন্ন কৰে, গতিকে আৰম্ভণি বিন্দু আৰু শেষ বিন্দু নিৰ্দিষ্ট নোহোৱালৈকে পৰিৱৰ্তন-সময়ৰ তুলনা অৰ্থহীন।
এক্সট্ৰুচন ব্ল' মল্ডিং লাইনৰ বাবে এটা উপযোগী আৰম্ভণি বিন্দু হৈছে আউটগোয়িং কামৰ পৰা শেষ গ্ৰহণ কৰা অংশ। এটা উপযোগী ফিনিচিং পইণ্ট হৈছে অহা কামৰ বাবে প্ৰথম গ্ৰহণযোগ্য উৎপাদন উইণ্ড'। উদ্ভিদে সেই খিৰিকীখনৰ সংজ্ঞা দিব লাগিব। ই একেৰাহে অংশৰ এটা নিৰ্দিষ্ট সংখ্যক, সুস্থিৰ অৱস্থাত এটা নিৰ্দিষ্ট সময় বা ষ্টেচন, গহ্বৰ বা ডাই আউটলেটৰ মাজেৰে নমুনা সংগ্ৰহৰ নিয়ম হ'ব পাৰে। প্ৰয়োজনীয়তা নিয়ন্ত্ৰিত পণ্য বা প্ৰক্ৰিয়াৰ নিৰ্দিষ্টকৰণৰ অন্তৰ্গত, কোনো অপাৰেটৰৰ স্মৃতিশক্তিত নহয়।
এই সংজ্ঞাই কেৱল ছাঁচযুক্ত মেট্ৰিক লুকুৱাই ৰখা কাম উন্মোচন কৰে। অহা সামগ্ৰীৰ বাবে আন এটা ডাই বা মেণ্ড্ৰেল, ব্ল' পিন, ডিঙিৰ সঁজুলি, কোৰ মুভমেণ্ট, পেৰিচন প্ৰফাইল, ৰেজিন, ৰং, ৰিগ্ৰাইণ্ড নিয়ম, লিক-টেষ্ট প্ৰগ্ৰেম, ট্ৰিমিং ফিক্সচাৰ, লেবেল, কনভেয়ৰ গাইড বা পেক-আউট পেটাৰ্ণৰ প্ৰয়োজন হ'ব পাৰে। আনকি যেতিয়া ভৌতিক ছাঁচটো স্থাপন হৈ থাকে, তেতিয়াও এটা সামগ্ৰী আৰু ৰেচিপিৰ পৰিৱৰ্তন হ’ব পাৰে সম্পূৰ্ণ প্লাষ্টিকৰ বটল উৎপাদনৰ পৰিৱৰ্তন।
ফলাফলটোক চাৰিটা পদক্ষেপত পৃথক কৰক: বন্ধ-মেচিনৰ সময়, প্ৰথমে গঠিত অংশৰ সময়, প্ৰথম গ্ৰহণ কৰা অংশৰ সময় আৰু গ্ৰহণ কৰা উৎপাদন উইণ্ড'লৈ সময়। ৰেকৰ্ড ছেটআপে সেই সময়বোৰৰ কাষত পৰিমাণ নাকচ আৰু পাৰ্জ কৰে। ইয়াৰ দ্বাৰা প্ৰতিটো সংখ্যা কমি যাব বুলি প্ৰতিশ্ৰুতি দিয়া হোৱা নাই। ই ক্ষতিক দৃশ্যমান কৰে আৰু এটা দ্ৰুত পুনৰাৰম্ভক সফল এক্সট্ৰুচন ব্ল' মল্ডিং মেচিন চেঞ্জঅভাৰ হিচাপে ৰিপ'ৰ্ট কৰাত বাধা দিয়ে যেতিয়া ডাউনষ্ট্ৰিম লাইন বা মান গেটে এতিয়াও অংশসমূহ প্ৰত্যাখ্যান কৰি থাকে।
মেচিন বন্ধ হোৱাৰ আগতে নতুন প্ৰডাক্ট পেকেইজৰ পৰিকল্পনা কৰক
আউটগোয়িং কাম চলি থকাৰ সময়ত চেঞ্জঅভাৰ এটা তথ্য পৰীক্ষা হিচাপে আৰম্ভ হ'ব লাগে। এটা মুকলি কৰা কাৰ্য্য পেকেট নিৰ্মাণ কৰক যিয়ে অংশ অংকন আৰু পুনৰীক্ষণ, ৰেজিন গ্ৰেড, মাষ্টাৰবেচ, অনুমোদিত পুনৰ গ্ৰাইণ্ড, লক্ষ্য অংশৰ ওজন, জটিল মাত্ৰা, দেৱাল-বেধৰ অৱস্থান, দৃশ্যমান মাপকাঠী, কাৰ্য্যকৰী পৰীক্ষা আৰু প্ৰত্যাশিত পেক-আউট চিনাক্ত কৰে। মল্ড, ডাই টুলিং, ব্ল’ পিন, ইনছাৰ্ট, টেক-আউট আৰু ডাউনষ্ট্ৰিম ফিক্সচাৰ পৰিচয় যোগ কৰক। যদি দুটা বস্তুৱে এটা সাধাৰণ নাম ভাগ কৰে, টেকসই আইডি বা পুনৰীক্ষণ-নিয়ন্ত্ৰিত ফটোগ্ৰাফ ব্যৱহাৰ কৰক যাতে ছেটআপ দলে ৰূপৰ দ্বাৰা বাছনি নকৰে।
কিংগলৰ প্ৰকাশিতবিক্ৰী প্ৰক্ৰিয়াক্ৰেতাসকলক মেচিনৰ দ্ৰৱ নিৰ্বাচন কৰাৰ আগতে পণ্যৰ ফটো বা অংকন, ওজন, আকাৰ, সামগ্ৰী, বেধ, উৎপাদন আৰু ৰাসায়নিক-প্ৰতিৰোধৰ প্ৰয়োজনীয়তা প্ৰদান কৰিবলৈ কয়। একে ইনপুট শ্ৰেণীসমূহ পিছৰ পৰিৱৰ্তনৰ সময়ত মূল্যৱান কাৰণ ইহঁতে মেচিন ছেটআপক উৎপন্ন কৰিবলগীয়া অংশৰ সৈতে সংযোগ কৰে। উৎপাদন পেকেটটো মূল অনুসন্ধানতকৈ অধিক নিৰ্দিষ্ট হ'ব লাগে আৰু প্ৰকৃত মেচিন, ছাঁচ আৰু সামগ্ৰীৰ সংমিশ্ৰণৰ বাবে কেৱল অনুমোদিত মান থাকিব লাগে।
পৰৱৰ্তী ছাঁচ আৰু পৰীক্ষা কৰা সহায়ক বস্তুসমূহ নিৰ্দিষ্ট ঠাইত মঞ্চস্থ কৰক, প্ৰস্থান, পহৰা বা সামগ্ৰীৰ প্ৰবাহত বাধা নিদিয়াকৈ। লিফটিং পইণ্ট আৰু প্লাণ্টৰ লিফ্ট প্লেন পৰীক্ষা কৰক, কিন্তু ছাঁচৰ নামমাত্ৰ আকাৰৰ পৰা লিফটিং ক্ষমতা অনুমান নকৰিব। শীতল সংযোগ, বায়ু সংযোগ, চেন্সৰ, কেবল আৰু ফাষ্টনাৰ উপস্থিত আছে আৰু সঠিকভাৱে চিনাক্ত কৰা হৈছে নে নাই নিশ্চিত কৰক। আউটগোয়িং ৰেজিন, ট্ৰেঞ্জিচন মেটেৰিয়েল আৰু প্ৰত্যাখ্যান কৰা অংশৰ বাবে পৰিষ্কাৰ সামগ্ৰী পৰিচালনা সঁজুলি আৰু পৃথক কৰা পাত্ৰ প্ৰস্তুত কৰা। যদি লাইনটোত ট্ৰিমাৰ, লিক টেষ্টাৰ, লেবেলাৰ বা কনভেয়ৰ থাকে, তেন্তে ইয়াৰ ৰেচিপি আৰু একেটা ৰেডিনেছ ৰিভিউত অংশ সলনি কৰক।
চূড়ান্ত পুৰণি অংশৰ আগতে এটা চুটি প্ৰস্তুতিৰ সিদ্ধান্ত লওক। ছাঁচ চেটাৰে সঁজুলি আৰু উত্তোলনৰ প্ৰস্তুতি নিশ্চিত কৰে, সামগ্ৰী নিয়ন্ত্ৰণে সঠিক লট আৰু পৰিষ্কাৰ পথ নিশ্চিত কৰে, অপাৰেটৰে ৰেচিপিৰ প্ৰৱেশ নিশ্চিত কৰে, ৰক্ষণাবেক্ষণে যিকোনো নিৰ্ধাৰিত কাম নিশ্চিত কৰে, আৰু গুণগত মানৰ নমুনা পৰিকল্পনা নিশ্চিত কৰা হয়। যদি কোনো প্ৰয়োজনীয় বস্তু নোহোৱা হয়, তেন্তে ব্যৱহাৰিক হ’লে আউটগোয়িং কামটো চলি থাকিবলৈ দিয়ক। পৰিকল্পিত ষ্টপৰ আগতে সমস্যাটো আৱিষ্কাৰ কৰিলে সুৰক্ষাৰ চৰ্টকাট নোলোৱাকৈ ডাউনটাইমক প্ৰস্তুতিৰ সময়লৈ ৰূপান্তৰিত কৰা হয়।
ছাঁচ বা সঁজুলিৰ কামৰ আগতে বিপজ্জনক শক্তি নিয়ন্ত্ৰণ কৰক
ব্ল’ মল্ডিং মল্ড পৰিৱৰ্তনে মানুহক ক্লেম্প গতি, চলন্ত প্লেটেন, ব্ল’ পিন, কাটাৰ, ৰবট, হাইড্ৰলিক চাপ, বায়ুচালিত চাপ, বৈদ্যুতিক শক্তি, গৰম পলিমাৰ আৰু উত্তাপিত সঁজুলিৰ সন্মুখীন হ’ব পাৰে। সাধাৰণ বন্ধ বুটাম টিপিলে বিপদজনক অঞ্চলৰ ভিতৰত কাম কৰাৰ বাবে নিৰাপদ অৱস্থা স্থাপন নহয়। নিয়োগকৰ্তাই নিৰ্ধাৰণ কৰিব লাগিব কোনবোৰ কাম চাৰ্ভিচিং বা ৰক্ষণাবেক্ষণ কৰা হৈছে, সকলো শক্তিৰ উৎস চিনাক্ত কৰিব লাগিব আৰু প্ৰশিক্ষিত আৰু অনুমোদিত কৰ্মীৰ জৰিয়তে স্থানৰ মেচিন-নিৰ্দিষ্ট শক্তি-নিয়ন্ত্ৰণ পদ্ধতি প্ৰয়োগ কৰিব লাগিব।
আমেৰিকাৰ কৰ্মস্থলীৰ বাবে,অ’এছএ ২৯ চিএফআৰ ১৯১০.১৪৭য'ত অপ্ৰত্যাশিত শক্তি প্ৰদান, আৰম্ভণি বা সংৰক্ষিত শক্তি মুকলি কৰি এজন কৰ্মচাৰীক আঘাত কৰিব পাৰে তেনে চাৰ্ভিচিং আৰু ৰক্ষণাবেক্ষণৰ বিষয়ে আলোচনা কৰে। ইয়াৰ বাবে শক্তি-নিয়ন্ত্ৰণ কাৰ্যসূচী, প্ৰযোজ্য ঠাইত নথিভুক্ত পদ্ধতি, প্ৰশিক্ষণ আৰু সময়ে সময়ে পৰিদৰ্শনৰ প্ৰয়োজন।অ’এছএ ২৯ চিএফআৰ ১৯১০.২১২সাধাৰণ মেচিন-গাৰ্ডিঙৰ প্ৰয়োজনীয়তা প্ৰদান কৰে। আমেৰিকাৰ বাহিৰৰ উদ্ভিদসমূহে তেওঁলোকৰ স্থানত প্ৰযোজ্য আইন, মানদণ্ড আৰু নিয়োগকৰ্তাৰ পদ্ধতিসমূহ অনুসৰণ কৰিব লাগিব।
পৰিৱৰ্তন পৰিকল্পনাই এনে কামকো সম্বোধন কৰিব লাগিব যিবোৰ পৰীক্ষা বা স্থান নিৰ্ধাৰণৰ বাবে অস্থায়ী শক্তিৰ প্ৰয়োজন হয়। সেইটো ইম্প্ৰভাইজ কৰাৰ অনুমতি নহয়। দায়িত্বশীল নিয়োগকৰ্তাই সঁজুলি আৰু মানুহক ক্লিয়াৰ কৰা, কেৱল প্ৰয়োজনীয় শক্তি পুনৰুদ্ধাৰ কৰা, পৰীক্ষা সম্পন্ন কৰা, প্ৰয়োজনৰ সময়ত পুনৰ শক্তিহীন কৰা আৰু উন্মুক্ত কাম পুনৰ আৰম্ভ হোৱাৰ আগতে নিয়ন্ত্ৰণ পুনৰ প্ৰয়োগ কৰাৰ বাবে এটা অনুসৰণযোগ্য ক্ৰম সংজ্ঞায়িত কৰিব লাগিব। পোহৰৰ পৰ্দা, আন্তঃসংলগ্ন দুৱাৰ বা জৰুৰীকালীন ষ্টপে স্বাভাৱিক কাৰ্য্যকলাপক সুৰক্ষা দিব পাৰে, কিন্তু ইয়াক প্ৰযোজ্য বিপজ্জনক-শক্তি পদ্ধতিৰ বিকল্প হিচাপে আকস্মিকভাৱে গণ্য কৰিব নালাগে।
ৰাইজৰ দৰেই সাৱধানে সা-সঁজুলি সুৰক্ষিত কৰক। কিংগলৰ আয়োজকস্বয়ংক্ৰিয় ব্ল' মল্ডিং মেচিন অপাৰেচন মেনুৱেলব্ল'-পিনৰ গতিবিধি ছাঁচ-মুকলি অৱস্থাৰ সৈতে সমন্বিত হ'ব লাগিব বুলি সতৰ্ক কৰি দিয়ে আৰু প্লেটফৰ্ম আৰু ডাই-হেড পজিচনিং কাৰ্য্যসমূহৰ বৰ্ণনা কৰে। সঠিক আন্তঃপৃষ্ঠ আৰু নিৰাপদ গতিৰ যুক্তি মডেল, বিকল্প আৰু চফ্টৱেৰ সংস্কৰণ অনুসৰি ভিন্ন হয়। গতিকে ছেটআপ টিমে এটা ওলমি থকা ছাঁচ বা উন্মুক্ত সঁজুলি থকাৰ সময়ত আৱিষ্কাৰ কৰাৰ পৰিৱৰ্তে ষ্টপৰ আগতে মেচিন-নিৰ্দিষ্ট অনুমোদিত গতি চিনাক্ত কৰিব লাগে।
ছাঁচ, সামগ্ৰী আৰু নিয়ন্ত্ৰণৰ মাজেৰে এটা নিয়ন্ত্ৰিত ক্ৰম চলাওক
তলৰ আঠ পৰ্যায়ৰ ক্ৰমটো ইচ্ছাকৃতভাৱে নিয়ন্ত্ৰণ প্ৰবাহ হিচাপে লিখা হৈছে, সাৰ্বজনীন যান্ত্ৰিক পদ্ধতি হিচাপে নহয়। বিশদ ছাঁচ আঁতৰোৱাৰ পদক্ষেপ, ফাষ্টনাৰৰ মান, নলীৰ পদ্ধতি, সঁজুলি-উষ্ণতাৰ সীমা আৰু পৰীক্ষাৰ গতি প্ৰকৃত মেচিন, ছাঁচ আৰু উদ্যোগৰ নিৰ্দেশনাৰ পৰা আহিব লাগিব। এটা সাধাৰণ ক্ৰমৰ মূল্য হ'ল ই কাৰ্য্যকলাপ, সঁজুলি, ৰক্ষণাবেক্ষণ, সামগ্ৰী আৰু গুণগত মান একে ধৰণৰ হেণ্ডঅফ পইণ্ট দিয়ে।
-
আউটগোয়িং কামটো এৰি দিয়ক।শেষৰ গ্ৰহণ কৰা পুৰণি অংশটো চিনাক্ত কৰক, প্ৰয়োজনীয় প্ৰক্ৰিয়াৰ ৰেকৰ্ড সংৰক্ষণ কৰক আৰু আউটগোয়িং ৰেজিন, লেবেল আৰু ৱৰ্ক-ইন-প্ৰক্ৰিয়াৰ মাজত মিলন কৰক। যদি উদ্ভিদৰ নিয়ন্ত্ৰণ পৰিকল্পনাত অনুমোদিত নমুনাৰ প্ৰয়োজন হয় তেন্তে অনুমোদিত নমুনা সংৰক্ষণ কৰক।
-
অনুমোদিত অৱস্থাত বন্ধ কৰক।মেচিন আৰু ৰেজিন বন্ধ কৰাৰ নিৰ্দেশনা অনুসৰণ কৰক। ৰেজিন পৰিৱৰ্তনৰ বাবে স্বাভাৱিক বিৰতি উপযুক্ত বুলি ধৰি লোৱাতকৈ হপাৰ, এক্সট্ৰুডাৰ, হেড বা এক্যুমুলেটৰত থকা গৰম বাসস্থান আৰু সামগ্ৰীৰ হিচাপ লওক।
-
উন্মুক্ত কামৰ বাবে পৃথক কৰা।অনুমোদিত কৰ্মীয়ে স্থানৰ বিপজ্জনক-শক্তি আৰু উত্তোলন পদ্ধতি প্ৰয়োগ কৰে। কোনোবাই নিৰ্ধাৰিত বিপদজনক অঞ্চলত প্ৰৱেশ কৰাৰ আগতে পৃথকীকৰণ পৰীক্ষা কৰক আৰু সংৰক্ষিত জলীয়, বায়ুচালিত, মহাকৰ্ষণ আৰু তাপ শক্তিক সম্বোধন কৰক।
-
আউটগোয়িং উপাদানসমূহ আঁতৰাওক আৰু সুৰক্ষিত কৰক।ছাঁচ আৰু সংশ্লিষ্ট সঁজুলিসমূহ তেওঁলোকৰ নিয়ন্ত্ৰিত নিৰ্দেশনাৰ দ্বাৰা বিচ্ছিন্ন, তুলি লওক আৰু সংৰক্ষণ কৰক। পৰিষ্কাৰ সংযোগসমূহক কেপ কৰক বা সুৰক্ষিত কৰক আৰু পৰৱৰ্তী ৰানলৈ প্ৰেৰণ কৰাৰ পৰিৱৰ্তে ক্ষতি, লিকেজ বা অস্বাভাৱিক পৰিধান ৰেকৰ্ড কৰক।
-
সাধাৰণ আন্তঃপৃষ্ঠসমূহ পৰীক্ষা কৰক।মাউণ্টিং মুখসমূহ, প্ৰান্তিককৰণ বৈশিষ্ট্যসমূহ, শীতল আৰু বায়ু সংযোগসমূহ, চেন্সৰসমূহ, কেবুলসমূহ আৰু অভিগমযোগ্য ৰক্ষিত অঞ্চল পৰীক্ষা কৰক। এটা লুকাই থকা আন্তঃপৃষ্ঠ সমস্যাই নতুন ছাঁচটো অনুসৰণ কৰিব পাৰে আৰু এটা ৰেচিপিৰ দোষৰ দৰে দেখাব পাৰে।
-
পৰীক্ষা কৰা অহা সৰঞ্জাম সংস্থাপন কৰক ।ভৌতিক IDসমূহ উন্মোচিত কাৰ্য্য পেকেটৰ সৈতে মিলাওক। পিঞ্চ, তাপ আৰু গতিৰ বিপদ এৰাই চলিবলৈ সংযোগসমূহ ৰাউট কৰক, তাৰ পিছত ধাৰ্য্য কৰা মাউণ্টিং আৰু সংযোগ পৰীক্ষাসমূহ সম্পূৰ্ণ কৰক।
-
অনুমোদনৰ দ্বাৰা কাৰ্য্যসমূহ পুনৰুদ্ধাৰ কৰক।কৰ্মী আৰু সঁজুলিসমূহ পৰিষ্কাৰ কৰক, গাৰ্ডসমূহ পুনৰ সংস্থাপন কৰক, অনুমোদিত পুনৰ শক্তি প্ৰদান প্ৰক্ৰিয়া অনুসৰণ কৰক আৰু নিয়ন্ত্ৰিত অৱস্থাত অনুমোদিত হাতৰ গতি প্ৰমাণ কৰক। আদেশ, প্ৰতিক্ৰিয়া আৰু শাৰীৰিক গতি একমত হোৱাটো নিশ্চিত কৰক।
-
সামগ্ৰীৰ পৰিচয় দিয়ক আৰু সামগ্ৰীটোক যোগ্যতা অৰ্জন কৰক।অনুমোদিত ৰেজিন বা ৰঙৰ পৰিৱৰ্তন সম্পূৰ্ণ কৰক, মুকলি কৰা ৰেচিপি লোড কৰক, নিদানমূলক অংশ গঠন কৰক, এটা সময়ত এটা প্ৰমাণিত কাৰণ শুধৰাই দিয়ক আৰু সংজ্ঞায়িত গ্ৰহণ উইণ্ড' পাৰ হোৱাৰ পিছতহে উৎপাদন এৰি দিয়ক।
এজন মঞ্চৰ মালিকে প্ৰতিটো হেণ্ডঅফত স্বাক্ষৰ বা ডিজিটেলভাৱে স্বীকাৰ কৰিব লাগে। সেই সৰু নিয়ন্ত্ৰণে অস্পষ্ট বিবৃতিসমূহ যেনে “ছাঁচ সাজু হৈছে” প্ৰতিৰোধ কৰে যেতিয়া শীতল সংযোগ কৰা নহয়, বা “ৰেচিপি লোড কৰা হৈছে” যেতিয়া এটা সহায়ক ডিভাইচে এতিয়াও পূৰ্বৰ SKU ধৰি ৰাখে। ইও দেখুৱায় যে সময় প্ৰকৃততে ক'ত হেৰাই গৈছিল: অনুমোদনৰ বাবে অপেক্ষা কৰা, হাৰ্ডৱেৰ অৱস্থান কৰা, এটা আন্তঃপৃষ্ঠ সংশোধন কৰা, পুৰণি ৰং পৰিষ্কাৰ কৰা, পেৰিচন স্থিতিশীল কৰা বা এটা গুণগত পৰীক্ষা পুনৰাবৃত্তি কৰা।
সঁজুলি সম্পৰ্কৰ বিষয়ে অধিক বিৱৰণৰ বাবে, Kinggle's ব্যৱহাৰ কৰকএক্সট্ৰুচন ব্ল' মল্ডিং মল্ড ডিজাইন গাইড. বন্ধ কৰা মেচিনৰ পৰা উৎপাদনলৈ নিয়ন্ত্ৰিত উভতি অহাৰ বাবে, ব্যৱহাৰ কৰকব্ল' মল্ডিং মেচিন ষ্টাৰ্টআপ চেকলিষ্ট. সেই প্ৰবন্ধবোৰে ব্যক্তিগত পৰ্যায়বোৰ সম্প্ৰসাৰিত কৰে; এই পৰিবৰ্তন পৃষ্ঠাই এটা অনুমোদিত কামৰ পৰা পৰৱৰ্তী কামলৈ ক্ৰছ-কাৰ্য্যকৰী হেণ্ডঅফৰ মালিক।
ৰেজিন আৰু ৰঙৰ পৰিৱৰ্তনক পদাৰ্থ-পথৰ সিদ্ধান্ত হিচাপে গণ্য কৰক
পৰৱৰ্তী বেগটো হপাৰত উপনীত হ’লে এটা ব্ল’ মল্ডিং মেটেৰিয়েল সলনি সম্পূৰ্ণ নহয়। আউটগোয়িং ৰেজিন বা ৰং কনভেয়িং লাইন, লোডাৰ, হপাৰ, ব্লেণ্ডাৰ, ফিড থ্ৰ'ট, স্ক্ৰু আৰু বেৰেল, এডাপ্টাৰ, এক্সট্ৰুচন হেড, এক্যুমুলেটৰ ফ্ল' পথ আৰু ডাই টুলিঙত থাকিব পাৰে। পৰিৱৰ্তন পৰিকল্পনাত সেই আয়তনসমূহৰ কোনটো জড়িত আৰু ক’ত মিশ্ৰিত বা অফ-ৰঙীন সামগ্ৰী সংগ্ৰহ কৰা হ’ব সেইটো চিনাক্ত কৰিব লাগে। ইয়াত লগতে উল্লেখ কৰিব লাগে যে ট্ৰেঞ্জিচন মেটেৰিয়েল উদ্ধাৰ কৰিব পাৰি নেকি, কোৱাৰেণ্টাইন কৰিব লাগিব নেকি বা প্লাণ্টৰ মেটেৰিয়েল নিয়মৰ অধীনত নিষ্কাশন কৰিব লাগিব নেকি।
ৰেজিন যোগানকাৰীৰ অনুমোদিত বন্ধ, ষ্টাৰ্টআপ আৰু পাৰ্জিং নিৰ্দেশনাৰ লগতে মেচিনৰ নিৰ্দেশনা অনুসৰণ কৰক। প্ৰতিটো পলিমাৰ, ৰং আৰু এক্সট্ৰুচন ব্যৱস্থাৰ বাবে এটা সাৰ্বজনীন পাৰ্জ পদাৰ্থ, উষ্ণতা বা পৰিমাণে কাম কৰে বুলি ধৰি ল’ব নালাগে। প্ৰাকৃতিক পদাৰ্থৰ পৰা ক’লা পদাৰ্থলৈ পৰিৱৰ্তনে আন্ধাৰৰ পৰা প্ৰাকৃতিকলৈ ভিন্ন দৃশ্যমানতাৰ সমস্যাৰ সৃষ্টি কৰে। একেটা পলিমাৰৰ গ্ৰেডৰ মাজত পৰিৱৰ্তনে এতিয়াও গলনাংক শক্তি, ফুলা, শীতলতা আৰু পেৰিছন আচৰণ সলনি কৰিব পাৰে। পলিমাৰ পৰিয়ালৰ মাজত পৰিৱৰ্তনৰ বাবে অধিক নিৰ্দিষ্ট সামঞ্জস্য আৰু অৱক্ষয় পৰ্যালোচনাৰ প্ৰয়োজন হ'ব পাৰে। কিংগলৰএইচডিপিই বনাম পিপি ব্ল’ মল্ডিং গাইডউপাদানৰ নামক এটা সৰল বিকল্প হিচাপে গণ্য কৰাৰ পৰিবৰ্তে অংশ, প্ৰক্ৰিয়া আৰু বৈধকৰণ সৰঞ্জামক কিয় পুনৰ বিবেচনা কৰিব লাগিব সেই বিষয়ে ব্যাখ্যা কৰে।
লায়ণ্ডেলবেচেলৰব্ল' মল্ডিং সমস্যা সমাধান গাইডবাহিৰৰ দূষণ আৰু অৱক্ষয়ী ৰেজিনক ডাই লাইন, ষ্ট্ৰিকিং, অফ-কলাৰ কণা আৰু ফুটাৰ উৎস হিচাপে চিনাক্ত কৰে। ই বিশেষভাৱে মেটেৰিয়েল-হেণ্ডলিং হাউচকিপিং, দূষিত ৰিগ্ৰাইণ্ড, ৰেজিনৰ মাজত দুৰ্বল পাৰ্জিং আৰু দুৰ্বল শ্বটডাউন বা ষ্টাৰ্টআপ প্ৰথাক সম্ভাৱ্য অৱদানকাৰী হিচাপে আঙুলিয়াই দিয়ে। এইবোৰ নিদানমূলক সম্পৰ্ক, কিংগলৰ অপাৰেটিং চেটপইণ্ট নহয়।
হেণ্ডঅফত ইতিবাচক সামগ্ৰী চিনাক্তকৰণ গঢ়ি তোলক। ৰেজিন যোগানকাৰী, গ্ৰেড, লট, মাষ্টাৰবেচ, অনুপাত, পুনৰ গ্ৰাইণ্ড উৎস আৰু নতুন মিশ্ৰণটোৱে খাদ্য ব্যৱস্থাত প্ৰৱেশ কৰাৰ সময় ৰেকৰ্ড কৰক। প্ৰয়োজনৰ সময়ত ৰখা নমুনাৰ সৈতে লেবেল বা বাৰক'ড ৰেকৰ্ড ৰাখক। যদি প্ৰথম নতুন অংশবোৰে ক'লা দাগ, ৰেখা বা ৰঙৰ কঢ়িয়াই নিয়া দেখা যায়, তেন্তে সময়ৰ ষ্টাম্প আৰু পদাৰ্থ-পথৰ ৰেকৰ্ডে দূষণ বা অৱক্ষয়ৰ পৰা ভৱিষ্যদ্বাণীযোগ্য পৰিৱৰ্তনক পৃথক কৰাত সহায় কৰে। দ্য...এক্সট্ৰুচন ব্ল' মল্ডিং দোষ গাইডলক্ষণৰ পৰা প্ৰমাণলৈ বহল মেট্ৰিক্স প্ৰদান কৰে।
পুৰণি সামগ্ৰীৰ ধাৰণা আমদানি নকৰাকৈ ৰেচিপিটো পুনৰুদ্ধাৰ কৰক
সংৰক্ষিত ৰেচিপি এটা তেতিয়াহে উপযোগী হয় যেতিয়া ইয়াৰ পৰিচয় আৰু পৰিসৰ স্পষ্ট হয়। অহা ৰেকৰ্ডত পণ্যৰ পুনৰীক্ষণ, ছাঁচ আৰু সঁজুলিৰ সংমিশ্ৰণ, ৰেজিন গ্ৰেড, প্ৰাসংগিক নিয়ন্ত্ৰক ফাইল, অনুমোদনৰ অৱস্থা আৰু শেষ পৰীক্ষিত তাৰিখ উল্লেখ কৰিব লাগে। প্ৰৱেশ অধিকাৰে মুকলি কৰা উৎপাদন ৰেচিপিসমূহক উন্নয়ন পৰীক্ষাৰ পৰা পৃথক কৰিব লাগে। এটা নথিপত্ৰ লোড কৰাৰ আগতে, অপাৰেটৰে নিশ্চিত কৰিব লাগে যে ভৌতিক যন্ত্ৰৰ অৱস্থা নথিপত্ৰৰ সৈতে মিলে ৰেচিপি নাম ব্যৱহাৰ নকৰি হাৰ্ডৱেৰ সঠিক হোৱাৰ প্ৰমাণ হিচাপে।
ৰেচিপিৰ পৰিসৰ চিস্টেমসমূহৰ মাজত বিভক্ত কৰিব পাৰি। মূল HMI ত ছাঁচ-মুকলি আৰু বন্ধ অৱস্থান, গতিৰ গতি, বিলম্ব, ব্ল' টাইমিং, শীতল সময়, টেক-আউট লজিক আৰু ফাংচন নিৰ্বাচন থাকিব পাৰে। এটা পৃথক দেৱাল-বেধ নিয়ন্ত্ৰকে শ্বট বা চক্ৰৰ তথ্য, ডাই-গেপ মান আৰু পেৰিচন প্ৰফাইল ধৰি ৰাখিব পাৰে। ডাউনষ্ট্ৰিম সঁজুলিয়ে ট্ৰিমিং, লিক-টেষ্টিং বা কনভেয়ৰৰ ছেটিংছ ধৰি ৰাখিব পাৰে। কিংগলৰ আয়োজকMoog DigiPack III মেনুৱেলসংৰক্ষিত ধাৰক নথিপত্ৰসমূহে প্ৰগ্ৰাম কৰা পেৰিচন আলেখ্যন আৰু সঁজুলি মানাংকন তথ্য অন্তৰ্ভুক্ত কৰিব পাৰে। ইয়াৰ উপৰিও ইয়াত কোৱা হৈছে যে এটা পাত্ৰৰ পৰা আন এটা পাত্ৰলৈ সলনি কৰাৰ সময়ত সঠিক ডাই-গেপ টুলিং মানাংকন গুৰুত্বপূৰ্ণ।
সেই প্ৰমাণে এটা গুৰুত্বপূৰ্ণ নিয়ম সমৰ্থন কৰে: এটা চফ্টৱেৰ ফাইলক ইয়াক চলাবলৈ মানাংকন কৰা সঁজুলিৰ পৰা আঁতৰাই নিদিব। একেটা নিয়ন্ত্ৰক হাতপুথিতে লক্ষ্য কৰা হৈছে যে এটা ছাঁচ সলনিৰ বাবে ডাই-গেপ সঁজুলি সলনি কৰাৰ প্ৰয়োজনো হ'ব পাৰে। এটা ডাই, মেণ্ড্ৰেল আৰু মানাংকনৰ সৈতে এটা গ্ৰহণযোগ্য পাত্ৰ উৎপন্ন কৰা ফাইল সেই বস্তুবোৰ সলনি হোৱাৰ পিছত স্বয়ংক্ৰিয়ভাৱে বৈধ নহয়। য'ত প্লাণ্টে অনুমোদিত মাষ্টাৰ ছেটিংছ কৰিছে, লোড কৰা পুনৰীক্ষণক মুকলি কৰা ৰেকৰ্ডৰ সৈতে তুলনা কৰক আৰু যিকোনো ইচ্ছাকৃত পাৰ্থক্য নথিভুক্ত কৰক। প্ৰথম অংশ টিউন কৰাৰ সময়ত মাষ্টাৰ অভাৰৰাইট নকৰিব।
কেৱল মেচিন-নিৰ্দিষ্ট পদ্ধতিৰ দ্বাৰা অনুমোদিত গতিসমূহ প্ৰমাণ কৰিবলে হস্তচালিত বা প্ৰতিষ্ঠা ধৰণ ব্যৱহাৰ কৰক। স্বয়ংক্ৰিয় চাইকেল চলোৱাৰ আগতে মল্ড ক্লিয়াৰেন্স, ব্ল'-পিন বা কোৰৰ সম্পৰ্ক, ডাই-হেড আৰু প্লেটেনৰ অৱস্থান, টেক-আউট পথ, গাৰ্ড আৰু প্ৰতিক্ৰিয়া পৰীক্ষা কৰক। কিংগলৰ অপাৰেচন মেনুৱেলত হাতৰ কামৰ বৰ্ণনা কৰা হৈছে আৰু সতৰ্ক কৰি দিয়া হৈছে যে ব্ল'-পিনৰ গতি মুকলি ছাঁচৰ সৈতে সমন্বয় কৰিব লাগিব। যিহেতু আন্তঃপৃষ্ঠ আৰু বৈকল্পিক কাৰ্য্যসমূহ ভিন্ন হয়,...HMI সংহতিসমূহ আৰু এলাৰ্মসমূহ গাইডবিকল্প হিচাপে ব্যৱহাৰ নকৰি সঠিক মেচিনৰ হাতপুথিৰ কাষত পঢ়িব লাগে।
টিউনিং আৰম্ভ কৰাৰ সময়ত, এটা উল্লেখিত কাৰণত এটা নিয়ন্ত্ৰিত চলক সলনি কৰক, পুৰণি আৰু নতুন মানসমূহ লিপিবদ্ধ কৰক, আৰু ইয়াক বিচাৰ কৰাৰ আগতে প্ৰক্ৰিয়াৰ সঁহাৰিৰ বাবে অপেক্ষা কৰক। পেৰিছন বিতৰণ, অংশৰ ওজন, এক্সট্ৰুচন আচৰণ, শীতলতা আৰু ছাঁচৰ অৱস্থানে পাৰস্পৰিক ক্ৰিয়া কৰে। দ্য...parison প্ৰগ্ৰেমিং গাইডকেৱল ৰূপৰ দ্বাৰা বিন্দুবোৰ মসৃণ কৰাৰ পৰিৱৰ্তে জুখি উলিওৱা বেৰৰ অৱস্থানৰ সৈতে প্ৰফাইল কেনেকৈ সংযোগ কৰিব লাগে সেই বিষয়ে ব্যাখ্যা কৰে।
চেঞ্জঅভাৰৰ সফলতা জুখিবৰ আগতে প্ৰথম অংশবোৰ বৈধ কৰক
প্ৰথম বন্ধ অংশটোৱে মাত্ৰ এটা প্ৰশ্নৰ উত্তৰ দিয়ে: ৰেখাডালে কিবা এটা গঠন কৰিব পাৰে। ই প্ৰমাণ নকৰে যে অংশটোৱে অংকন, কাৰ্য্যকৰী বা প্ৰক্ৰিয়াৰ প্ৰয়োজনীয়তা পূৰণ কৰে। আৰম্ভণিৰ টুকুৰাবোৰক নিদানমূলক নমুনা হিচাপে গণ্য কৰক। উপযুক্তভাৱে ক্ৰম, সময়, ষ্টেচন, গহ্বৰ বা ডাই আউটলেটৰ দ্বাৰা চিহ্নিত কৰক। প্ৰক্ৰিয়াটো অভিসৰণ, ড্ৰিফ্ট বা কোনো পাৰ্শ্ব-নিৰ্দিষ্ট দোষৰ পুনৰাবৃত্তি হোৱাটো চাবলৈ যথেষ্ট সময় সিহঁতক ক্ৰমত ৰাখক।
পৰিচয় আৰু স্থূল অৱস্থাৰ পৰা আৰম্ভ কৰক। সঠিক অংশ আৰু পুনৰীক্ষণ, ৰেজিন আৰু ৰং, ডিঙি বা আন্তঃপৃষ্ঠ জ্যামিতি, সম্পূৰ্ণ গঠন, ট্ৰিমিং পথ আৰু স্পষ্ট ক্ষতি নিশ্চিত কৰক। তাৰ পিছত অংশৰ ওজন, বেৰৰ বিতৰণ, জটিল মাত্ৰা, ৰূপ আৰু প্ৰয়োজনীয় কাৰ্য্যকৰী পৰীক্ষাৰ বাবে নিয়ন্ত্ৰিত পৰিকল্পনা প্ৰয়োগ কৰক। লিক, ড্ৰপ, চাপ, লোড, ৰাসায়নিক-প্ৰতিৰোধ বা ফিট পৰীক্ষাসমূহ পণ্য-নিৰ্দিষ্ট; ক্ৰেতাৰ অংকন, মানক বা বৈধকৰণ পৰিকল্পনাৰ দ্বাৰা প্ৰয়োজনীয়বোৰহে অন্তৰ্ভুক্ত কৰা হ'ব। সাৰ্বজনীন সহনশীলতা বা নমুনা গণনা উদ্ভাৱন নকৰিব।
গ্ৰহণযোগ্যতাৰ নমুনাই প্ৰকৃত উৎপাদন ব্যৱস্থাক প্ৰতিনিধিত্ব কৰিব লাগে। ডাবল ষ্টেচন মেচিনত দুয়োফালৰ নমুনা লওক। এটা মাল্টি-হেড বা মাল্টি-কেভিটি ছেটআপত, হেড বা কেভিটি পৰিচয় সংৰক্ষণ কৰক যাতে এটা গড়ে এটা বিফল আউটপুট লুকুৱাব নোৱাৰে। যদি এটা ডাউনষ্ট্ৰিম ট্ৰিমাৰ বা লিক টেষ্টাৰ বিক্ৰীযোগ্য-অংশ প্ৰক্ৰিয়াৰ অংশ, সেই সঁজুলিটোকো যোগ্যতা অৰ্জন কৰক। ছাঁচত পাৰ হৈ যোৱা কিন্তু ট্ৰিমিং কৰাৰ পিছত বিকল হোৱা বটল এটা গ্ৰহণযোগ্য উৎপাদন ফলাফল নহয়। দ্য...কাৰখানাৰ গ্ৰহণযোগ্যতা পৰীক্ষা গাইডশিপমেণ্টৰ আগতে কেনেকৈ পণ্য, প্ৰক্ৰিয়া আৰু পৰীক্ষাৰ প্ৰমাণ একেলগে বান্ধিব পাৰি তাক দেখুৱায়; উৎপাদন পৰিৱৰ্তনৰ সময়তো একেটা ট্ৰেচেবিলিটি নীতি প্ৰযোজ্য।
গাৰ্ড, প্ৰতিক্ৰিয়া, উপযোগীতা, হাতৰ গতি আৰু সামগ্ৰীৰ প্ৰবাহ অনুমোদিত ছেটআপৰ সৈতে একমত।
চিনাক্তকৃত নমুনাসমূহে প্ৰযোজ্য হোৱা অংকন, দৃশ্যমান, মাত্ৰিক, দেৱাল আৰু কাৰ্য্যকৰী প্ৰয়োজনীয়তাসমূহ পাছ কৰে।
উদ্যোগটোৰ সংজ্ঞায়িত একেৰাহে বা সময়ভিত্তিক উৎপাদন উইণ্ড'ই সকলো প্ৰাসংগিক আউটপুটৰ মাজেৰে পাৰ হয়।
কেৱল উদ্ভিদৰ নিৰ্দিষ্ট কৰ্তৃপক্ষৰ জৰিয়তেহে লাইনটো মুকলি কৰি দিব। গ্ৰহণ কৰা নমুনা আৰু সেইবোৰ উৎপাদন কৰা ৰেচিপি পুনৰীক্ষণ লিপিবদ্ধ কৰক। যদি প্ৰক্ৰিয়াটোৱে ইয়াৰ যোগ্য পৰিসৰ এৰি নোযোৱাকৈ অনুমোদিত উইণ্ড'ত উপনীত হ'ব নোৱাৰে, তেন্তে ছেটিংছ বৃদ্ধি কৰা বন্ধ কৰক আৰু সঁজুলি, উপযোগীতা, সামগ্ৰী, মেচিনৰ অৱস্থা বা মূল প্ৰক্ৰিয়াৰ ডিজাইন অনুসন্ধান কৰক। কিংগলৰইউটিলিটিৰ প্ৰয়োজনীয়তা গাইডএটা মেচিন ছেটিং সমস্যাক অস্থিৰ বায়ু, পানী বা বৈদ্যুতিক যোগানৰ পৰা পৃথক কৰাত সহায় কৰে।
প্ৰস্তুতি ষ্টপৰ বাহিৰলৈ লৈ গৈ চেঞ্জ অভাৰৰ সময় হ্ৰাস কৰক
আটাইতকৈ নিৰাপদ সুযোগ সাধাৰণতে দ্ৰুত ৰেঞ্চৰ কাম নহয়। বন্ধ কৰা খিৰিকীৰ ভিতৰত হ’ব নালাগিছিল কামবোৰ নাইকিয়া কৰা হৈছে। ৰেকৰ্ড কৰা পৰিৱৰ্তন পৰ্যালোচনা কৰক আৰু প্ৰতিটো বিলম্বৰ শ্ৰেণীবিভাজন কৰক: ছাঁচৰ বাবে অপেক্ষা কৰা, এটা পুনৰীক্ষণ নিশ্চিত কৰা, এটা নলী বিচাৰি পোৱা, এটা সামগ্ৰীৰ পাত্ৰ পৰিষ্কাৰ কৰা, এটা ফাইল ডাউনলোড কৰা, এটা পৰীক্ষামূলক ফিক্সচাৰৰ স্থান নিৰ্ণয় কৰা, গুণগত মানৰ বাবে অপেক্ষা কৰা বা এটা ক্ষতিগ্ৰস্ত সংযোগ শুধৰোৱা। এই কামবোৰৰ বহুতো শেষৰ গ্ৰহণ কৰা পুৰণি অংশটোৰ আগতে সম্পূৰ্ণ বা পৰীক্ষা কৰিব পাৰি, যদিহে প্ৰস্তুতিয়ে উৎপাদন বা পহৰা দিয়াত বাধা নিদিয়ে।
প্ৰতিটো পুনৰাবৃত্তিমূলক পণ্য পৰিয়ালৰ বাবে এটা ৰেডি-টু-ৰান কিট তৈয়াৰ কৰক। ইয়াত পৰীক্ষিত সংযোগ মেপ, সুৰক্ষিত ফাষ্টনাৰ, লেবেলযুক্ত নলী, চেন্সৰ ব্ৰেকেট, অনুমোদিত ৰেচিপি ৰেফাৰেন্স, নমুনা পৰিকল্পনা আৰু ডাউনষ্ট্ৰিম পৰিৱৰ্তন অংশ অন্তৰ্ভুক্ত হ'ব পাৰে। দোকানৰ পৰিৱেশৰ পৰা ৰক্ষা পোৱা দৃশ্যগত চিনাক্তকৰণ ব্যৱহাৰ কৰক। ছাঁচ আৰু সঁজুলিসমূহ এনেদৰে সংৰক্ষণ কৰক যাতে উত্তোলন বিন্দু আৰু সংযোগ মুখসমূহ সুলভ আৰু সুৰক্ষিত হৈ থাকে। এটা কিটে অনুসন্ধান আৰু ব্যাখ্যা হ্ৰাস কৰিব লাগে; ই কেতিয়াও প্ৰতিস্থাপনক উৎসাহিত কৰিব নালাগে যেতিয়া কোনো নিয়ন্ত্ৰিত বস্তু নোহোৱা হয়।
অভিযান্ত্ৰিক পৰ্যালোচনাৰ পিছতহে আন্তঃপৃষ্ঠসমূহ প্ৰামাণিক কৰক। সামঞ্জস্যপূৰ্ণ নলীৰ অৱস্থান, সংযোগকাৰী চিনাক্তকৰণ, মাউণ্টিং প্ৰসংগ আৰু ৰেচিপি নামকৰণে সিদ্ধান্ত লোৱাৰ সময় হ্ৰাস কৰিব পাৰে, কিন্তু সিহঁতে চাপ, উষ্ণতা, প্ৰবাহ, গতি আৰু সুৰক্ষাৰ প্ৰয়োজনীয়তাৰ সৈতে মিলিব লাগিব। যদি এটা দ্ৰুত-পৰিৱৰ্তন বৈশিষ্ট্য বিবেচনা কৰা হয়, ধনাত্মক লক কৰা, প্ৰতিক্ৰিয়া, লিকেজ, ৰক্ষণাবেক্ষণ, ভুল প্ৰুফিং আৰু চাইটৰ বিপদ মূল্যায়ন অন্তৰ্ভুক্ত কৰি সম্পূৰ্ণ ব্যৱস্থাপ্ৰণালীৰ মূল্যায়ন কৰক। এটা গতি প্ৰকল্পক এটা নথিপত্ৰবিহীন হাৰ্ডৱেৰ পৰিবৰ্তনলৈ পৰিবৰ্তন নকৰিব।
এটা সময়ত এটা উন্নতি বাছনি কৰিবলৈ চেঞ্জঅভাৰ ৰেকৰ্ড ব্যৱহাৰ কৰক। যদি ৰং পৰিষ্কাৰ কৰাটোৱে আধিপত্য বিস্তাৰ কৰে, তেন্তে সামগ্ৰীৰ ৰাউটিং আৰু অনুমোদিত পাৰ্জ কৌশলৰ অনুসন্ধান কৰক। যদি প্ৰান্তিককৰণে আধিপত্য বিস্তাৰ কৰে, সংৰক্ষণ, স্থান নিৰ্ণয় বৈশিষ্ট্য আৰু ছাঁচৰ অৱস্থা পৰীক্ষা কৰক। যদি প্ৰথম-অংশৰ টিউনিঙে আধিপত্য বিস্তাৰ কৰে, তেন্তে ৰেচিপি শাসন, সঁজুলি মানাংকন আৰু প্ৰক্ৰিয়াৰ প্ৰমাণ অডিট কৰক। যদি গুণগত মানৰ অপেক্ষাই আধিপত্য বিস্তাৰ কৰে, প্ৰি-ষ্টেজ মানাংকিত গেজসমূহ আৰু কোনে কামটো মুকলি কৰিব পাৰে সেইটো সংজ্ঞায়িত কৰক। লক্ষ্য হৈছে পুনৰাবৃত্তিযোগ্য প্ৰথম গ্ৰহণযোগ্য উৎপাদনৰ খিৰিকী, অভিলেখ সৃষ্টিকাৰী শুকান পৰিৱৰ্তন আৰু তাৰ পিছত স্ক্ৰেপ নহয়।
ৰক্ষণাবেক্ষণৰ কামো স্পষ্টভাৱে পৰিকল্পনা কৰিব লাগে। এটা পৰিৱৰ্তনে পৰিদৰ্শনৰ বাবে প্ৰৱেশ প্ৰদান কৰিব পাৰে, কিন্তু কামসমূহৰ সংমিশ্ৰণে পৰিসৰ, মানুহ আৰু শক্তি-নিয়ন্ত্ৰণৰ প্ৰয়োজনীয়তা সলনি কৰে। ব্যৱহাৰ কৰকপ্ৰতিৰোধমূলক ৰক্ষণাবেক্ষণ পৰীক্ষা তালিকাপৰিকল্পিত হস্তক্ষেপত কি অন্তৰ্গত সেইটো নিৰ্ণয় কৰিবলৈ। ৰক্ষণাবেক্ষণৰ সন্ধানসমূহ পণ্য প্ৰতিষ্ঠা পৰিবৰ্তনৰ পৰা পৃথক ৰাখক যাতে পুনৰাবৃত্তিমূলক সঁজুলি সমস্যাসমূহ দৃশ্যমান হৈ থাকে।
এটা চেঞ্জঅভাৰ ৰেকৰ্ড গঢ়ি তোলক যিয়ে পৰৱৰ্তী চলোৱাটো সহজ কৰি তোলে
এটা উপযোগী ৰেকৰ্ড সম্পূৰ্ণ কৰিবলৈ যথেষ্ট চুটি আৰু ৰান পুনৰ নিৰ্মাণ কৰিবলৈ যথেষ্ট নিৰ্দিষ্ট। পৰিচয়ৰ সৈতে আৰম্ভ কৰক: তাৰিখ আৰু সময়, মেচিন, আউটগোয়িং আৰু ইনকামিং প্ৰডাক্ট পুনৰীক্ষণ, মল্ড আৰু টুলিং আইডি, মেটেৰিয়েল গ্ৰেড আৰু লট, ৰেচিপি পুনৰীক্ষণ, দলৰ সদস্য আৰু মুক্তি কৰ্তৃপক্ষ। পূৰ্বে সংজ্ঞায়িত চাৰিটা সময় বিন্দু যোগ কৰক, লগতে পাৰ্জ সামগ্ৰীৰ পৰিমাণ বা ওজন, ছেটআপ প্ৰত্যাখ্যান আৰু ৰখা সামগ্ৰী যোগ কৰক। যদি গছজোপাই এটা পথাৰ নিৰ্ভৰযোগ্যভাৱে জুখিব নোৱাৰে তেন্তে অনুমান কৰাতকৈ অনুপলব্ধ বুলি লেবেল লগাওক।
ব্যতিক্ৰমসমূহ পৰ্যবেক্ষণযোগ্য ভাষাত লিপিবদ্ধ কৰক। “মল্ড চাৰ্কিট B ৰ পৰা শীতল ৰিটাৰ্ণত কোনো প্ৰবাহ দেখা নগ’ল” “পানীৰ সমস্যা”তকৈ অধিক উপযোগী। “ৰেচিপি ফাইল ১৪ লোড কৰা হৈছে; ডাউনষ্ট্ৰিম পৰীক্ষক SKU X ত থাকিল” এ এটা হেণ্ডঅফ বিফলতা চিনাক্ত কৰে। প্ৰাসংগিক পৰিচয় চিহ্নিতকাৰীৰ সহায়ত অপ্ৰত্যাশিত পৰিধান, লিকেজ, ক্ষতিগ্ৰস্ত সংযোগকাৰী বা পুনৰাবৃত্তিযোগ্য অংশৰ দোষৰ ফটো তুলি লওক। সংশোধনীমূলক কামক অপাৰেটৰৰ মন্তব্যত পুতি থোৱাৰ পৰিৱৰ্তে ৰক্ষণাবেক্ষণ বা অসংগততা ব্যৱস্থাৰ সৈতে সংযোগ কৰক।
| ৰেকৰ্ড ব্লক | নূন্যতম উপযোগী ক্ষেত্ৰ | প্ৰশ্নৰ উত্তৰ ই অহাবাৰ |
|---|---|---|
| চাকৰিৰ পৰিচয় | মেচিন, প্ৰডাক্ট, মল্ড, টুলিং, মেটেৰিয়েল আৰু ৰেচিপি পুনৰীক্ষণ | ভৌতিক আৰু ডিজিটেল পেকেজটো মিল আছিল নেকি? |
| সময় | শেষত গ্ৰহণ কৰা পুৰণি অংশ, প্ৰথমে গঠন কৰা নতুন অংশ, প্ৰথমে গ্ৰহণ কৰা অংশ, স্থিৰ-উইণ্ডো মুক্তি | বন্ধ কৰা ব্যৱধানটো ক’ত হৈ পৰিল অৰ্হতাৰ সময়? |
| ক্ষতি | ভূমিকা অনুসৰি পৰিমাণ, ছেটআপ প্ৰত্যাখ্যান, ৰখা সামগ্ৰী আৰু শ্ৰমিক | চুটি ষ্টপ এটাই কেৱল লোকচান আন ঠাইলৈ লৈ গ’ল নেকি? |
| বিলম্ব ক'ড | অপেক্ষা কৰা, সন্ধান কৰা, মেৰামতি কৰা, পৰিষ্কাৰ কৰা, টিউন কৰা, পৰীক্ষা কৰা বা অনুমোদন কৰা | কোনটো প্ৰস্তুতি বা ব্যৱস্থাৰ সমস্যা উন্নত কৰিব লাগে? |
| গ্ৰহণযোগ্যতা | নমুনা আইডি, জোখ-মাখ, পৰীক্ষা, অনুমোদন আৰু চূড়ান্ত ৰেচিপি পুনৰীক্ষণ | কি প্ৰমাণে প্ৰমাণ কৰে যে লাইনটো মুকলি কৰা হৈছিল? |
| ব্যতিক্ৰম | পৰ্যবেক্ষণ কৰা বিষয়, মালিক, কণ্টেইনমেণ্ট আৰু সংযুক্ত কাৰ্য্য | একেটা চাকৰি ঘূৰি অহাৰ আগতে কি শুধৰণি কৰিব লাগিব? |
এটা উত্তম ৰানৰ ওপৰত নিৰ্ভৰ নকৰি পণ্য পৰিয়াল অনুসৰি বাৰে বাৰে কৰা পৰিৱৰ্তনসমূহ পৰ্যালোচনা কৰক। প্ৰতিটো সময় পৰ্যায়ৰ মধ্যমা আৰু বিস্তাৰ, পুনৰাবৃত্তিমূলক ব্যতিক্ৰম আৰু পুনৰাবৃত্তিমূলক স্ক্ৰেপ ধৰণ বিচাৰক। এটা অস্বাভাৱিকভাৱে দ্ৰুত পৰিঘটনাই হয়তো এটা চেক বাদ দিছে, আদৰ্শ চৰ্তৰ পৰা লাভৱান হৈছে বা এটা বেলেগ গ্ৰহণযোগ্যতাৰ সংজ্ঞা ব্যৱহাৰ কৰিছে। তথ্যৰ উদ্দেশ্য হৈছে মানদণ্ড আৰু প্ৰস্তুতি উন্নত কৰা, অপাৰেটৰসকলক সুৰক্ষা ব্যৱস্থা বাইপাছ কৰিবলৈ হেঁচা দিয়া নহয়।

বৰ্তমান অনুমোদিত ভিত্তিৰেখা আৰু পৰৱৰ্তী কাৰ্য্যৰ সৈতে ৰেকৰ্ড বন্ধ কৰক। যদি পৰিৱৰ্তনে এটা উন্নত ছেটআপ উৎপন্ন কৰে, তেন্তে মাষ্টাৰ আপডেট কৰাৰ আগতে সংশোধিত মানসমূহক উদ্যোগৰ অনুমোদন প্ৰক্ৰিয়াৰ মাজেৰে ৰাউট কৰক। যদি ই কোনো ডিজাইনৰ সমস্যা উন্মোচন কৰে, তেন্তে অভিযান্ত্ৰিকভাৱে বন্ধ নকৰালৈকে অস্থায়ী কণ্টেইনমেণ্টটো দৃশ্যমান কৰি ৰাখক। এই অনুশাসনে প্ৰতিটো ব্ল' মল্ডিং মেচিনৰ পৰিৱৰ্তনক আন এটা বিচ্ছিন্ন শিফ্ট ইভেণ্টতকৈ ব্যৱহাৰযোগ্য প্ৰমাণলৈ ৰূপান্তৰিত কৰে।
ব্ল’ মল্ডিং চেঞ্জ অভাৰৰ বিষয়ে সঘনাই সোধা প্ৰশ্ন
ব্ল’ মল্ডিং মেচিন চেঞ্জ অভাৰত কি অন্তৰ্ভুক্ত কৰা হয়?
এটা সম্পূৰ্ণ চেঞ্জঅভাৰত মল্ড, ডাই আৰু মেণ্ড্ৰেল, ব্ল' পিন, কোৰ বা ইনছাৰ্ট, ৰেজিন, মাষ্টাৰবেচ, ৰিগ্ৰাইণ্ড নিয়ম, এইচএমআই ৰেচিপি, দেৱাল-বেধৰ প্ৰফাইল, টেক-আউট, ট্ৰিমাৰ, লিক টেষ্টাৰ, কনভেয়ৰ গাইড, লেবেল আৰু পেক-আউট অন্তৰ্ভুক্ত হ'ব পাৰে। সঠিক পৰিসৰ নিৰ্ভৰ কৰে আউটগোয়িং আৰু ইনকামিং প্ৰডাক্ট পেকেইজৰ মাজৰ পাৰ্থক্যৰ ওপৰত। ষ্টপৰ আগতে সেই পাৰ্থক্যবোৰৰ সংজ্ঞা দিয়ক। যদি কেৱল ছাঁচটো তালিকাভুক্ত কৰা হয়, দলটোৱে এটা পুৰণি সামগ্ৰীৰ পথ, নিয়ন্ত্ৰক ফাইল বা ডাউনষ্ট্ৰিম সংহতিৰ সৈতে পুনৰাৰম্ভ কৰিব পাৰে।
চেঞ্জ অভাৰৰ সময় কেতিয়া আৰম্ভ আৰু বন্ধ হ’ব লাগে?
এটা ব্যৱহাৰিক সংজ্ঞা আউটগোয়িং কামৰ পৰা শেষ গ্ৰহণ কৰা অংশৰ পৰা আৰম্ভ হয় আৰু অহা কামৰ বাবে প্ৰথম গ্ৰহণ কৰা উৎপাদন উইণ্ড'ত শেষ হয়। লগতে প্ৰথম গঠিত অংশ আৰু প্ৰথম গ্ৰহণ কৰা অংশৰ বাবে মধ্যৱৰ্তী সময় লিপিবদ্ধ কৰক। উদ্যোগটোৱে উৎপাদনৰ খিৰিকীখন সংজ্ঞায়িত কৰিব লাগিব, যেনে নিৰ্দিষ্ট সংখ্যক একেৰাহে অংশ বা সকলো প্ৰাসংগিক ষ্টেচন, গহ্বৰ বা মূৰৰ মাজেৰে সময়ভিত্তিক নমুনা। একেটা সংজ্ঞা ব্যৱহাৰ কৰিলে ভৱিষ্যতৰ তুলনা অৰ্থপূৰ্ণ হৈ পৰে।
এটা উদ্ভিদে ব্ল’ মল্ডিং মল্ড পৰিৱৰ্তনৰ সময় কেনেকৈ নিৰাপদে হ্ৰাস কৰিব পাৰে?
চিনাক্তকৰণ, মঞ্চায়ন, পৰিষ্কাৰ কৰা, ৰেচিপি পৰীক্ষণ, গেজ প্ৰস্তুত কৰা আৰু গুণগত পৰিকল্পনা বন্ধ কৰা ব্যৱধানৰ বাহিৰলৈ লৈ যাওক য’ত এই কাৰ্য্যকলাপসমূহ উৎপাদনত বাধা নিদিয়াকৈ কৰিব পাৰি। আন্তঃপৃষ্ঠসমূহ লেবেল কৰক, সংৰক্ষণ সুৰক্ষিত কৰক, কাৰ্য্য-নিৰ্দিষ্ট কিটসমূহ প্ৰস্তুত কৰক আৰু প্ৰতিটো হেণ্ডঅফৰ বাবে মালিকসমূহ নিযুক্ত কৰক। ভৌতিক ছাঁচৰ কামৰ পৰা পৃথকে অপেক্ষা আৰু সংশোধনৰ সময় বিশ্লেষণ কৰা। গাৰ্ড বাইপাছ কৰি, বিপজ্জনক-শক্তি নিয়ন্ত্ৰণ এৰি, ৰেটিং নোহোৱা উত্তোলন সঁজুলি ব্যৱহাৰ কৰি বা প্ৰয়োজনীয় পৰীক্ষা পাৰ হোৱাৰ আগতে অংশ গ্ৰহণ কৰি সময় হ্ৰাস নকৰিব।
এটা সংৰক্ষিত ৰেচিপি লোড কৰিলে ছেটআপ শেষ হয়নে?
নহয়, এটা সংৰক্ষিত ৰেচিপি ইনষ্টল কৰা মল্ড, ডাই টুলিং, ব্ল' পিন, মেটেৰিয়েল আৰু প্ৰডাক্ট ৰিভিজনৰ সৈতে মিলিব লাগিব। কিছুমান সংহতি এটা পৃথক পেৰিচন নিয়ন্ত্ৰক বা ডাউনষ্ট্ৰিম মেচিনতো থাকিব পাৰে। সম্পূৰ্ণ নথিপত্ৰ সংহতি নিশ্চিত কৰক, অনুমোদিত হস্তচালিত গতি প্ৰমাণ কৰক আৰু প্ৰকৃত যন্ত্ৰৰ আচৰণ উন্মোচিত ভিত্তিৰেখাৰ সৈতে তুলনা কৰক। Moog ৰ DigiPack III মেনুৱেলে সংৰক্ষিত ধাৰক নথিপত্ৰসমূহক parison-profile আৰু die-gap সঁজুলি মানাংকন তথ্যৰ সৈতে সংযোগ কৰে, যি কাৰণে হাৰ্ডৱেৰ পৰিচয় আৰু নথিপত্ৰ পৰিচয় সংযুক্ত হৈ থাকিব লাগিব।
কোনো বস্তু সলনি হোৱাৰ পিছত ক’লা দাগ বা ৰঙৰ ৰেখা কিয় দেখা দিয়ে?
সম্ভাৱ্য কাৰণসমূহ হ'ল হেণ্ডলিং বা গলিত পথত থকা পুৰণি পদাৰ্থ, দূষিত ৰেজিন বা ৰিগ্ৰাইণ্ড, স্থবিৰ ঠাইৰ পৰা মুক্ত হোৱা অৱক্ষয়ী ৰেজিন, অসমান ৰঙৰ মিশ্ৰণ, হিটাৰৰ দোষ বা অনুপযুক্ত বন্ধ আৰু পাৰ্জ। ছেটিংছ সলনি কৰাৰ আগতে ৰেজিন আৰু ট্ৰেঞ্জিচন ৰেকৰ্ড সংৰক্ষণ কৰক। অনুমোদিত মেচিন আৰু ৰেজিন-যোগানকাৰী পদ্ধতি অনুসৰণ কৰক, সামগ্ৰীৰ পথ পৰিদৰ্শন কৰক আৰু ত্ৰুটিটো পেৰিচনৰ চাৰিওফালে যাদৃচ্ছিক নে স্থিৰ নেকি শ্ৰেণীভুক্ত কৰক। প্ৰতিটো ৰেজিন আৰু মূৰৰ বাবে এটা ইউনিভাৰ্চেল পাৰ্জ পদ্ধতি নিৰাপদ বুলি ধৰি ল’ব নালাগে।
কঠিন পৰিৱৰ্তনৰ বিষয়ে কিংগললৈ কি তথ্য প্ৰেৰণ কৰিব লাগে?
মেচিন আৰু নিয়ন্ত্ৰক চিনাক্তকৰণ, আউটগোয়িং আৰু ইনকাম প্ৰডাক্ট ড্ৰয়িং, মল্ড আৰু টুলিং আইডি, ৰেজিন গ্ৰেড আৰু লট, মাষ্টাৰবেচ আৰু ৰিগ্ৰাইণ্ডৰ বিৱৰণ, ৰেচিপি পুনৰীক্ষণ, এলাৰ্ম ইতিহাস, ইউটিলিটি ৰিডিং, চেঞ্জঅভাৰ টাইমলাইন, চিহ্নিত নমুনা ফটোগ্ৰাফ আৰু জুখি উলিওৱা বিফলতাৰ তথ্য প্ৰেৰণ কৰক। বিপদজনক অঞ্চলত প্ৰৱেশ নকৰাকৈ যেতিয়া ইয়াক বন্দী কৰিব পৰা যায় তেতিয়াহে ভিডিঅ’ এটা অন্তৰ্ভুক্ত কৰক। নিৰ্দিষ্ট প্ৰমাণে আলোচনাক এটা সামগ্ৰী-পথ, সঁজুলি, নিয়ন্ত্ৰণ, উপযোগিতা বা অংশ-ডিজাইন সমস্যাক অধিক কাৰ্যক্ষমভাৱে পৃথক কৰিবলৈ দিয়ে।
প্ৰডাক্ট পেকেজৰ চাৰিওফালে মেচিনটোৰ পৰিকল্পনা কৰক
নতুন ছাঁচ, নতুন সামগ্ৰী বা পুনৰাবৃত্তিমূলক পৰিৱৰ্তন সমস্যাৰ বাবে, প্ৰকৃত অংশ অংকন, ৰেজিন, লক্ষ্য পৰীক্ষা, ছাঁচ আৰু সঁজুলিৰ বিৱৰণ, বৰ্তমানৰ মেচিনৰ তথ্য আৰু পৰ্যবেক্ষণ কৰা পৰিৱৰ্তন ৰেকৰ্ড প্ৰেৰণ কৰক। কিংগলে একেটা প্ৰমাণৰ গোটৰ পৰাই মেচিন, সঁজুলি, নিয়ন্ত্ৰণ আৰু উৎপাদনৰ প্ৰয়োজনীয়তাৰ বিষয়ে আলোচনা কৰিব পাৰে।
আপোনাৰ প্ৰকল্পৰ তথ্য প্ৰেৰণ কৰকউৎস পৰীক্ষা কৰা আৰু প্ৰমাণ পদ্ধতি
মেচিন-আন্তঃপৃষ্ঠ, প্ৰকল্প-ইনপুট আৰু প্ৰশিক্ষণ-পৰিসৰ বিবৃতিসমূহৰ বাবে প্ৰথম-পক্ষৰ কিংগল পৃষ্ঠাসমূহ আৰু কিংগলে-হ'ষ্ট কৰা হাতপুথিসমূহ ব্যৱহাৰ কৰা হৈছিল। নিয়ন্ত্ৰক নিৰ্মাতাৰ হাতপুথিখন সংৰক্ষিত-ফাইল আৰু সঁজুলি-মানাংকন সম্পৰ্কৰ বাবে ব্যৱহাৰ কৰা হৈছিল। পদাৰ্থৰ দূষণ আৰু অৱক্ষয়ৰ পথৰ বাবে এটা চৰকাৰী ৰেজিন-উৎপাদক গাইড ব্যৱহাৰ কৰা হৈছিল। OSHA নিয়মসমূহ কেৱল আমেৰিকাৰ সুৰক্ষা সীমা বৰ্ণনা কৰিবলৈ ব্যৱহাৰ কৰা হৈছিল। তলৰ কোনো উৎসকে সাৰ্বজনীন ৰেচিপি হিচাপে উপস্থাপন কৰা হোৱা নাই।
- কিংগলে-হ'ষ্টেড অটোমেটিক ব্ল' মল্ডিং মেচিন অপাৰেচন মেনুৱেল, ৮ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পোৱা।
- Moog DigiPack III Parison দেৱাল বেধ নিয়ন্ত্ৰক মেনুৱেল, MRJ06301, Kinggle দ্বাৰা আয়োজিত, ৮ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পোৱা।
- কিংগল বিক্ৰী প্ৰক্ৰিয়াআৰুবিক্ৰীৰ পিছৰ সেৱা, ৮ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পোৱা।
- LyondellBasell, ব্ল' মল্ডিং সমস্যা কেনেকৈ সমাধান কৰিব পাৰি, ৮ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পোৱা।
- অ’এছএ ২৯ চিএফআৰ ১৯১০.১৪৭, বিপজ্জনক শক্তিৰ নিয়ন্ত্ৰণ, ৮ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পোৱা।
- অ’এছএ ২৯ চিএফআৰ ১৯১০.২১২, সকলো মেচিনৰ বাবে সাধাৰণ প্ৰয়োজনীয়তা, ৮ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পোৱা।