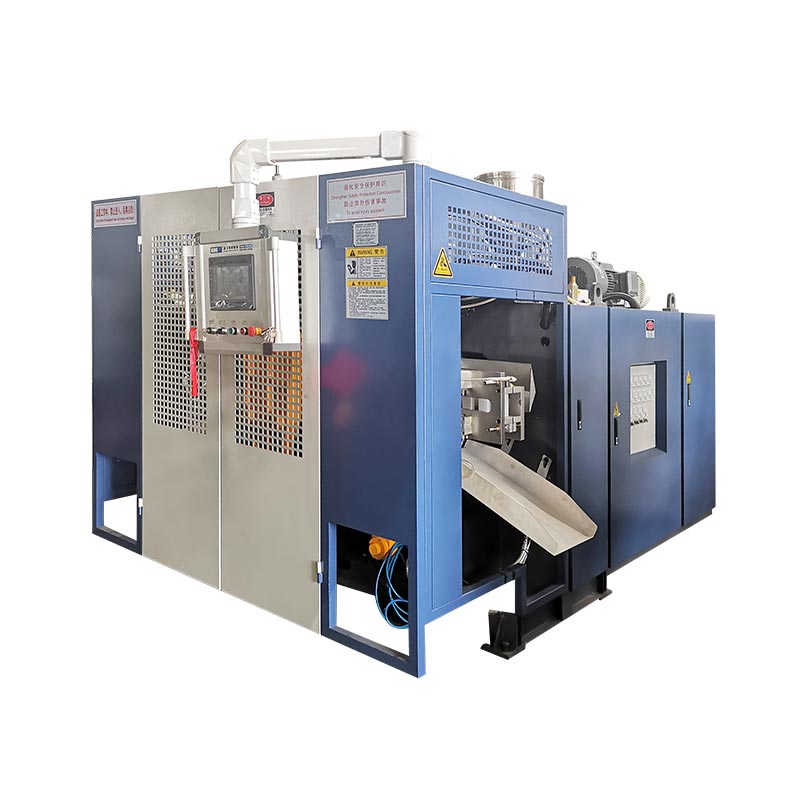
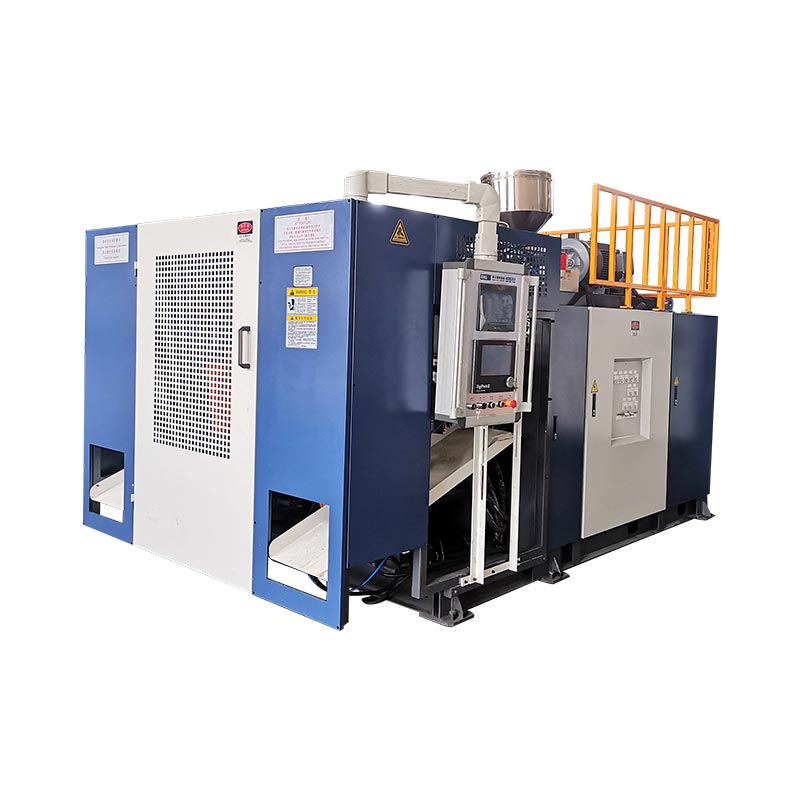
পেৰিছন প্ৰগ্ৰেমিঙে এক্সট্ৰুচনৰ সময়ত ডাই ফাঁক সলনি কৰে যাতে সম্পূৰ্ণ অংশটোৰ প্ৰয়োজন হোৱা ঠাইত সামগ্ৰী ৰখা হয়। এটা ভাল প্ৰফাইলে গোটেই পাত্ৰটো গধুৰ নকৰাকৈ চুক, হেণ্ডেল, কান্ধ, আৰু পিঞ্চ-অফ অংশক সুৰক্ষা দিয়ে।

পেৰিচন প্ৰগ্ৰেমিঙে আচলতে কি নিয়ন্ত্ৰণ কৰে
এক্সট্ৰুচন ব্ল’ মল্ডিঙত গলিত প্লাষ্টিকে ডাইটো পেৰিছন নামৰ নলী হিচাপে এৰি দিয়ে। মাধ্যাকৰ্ষণ শক্তি, গলনাংক শক্তি, ডাই ফুলা, টানি আৰু ছাঁচৰ জ্যামিতিৰ প্ৰভাৱ সেই নলীডাল কেনেকৈ এটা অংশ হৈ পৰে। ইউনিফৰ্ম ডাই গেপে একেধৰণৰ সম্পূৰ্ণ বেৰ সৃষ্টি কৰাটো খুব কমেইহে দেখা যায় যেতিয়া অংশটোৰ কান্ধ, চুক, হেণ্ডেল বা গভীৰ ড্ৰ' থাকে।
নিয়ন্ত্ৰকে নিৰ্বাচিত অংশসমূহ ডাঠ বা পাতল কৰিবলৈ সঁজুলিসমূহ লৰচৰ কৰে। লক্ষ্য হৈছে নিয়ন্ত্ৰিত পদাৰ্থ বিতৰণ: অতি টানি লোৱা বা অতি বোজাযুক্ত অঞ্চলত যথেষ্ট সামগ্ৰী, সহজে গঠন হোৱা অংশত কম অপ্ৰয়োজনীয় ওজনৰ সৈতে।
| প্ৰফাইল কাৰ্য্য | প্ৰক্ৰিয়াৰ প্ৰভাৱ | কি পৰীক্ষা কৰিব লাগে |
|---|---|---|
| নিৰ্বাচিত স্থানত খোলা বৃদ্ধি কৰক | পেৰিছনৰ সেই অংশত সামগ্ৰী যোগ কৰে | পাতল চুক, শিপা, কান্ধ, তলৰ আৰু পিঞ্চ-অফ ঠাই হেণ্ডেল |
| নিৰ্বাচিত স্থানত খোলা হ্ৰাস কৰক | সেই অংশত থকা পদাৰ্থ হ্ৰাস কৰে | গধুৰ পোন বেৰ, লাহে লাহে শীতল হোৱা অঞ্চল আৰু অতিৰিক্ত অংশৰ ওজন |
| প্ৰফাইল স্থানান্তৰ কৰক | ডাঠ আৰু পাতল অঞ্চলবোৰ পেৰিচনৰ কাষেৰে লৈ যায় | এটা প্ৰগ্ৰেম কৰা অঞ্চল উদ্দেশ্যপ্ৰণোদিত অংশ বৈশিষ্ট্যৰ সৈতে প্ৰান্তিককৃত হয় নে নহয় |
| সামগ্ৰিক প্ৰফাইলৰ ওজন স্কেল কৰক | সম্পূৰ্ণ প্ৰফাইল সলনি কৰে | মুঠ ওজন আৰু নূন্যতম বেৰ, কেৱল গড় নহয় |
এটা উপযোগী উৎপাদন ৰেকৰ্ডে আলেখ্যন নথিপত্ৰক ছাঁচ সংখ্যা, ৰেজিন গ্ৰেড, ৰং বা পুনৰ গ্ৰাইণ্ড অৱস্থা, উষ্ণতাৰ ৰেচিপি, শ্বটৰ আকাৰ, শীতল সময়, আৰু অনুমোদিত অংশ জোখৰ সৈতে একেলগে ৰাখে।
অবিৰত আৰু এক্যুমুলেটৰ ব্যৱস্থাই বিভিন্ন প্ৰসংগ ব্যৱহাৰ কৰে
অন কঅবিৰত ব্ল' মল্ডিং মেচিন, পেৰিচন অবিৰতভাৱে গঠন হয়। আলেখ্যন সাধাৰণতে সময় বা পেৰিচন দৈৰ্ঘ্যৰ সৈতে সমন্বয় কৰা হয়। এক্সট্ৰুচন স্থিৰতা গুৰুত্বপূৰ্ণ কাৰণ আউটপুটৰ পৰিৱৰ্তনে এটা প্ৰগ্ৰেম কৰা বিন্দু অংশটোৰ কাষেৰে লৈ যাব পাৰে।
অন এএক্যুমুলেটৰ ব্ল' মল্ডিং মেচিন, গলিত পদাৰ্থ জমা কৰি ডাইৰ মাজেৰে ঠেলি দিয়া হয়। প্ৰফাইলটো এক্যুমুলেটৰৰ অৱস্থানৰ সৈতে বান্ধিব পাৰি। শ্বটৰ আকাৰ, ভৰোৱাৰ সামঞ্জস্যতা, আৰু ট্ৰেন্সডুচাৰ মানাংকন দেৱাল-বেধ সমস্যাৰ অংশ হৈ পৰে।

বিষয়াগৰাকীয়েMOOG DigiPack III মেনুৱেলএক্যুমুলেটৰ আৰু কন্টিনিউয়াছ-এক্সট্ৰুচন প্ৰয়োগ দুয়োটাকে নথিভুক্ত কৰে। ইয়াৰ অৰ্থ এইটো নহয় যে প্ৰতিটো কিংগল মেচিনে একেটা নিয়ন্ত্ৰক ব্যৱহাৰ কৰে। প্ৰকল্প উদ্ধৃতিত নিয়ন্ত্ৰক মডেল, প্ৰফাইল ক্ষমতা, এক্টিভেটৰ আৰু সঁজুলি নিশ্চিত কৰক।
এটা নিয়ন্ত্ৰিত ছেটআপ ক্ৰম
- সঠিক ৰেচিপি নিশ্চিত কৰক।ছাঁচ, সামগ্ৰী, ডাই আৰু প্ৰডাক্ট পুনৰীক্ষণৰ মিল কৰক।
- গলিত পদাৰ্থটো স্থিৰ কৰক।প্ৰকৃত উষ্ণতা স্থাপন হওক আৰু সামঞ্জস্যপূৰ্ণ খাদ্য আৰু এক্সট্ৰুচন নিশ্চিত কৰক।
- টুলিং শূন্য আৰু স্পেন পৰীক্ষা কৰক।ষ্টিক, লিক বা ভুল প্ৰান্তিককৰণৰ বাবে গতি পৰীক্ষা কৰক।
- পেৰিচনৰ দৈৰ্ঘ্য আৰু শ্বটৰ আকাৰ নিৰ্ধাৰণ কৰক।ছাঁচ বন্ধ হোৱাৰ সময়ত পেৰিচনে সঠিক স্থানত উপনীত হ’ব লাগিব।
- এটা সহজ প্ৰফাইলৰ পৰা আৰম্ভ কৰক।বহুতো চোকা সংশোধনতকৈ বহল পৰিৱৰ্তন নিৰ্ণয় কৰাটো সহজ।
- কেইবাটাও সুস্থিৰ চক্ৰ ছাঁচ দিব।এটা ডাঙৰ প্ৰক্ৰিয়া পৰিৱৰ্তনৰ পিছত প্ৰথম অংশটোৰ বিচাৰ নকৰিব।
- নিৰ্দিষ্ট স্থান জুখিব।নূন্যতম বেৰ, অংশৰ ওজন, ৰূপ আৰু কাৰ্য্যক্ষম ফলাফল লিপিবদ্ধ কৰক।
- এটা এটাকৈ এলেকা সলনি কৰক।পুনৰাবৃত্তিযোগ্য উন্নতিৰ পিছতহে এটা নতুন পুনৰীক্ষণ সংৰক্ষণ কৰক।
লক্ষণ অনুসৰি বেৰৰ বেধৰ সমস্যা সমাধান
| লক্ষণ | পৰিদৰ্শন কৰক | পৰৱৰ্তী পদক্ষেপ |
|---|---|---|
| পাতল তলৰ অংশ বা কান্ধ | প্ৰফাইল পজিচন, পেৰিচন ছেগ, ষ্ট্ৰেচ আৰু ব্ল' টাইমিং | সামগ্ৰিক ওজন যোগ কৰাৰ আগতে প্ৰান্তিককৰণ নিশ্চিত কৰক |
| এটা ফাল ধাৰাবাহিকভাৱে পাতল | ডাই চেণ্টাৰিং, মল্ড এলাইনমেণ্ট, কুলিং আৰু পেৰিছন কন্টাক্ট | অসমতাপূৰ্ণ শাৰীৰিক কাৰণটো শুধৰাই দিয়ক |
| ডাঠতাই চক্ৰৰ পৰা চক্ৰলৈ গতি কৰে | গলনাংকৰ উষ্ণতা, উৎপাদন, শ্বটৰ আকাৰ, প্ৰতিক্ৰিয়া আৰু হাইড্ৰলিক স্থিৰতা | পইণ্ট সম্পাদনা কৰাৰ আগতে প্ৰক্ৰিয়াটো সুস্থিৰ কৰক |
| গধুৰ বেৰ কিন্তু দুৰ্বল পিঞ্চ-অফ | সামগ্ৰীৰ স্থান, পিঞ্চ-অফ ডিজাইন আৰু পেৰিচনৰ অৱস্থান | সম্পূৰ্ণ অংশৰ ওজন বৃদ্ধি কৰাৰ পৰিৱৰ্তে পিঞ্চ জ’নলৈ সামগ্ৰী লৈ যাওক |
| ভাল বিতৰণ কিন্তু অতিৰিক্ত ওজন | সামগ্ৰিকভাৱে স্কেল আৰু অপ্ৰয়োজনীয়ভাৱে গধুৰ অংশ | নূন্যতম-বেৰৰ অৱস্থান সুৰক্ষিত কৰাৰ সময়ত জুখি উলিওৱা পদক্ষেপসমূহত হ্ৰাস কৰক |
| আদেশ সলনি হয় কিন্তু অংশ সলনি নহয় | এক্টিভেটৰ, ভালভ, তাঁৰ, মানাংকন বা নিষেধাজ্ঞা | আদেশ আৰু প্ৰতিক্ৰিয়া তুলনা কৰক, তাৰ পিছত ৰক্ষণাবেক্ষণলৈ বৃদ্ধি কৰক |
ফেক্টৰীৰ দৃষ্টিভংগী: পুনৰাবৃত্তিযোগ্যতাই এটা নিখুঁত নমুনাতকৈ অধিক গুৰুত্বপূৰ্ণ
এটা প্ৰফাইল তেতিয়াহে উৎপাদন-প্ৰস্তুত হয় যেতিয়া ই স্বাভাৱিক তাৰতম্যৰ পৰা ৰক্ষা পৰে, যেনে উষ্ণ পুনৰাৰম্ভ, সামগ্ৰী-লট পৰিৱৰ্তন, স্থানান্তৰ পৰিৱৰ্তন আৰু শীতল-পানীৰ অৱস্থাৰ প্ৰত্যাশিত পৰিসৰ। এটা ভাল পাত্ৰই প্ৰমাণ কৰে যে মেচিনে সেই অংশটো বনাব পাৰে; এটা সুস্থিৰ ৰানে প্ৰক্ৰিয়াটো পৰিচালনা কৰিব পৰা যায় বুলি প্ৰমাণ কৰে।
গ্ৰহণ কৰাৰ আগতে জোখৰ স্থান, নমুনাৰ পৰিমাণ, কাৰ্য্যকৰী পৰীক্ষা আৰু অনুমোদিত ৰেচিপি পুনৰীক্ষণৰ ওপৰত একমত হওক। প্ৰশিক্ষিত অপাৰেটৰসকলক নিয়ন্ত্ৰিত সামঞ্জস্যসমূহ কৰিবলৈ আৰু উলটিবলৈ এটা নথিভুক্ত পথ দিয়াৰ সময়ত ভিত্তিৰেখা নথিপত্ৰ সুৰক্ষিত কৰক।
যদি আলেখ্যন অস্থিৰতা এলাৰ্ম, অৱস্থানৰ অসন্মতি বা ক্ৰম পৰিবৰ্তনৰ সৈতে দেখা দিয়ে, ব্যৱহাৰ কৰকHMI আৰু এলাৰ্ম গাইড. এতিয়াও সঁজুলিসমূহৰ সংজ্ঞা দি থকা ক্ৰেতাসকলে কিংগলৰ পৰা আৰম্ভ কৰিব পাৰেমেচিন নিৰ্বাচন গাইড.
সঘনাই সোধা প্ৰশ্ন
পেৰিছন প্ৰগ্ৰেমিং কি?
পেৰিছন প্ৰগ্ৰেমিঙে এক্সট্ৰুচনৰ সময়ত ডাই-গেপ খোলা সলনি কৰে যাতে পেৰিছনৰ বিভিন্ন অংশই বিভিন্ন পৰিমাণৰ সামগ্ৰী লাভ কৰে।
পেৰিচন প্ৰগ্ৰেমিঙে প্ৰতিটো পাতল বেৰৰ সমস্যা সমাধান কৰিব পাৰিবনে?
নহয়, ই ডাইৰ ভুল প্ৰান্তিককৰণ, অস্থিৰ এক্সট্ৰুচন, ক্ষতিগ্ৰস্ত সঁজুলি, দুৰ্বল শীতলতা, ভুল ছাঁচৰ ডিজাইন বা এটা বিকল এক্টিভেটৰক নিৰ্ভৰযোগ্যভাৱে শুধৰাই দিব নোৱাৰে।
প্ৰথমে ব্যক্তিগত পইণ্ট বা সামগ্ৰিক ওজন সলনি কৰিব লাগেনে?
সম্পূৰ্ণ অংশটো ধাৰাবাহিকভাৱে লঘু বা গধুৰ হ’লেহে সামগ্ৰিক ওজন ব্যৱহাৰ কৰক। স্থানীয় বিন্দু পৰিবৰ্তন ব্যৱহাৰ কৰক যেতিয়া জোখ-মাখে এটা নিৰ্দিষ্ট অঞ্চলত পুনৰাবৃত্তিযোগ্য সমস্যা দেখুৱায়।
প্ৰফাইলটো কিয় পাৰ্টটোত লৰচৰ কৰে?
সাধাৰণ কাৰণসমূহৰ ভিতৰত এক্সট্ৰুচন হাৰ, পেৰিচনৰ দৈৰ্ঘ্য, এক্যুমুলেটৰ শ্বটৰ সামঞ্জস্যতা, পদাৰ্থৰ উষ্ণতা, আৰম্ভণিৰ বিলম্ব, বা চেন্সৰৰ মানাংকন আদি অন্তৰ্ভুক্ত।
এটা মেচিনত কিমানটা প্ৰফাইল পইণ্টৰ প্ৰয়োজন?
প্ৰয়োজনীয় সংখ্যা অংশ জ্যামিতি আৰু নিয়ন্ত্ৰক বিন্যাসৰ ওপৰত নিৰ্ভৰ কৰে। অধিক পইণ্টে এটা অস্থিৰ প্ৰক্ৰিয়াৰ ক্ষতিপূৰণ নিদিয়ে।