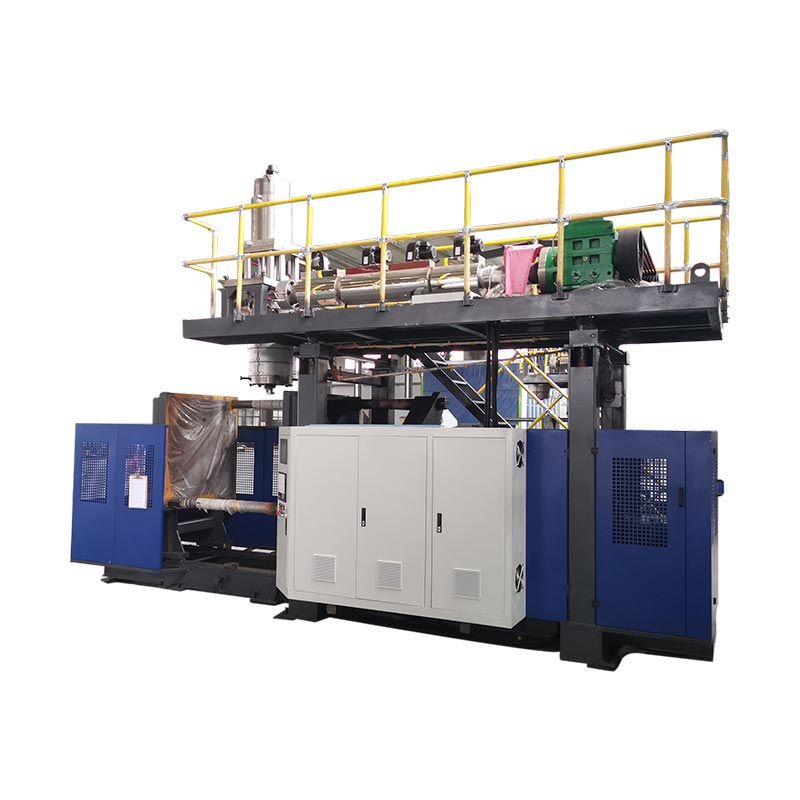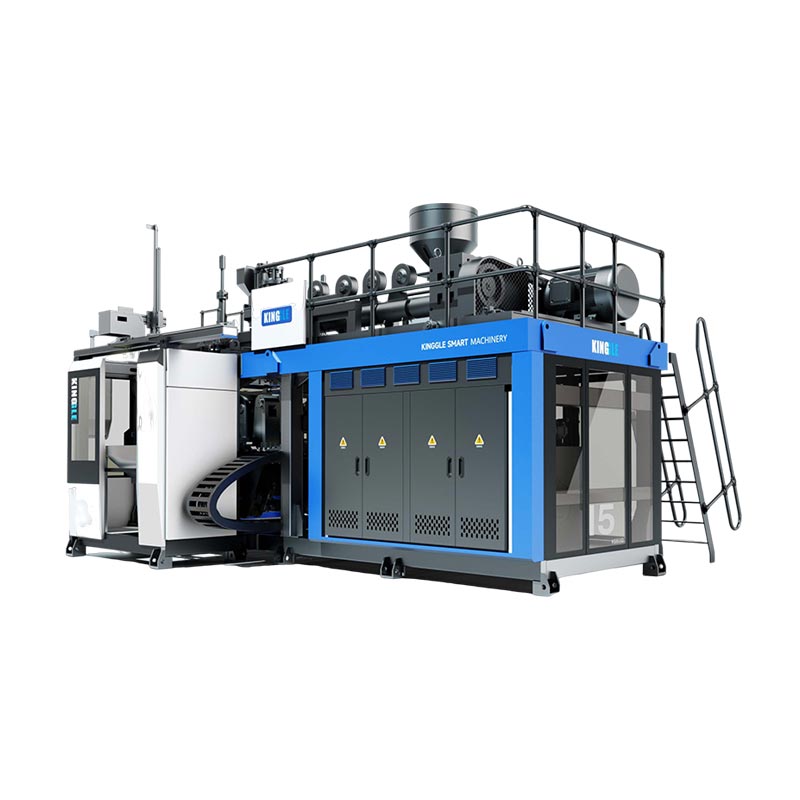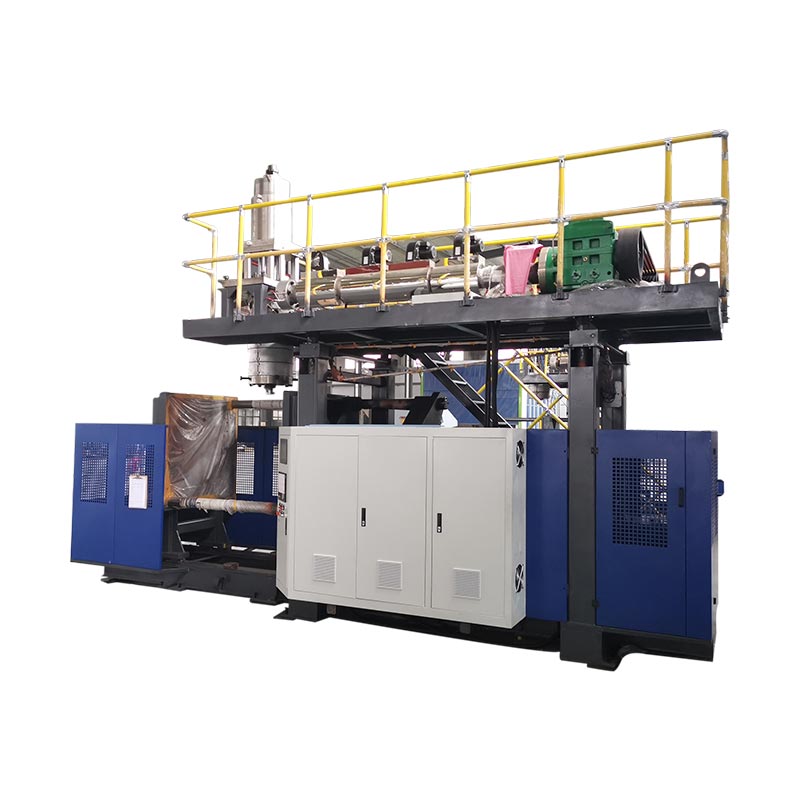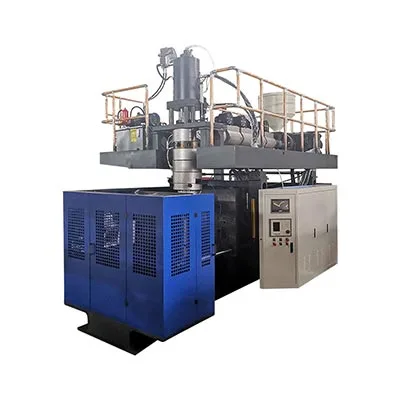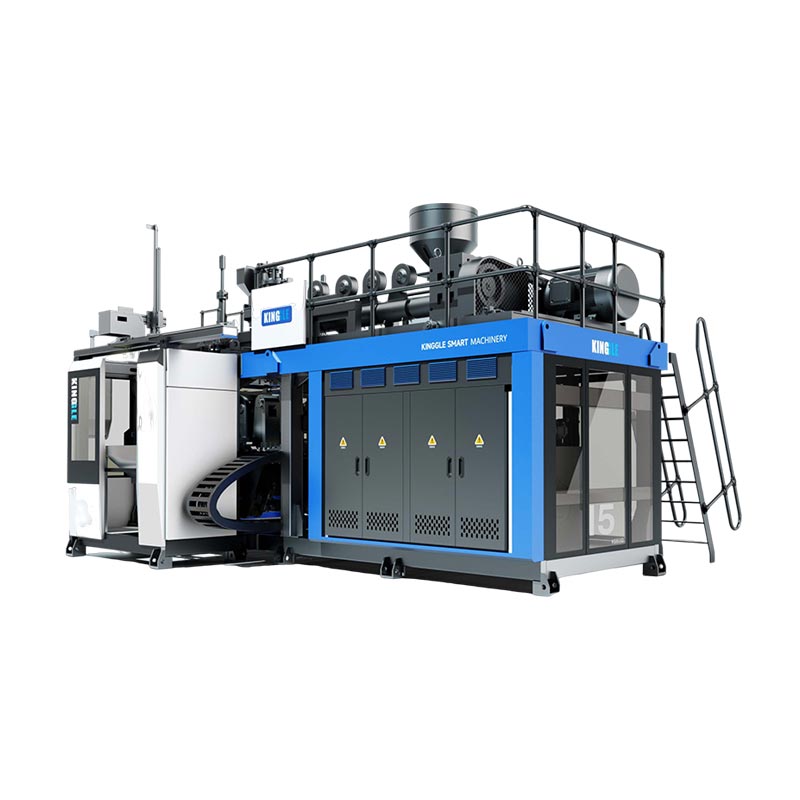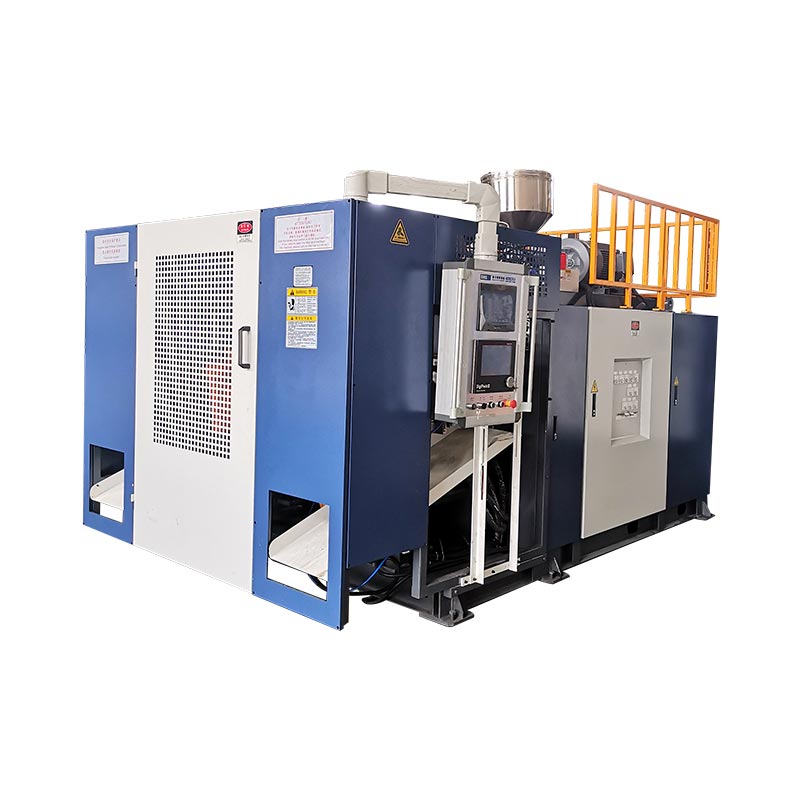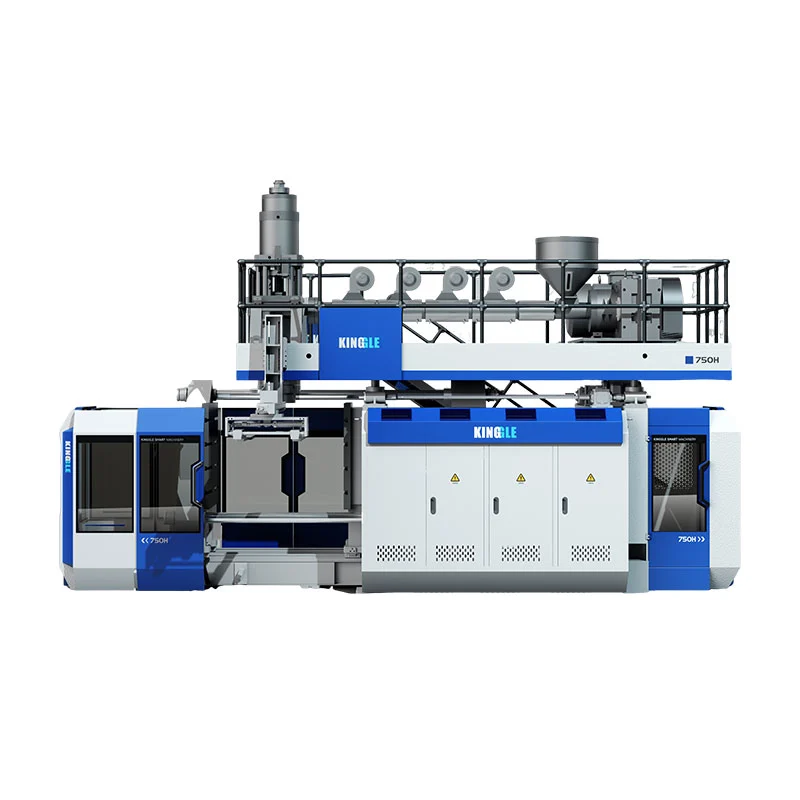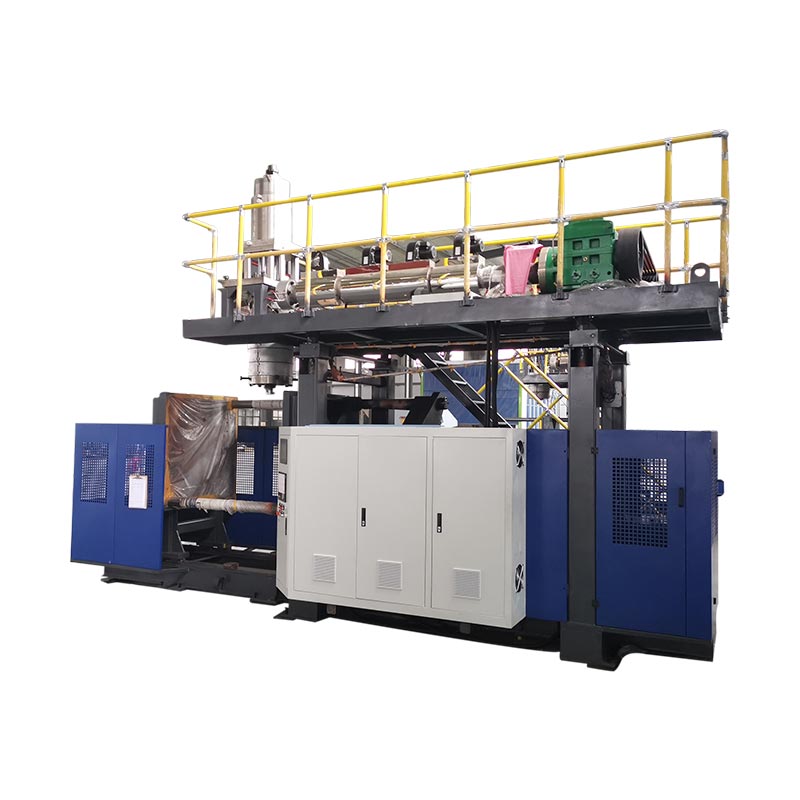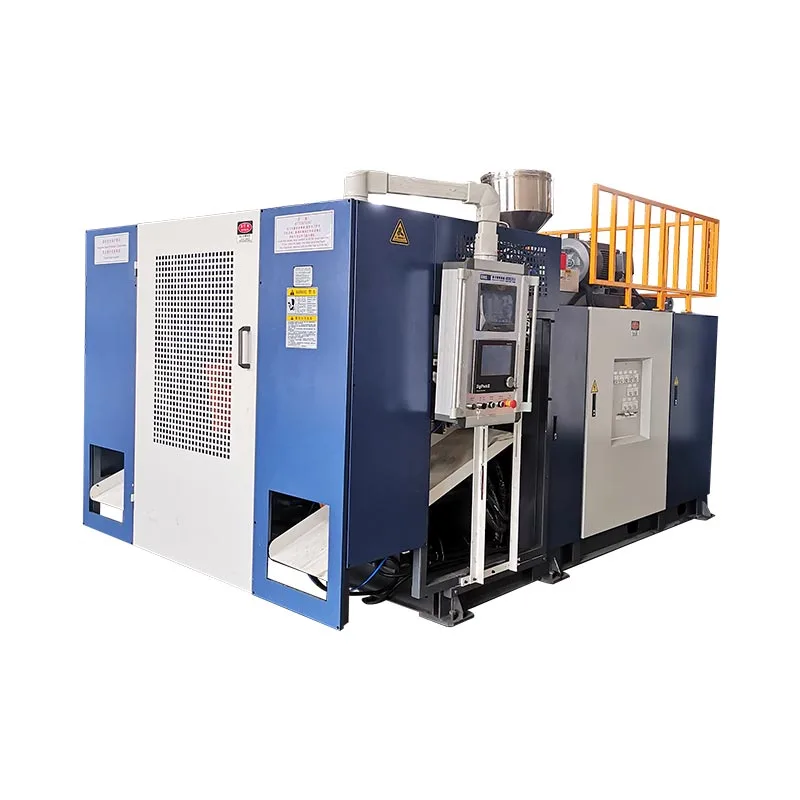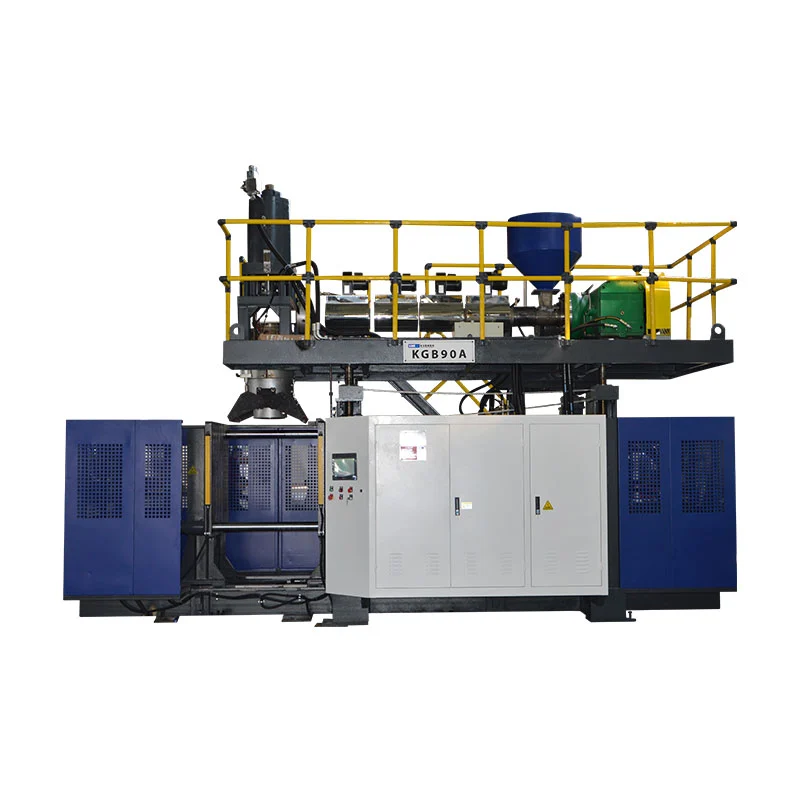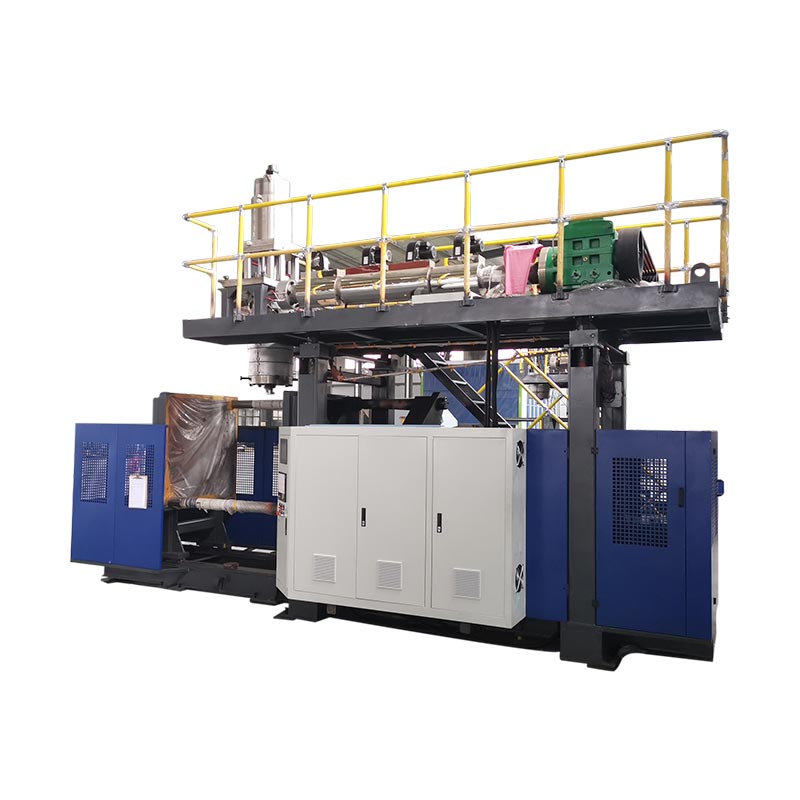
A অবিৰত ব্ল' মল্ডিং মেচিনছাঁচ ষ্টেচনসমূহে ইয়াক ধৰি ফুলাবলৈ সোমাই যোৱাৰ সময়ত এটা ননষ্টপ পেৰিছন এক্সট্ৰুড কৰে। এক্সট্ৰুডাৰ কেতিয়াও বন্ধ নহয়, যাৰ ফলত এইচডিপিই আৰু পিপি পাত্ৰৰ বাবে প্ৰায় ০.৫ৰ পৰা ৩০ লিটাৰলৈকে এইটোৱেই আটাইতকৈ দ্ৰুত পথ। তিনিটা চলক আপোনাৰ আউটপুট নিৰ্ধাৰণ কৰে: ষ্টেচন গণনা, ডাই হেড কেভিটি, আৰু চক্ৰৰ সময়। আৰু তিনিটা আপোনাৰ খৰচ নিৰ্ধাৰণ কৰক: প্ৰতি অংশত শক্তি, ৰক্ষণাবেক্ষণ, আৰু স্ক্ৰেপ। এই গাইডখনে দুয়োফাল সামৰি লৈছে, আমাৰ নিজৰ মেচিনৰ পৰা প্ৰকৃত স্পেকসমূহৰ সৈতে।
অবিৰত এক্সট্ৰুচনে আপুনি এদিনতে চম্ভালি থকা প্লাষ্টিকৰ পাত্ৰবোৰৰ বেছিভাগেই আবৰি ৰাখে। ডিটাৰজেন্টৰ বটল, মটৰ তেলৰ জগ, জেৰী কেন, কৃষি ৰাসায়নিক পেকেজিং — প্ৰায় সকলোবোৰেই এই ধৰণৰ মেচিনৰ পৰা ওলাই আহে।
সবিশেষৰ আগতে এটা স্পষ্টীকৰণ। স্পষ্ট পিইটি পানীৰ বটলবোৰ বেলেগ প্ৰক্ৰিয়াৰ পৰা আহে, ইনজেকচন ষ্ট্ৰেচ ব্ল’ মল্ডিং, বিভিন্ন মেচিনত। এই গাইডে HDPE, PP, PVC, আৰু PA ৰ বাবে অবিৰত এক্সট্ৰুচন ব্ল' মল্ডিং সামৰি লয়। যদি আপোনাৰ সামগ্ৰীটো পিইটি পানীয়ৰ বটল হয়, তেন্তে আমাৰ...অবিৰত মেচিন ৰেঞ্জবনাব নোৱাৰিব।
মেচিনৰ সংৰূপ: ছাঁচবোৰে কেনেকৈ পেৰিচনক লগ পায়
প্ৰতিটো অবিৰত যন্ত্ৰই একে সমস্যা সমাধান কৰে। পেৰিছনটো ৰৈ নোযোৱাকৈ বৈ যায়, গতিকে পৰৱৰ্তী গুলীৰ আগতে ছাঁচটোৱে ইয়াৰ ওচৰলৈ আহি বন্ধ কৰিব লাগে, উৰুৱাই দিব লাগে আৰু ক্লিয়াৰ আউট কৰিব লাগে। মেচিনে সেইটো কেনেকৈ কৰে বিন্যাস সংজ্ঞায়িত কৰে।
ছাঁচ চলোৱা মেচিনছাঁচটো অনুভূমিকভাৱে পেৰিচনলৈ শ্বাটল কৰক। নিৰ্মাণটো সহজ, প্ৰমাণিত আৰু খৰচ-বহনক্ষম। ইয়াত ২ৰ পৰা ১৫ লিটাৰৰ পাত্ৰ সামৰি লোৱা হয়।
বক্ৰ বাহুৰ মেচিনছাঁচটো চাপৰ মাজেৰে দোল খাওক, যাৰ ফলত যাত্ৰাটো চুটি হয় আৰু চক্ৰটো দ্ৰুত হয়। ইয়াৰ উপৰিও ইহঁতে ১ৰ পৰা ৬ তৰপৰ বাবে কো-এক্সট্ৰুচন হেড কঢ়িয়াই লৈ ফুৰে। এইটোৱেই হৈছে উচ্চ উৎপাদন আৰু স্তৰযুক্ত বটলৰ বাবে শ্ৰেণী।
তাৰ পিছত আহে ষ্টেচন কাউণ্ট।একক ষ্টেচন (L)এটা মল্ড ছেট চলায়।ডাবল ষ্টেচন (D)এটা এক্সট্ৰুডাৰৰ পৰা দুটা মল্ড চেট চলায়, গতিকে এটা ফাল উৰি যায় আৰু আনটোৱে বাহিৰ কৰে।
| বিন্যাস | পাত্ৰৰ পৰিসৰ | ৰ বাবে শ্ৰেষ্ঠ | ট্ৰেড-অফ |
|---|---|---|---|
| ছাঁচ-চলনশীল, একক ষ্টেচন | ২–১৫ এল | সামান্য পৰিমাণ, সঘনাই সামগ্ৰী সলনি কৰা | প্ৰতিটো মেচিনত সৰ্বনিম্ন আউটপুট |
| ছাঁচ-চলনশীল, ডাবল ষ্টেচন | ২–১৫ এল | এটা প্ৰডাক্ট পৰিয়ালত উচ্চ পৰিমাণ | অধিক খৰচ; স্থিৰ চাহিদাৰ প্ৰয়োজন |
| বক্ৰ বাহু, একক ষ্টেচন | ৫–৩০ এল | গতি, স্তৰযুক্ত দেৱাল, ডাঙৰ জেৰী কেন | উচ্চ শক্তি আহৰণ |
| বক্ৰ বাহু, ডাবল ষ্টেচন | ৫–৩০ এল | সৰ্বোচ্চ আউটপুট, আয়তনত বহু-স্তৰ | সৰ্বোচ্চ মূলধন আৰু মজিয়াৰ স্থান |
গছ ফিট, আগতীয়াকৈ পৰীক্ষা কৰা:আপুনি প্ৰতিশ্ৰুতি দিয়াৰ আগতে চাৰিটা কথা নিশ্চিত কৰক — মেচিনৰ ফুটপ্ৰিণ্টৰ বিপৰীতে মজিয়াৰ স্থান, ডাই হেড আৰু হপাৰ লোডাৰৰ বাবে চিলিঙৰ উচ্চতা, সংযুক্ত লোডৰ বাবে তিনি-ফেজ শক্তি, আৰু ঠাণ্ডা পানীৰ ক্ষমতা। মেচিনৰ ওজন ২ লিটাৰৰ একক ষ্টেচনত ২.৫ টনৰ পৰা ৩০ এল বক্ৰ-বাহুৰ ডাবল ষ্টেচনত ২৮.৫ টনলৈকে, গতিকে আপোনাৰ মজিয়াৰ লোডিংও পৰীক্ষা কৰক।
আমেৰিকাৰ ক্ৰেতাসকলে আৰু এটা আগতীয়া চেক যোগ কৰিব লাগে। খাদ্য, পানীয়, বা ঔষধৰ সংস্পৰ্শৰ বাবে পাত্ৰই আপোনাৰ ৰেজিন আৰু যিকোনো ৰিগ্ৰাইণ্ড নীতিক গঢ় দিয়া এফ ডি এৰ সামগ্ৰীৰ প্ৰয়োজনীয়তা আনে। পুনঃব্যৱহাৰ কৰা-সামগ্ৰীৰ নিয়মসমূহো অৱস্থা অনুসৰি ভিন্ন হয় আৰু সঘনাই সলনি হয়, গতিকে আপুনি ৰেজিন ধাৰ্য্যকৰণ লক কৰাৰ আগতে আপোনাৰ পণ্য শ্ৰেণীৰ বাবে বৰ্তমানৰ প্ৰয়োজনীয়তা নিশ্চিত কৰক।
প্ৰডাকচন পাৰফৰমেন্স: স্পেকছক প্ৰতি ঘণ্টাত বটললৈ ৰূপান্তৰ কৰা
প্ৰতিটো কেটেলগে এটা আউটপুট নম্বৰ প্ৰিন্ট কৰে। শুদ্ধকৈ পঢ়ক, নহ’লে ডেলিভাৰীৰ সময়ত অতিৰিক্ত প্ৰতিশ্ৰুতি দিব।
সেই সংখ্যাবোৰে দেখুৱাইছে যে...শুকান চক্ৰ— মেচিনটো পূৰ্ণ গতিৰে খালী চলি আছে, কোনো প্লাষ্টিক নাই, কোনো শীতলতা নাই। মেচিনসমূহক ন্যায্যভাৱে তুলনা কৰিবলৈ সেইবোৰ ব্যৱহাৰ কৰক। কেতিয়াও উৎপাদনৰ পূৰ্বাভাস হিচাপে ব্যৱহাৰ নকৰিব।
ইয়াত আমাৰ অবিৰত পৰিসৰৰ প্ৰকৃত শুকান-চক্ৰৰ সংখ্যাসমূহ দিয়া হৈছে, ইয়াক পৰিচালিত কৰা স্পেকসমূহৰ সৈতে।
| মডেল | সৰ্বোচ্চ পাত্ৰ | শুকান চক্ৰ | ক্লেম্পিং | পেঁচ-গজাল | এইচ ডি পি ই ক্ষমতা | গড়। শক্তি |
|---|---|---|---|---|---|---|
| KGB2L | ২ এল | ৬০০ পিচি/ঘণ্টা | ৪০ কে.এন | ৫০ মিলিমিটাৰ, এল/ডি ২৫ | ৩০ কিলোগ্ৰাম/ঘণ্টা | ১২–১৮ কিলোৱাট |
| KGB2D | ২ এল | ৬০০ × ২ | ৪০ কে.এন | ৬০ মিলিমিটাৰ, এল/ডি ২৫ | ৫৫ কিলোগ্ৰাম/ঘণ্টা | ১২–১৮ কিলোৱাট |
| KGB5L | ৫ এল | ৫০০ পিচি/ঘণ্টা | ৬৫ কে.এন | ৬০ মিলিমিটাৰ, এল/ডি ২৫ | ৫৫ কিলোগ্ৰাম/ঘণ্টা | ১৬–২৫ কিলোৱাট |
| KGB5D | ৫ এল | ৫০০ × ২ | ৬৫ কে.এন | ৭০ মিলিমিটাৰ, এল/ডি ২৫ | ৮০ কিলোগ্ৰাম/ঘণ্টা | ১৬–২৫ কিলোৱাট |
| KGB15L | ১৫ এল | ৪৫০ পিচি/ঘণ্টা | ১৬৫ কে.এন | ৭৫ মিলিমিটাৰ, এল/ডি ২৫ | ১০০ কিলোগ্ৰাম/ঘণ্টা | ২৫–৩৪ কিলোৱাট |
| KGB15D | ১৫ এল | ৪৫০ × ২ | ১৬৫ কে.এন | ৯০ মিলিমিটাৰ, এল/ডি ২৫ | ১২০ কিলোগ্ৰাম/ঘণ্টা | ২৫–৩৪ কিলোৱাট |
| KGH15L | ১৫ এল | ৫০০ পিচি/ঘণ্টা | ২০০ কে.এন | ৮০ মিলিমিটাৰ, এল/ডি ২৫ | ১৫০ কিলোগ্ৰাম/ঘণ্টা | ৪০–৫০ কিলোৱাট |
| KGH15D | ১৫ এল | ৫০০ × ২ | ২০০ কে.এন | ৯০ মিলিমিটাৰ, এল/ডি ২৫ | ১৮০ কিলোগ্ৰাম/ঘণ্টা | ৪০–৫০ কিলোৱাট |
| KGH30L | ৩০ এল | ৪৫০ পিচি/ঘণ্টা | ৩০০ কে.এন | ৯০ মিলিমিটাৰ, এল/ডি ২৫ | ১৮০ কিলোগ্ৰাম/ঘণ্টা | ৭০–৮০ কিলোৱাট |
| KGH30D | ৩০ এল | ৪৫০ × ২ | ৩০০ কে.এন | ১০০ মিলিমিটাৰ, এল/ডি ২৫ | ৩০০ কিলোগ্ৰাম/ঘণ্টা | ৭০–৮০ কিলোৱাট |
এতিয়া সেই সংখ্যাবোৰক প্ৰডাকচন প্লেনলৈ ৰূপান্তৰিত কৰা অংকটো।
দুটা নিয়মে সেই ডিৰেটক সৎ কৰি তোলে। ডাঠ বেৰবোৰ লাহে লাহে ঠাণ্ডা হয়, গতিকে গধুৰ অংশবোৰ লঘু অংশতকৈ কঠিনভাৱে ডিৰেট হয়। আৰু চেঞ্জ অভাৰে এনে ঘণ্টা খায় যিবোৰ কেতিয়াও চক্ৰ-সময়ৰ সংখ্যাত দেখা নাযায়।
সংস্থাপনৰ পিছত আপোনাৰ নিজৰ ডিৰেট জুখিব। শুকান চক্ৰ নিশ্চিত কৰিবলৈ মেচিনটো খালী চলাওক, তাৰ পিছত সম্পূৰ্ণ উৎপাদন শিফ্ট চলাওক আৰু ভাল অংশবোৰ ঘণ্টাৰ দ্বাৰা ভাগ কৰক। সেই অনুপাত আপোনাৰ পৰিকল্পনা কাৰক হৈ পৰে, আৰু প্ৰক্ৰিয়াটো এবাৰ নিষ্পত্তি হ’লে ই স্থিৰ হৈ থাকে।
কেৱল মেচিনটোৰ সৈতে নহয়, লাইনটো মিলাওক:আপোনাৰ ব্ল' মল্ডিং আউটপুটৰ আকাৰ আপোনাৰ ভৰোৱা লাইনৰ বিপৰীতে, পৃথকভাৱে নহয়। আপোনাৰ ফিলাৰক আউটৰাণ কৰা এটা মেচিনে ইনভেণ্টৰী আৰু মজিয়াৰ অগোছালি গঢ়ি তোলে। প্ৰতি ঘণ্টাত আপোনাৰ পৰিকল্পিত টুকুৰাবোৰক শ্বিফ্টৰ ঘণ্টাৰে গুণ কৰক, প্ৰতিটো কেছত বটলৰ দ্বাৰা ভাগ কৰক, আৰু আপুনি কিনাৰ আগতে সেই সংখ্যাটো আপোনাৰ ডাউনষ্ট্ৰিম কেছ আৰু পেলেট থ্ৰুপুটৰ সৈতে পৰীক্ষা কৰক।
সামগ্ৰী আৰু অংশৰ ডিজাইন
অবিৰত এক্সট্ৰুচনে পিই, পিপি, পিভিচি, আৰু পিএ চলায়। এইচডিপিইয়ে বেছিভাগ বটল আৰু জেৰীয়ে কাম কৰিব পাৰে, আৰু ইয়াৰ ক্ষমাশীল প্ৰচেছিং উইণ্ড'ই ব্যাখ্যা কৰে যে ই কিয় শ্ৰেণীটোত আধিপত্য বিস্তাৰ কৰে।
স্ক্ৰুটোৱে আচল কামটো কৰে। ইয়াৰ ব্যাস আৰু দৈৰ্ঘ্য আৰু ব্যাসৰ অনুপাতে মেচিনটোৱে প্ৰতি ঘণ্টাত কিমান ৰেজিন গলিব সেইটো নিৰ্ধাৰণ কৰে, আৰু ই আন যিকোনো বস্তুৰ আগতেই উৎপাদনক কেপ কৰে। আমাৰ মেচিনবোৰে এল/ডি ২৫ত ৫০ৰ পৰা ১০০ মিলিমিটাৰ স্ক্ৰু চলায়, বেৰেলত ৩ৰ পৰা ৫টা হিটিং জ’ন আৰু ডাই হেডত ৩×৫ৰ পৰা ৩×৮টা হিটিং ছেকচন থাকে।
| সামগ্ৰী | সাধাৰণ সামগ্ৰী | কি চাব লাগে |
|---|---|---|
| এইচ ডি পি ই | ডিটাৰজেন্টৰ বটল, জেৰী কেন, মটৰ অইলৰ জগ, ডেইৰী | আটাইতকৈ ক্ষমাশীল। গলিত সূচকাংক অংশৰ ওজনৰ সৈতে মিলাওক — ডাঙৰ অংশৰ বাবে কম এমএফআই |
| পি পি | গৰম ভৰোৱা আৰু অধিক উষ্ণতাৰ পেকেজিং | সংকীৰ্ণ প্ৰচেছিং উইণ্ড'; লাহে লাহে ঠাণ্ডা হয়, গতিকে চক্ৰবোৰ দীঘল হয় |
| পিভিচি | স্পষ্ট বটল, বিশেষ ৰাসায়নিক পেকেজিং | তাপ সংবেদনশীল। গৰমত বহিলে অৱনতি ঘটে; কোনো বন্ধ কৰাৰ আগতে পাৰ্জ কৰক |
| ৰিগ্ৰাইণ্ড মিশ্ৰণ | বেছিভাগ সামগ্ৰীৰ মাজেৰে খৰচ হ্ৰাস | নিয়ন্ত্ৰিত অনুপাতত মিহলাই লওক; দূষিত ৰিগ্ৰাইণ্ডে গলিত পদাৰ্থলৈ দাগ কঢ়িয়াই লৈ ফুৰে |
পাৰ্ট ডিজাইনে মেচিনে অতিক্ৰম কৰিব নোৱাৰা সীমা নিৰ্ধাৰণ কৰে। ডিপ আণ্ডাৰকাটে পিঞ্চ-অফৰ বিৰুদ্ধে যুঁজ দিয়ে। চোকা চুকবোৰে পেৰিচন বেছিকৈ টানি থকা বেৰখন পাতল কৰে। হেণ্ডেলবোৰ পৰিষ্কাৰকৈ গঠন কৰিবলৈ যথেষ্ট ডাই হেডৰ ব্যাসৰ প্ৰয়োজন হয় — আমাৰ হেডবোৰ একক ডাই-পিন মডেলত ৯০ৰ পৰা ২২০ মিলিমিটাৰ চলি থাকে।
ছাঁচ কাটিবৰ আগতে অংকনটো আপোনাৰ যোগানকাৰীৰ ওচৰলৈ লৈ আহিব। আমাৰ অভিজ্ঞতাত, বেছিভাগ দেৱাল-বেধৰ অভিযোগ মেচিনৰ চেটিংতকৈ ডিজাইনৰ সিদ্ধান্তৰ পৰাই অনুসৰণ কৰা হয় — আৰু অংকনত এঘণ্টা সময় থাকিলে সপ্তাহৰ পৰীক্ষা-নিৰীক্ষাৰ পৰা ৰক্ষা পৰে।
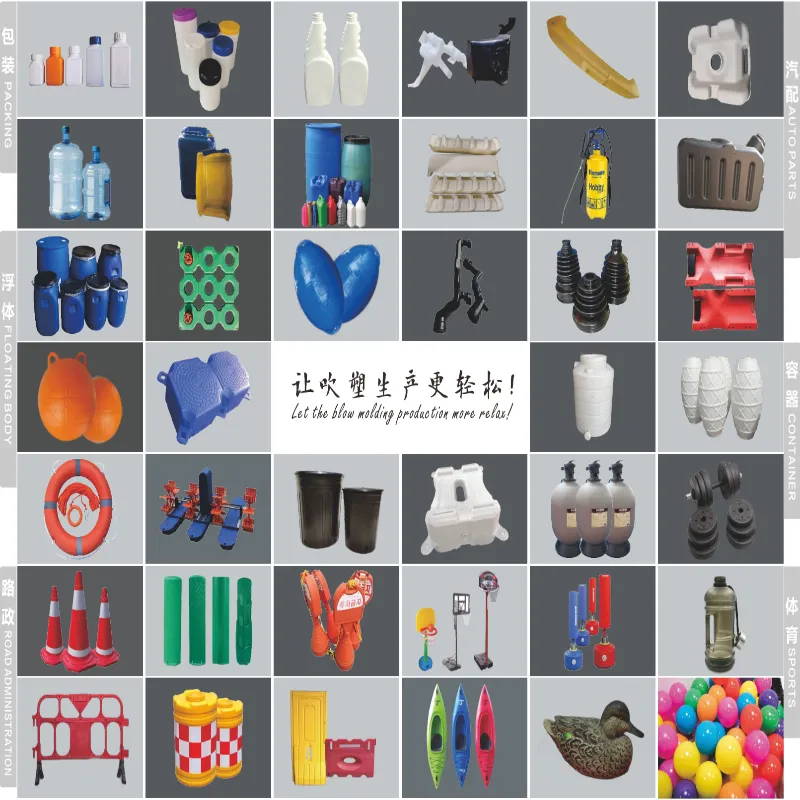
স্তৰসমূহে অধিক বিকল্পসমূহ খোলে। এটা কো-এক্সট্ৰুচন হেডে এটা ৰঙীন ছাল, এটা স্বচ্ছ দৃশ্য ষ্ট্ৰাইপ, বা এটা পুতি থোৱা পুনঃব্যৱহৃত কোৰ যোগ কৰে — সকলো একেটা শ্বটতে। আমাৰ বক্ৰ-বাহুৰ মেচিনবোৰ ১ৰ পৰা ৬টা স্তৰ চলি থাকে, সম্পূৰ্ণৰূপে আবৃত...বহু-স্তৰীয় গাইড.
স্বয়ংক্ৰিয়কৰণ, নিয়ন্ত্ৰণ, আৰু শক্তি
নিয়ন্ত্ৰণ ষ্টেকে সিদ্ধান্ত লয় যে গুণগত মান শিফ্টসমূহৰ মাজেৰে ধৰি ৰাখে নে নহয়। যিকোনো যোগানকাৰীক সুধিব যে ভিতৰত কি বহি আছে, আৰু বিশেষণ নহয়, নাম আশা কৰক।
আমাৰ মেচিনসমূহে মিটছুবিচি পিএলচি, এমঅ'জি চাৰ্ভো কণ্ট্ৰ'ল, ৱেইনভিউ এইচএমআই, আৰু অ'এমআৰন, শ্বনাইডাৰ, আৰু জিএফআৰএন উপাদানসমূহ চলায়। প্ৰগ্ৰেম কৰা দেৱাল-বেধ নিয়ন্ত্ৰণে শ্বটৰ জৰিয়তে ডাই ফাঁক সলনি কৰে, যিয়ে অংশটোৰ প্ৰয়োজন হোৱা ঠাইত সামগ্ৰী ৰাখে আৰু য'ত প্ৰয়োজন নহয় তাতেই উলিয়াই আনে।
লাইন সংহতিৰ বাবে, তিনিটা নিৰ্দিষ্ট প্ৰশ্ন সুধিব: MES বা SCADA সংযোগৰ বাবে PLC এ কোনবোৰ প্ৰটোকল উন্মোচন কৰে, এলাৰ্মসমূহে গঠনমূলক তথ্য হিচাপে ৰপ্তানি কৰে নেকি, আৰু যোগানকাৰীয়ে দূৰৱৰ্তী নিদানসমূহ প্ৰদান কৰে নেকি। আমি IoT দূৰৱৰ্তী নিৰীক্ষণ প্ৰদান কৰোঁ যাতে আমাৰ অভিযন্তাসকলে এটা মেচিন বাস্তৱ সময়ত পৰিদৰ্শন কৰিব পাৰে আৰু উৎপাদন বন্ধ কৰাৰ আগতে সমস্যাসমূহ ফ্লেগ কৰিব পাৰে।
শক্তি নিজস্ব বিশ্লেষণৰ যোগ্য। তিনিটা লোডে আধিপত্য বিস্তাৰ কৰে: বেৰেল হিটিং, ড্ৰাইভ চিষ্টেম, আৰু কুলিং। ওপৰৰ তালিকাখনত মডেল অনুসৰি গড় ব্যৱহাৰৰ তালিকা দিয়া হৈছে, আৰু মেচিনৰ আকাৰৰ ওপৰত নিৰ্ভৰ কৰি শীতল পানী ৫০ৰ পৰা ১৮০ লিটাৰ/মিনিট চলি থাকে।
ঘণ্টাৰ ড্ৰ’ত নহয়, সেই প্ৰতি অংশৰ সংখ্যাত যোগানকাৰীক তুলনা কৰক। দ্ৰুতবেগী মেচিনে একে কিলোৱাট অধিক বটলত বিয়পাই দিয়ে, যাৰ ফলত প্ৰায়ে উচ্চ ৰেটিং পোৱা মেচিনটো চলাবলৈ সস্তা হৈ পৰে।
জীৱনচক্ৰ অৰ্থনীতি: মেচিনটোৰ মালিক হ’বলৈ কিমান খৰচ হয়
ক্ৰয় মূল্য এটা পেমেণ্ট। মালিকীস্বত্ব এটা দশক ধৰি চলি থাকে। পাঁচটা কাৰকে মূলধনী ব্যয়ক ধাৱমান কৰে, আৰু চাৰিটা কাৰকে পৰিচালনা ব্যয়ক ধাৱমান কৰে।
| খৰচৰ চালক | শ্ৰেণী | টোকাসমূহ |
|---|---|---|
| মেচিনৰ আকাৰ আৰু ষ্টেচনৰ সংখ্যা | ৰাজধানী | আটাইতকৈ ডাঙৰ একক চলক |
| স্তৰৰ সংখ্যা | ৰাজধানী | প্ৰতিটো স্তৰে এটা এক্সট্ৰুডাৰ আৰু হেড জটিলতা যোগ কৰে |
| ছাঁচ আৰু গহ্বৰ | ৰাজধানী | সাধাৰণতে পৃথকে উদ্ধৃত কৰা হয় — তেওঁলোকৰ বাবে বাজেট |
| ডাউনষ্ট্ৰিম অটোমেচন | ৰাজধানী | ডিফ্লেছিং, লিক টেষ্টিং, কনভেয়িং |
| শক্তি | অপাৰেটিং | ওপৰৰ প্ৰতি অংশৰ সংখ্যা ব্যৱহাৰ কৰক |
| পৰিশ্ৰম | অপাৰেটিং | স্বয়ংক্ৰিয় ডিফ্লেছিং আৰু হেণ্ডলিঙৰ সৈতে তীব্ৰভাৱে পৰে |
| স্ক্ৰেপ আৰু পুনৰ গ্ৰাইণ্ড কৰক | অপাৰেটিং | regrind লুপ বন্ধ কৰিলে আপুনি ইতিমধ্যে ধন দিয়া ফ্লেছ পুনৰুদ্ধাৰ হয় |
| অতিৰিক্ত আৰু ৰক্ষণাবেক্ষণ | অপাৰেটিং | বছৰি বাজেট; ছাইটত ফাষ্ট-ৱেয়াৰ বস্তু ষ্টক কৰক |
আপোনাৰ পেবেক মডেলটো ডেল্টাত নিৰ্মাণ কৰক, মুঠতে নহয়। আজি আপুনি চলোৱাৰ সৈতে নতুন লাইনটো তুলনা কৰক: প্ৰতি ঘণ্টাত অংশ লাভ কৰা, শ্ৰমৰ ঘণ্টা ৰাহি কৰা, স্ক্ৰেপ হ্ৰাস কৰা, প্ৰতি অংশত শক্তি সলনি কৰা। মেচিন আৰু সঁজুলিৰ খৰচক সেই বাৰ্ষিক লাভৰ দ্বাৰা ভাগ কৰক, আৰু আপোনাৰ এটা বিক্ৰেতাৰ সংখ্যাতকৈ নিজৰ সংখ্যাত পেবেক সময়সীমা আছে।
ৰক্ষণাবেক্ষণ আৰু বিফলতাৰ ধৰণ
আপটাইম এটা সূচীৰ পৰা আহে, ভাগ্যৰ পৰা নহয়। তিনিটা স্তৰৰ কামৰ পৰিকল্পনা কৰক।
| ব্যৱধান | কামবোৰ |
|---|---|
| দৈনিক | ডাই হেড হিটাৰ আৰু উষ্ণতা পৰীক্ষা কৰক; পিঞ্চ-অফ এৰিয়াটো পৰিষ্কাৰ কৰক; শীতল পানীৰ প্ৰবাহ আৰু চাপ পৰীক্ষা কৰা |
| সাপ্তাহিক | ক্লেম্পিং মুখ আৰু স্থান নিৰ্ণয় পিন পৰীক্ষা কৰক; চাৰ্ভো আৰু হাইড্ৰলিক চাপ পৰীক্ষা কৰা; ড্ৰিফ্টৰ বাবে স্ক্ৰেপ হাৰ পৰ্যালোচনা কৰক |
| ত্ৰিমাসিক | পৰিৱেশন নিদানসমূহ চলাওক; লুব্ৰিকেচন ব্যৱস্থাটো পৰীক্ষা কৰা; জটিল উপাদানসমূহ মানাংকন কৰা |
| বছৰি | স্ক্ৰু আৰু বেৰেলৰ পৰিধান পৰীক্ষা কৰক; ডাই হেড সেৱা; সম্পূৰ্ণ অতিৰিক্ত অংশৰ তথ্য পৰ্যালোচনা কৰক |
সাধাৰণ বিফলতাৰ ধৰণসমূহে আৰ্হি অনুসৰণ কৰে: জীৰ্ণ পিঞ্চ-অফ প্ৰান্তসমূহে বেচ ৱেল্ডসমূহ দুৰ্বল কৰে, ড্ৰিফ্টিং হিটাৰ জ'নে দেৱাল বিতৰণ সলনি কৰে, আৰু নিস্তেজ ক্লেম্পিং মুখসমূহে ফ্লেছ দেখা দিয়ে। প্ৰত্যেকেই প্ৰথমে অংশটোত দোষ হিচাপে দেখা দিয়ে।
অপাৰেটৰৰ প্ৰশিক্ষণে যিকোনো অতিৰিক্ত অংশতকৈ বেছি দ্ৰুতভাৱে ধন ঘূৰাই দিয়ে। আপোনাৰ যোগানকাৰীয়ে কি অন্তৰ্ভুক্ত কৰিছে নিশ্চিত কৰক, আৰু নিশ্চিত কৰক যে সংস্থাপনে আপোনাৰ স্থানীয় সুৰক্ষা প্ৰয়োজনীয়তাসমূহৰ সৈতে মেচিন গাৰ্ডিং আৰু লকআউট পদ্ধতিসমূহ সামৰি লয় — আমেৰিকাত, ইয়াৰ অৰ্থ হৈছে লাইনে উৎপাদন চলোৱাৰ আগতে স্বাক্ষৰিত কৰা OSHA সম্মতি।
ৱাৰেণ্টীৰ বিষয়ে লিখিতভাৱে সুধিব:আমাৰ কাৰখানাত উপস্থিত হোৱাৰ পৰা গোটেই মেচিনটোত এবছৰ চলি থাকে, মূল উপাদান যেনে MOOG দেৱাল-বেধ নিয়ন্ত্ৰক আৰু চাৰ্ভো মটৰ দুবছৰলৈকে চলি থাকে। যিকোনো যোগানকাৰীক সুধিব যে তেওঁলোকৰ ৱাৰেণ্টীয়ে কি সামৰি লয়, ইয়াত কি বাদ দিয়া হৈছে, আৰু অতিৰিক্ত অংশসমূহ আপোনাৰ দেশত কিমান দ্ৰুতগতিত উপনীত হয়।
আপোনাৰ বিন্যাস নিৰ্ব্বাচন কৰা
এই ক্ৰমত কাম কৰক: পাত্ৰৰ আয়তন আৰু সামগ্ৰীয়ে মেচিনৰ শ্ৰেণীটো সংকুচিত কৰে, বাৰ্ষিক আয়তনে একক বা দুটা ষ্টেচন নিৰ্ধাৰণ কৰে, আৰু স্তৰৰ প্ৰয়োজনীয়তাই ছাঁচ-চলন্ত বা বক্ৰ বাহু নিৰ্ধাৰণ কৰে। তাৰ পিছত গহ্বৰসমূহে আউটপুটক আপোনাৰ পূৰ্বাভাস অনুসৰি স্কেল কৰে।
আমাৰপাঁচটা পদক্ষেপৰ নিৰ্বাচন গাইডসেই আকাৰৰ পথটো বিতংভাৱে খোজ কাঢ়ে। ৩০ লিটাৰৰ ওপৰৰ পাত্ৰৰ বাবে পেৰিছনটো অবিৰত এক্সট্ৰুচনৰ বাবে অতি গধুৰ হৈ পৰে, আৰু সিদ্ধান্তটো এক্যুমুলেটৰ মেচিনলৈ যায় — আমাৰ...এক্যুমুলেটৰ বনাম অবিৰত তুলনা.
সঘনাই সোধা প্ৰশ্ন
অবিৰত ব্ল’ মল্ডিং মেচিন কি?
এটা অবিৰত ব্ল' মল্ডিং মেচিনে গলিত প্লাষ্টিকৰ এটা ননষ্টপ টিউব এক্সট্ৰুড কৰে, যাক পেৰিছন বোলা হয়, আনহাতে এটা বা দুটা মল্ড ষ্টেচনে ইয়াক ধৰিবলৈ, বন্ধ কৰিবলৈ আৰু অংশটো ফুলিবলৈ ভিতৰলৈ সোমাই যায়। এক্সট্ৰুডাৰ কেতিয়াও বন্ধ নহয়। এইটো HDPE, PP, আৰু PVC ত থকা সৰু আৰু মজলীয়া পাত্ৰৰ বাবে উপযুক্ত — বটল, জেৰী কেন, আৰু লুব্ৰিকেণ্ট পেকেজিং। ডাঙৰ অংশবোৰে ইয়াৰ পৰিৱৰ্তে এক্যুমুলেটৰ মেচিন ব্যৱহাৰ কৰে, কাৰণ ছাঁচটো বন্ধ হোৱাৰ আগতেই এটা গধুৰ ওলমি থকা পেৰিছন টানি যায়।
চক্ৰৰ সময় আৰু গহ্বৰৰ পৰা প্ৰতি ঘণ্টাত বটল কেনেকৈ গণনা কৰিব পাৰি?
প্ৰতি ঘণ্টাত চক্ৰসমূহক ষ্টেচন গণনা অনুসৰি প্ৰতিটো ডাই হেডৰ গহ্বৰৰ দ্বাৰা গুণ কৰা। ডাবল ষ্টেচনত ২ গহ্বৰৰ মূৰ থকা প্ৰতি ঘণ্টাত ৬০০ শুকান চক্ৰৰ ৰেটিং পোৱা মেচিন এটাই তত্ত্বগতভাৱে প্ৰতি ঘণ্টাত ২,৪০০ টুকুৰা পোৱা যায়। তাৰ পিছত শীতল, নিয়ন্ত্ৰণ, আৰু পৰিৱৰ্তনৰ বাবে এটা বাস্তৱিক ডিৰেট প্ৰয়োগ কৰক, কাৰণ কেটেলগ ৰেটিংসমূহে মেচিনটো খালী চাইকেলিং কৰা দেখুৱায়। ডিৰেটেড নম্বৰৰ ওপৰত পৰিকল্পনা ক্ষমতা।
কোনবোৰ সামগ্ৰী অবিৰত ব্ল’ মল্ডিং মেচিনত চলি থাকে?
এইচডিপিই, পিপি, পিভিচি, আৰু পিএ অবিৰত এক্সট্ৰুচন ব্ল' মল্ডিং মেচিনত ভালদৰে চলে। এইচ ডি পি ইয়ে বটল আৰু জেৰী কেন উৎপাদনত আধিপত্য বিস্তাৰ কৰে। স্ক্ৰুটোক পদাৰ্থৰ সৈতে মিলাই দিয়ক: কঠিন গ্ৰেডত অধিক গলনা ক্ষমতাৰ প্ৰয়োজন হয়, যাৰ বাবে স্ক্ৰুৰ ব্যাস আৰু দৈৰ্ঘ্য-ব্যাস অনুপাত গুৰুত্বপূৰ্ণ। স্পষ্ট পিইটি পানীয়ৰ বটলত এটা বেলেগ প্ৰক্ৰিয়া ব্যৱহাৰ কৰা হয় — ইনজেকচন ষ্ট্ৰেচ ব্ল’ মল্ডিং — আৰু বিভিন্ন মেচিন।
এটা অবিৰত ব্ল’ মল্ডিং মেচিনে কিমান শক্তি ব্যৱহাৰ কৰে?
মেচিনৰ আকাৰৰ সৈতে গড় শক্তি খৰচৰ স্কেল। কিংগলৰ কন্টিনিউয়াছ মেচিনে ২ এল ক্লাছত ১২ৰ পৰা ১৮ কিলোৱাট, ৫ এল ক্লাছত ১৬ৰ পৰা ২৫ কিলোৱাট, ১৫ এল ক্লাছত ২৫ৰ পৰা ৩৪ কিলোৱাট আৰু তীব্ৰবেগী কাৰ্ভড-আৰ্ম মডেলত ৪০ৰ পৰা ৮০ কিলোৱাট চলায়। যোগানকাৰীসকলক প্ৰতি ঘণ্টাৰ পৰিৱৰ্তে প্ৰতিটো সম্পূৰ্ণ অংশৰ শক্তিৰ ওপৰত তুলনা কৰক, যিহেতু এটা দ্ৰুত মেচিনে একেটা ড্ৰ'ক অধিক টুকুৰাত বিয়পাই দিয়ে।
অবিৰত ব্ল’ মল্ডিং লাইনৰ কি ৰক্ষণাবেক্ষণৰ প্ৰয়োজন?
দৈনিক, সাপ্তাহিক আৰু ত্ৰিমাসিক কামৰ পৰিকল্পনা কৰক। দৈনিক: ডাই হেড হিটাৰ পৰীক্ষা কৰক, পিঞ্চ-অফ এৰিয়াটো পৰিষ্কাৰ কৰক, শীতল পানীৰ প্ৰবাহ পৰীক্ষা কৰক। সাপ্তাহিকভাৱে: ক্লেম্পিং পৃষ্ঠ আৰু হাইড্ৰলিক বা চাৰ্ভো চাপ পৰীক্ষা কৰক। ত্ৰিমাসিক: পৰিৱেশন নিদানসমূহ চলাওক, লুব্ৰিকেচন ব্যৱস্থাপ্ৰণালী পৰিদৰ্শন কৰক, আৰু জটিল উপাদানসমূহ মানাংকন কৰক। ফাষ্ট-ৱেয়াৰ স্পেয়াৰ ছাইটত ৰাখক, যিহেতু এটা হেৰাই যোৱা অংশৰ খৰচ ইনভেণ্টৰীতকৈ ডাউনটাইমত বেছি হয়।
পৰৱৰ্তী পদক্ষেপ নিৰ্ভৰ কৰে আপুনি ক’ত আছে তাৰ ওপৰত
আপোনাৰ পাত্ৰৰ বিৱৰণ প্ৰেৰণ কৰক — আয়তন, সামগ্ৰী, বেৰৰ বেধ, লক্ষ্য আউটপুট — আৰু আমাৰ অভিযন্তাসকলে আপোনাৰ পৰ্যায়ৰ বাবে সঠিক পথৰ সৈতে উত্তৰ দিব:
- নতুন প্ৰডাক্ট এটা ট্ৰাইল কৰি আছেনে?আমি এটা আৰম্ভণি বিন্যাসৰ পৰামৰ্শ দিম আৰু এটা নমুনা পৰীক্ষাত আপোনাৰ অংশ চলাম।
- ক্ষমতা যোগ কৰা?আমি আপোনাৰ ভৰোৱা ৰেখাৰ বিপৰীতে আউটপুট গণিত নিৰ্মাণ কৰিম আৰু মিল থকা মডেলটো উদ্ধৃতি দিম।
- বয়সীয়াল মেচিন এটা সলনি কৰা?আমি আপোনাৰ বৰ্তমানৰ লাইনৰ বিপৰীতে প্ৰতিটো অংশ আৰু স্ক্ৰেপৰ শক্তি তুলনা কৰিম, গতিকে পেবেক আপোনাৰ সংখ্যাৰ পৰা আহে।
প্ৰতিটো উদ্ধৃতিতে মডেল, উপাদান, বাণিজ্যিক চৰ্ত, আৰু লিড টাইমৰ নাম উল্লেখ কৰা হৈছে — নিয়মীয়া মডেলসমূহ ৩০ৰ পৰা ৪০ দিন চলি থাকে, কাষ্টম নিৰ্মাণ ৬০ৰ পৰা ১২০ দিন। ব্ৰাউজ কৰকসম্পূৰ্ণ অবিৰত মেচিন ৰেঞ্জআপুনি আপোনাৰ সংখ্যা গোটোৱাৰ সময়ত।
এটা বিন্যাস আৰু উদ্ধৃতিৰ অনুৰোধ কৰক →এটা অবিৰত ব্ল' মল্ডিং মেচিনে ছন্দৰ জৰিয়তে নিজৰ স্থান অৰ্জন কৰে — এটা এক্সট্ৰুডাৰ যি কেতিয়াও বন্ধ নহয়, মল্ড যিয়ে খোজ মিলাই থাকে, আৰু আপোনাৰ ভৰোৱাৰ আকাৰৰ এটা লাইন। বিন্যাস, গহ্বৰ গণনা, আৰু ডিৰেট সঠিক লওক, আৰু আউটপুট গণিত উৎপাদনত ধৰি ৰাখে। ত মডেল আৰু স্পেচিফিকেশন চাওকঅবিৰত ব্ল' মল্ডিং মেচিন ৰেঞ্জ.