এই পৃষ্ঠাত
প্লাষ্টিকৰ ব্ল’ মল্ডিং মেচিন কি?
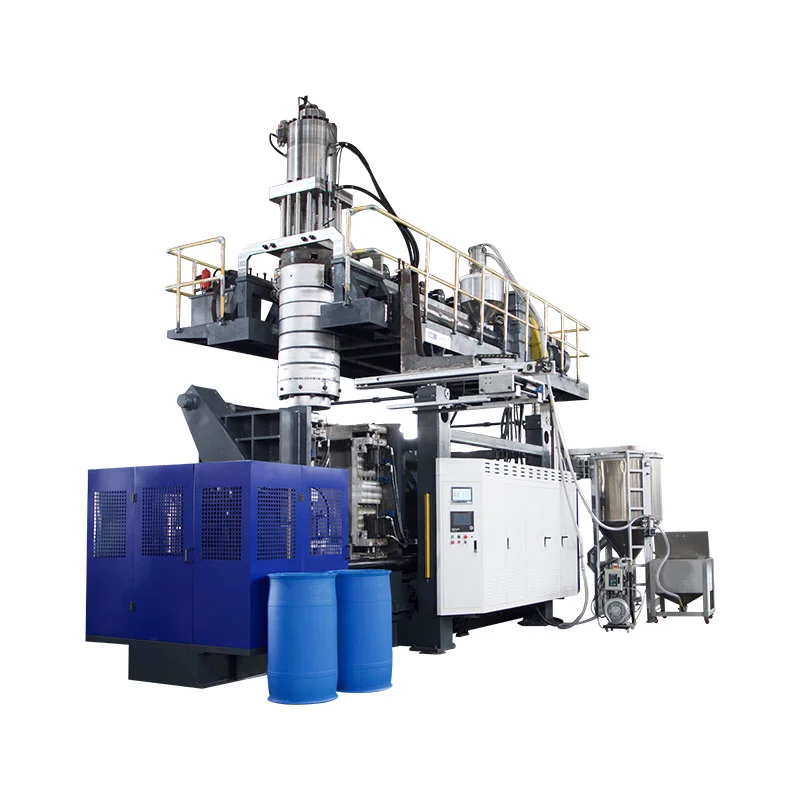
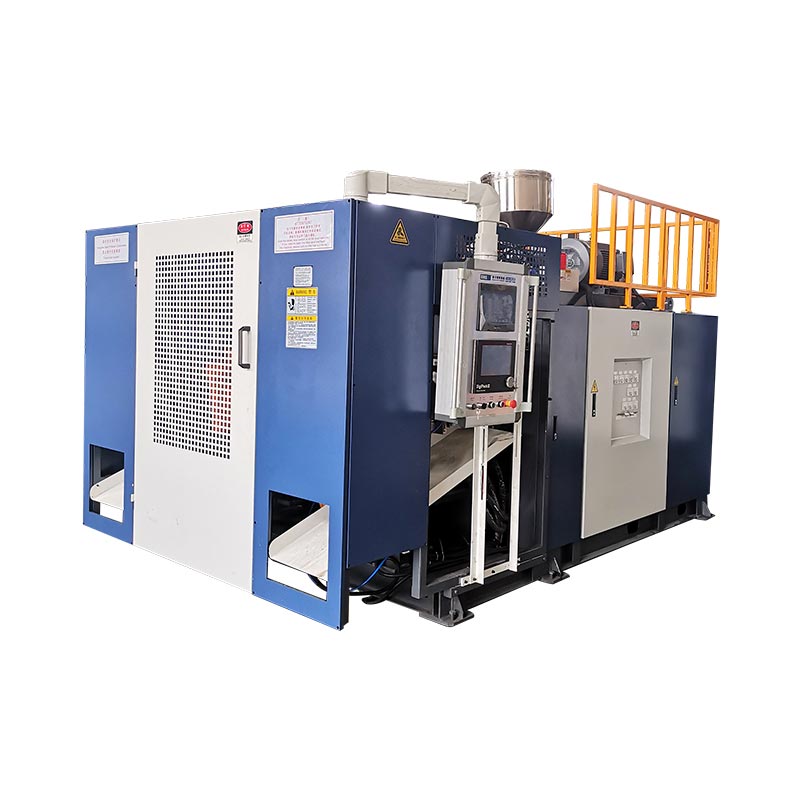
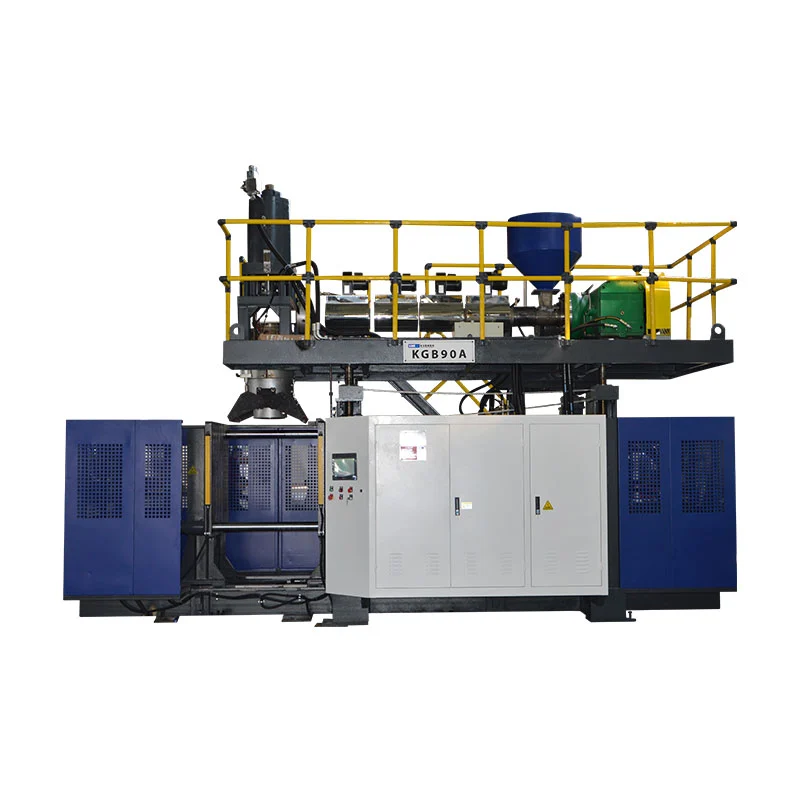
ব্ল’ মল্ডিং হৈছে ফুটা প্লাষ্টিকৰ অংশৰ উৎপাদন প্ৰক্ৰিয়া। মেচিনটোৱে প্লাষ্টিকৰ ৰেজিন গলি ইয়াক কোমল আকৃতিত গঠন কৰে আৰু সংকোচিত বায়ু ব্যৱহাৰ কৰি সেই আকৃতিটো ছাঁচৰ বেৰত ফুলাই দিয়ে; যেতিয়া ই ঠাণ্ডা হয়, তেতিয়া অংশটোৱে ছাঁচৰ ৰূপটো ধৰি ৰাখে। চাৰিটা পৰ্যায়ে প্ৰতিটো যন্ত্ৰৰ সংজ্ঞা দিয়ে —উত্তাপ (প্লাষ্টিচাইজিং), গঠন (পেৰিছন বা প্ৰিফৰ্ম), উৰুৱাই দিয়া আৰু ঠাণ্ডা কৰা— আৰু মেচিনৰ প্ৰকাৰৰ মাজৰ পাৰ্থক্যসমূহ বায়ু প্ৰৱেশ কৰাৰ আগতে কোমল আকৃতি কেনেকৈ সৃষ্টি কৰা হয় তাৰ ওপৰত নিৰ্ভৰ কৰে।
প্লাষ্টিক ব্ল’ মল্ডিং মেচিনে দৈনন্দিন আৰু ঔদ্যোগিক সামগ্ৰীৰ এক বিশাল পৰিসৰ উৎপাদন কৰে: পানীয় আৰু ঔষধবটল, লুব্ৰিকেণ্ট আৰু ৰাসায়নিক পদাৰ্থজেৰী কেন, ঔদ্যোগিকড্ৰাম আৰু আই বি চি টেংক, অটোমোটিভ ইন্ধনৰ টেংক আৰু বায়ু নলী, পথৰ বাধা, আৰু অগণন পাত্ৰ। সামগ্ৰীটো এই অংশৰ ওপৰত নিৰ্ভৰ কৰে:পোহনীয়া জীৱস্বচ্ছ পানীয়ৰ বটলৰ বাবে,এইচ ডি পি ইআৰু কেন, ড্ৰাম আৰু টেংকৰ বাবে HMW-HDPE,পি পিতাপ-প্ৰতিৰোধী আৰু পাতল বেৰৰ পেকেজিঙৰ বাবে, আৰু বিশেষ আৰু বাধা প্ৰয়োগৰ বাবে পিভিচি বা অভিযান্ত্ৰিক ৰেজিন যেনে পিএ।
প্লাষ্টিকৰ ব্ল’ মল্ডিং মেচিনৰ প্ৰকাৰ
তিনিটা মূল প্ৰক্ৰিয়াৰ প্ৰকাৰ আছে, লগতে এটা দ্ৰুতগতিত বৃদ্ধি পোৱা ড্ৰাইভ শ্ৰেণী যিটো ক্ৰেতাসকলে এতিয়া ২০২৬ চনত পৃথকে পৃথকে ওজন কৰে।
এক্সট্ৰুচন ব্ল' মল্ডিং মেচিন (EBM)
ই কেনেকৈ কাম কৰে:এক্সট্ৰুডাৰে ৰেজিন গলি ডাই হেডৰ মাজেৰে ঠেলি দি এটা ওলমি থকা নলী, পেৰিছন গঠন কৰে; ছাঁচটো ইয়াৰ চাৰিওফালে বন্ধ হৈ যায় আৰু বায়ুৱে ইয়াক গহ্বৰৰ বিপৰীতে ফুলাই দিয়ে। যিহেতু শৰীৰ, হেণ্ডেল আৰু ডিঙি এটা শ্বটতে গঠন হয়, এক্সট্ৰুচন ব্ল’ মল্ডিং হৈছে হেণ্ডেল কৰা আৰু ডাঙৰ অংশৰ বাবে প্ৰক্ৰিয়া।সুবিধাসমূহ:কম সঁজুলি খৰচ, দ্ৰুত পৰিৱৰ্তন, আৰু বহল অংশ-আকাৰৰ পৰিসৰ — ১০০ মিলিলিটাৰ বটলৰ পৰা ২২০ লিটাৰ ড্ৰামলৈকে আৰু ইয়াৰ বাহিৰত।আবেদন:জেৰী কেন, ৰাসায়নিক ড্ৰাম, পানী আৰু ইন্ধনৰ টেংক, সঁজুলিৰ বাকচ, পথৰ বাধা, খেলনা। ই উচ্চ পৰিমাণৰ ঔদ্যোগিক পাত্ৰৰ বাবে প্ৰাকৃতিক উপযুক্ত, আৰু আমি বিশেষজ্ঞ প্ৰক্ৰিয়া; আমাৰ চাওকঅবিৰতআৰুএক্যুমুলেটৰএক্সট্ৰুচন মেচিন।
ইনজেকচন ব্ল' মল্ডিং মেচিন (IBM)
ই কেনেকৈ কাম কৰে:এটা নিখুঁত প্ৰিফৰ্মক এটা কোৰ ৰডত ইনজেকচন-মল্ড কৰা হয়, তাৰ পিছত এটা ব্ল' ষ্টেচনলৈ স্থানান্তৰ কৰা হয় য'ত বায়ুৱে ইয়াক ফুলাই দিয়ে। ডিঙিটো ইনজেকচন-মল্ড হোৱাৰ বাবে আই বি এম-এ ডিঙিৰ সঠিকতা আৰু মসৃণ ফিনিচিং দিয়ে। ইয়াৰ লগত খাপ খাই পৰেসৰু, উচ্চ নিখুঁত বটল আৰু জাৰ— ঔষধৰ শিশি, প্ৰসাধন সামগ্ৰী — কম পৰিমাণত অতি কম স্ক্ৰেপৰ সৈতে। ই হেণ্ডেল কৰা পাত্ৰ উৎপাদন নকৰে আৰু ডাঙৰ অংশৰ বাবে উপযোগী নহয়।
ইনজেকচন ষ্ট্ৰেচ ব্ল' মল্ডিং মেচিন (ISBM)
ই কেনেকৈ কাম কৰে:এটা PET প্ৰিফৰ্ম বেজী দিয়া হয়, তাৰ পিছত ইয়াক উৰুৱাই থকাৰ সময়ত অক্ষীয়ভাৱে টানি দিয়া হয়। এই দ্বিঅক্ষীয় অৱস্থানে পলিমাৰক প্ৰান্তিককৰণ কৰে, যাৰ ফলত এটা নিৰ্দিষ্ট ওজনৰ বাবে অধিক স্পষ্ট, শক্তিশালী আৰু লঘু বেৰ উৎপন্ন হয়। ISBM ৰ বাবে প্ৰামাণিকপিইটি পানী আৰু শীতল পানীয়ৰ বটল, য’ত লঘু ওজন আৰু স্বচ্ছতা নিৰ্ণায়ক। এইচ ডি পি ই ঔদ্যোগিক অংশৰ পৰা ই এক বেলেগ প্ৰডাক্ট পৰিয়াল।
২০২৬: সম্পূৰ্ণ বৈদ্যুতিক আৰু চাৰ্ভো-চালিত ব্ল’ মল্ডিং মেচিন
প্ৰক্ৰিয়াৰ ধৰণৰ বাহিৰেও ২০২৬ চনত ক্ৰেতাসকলে ক্ৰমান্বয়ে তুলনা কৰেড্ৰাইভ প্ৰযুক্তি. পৰম্পৰাগত মেচিনসমূহে ফিক্সড-ডিচপ্লেচমেণ্ট হাইড্ৰলিক ব্যৱহাৰ কৰে যি লোড নিৰ্বিশেষে সম্পূৰ্ণ শক্তিৰে চলে।সম্পূৰ্ণ বৈদ্যুতিকমেচিনসমূহে হাইড্ৰলিকক চাৰ্ভো মটৰৰ সৈতে সলনি কৰে, আৰু...চাৰ্ভো-চালিত হাইড্ৰলিকমেচিনে চাহিদা অনুসৰি মূল পাম্পটো চলায় — শক্তিৰ ব্যৱহাৰ তীব্ৰভাৱে কমাব পাৰে আৰু পুনৰাবৃত্তিযোগ্যতা উন্নত কৰে। সৰু, উচ্চ নিখুঁত মেচিনত সম্পূৰ্ণ বৈদ্যুতিক ডিজাইন সাধাৰণ; বৃহৎ ঔদ্যোগিক অংশৰ বাবে যিবোৰক অতি উচ্চ ক্লেম্পিং বলৰ প্ৰয়োজন হয়, aচাৰ্ভো-চালিত হাইড্ৰলিকমেচিনে সাধাৰণতে শক্তি সঞ্চয় আৰু টনেজৰ সৰ্বোত্তম ভাৰসাম্য প্ৰদান কৰে। আমাৰ মেচিনবোৰে ঠিক এই কাৰণেই ফ্ৰিকুৱেন্সি-কনভাৰ্চন কণ্ট্ৰ’লৰ সৈতে এটা চাৰ্ভো মেইন পাম্প ব্যৱহাৰ কৰে।
সূচী ১ · মেচিনৰ ধৰণ বনাম সামগ্ৰী, ক্ষমতা, প্ৰয়োগ আৰু ২০২৬ চনৰ সুবিধা
| প্ৰকাৰ | সামগ্ৰী | সাধাৰণ ক্ষমতা | শ্ৰেষ্ঠ প্ৰয়োগ | ২০২৬ চনৰ সুবিধা |
|---|---|---|---|---|
| এক্সট্ৰুচন (EBM) | এইচ ডি পি ই, এইচ এম ডব্লিউ-এইচ ডি পি ই, পি পি, পি ভি চি, পি এ | ১০০ মিলিলিটাৰ – ২০০০ এল | জেৰী কেন, ড্ৰাম, টেংক, অটো পাৰ্টছ | বহুস্তৰীয় মূৰে পিচিআৰ / পুনৰ গ্ৰাইণ্ড স্তৰ চলায় |
| ইনজেকচন (IBM) | পি ই, পি পি, পি এছ | ≤ ~০.৫ এল | ফাৰ্মা আৰু প্ৰসাধন সামগ্ৰীৰ সৰু সৰু বটল | অতি কম স্ক্ৰেপ, নিখুঁত ডিঙি |
| ইনজেকচন ষ্ট্ৰেচ (ISBM) | পোহনীয়া জীৱ | ০.২ – ১০ এল | পানী আৰু শীতল পানীয়ৰ বটল | লঘু ওজন, স্পষ্টতা |
| চাৰ্ভো / সম্পূৰ্ণ বৈদ্যুতিক | যিকোনো (ড্ৰাইভ টেক) | ভিন্ন হয় | শক্তি-জটিল, উচ্চ আয়তনৰ লাইন | আটাইতকৈ ডাঙৰ শক্তি-দক্ষতা লিভাৰ |
মূল উপাদানসমূহ আৰু ইহঁতে আউটপুটত কেনে প্ৰভাৱ পেলায়
দুটা মেচিনে এটা হেডলাইন ক্ষমতা ভাগ কৰিব পাৰে তথাপিও অতি বেলেগ ধৰণে কাম কৰিব পাৰে, কাৰণ গুণগত মান আৰু আউটপুট উপাদানসমূহত বাস কৰে। দুৰ্বল দেৱাল নিয়ন্ত্ৰণ থকা সস্তা মেচিন এটা সাধাৰণতে ব্যয়বহুল মেচিনটোৱেই হয় — ইয়াৰ প্ৰতিটো অংশতে অপচয় কৰা ৰেজিনে মাহৰ ভিতৰতে মূল্যৰ ব্যৱধানক আগুৰি ধৰে।
- স্ক্ৰু / প্লাষ্টিচাইজিং ইউনিট।ৰেজিন গলি আৰু মিটাৰ কৰে। স্ক্ৰুৰ ব্যাস (সাধাৰণতে ৫০–১০০ মিলিমিটাৰ) আৰু এল/ডি অনুপাতে (২৪–২৫) গলিত পদাৰ্থৰ একাকাৰীতা আৰু থ্ৰুপুট নিৰ্ধাৰণ কৰে; এটা অস্থিৰ গলনাংক তলৰ ফালে অসামঞ্জস্যপূৰ্ণ অংশ হিচাপে দেখা যায়।
- ডাই হেড আৰু পেৰিচন নিয়ন্ত্ৰণ।পেৰিছন গঠন কৰে আৰু ইয়াৰ দৈৰ্ঘ্যৰ লগে লগে ইয়াৰ বেৰ প্ৰফাইল কৰে। এটা উচ্চ-ৰিজ'লিউচন দেৱাল-বেধ নিয়ন্ত্ৰক (উদাহৰণস্বৰূপে এটা ১০০-পইণ্ট MOOG ব্যৱস্থা) হৈছে ৰেজিনৰ খৰচ আৰু অংশৰ শক্তি দুয়োটাৰে একক আটাইতকৈ ডাঙৰ লিভাৰ।
- ক্লেম্পিং ইউনিট।আভ্যন্তৰীণ ব্ল’ চাপৰ বিপৰীতে ছাঁচটো বন্ধ কৰি ৰাখে। প্ৰত্যক্ষ চাপৰ লকিঙৰ সৈতে সমকালীন ক্লেম্পিঙে প্লেটেনসমূহক সমান্তৰাল কৰি ৰাখে; অতি কম টনজে ফ্লেছ আৰু দুৰ্বল অংশ উৎপন্ন কৰে।
- শীতল ব্যৱস্থা।ছাঁচৰ বিপৰীতে অংশটো স্থাপন কৰে। শীতল কৰাটো সাধাৰণতে চক্ৰৰ আটাইতকৈ দীঘলীয়া পদক্ষেপ, গতিকে শীতল কৰাৰ ডিজাইনে — এক্সট্ৰুডাৰে নহয় — প্ৰকৃত আউটপুট নিৰ্ধাৰণ কৰে আৰু ৱাৰপেজ নিয়ন্ত্ৰণ কৰে।
- নিয়ন্ত্ৰণ ব্যৱস্থা আৰু স্বয়ংক্ৰিয়কৰণ।লাইনটো চলায় আৰু স্বয়ংক্ৰিয় কৰে। এটা নিৰ্ভৰযোগ্য পিএলচি/এইচএমআই (মিটছুবিচি, ৱেইনভিউ) প্লাছ ৰবট টেক-আউট আৰু ডিফ্লেচিঙে মানৱবিহীন ৰানত সামঞ্জস্য আৰু অ'ইইক সুৰক্ষা দিয়ে।
সূচী ২ · উপাদান বনাম কাৰ্য্য, গুণগত মানৰ মেট্ৰিক আৰু কিনাৰ সময়ত কি সুধিব লাগে
| উপাদান | অনুষ্ঠান | গুণগত মেট্ৰিক প্ৰভাৱিত | যোগানকাৰীক সুধিব |
|---|---|---|---|
| স্ক্ৰু / প্লাষ্টিচাইজিং | গলিব আৰু মিটাৰ ৰেজিন | গলিত সমতা, উৎপাদন | স্ক্ৰু ব্যাস, এল/ডি, এইচডিপিই কিলোগ্ৰাম/ঘণ্টা? |
| ডাই হেড / পেৰিচন নিয়ন্ত্ৰণ | ফৰ্ম আৰু প্ৰফাইল পেৰিচন | বেৰৰ বেধৰ একাকাৰীতা, ৰেজিনৰ ব্যৱহাৰ | বেৰৰ ডাঠতা কিমান বিন্দু? |
| ক্লেম্পিং ইউনিট | বন্ধ কৰি ছাঁচ ধৰি ৰাখক | ফ্লেছ, অংশ অখণ্ডতা | ক্লেম্পিং বল আৰু লক কৰা ধৰণ? |
| শীতল ব্যৱস্থা | অংশটো ছেট কৰক | চক্ৰৰ সময়, ৱাৰপেজ | কুলিং ডিজাইন আৰু পানীৰ স্পেক? |
| নিয়ন্ত্ৰণ / স্বয়ংক্ৰিয়কৰণ | চলাওক আৰু স্বয়ংক্ৰিয় কৰক | সামঞ্জস্যতা, OEE | পিএলচি/এইচএমআই ব্ৰেণ্ড, ৰবট টেক-আউট? |
২০২৬ চনৰ ব্ল’ মল্ডিঙৰ ধাৰা
পিচিআৰ আৰু পুনঃব্যৱহৃত ৰেজিনৰ সামঞ্জস্যতা
ব্ৰেণ্ড আৰু নিয়ন্ত্ৰণমূলক লক্ষ্যই পেকেজিঙৰ মাজেৰে পুনঃব্যৱহৃত সামগ্ৰী (পিচিআৰ)ক ওপৰলৈ ঠেলি দিছে। চলন্ত পৰিৱৰ্তনশীল, কেতিয়াবা দূষিত পুনঃব্যৱহৃত গলিত পদাৰ্থৰ বাবে কঠোৰ পেৰিছন আৰু উষ্ণতা নিয়ন্ত্ৰণৰ প্ৰয়োজন হয়, আৰু প্ৰায়ে কবহুস্তৰীয় ডাই হেডগতিকে কুমাৰী ছালৰ মাজত এটা ৰিগ্ৰাইণ্ড বা পিচিআৰ কোৰ চেণ্ডউইচ কৰিব পাৰি। নিখুঁত বেৰৰ বেধ নিয়ন্ত্ৰণ আৰু সুস্থিৰ উষ্ণতা অঞ্চল থকা মেচিনে পুনঃব্যৱহৃত ৰেজিনক বহুত বেছি ক্ষমাশীলভাৱে চম্ভালে।
এআই আৰু স্মাৰ্ট মনিটৰিং
লাইনটো অধিক ইনষ্ট্ৰুমেণ্টেড হৈ আহিছে।OEE ডেচব'ৰ্ডসমূহ, ভৱিষ্যদ্বাণীমূলক ৰক্ষণাবেক্ষণ, দূৰৱৰ্তী নিদান আৰু স্বয়ংক্ৰিয় প্ৰাচল সমন্বয় প্ৰিমিয়াম বিকল্পৰ পৰা প্ৰত্যাশালৈ গতি কৰিছে। আনকি এটা মৌলিক অন-ব'ৰ্ড এলাৰ্ম চিস্টেমে যিয়ে যোগানকাৰীক দূৰৈৰ পৰা দোষসমূহ নিৰ্ণয় কৰিবলৈ দিয়ে, এটা বহুদিনীয়া বন্ধক এটা একেদিনাই সমাধানলৈ ৰূপান্তৰিত কৰিব পাৰে — যিটো, ২৪/৭ লাইনত, মেচিনৰ মূল্যৰ সামান্য পাৰ্থক্যতকৈ অধিক।
শক্তিৰ কাৰ্যক্ষমতা
শক্তি হৈছে মেচিনৰ জীৱনকালৰ বাবে চলি থকা এটা পুনৰাবৃত্তিমূলক খৰচ, গতিকে ই ক্ৰমান্বয়ে ক্ৰয়ৰ সিদ্ধান্তক আগুৱাই লৈ যায়। মূল লিভাৰবোৰ হ’ল কচাৰ্ভো মেইন পাম্প, অনুকূলিত সংকোচিত বায়ুৰ ব্যৱহাৰ (বায়ু এটা উদ্যোগৰ অন্যতম ব্যয়বহুল উপযোগীতা), আৰু কাৰ্যক্ষম শীতল। যিহেতু শক্তি প্ৰতিটো বটলৰ খৰচৰ এটা প্ৰকৃত উপাদান, এটা দক্ষ ড্ৰাইভে প্ৰায়ে উচ্চ আয়তনৰ লাইনত আন যিকোনো উন্নীতকৰণতকৈ বেছি দ্ৰুতভাৱে ধন ঘূৰাই দিয়ে।
সূচী ৩ · ২০২৬ চনৰ ধাৰা বনাম কাৰখানাৰ প্ৰভাৱ, ক্ৰয় বিন্দু আৰু ৰ’আই
| প্ৰচলিত এক নতুন ধাৰা | কাৰখানাটোৰ ওপৰত প্ৰভাৱ | ক্ৰয় পইণ্ট | ROI মান |
|---|---|---|---|
| পিচিআৰ / পুনঃব্যৱহৃত ৰেজিন | পৰিৱৰ্তনশীল, দূষিত গলনাংক চলাব লাগিব | বহুস্তৰীয় মূৰ + শক্তিশালী দেৱাল নিয়ন্ত্ৰণ | ব্ৰেণ্ড / নিয়ন্ত্ৰণমূলক পুনঃব্যৱহৃত লক্ষ্য পূৰণ কৰে |
| এআই / স্মাৰ্ট মনিটৰিং | কম ডাউনটাইম, দ্ৰুত ছেটআপ | OEE ডেচব'ৰ্ড, দূৰৱৰ্তী নিদান, এলাৰ্ম ব্যৱস্থা | আপটাইম বেছি, স্ক্ৰেপ কম |
| শক্তিৰ কাৰ্যক্ষমতা | চলি থকা শক্তি = চলি থকা খৰচ | চাৰ্ভো পাম্প, অনুকূলিত বায়ু, দক্ষ শীতল | প্ৰতিটো অংশৰ খৰচ কম, দ্ৰুত পেবেক |
সঠিক প্লাষ্টিকৰ ব্ল’ মল্ডিং মেচিন কেনেকৈ বাছি লব
মেচিন এটা নিৰ্দিষ্ট কৰাৰ আটাইতকৈ নিৰ্ভৰযোগ্য উপায় হ'ল অংশৰ পৰা বাহিৰলৈ কাম কৰা, আৰু ষ্টীকাৰৰ মূল্যৰ পৰিৱৰ্তে মালিকীস্বত্বৰ মুঠ খৰচৰ ওপৰত বিচাৰ কৰা:
- প্ৰথমে প্ৰডাক্টটোৰ সংজ্ঞা দিয়ক।আটাইতকৈ ডাঙৰ আকাৰ, ইয়াৰ হেণ্ডেল, ৰেজিন, ৱাল স্পেক আৰু যিকোনো প্ৰমাণপত্ৰ (ড্ৰপ-টেষ্ট, ইউএন) হওক।
- তাৰ পিছত আউটপুট সংজ্ঞায়িত কৰক।একক বনাম ডাবল ষ্টেচন বা এটা এক্যুমুলেটৰ বাছনি কৰাৰ আগতে শুকান-চক্ৰক প্ৰকৃত আউটপুট আৰু দৈনিক আয়তনলৈ ৰূপান্তৰ কৰক।
- মেচিনৰ ধৰণ মিলাওক।হেণ্ডেলড/বৃহৎ → এক্সট্ৰুচন; সৰু নিখুঁত → বেজী; ক্লিয়াৰ PET → টানিব।
- শক্তি আৰু স্বয়ংক্ৰিয়কৰণৰ ওজন কৰা।চাৰ্ভো ড্ৰাইভ আৰু ৰবট টেক-আউটে মূল্য বৃদ্ধি কৰে যদিও চলোৱা খৰচ কম।
- সেৱা, স্পেয়াৰ, ইনষ্টল আৰু প্ৰশিক্ষণ পৰীক্ষা কৰক।যন্ত্ৰ হৈছে দশকজোৰা সম্পৰ্ক; সমৰ্থনে আপটাইম নিৰ্ধাৰণ কৰে।
- TCO ৰ ওপৰত বিচাৰ কৰক, দামৰ ওপৰত নহয়।ৰেজিন, শক্তি, স্ক্ৰেপ আৰু ডাউনটাইমে দুটা মেচিনৰ জীৱনকালত মূল্যৰ ব্যৱধান বামন কৰি পেলায়।
সূচী ৪ · ক্ৰেতাৰ পৰীক্ষা তালিকা
| মাপকাঠী | কি নিশ্চিত কৰিব লাগে |
|---|---|
| ক্ষমতা | সৰ্বোচ্চ অংশ ভলিউম + বাস্তৱিক দৈনিক আউটপুট |
| শক্তি | চাৰ্ভো ড্ৰাইভ, ইনষ্টল কৰা কিলোৱাট, বায়ু আৰু পানীৰ ব্যৱহাৰ |
| সামগ্ৰীৰ সামঞ্জস্যতা | এইচ ডি পি ই / পি পি / পি ভি চি / পি এ / পি চি আৰ কন্টেন্ট |
| চেঞ্জ অভাৰ স্পীড | ছাঁচ সলনিৰ সময়, একক বনাম মাল্টি-ডাই |
| বিক্ৰীৰ পিছৰ সমৰ্থন | ৱাৰেণ্টী, ইনষ্টল, ট্ৰেইনিং, স্পেয়াৰ পাৰ্টছ |
| সুৰক্ষা আৰু অনুসৰণ | প্ৰয়োজনত পোহৰৰ পৰ্দা, চি ই, ড্ৰপ-টেষ্ট / ইউ এন |



ইনষ্টলেচন, তাঁৰ আৰু কমিচনিং
এটা ব্ল' মল্ডিং লাইন এটা ইউটিলিটি-গধুৰ ইনষ্টল, আৰু বেছিভাগ ষ্টাৰ্ট-আপ বিলম্ব মেচিনৰ পৰিৱৰ্তে চাইট প্ৰস্তুতিৰ পৰা আহে। মেচিন অহাৰ আগতে প্ৰয়োজনীয় বস্তুবোৰ নিশ্চিত কৰক:
- ইউটিলিটি।সঠিক শক্তি যোগান আৰু তাঁৰ, প্ৰয়োজনীয় চাপত পৰিষ্কাৰ সংকোচিত বায়ু, শীতল-পানীৰ প্ৰবাহ আৰু চাপ, আৰু প্ৰযোজ্য ঠাইত হাইড্ৰলিক সংযোগ।
- ছাইট আৰু ভেটি।মেচিনৰ ওজনৰ বাবে এটা সমতল, লোড-ৰেটেড মজিয়া, লগতে প্লেটেন, এক্সট্ৰুডাৰ আৰু টেক-আউটৰ চাৰিওফালে স্পষ্ট ঠাই।
- কমিচনিং ক্ৰম।তেল পাম্প আৰম্ভ কৰক, মেচিনটো উষ্ণতালৈ আনিব লাগে (শীতল পানী জ্বলাই কেইবা ঘণ্টা সময় দিব লাগে), এক্সট্ৰুচন আৰু দেৱাল-বেধ নিয়ন্ত্ৰক আৰম্ভ কৰক, তাৰ পিছত অটোলৈ যোৱাৰ আগতে হাতৰ চক্ৰ চলাওক।
- গ্ৰহণযোগ্যতা (ট্ৰাইল ৰান)।চাইন-অফৰ আগতে শুকান-চক্ৰৰ আউটপুট, দেৱাল-বেধৰ একাকাৰীতা, অংশৰ ওজন আৰু ফিনিচিং, আৰু সুৰক্ষা কাৰ্য্যসমূহ পৰীক্ষা কৰক।
আমাৰ অভিযন্তাসকলে আপোনাৰ কাৰখানালৈ গৈ ইনষ্টল, কমিচন আৰু ৰেল অপাৰেটৰক কৰে, গতিকে লাইনটোৱে স্ব-ইনষ্টল কৰাতকৈ দ্ৰুতভাৱে সুস্থিৰ উৎপাদনত উপনীত হয়।
সাধাৰণ সমস্যা আৰু সমস্যা সমাধান
ব্ল' মল্ডিঙৰ বেছিভাগ দোষ চাৰিটা লিভাৰৰ পৰাই আৰম্ভ হয় — বেৰৰ বেধৰ প্ৰফাইল, গলিত উষ্ণতা, ক্লেম্পিং বল আৰু শীতল। এই টেবুলখনে ক্ৰেতাসকলে বেছিভাগেই সোধা দোষসমূহক তেওঁলোকৰ সাধাৰণ কাৰণ আৰু সমাধানৰ সৈতে মেপ কৰে।
সূচী ৫ · ত্ৰুটি বনাম সম্ভাৱ্য কাৰণ আৰু সমাধান
| দোষ | সম্ভাৱ্য কাৰণ | প্ৰথমে চেষ্টা কৰিবলৈ সমাধান কৰক |
|---|---|---|
| লিকেজ | ৱেল্ডত দুৰ্বল পিঞ্চ-অফ / পাতল বেৰ | ৱাল প্ৰফাইল আৰু পিঞ্চ-অফ, ব্ল’ টাইমিং সামঞ্জস্য কৰক |
| বেৰৰ বেধ অসমান | পেৰিছন প্ৰফাইল বন্ধ / মৃত্যু কেন্দ্ৰীভূত নহয় | পেৰিচন পুনৰ প্ৰফাইল কৰক, ডাই হেডটো কেন্দ্ৰ কৰক |
| অস্থিৰ পেৰিচন | গলিত উষ্ণতা / সংৰক্ষণ ষ্ট্ৰ'ক | উষ্ণতাৰ অঞ্চল আৰু সংৰক্ষণ ষ্ট্ৰ’ক পৰীক্ষা কৰক |
| কুঁৱলী / বগা কৰা | গলিব টেম্প বা শীতল অতি আক্ৰমণাত্মক | গলনাংকৰ উষ্ণতা আৰু শীতলতাৰ হাৰ টিউন কৰক |
| ৰকাৰ তলৰ অংশ | ভিত্তি শীতল / ব্ল' চাপ | বেচ কুলিং আৰু ব্ল’ প্ৰেচাৰ সামঞ্জস্য কৰক |
| অতিৰিক্ত ফ্লেছ | অপৰ্যাপ্ত ক্লেম্প / জীৰ্ণ ছাঁচ | ক্লেম্পিং বল পৰীক্ষা কৰক, ছাঁচ পৰীক্ষা কৰক |
| ৱাৰপেজ / বিকৃতি | অপৰ্যাপ্ত শীতলতা | শীতল সময় বৃদ্ধি কৰক, পানীৰ উষ্ণতা কম কৰক |
যেতিয়া গুণগত মানৰ পৰিৱৰ্তে আউটপুট কমি যায়, ইয়াৰ কাৰণ বেছিভাগেই এক্সট্ৰুডাৰতকৈ সংৰক্ষণ ষ্ট্ৰ'ক বা শীতলতা — সেইটোৱেই প্ৰথম চাব লাগে। স্থায়ী স্ক্ৰেপ আৰু অপৰিকল্পিত ষ্টপসমূহো OEE ৰ আটাইতকৈ ডাঙৰ লুকাই থকা ড্ৰেগ, যাৰ বাবে সুস্থিৰ দেৱাল নিয়ন্ত্ৰণ আৰু নিৰ্ভৰযোগ্য অটোমেচনে ইয়াৰ হেডলাইন খৰচৰ বহু ওপৰত পে বেক কৰে।
বজাৰৰ দৃষ্টিভংগী ২০২৬–২০৩০
চাহিদা স্থিৰ আৰু বহল ভিত্তিৰ। গ্ৰেণ্ড ভিউ ৰিচাৰ্চৰ মতে, বিশ্বব্যাপী প্লাষ্টিক ব্ল’ মল্ডিং মেচিনৰ বজাৰখনৰ বিষয়ে...২০২৪ চনত ৩.২ বিলিয়ন মাৰ্কিন ডলাৰ আৰু ২০৩০ চনৰ ভিতৰত প্ৰায় ৪.০ বিলিয়ন মাৰ্কিন ডলাৰ হ’ব বুলি প্ৰকল্প কৰা হৈছে, যিটো প্ৰায় ৪.২% CAGR. বৃদ্ধি পেকেজিং, অটোমোটিভ উপাদান, ঔদ্যোগিক পাত্ৰ আৰু স্বাস্থ্যসেৱাৰ দ্বাৰা পৰিচালিত হয়, সহ...এছিয়া-পেচিফিক বজাৰৰ প্ৰায় ৩৯% স্থানত সৰ্ববৃহৎ অঞ্চল. ঔদ্যোগিক ফুটা অংশৰ বাবে এক্সট্ৰুচন আটাইতকৈ ডাঙৰ প্ৰক্ৰিয়া খণ্ড হৈয়েই আছে, আনহাতে পিইটি ষ্ট্ৰেচ ব্ল’ মল্ডিঙে পানীয় পেকেজিঙৰ ক্ষেত্ৰত আগবাঢ়ি আছে।
ক্ৰেতাসকলৰ বাবে ব্যৱহাৰিক সংকেতটো হ’ল যে এইখন আধুনিকীকৰণৰ বজাৰ, উত্থান নহয়: বৃদ্ধি কেন্দ্ৰীভূত হয় য’ত মেচিনে দক্ষতা, পুনঃব্যৱহৃত-সামগ্ৰী ক্ষমতা আৰু স্বয়ংক্ৰিয়কৰণ যোগ কৰে। সেইবাবেই ২০২৬ চনৰ ক্ৰয়ৰ সিদ্ধান্তত মৌলিক স্পেকছৰ বিষয়ে কম আৰু শক্তিৰ কাৰ্যক্ষমতা, পিচিআৰ সামঞ্জস্যতা, আপটাইম আৰু মালিকীস্বত্বৰ মুঠ খৰচৰ বিষয়ে বেছি।
প্লাষ্টিকৰ ব্ল’ মল্ডিং মেচিনৰ উদ্ধৃতি লওক
আপোনাৰ প্ৰডাক্ট, আকাৰ, ৰেজিন আৰু দৈনিক আউটপুট আমাক কওক — আমি সঠিক ধৰণ আৰু সংৰূপৰ পৰামৰ্শ দিম, প্ৰকৃত স্পেক আৰু চক্ৰৰ সংখ্যাৰ সৈতে।
এটা উদ্ধৃতি লাভ কৰক হোৱাটছএপত আড্ডা দিবসঘনাই সোধা প্ৰশ্ন
প্লাষ্টিকৰ ব্ল’ মল্ডিং মেচিন কি?
ই ৰেজিন গৰম কৰি, কোমল আকৃতিত গঠন কৰি, ছাঁচৰ ভিতৰত সংকোচিত বায়ুৰে ফুলাই আৰু ঠাণ্ডা কৰি ফুটা প্লাষ্টিকৰ সামগ্ৰী তৈয়াৰ কৰে — বটল, জেৰী কেন, ড্ৰাম, টেংক আৰু পাত্ৰ উৎপন্ন কৰে। মূল প্ৰকাৰ হ’ল এক্সট্ৰুচন, ইনজেকচন আৰু ইনজেকচন ষ্ট্ৰেচ ব্ল’ মল্ডিং।
ব্ল’ মল্ডিং মেচিনৰ মূল প্ৰকাৰ কি কি?
হেণ্ডেল কৰা আৰু ডাঙৰ এইচডিপিই অংশৰ বাবে এক্সট্ৰুচন (ইবিএম), সৰু নিখুঁত বটলৰ বাবে ইনজেকচন (আইবিএম), আৰু স্পষ্ট পিইটি বটলৰ বাবে ইনজেকচন ষ্ট্ৰেচ (আইএছবিএম)। মেচিনসমূহক অবিৰত, এক্যুমুলেটৰ, বহুস্তৰীয় আৰু চাৰ্ভো/অল-ইলেক্ট্ৰিক বুলিও বৰ্ণনা কৰা হৈছে।
কোনবোৰ সামগ্ৰী ব্যৱহাৰ কৰিব পাৰি?
এক্সট্ৰুচন মেচিনত এইচডিপিই আৰু এইচএমডব্লিউ-এইচডিপিই, পিপি, পিভিচি আৰু পিএ; ইনজেকচন ষ্ট্ৰেচ মেচিনত পিইটি। এইচডিপিই কেন, ড্ৰাম আৰু টেংকৰ বাবে মানক; স্পষ্ট বটলৰ বাবে পিইটি।
প্লাষ্টিকৰ ব্ল’ মল্ডিং মেচিন এটাৰ দাম কিমান?
খৰচ অংশৰ আকাৰ আৰু ক্লেম্পিং বলৰ দ্বাৰা পৰিচালিত হয়, ডাই হেডৰ সংখ্যা, একক বনাম বহুস্তৰীয় দেৱাল, আৰু স্বয়ংক্ৰিয়কৰণ। সৰু সৰু একক ষ্টেচনৰ মেচিনবোৰেই আটাইতকৈ সুলভ; ডাঙৰ এক্যুমুলেটৰ ড্ৰাম লাইনৰ দাম বহুত বেছি। মালিকীস্বত্বৰ মুঠ খৰচ — শক্তি, স্ক্ৰেপ আৰু ৰক্ষণাবেক্ষণ — সাধাৰণতে ষ্টীকাৰৰ দামতকৈ বেছি গুৰুত্বপূৰ্ণ।
এক্সট্ৰুচন আৰু ইনজেকচন ব্ল' মল্ডিঙৰ মাজত পাৰ্থক্য কি?
এক্সট্ৰুচনে এটা ফুটা পেৰিছন এক্সট্ৰুড কৰে আৰু ইয়াক উৰুৱাই দিয়ে, হেণ্ডেলযুক্ত আৰু ডাঙৰ অংশ তৈয়াৰ কৰে। ইনজেকচনে প্ৰথমে এটা নিখুঁত প্ৰিফৰ্ম মল্ড কৰে, তাৰ পিছত ইয়াক উৰুৱাই দিয়ে — সৰু, সঠিক বটলৰ বাবে আদৰ্শ কিন্তু হেণ্ডেল বা ডাঙৰ অংশৰ বাবে নহয়।
মই সঠিক মেচিনৰ আকাৰ কেনেকৈ বাছি লম?
আপোনাৰ সৰ্বাধিক অংশৰ আয়তন আৰু দৈনিক আউটপুটৰ পৰা আৰম্ভ কৰক। প্ৰকৃত ক্ষমতা পৰীক্ষা কৰিবলৈ শুকান-চক্ৰৰ আউটপুটক 0.75–0.85 ৰ এটা দক্ষতা কাৰক আৰু আপোনাৰ চলি থকা ঘন্টাৰে গুণ কৰক, তাৰ পিছত একক বনাম দুটা ষ্টেচন, বা বৃহৎ অংশৰ বাবে এটা এক্যুমুলেটৰ বাছক।
দোষ আৰু স্ক্ৰেপ কেনেকৈ হ্ৰাস কৰিব পাৰি?
বেছিভাগ দোষ বেৰৰ বেধৰ প্ৰফাইল, গলনাংকৰ উষ্ণতা, ক্লেম্পিং বল বা শীতলতাৰ পৰাই হয়। নিখুঁত পেৰিচন দেৱাল-বেধ নিয়ন্ত্ৰণ, সঠিক ক্লেম্প টনেজ আৰু পৰ্যাপ্ত শীতলতাই লিকেজ, ফ্লেছ, অসমান-বেৰ আৰু ৱাৰপেজ সমস্যাৰ বেছিভাগ আঁতৰাই পেলায়।
২০২৬ চনত সম্পূৰ্ণ বৈদ্যুতিক ব্ল’ মল্ডিং মেচিনৰ মূল্য আছেনে?
সম্পূৰ্ণ বৈদ্যুতিক আৰু চাৰ্ভো-চালিত মেচিনে শক্তিৰ ব্যৱহাৰ কমাব আৰু পুনৰাবৃত্তিযোগ্যতা উন্নত কৰে, গতিকে ইহঁতে উচ্চ আয়তনৰ, শক্তি-নিবিড় লাইনত আটাইতকৈ দ্ৰুতভাৱে ধন ঘূৰাই দিয়ে। বৃহৎ ঔদ্যোগিক অংশৰ বাবে চাৰ্ভো-চালিত হাইড্ৰলিক মেচিনে প্ৰায়ে শক্তি সঞ্চয় আৰু উচ্চ ক্লেম্পিং বলৰ সৰ্বোত্তম ভাৰসাম্য প্ৰদান কৰে।
উপসংহাৰ
প্লাষ্টিক ব্ল' মল্ডিং মেচিন বাছনি কৰাটো এটা ক্ৰম, এটা স্পেক নহয়: অংশটো সংজ্ঞায়িত কৰক, আউটপুটৰ আকাৰ দিয়ক, প্ৰক্ৰিয়াৰ ধৰণৰ সৈতে মিলাওক, তাৰ পিছত শক্তি, স্বয়ংক্ৰিয়কৰণ আৰু সমৰ্থনৰ ওজন কৰক। এক্সট্ৰুচনে বেছিভাগ ঔদ্যোগিক পাত্ৰকে সামৰি লয়, ইনজেকচনে সৰু নিখুঁত বটলৰ বাবে উপযুক্ত, আৰু ষ্ট্ৰেচ ব্ল' মল্ডিঙে পিইটি পানীয়ৰ মালিক — চাৰ্ভো আৰু অল-ইলেক্ট্ৰিক ড্ৰাইভে এতিয়া শক্তিৰ ওপৰত তিনিওটাকে কাটি পেলায়। ২০২৬ চনত ভাল ক্ৰয়ক ব্যয়বহুল ক্ৰয়ৰ পৰা পৃথক কৰা সিদ্ধান্তবোৰ হ’ল...শক্তিৰ কাৰ্যক্ষমতা, পিচিআৰ সামঞ্জস্যতা, স্বয়ংক্ৰিয়কৰণ, অ’ইই আৰু মালিকীস্বত্বৰ মুঠ খৰচ— প্ৰকৃত সেৱা সমৰ্থনৰ দ্বাৰা সমৰ্থিত। সেইবোৰ সঠিকভাৱে পাওক আৰু মেচিনে এটা দশকৰ বাবে নিজৰ কীপ অৰ্জন কৰে।