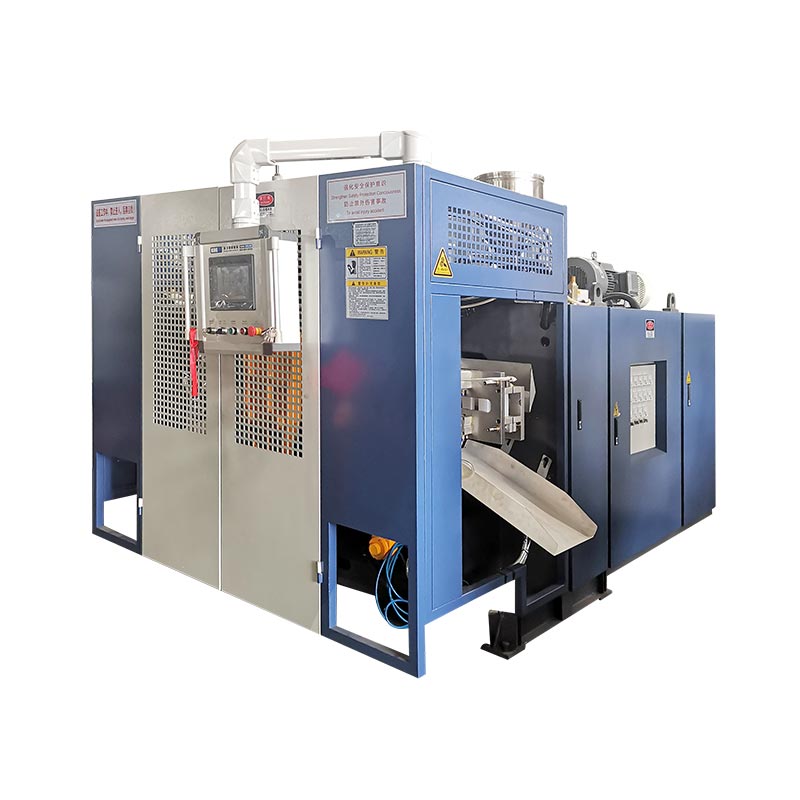
কেজিবি২০০এল/এলপি হৈছে ২২০এল ডাবল-ৰিং ৰাসায়নিক ড্ৰামৰ বাবে কিংগলৰ ২৫০এল ক্লাছৰ এক্যুমুলেটৰ ব্ল’ মল্ডিং প্লেটফৰ্ম। এটা কাম কৰা প্ৰকল্পৰ বাবে মল্ডিং মেচিনতকৈও অধিক প্ৰয়োজন। ইয়াৰ উপৰিও ইয়াৰ বাবে অনুমোদিত ড্ৰাম স্পেচিফিকেশন, মেচড এইচএমডব্লিউএইচডিপিই, মল্ড আৰু কুলিং ডিজাইন, পেৰিছন প্ৰগ্ৰেম, টেক-আউট আৰু ডিফ্লেছিং, লিক টেষ্টিং, ট্ৰেচেবল গুণগত মান পৰীক্ষা আৰু এটা ফেক্টৰী গ্ৰহণ পৰিকল্পনাৰ প্ৰয়োজন।
সম্পূৰ্ণ হোৱা পেকেজটোৰ পৰা পিছলৈ এটা ৰাসায়নিক ড্ৰাম লাইনৰ পৰিকল্পনা কৰিব লাগে। ঢোলটোৱে উদ্দেশ্যপ্ৰণোদিত বস্তুবোৰ ধৰি ৰাখিব লাগিব। ই নিৰ্ধাৰিত হেণ্ডলিং আৰু পৰিবহণ পৰীক্ষাৰ পৰা বাচি থাকিব লাগিব। ইয়াৰ বন্ধ, ৱাল মেপ আৰু উৎপাদনৰ ৰেকৰ্ড নিয়ন্ত্ৰণত থাকিব লাগিব। কেৱল এটা দ্ৰুত শুকান চক্ৰই সেইবোৰৰ কোনোটোৱেই প্ৰমাণ নকৰে।
এই গাইডখনে সম্পূৰ্ণ কোষটোৰ মাজেৰে এটা ড্ৰাম অনুসৰণ কৰে। ই প্ৰকল্পৰ ইনপুটৰ পৰা প্ৰকাশিত মেচিনৰ তথ্য পৃথক কৰে। ইয়াৰ উপৰিও উৎপাদন পৰীক্ষাৰ সময়ত কোনবোৰ ফলাফল প্ৰমাণ কৰিব লাগিব সেইটোও দেখুওৱা হয়।

- ড্ৰাম অংকন, বন্ধ, সামগ্ৰী, নেট ওজন আৰু দেৱাল মেপ ফ্ৰীজ কৰক।
- সম্পূৰ্ণ ওজনক সকলো ট্ৰিমকে ধৰি স্থূল পেৰিছন ভৰলৈ ৰূপান্তৰ কৰক।
- মূৰ, পেৰিচন প্ৰগ্ৰেম, ছাঁচ আৰু শীতলতাক জটিল অঞ্চলৰ সৈতে মিলাই দিয়ক।
- চক্ৰৰ অংশ হিচাপে হেণ্ডলিং, ডিফ্লেছিং আৰু পৰিদৰ্শনক সংজ্ঞায়িত কৰক।
- অনুমোদিত ৰেজিন, উৎপাদনৰ পৰিৱেশ আৰু জুখিব পৰা পাছৰ মাপকাঠীৰ সৈতে লাইনটো গ্ৰহণ কৰক।
সম্পূৰ্ণ ২২০L ৰাসায়নিক ড্ৰাম কোষত আচলতে কি অন্তৰ্ভুক্ত
যন্ত্ৰটোৱে ফুটা শৰীৰটো গঠন কৰে। কোষটোৱে পুনৰাবৃত্তিযোগ্য, গ্ৰহণযোগ্য ঢোল তৈয়াৰ কৰে। সেই পাৰ্থক্যই ক্ৰয় তালিকা সলনি কৰে। ইঞ্জিনিয়াৰিঙৰ সময়ত সোধা প্ৰশ্নবোৰো সলনি কৰে।
আপষ্ট্ৰিম সঁজুলিসমূহৰ ভিতৰত ৰেজিন সংৰক্ষণ, পৰিবহণ, শুকুৱাই লোৱা বা প্ৰস্তুতিৰ প্ৰয়োজন হ’লে মিহলোৱা আদি থাকিব পাৰে। ৰং আৰু যোগকৰণৰ মাত্ৰা নিয়ন্ত্ৰিত ৰেচিপিৰ প্ৰয়োজন। ৰিগ্ৰিণ্ডৰ বাবে এটা নিৰ্দিষ্ট উৎস, কণিকাৰ অৱস্থা আৰু অনুমোদিত অনুপাতৰ প্ৰয়োজন। এই বস্তুবোৰে নিৰ্ধাৰণ কৰে যে এক্সট্ৰুডাৰত কি পোৱা যায়। অস্থিৰ খাদ্যই সুস্থিৰ পেৰিছন উৎপন্ন কৰিব নোৱাৰে।
কোৰ চেলত এক্সট্ৰুডাৰ চিষ্টেম, এক্যুমুলেটৰ হেড, ক্লেম্পিং ইউনিট, মল্ড, ব্ল’ পিন বা বটম-ব্ল’ইং ব্যৱস্থা, হাইড্ৰলিক চিষ্টেম আৰু নিয়ন্ত্ৰণ থাকে। কিংগলৰকেজিবি২০০এল/এলপি প্ৰডাক্ট পৃষ্ঠাইয়াৰ প্ৰকাশিত বিৱৰণত এটা MOOG 100 বেধ নিয়ন্ত্ৰক, ৰবট আৰ্ম আৰু তলৰ ব্ল'ইং চিষ্টেমৰ তালিকাও আছে। চূড়ান্ত অৰ্ডাৰে সঠিক যোগান ধৰা সংস্কৰণসমূহ চিনাক্ত কৰিব লাগে।
ছাঁচটো খোল খালেই তলৰ ফালে কাম আৰম্ভ হয়। গৰম ড্ৰামটো নিয়ন্ত্ৰিতভাৱে আঁতৰোৱাৰ প্ৰয়োজন হয়। ছিলিং পৃষ্ঠৰ ক্ষতি নকৰাকৈ ওপৰৰ আৰু তলৰ ফ্লেছ কাটিব লাগিব। খোলাবোৰত মেচিনিং বা ফিনিচিংৰ প্ৰয়োজন হ’ব পাৰে। বন্ধ কৰিবলৈ ফিটিংৰ প্ৰয়োজন হ’ব পাৰে। তাৰ পিছত প্ৰতিটো গ্ৰহণ কৰা ড্ৰামৰ বাবে চুক্তিবদ্ধ মাত্ৰা, ওজন, বেৰ আৰু লিক পৰীক্ষাৰ প্ৰয়োজন হয়।
শীতল সঁজুলি, সংকোচিত বায়ু, সামগ্ৰী পৰিচালনা, ট্ৰিম সংগ্ৰহ আৰু নিৰাপদ প্ৰৱেশ এই কোষটোৰ চাৰিওফালে বহি থাকে। ইয়াৰ বাহিৰত কোনো পৰীক্ষাগাৰ বা মানসম্পন্ন ঠাই বহিব পাৰে। সেই অঞ্চলে দীঘলীয়া পৰীক্ষা, ৰখা নমুনা আৰু অভিলেখ পৰ্যালোচনা চম্ভালে।
এটা সম্পূৰ্ণ পৰিসৰেও প্ৰতিটো সীমাৰ নাম দিয়ে। মল্ড চিলাৰ কোনে যোগান ধৰে? কম্প্ৰেছাৰ আৰু ৰিচিভাৰ কোনে প্ৰদান কৰে? ৰবট গাৰ্ডিং কোনে সংযোগ কৰে? লিক টেষ্টাৰ কোনে যোগান ধৰে? যদি কোনো সীমাৰ মালিক নাথাকে, তেন্তে ই প্ৰায়ে ষ্টাৰ্টআপৰ বিলম্ব হৈ পৰে।
চূড়ান্ত বিন্যাস নিৰ্ব্বাচন কৰাৰ আগতে ড্ৰাম ধাৰ্য্যকৰণ লক কৰক
“২২০ লিটাৰৰ ড্ৰাম” বাক্যাংশটো সম্পূৰ্ণ স্পেচিফিকেশন নহয়। দুটা ড্ৰমে নামমাত্ৰ আয়তন ভাগ কৰিব পাৰে তথাপিও বিভিন্ন প্ৰক্ৰিয়াৰ অৱস্থাৰ প্ৰয়োজন হয়। বন্ধ মূৰৰ ডাবল-ৰিং ড্ৰামৰ ডিঙি আৰু হেণ্ডলিং জ’ন মুকলি মূৰৰ ডিজাইনৰ পৰা পৃথক। বন্ধ ব্যৱস্থা, বিষয়বস্তু আৰু পৰিবহণ পথেও পৰীক্ষাত প্ৰভাৱ পেলায়।
এটা নিয়ন্ত্ৰিত অংকনৰ পৰা আৰম্ভ কৰক। সামগ্ৰিক মাত্ৰা, নামমাত্ৰ আৰু ব্ৰিমফুল ক্ষমতা, খোলা, বন্ধৰ বিৱৰণ, চাইম, ৰিং, হেণ্ডেল আৰু লেবেল এলেকা অন্তৰ্ভুক্ত কৰক। পাৰ্টিং লাইনটো চিহ্নিত কৰি পিঞ্চ-অফ কৰক। ভৰোৱা, পেলেটাইজিং, ষ্টেকিং বা কেপ ফিটক প্ৰভাৱিত কৰা প্ৰতিটো মাত্ৰা চিনাক্ত কৰক।
সংখ্যাযুক্ত বেৰৰ বেধৰ মানচিত্ৰ যোগ কৰক। মানচিত্ৰখনে ওপৰৰ আঙঠি, কান্ধ, কাষৰ বেৰ, তলৰ আঙঠি, ভিত্তি, ডিঙি আৰু পিঞ্চ কৰা ঠাইবোৰ সামৰি ল’ব লাগে। এটা গড় দেৱাল সংখ্যাই দেখুৱাব নোৱাৰে যে ৰেজিন কেনেকৈ বিতৰণ কৰা হয়। কিংগলৰ পৃষ্ঠাত ইয়াৰ প্ৰকাশিত ২০০এল প্ৰয়োগৰ বাবে ৩.৫ৰ পৰা ৪ মিলিমিটাৰ তালিকাভুক্ত কৰা হৈছে। সেইটোক পৃষ্ঠা-নিৰ্দিষ্ট প্ৰসংগ হিচাপে ব্যৱহাৰ কৰক, অনুমোদিত দেৱাল মেপৰ বিকল্প হিচাপে নহয়।
নেট মল্ড ওজন লিপিবদ্ধ কৰক। পৃথকে পৃথকে একত্ৰিত কৰা বন্ধক অন্তৰ্ভুক্ত নকৰিব। তাৰ পিছত ওপৰৰ ফ্লেছ, তলৰ ঠেং, ডিঙিৰ স্ক্ৰেপ আৰু আন যিকোনো ট্ৰিম কৰা সামগ্ৰীৰ অনুমান কৰক। ইয়াৰ ফলত স্থূল পেৰিছন টাৰ্গেট সৃষ্টি হয়। ১২ কিলোগ্ৰাম ওজনৰ সম্পূৰ্ণ ড্ৰাম এটাত ১২ কিলোগ্ৰামৰ ওপৰৰ শ্বটৰ প্ৰয়োজন হ’ব পাৰে কাৰণ এই প্ৰক্ৰিয়াটোৱে আঁতৰ কৰিব পৰা সামগ্ৰীও গঠন কৰিব লাগিব।
উদ্দেশ্যপ্ৰণোদিত বিষয়বস্তু ফাইলটোৰ অন্তৰ্গত। ঘনত্ব, আঠাযুক্ততা, ভৰোৱাৰ উষ্ণতা, বাষ্পৰ চাপ, ৰাসায়নিক সামঞ্জস্যতাৰ প্ৰয়োজনীয়তা আৰু আশা কৰা ধৰণৰ সংৰক্ষণ সময় যোগ কৰক। ক্ৰেতাই ড্ৰামটোৱে নিয়ন্ত্ৰিত বিপজ্জনক সামগ্ৰী কঢ়িয়াই নিব নেকি সেই কথাও উল্লেখ কৰিব লাগে। সেই উত্তৰে বৈধকৰণৰ পথ সলনি কৰে।
কিংগলৰবিক্ৰী প্ৰক্ৰিয়াফটো, অংকন, ওজন, আকাৰ, সামগ্ৰী, বেধ, দৈনিক উৎপাদন আৰু ৰাসায়নিক প্ৰতিৰোধ ক্ষমতাৰ বাবে বিচাৰে। সেই ইনপুটসমূহ এটা পুনৰীক্ষণ-নিয়ন্ত্ৰিত ড্ৰাম ডছিয়াৰ হ’ব লাগে। উদ্ধৃতি, ছাঁচ ডিজাইন আৰু গ্ৰহণ পৰিকল্পনা সকলোৱে একেটা পুনৰীক্ষণৰ দিশলৈ আঙুলিয়াব লাগে।
কেজিবি২০০এল/এলপি প্ৰকাশিত তথ্যসমূহ এটা মিল থকা ছেট হিচাপে পঢ়ক
কেজিবি২০০এল/এলপি পৃষ্ঠাই এটা উপযোগী আৰম্ভণি খাম প্ৰদান কৰে। ই এটা ২৫০এল সৰ্বোচ্চ পাত্ৰ শ্ৰেণী, এটা ৩৯ টি মেচিন আৰু এটা নিৰ্দিষ্ট মুকলি-বন্ধ ব্যৱস্থা চিনাক্ত কৰে। ইয়াৰ উপৰিও ইয়াত ৭৬০ কিলোনেট ক্লেম্পিং বল, ১৩০০ বাই ১৫০০ মিলিমিটাৰ প্লেটেন আৰু ১১০০ বাই ১৭০০ মিলিমিটাৰ সৰ্বোচ্চ ছাঁচ আকাৰৰ তালিকা দিয়া হৈছে।
ৰাজহুৱা এক্সট্ৰুচন টেবুলত ৩২ এল/ডি অনুপাতৰ সৈতে দুটা ১০০ মিলিমিটাৰ স্ক্ৰু দেখুওৱা হৈছে। প্ৰকাশিত এইচ ডি পি ই গলনা ক্ষমতা প্ৰতিটো স্ক্ৰুত ১৮০ কিলোগ্ৰাম/ঘণ্টা। টেবুলখনত ২৫ লিটাৰৰ এটা এক্যুমুলেটৰ আৰু ১৮ কিলোগ্ৰাম পিই এক্যুমুলেটৰ-ওজন ৰেফাৰেন্সৰ তালিকাও দিয়া হৈছে। এইবোৰ মেচিন-পেজ মান। ইহঁতে কোনো বিশেষ ড্ৰাম, ৰেজিন বা চক্ৰক মিল থকা পৰীক্ষা অবিহনে প্ৰমাণ নকৰে।
| প্ৰকাশিত KGB200L/LP বস্তু | ৱেবছাইটৰ মূল্য | প্ৰকল্পটোৱে এতিয়াও কি পৰীক্ষা কৰিব লাগিব |
|---|---|---|
| সৰ্বোচ্চ পাত্ৰৰ ক্ষমতা | ২৫০ এল | প্ৰকৃত ছাঁচ, শ্বটৰ চাহিদা, জ্যামিতি আৰু আঁতৰোৱাৰ পথ |
| মেচিনৰ আকাৰ আৰু ওজন | ৯.৫ x ৪.১ x ৬.৫ মিটাৰ; ৩৯ টি | সেৱা নিষ্কাশন, ভেটি, পৰিবহণ বিভাজন আৰু উত্তোলন পৰিকল্পনা |
| ক্লেম্পিং বল | ৭৬০ কে.এন | প্ৰক্ষেপিত এলেকা, ব্ল’ প্ৰেচাৰ, পিঞ্চ-অফ লোড আৰু মাৰ্জিন |
| সৰ্বোচ্চ ছাঁচৰ আকাৰ | ১১০০ x ১৭০০ মি.মি | সম্পূৰ্ণ ছাঁচ খাম, নলী, মেনিফল্ড আৰু চলন্ত অংশ |
| ছাঁচৰ ডাঠতা | ৮১০ৰ পৰা ৯৫০ মি.মি | বন্ধ ছাঁচ ষ্টেক আৰু প্লেটেন আন্তঃপৃষ্ঠ অংকন |
| স্ক্ৰু আৰু এল/ডি | ১০০ মিলিমিটাৰ x ২; ৩২ এল/ডি | ক্ৰমবদ্ধ স্তৰ স্থাপত্য, ৰেজিন গ্ৰেড আৰু ৰঙৰ ব্যৱস্থা |
| প্ৰকাশিত এইচ ডি পি ই গলনাংক ক্ষমতা | ১৮০ কিলোগ্ৰাম/ঘণ্টা x ২ | অনুমোদিত HMWHDPE প্ৰণয়নৰ সৈতে সুস্থিৰ আউটপুট |
| এক্যুমুলেটৰ | ২৫ এল; ১৮ কিলোগ্ৰাম পি ই ৰেফাৰেন্স | গ্ৰাছ পেৰিচন ভৰ, ৰিজাৰ্ভ আৰু প্ৰগ্ৰেমড প্ৰফাইল |
| বতাহ উৰুৱাওক | ০.৮ মেগাপাস্কেল; ১.৮ মিটাৰ কুইণ্টল/মিনিট | প্ৰয়োজনীয় বায়ুৰ গুণাগুণ, শীৰ্ষ প্ৰবাহ, গ্ৰাহক আৰু মেচিনত চাপ |
| শীতল পানী | ০.৩ মেগাপাস্কেল; ১২০ লিটাৰ/মিনিট | যোগানৰ উষ্ণতা, উভতি অহাৰ উষ্ণতা, গুণগত মান আৰু তাপৰ বোজা |
| প্ৰকাশিত শক্তিৰ উল্লেখ | ৭০ৰ পৰা ৮০ কিলোৱাট গড় | জোখৰ সীমা, উৎপাদন, পৰিৱেশ আৰু উৎপাদনৰ অৱস্থা |
পৃষ্ঠাটোত ৩০০ পিচি/ঘণ্টা “আউটপুট (ড্ৰাই চাইকেল)” হিচাপেও প্ৰদৰ্শিত হয়। সেইটো ৰাসায়নিক ড্ৰামৰ বাবে উৎপাদন উৎপাদন নহয়। ইয়াত এটা শুকান যন্ত্ৰৰ গতিৰ উল্লেখ বৰ্ণনা কৰা হৈছে। একেটা পৃষ্ঠাতে ইয়াৰ ৰাসায়নিক-বেৰেল প্ৰয়োগৰ বাবে প্ৰতি ঘণ্টাত ১৭ৰ পৰা ২০টা ড্ৰাম পৃথকে পৃথকে প্ৰকাশ কৰা হয়। দুয়োটা লেবেল অক্ষত ৰাখক।
শুদ্ধ গ্ৰহণৰ লক্ষ্য নিজেই দুয়োটা সংখ্যাই নহয়। ইয়াক অনুমোদিত উৎপাদন চৰ্তত প্ৰতি চুক্তিবদ্ধ সময়ত গ্ৰহণ কৰা ড্ৰাম। ৰানত এক্সট্ৰুচন, ব্ল’ইং, কুলিং, টেক-আউট, ট্ৰিমিং, পৰিদৰ্শন আৰু গণনা কৰা ষ্টপ অন্তৰ্ভুক্ত হ’ব লাগিব।
সংযুক্ত গোটত তথ্য পঢ়ক। ছাঁচৰ মাত্ৰাসমূহ খোলাৰ ষ্ট্ৰ’ক আৰু আঁতৰোৱাৰ পথৰ সৈতে জড়িত। এক্যুমুলেটৰৰ ভৰ স্থূল শ্বট ভৰ আৰু ৰেজিনৰ সৈতে অন্তৰ্গত। বায়ুৰ প্ৰবাহ মেচিনত চাপৰ সৈতে অন্তৰ্গত। এটা ডাঙৰ মানে কোষৰ অন্য ঠাইত দুৰ্বল মিলৰ ক্ষতিপূৰণ দিব নোৱাৰে।
উদ্ধৃতিৰ পৰা /LP প্ৰত্যয়টো কিয় নোহোৱা হ’ব নালাগে
বৰ্তমান কিংগলে দুটা সম্পৰ্কীয় প্ৰডাক্ট পেজ প্ৰকাশ কৰে। এজনে KGB200L/LP বিশেষ ৰাসায়নিক-বেৰেল প্লেটফৰ্মৰ নাম দিছে। আনটোৱে নাম দিছে KGB200L ২২০ লিটাৰৰ প্লাষ্টিকৰ ড্ৰাম মেচিন। তেওঁলোকৰ শ্বেয়াৰ কৰা ২৫০এল ক্লাছে মডেলৰ নামবোৰ বিনিময়যোগ্য কৰি তুলিব নোৱাৰে।
কেজিবি২০০এল/এলপি পৃষ্ঠাত এটা 39 t মেচিন আৰু দুটা 100 mm স্ক্ৰুৰ তালিকা দিয়া হৈছে। ইয়াৰ বৰ্ণনা দুটা স্তৰৰ এক্যুমুলেটৰ মূৰৰ ওপৰত কেন্দ্ৰিত। KGB200L পৃষ্ঠাত এটা 36 t মেচিন আৰু এটা 120 মিমি স্ক্ৰুৰ তালিকা দিয়া হৈছে। ই এইচ ডি পি ইৰ বাবে ঘণ্টাত ৩২০ কিলোগ্ৰাম প্ৰকাশ কৰে। দুয়োটা পৃষ্ঠাতে একেটা বহল ছাঁচ খাম আৰু ৭৬০ কিলোনেটৰ ক্লেম্প ৰেফাৰেন্স দেখুওৱা হৈছে।
সেই পাৰ্থক্যই কেৱল ক্ষমতাক নহয়, স্থাপত্যলৈ আঙুলিয়াই দিয়ে। এটা দুটা-এক্সট্ৰুডাৰ বিন্যাসে এটা ক্ৰমবদ্ধ স্তৰৰ গঠন বা পদাৰ্থ বিভাজন সমৰ্থন কৰিব পাৰে। এটা একক-এক্সট্ৰুডাৰ বিন্যাসে এটা বেলেগ গলিত পথৰ সেৱা কৰে। প্ৰতিটো স্তৰৰ সঠিক কাৰ্য্যৰ বাবে এতিয়াও এটা লিখিত প্ৰক্ৰিয়াৰ ডায়াগ্ৰামৰ প্ৰয়োজন। দুটা এক্সট্ৰুডাৰে স্বয়ংক্ৰিয়ভাৱে এটা প্ৰয়োজনীয় বাধা, পুনঃব্যৱহৃত-সামগ্ৰীৰ গঠন বা ৰঙৰ ব্যৱস্থা সৃষ্টি কৰে বুলি কেতিয়াও ধৰিব নালাগে।
কেজিবি২০০এল/এলপি ৰাজহুৱা স্থান
বিশেষ ২২০ এল ডাবল-ৰিং ৰাসায়নিক-ড্ৰাম প্লেটফৰ্ম। পৃষ্ঠাটোত দুটা ১০০ মিলিমিটাৰ স্ক্ৰু, এটা দুটা স্তৰৰ মূৰৰ বিৱৰণ আৰু এটা ৩৯ টন মেচিনৰ ওজনৰ তালিকা দিয়া হৈছে।
KGB200L ৰাজহুৱা স্থান
২২০ লিটাৰৰ প্লাষ্টিকৰ ড্ৰাম মেচিন। পৃষ্ঠাটোত এটা ১২০ মিলিমিটাৰ স্ক্ৰু, ৩২০ কিলোগ্ৰাম/ঘণ্টা এইচডিপিই গলনাংক ক্ষমতা আৰু ৩৬ টন মেচিনৰ ওজনৰ তালিকা দিয়া হৈছে।
এটা ক্ৰয় অৰ্ডাৰত সম্পূৰ্ণ মডেল, পুনৰীক্ষণ আৰু কনফিগাৰেচন অন্তৰ্ভুক্ত হ'ব লাগে। এটা প্ৰক্ৰিয়া-প্ৰবাহ অংকন সংলগ্ন কৰক। প্ৰতিটো এক্সট্ৰুডাৰ, মটৰ, স্ক্ৰু, হেড পেচেজ আৰু কন্ট্ৰ'লাৰৰ তালিকা প্ৰস্তুত কৰক। কোনটো সামগ্ৰীয়ে প্ৰতিটো অংশক খাদ্য দিয়ে দেখুৱাওক। যদি স্তৰ অনুপাত নিয়ন্ত্ৰিত হয়, ইয়াৰ কামৰ পৰিসৰ আৰু সত্যাপন পদ্ধতি সংজ্ঞায়িত কৰক।
এই নিয়ন্ত্ৰণে দুয়োপক্ষক সুৰক্ষা দিয়ে। ক্ৰেতাই উদ্দেশ্যপ্ৰণোদিত স্থাপত্য লাভ কৰে। যোগানকাৰীয়ে এটা সুস্থিৰ কাৰিকৰী লক্ষ্য লাভ কৰে। ইয়াৰ উপৰিও ই ইনষ্টল কৰা মেচিনৰ সৈতে স্পেয়াৰ-পাৰ্টছৰ তালিকা, বৈদ্যুতিক ড্ৰয়িং আৰু অপাৰেটৰৰ প্ৰশিক্ষণো একেলগ কৰি ৰাখে।
এইচএমডব্লিউএইচডিপিইক এটা উৎপাদন ইনপুট হিচাপে নিয়ন্ত্ৰণ কৰক, এটা জেনেৰিক লেবেল হিচাপে নহয়
কিংগলৰ এপ্লিকেচন ৰেফাৰেন্স নাম HMWHDPE। সংক্ষিপ্ত ৰূপটোৱে উচ্চ আণৱিক ওজনৰ উচ্চ ঘনত্বৰ পলিইথাইলিনৰ বৰ্ণনা কৰে। ইয়াত এটা সঠিক গ্ৰেড চিনাক্ত কৰা হোৱা নাই। ড্ৰামৰ পৰিৱেশন নিৰ্বাচিত ৰেজিন, প্ৰস্তুতি, প্ৰচেছিং ইতিহাস আৰু পেকেজ ডিজাইনৰ ওপৰত নিৰ্ভৰ কৰে।
অনুমোদিত সামগ্ৰীৰ ফাইলত যোগানকাৰীৰ নাম আৰু গ্ৰেড উল্লেখ কৰিব লাগে। মেটেৰিয়েল ডাটা শ্বীট, ৰঙৰ মাষ্টাৰবেচ, এডিটিভ আৰু পৰিৱৰ্তন-নিয়ন্ত্ৰণ নিয়ম যোগ কৰক। অহা লটসমূহ কেনেকৈ চিনাক্ত কৰা হয় লিপিবদ্ধ কৰা। যদি কোনো বিকল্প গ্ৰেডৰ অনুমতি দিয়া হয়, তেন্তে ই স্বাভাৱিক উৎপাদনত প্ৰৱেশ কৰাৰ আগতে অনুমোদন পৰীক্ষাটো উল্লেখ কৰক।
ৰেগ্ৰিণ্ডক নিজৰ নিয়মৰ প্ৰয়োজন। ব্যৱহাৰৰ পিছৰ পুনঃব্যৱহৃত সামগ্ৰীৰ পৰা পৰিষ্কাৰ ইন-প্ৰচেছ ট্ৰিম পৃথক কৰক। অনুমোদিত উৎস, প্ৰস্তুতি, কণিকাৰ আকাৰ, সংৰক্ষণ আৰু মিশ্ৰণৰ অনুপাত নিৰ্ধাৰণ কৰা। গ্ৰাইণ্ডাৰ বা কনভেয়ৰ বন্ধ হ’লে অপাৰেটৰসকলে কেনে প্ৰতিক্ৰিয়া প্ৰকাশ কৰে লিপিবদ্ধ কৰক। এটা ৰেচিপি পৰ্দাত এটা শতাংশৰ মূল্য কম যদি প্ৰকৃত ফিড ষ্ট্ৰিম নিয়ন্ত্ৰণ কৰা নহয়।
আৰ্দ্ৰতা, দূষণ আৰু মিহিতাই খাদ্য বা পৃষ্ঠৰ গুণাগুণত ব্যাঘাত জন্মাব পাৰে। বস্তুৰ উষ্ণতা আৰু বাল্ক আচৰণেও পুনৰুদ্ধাৰ সলনি কৰিব পাৰে। উৎপাদন পৰীক্ষাৰ সময়ত প্ৰকৃত ব্যৱস্থাটো পৰিদৰ্শন কৰক। ৰেজিনে উদ্দেশ্য কৰা হপাৰ, ব্লেণ্ডাৰ, কনভেয়ৰ আৰু ৰিগ্ৰাইণ্ড লুপৰ মাজেৰে যাব লাগে।
যদি ড্ৰামটোৱে ৰাসায়নিক পদাৰ্থ কঢ়িয়াই নিব, তেন্তে সামঞ্জস্যতা সম্পূৰ্ণ পেকেজ প্ৰগ্ৰেমৰ অন্তৰ্গত। মল্ডিং মেচিনে নিজেই সামঞ্জস্যতা স্থাপন কৰিব নোৱাৰে। উদ্দেশ্যপ্ৰণোদিত পদাৰ্থ, সংৰক্ষণৰ সময়, পৰিৱেশৰ সংস্পৰ্শ আৰু প্ৰযোজ্য নিয়মে প্ৰমাণ নিৰ্ধাৰণ কৰে।
এটা বস্তুৰ পৰিৱৰ্তনে গলনাংক শক্তি আৰু লৰচৰ কৰিব পাৰে। ইয়াৰ দ্বাৰা পেৰিছনে আঙঠি আৰু চুকত কেনেকৈ টানি থাকে তাৰ পৰিৱৰ্তন হ’ব পাৰে। সেইবাবেই বস্তুগত অনুমোদন আৰু...parison প্ৰগ্ৰেমিংপৃথক প্ৰকল্প হিচাপে পৰিচালনা কৰিব নালাগে।
আঙঠি, কান্ধ, ভিত্তি আৰু বন্ধৰ চাৰিওফালে পেৰিচন নিৰ্মাণ কৰক
এটা ডাঙৰ ঢোল সমানে টানিব নোৱাৰে। কান্ধটোৱে ছাঁচটোৰ এটা অংশৰ ওপৰেৰে যাত্ৰা কৰে। তলৰ চুকটোৱে আন এটাৰ ওপৰেৰে যাত্ৰা কৰে। আঙঠি, ভিত্তি সংস্পৰ্শ আৰু ডিঙিৰ অংশই প্ৰত্যেকেই পেৰিচনক বিভিন্ন সামগ্ৰী বিচাৰে। এটা ডাই গেপে প্ৰতিটো জ’নক সমানে সেৱা আগবঢ়াব নোৱাৰে।
ভৰৰ পৰা আৰম্ভ কৰক। সম্পূৰ্ণ হোৱা ড্ৰাম, ওপৰৰ ফ্লেছ, তলৰ ফ্লেছ, ডিঙিৰ স্ক্ৰেপ আৰু অন্যান্য ট্ৰিম যোগ কৰক। এইটোৱেই হৈছে স্থূল পেৰিছন ভৰ। অনুমোদিত ৰেজিন ভিত্তিৰ অধীনত অৰ্ডাৰ কৰা এক্যুমুলেটৰ ক্ষমতাৰ সৈতে তুলনা কৰক। প্ৰকাশিত সৰ্বোচ্চৰ সৈতে সঠিকভাৱে মিলাই দিয়াৰ পৰিৱৰ্তে অভিযান্ত্ৰিক ৰিজাৰ্ভ এৰি দিয়ক।
সমাপ্ত ড্ৰাম ভৰ + ওপৰৰ ফ্লেছ + তলৰ ঠেং + ডিঙি বা হেণ্ডেল স্ক্ৰেপ + অন্যান্য ট্ৰিম কৰা সামগ্ৰী
ইয়াৰ পিছত ইয়াৰ দৈৰ্ঘ্যৰ সৈতে পেৰিচনটো মেপ কৰক। অনুমোদিত ড্ৰামৰ পৰা নম্বৰযুক্ত দেৱাল মেপ ব্যৱহাৰ কৰক। প্ৰতিটো জটিল ড্ৰাম স্থানক পেৰিচন প্ৰগ্ৰেমৰ এটা স্থানৰ সৈতে সংযোগ কৰক। প্ৰথম প্ৰফাইলটো মাত্ৰ আৰম্ভণিৰ ৰেচিপি। উৎপাদন পৰীক্ষাই ইয়াক জুখি উলিওৱা দেৱালৰ ফলাফলৰ পৰা আপডেট কৰিব লাগে।
ডাবল-ৰিং জ’নবোৰ চাওক। অতি কম সামগ্ৰীয়ে স্থানীয় বেৰ হ্ৰাস কৰিব পাৰে বা আঙঠিৰ জ্যামিতি সলনি কৰিব পাৰে। অত্যধিক পৰিমাণে ওজন বৃদ্ধি কৰিব পাৰে, ঠাণ্ডা হোৱাৰ সময় আৰু ফ্লেছ বৃদ্ধি কৰিব পাৰে। ডিঙি আৰু বন্ধকত সুস্থিৰ জ্যামিতিৰ প্ৰয়োজন। ভিত্তিটোত সংস্পৰ্শ আৰু প্ৰভাৱৰ কাৰ্য্যক্ষমতাৰ বাবে পৰ্যাপ্ত সামগ্ৰীৰ প্ৰয়োজন। গোটেই ঢোলটো গধুৰ কৰি এইবোৰৰ কোনো এটা লক্ষ্যই সমাধান নহয়।
এক্যুমুলেটৰৰ নিৰ্গমনও গুৰুত্বপূৰ্ণ। নিয়ন্ত্ৰিত সময়ৰ ভিতৰত পেৰিছনে ছাঁচত প্ৰৱেশ কৰিব লাগে। গলনাংকৰ উষ্ণতা, নিৰ্গমনৰ গতি, ডাই-গেপ গতি আৰু ছাঁচ বন্ধ কৰাৰ সময়ে পাৰস্পৰিক ক্ৰিয়া কৰে। যদি পেৰিচনটো বেছি সময় ওলমি থাকে, তেন্তে ছাঁচটো বন্ধ হোৱাৰ আগতেই sag এ দেৱালৰ মেপ সলনি কৰে।

এটা পুনৰীক্ষণ নম্বৰৰ সৈতে চূড়ান্ত আলেখ্যন সংৰক্ষণ কৰক। ডাই টুলিং, ৰেজিন, উষ্ণতাৰ ছেটপইণ্ট, নিৰ্গমনৰ সময় আৰু নমুনাৰ দেৱালৰ মানচিত্ৰ ৰেকৰ্ড কৰক। সেই চৰ্তসমূহ নথকা এটা প্ৰফাইল পুনৰুত্পাদন কৰাটো কঠিন।
ড্ৰাম মল্ড আৰু কুলিং চাৰ্কিটক এটা ডিজাইন সিদ্ধান্ত হিচাপে গণ্য কৰক
ৰাজহুৱা ছাঁচৰ খামটো কেৱল ফিট চেকহে। ইয়াৰ দ্বাৰা প্ৰমাণিত নহয় যে ছাঁচটো সমানে ঠাণ্ডা হ’ব, ড্ৰামটো এৰি দিব বা ৰবটটো পৰিষ্কাৰ হ’ব। সম্পূৰ্ণ ছাঁচ সমাবেশ পুনৰীক্ষণ কৰক। মেনিফল্ড, নলীৰ বেণ্ড, ব্ল’ হাৰ্ডৱেৰ, চলন্ত ইনছাৰ্ট, পিঞ্চ ব্লক আৰু লিফটিং পইণ্ট অন্তৰ্ভুক্ত কৰক।
পাৰ্টিং লাইন আৰু পিঞ্চ-অফে এটা গধুৰ পেৰিছন পৰিচালনা কৰিব লাগিব। অত্যধিক সামগ্ৰী আৱদ্ধ নকৰাকৈ কাটি যোৱা অংশটো ধাৰাবাহিকভাৱে বন্ধ হ’ব লাগে। ফ্লেছ পকেটত আশা কৰা ধৰণৰ ভৰৰ বাবে ঠাই লাগে। ডিঙি আৰু তলৰ ব্ল’ৰ বিৱৰণ ড্ৰাম অংকন আৰু ডাউনষ্ট্ৰিম ফিনিচিং পদ্ধতিৰ সৈতে মিলিব লাগিব।
ঠাণ্ডা কৰিলে ড্ৰামৰ তাপীয় বোজা অনুসৰণ কৰিব লাগে। আঙঠি আৰু ডাঠ পৰিৱৰ্তনে তাপ ধৰি ৰাখিব পাৰে। আঁতৰোৱাৰ সময়ত বহল কাষৰ বেৰবোৰ বিকৃত হ’ব পাৰে। ভিত্তি আৰু বন্ধ অঞ্চলত কঠোৰ উষ্ণতা নিয়ন্ত্ৰণৰ প্ৰয়োজন হ’ব পাৰে। গোটেই ছাঁচটোৰ বাবে এটা সৰল বৰ্তনী ব্যৱহাৰ কৰাৰ পৰিৱৰ্তে এই প্ৰয়োজনীয়তাসমূহৰ চাৰিওফালে চেনেল ডিজাইন কৰক।
ছাঁচটো নামকৰণ কৰা শীতল অঞ্চলত বিভক্ত কৰক। প্ৰতিটো জ’নক এটা লক্ষ্য প্ৰবাহ আৰু প্ৰৱেশৰ অৱস্থা দিয়ক। সুলভ সংযোগ আৰু এটা ফ্লাছিং পৰিকল্পনা প্ৰদান কৰক। পৰীক্ষাৰ সময়ত যোগান আৰু উভতি অহাৰ উষ্ণতা ৰেকৰ্ড কৰক। কেৱল চাপৰ পঢ়াই দেখুৱাব নোৱাৰে যে প্ৰতিটো বৰ্তনীৰ পৰা তাপ ওলাই গৈছে নে নাই।
আঁতৰোৱাৰ উষ্ণতা চক্ৰৰ অংশ। ড্ৰামটো কোমল হৈ থকাৰ সময়ত আগতীয়াকৈ মুক্তি দিলে আউটপুট বৃদ্ধি পাব পাৰে। তাৰ পিছত ৰবট, কনভেয়ৰ বা অপাৰেটৰে ৰিং বা ছিলিং পৃষ্ঠ বিকৃত কৰিব পাৰে। মাত্ৰিক আৰু কাৰ্য্যকৰী প্ৰমাণৰ সৈতে এটা নিৰাপদ আঁতৰোৱাৰ অৱস্থা সংজ্ঞায়িত কৰা।
কিংগল পৃষ্ঠাত ০.৩ মেগাপাস্কেল আৰু ১২০ এল/মিনিট মেচিন শীতল-পানীৰ উল্লেখ হিচাপে তালিকাভুক্ত কৰা হৈছে। এই মানসমূহে সংযোগৰ আকাৰত সহায় কৰে। ইহঁত সম্পূৰ্ণ চিলাৰ স্পেচিফিকেশন নহয়। চূড়ান্ত শীতল পেকেজত পানীৰ উষ্ণতা, পৰিৱেশৰ ডিজাইনৰ অৱস্থা, ছাঁচৰ তাপৰ বোজা, মেচিনৰ তাপৰ বোজা, প্ৰবাহৰ স্থিৰতা আৰু পানীৰ গুণাগুণৰ প্ৰয়োজন।
ব্যৱহাৰ কৰকএক্সট্ৰুচন ব্ল' মল্ডিং মল্ড ডিজাইন গাইডভেণ্টিং, পিঞ্চ-অফ, কুলিং আৰু ৰিলিজ পৰ্যালোচনা কৰিবলৈ। গ্ৰহণ কৰা ছাঁচ অংকনটো মেচিনৰ বিন্যাসৰ দৰে একেটা কাৰিকৰী ফাইলত ৰাখক।
চক্ৰৰ ভিতৰত টেক-আউট, ডিফ্লেছিং আৰু লিক পৰীক্ষাৰ পৰিকল্পনা কৰক
ছাঁচটো খোল খালে মল্ডিং চক্ৰ শেষ নহয়। এটা ডাঙৰ ড্ৰাম এতিয়াও নিৰাপদে আঁতৰোৱা আৰু নিয়ন্ত্ৰিত ফিনিচিং কৰাৰ প্ৰয়োজন। এই পদক্ষেপসমূহ প্ৰকৃত আউটপুট সীমা হ'ব পাৰে যদিহে মেচিন নিৰ্মাণৰ পিছত এইবোৰ যোগ কৰা হয়।
টেক-আউটৰ পৰা আৰম্ভ কৰক। গ্ৰীপৰ স্থান, ড্ৰামৰ উষ্ণতা, পেলোড আৰু গতিৰ পথ নিৰ্ধাৰণ কৰক। ৰবটে ছাঁচ, গাৰ্ডিং আৰু ব্ল’ হাৰ্ডৱেৰ ক্লিয়াৰ কৰিব লাগিব। ইয়াৰ গ্ৰীপে উষ্ণ আঙঠি এটা থেতেলিয়াই পেলাব নালাগে বা লেবেল পেনেল এটা চিহ্নিত কৰিব নালাগে। হেণ্ডঅফ পইণ্টে অনিয়ন্ত্ৰিতভাৱে ৰোলিং নকৰাকৈ ড্ৰামটোক সমৰ্থন কৰিব লাগে।
ইয়াৰ পিছত প্ৰতিটো কাটি লোৱাৰ মেপ কৰক। ওপৰৰ ফ্লেছ, তলৰ ঠেং আৰু ডিঙিৰ সামগ্ৰীৰ বাবে বিভিন্ন সঁজুলিৰ প্ৰয়োজন হ’ব পাৰে। বন্ধ মুখ আৰু জটিল মাত্ৰাসমূহ সুৰক্ষিত কৰক। মজিয়াৰ ধ্বংসাৱশেষৰ সৈতে মিহলি নকৰাকৈ ট্ৰিম সংগ্ৰহ কৰক। যদি পৰিষ্কাৰ ট্ৰিম প্ৰক্ৰিয়াটোলৈ ঘূৰি আহে, তেন্তে গ্ৰাইণ্ডাৰ আৰু ব্লেণ্ডাৰলৈ যোৱাৰ পথ দেখুৱাওক।
লিক পৰীক্ষাৰ বাবে লিখিত সীমাৰ প্ৰয়োজন। পৰীক্ষা কৰা খোলা, বন্ধৰ অৱস্থা, চাপ বা ভেকুৱাম পদ্ধতি, স্থিতিশীলতাৰ সময়, পৰীক্ষাৰ সময় আৰু প্ৰত্যাখ্যান থ্ৰেছহ'ল্ড সংজ্ঞায়িত কৰা। লগতে বিফলতাৰ পিছত কি হয় সেইটোও সংজ্ঞায়িত কৰক। এটা প্ৰত্যাখ্যান কৰা ড্ৰাম ইয়াৰ গহ্বৰ, সময়ৰ উইণ্ড' আৰু প্ৰক্ৰিয়াৰ ৰেকৰ্ডৰ সৈতে অনুসন্ধানযোগ্য হৈ থাকিব লাগে।
| ষ্টেছন | ইনপুট | আউটপুট | ধৰি ৰাখিবলৈ প্ৰমাণ |
|---|---|---|---|
| ৰবট টেক-আউট | উষ্ণ ঢালাই কৰা ড্ৰাম | ট্ৰিম ষ্টেচনত সমৰ্থিত ড্ৰাম | ক্লিয়াৰেন্স, গ্ৰীপ মাৰ্ক, চাইকেলৰ সময় আৰু পুনৰাবৃত্তিযোগ্যতা |
| ডিফ্লেছিং | প্ৰচেছ ট্ৰিমৰ সৈতে ড্ৰাম | সম্পূৰ্ণ কৰা প্ৰান্তবোৰ পৰিষ্কাৰ কৰক | কাটি গুণগত মান, ড্ৰাম ক্ষতি আৰু ট্ৰিম ভৰ |
| ওপেনিং ফিনিচিং | এছ-মল্ড ডিঙি | বন্ধ-প্ৰস্তুত আন্তঃপৃষ্ঠসমূহ | মাত্ৰা, পৃষ্ঠ আৰু গেজৰ ফলাফল |
| লিক টেষ্ট | ড্ৰাম আৰু পৰীক্ষাৰ বন্ধ | পাছ বা ট্ৰেচযোগ্য প্ৰত্যাখ্যান | ৰেচিপি, ফলাফল, যন্ত্ৰৰ আইডি আৰু টাইমষ্টেম্প |
| চূড়ান্ত পৰিদৰ্শন | পৰীক্ষা কৰা ড্ৰাম | গ্ৰহণ কৰা সামগ্ৰী বা নিয়ন্ত্ৰিত প্ৰত্যাখ্যান | ওজন, দেৱালৰ মানচিত্ৰ, মাত্ৰা আৰু ৰূপ |
ফেক্টৰী ট্ৰাইলৰ সময়ত প্ৰতিটো ষ্টেচনৰ সময়। টেক-আউটৰ পথটো দীঘলীয়া বা ট্ৰিম ষ্টেচন ভৰি থকাৰ বাবে মল্ডিং মেচিনে অপেক্ষা কৰিব পাৰে। সেই পলমবোৰ গ্ৰহণযোগ্য উৎপাদনৰ অন্তৰ্গত। ড্ৰাই-চাইকেল নম্বৰৰ আঁৰত লুকুৱাই ৰাখিব নালাগে।
ৰাষ্ট্ৰসংঘৰ পেকেজিং অনুমোদনৰ পৰা পৃথক মেচিনৰ ক্ষমতা
কিংগলৰ প্ৰডাক্ট পেজত উল্লেখ আছে যে প্ৰকাশিত এপ্লিকেচনৰ পৰা ড্ৰামবোৰে ৩ মিটাৰ ড্ৰপ টেষ্টত উত্তীৰ্ণ হ’ব পাৰে আৰু ৰাষ্ট্ৰসংঘৰ প্ৰমাণপত্ৰ সম্পূৰ্ণ কৰিব পাৰে। সেই দাবীটো উল্লেখিত আবেদনৰ সৈতে বান্ধ খাই ৰাখক। প্ৰতিটো ঢোল, ভৰোৱা পদাৰ্থ বা বজাৰৰ বাবে নিশ্চয়তা হিচাপে পুনৰ লিখিব নালাগে।
এটা মেচিনে ৰাষ্ট্ৰসংঘৰ পেকেজিং মাৰ্ক প্ৰদান কৰিব নোৱাৰে। অনুমোদন সংশ্লিষ্ট ব্যৱস্থাৰ অধীনত এটা পেকেজিং ডিজাইন ধৰণৰ বাবে প্ৰযোজ্য। সম্পূৰ্ণ ড্ৰাম, বন্ধ, বিষয়বস্তু বা পৰীক্ষাৰ মাধ্যম, প্ৰস্তুতি, কণ্ডিচনিং আৰু পৰীক্ষাৰ ফলাফল সকলো গুৰুত্বপূৰ্ণ। ডিজাইন পাছ হোৱাৰ পিছত চলি থকা উৎপাদন নিয়ন্ত্ৰণসমূহো গুৰুত্বপূৰ্ণ।
ইউৰোপৰ বাবে ৰাষ্ট্ৰসংঘৰ অৰ্থনৈতিক আয়োগে প্ৰকাশ কৰে...ৰাষ্ট্ৰসংঘৰ আৰ্হি নিয়মাৱলী. পুনৰীক্ষণ ২৪ ২০২৫ চনত প্ৰকাশ কৰা হৈছিল। প্ৰযোজ্য ৰাষ্ট্ৰীয় বা মডাল নিয়মসমূহে এটা বিশেষ সংস্কৰণ ব্যৱহাৰ কৰিব পাৰে বা প্ৰয়োজনীয়তা যোগ কৰিব পাৰে। গন্তব্য বজাৰৰ বাবে কৰ্তৃপক্ষ, পৰীক্ষাগাৰ আৰু অনুমোদন পথ নিশ্চিত কৰা।
দুটা প্ৰমাণ স্তৰ নিৰ্মাণ কৰক। প্ৰথমটো হ’ল মেচিনৰ কাৰখানাৰ গ্ৰহণযোগ্যতা পৰীক্ষা। ই প্ৰমাণ কৰে যে ক্ৰমবদ্ধ কোষে নিৰ্দিষ্ট চৰ্তত চুক্তিবদ্ধ ড্ৰামটো চলায়। দ্বিতীয়টো হ’ল পেকেজিং ডিজাইন-টাইপ টেষ্টিং। ই প্ৰযোজ্য প্ৰগ্ৰেমৰ বিপৰীতে সম্পূৰ্ণ পেকেজিং প্ৰমাণ কৰে। এজনে আনটোৰ ঠাই লোৱা নাই।
মেচিন পৰীক্ষাৰ সময়ত, পিছৰ পৰীক্ষা সমৰ্থন কৰা বৈশিষ্ট্যসমূহ জুখিব। নেট ভৰ, গ্ৰছ শ্বট ভৰ, ৱাল মেপ, ক্লজাৰ মাত্ৰা, ৰিং জ্যামিতি, লিক ফলাফল আৰু প্ৰক্ৰিয়াৰ ছেটিংছ ৰেকৰ্ড কৰক। লেবেলযুক্ত নমুনাসমূহ ধৰি ৰাখক। ইয়াৰ ফলত পেকেজিং পৰীক্ষাকাৰী দলটোৱে এটা অনুসৰণযোগ্য আৰম্ভণি লট পায়।
পণ্য পৰীক্ষণৰ উদ্দেশ্যৰ বিষয়ে অধিক বিৱৰণৰ বাবে, Kinggle ৰ বৰ্তমান ব্যৱহাৰ কৰকৰাসায়নিক ড্ৰাম ড্ৰপ-টেষ্ট গাইড. বৰ্তমানৰ লেখাটো উৎপাদন কোষৰ ওপৰত কেন্দ্ৰিত কৰি ৰাখক। সেই পৃথকীকৰণে ক্ৰেতাক একে কথা কোৱা দুটা পৃষ্ঠা নপঢ়ি মেচিন-সংহতিৰ উত্তৰ বা পৰীক্ষাৰ উত্তৰ বিচাৰি উলিয়াবলৈ সহায় কৰে।
বাস্তৱ উৎপাদনৰ পৰিঘটনাৰ পৰা গ্ৰহণ কৰা উৎপাদন গণনা কৰা
প্ৰডাক্ট পেজটোৱে ইয়াৰ নামকৰণ কৰা প্ৰয়োগৰ বাবে প্ৰতি ঘণ্টাত ১৭ৰ পৰা ২০টা ড্ৰাম প্ৰকাশ কৰে। সেইটো এটা উপযোগী পৰিকল্পনা ৰেফাৰেন্স। বেলেগ ঢোলৰ বাবে ই নিশ্চিত হাৰ নহয়। ওজন, দেৱালৰ মেপ, ৰেজিন, ছাঁচ শীতল কৰা, টেক-আউট আৰু পৰিদৰ্শনে সকলোৱে ফলাফল সলনি কৰিব পাৰে।
সময় নিৰ্ধাৰণ কৰা দৌৰৰ পৰা আৰম্ভ কৰক। প্ৰতিটো মল্ডিং ইভেণ্ট গণনা কৰক। তাৰ পিছত প্ৰতিটো ড্ৰামক গ্ৰহণ কৰা, প্ৰত্যাখ্যান কৰা বা পৰীক্ষাৰ বাবে অপেক্ষা কৰা বুলি শ্ৰেণীভুক্ত কৰক। প্ৰতিটো ষ্টপ আৰু ইয়াৰ কাৰণ লিপিবদ্ধ কৰক। একেটা গুণগত পৰিকল্পনা ব্যৱহাৰ কৰক যিয়ে উৎপাদন নিয়ন্ত্ৰণ কৰিব।
গ্ৰহণ কৰা ড্ৰাম ÷ পৰ্যবেক্ষণ কৰা উৎপাদন মিনিট x 60
লগতে মুঠ সামগ্ৰীৰ চাহিদা গণনা কৰা। প্ৰতি ঘণ্টাত ইভেণ্ট মল্ডিং কৰি গ্ৰাছ পেৰিচন ভৰ গুণ কৰক। সম্পূৰ্ণ ড্ৰামৰ ওজনক কেটেলগ হাৰে গুণ নকৰিব। সেই চৰ্টকাটে ফ্লেছ, ৰিজেক্ট, ষ্টাৰ্ট-আপ মেটেৰিয়েল আৰু অন্যান্য প্ৰক্ৰিয়াৰ ক্ষতিক আওকাণ কৰে।
গ্ৰাছ পেৰিচন ভৰ x প্ৰতি ঘণ্টাত মল্ডিং ইভেণ্ট
পুনৰ কাম বা পুনৰ পৰীক্ষাৰ পৰা প্ৰথম পাছৰ উৎপাদন পৃথক কৰক। লিক ষ্টেচনত বিফল হোৱা আৰু পিছত বন্ধ সামঞ্জস্যৰ পিছত পাৰ হোৱা এটা ড্ৰাম ইভেন্ট লগৰ পৰা অদৃশ্য হ'ব নালাগে। কাৰণটো গুৰুত্বপূৰ্ণ। ই মল্ডিং, ফিনিচিং, ক্লজাৰ এছেম্বলি বা টেষ্টাৰক আঙুলিয়াই দিব পাৰে।
শীতলতাই প্ৰায়ে চক্ৰটো নিয়ন্ত্ৰণ কৰে। যদি অতিৰিক্ত কেইছেকেণ্ডে ৰিং জ্যামিতিক সুৰক্ষা দিয়ে, তেন্তে সেই সময় গ্ৰহণযোগ্য হাৰৰ অন্তৰ্গত। ডিম্বাকৃতিৰ ডিঙি বা অস্থিৰ মাত্ৰা সৃষ্টি কৰা দ্ৰুত মুক্তি উৎপাদনশীলতা বৃদ্ধি নহয়।
পুনৰুদ্ধাৰ আৰু তলৰ ভাৰসাম্য উন্মোচন কৰিবলৈ যথেষ্ট দীঘলীয়া দৌৰ ব্যৱহাৰ কৰক। আৰম্ভণি আৰু শেষত মেচিনৰ ছেটিংছ ৰেকৰ্ড কৰক। দ্য...চক্ৰ-সময়ৰ গাইডএক্সট্ৰুচন পুনৰুদ্ধাৰ, মল্ডিং, কুলিং আৰু হেণ্ডলিং কেনেকৈ পৃথক কৰিব লাগে সেই বিষয়ে ব্যাখ্যা কৰে। দ্য...শক্তি গাইডপ্ৰতিটো গ্ৰহণযোগ্য ড্ৰামৰ বাবে শক্তি আৰু শক্তিৰ বাবে কিয় এটা উল্লেখিত জোখৰ সীমাৰ প্ৰয়োজন হয় সেই বিষয়ে ব্যাখ্যা কৰে।
এটা উপযোগী চূড়ান্ত কেপিআই চেটত প্ৰতি ঘণ্টাত গ্ৰহণ কৰা ড্ৰাম, প্ৰথম-পাছৰ উৎপাদন, প্ৰতিটো গ্ৰহণ কৰা ড্ৰামত মুঠ কিলোগ্ৰাম, প্ৰতিটো ড্ৰামত ট্ৰিম কিলোগ্ৰাম, গণনা কৰা ডাউনটাইম আৰু প্ৰতিটো গ্ৰহণযোগ্য ড্ৰামৰ শক্তি অন্তৰ্ভুক্ত কৰা হয়। প্ৰতিটো নম্বৰৰ বাবে এটা চুক্তিবদ্ধ আৰম্ভণি আৰু বন্ধ নিয়মৰ প্ৰয়োজন।
শিখৰৰ চাৰিওফালে কাৰখানাৰ সীমা, প্ৰৱেশ আৰু তাপ আঁতৰোৱাৰ পৰিকল্পনা কৰক
ৰাজহুৱা মেচিনৰ মাত্ৰা ৯.৫ বাই ৪.১ বাই ৬.৫ মিটাৰ। সেই বাকচটো সংস্থাপনৰ স্থান নহয়। অপাৰেটৰ, ছাঁচ সলনি, প্লেটফৰ্ম, কেবিনেট, পাইপ, কনভেয়ৰ আৰু গাৰ্ডিং ইয়াৰ বাহিৰলৈকে বিস্তৃত হৈ আছে। ছাদখনো স্থাপন আৰু ৰক্ষণাবেক্ষণৰ সুবিধা দিব লাগিব।
সঁজুলিৰ বিন্যাস অংকনৰ পৰা আৰম্ভ কৰক। স্ক্ৰু আৰু হাইড্ৰলিক উপাদানৰ বাবে ৰক্ষণাবেক্ষণ টানিব পৰা ঠাই যোগ কৰক। ট্ৰাক বা ষ্ট’ৰেজ এৰিয়াৰ পৰা প্লেটেনলৈকে ছাঁচৰ পথটো চিহ্নিত কৰক। প্ৰতিটো ঠাইতে ক্ৰেন বা ফৰ্কলিফ্টৰ ক্ষমতা পৰীক্ষা কৰক। আঁতৰোৱা গৰম ড্ৰাম আৰু ফ্লেচ ক'ত যাত্ৰা কৰিব দেখুৱাওক।
সংকোচিত বায়ুৰ বাবে মেচিন সংযোগত চাপ আৰু প্ৰবাহৰ প্ৰয়োজন হয়। কিংগলে ০.৮ মেগাপাস্কেল আৰু ১.৮ মিটাৰ কুইণ্টল/মিনিট প্ৰকাশ কৰে। কম্প্ৰেছাৰ ৰুমে লাইনৰ ক্ষতি, অন্যান্য ব্যৱহাৰকাৰী, শীৰ্ষ চাহিদা, ৰিচিভাৰৰ আয়তন আৰু বায়ু পৰিশোধনৰ হিচাপ দিব লাগিব। উৰুৱাই দিয়া প্ৰক্ৰিয়াটোৰ বাবেও চুক্তিবদ্ধ বায়ুৰ গুণাগুণৰ প্ৰয়োজন।
শীতল কৰিবলৈ সুস্থিৰ উষ্ণতা আৰু প্ৰবাহৰ প্ৰয়োজন। ৰাজহুৱা পৃষ্ঠাত ০.৩ মেগাপাস্কেল আৰু ১২০ এল/মিনিটৰ তালিকা দিয়া হৈছে। ছাঁচ, হাইড্ৰলিক্স আৰু অন্যান্য গ্ৰাহকক পৃথক কৰা হিট-লোড শ্বীট বিচাৰিব। স্থানীয় পৰিৱেশৰ অৱস্থা আৰু পানীৰ গুণাগুণৰ বাবে চিলাৰ বা কুলিং টাৱাৰৰ আকাৰ নিৰ্ধাৰণ কৰক।
বৈদ্যুতিক পৰিকল্পনাৰ বাবে সংযুক্ত লোড, ভল্টেজ, ফ্ৰিকুৱেন্সি, কেবল ৰুট, সুৰক্ষা আৰু ট্ৰেন্সফৰ্মাৰ পৰীক্ষাৰ প্ৰয়োজন। পৃষ্ঠাটোৰ ৭০ৰ পৰা ৮০ কিলোৱাট “গড় শক্তি খৰচ” শাৰীটো হৈছে শক্তিৰ উল্লেখ। ই স্থাপন কৰা বোজা নহয় আৰু প্ৰতিটো ড্ৰামৰ শক্তিও নহয়।

সম্পূৰ্ণ পৰ্যালোচনা কৰকব্ল' মল্ডিং ইউটিলিটি প্লেনমেচিন আৰু সহায়ক যোগানকাৰীৰ সৈতে। প্ৰতিটো যোগানৰ চৰ্ত আৰু সীমা কাৰিকৰী চুক্তিত ৰাখক।
এটা ট্ৰেচযোগ্য ড্ৰাম লট অনুসৰণ কৰা এটা গ্ৰহণ পৰীক্ষা চলাওক
কাৰখানাৰ গ্ৰহণযোগ্যতা পৰীক্ষাত অনুমোদিত ড্ৰাম অংকন, ছাঁচ আৰু সামগ্ৰী ব্যৱহাৰ কৰিব লাগে। যদি উৎপাদন ৰেজিন উপলব্ধ নহয়, তেন্তে বিকল্প আৰু ফলাফলৰ সীমা নথিভুক্ত কৰক। শুকান মেচিনৰ গতিবিধিক পণ্য গ্ৰহণযোগ্যতা পৰীক্ষা বুলি নাভাবিব।
ভ্ৰমণৰ আগতে পৰীক্ষাৰ পৰিকল্পনাত একমত হওক। যন্ত্ৰসমূহৰ নাম, নমুনাৰ আকাৰ, চলোৱাৰ সময় আৰু গ্ৰহণৰ সীমা লিখা। ষ্টপ কেনেকৈ গণনা কৰা হয় সেইটো নিৰ্ণয় কৰক। চলোৱাৰ সময়ত কোনবোৰ সংহতি সলনি হব পাৰে আৰু কোনে এটা পৰিবৰ্তন অনুমোদন কৰে সংজ্ঞায়িত কৰক।
- বিল্ডটো পৰীক্ষা কৰক।চুক্তিৰ বিৰুদ্ধে সম্পূৰ্ণ KGB200L/LP মডেল, এক্সট্ৰুডাৰ, হেড, কন্ট্ৰ'লাৰ, ক্লেম্প, ৰবট, বটম ব্ল'ইং, গাৰ্ডিং আৰু অৰ্ডাৰ কৰা সহায়কসমূহ পৰীক্ষা কৰক।
- মানাংকন আৰু সঁজুলিসমূহ পৰীক্ষা কৰক।যন্ত্ৰৰ আইডি ৰেকৰ্ড কৰক। মেচিনৰ সীমাত শক্তি, বায়ু আৰু শীতল অৱস্থা নিশ্চিত কৰক।
- অনুমোদিত সামগ্ৰী লোড কৰক।ৰেজিন গ্ৰেড, লট, ৰং, এডিটিভ আৰু ৰিগ্ৰাইণ্ড ৰেচিপি ৰেকৰ্ড কৰক। উদ্দেশ্যপ্ৰণোদিত পৰিবহণ পথ অনুসৰণ কৰক।
- প্ৰক্ৰিয়াটো সুস্থিৰ কৰক।আনুষ্ঠানিক দৌৰ আৰম্ভ কৰাৰ আগতে পুনৰাবৃত্তিযোগ্য গলিত অৱস্থা, এক্যুমুলেটৰ পুনৰুদ্ধাৰ, নিৰ্গমন আচৰণ, শীতল আৰু টেক-আউটত উপনীত হওক।
- আৰম্ভণিৰ ৰেচিপিটো ফ্ৰীজত থৈ দিব।এটা পুনৰীক্ষণ সংখ্যাৰ সৈতে উষ্ণতা, গতি, পেৰিচন প্ৰ'ফাইল, সময়, চাপ আৰু ডাউনষ্ট্ৰিম ছেটিংছ সংৰক্ষণ কৰক।
- চুক্তিবদ্ধ উইণ্ড'খন চলাওক।ঢালাই কৰা, গ্ৰহণ কৰা আৰু প্ৰত্যাখ্যান কৰা ড্ৰাম গণনা কৰা। প্ৰতিটো ষ্টপ সময়কাল আৰু কাৰণৰ সৈতে লগ কৰক।
- নমুনা পৰিকল্পনা জুখিব।ভৰ, মাত্ৰা, দেৱালৰ মানচিত্ৰ, আঙঠি আৰু ডিঙিৰ জ্যামিতি, ট্ৰিমৰ মান, ৰূপ আৰু লিক ফলাফল পৰীক্ষা কৰক।
- ডাউনষ্ট্ৰিম বেলেঞ্চ অডিট কৰক।ৰবট নিশ্চিত কৰক, ট্ৰিমিং, টেষ্টাৰ আৰু কনভেয়ৰে অসুৰক্ষিত সঞ্চয় নোহোৱাকৈ মল্ডিং হাৰ বজাই ৰাখিব পাৰে।
- প্ৰতিটো বিচ্যুতি বন্ধ কৰক।ফলাফল, মালিক আৰু পুনৰ পৰীক্ষা পদ্ধতি লিপিবদ্ধ কৰক। সাধাৰণ “পৰীক্ষাত উত্তীৰ্ণ” বিবৃতিত কোনো মুকলি বিষয় লুকুৱাব নালাগে।
আৰম্ভণি, মাজ আৰু শেষৰ পৰা নমুনা ধৰি ৰাখক। প্ৰতিটো ড্ৰামত সময়, ৰেচিপি আৰু ফলাফলৰ লেবেল লগাওক। ৱাল মেপ আৰু লিক ৰেকৰ্ড ট্ৰাইল ৰিপৰ্টৰ সৈতে ৰাখক। ই এটা কাৰখানা ভ্ৰমণক প্ৰমাণলৈ পৰিণত কৰে যি পিছৰ আৰম্ভণি আৰু সমস্যা সমাধান সমৰ্থন কৰিব পাৰে।
অনুমোদিত নমুনা আৰু ইয়াৰ লেবেলৰ ফটো তুলি লওক। বন্ধ কৰাৰ আগতে চূড়ান্ত ৰেচিপি ৰপ্তানি কৰক। প্ৰতিবেদনত এনে অমীমাংসিত পৰ্যবেক্ষণসমূহো তালিকাভুক্ত কৰিব লাগে যিবোৰে প্ৰত্যাখ্যানৰ সূচনা কৰা নাছিল। এই বিৱৰণসমূহে চাইট দলক সংস্থাপনৰ পিছত এটা স্পষ্ট পুনৰাৰম্ভ বিন্দু দিয়ে।
মেচিন প্ৰকল্পৰ সময়ত কাৰ্য্যকৰী পেকেজ পৰীক্ষাসমূহ সাক্ষী হ'ব পাৰি যদি পদ্ধতিটোত সন্মতি দিয়া হয়। তথাপিও আনুষ্ঠানিক ডিজাইন-টাইপৰ অনুমোদন আন ঠাইত হ’ব পাৰে। সেই প্ৰতিবেদনবোৰ পৃথকে ৰাখক। প্ৰতিটো প্ৰতিবেদনে ই কি প্ৰমাণ কৰে সেই বিষয়ে সঠিকভাৱে উল্লেখ কৰিব লাগে।
কিংগলৰ বিক্ৰী প্ৰক্ৰিয়াত পৰিদৰ্শন, পৰীক্ষা আৰু পৰীক্ষাত যোগদানৰ বাবে আমন্ত্ৰণ অন্তৰ্ভুক্ত কৰা হয়। সেই সুযোগ ব্যৱহাৰ কৰি অনুসৰণ কৰককাৰখানাৰ গ্ৰহণযোগ্যতা পৰীক্ষা গাইড. ডেলিভাৰীৰ পিছত, সংস্থাপিত সঁজুলিসমূহ আৰু স্থানীয় সামগ্ৰী ব্যৱস্থাপ্ৰণালীৰ সৈতে এটা সংজ্ঞায়িত চাইট গ্ৰহণ চলোৱা পুনৰাবৃত্তি কৰক।
কেজিবি২০০এল/এলপি কোষৰ বাবে এটা উদ্ধৃতি-প্ৰস্তুত RFQ নিৰ্মাণ কৰক
এটা উপযোগী অনুসন্ধানে যোগানকাৰীক গোটেই উৎপাদন পথটো পৰীক্ষা কৰিবলৈ দিয়ে। ড্ৰাম ফাইলৰ পৰা আৰম্ভ কৰক। উপলব্ধ হ’লে এটা অংকন, ফটো আৰু এটা ভৌতিক নমুনা যোগ কৰক। প্ৰস্তাৱিত শ্ৰেণীৰ ভিতৰত সামগ্ৰীটো ২০০L, ২২০L বা অন্য আকাৰৰ নেকি উল্লেখ কৰক।
নেট মল্ডেড ওজন, গ্ৰছ শ্বট এষ্টিমেট আৰু নম্বৰযুক্ত ৱাল মেপ প্ৰদান কৰক। HMWHDPE গ্ৰেড, ৰং, যোগকৰণ আৰু পুনৰ গ্ৰাইণ্ড নিয়মৰ নাম লিখা। বিষয়বস্তু, বন্ধ ব্যৱস্থা, ৰাসায়নিক-প্ৰতিৰোধৰ প্ৰয়োজনীয়তা আৰু প্ৰযোজ্য পেকেজ পৰীক্ষাসমূহ উল্লেখ কৰক।
প্ৰতি ঘণ্টাত গ্ৰহণ কৰা ড্ৰাম হিচাপে আউটপুটক সংজ্ঞায়িত কৰক। বাৰ্ষিক ভলিউম, শ্বিফ্ট পেটাৰ্ণ আৰু পৰিকল্পিত পৰিৱৰ্তন যোগ কৰক। টেক-আউট, ট্ৰিমিং, ওপেনিং ফিনিচিং, লিক টেষ্ট, পৰিদৰ্শন, মাৰ্কিং আৰু পেলেটাইজিংৰ বিষয়ে বৰ্ণনা কৰা। কিংগলে কোনবোৰ বস্তু উদ্ধৃতি দিব লাগে আৰু কোনবোৰ ক্ৰেতাই যোগান ধৰিব সেইটো চিহ্নিত কৰক।
ফেক্টৰীৰ তথ্য সংলগ্ন কৰক। ভল্টেজ, কম্পাঙ্ক, সংকোচিত বায়ুৰ ক্ষমতা, শীতল উৎস, পৰিৱেশৰ পৰিসৰ, উচ্চতা, বিল্ডিঙৰ উচ্চতা, ক্ৰেনৰ ক্ষমতা আৰু উপলব্ধ মজিয়াৰ পৰিকল্পনা অন্তৰ্ভুক্ত কৰক। পছন্দৰ মেচিনৰ দিশ আৰু ড্ৰামৰ প্ৰবাহ যোগ কৰক।
সম্পূৰ্ণ KGB200L/LP বিন্যাসৰ সৈতে এটা লিখিত সঁহাৰি বিচাৰক। ইয়াত মল্ড খাম, এক্সট্ৰুডাৰ আৰু হেড আৰ্কিটেকচাৰ, এক্যুমুলেটৰ বেচিছ, ইউটিলিটি, সহায়ক তালিকা, বিন্যাস, গ্ৰহণ পৰিকল্পনা আৰু ডাটা হেণ্ডঅভাৰ অন্তৰ্ভুক্ত হ’ব লাগে। “মানক বিন্যাস”ক একমাত্ৰ বিৱৰণ হিচাপে গ্ৰহণ নকৰিব।
চূড়ান্ত সিদ্ধান্তই প্ৰতিটো গুৰুত্বপূৰ্ণ ড্ৰামৰ প্ৰয়োজনীয়তাক এটা মেচিনৰ বৈশিষ্ট্য বা পৰীক্ষাৰ সৈতে সংযোগ কৰিব লাগে। যদি এটা প্ৰয়োজনীয়তাৰ কোনো মালিক নাই, তেন্তে অৰ্ডাৰ মুক্তিৰ আগতে বন্ধ কৰক। যদি আপুনি এতিয়াও ফাইলসমূহ সংগ্ৰহ কৰি আছে, Kingngle's ব্যৱহাৰ কৰকডাউনলোড কেন্দ্ৰআৰুমেচিন ভিডিঅ'উপলব্ধ উল্লেখৰ বাবে। তাৰ পিছত নিয়ন্ত্ৰিত প্ৰকল্প পেকেজটো ৰ জৰিয়তে পঠাওকযোগাযোগৰ প্ৰ-পত্ৰ.
সঘনাই সোধা প্ৰশ্ন
এই উত্তৰসমূহে ক্ৰয়ৰ প্ৰশ্নসমূহ সামৰি লয় যিয়ে বেছিভাগ সময়তে কনফিগাৰেচন বা গ্ৰহণযোগ্যতা পৰিকল্পনা সলনি কৰে। তেওঁলোকে বৰ্তমানৰ কিংগল প্ৰডাক্ট পৃষ্ঠাসমূহ মেচিন ৰেফাৰেন্স হিচাপে ব্যৱহাৰ কৰে। প্ৰকল্পৰ নথি-পত্ৰই চূড়ান্ত ক্ৰম নিয়ন্ত্ৰণ কৰিব লাগে।
কেজিবি২০০এল/এলপি কি কি সামগ্ৰী নিৰ্মাণ কৰিবলৈ ডিজাইন কৰা হৈছে?
কিংগলে কেজিবি২০০এল/এলপিক ২২০এল ডাবল-ৰিং নীলা ৰাসায়নিক ড্ৰামৰ বাবে ২৫০এল-শ্ৰেণীৰ বিশেষ মেচিন হিচাপে স্থান দিছে। এটা বেলেগ ড্ৰামত এতিয়াও গ্ৰছ পেৰিচন ভৰ, মল্ড ফিট, দেৱাল বিতৰণ, বন্ধ কৰা, শীতল কৰা, টেক-আউট আৰু প্ৰয়োজনীয় পেকেজ পৰীক্ষাৰ বাবে পৰীক্ষাৰ প্ৰয়োজন।
৩০০ পিচি/ঘণ্টা মানে মেচিনটোৱে প্ৰতি ঘণ্টাত ৩০০টা ৰাসায়নিক ড্ৰাম উৎপাদন কৰে নেকি?
নহয়, প্ৰডাক্টৰ টেবুলত ৩০০ পিচি/ঘণ্টা শুকান চক্ৰ বুলি লেবেল লগোৱা হৈছে। একেটা পৃষ্ঠাতে ইয়াৰ নামকৰণ কৰা ৰাসায়নিক-ড্ৰাম প্ৰয়োগৰ বাবে প্ৰতি ঘণ্টাত ১৭ৰ পৰা ২০ টুকুৰা প্ৰকাশ কৰা হয়। চূড়ান্ত গ্ৰহণযোগ্য উৎপাদন উৎপাদন ছাঁচ, ৰেজিন, শীতল, স্বয়ংক্ৰিয়কৰণ আৰু গুণগত পৰিকল্পনাৰ সৈতে প্ৰমাণ কৰিব লাগিব।
কেজিবি২০০এল/এলপি য়ে ১৫ কিলোগ্ৰাম ওজনৰ সম্পূৰ্ণ ড্ৰাম বনাব পাৰিবনে?
পৃষ্ঠাটোত ১২ৰ পৰা ১৫ কিলোগ্ৰাম সম্পূৰ্ণ-ড্ৰাম ৰেফাৰেন্স আৰু ১৮ কিলোগ্ৰাম পিই এক্যুমুলেটৰ-ওজন ৰেফাৰেন্স তালিকাভুক্ত কৰা হৈছে। গ্ৰছ পেৰিচন ভৰত ফ্লেছ আৰু অন্যান্য ট্ৰিমও অন্তৰ্ভুক্ত কৰা হয়। হেড কনফিগাৰেচন ফ্ৰীজ কৰাৰ আগতে সম্পূৰ্ণ ভৰ ভাৰসাম্য, ৰেজিন ভিত্তি, ৰিজাৰ্ভ আৰু ৱাল মেপ নিশ্চিত কৰক।
কেজিবি২০০এল/এলপি KGB200L ৰ সৈতে একে মেচিন নেকি?
নহয়, কিংগলে সেইবোৰক সম্পৰ্কীয় কিন্তু সুকীয়া সংৰূপ হিচাপে প্ৰকাশ কৰে। KGB200L/LP পৃষ্ঠাত দুটা 100 মিমি স্ক্ৰু, এটা দুটা স্তৰৰ বিৱৰণ আৰু 39 t মেচিনৰ ওজনৰ তালিকা দিয়া হৈছে। KGB200L পৃষ্ঠাত এটা ১২০ মিলিমিটাৰ স্ক্ৰু আৰু ৩৬ টন মেচিনৰ ওজনৰ তালিকা দিয়া হৈছে।
এই মেচিনটো কিনিলে ড্ৰামবোৰক ৰাষ্ট্ৰসংঘৰ প্ৰমাণপত্ৰ দিয়া হয়নে?
নহয়, এটা মেচিনে ৰাষ্ট্ৰসংঘৰ পেকেজিং মাৰ্ক প্ৰদান নকৰে। প্ৰাসংগিক নিয়মৰ অধীনত পৰীক্ষা কৰা পেকেজিং ডিজাইন ধৰণৰ ক্ষেত্ৰত অনুমোদন প্ৰযোজ্য। সম্পূৰ্ণ ড্ৰাম, বন্ধ, উদ্দেশ্যপ্ৰণোদিত বিষয়বস্তু বা পৰীক্ষা মাধ্যম, প্ৰস্তুতি, পৰীক্ষাৰ ফলাফল আৰু চলি থকা উৎপাদন নিয়ন্ত্ৰণ সকলো গুৰুত্বপূৰ্ণ।
কেজিবি২০০এল/এলপি উদ্ধৃতিৰ বাবে মই কি পঠাব লাগে?
ড্ৰাম অংকন, ফটো, নমুনা, মাত্ৰা, খোলা, নেট ওজন, দেৱাল মেপ, HMWHDPE গ্ৰেড, ট্ৰিম অনুমান, বন্ধ, বিষয়বস্তু, পৰীক্ষা, গ্ৰহণযোগ্য আউটপুট লক্ষ্য, ডাউনষ্ট্ৰিম পৰিসৰ আৰু কাৰখানাৰ উপযোগীতা প্ৰেৰণ কৰক। লগতে প্ৰয়োজনীয় স্তৰৰ গঠন আৰু স্বয়ংক্ৰিয়কৰণৰ সীমাও উল্লেখ কৰক।
এটা অনুমোদিত ড্ৰামক এটা সম্পূৰ্ণ মেচিন স্পেচিফিকেশনলৈ ৰূপান্তৰিত কৰক
ড্ৰাম অংকন, সামগ্ৰী, দেৱাল মেপ, বন্ধ, পৰীক্ষা পৰিকল্পনা, আউটপুট লক্ষ্য আৰু কাৰখানাৰ উপযোগীতাসমূহ কিংগলক পঠাওক। তাৰ পিছত অভিযান্ত্ৰিক দলটোৱে KGB200L/LP কনফিগাৰেচন, ছাঁচ, সহায়ক আৰু গ্ৰহণযোগ্যতাৰ পৰিসৰ নিশ্চিত কৰিব পাৰে।
এটা KGB200L/LP সমাধানৰ অনুৰোধ কৰক