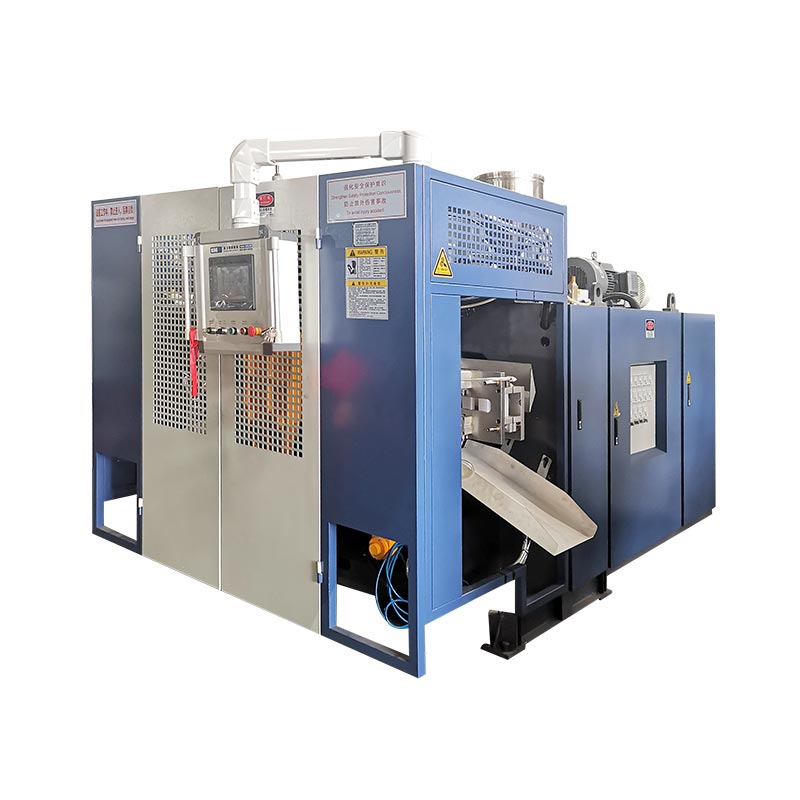
KGB110A ক এটা জুখি উৎপাদিত পণ্যৰ নমুনাৰ পৰা বিন্যাস কৰক, কেৱল 160L নামৰ পৰা নহয়। অংশৰ জ্যামিতি, নেট ওজন, দেৱালৰ মেপ, ৰেজিন, ট্ৰিম আৰু উৎপাদনৰ লক্ষ্য লিপিবদ্ধ কৰক। তাৰ পিছত সেই ইনপুটসমূহ ব্যৱহাৰ কৰি ছাঁচৰ খাম, গ্ৰছ পেৰিচন চাহিদা, এক্সট্ৰুচন ৰিকাভাৰী, ক্লেম্পৰ প্ৰয়োজনীয়তা আৰু ফেক্টৰীৰ ইউটিলিটিসমূহ পৰীক্ষা কৰক।
১৬০ লিটাৰৰ ব্ল’ মল্ডিং মেচিনে বহুত বেলেগ বেলেগ সামগ্ৰী তৈয়াৰ কৰিব পাৰে। এটা ফুটা পথৰ বাধাৰ বহল প্ৰক্ষেপিত এলেকা থাকে। পণ্টুনত দীঘলীয়া ড্ৰ’ জ’ন আৰু ছীল কৰাৰ প্ৰয়োজনীয়তা থাকিব পাৰে। টেবুল পেনেল এটা বহল হ’ব পাৰে কিন্তু তুলনামূলকভাৱে অগভীৰ হ’ব পাৰে। এটা মডেল নামে সেই পাৰ্থক্যবোৰ আঁতৰাই নিদিয়ে।
আটাইতকৈ উপযোগী আৰম্ভণিৰ বিন্দুটো প্ৰায়ে ক্ৰেতাৰ ডেস্কত ইতিমধ্যে থকা বস্তুটো। ইয়াক জুখিব, ওজন কৰক আৰু গুৰুত্বপূৰ্ণ অংশবোৰ চিহ্নিত কৰক। সেই নমুনাটোৱেই পণ্যৰ ডিজাইন, সঁজুলি, মেচিন কনফিগাৰেচন আৰু গ্ৰহণযোগ্যতা পৰীক্ষাৰ মাজৰ সংযোগস্থল হৈ পৰে।

ছয় পৃষ্ঠাৰ নমুনা ফাইল যি প্ৰকল্পটোক পৰিচালিত কৰিব লাগে
মাত্ৰাযুক্ত অংশ অংকন, সামগ্ৰিক আকাৰ, খোলা, সন্নিৱিষ্ট আৰু সমাবেশ আন্তঃপৃষ্ঠ।
নেট পাৰ্ট ওজন, মেটেৰিয়েল গ্ৰেড, ৰং, এডিটিভ আৰু অনুমোদিত ৰিগ্ৰাইণ্ড।
জটিল স্থান আৰু পণ্য পৰীক্ষাৰ প্ৰয়োজনীয়তাৰ সৈতে দেৱাল-বেধৰ মানচিত্ৰ।
ওপৰৰ ফ্লেছ, তলৰ ঠেং, হেণ্ডেল স্ক্ৰেপ আৰু অন্যান্য লোকচান দেখুওৱা ট্ৰিম মেপ।
গ্ৰহণ কৰা আউটপুট টাৰ্গেট, শ্বিফ্ট পেটাৰ্ণ, অটোমেচন আৰু ডাউনষ্ট্ৰিম কাম।
কাৰখানাৰ শক্তি, বায়ু, পানী, প্ৰৱেশ, উত্তোলন আৰু উপলব্ধ কোষৰ স্থান।
প্ৰকাশিত-তথ্য টোকা:কিংগলৰ বৰ্তমানৰ পৃষ্ঠাৰ শিৰোনাম আৰু এপ্লিকেচন টেক্সটে KGB110A ক 160L শ্ৰেণীত ৰাখে। একেটা পৃষ্ঠাতে বৰ্তমান সাৰাংশ আৰু সৰ্বোচ্চ-ক্ষমতা তালিকাত ১২০ এল দেখুওৱা হৈছে। এই প্ৰবন্ধটোৱে প্ৰকাশিত ১৬০এল প্ৰডাক্টৰ পজিচনিং অনুসৰণ কৰে, কিন্তু সঠিক অৰ্ডাৰ কৰা ক্ষমতা উদ্ধৃতি আৰু কাৰিকৰী চুক্তিত নিশ্চিত কৰিব লাগিব।
কেটেলগ লেবেলৰ পৰা নহয়, প্ৰডাক্টৰ নমুনাৰ পৰা আৰম্ভ কৰক
নমুনাটোৱে আপোনাক কয় যে মেচিনৰ সিদ্ধান্ত ক’ত বিফল হ’ব পাৰে। ইয়াৰ বাহিৰৰ মাত্ৰাই ছাঁচত প্ৰভাৱ পেলায়। ইয়াৰ ওজন আৰু ট্ৰিমে এক্যুমুলেটৰত প্ৰভাৱ পেলায়। ইয়াৰ বহল পৃষ্ঠই প্ৰক্ষেপিত অঞ্চলত প্ৰভাৱ পেলায়। গভীৰ চুক আৰু হেণ্ডেলবোৰে দেৱালৰ বিতৰণত প্ৰভাৱ পেলায়। শীতল আচৰণে চক্ৰৰ সময় আৰু আঁতৰোৱাত প্ৰভাৱ পেলায়।
ভলিউম এতিয়াও উপযোগী। ই প্ৰকল্পটোক সাধাৰণ মেচিন ৰেঞ্জত ৰখাত সহায় কৰে। তথাপিও একেটা আবদ্ধ আয়তনৰ দুটা সামগ্ৰীৰ বাবে বেলেগ বেলেগ মূৰ, ক্লেম্প বা ছাঁচৰ খোলাৰ প্ৰয়োজন হ’ব পাৰে। স্থানীয় পাঁজৰ আৰু ডাঠ মাউণ্টিং জ'ন থকা ঘন কাৰিকৰী পেনেলতকৈ কম ৰেজিন ব্যৱহাৰ কৰাৰ সময়ত এটা ডাঙৰ ফ্ল'টত অধিক বায়ু থাকিব পাৰে।
প্ৰতিযোগীৰ সম্পূৰ্ণ অংশটোক একমাত্ৰ উৎস হিচাপে নিৰ্ভৰ নকৰিব। যদি সম্ভৱ, মূল ডিজাইন নথিপত্ৰ আৰু উদ্দেশ্যপ্ৰণোদিত পৰিৱেশনৰ প্ৰয়োজনীয়তা যোগ কৰক। কপি কৰা নমুনাত বেৰৰ ডাঠতা থাকিব পাৰে যিয়ে পুৰণি ছাঁচ বা প্ৰক্ৰিয়াৰ ক্ষতিপূৰণ দিয়ে। সেই দেৱালখনৰ কাম বুজি নোপোৱাকৈ পুনৰাবৃত্তি কৰিলে কাৰ্য্যক্ষমতা উন্নত নকৰাকৈ ওজন বৃদ্ধি পাব পাৰে।
কিংগলৰ নথিভুক্তবিক্ৰী প্ৰক্ৰিয়াপ্ৰডাক্টৰ ফটো, অংকন, ওজন, আকাৰ আৰু সামগ্ৰীৰ পৰা আৰম্ভ হয়। ইয়াৰ উপৰিও ইয়াত ডাঠতা, উৎপাদন আৰু ৰাসায়নিক প্ৰতিৰোধ ক্ষমতাৰ প্ৰয়োজনীয়তাও সোধা হয়। সেই অৰ্ডাৰটো ব্যৱহাৰিক কাৰণ মেচিনৰ পৰামৰ্শই প্ৰডাক্টৰ প্ৰমাণ অনুসৰণ কৰে।
নমুনা ফাইলটোৰ এটা পুনৰীক্ষণ নম্বৰ থাকিব লাগে। যদি ডিঙি, হেণ্ডেল, সন্নিৱিষ্ট বা সামগ্ৰিক দৈৰ্ঘ্য সলনি হয়, মেচিন আৰু ছাঁচ ফ্ৰীজ হোৱাৰ আগতে ফাইলটো আপডেইট কৰক। ইয়াৰ ফলত এনে এটা প্ৰকল্প এৰাই চলা হয় য'ত উদ্ধৃতিটো এটা প্ৰাৰম্ভিক নমুনাৰ লগত খাপ খায় কিন্তু উৎপাদন অংকনটো উদ্ধৃত কোষটোৰ লগত আৰু খাপ নাখায়।
অভিযান্ত্ৰিক পৰ্যালোচনাৰ পৰা ৰক্ষা পৰিব পৰা এটা নমুনা ড’ছিয়াৰ নিৰ্মাণ কৰক
মৌলিক জোখ-মাখৰ পৰা আৰম্ভ কৰক। সামগ্ৰিক দৈৰ্ঘ্য, প্ৰস্থ আৰু উচ্চতা লিপিবদ্ধ কৰক। খোলাৰ ব্যাস, ডিঙিৰ ফিনিচিং, ফ্লেংগৰ আকাৰ, হেণ্ডেল ক্লিয়াৰেন্স আৰু যিকোনো ইনছাৰ্টৰ অৱস্থান যোগ কৰক। নমুনাই প্ৰকাশ কৰিলে বিভাজন ৰেখা আৰু দৃশ্যমান পিঞ্চ এৰিয়াবোৰ চিহ্নিত কৰক।
সম্পূৰ্ণ সামগ্ৰীটো মানাংকিত স্কেলত ওজন কৰক। তাৰ পিছত ব্ল’ মল্ড নকৰা যিকোনো আঁতৰ কৰিব পৰা উপাদান পৃথক কৰক। কেপ, প্লাগ, মেটাল ইনছাৰ্ট বা ফেন ভৰোৱাক মল্ড প্লাষ্টিক হিচাপে গণ্য কৰিব নালাগে। ৰূপৰ পৰা পলিমাৰ ধৰি লোৱাৰ পৰিৱৰ্তে পদাৰ্থ চিনাক্তকৰণ পদ্ধতিটো লিপিবদ্ধ কৰক।
বেৰৰ বেধৰ বাবে স্থানৰ মানচিত্ৰৰ প্ৰয়োজন। অংকন বা ফটোত থকা বিন্দুবোৰক সংখ্যা দিয়ক। কোণ, কান্ধৰ পৰিৱৰ্তন, হেণ্ডেল, বেচ কন্টাক্ট, মাউণ্টিং জ'ন আৰু বহল পেনেল অন্তৰ্ভুক্ত কৰক। এটা গড় বেধে পাতল অঞ্চলটো লুকুৱাই ৰাখে যিয়ে কাৰ্য্যক্ষমতা নিয়ন্ত্ৰণ কৰিব পাৰে।
ইয়াৰ পিছত প্ৰডাক্ট টেষ্টবোৰ লিখা। এটা ফ্ল’ট, ট্ৰেফিক বেৰিয়াৰ, ফাৰ্নিচাৰ পেনেল আৰু ঔদ্যোগিক পাত্ৰৰ পাছৰ মাপকাঠী একে নহয়। ক্ৰেতাৰ প্ৰকৃত অংকন, নিয়ন্ত্ৰণৰ প্ৰয়োজনীয়তা বা আভ্যন্তৰীণ পৰীক্ষা ব্যৱহাৰ কৰক। কোনো অসংলগ্ন সামগ্ৰীৰ পৰা ড্ৰপ হাইট, লোড বা লিক টেষ্ট ধাৰ ল’ব নালাগে।
| নমুনা প্ৰমাণ | কেনেকৈ ৰেকৰ্ড কৰিব | মেচিনৰ সিদ্ধান্ত প্ৰভাৱিত |
|---|---|---|
| সামগ্ৰিক জ্যামিতি | মাত্ৰাযুক্ত অংকন বা পৰীক্ষা কৰা 3D ফাইল | ছাঁচৰ খাম, কেন্দ্ৰৰেখা, মূৰৰ অৱস্থান আৰু আঁতৰোৱাৰ পথ |
| নেট মল্ডেড ওজন | পৃথকে পৃথকে একত্ৰিত কৰা অংশ নোহোৱাকৈ ওজন | স্থূল পেৰিচন ভৰৰ বাবে আৰম্ভণি বিন্দু |
| দেৱাল বিতৰণ | নিৰ্বাচিত জোখ-মাখৰ পদ্ধতিৰে সংখ্যাযুক্ত স্থান | পেৰিছন প্ৰফাইল, শ্বট বিতৰণ আৰু পৰীক্ষাৰ মাপকাঠী |
| ৰেজিন ব্যৱস্থা | গ্ৰেড, যোগানকাৰী, ৰং, যোগকৰণ আৰু পুনৰ গ্ৰাইণ্ড নিয়ম | স্ক্ৰুৰ উপযুক্ততা, গলনাংকৰ হাৰ আৰু প্ৰচেছিং উইণ্ড' |
| ট্ৰিম আৰু ফ্লেছ | আশা কৰা হৈছে ওপৰৰ, তলৰ, হেণ্ডেল আৰু কাষৰ স্ক্ৰেপ | এক্যুমুলেটৰৰ চাহিদা আৰু পুনৰ গ্ৰাইণ্ড লোড |
| কাৰ্য্যকৰী পৰীক্ষা | নামকৰণ কৰা পদ্ধতি, অৱস্থা, নমুনাৰ আকাৰ আৰু উত্তীৰ্ণ সীমা | ছাঁচৰ ডিজাইন, শীতল, দেৱালৰ লক্ষ্য আৰু FAT স্কোপ |
| গ্ৰহণ কৰা আউটপুট | প্ৰতি ঘণ্টাত ভাল অংশ বা পৰিদৰ্শনৰ পিছত শ্বিফ্ট | পুনৰুদ্ধাৰৰ হাৰ, শীতলতা, স্বয়ংক্ৰিয়কৰণ আৰু তলৰ স্তৰৰ ক্ষমতা |
এটা নমুনা প্ৰমাণ, সম্পূৰ্ণ নিৰ্দিষ্টকৰণ নহয়। ইয়াত বয়সীয়াল, বিকৃত বা শোষিত ৰাসায়নিক পদাৰ্থ থাকিব পাৰে। ইয়াক উন্নত প্ৰশ্ন সুধিবলৈ ব্যৱহাৰ কৰক, তাৰ পিছত অনুমোদিত অংকন আৰু পৰীক্ষা প্ৰামাণিকক দস্তাবেজ হাইৰাৰ্কিত ভৌতিক নমুনাৰ ওপৰত ৰাখক।
KGB110A স্পেচিফিকেশনটো পৰীক্ষাৰ এটা গোট হিচাপে পঢ়ক
দ্য...KGB110A প্ৰডাক্ট পৃষ্ঠা৬.৬ x ৪.২ x ৫.২ মিটাৰ মেচিনৰ আকাৰ আৰু ২২ টন মেচিনৰ ওজন প্ৰকাশ কৰে। ইয়াৰ ক্লেম্পিং অংশত ৭৬০ কিলোনেট, এটা ১১০০ x ১৪০০ মিলিমিটাৰ প্লেটেন আৰু এটা ১০০০ x ১৪০০ মিলিমিটাৰ সৰ্বোচ্চ ছাঁচ তালিকাভুক্ত কৰা হৈছে। পৃষ্ঠাটোৱে ৬১০ৰ পৰা ৭৫০ মিলিমিটাৰ ছাঁচৰ বেধৰ পৰিসৰও দিয়ে।
খোলা আৰু গতিৰ বাবে পৃষ্ঠাটোত ৬০০ৰ পৰা ১৬০০ মিলিমিটাৰ আৰু ৬০০ মিলিমিটাৰ গতিশীল ষ্ট্ৰ’ক দেখুওৱা হৈছে। এই নম্বৰবোৰৰ কাষত থকা মল্ড এছেম্বলিটো লাগে। উপযোগী প্ৰশ্নটো হ’ল সম্পূৰ্ণ ঠাণ্ডা হোৱা অংশটোৱে উদ্দেশ্য কৰা ৰবট, ইনছাৰ্ট আৰু ট্ৰিম এতিয়াও সংলগ্ন কৰি ছাঁচটো এৰি দিব পাৰে আৰু এৰিব পাৰে নেকি।
এক্সট্ৰুচন অংশত ১১০ মিলিমিটাৰ স্ক্ৰু, ২৫ এল/ডি ৰেচিঅ’, ৭৫ কিলোৱাট এক্সট্ৰুডাৰ মটৰ আৰু চাৰিটা হিটিং জ’নৰ তালিকা দিয়া হৈছে। প্ৰকাশিত এইচ ডি পি ই গলনা ক্ষমতা ১৬০ৰ পৰা ২০০ কিলোগ্ৰাম/ঘণ্টা। সেই ৰেঞ্জটো পৃষ্ঠাটোৰ এইচডিপিই শব্দৰ অন্তৰ্গত। ই আন এটা পদাৰ্থ বা প্ৰস্তুতিৰ বাবে একে হাৰ প্ৰমাণ নকৰে।
হেড ছেকচনত ১২(২০) এল এক্যুমুলেটৰৰ ক্ষমতা আৰু ৯(১৫) কিলোগ্ৰাম পি ই এক্যুমুলেটৰৰ ওজন প্ৰকাশ কৰা হৈছে। ইয়াৰ উপৰিও ইয়াত ৪৫০(৬০০) মিলিমিটাৰ সৰ্বোচ্চ ডাই-পিন ব্যাসৰ তালিকা দিয়া হৈছে। বন্ধনী মানসমূহে বিন্যাস পছন্দসমূহ প্ৰতিফলিত কৰিব পাৰে, কিন্তু পৃষ্ঠাই নিয়ম সংজ্ঞায়িত নকৰে। প্ৰস্তাৱটোত নিৰ্বাচিত মূৰ, ডাই টুলিং আৰু ৰেজিনৰ ভিত্তি উল্লেখ কৰিব লাগিব।
পৃষ্ঠাটোত এটা MOOG 100 বেধ নিয়ন্ত্ৰক, ৰবট আৰ্ম আৰু তলৰ ব্ল'ইং চিষ্টেমৰ সৈতে ষ্টেণ্ডাৰ্ড মডেলৰ বৰ্ণনা কৰা হৈছে। এইবোৰ প্ৰথম পক্ষৰ প্ৰকাশিত বিবৃতি। উদ্ধৃতিটোৱে এতিয়াও প্ৰতিটো যোগান ধৰা বস্তু, ইয়াৰ আন্তঃপৃষ্ঠ আৰু যিকোনো প্ৰকল্প-নিৰ্দিষ্ট পৰিবৰ্তনৰ নাম দিব লাগে।
ফেক্টৰীৰ পঢ়া:ইয়াৰ প্ৰশ্ন নোহোৱাকৈ টেবুলখন ক্ৰয় অৰ্ডাৰত কপি নকৰিব। নমুনা জোখ, ছাঁচ অংকন বা উপযোগিতা গণনা ইয়াক সন্তুষ্ট কৰিবলৈ লোৱা প্ৰতিটো নিৰ্দিষ্টকৰণৰ কাষত ৰাখক।
প্ৰডাক্টৰ আকৃতিটো ছাঁচ ফিট আৰু আঁতৰোৱাৰ স্থানলৈ অনুবাদ কৰক
প্ৰডাক্ট ড্ৰয়িংটো সংকোচন কৌশল, কেভিটি ষ্টীল, কুলিং, পিঞ্চ-অফ, ভেণ্ট, ডিঙিৰ সঁজুলি আৰু মাউণ্টিং যোগ কৰাৰ পিছতহে ছাঁচত পৰিণত হয়। ফলত হোৱা সমাবেশটো সামগ্ৰীতকৈ বহু ডাঙৰ হ’ব পাৰে। 1000 x 1400 মিমি সীমাৰ ভিতৰত আৰামদায়ক দেখা যোৱা এটা অংশ সংযোগ আৰু চলন্ত ডিভাইচসমূহ যোগ কৰাৰ পিছত টান হৈ পৰিব পাৰে।
প্ৰস্থ, উচ্চতা আৰু স্থাপন কৰা বেধ পৃথকে পৃথকে পৰীক্ষা কৰক। বেকিং প্লেট আৰু এডাপ্টাৰ অন্তৰ্ভুক্ত কৰি সম্পূৰ্ণ সমাবেশ ব্যৱহাৰ কৰক। 1100 x 1400 মিমি প্লেটেন ৰেফাৰেন্সৰ বিপৰীতে মাউণ্টিং পেটাৰ্ণ নিশ্চিত কৰক। পানী, হাইড্ৰলিক, বায়ুচালিত আৰু বৈদ্যুতিক সংযোগসমূহ স্থাপন কৰা স্থানত দেখুৱাওক।
ঠাই খোলাটো এটা গতিৰ সমস্যা। এটা টেবুল পেনেলে গভীৰ পাঁজৰ পৰিষ্কাৰ কৰিব লাগিব। এটা বাধাই গহ্বৰটো কোণত এৰি যাব পাৰে। পণ্টুনে গৰম অৱস্থাত নমনীয় হৈ থাকিব পাৰে আৰু টেক-আউটৰ সময়ত সহায়ৰ প্ৰয়োজন হ’ব পাৰে। ৰবটৰ গ্ৰীপ আৰু অংশ ঘূৰণৰ বাবে নিজাকৈ ঝাড়ু দিয়া খামৰ প্ৰয়োজন।
একে সময়তে ছাঁচ সলনি কৰাৰ পথটোও পৰিকল্পনা কৰক। KGB110A পৃষ্ঠাত ২২ টন মেচিনৰ ওজন দিয়া হৈছে যদিও অনুমোদিত ছাঁচৰ ওজন প্ৰকাশ কৰা হোৱা নাই। কিংগলক চূড়ান্ত ছাঁচ-ওজনৰ সীমা, উত্তোলন পইণ্ট আৰু সাধাৰণ ব্যৱস্থাৰ অংকনৰ বাবে সুধিব। তাৰ পিছত প্লাণ্ট ক্ৰেন, হুক উচ্চতা আৰু এপ্ৰ’চ পৰীক্ষা কৰক।
ছাঁচ শীতল কৰিলে গোটেই চক্ৰটো নিয়ন্ত্ৰণ কৰিব পাৰি। ডাঙৰ পৃষ্ঠত সুষম বৰ্তনীৰ প্ৰয়োজন হয়, আনহাতে ডাঠ বৈশিষ্ট্যত কেন্দ্ৰীভূত শীতলতাৰ প্ৰয়োজন হ’ব পাৰে। দ্য...এক্সট্ৰুচন ব্ল' মল্ডিং মল্ড গাইডপিঞ্চ-অফ, ভেণ্টিং আৰু চাৰ্কিট প্লেনিং অধিক বিশদভাৱে সামৰি লয়।
মূৰ বাছি লোৱাৰ আগতে স্থূল পেৰিচন চাহিদা গণনা কৰা
এক্যুমুলেটৰে এটা মল্ডিং ইভেণ্টৰ সময়ত ডাই এৰি যোৱা সকলো সামগ্ৰী যোগান ধৰিব লাগিব। সম্পূৰ্ণ সামগ্ৰীৰ ওজন মাত্ৰ এটা অংশ। মূৰটোৱে ফ্লেছ, টেইল, হেণ্ডেল স্ক্ৰেপ আৰু ট্ৰিমিং প্ৰক্ৰিয়াই আঁতৰোৱা যিকোনো সামগ্ৰীও খুৱাই দিয়ে।
গ্ৰাছ পেৰিচন ভৰ = নেট মল্ড প্ৰডাক্ট + ফ্লেছ আৰু ট্ৰিম + নথিভুক্ত প্ৰক্ৰিয়াৰ ভাট্টা
জুখি উলিওৱা বা ছাঁচৰ পৰা আহৰণ কৰা মান ব্যৱহাৰ কৰক। ফ্ল’ট, বাধা, আচবাব আৰু কাৰিকৰী অংশৰ বাবে কোনো ইউনিভাৰ্চেল স্ক্ৰেপ শতাংশ নাই।
কিংগলে কেজিবি১১০এৰ বাবে পিই এক্যুমুলেটৰ-ওজন ৰেখা হিচাপে ৯(১৫) কিলোগ্ৰাম প্ৰকাশ কৰে। ইয়াক সম্পূৰ্ণ-উৎপাদনৰ ক্ষমতা হিচাপে নহয়, মূৰ আৰু সামগ্ৰীৰ উল্লেখ হিচাপে গণ্য কৰক। পি ই গ্ৰেড, গলিত উষ্ণতা, পুনঃব্যৱহৃত সামগ্ৰী আৰু ডাই ছেটিঙে ব্যৱহাৰযোগ্য আচৰণ সলনি কৰিব পাৰে। আন এটা ৰেজিনৰ নিজৰ পৰ্যালোচনাৰ প্ৰয়োজন।
ভৰৰ ক্ষেত্ৰত পেৰিছনৰ দৈৰ্ঘ্যই গুৰুত্বপূৰ্ণ। ছাঁচ বন্ধ হোৱাৰ আগতেই এটা দীঘল পেৰিচন লৰচৰ বা টানিব পাৰে। বহল ডাইয়ে প্ৰডাক্টৰ চাৰিওফালে প্ৰয়োজনীয় ড্ৰ' হ্ৰাস কৰিব পাৰে কিন্তু হেড আৰু টুলিঙৰ প্ৰয়োজনীয়তা সলনি কৰিব পাৰে। পৰীক্ষাৰ সময়ত ডাইৰ আকাৰ, প্ৰগ্ৰেম কৰা ফাঁক, এক্সট্ৰুচন সময় আৰু পেৰিছনৰ অৱস্থান লিপিবদ্ধ কৰক।
মুঠ চাহিদাই ৰিগ্ৰাইণ্ডকো প্ৰভাৱিত কৰে। গধুৰ ফ্লেচ এটা বৃহৎ স্ক্ৰেপ ষ্ট্ৰিম সৃষ্টি কৰাৰ সময়ত এক্যুমুলেটৰত ফিট হ'ব পাৰে। গ্ৰেনুলেটৰ, কনভেয়িং আৰু ব্লেণ্ডিং ব্যৱস্থাই তাৰ লগত খাপ খাব লাগিব। যদি পুনৰ গ্ৰাইণ্ড প্ৰডাক্টলৈ ঘূৰি আহে, তেন্তে ইয়াৰ শতাংশ আৰু দূষণ নিয়ন্ত্ৰণ অনুমোদিত প্ৰস্তুতিৰ অন্তৰ্গত।
আলেখ্যন সংশোধনৰ বাবে নিয়ন্ত্ৰণ পৰিসীমা এৰি দিয়ক। ইয়াৰ ব্যৱহাৰিক প্ৰান্তত চলি থকা মূৰ এটাৰ ডাঠ চুক বা দীঘল পেৰিছনৰ বাবে ঠাই কম হ’ব পাৰে। পৰীক্ষাটোৱে এটা নিৰ্দিষ্ট নমুনা উইণ্ড'ৰ ওপৰত সুস্থিৰ স্থূল ভৰ, গ্ৰহণযোগ্য কুশ্বন আৰু পুনৰাবৃত্তিযোগ্য পেৰিছন স্থাপন দেখুৱাব লাগে।
দেৱাল মেপক এটা নিয়ন্ত্ৰিত পেৰিচন প্ৰফাইললৈ পৰিণত কৰক
ৱাল মেপত লিখা আছে যে প্ৰডাক্টটোক ক’ত সামগ্ৰীৰ প্ৰয়োজন। পেৰিচন প্ৰফাইলত লিখা আছে যে পেৰিচনে মূৰৰ পৰা ওলাই যোৱাৰ লগে লগে ডাই ফাঁক কেতিয়া সলনি হ’ব লাগে। সেই দুটা ৰেকৰ্ড সংযোগ কৰাটো এটা বেলেগ অংশৰ পৰা এটা আলেখ্যন কপি কৰাতকৈ অধিক উপযোগী।
নমুনা অংকনত বেৰৰ স্থানসমূহ নম্বৰ দিয়ক। প্ৰতিটো পৰীক্ষাৰ পিছত একে ক্ৰমত একেবোৰ স্থান কাটি বা জুখিব লাগে। প্ৰতিটো গোটৰ সৈতে অংশৰ ওজন আৰু প্ৰফাইল পুনৰীক্ষণ ৰেকৰ্ড কৰক। যদি একেলগে কেইবাটাও ছেটিংছ সলনি হয় তেন্তে দলটোৱে ফলাফলৰ কাৰণ হেৰুৱাই পেলায়।
KGB110A পৃষ্ঠাত এটা MOOG 100 বেধ নিয়ন্ত্ৰকৰ নাম দিয়া হৈছে। উMoog DigiPack III মেনুৱেল Kingngle দ্বাৰা আয়োজিতএটা নিয়ন্ত্ৰক পদ্ধতি ব্যাখ্যা কৰে যি উৎপাদন ফাইলসমূহ সংৰক্ষণ কৰে আৰু প্ৰগ্ৰেম কৰা বেৰৰ বেধক মেচিনৰ অৱস্থানৰ সৈতে সম্পৰ্কিত কৰে। ই উপযোগী প্ৰক্ৰিয়াৰ প্ৰমাণ, কিন্তু ই প্ৰতিটো KGB110A ত যোগান ধৰা সঠিক নিয়ন্ত্ৰক আন্তঃপৃষ্ঠ চিনাক্ত নকৰে।
এটা প্ৰফাইলে প্ৰতিটো দোষ ঠিক কৰিব নোৱাৰে। ডাই আৰু মেণ্ড্ৰেলৰ জ্যামিতি, হেড চেণ্টাৰিং, গলনাংকৰ উষ্ণতা, পেৰিচন ফুলা আৰু ছাঁচৰ সময় এতিয়াও গুৰুত্বপূৰ্ণ। যদি পেৰিছনে ছাঁচত অফ-চেণ্টাৰত প্ৰৱেশ কৰে, তেন্তে সামগ্ৰী যোগ কৰিলে ওজন বৃদ্ধি কৰাৰ লগতে লক্ষণটো লুকুৱাব পাৰে।
এবাৰ অংশটো পাছ হ’লে সম্পূৰ্ণ ৰেচিপিটো চেভ কৰি লওক। সামগ্ৰী, ৰং, উষ্ণতা, শ্বট ছেটিং, প্ৰফাইল ফাইল, উৰুৱাই দিয়া, শীতল কৰা আৰু ছাঁচ পুনৰীক্ষণ অন্তৰ্ভুক্ত কৰক। দ্য...parison প্ৰগ্ৰেমিং গাইডএটা সম্পূৰ্ণ টিউনিং ক্ৰম প্ৰদান কৰে।
এক্সট্ৰুচন পুনৰুদ্ধাৰক শীতল আৰু গ্ৰহণ কৰা আউটপুটৰ সৈতে মিলাওক
ৰাজহুৱা তালিকাত ১৬০ৰ পৰা ২০০ কিলোগ্ৰাম/ঘণ্টা KGB110A HDPE গলনা-ক্ষমতাৰ পৰিসৰ হিচাপে তালিকাভুক্ত কৰা হৈছে। উৎপাদনৰ প্ৰশ্নটো হ’ল নিৰ্বাচিত স্ক্ৰুটোৱে গলিত পদাৰ্থৰ মান সুস্থিৰ কৰি ৰাখি পৰৱৰ্তী শ্বটৰ আগতে এক্যুমুলেটৰটো পুনৰ ভৰাই ল’ব পাৰিবনে? সৰ্বোচ্চ ব্ৰ’চাৰৰ হাৰে নিজেই তাৰ উত্তৰ দিব নোৱাৰে।
সম্পূৰ্ণ পেৰিচনৰ পৰা ঘণ্টাৰ মুঠ চাহিদা গণনা কৰা। প্ৰতি ঘণ্টাত পৰিকল্পিত মল্ডিং ইভেণ্ট আৰু সক্ৰিয় আউটলেট ব্যৱহাৰ কৰক। তাৰ পিছত প্ৰকৃত ৰেজিন, ৰং আৰু পুনৰ পিহি লোৱা অৱস্থাৰ বাবে পৰীক্ষা কৰা গলনাংকৰ হাৰৰ সৈতে ফলাফল তুলনা কৰক।
মুঠ সামগ্ৰীৰ চাহিদা, কিলোগ্ৰাম/ঘণ্টা = মুঠ পেৰিচন ভৰ x প্ৰতি ঘণ্টাত মল্ডিং ইভেণ্ট x প্ৰতিটো ইভেণ্টত সক্ৰিয় পেৰিছন
KGB110A পৃষ্ঠাত 320 pcs/h তালিকাভুক্ত কৰা হৈছে, কিন্তু ইয়াক শুকান চক্ৰ বুলি লেবেল কৰা হৈছে। শুকান চক্ৰ হৈছে মেচিন-গতিৰ উল্লেখ। প্ৰডাক্টৰ উৎপাদনত এক্যুমুলেটৰ পুনৰুদ্ধাৰ, পেৰিছন গঠন, উৰুৱাই দিয়া, শীতল কৰা, এক্সজেষ্ট, খোলা, টেক-আউট, ট্ৰিমিং আৰু গুণগত মানৰ ক্ষতি আদি অন্তৰ্ভুক্ত।
বৃহৎ অংশই প্ৰায়ে চক্ৰৰ বেছিভাগ সময় শীতলতাত কটায়। সেই সময়ত এক্সট্ৰুডাৰটোৱে মূৰটো পুনৰ ভৰাই ল’ব পাৰে। যদিহে ছাইৰ উন্নত শীতলতাই চক্ৰটো চুটি কৰে, তেন্তে প্ৰয়োজনীয় গলনাংকৰ হাৰ বৃদ্ধি পায়। চক্ৰ অনুকূলন সেয়েহে কেৱল ছাইৰ উষ্ণতা নহয়, পুনৰুদ্ধাৰ আৰু বেৰৰ মান পৰীক্ষা কৰিব লাগিব।
চুক্তিবদ্ধ পৰীক্ষাৰ পিছত প্ৰতি ঘণ্টাত গ্ৰহণ কৰা অংশসমূহৰ প্ৰতিবেদন দিব। শুকান চক্ৰ, স্থূল চক্ৰ, প্ৰত্যাখ্যান আৰু বন্ধ পৃথক স্তম্ভত ৰাখক। দ্য...চক্ৰ-সময় অনুকূলন গাইডপৰ্যায় অনুসৰি সময়ৰ বাজেট কেনেকৈ গঢ়ি তুলিব লাগে তাক দেখুৱাইছে।
প্ৰক্ষেপিত এলেকা আৰু প্ৰক্ৰিয়াৰ চাপৰ বিপৰীতে ৭৬০ কিলোনেট পৰীক্ষা কৰক
কিংগলে KGB110A ৰ বাবে 760 kN ক্লেম্পিং বল প্ৰকাশ কৰে। সেই সংখ্যাটো কেৱল গহ্বৰৰ প্ৰক্ষেপিত এলেকা আৰু চুক্তিবদ্ধ আভ্যন্তৰীণ চাপৰ কাষতহে উপযোগী হৈ পৰে। প্ৰক্ষেপিত এলেকা হৈছে বিদায় সমতলত থকা গহ্বৰৰ চিলোৱাট। ই পাত্ৰৰ আয়তন বা পৃষ্ঠভাগ নহয়।
বহল বাধা বা টেবুলটপে অগভীৰ হ’লেও উল্লেখযোগ্য পৃথকীকৰণ বোজাৰ সৃষ্টি কৰিব পাৰে। গভীৰ কিন্তু সংকীৰ্ণ ভাসমান এটাই বেলেগ ধৰণে আচৰণ কৰিব পাৰে। বহু-গহ্বৰ বা বহু-অংশৰ বিন্যাসে ক্লেম্পে দেখা মুঠ প্ৰক্ষেপিত এলেকা বৃদ্ধি কৰে।
প্ৰডাক্টৰ পৃষ্ঠাত ০.৮ মেগাপাস্কেল ব্ল’ প্ৰেচাৰ তালিকাভুক্ত কৰা হৈছে। গণনাত প্ৰকৃত উৎপাদন উইণ্ড' ব্যৱহাৰ কৰক। ছাঁচৰ ভেণ্টিং, গলিত উষ্ণতা, পৃষ্ঠৰ বিৱৰণ আৰু বেৰৰ বেধে প্ৰয়োজনীয় চাপ সলনি কৰিব পাৰে। কাৰখানাৰ পৰীক্ষাত নিৰ্ধাৰিত চাপ আৰু উপলব্ধ মেচিন-ইনলেট চাপ লিপিবদ্ধ কৰিব লাগে।
ফ্লেছৰ অৱস্থা উপযোগী প্ৰমাণ। বৃদ্ধি পোৱা ফ্লেচটোৱে অত্যধিক পৃথকীকৰণ বল, জীৰ্ণ পিঞ্চ এৰিয়া, প্ৰান্তিককৰণৰ সমস্যা বা অতিৰিক্ত সামগ্ৰীৰ দিশলৈ আঙুলিয়াব পাৰে। ক্লেম্প বল বৃদ্ধি কৰি প্ৰতিটো ফ্লেছ সমস্যা শুধৰাই নিদিব। ছাঁচটো পৰীক্ষা কৰি একেলগে প্ৰক্ৰিয়াটো কৰক।
মেচিন যোগানকাৰী আৰু ছাঁচ যোগানকাৰীয়ে এটা গণনাত অনুমোদন দিব লাগে। প্ৰক্ষেপিত এলেকা, প্ৰক্ৰিয়াৰ চাপ, ক্লেম্পৰ প্ৰয়োজনীয়তা আৰু ধাৰণা কৰা কাৰকটো কাৰিকৰী ফাইলত ৰাখক। ইয়াৰ ফলত বিভিন্ন অনুমানৰ ওপৰত নিৰ্ভৰশীল দুটা পৃথক অনুমোদন ৰোধ কৰা হয়।
যদি গহ্বৰৰ বিন্যাস সলনি হয় তেন্তে গণনাটো পুনৰ পৰীক্ষা কৰক। দ্বিতীয় অংশ যোগ কৰিলে, বিভাজন ৰেখা লৰচৰ কৰিলে বা এটা পেনেল বৃদ্ধি কৰিলে প্ৰক্ষেপিত এলেকা সলনি হ'ব পাৰে। ইনছাৰ্ট আৰু পাৰ্শ্বক্ৰিয়াইও ছাঁচটোৱে কেনে প্ৰতিক্ৰিয়া কৰে সেইটো সলনি কৰিব পাৰে। এই পৰীক্ষাটো বন্ধ কৰিব লাগে।
এটা বৈশিষ্ট্য বাক্যাংশৰ ওপৰত নিৰ্ভৰ কৰাৰ পৰিৱৰ্তে বস্তুগত স্তৰসমূহ সংজ্ঞায়িত কৰক
KGB110A পৃষ্ঠাত কোৱা হৈছে যে এই প্লেটফৰ্মে একক স্তৰৰ সামগ্ৰী প্ৰদান কৰিব পাৰে আৰু দুটা স্তৰৰ বা বহু স্তৰৰ গঠনও নিৰ্মাণ কৰিব পাৰে। একেটা ৰাজহুৱা নিৰ্দিষ্টকৰণ তালিকাতে এটা ১১০ মিলিমিটাৰ স্ক্ৰু আৰু এটা ৭৫ কিলোৱাট এক্সট্ৰুডাৰ মটৰৰ তালিকা দিয়া হৈছে। এটা বহু-স্তৰীয় প্ৰকল্পক সেয়েহে প্ৰামাণিক টেবুলৰ বাহিৰত এটা বিন্যাস অংকনৰ প্ৰয়োজন।
আন এটা স্তৰৰ বাবে প্ৰডাক্টৰ কাৰণৰ পৰা আৰম্ভ কৰক। ই ৰং স্থাপন, পুনঃব্যৱহৃত মূল সামগ্ৰী বা কাৰ্য্যক্ষম বাধা হ’ব পাৰে। প্ৰতিটো স্তৰত থকা পদাৰ্থ আৰু লক্ষ্য অনুপাত উল্লেখ কৰা। সামঞ্জস্যতা, প্ৰচেছিং উষ্ণতা আৰু অনুমোদিত তাৰতম্য পৰীক্ষা কৰক।
তাৰ পিছত গলনাংক-পথৰ ডায়েগ্ৰামটো অনুৰোধ কৰক। ই প্ৰতিটো এক্সট্ৰুডাৰ, এডাপ্টাৰ, হেড চেনেল আৰু নিয়ন্ত্ৰণ বিন্দু চিনাক্ত কৰিব লাগে। প্ৰস্তাৱটোত মটৰৰ আকাৰ, হিটিং লোড, মেটেৰিয়েল হেণ্ডলিং আৰু সংশোধিত ইউটিলিটিৰ মুঠ তথ্যও দেখুৱাব লাগে। এটা সাধাৰণ “বহু-স্তৰ” লেবেলে এই সঁজুলিৰ সংজ্ঞা নিদিয়ে।
প্ৰতিটো বস্তুগত পথৰ লগে লগে পৰিৱৰ্তনৰ কাম বৃদ্ধি পায়। পাৰ্জ ভলিউম, ক্লিনিং এক্সেছ, ৰঙৰ ক্ৰম আৰু স্ক্ৰেপ পৃথকীকৰণে অপাৰেটিং সময়ত প্ৰভাৱ পেলায়। যদি পণ্যক একাধিক স্তৰৰ প্ৰয়োজন নহয়, অতিৰিক্ত ব্যৱস্থাপ্ৰণালীয়ে ক্ৰেতাৰ মূল্য সৃষ্টি নকৰাকৈ কাম যোগ কৰিব পাৰে।
একক স্তৰৰ দিশ
এটা নিৰ্দিষ্ট ৰেজিন ষ্ট্ৰিম ব্যৱহাৰ কৰক যেতিয়া পণ্যৰ পৰিৱেশন, ৰং আৰু পুনঃব্যৱহাৰৰ পৰিকল্পনা এটা বেৰৰ গঠনৰ সৈতে পূৰণ কৰিব পাৰি।
বহুস্তৰীয় দিশ
এটা প্ৰকল্প-নিৰ্দিষ্ট সহ-এক্সট্ৰুচন বিন্যাসৰ অনুৰোধ কৰক যেতিয়া প্ৰতিটো স্তৰৰ এটা দস্তাবেজিত ফলন আৰু গ্ৰহণ পৰিসীমা থাকে।
কিংগলৰবহু-স্তৰীয় সহ-এক্সট্ৰুচন গাইডস্তৰৰ ভূমিকা আৰু RFQ ৰ অন্তৰ্গত প্ৰশ্নসমূহ ব্যাখ্যা কৰে।
২২ টন মেচিনৰ চাৰিওফালে সম্পূৰ্ণ কোষটোৰ পৰিকল্পনা কৰক
প্ৰকাশিত মেচিনৰ মাত্ৰা ৬.৬ x ৪.২ x ৫.২ মিটাৰ। মেচিনৰ ওজন ২২ টন। এই মানবোৰে উদ্ভিদৰ বিন্যাস আৰম্ভ কৰে। ইয়াৰ ভিতৰত চাৰ্ভিচ ক্লিয়াৰেন্স, চিৰি, মল্ড হেণ্ডলিং, ৰেজিন সঁজুলি, কম্প্ৰেছাৰ, কুলিং চিষ্টেম, টেক-আউট বা ডাউনষ্ট্ৰিম ফিনিচিং আদি অন্তৰ্ভুক্ত কৰা হোৱা নাই।
প্ৰথমে উলম্ব পথটো পৰীক্ষা কৰক। মেচিনটোৰ বাবে যথেষ্ট উচ্চতা, প্লেটফৰ্মৰ প্ৰৱেশ আৰু পৰিকল্পিতভাৱে উত্তোলন কৰাৰ বাবে অট্টালিকাটোৰ প্ৰয়োজন। ডাই হেড আৰু এক্সট্ৰুডাৰ উপাদানসমূহৰ বাবে পথ চিহ্নিত কৰক যদি ৰক্ষণাবেক্ষণৰ বাবে ওভাৰহেড আঁতৰোৱাৰ প্ৰয়োজন হয়। চূড়ান্ত অংকনৰ পৰা ক্ৰেনৰ ক্ষমতা আৰু হুক ৰিচ নিশ্চিত কৰক।
KGB110A পৃষ্ঠাত শীতল পানীৰ বাবে 0.3 MPa আৰু 120 L/min প্ৰকাশ কৰা হৈছে। প্ৰকল্পৰ পত্ৰিকাখনত প্ৰৱেশৰ উষ্ণতা, উভতি অহাৰ সীমা, পানীৰ গুণাগুণ, পৰিশোধন আৰু বৰ্তনীৰ পৰিসৰও প্ৰয়োজন। উষ্ণতা নথকা এটা প্ৰবাহ সংখ্যাই শীতল ব্যৱস্থাটোৰ আকাৰ দিব নোৱাৰে।
সংকোচিত বায়ুৰ বাবে, পৃষ্ঠাত 0.8 MPa আৰু 1.8 m3/min তালিকাভুক্ত কৰা হৈছে। শীৰ্ষ আৰু গড় চাহিদা, গ্ৰাহকৰ আকাৰ, শিশিৰ বিন্দু, পৰিশোধন আৰু সংযোগৰ আকাৰ নিশ্চিত কৰক। ডাঙৰ ডাঙৰ ব্ল'ইং ইভেণ্টে হেডাৰৰ আকাৰ কম হ'লে চাপ তললৈ টানিব পাৰে।
পৃষ্ঠাটোত ৫২ৰ পৰা ৬০ কিলোৱাটক গড় শক্তি খৰচ হিচাপে লেবেল লগোৱা হৈছে। যিহেতু কিলোৱাট শক্তি, ইয়াক এটা প্ৰকাশিত অপাৰেটিং-শক্তিৰ উল্লেখ হিচাপে গণ্য কৰক। ইয়াক প্ৰতি অংশত কিলোৱাট ঘন্টালৈ ৰূপান্তৰিত নকৰিব।ইউৰোমপ ৪৬.২পণ্য-সম্পৰ্কীয় শক্তি জোখাক এটা নিৰ্দিষ্ট মেচিন, ছাঁচ আৰু পণ্যৰ সৈতে সুস্থিৰ পৰিস্থিতিত বান্ধি ৰাখে।
দ্য...ফেক্টৰী ইউটিলিটি গাইডবৈদ্যুতিক সীমা, বায়ু, পানী, অসামৰিক কাম আৰু প্ৰৱেশ সামৰি লয়। সংস্থাপন অনুমোদনৰ বাবে ৰাজহুৱা খামৰ পৰিৱৰ্তে চূড়ান্ত সাধাৰণ ব্যৱস্থাৰ অংকন ব্যৱহাৰ কৰক।

এটা অনুসৰণযোগ্য উৎপাদন পৰীক্ষাৰ সৈতে বিন্যাস প্ৰমাণ কৰক
এটা ফেক্টৰী পৰীক্ষাই নমুনা ফাইলত বৰ্ণনা কৰা পণ্যৰ কাম পুনৰ সৃষ্টি কৰিব লাগে। অনুমোদিত ছাঁচ, ৰেজিন আৰু প্ৰধান বিকল্পসমূহ উপস্থিত থকাটো প্ৰয়োজন। যদি কোনো বিকল্প ব্যৱহাৰ কৰা হয়, তেন্তে পাৰ্থক্যটো লিপিবদ্ধ কৰক আৰু সেই অনুসৰি সিদ্ধান্তসমূহ সীমিত কৰক।
চলোৱাৰ আগতে নমুনাৰ ক্ৰমৰ পৰিকল্পনা কৰক। মল্ডিং ক্ৰমত অংশ সংখ্যা দিয়ক। সুস্থিৰ উৎপাদন কেতিয়া আৰম্ভ হয় আৰু জোখৰ উইণ্ড' কিমান দিন চলে সংজ্ঞায়িত কৰক। EUROMAP 46.2 ৰ পণ্য-সম্পৰ্কীয় শক্তি পদ্ধতিৰ বাবে সুস্থিৰ মেচিনৰ অৱস্থাৰ প্ৰয়োজন আৰু পৰীক্ষাৰ প্ৰসংগৰ অংশ হিচাপে পণ্যৰ মান নথিভুক্ত কৰে।
- বিন্যাস চিনাক্ত কৰক।মেচিনৰ ছিৰিয়েল নম্বৰ, হেড অপচন, ডাই টুলিং, মল্ড ৰিভিজন, কন্ট্ৰ'লাৰ আৰু ইনষ্টল অটোমেচন ৰেকৰ্ড কৰক।
- প্ৰস্তুতিটো পৰীক্ষা কৰক।প্ৰকৃত পৰীক্ষামূলক সামগ্ৰীৰ পৰা ৰেজিন গ্ৰেড, যোগানকাৰী, ৰং, যোগকৰণ আৰু পুনৰ গ্ৰাইণ্ডৰ পৰিমাণ ৰেকৰ্ড কৰক।
- ৰেচিপিটো ধৰি লওক।উষ্ণতা, শ্বট ছেটিংছ, ৱাল প্ৰফাইল, ব্ল' ছেটিংছ, শীতল অৱস্থা আৰু অটোমেচন টাইমিং সংৰক্ষণ কৰক।
- ভৰ ভাৰসাম্য বন্ধ কৰক।প্ৰডাক্টটো, প্ৰতিটো ট্ৰিম ষ্ট্ৰিম আৰু সম্পূৰ্ণ গ্ৰছ শ্বটটো ওজন কৰক। উদ্ধৃত মূৰৰ ভিত্তিৰ সৈতে তুলনা কৰক।
- দেৱালৰ মানচিত্ৰখন জুখিব।সংখ্যাযুক্ত স্থান আৰু চুক্তিবদ্ধ পদ্ধতি ব্যৱহাৰ কৰক। প্ৰতিটো নমুনা নম্বৰৰ সৈতে পঢ়াসমূহ লিংক কৰি ৰাখক।
- কাৰ্য্যকৰী পৰীক্ষাসমূহ চলাওক।কেৱল অনুমোদিত প্ৰয়োজনীয়তাত লিখা পণ্য-নিৰ্দিষ্ট পৰীক্ষা আৰু সীমা প্ৰয়োগ কৰক।
- আউটপুট সঁচাকৈয়ে গণনা কৰক।চুক্তিবদ্ধ সময়ছোৱাত পৃথক শুকান চক্ৰ, স্থূল চক্ৰ, গ্ৰহণ কৰা অংশ, প্ৰত্যাখ্যান আৰু বন্ধ।
- ইউটিলিটিসমূহ ৰেকৰ্ড কৰক।গ্ৰহণযোগ্য সামগ্ৰী তৈয়াৰ কৰাৰ সময়ত নিৰ্দিষ্ট সীমাত শক্তি, বায়ু আৰু পানী জুখিব লাগে।
- খোলা বস্তুবোৰ বন্ধ কৰক।প্ৰতিটো বিচ্যুতিৰ মালিক, সংশোধনী ব্যৱস্থা, প্ৰমাণৰ প্ৰয়োজনীয়তা আৰু নিৰ্ধাৰিত তাৰিখ দিয়ক।
প্ৰতিবেদনৰ বাবে কেৱল উত্তম অংশটো নিৰ্বাচন নকৰিব। তাৰতম্য দেখুওৱা এটা ক্ৰম ৰাখক। যদি ৰেচিপি সলনি হয়, তেন্তে এটা নতুন নমুনা গোট আৰম্ভ কৰক। ইয়াৰ ফলত প্ৰক্ৰিয়াৰ বিকাশক গ্ৰহণযোগ্যতাৰ প্ৰমাণৰ পৰা পৃথক কৰা হয়।
পৰীক্ষাৰ আগতে জোখ-মাখৰ সঁজুলিবোৰৰ ওপৰত একমত হওক। স্কেল ৰিজ'লিউচন, বেধ পদ্ধতি আৰু মানাংকনৰ অৱস্থা লিপিবদ্ধ কৰক য'ত ই ফলাফলত প্ৰভাৱ পেলায়। নমুনা ক্ৰমৰ বাবে একে সঁজুলি ব্যৱহাৰ কৰক। যদি ক্ৰেতা আৰু যোগানকাৰীয়ে বিভিন্ন পদ্ধতিৰে জোখ-মাখ কৰে, তেন্তে অংশবোৰৰ মাজত মতানৈক্য আছে বুলি সিদ্ধান্ত লোৱাৰ আগতে সেই পদ্ধতিবোৰ তুলনা কৰক।
এটা বিফল ফলাফলৰ বাবে প্ৰসংগ প্ৰয়োজন। সম্পৰ্কীয় ছেটিংছ, এলাৰ্ম ইতিহাস, নমুনা নম্বৰ আৰু পৰিদৰ্শন ৰেকৰ্ড ৰাখক। এটা সংশোধিত অংশই মেৰামতি প্ৰমাণ কৰিব পাৰে, কিন্তু ইয়াৰ দ্বাৰা আগৰ বিচ্যুতিটো মচি পেলাব নালাগে। এই ইতিহাসে দলটোক ফিক্সটো সুস্থিৰ নে অস্থায়ী সেইটো নিৰ্ণয় কৰাত সহায় কৰে।
কেঁচা ডাটা, ফটো, ৰেচিপি ৰপ্তানি আৰু স্বাক্ষৰিত সাৰাংশ একেলগে সংৰক্ষণ কৰক। দ্য...কাৰখানাৰ গ্ৰহণযোগ্যতা পৰীক্ষা গাইডমেচিন, উৎপাদন আৰু দস্তাবেজ পৰীক্ষাৰ বাবে এটা বহল প্ৰটোকল প্ৰদান কৰে।
KGB110A ফিট হয় নে নহয় সেইটো নিৰ্ণয় কৰিবলৈ চাৰিটা গেট ব্যৱহাৰ কৰক
চাৰিটা প্ৰমাণৰ গেট বন্ধ হ’লে কেজিবি১১০এ চৰ্টলিষ্টত অন্তৰ্ভুক্ত হয়। প্ৰথমে, ছাঁচটো প্লেটেন, খাম, বেধৰ পৰিসৰ আৰু গতিৰ লগত খাপ খাই পৰে। দ্বিতীয়তে, নিৰ্বাচিত মূৰটোৱে উপযোগী নিয়ন্ত্ৰণ পৰিসৰৰ সৈতে স্থূল পেৰিছন প্ৰদান কৰিব পাৰে। তৃতীয়তে, এক্সট্ৰুচন পুনৰুদ্ধাৰে প্ৰকৃত পদাৰ্থৰ সৈতে লক্ষ্য চক্ৰক সমৰ্থন কৰে। চতুৰ্থতে, কাৰখানাটোৱে প্ৰয়োজনীয় উপযোগীতা আৰু হেণ্ডলিং যোগান ধৰিব পাৰে।
১৬০এল লেবেলে কোনো গেট সলনি কৰিব নোৱাৰে। এটা দীঘল অংশই ছাঁচ পৰীক্ষাত বিফল হ’ব পাৰে। এটা গধুৰ অংশই শ্বট চেকত বিফল হ’ব পাৰে। এটা চুটি চক্ৰই পুনৰুদ্ধাৰ পৰীক্ষাত বিফল হ’ব পাৰে। সীমিত উচ্চতাৰ এটা কাৰখানা সংস্থাপন পৰীক্ষাত বিফল হব পাৰে ।
যেতিয়া প্ৰডাক্ট আৰু ছাঁচ বহুত সৰু হয় আৰু ডাঙৰ প্লেটফৰ্মে কোনো উপযোগী ক্ষমতা যোগ নকৰে তেতিয়া মেচিনৰ ৰেঞ্জৰ তললৈ যাওক। ওপৰলৈ যাওক বা অন্য সংৰূপ অনুৰোধ কৰক যেতিয়া স্থূল শ্বট, ছাঁচ স্থান বা ক্লেম্পৰ চাহিদা প্ৰমাণিত পৰিসীমা অতিক্ৰম কৰে। দ্য...KGB100B 120L গাইডকাষৰীয়া নিম্ন-পৰিসৰৰ অভিযান্ত্ৰিক পৰীক্ষাসমূহ প্ৰদান কৰে।
স্বাক্ষৰিত প্ৰয়োজনীয়তা মেট্ৰিক্সৰ সৈতে পছন্দটো সমাপ্ত কৰক। প্ৰতিটো শাৰীয়ে ক্ৰেতাৰ ইনপুট, প্ৰস্তাৱিত কনফিগাৰেচন আৰু প্ৰমাণৰ নাম উল্লেখ কৰিব লাগে যিয়ে অনুসৰণ প্ৰমাণ কৰিব। অজ্ঞাত বস্তুবোৰ ব্ৰ’চাৰৰ ধাৰণাৰে সলনি নকৰি খোলা থাকিব লাগে।
তাৰ পিছত মেচিন মডেলটো প্ৰডাক্ট ফাইলৰ ফলাফল। সেই অৰ্ডাৰে মল্ড ডিজাইনাৰ, মেচিন বিল্ডাৰ আৰু ক্ৰেতাক কাম কৰিবলৈ এটা তথ্যৰ গোট দিয়ে।
সঘনাই সোধা প্ৰশ্ন
KGB110A 160L ব্ল' মল্ডিং মেচিন কি কি সামগ্ৰীৰ বাবে উদ্দেশ্য কৰা হৈছে?
কিংগলৰ প্ৰডাক্ট পেজত বেৰেল, আচবাব, ফ্ল’ট, পণ্টুন, খেলনা, অটো পাৰ্টছ আৰু ট্ৰেফিক বাধাৰ তালিকা দিয়া হৈছে। এইবোৰ হৈছে এপ্লিকেচন পৰিয়াল। নিৰ্দিষ্ট সামগ্ৰীটোৰ বাবে এতিয়াও ছাঁচ ফিট, গ্ৰছ পেৰিচন ভৰ, ক্লেম্পৰ চাহিদা, সামগ্ৰী, শীতল আৰু আঁতৰোৱাৰ বাবে পৰীক্ষাৰ প্ৰয়োজন।
ভৌতিক নমুনাৰ লগতে অংকন কিয় পঠাব লাগে?
অংকনে অনুমোদিত জ্যামিতিৰ সংজ্ঞা দিয়ে, আনহাতে নমুনাই অভিযান্ত্ৰিক দলটোক ওজন, বিভাজন ৰেখা, ট্ৰিম, দেৱাল বিতৰণ আৰু পৰিচালনা পৰিদৰ্শন কৰাত সহায় কৰে। সম্ভৱ হ’লে দুয়োটা ব্যৱহাৰ কৰক। অংকন আৰু লিখিত পৰীক্ষাই নিয়ন্ত্ৰণ কৰিব লাগে যে নমুনাটো বৰ্তমানৰ ডিজাইনৰ পৰা পৃথক নেকি।
320 pcs/h KGB110A ৰ উৎপাদন উৎপাদন নেকি?
নহয় KGB110A পৃষ্ঠাত 320 pcs/h শুকান চক্ৰ হিচাপে লেবেল কৰা হৈছে। গ্ৰহণযোগ্য আউটপুটত এক্সট্ৰুচন ৰিকাভাৰী, পেৰিছন গঠন, ব্ল'ইং, কুলিং, টেক-আউট, ট্ৰিমিং, ৰিজেক্ট আৰু প্ৰডাকচন মল্ড আৰু ৰেজিনৰ সৈতে গণনা কৰা ষ্টপ অন্তৰ্ভুক্ত হ'ব লাগিব।
১৫ কেজিৰ সমাপ্ত পি ই অংশ KGB110A ত চলিব পাৰিবনে?
ৰাজহুৱা তালিকাত ৯(১৫) কিলোগ্ৰাম পি ই এক্যুমুলেটৰ-ওজন ৰেফাৰেন্স হিচাপে দেখুওৱা হৈছে, সম্পূৰ্ণ-উৎপাদনৰ ক্ষমতা নহয়। গ্ৰছ পেৰিচন ভৰত প্ৰডাক্ট আৰু সকলো ফ্লেছ বা ট্ৰিম অন্তৰ্ভুক্ত কৰা হয়। নিৰ্বাচিত মূৰ, ৰেজিন ভিত্তি আৰু অপাৰেটিং মাৰ্জিন নিশ্চিত কৰক, তাৰ পিছত পণ্য পৰীক্ষাত ফলাফল প্ৰমাণ কৰক।
মানক KGB110A এ বহু-স্তৰীয় সামগ্ৰী তৈয়াৰ কৰেনে?
পণ্যৰ বিৱৰণত একক-স্তৰীয় আৰু বহু-স্তৰীয় সমাধানৰ কথা উল্লেখ কৰা হৈছে, আনহাতে ৰাজহুৱা টেবুলত এটা স্ক্ৰু আৰু এটা এক্সট্ৰুডাৰ মটৰৰ তালিকা দিয়া হৈছে। এটা বহু-স্তৰ প্ৰকল্পৰ বাবে এটা পৃথক গলিত-পথ অংকন, এক্সট্ৰুডাৰ তালিকা, হেড বিন্যাস, স্তৰ-অনুপাত পৰিসীমা আৰু সংশোধিত সঁজুলি পত্ৰিকাৰ প্ৰয়োজন।
KGB110A তদন্তত কি কি অন্তৰ্ভুক্ত কৰিব লাগে?
প্ৰডাক্টৰ অংকন, নমুনা ফটো, মাত্ৰা, নেট ওজন, ৱাল মেপ, ৰেজিন, ট্ৰিম অনুমান, গুণগত পৰীক্ষা, গ্ৰহণ কৰা আউটপুট লক্ষ্য, ছাঁচৰ তথ্য আৰু কাৰখানাৰ উপযোগীতাসমূহ প্ৰেৰণ কৰক। তাৰ পিছত কিংগলে মূৰ, ছাঁচৰ স্থান, এক্সট্ৰুচন ব্যৱস্থা আৰু গ্ৰহণ পৰিকল্পনা নিশ্চিত কৰিব পাৰে।
কেৱল এটা ভলিউম নহয়, প্ৰডাক্টৰ প্ৰমাণ পঠাওক
নমুনা ফাইল, ছাঁচৰ তথ্য, আউটপুট লক্ষ্য আৰু উদ্ভিদৰ অৱস্থা কিংগলৰ সৈতে ভাগ-বতৰা কৰক। প্ৰকল্পৰ দলে সেই তথ্যসমূহ ব্যৱহাৰ কৰি KGB110A সংৰূপ নিশ্চিত কৰিব পাৰে আৰু এটা পণ্য-ভিত্তিক পৰীক্ষা সংজ্ঞায়িত কৰিব পাৰে।
এটা KGB110A বিন্যাস পৰ্যালোচনাৰ অনুৰোধ কৰকউৎস আৰু পৰ্যালোচনাৰ ভিত্তি
- কিংগল, ১৬০এল এক্যুমুলেট ব্ল’ মল্ডিং মেচিন, মডেল কেজিবি১১০এ. প্ৰডাক্ট পজিচনিং, স্পেচিফিকেশন আৰু উল্লেখিত এপ্লিকেচনসমূহ, ১৫ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পৰীক্ষা কৰা হৈছে।
- কিংগল বিক্ৰী প্ৰক্ৰিয়া. পণ্য-তথ্যৰ অনুৰোধ আৰু উল্লেখিত পৰিদৰ্শন কাৰ্য্যপ্ৰবাহ, ১৫ ছেপ্টেম্বৰ, ২০২৬ তাৰিখে পৰীক্ষা কৰা হৈছে।
- Moog DigiPack III নিৰ্দেশনা পুস্তিকা Kinggle দ্বাৰা আয়োজিত. সংৰক্ষিত প্ৰডাক্ট ফাইল আৰু এক্যুমুলেটৰ বা অবিৰত মেচিনৰ বাবে প্ৰগ্ৰেম কৰা দেৱাল-বেধ নিয়ন্ত্ৰণ।
- ইউৰোমপ ৪৬.২, এক্সট্ৰুচন ব্ল' মল্ডিং মেচিন, পণ্য সম্পৰ্কীয় শক্তি ব্যৱহাৰ নিৰ্ণয় কৰা. সংস্কৰণ ১.০, জানুৱাৰী ২০১৪।
সম্পাদকীয় টোকা:এই গাইডৰ প্ৰস্তুতকাৰক আৰু প্ৰকাশক হৈছে কিংগল। পণ্যৰ তথ্য প্ৰথম পক্ষৰ প্ৰকাশিত তথ্য হিচাপে উপস্থাপন কৰা হয়। স্বাক্ষৰিত প্ৰকল্পৰ নিৰ্দিষ্টকৰণ আৰু সাক্ষী বিচাৰে অৰ্ডাৰ কৰা মেচিনটো নিয়ন্ত্ৰণ কৰিব লাগে।