এটা নিৰ্দিষ্ট উৎপাদন সময়ছোৱাত নিযুক্ত কৰা সকলো খৰচ যোগ কৰি প্ৰতি ইউনিটত ব্ল' মল্ডিং খৰচ গণনা কৰা, তাৰ পিছত সেই একে সময়ছোৱাত চুক্তিবদ্ধ গ্ৰহণযোগ্যতা পৰীক্ষা পাছ কৰা পাত্ৰবোৰেৰে ভাগ কৰা। ফ্লেছ আৰু ৰিজেক্টৰ দ্বাৰা খোৱা ৰেজিন, বিদ্যুৎ, পেইড লেবাৰ, মেচিন অভাৰহেড আৰু টুলিং আবণ্টন অন্তৰ্ভুক্ত কৰক। কম সামগ্ৰীৰ মূল্য বা দ্ৰুত শুকান চক্ৰৰ অৰ্থ কম যদিহে গ্ৰহণযোগ্য উৎপাদন হ্ৰাস পায়।

ক্ৰয় আৰু উৎপাদনৰ পৰা প্ৰশ্নসমূহৰ পৰা ইউনিট-খৰচৰ অনুমান বাচি থাকিব লাগে। ৰেজিন ক’লৈ গ’ল? কোনটো মিটাৰ পঢ়া হৈছিল? পেইড অচল সময় গণনা হৈছিল নেকি? কিমান বটল পৰিদৰ্শনত উত্তীৰ্ণ হ’ল? এই পদ্ধতিয়ে প্ৰতিটো বটলৰ সাৰ্বজনীন মূল্য থকাৰ অভিনয় নকৰাকৈয়ে সেই প্ৰশ্নবোৰৰ উত্তৰযোগ্য কৰি তোলে।
এটা উৎপাদন সীমাৰেখাৰে আৰম্ভ কৰক
বটল আৰু হিচাপৰ সীমাৰ নাম নথকালৈকে “প্ৰতি বটলত খৰচ” অসম্পূৰ্ণ। পোনপটীয়াকৈ ছাঁচৰ পৰা লোৱা পাত্ৰ এটা ট্ৰিম কৰা, লিক পৰীক্ষা কৰা, পেক কৰা পাত্ৰৰ পৰা পৃথক। যদি কোনো উদ্ধৃতিই বিক্ৰীযোগ্য এককৰ প্ৰতিশ্ৰুতি দিয়ে, তেন্তে হৰটো সেই প্ৰতিশ্ৰুতিৰ সৈতে মিল থকা উচিত। চুক্তিবদ্ধ প্ৰস্থান পইণ্টত গ্ৰহণ কৰা ইউনিটসমূহ গণনা কৰক আৰু লবত ধন দিয়া প্ৰতিটো ডাউনষ্ট্ৰিম অপাৰেচনৰ তালিকাভুক্ত কৰক।
এটা ব্যৱহাৰিক সময় বাছক: এটা পৰীক্ষামূলকভাৱে এটা শ্বিফ্ট, এটা বাণিজ্যিক ৰানৰ বাবে এটা সম্পূৰ্ণ অৰ্ডাৰ, বা এটা সুস্থিৰ পণ্য পৰিয়ালৰ বাবে এমাহ। আৰম্ভণি আৰু শেষৰ সময়মূদ্ৰাংক ৰেকৰ্ড কৰক। আঠ ঘণ্টাৰ পে-ৰোল শ্বিফটত ননপ্ৰডাকচন ব্ৰেক আৰু ষ্টপৰ পিছত সাত ঘণ্টাৰ প্ৰকৃত মল্ডিং হ’ব পাৰে। বুকিং কৰা আঠটা ঘণ্টাৰ বাবে এতিয়াও প্ৰযোজ্য হ’ব পাৰে লেবাৰ আৰু অভাৰহেড। অধিক চাতুৰীমূলক ঘড়ীটো নিৰৱে বাছি লোৱাৰ পৰিৱৰ্তে দুয়োটা ঘড়ী দেখুৱাওক।
মেচিন চেলত কি কি অন্তৰ্ভুক্ত কৰা হৈছে সেইটো নিৰ্ণয় কৰক। এক্সট্ৰুডাৰত ৰেজিন যোগান ধৰা হয়নে? কোষটোত কম্প্ৰেছাৰ, চিলাৰ, গ্ৰাইণ্ডাৰ, ট্ৰিমিং ষ্টেচন আৰু লিক টেষ্টাৰ আছেনে? দুটা অফাৰ তুলনা কৰা ক্ৰেতাই দুয়োটাৰে বাবে একে সীমাৰ প্ৰয়োজন। যদি এটা খৰচ পত্ৰত ফেক্টৰীৰ সংকোচিত বায়ু অন্তৰ্ভুক্ত কৰা হয় আৰু আন এটাই ইয়াক বিনামূলীয়া বুলি গণ্য কৰে, তেন্তে পাৰ্থক্যটো হ’ল হিচাপ-নিকাচ, মেচিনৰ কাৰ্যক্ষমতা হ’বই লাগিব বুলি ক’ব নোৱাৰি।
প্ৰথম পাছ গ্ৰহণ সাধাৰণতে আটাইতকৈ পৰিষ্কাৰ কাৰ্য্যকৰী ব্যৱস্থা। বিক্ৰীযোগ্য অংশলৈ পুনৰ কাম কৰা প্ৰত্যাখ্যান কৰা বটল এটা পৃথকে ৰেকৰ্ড কৰিব পাৰি, ইয়াৰ অতিৰিক্ত পুনৰ কামৰ খৰচৰ সৈতে। ইয়াক মূল ভাল বটল আৰু পিছত উদ্ধাৰ হোৱা বটল দুয়োটা হিচাপে গণ্য নকৰিব। সময়সীমাৰ আগতে উৎপাদিত কিন্তু ইয়াৰ সময়ত পৰিদৰ্শন কৰা অংশসমূহক খোলা-কাৰ্য্য-প্ৰক্ৰিয়াত সালসলনিৰ প্ৰয়োজন।
প্ৰডাক্ট মিক্স গুৰুত্বপূৰ্ণ। যদি এটা মেচিনে এটা শ্বিফটত ৫০০ মিলিলিটাৰ, ১ লিটাৰ আৰু ২ লিটাৰ পাত্ৰ চলায়, তেন্তে এটা মিশ্ৰিত গড়ে পদাৰ্থ আৰু চক্ৰৰ পাৰ্থক্য লুকুৱাই ৰাখে। প্ৰতিটো পণ্যৰ পুনৰীক্ষণ, সামগ্ৰী, ৰং আৰু ছাঁচ সম্ভৱ হ'লে পৃথকে পৃথকে লিপিবদ্ধ কৰক। বিভিন্ন চাহিদাৰ সৈতে পণ্যসমূহৰ মাজত সমানে বিয়পাই দিয়াৰ পৰিৱৰ্তে এটা উল্লেখিত নিয়মৰ দ্বাৰা প্ৰকৃততে অংশীদাৰী খৰচ আবণ্টন কৰক, যেনে দখল কৰা মেচিনৰ ঘন্টা।
সঁজুলি নিৰ্বাচনৰ বাবে, এই কাৰ্য্যপত্ৰিকাক মেচিন উদ্ধৃতি আৰু ইয়াৰ বস্তুভিত্তিক পৰিসৰৰ সৈতে তুলনা কৰক। ক্ৰয়ৰ উদ্ধৃতিয়ে যোগান ধৰা সঁজুলি আৰু সেৱাসমূহ চিনাক্ত কৰে। এটা উৎপাদন খৰচ পত্ৰই এটা নিৰ্দিষ্ট সংৰূপত গ্ৰহণযোগ্য পাত্ৰসমূহ বনাবলৈ পুনৰাবৃত্তিমূলক খৰচ অনুমান কৰে। তেওঁলোকে সম্পৰ্কীয় কিন্তু বেলেগ বেলেগ সিদ্ধান্তৰ উত্তৰ দিয়ে।
ৰেজিনৰ খৰচ হপাৰৰ পৰা আৰম্ভ হয়, সম্পূৰ্ণ বটলৰ পৰা নহয়
সম্পূৰ্ণ অংশটোৰ নেট ভৰ পদাৰ্থৰ বাবে মাত্ৰ এটা গন্তব্যস্থান। এক্সট্ৰুচন ব্ল' মল্ডিঙে ডিঙি, ঠেং আৰু পাৰ্টিং লাইনত ফ্লেছৰ সৃষ্টি কৰে; ষ্টাৰ্টআপ পাৰ্জ, প্ৰত্যাখ্যান কৰা পাত্ৰ আৰু লাইন-ক্লিনিং সামগ্ৰীয়ে অধিক লোকচান যোগ কৰিব পাৰে। বটলৰ নেট ওজনক গ্ৰহণযোগ্য গণনাৰে গুণ কৰিলে ক্ৰয় কৰা ৰেজিনক কম বুলি ক’ব পাৰি। আটাইতকৈ শক্তিশালী সংখ্যাটো ওজন কৰা মুকলি তথ্য, নথিভুক্ত সংযোজন আৰু ওজন কৰা বন্ধৰ তথ্যৰ পৰা আহে।
প্ৰতিটো ঢালাই কৰা এককত মুঠ ভৰ = চলোৱাৰ সময়ত প্ৰক্ৰিয়াকৰণ কৰা সামগ্ৰী ÷ মুঠ মল্ড কৰা একক
প্ৰক্ৰিয়াটো সুস্থিৰ হ’লে প্ৰতিনিধিত্বমূলক আনট্ৰিমড মল্ডিংবোৰ ওজন কৰক। বটলটো ওপৰৰ আৰু তলৰ ফ্লেছৰ পৰা পৃথক কৰক, তাৰ পিছত প্ৰতিটো ধাৰা ওজন কৰক। পাৰ্জ আৰু ৰিজেক্ট ওজন পৃথকে পৃথকে ৰেকৰ্ড কৰক। যদি এটা গ্ৰাইণ্ডাৰে প্ৰক্ৰিয়াটোলৈ ট্ৰিম ঘূৰাই আনে, তেন্তে উদ্ধাৰ কৰা সামগ্ৰীৰ বাবে ভৰৰ ভাৰসাম্য ৰাখক; এটা গ্ৰাইণ্ডাৰে স্ক্ৰেপক শূন্য-খৰচৰ ইনপুটলৈ ৰূপান্তৰিত নকৰে। ইয়াত বিদ্যুৎ ব্যৱহাৰ কৰা হয়, হেণ্ডলিঙৰ প্ৰয়োজন হয়, আৰু অনুমোদিত সামগ্ৰীৰ নিৰ্দিষ্টকৰণৰ লগত খাপ খাব লাগিব।
এটা সঠিক ৱৰ্কশ্বীটে ক্ৰয় কৰা ৰেজিনক আভ্যন্তৰীণভাৱে চলাচল কৰা সামগ্ৰীৰ পৰা পৃথক কৰে। যদি ২০ কিলোগ্ৰাম ট্ৰিম পিহি পিছত কামত ঘূৰাই দিয়া হয়, তেন্তে তাৎক্ষণিক নগদ ধনৰ ক্ৰেডিট হিচাপে ২০ কিলোগ্ৰাম বিয়োগ কৰিলে সঞ্চয়ৰ অতিৰঞ্জিত হয় যদিহে সামগ্ৰীটো তথ্য-পাতিত থাকে বা ব্যৱহাৰ কৰিব নোৱাৰি। ভাৰ্জিন আৰু অনুমোদিত পুনঃব্যৱহৃত ইনপুট, ব্যৱহাৰযোগ্য মুকলি তথ্য, বন্ধ ইনভেণ্টৰী আৰু যিকোনো পৰীক্ষিত স্ক্ৰেপ-চেল ক্ৰেডিট গণনা কৰা। পুনৰ কাম আৰু দূষণৰ লোকচানৰ বাবে নিজস্ব অভিলেখৰ প্ৰয়োজন।
অংশটো পৰীক্ষা কৰাৰ আগতে গোটেই পেৰিচন ওজন কাটিব নালাগে। কিংগলৰparison প্ৰগ্ৰেমিং গাইডডাই-গেপ নিয়ন্ত্ৰণে সম্পূৰ্ণ পাত্ৰটো ডাঠ নকৰাকৈ চুক, হেণ্ডেল, কান্ধ আৰু পিঞ্চ-অফ ঠাইত সামগ্ৰী ৰাখিব পাৰে। ব্যৱহাৰিক লক্ষ্য হৈছে অনুমোদিত নূন্যতম-বেৰ আৰু কাৰ্য্যকৰী পৰীক্ষাত উত্তীৰ্ণ হোৱা আটাইতকৈ লঘু পুনৰাবৃত্তিযোগ্য অংশ, আটাইতকৈ লঘু পৃথক নমুনা নহয়।
সেই বিচাৰৰ বাবে জোখ-মাখৰ প্ৰয়োজন। নিৰ্দিষ্ট স্থানত বেধৰ মানচিত্ৰ, অংশৰ ওজন, ফ্লেছ ওজন, লিক-টেষ্টৰ ফলাফল আৰু যিকোনো প্ৰয়োজনীয় ড্ৰপ বা লোড পৰীক্ষা তুলনা কৰক। পাতল জটিল কোণৰ সৈতে কম গড় ওজনে প্ৰত্যাখ্যান খৰচ বৃদ্ধি কৰিব পাৰে। সুস্থিৰ পাছ প্ৰক্ৰিয়াৰ সৈতে অলপ গধুৰ ডিজাইনৰ প্ৰতিটো গ্ৰহণযোগ্য বটলৰ খৰচ কম হ’ব পাৰে। ৰেচিপি পুনৰীক্ষণ আৰু ৰেজিন লট ধৰি লওক যাতে এটা উন্নতি এটা সামগ্ৰী পৰিৱৰ্তনৰ পিছত অনুসৰণযোগ্য হৈ থাকে।
বস্তুটো হৰটোৰ প্ৰতি বিশেষভাৱে সংবেদনশীল। যদি প্ৰথম পাছৰ উৎপাদন হ্ৰাস পোৱাৰ সময়ত মুঠ ৰেজিনৰ ব্যৱহাৰ অপৰিৱৰ্তিত থাকে, তেন্তে শ্ৰম বা শক্তি সলনি হোৱাৰ আগতেই প্ৰতিটো গ্ৰহণযোগ্য ইউনিটৰ খৰচ বৃদ্ধি পায়। যিটো উদ্ভিদে মাত্ৰ “প্ৰতি ঢালাই কৰা বটলত কিলোগ্ৰাম” লিপিবদ্ধ কৰে, সেই উদ্ভিদে সেই বাণিজ্যিক প্ৰভাৱ হেৰুৱাই পেলায়। দুয়োটা সংখ্যা বজাই ৰাখক: প্ৰক্ৰিয়া নিয়ন্ত্ৰণৰ বাবে প্ৰতি স্থূল মল্ডিঙত কিলোগ্ৰাম আৰু খৰচৰ বাবে প্ৰতিটো গ্ৰহণযোগ্য বটলত কিলোগ্ৰাম।
একেটা ৰানত বিদ্যুৎ আৰু পেইড টাইম জুখিব
শক্তিৰ ব্যয় কিলোৱাটত নহয়, কিলোৱাট-ঘণ্টাত জুখিব পাৰি। কেটেলগ শক্তিৰ পৰিসংখ্যা সম্পূৰ্ণ বিদ্যুতৰ চালান নহয়। সময়সীমাৰ আৰম্ভণি আৰু শেষত এটা মিটাৰ পঢ়ক, আৰম্ভণিৰ পঢ়া বিয়োগ কৰক, আৰু জুখি উলিওৱা কিলোৱাট ঘন্টাক প্ৰযোজ্য শুল্কৰে গুণ কৰক। যদি মিটাৰে কেইবাটাও মেচিনক সেৱা আগবঢ়ায়, তেন্তে এটা নথিভুক্ত আবণ্টন বা চাবমিটাৰ ব্যৱহাৰ কৰক। মন কৰিব যে কম্প্ৰেছাৰ, চিলাৰ, গ্ৰাইণ্ডাৰ, ৰবট আৰু পৰিদৰ্শনৰ সঁজুলিবোৰ বৈদ্যুতিক সীমাৰ ভিতৰত আছে নে নাই।
উদ্যোগৰ পৰামৰ্শEUROMAP 46.2, “পণ্য সম্পৰ্কীয় শক্তি ব্যৱহাৰ নিৰ্ণয়”, এটা নিৰ্দিষ্ট এক্সট্ৰুচন ব্ল' মল্ডিং মেচিনৰ বাবে এটা পদ্ধতি সংজ্ঞায়িত কৰে যিয়ে এটা নিৰ্দিষ্ট মল্ডৰ সৈতে এটা নিৰ্দিষ্ট সামগ্ৰী তৈয়াৰ কৰে। সেই প্ৰডাক্ট-এণ্ড-মল্ড অৱস্থাটোৱেই হৈছে খৰচৰ তুলনাৰ বাবে উপযোগী শিক্ষা। এটা সাধাৰণ শক্তি সংখ্যাই উদ্দেশ্য কৰা বটল আৰু প্ৰক্ৰিয়াৰ বাবে জোখ-মাখৰ ঠাই ল’ব নোৱাৰে। এই দৃষ্টান্তমূলক পৰিৱৰ্তনে সমগ্ৰ ইউৰোমেপৰ পদ্ধতি অনুসৰণ কৰা বুলি দাবী কৰা হোৱা নাই।
এটা উৎপাদন লেজাৰৰ বাবে, মিটাৰৰ সীমা আৰু পণ্যৰ সুস্থিৰ অপাৰেটিং সময় লিপিবদ্ধ কৰক। যদি সিদ্ধান্তটো এটা সম্পূৰ্ণ অৰ্ডাৰৰ সৈতে জড়িত হয় তেন্তে হিট-আপ, ৱেটিং আৰু চেঞ্জঅভাৰ শক্তি পৃথকে পৃথকে জুখিব লাগে। এটা চুটি সুস্থিৰ-চলন নমুনাই উৎপাদনৰ সময়ত আচৰণৰ বৰ্ণনা কৰে, আনহাতে এটা অৰ্ডাৰ চালানে সেই অৰ্ডাৰে পৰিশোধ কৰা অউৎপাদনশীল ঘণ্টা শোষণ কৰিব লাগিব। প্ৰমাণ অবিহনে অচল সময়ত সুস্থিৰ চলি থকা কিলোৱাট ঘণ্টাৰ হাৰ প্ৰয়োগ নকৰিব।
পেইড লেবাৰ খৰচ = পেইড ঘণ্টা × লোডড ঘণ্টাৰ শ্ৰম খৰচ
শ্ৰমিকক নিজৰ সীমাৰ প্ৰয়োজন। আঠ ঘণ্টাৰ শ্বিফ্টৰ বাবে ধন দিয়া দুজন নিযুক্ত অপাৰেটৰে ১৬টা পেইড ব্যক্তি-ঘণ্টাক প্ৰতিনিধিত্ব কৰে, যদিও প্ৰেছটোৱে সাত ঘণ্টাৰ বাবে মল্ড কৰে। যদি এটা অপাৰেটৰে আন এটা লাইনকো সেৱা আগবঢ়ায়, তেন্তে সম্পূৰ্ণ শ্বিফ্টৰ বাবে দুয়োটা লাইন চাৰ্জ কৰাৰ পৰিৱৰ্তে নথিভুক্ত সময় আবণ্টন কৰক। লোডেড লেবাৰ ৰেটত সুবিধা আৰু পে-ৰোল চাৰ্জ অন্তৰ্ভুক্ত হ’ব পাৰে যদিহে ফেক্টৰীৰ বাজেটবোৰ এনেদৰে কাম কৰে। বিকল্পসমূহৰ মাজত ইয়াৰ সংজ্ঞা সামঞ্জস্যপূৰ্ণ ৰাখক।
সংকোচিত বায়ু আৰু শীতল পানী বাদ দিয়াটো সহজ কাৰণ ইহঁত শ্বেয়াৰড প্লাণ্ট ইউটিলিটিৰ পৰা আহে। এবাৰ চাৰ্জ কৰক: চাবমিটাৰ ব্যৱহাৰ, এটা প্ৰতিৰক্ষাযোগ্য আবণ্টন বা এটা স্পষ্টভাৱে লেবেলযুক্ত ইউটিলিটি-অভাৰহেড হাৰৰ জৰিয়তে। দ্য...কিংগল ইউটিলিটিৰ প্ৰয়োজনীয়তা গাইডধাৰ্য্য কৰিবলৈ প্ৰকল্পৰ তথ্য চিনাক্ত কৰে। ই ক্ৰেতাৰ প্ৰকৃত শুল্ক, কম্প্ৰেছাৰৰ কাৰ্যক্ষমতা বা চিলাৰৰ বোজাৰ ঠাই ল’ব নোৱাৰে।
গ্ৰহণযোগ্য ইউনিটৰ লগতে মেচিনৰ ঘন্টাৰ ওপৰত শক্তিৰ তুলনা কৰা। ৰিজেক্ট বৃদ্ধি কৰা দ্ৰুত চেটিঙে প্ৰতি গ্ৰছ মল্ডিঙত কিলোৱাট ঘন্টা কম কৰিব পাৰে কিন্তু প্ৰতিটো ভাল বটলত কিলোৱাট ঘন্টা বৃদ্ধি কৰিব পাৰে। গুণগত মানৰ গণনা মিটাৰ ৰিডিঙৰ কাষৰ, একেটা খিৰিকী আৰু প্ৰডাক্টৰ ওপৰত লোৱা। ৰেচিপি সলনি হ’লে মিটাৰৰ সীমা আৰু অংশ পৰিদৰ্শনৰ ৰেকৰ্ড একেলগে ৰাখক।
দুগুণ গণনা নকৰাকৈ সঁজুলি, ওভাৰহেড আৰু চেঞ্জঅভাৰ আবণ্টন কৰক
টুলিং বিনামূলীয়া নহয় কাৰণ ইয়াৰ চালান যোৱা মাহত পৰিশোধ কৰা হৈছিল। এটা ছাঁচ, ডাই-হেড পৰিৱৰ্তন বা পণ্য-নিৰ্দিষ্ট ফিক্সচাৰ অনুমোদিত পৰিকল্পনা আয়তন, প্ৰত্যাশিত ব্যৱহাৰযোগ্য উৎপাদন ঘন্টা, বা এটা নথিভুক্ত প্ৰতি-শ্বিফ্ট সংৰক্ষণৰ ওপৰত আবণ্টন কৰিব পাৰি। চিকিৎসা নিৰ্ভৰ কৰে একাউণ্টিং নীতি আৰু সঁজুলিটো এজন গ্ৰাহকৰ বাবে উৎসৰ্গিত নে নহয়। প্ৰতিটো পাত্ৰৰ ফলাফল উপস্থাপন কৰাৰ আগতে পদ্ধতি আৰু জীৱন ধাৰণাটো উল্লেখ কৰক।
প্ৰথম দিনৰ বটলত সম্পূৰ্ণ ছাঁচ ক্ৰয় মূল্য চাৰ্জ নকৰিব আৰু তাৰ পিছত প্ৰতিটো শ্বিফটত সম্পূৰ্ণ টুলিং ভাট্টা চাৰ্জ কৰি থাকিব। যদি ঘণ্টাৰ পিছত ঘণ্টা মেচিন-অভাৰহেড হাৰত ইতিমধ্যে আছে তেন্তে পৃথক মেচিনৰ মূল্য হ্ৰাস যোগ নকৰিব। একাউণ্টৰ বিৱৰণ পঢ়ক। “অভাৰহেড”-এ ক’ব লাগিব যে ইয়াত মূল্য হ্ৰাস, মজিয়াৰ স্থান, তত্বাৱধান, ৰক্ষণাবেক্ষণ, উপযোগীতা আৰু বিত্তীয় সাহায্য সামৰি লোৱা হৈছে নে নাই।
এটা ব্যৱহাৰিক অৰ্ডাৰ শ্বীটত অভাৰহেডৰ বাবে বুকিং কৰা মেচিনৰ ঘণ্টা আৰু এটা নিৰ্দিষ্ট ছাঁচৰ বাবে এটা নিৰ্দিষ্ট ভাট্টা ব্যৱহাৰ কৰিব পাৰি। যদি সেই ভাট্টাটো এটা শ্বিফ্টৰ বাবে ৩০ ডলাৰ হয়, তেন্তে সেই সংখ্যাটো এটা একাউণ্টিং ইনপুট, প্ৰতিটো ছাঁচৰ খৰচৰ বিষয়ে দাবী নহয়। তলৰ চিত্ৰিত উদাহৰণটোৱে ঠিক সেই ধাৰণাটো ব্যৱহাৰ কৰিছে আৰু ওভাৰহেড, শ্ৰম, বিদ্যুৎ আৰু সঁজুলিক ননঅভাৰলেপিং লাইন হিচাপে তালিকাভুক্ত কৰিছে।
পৰিৱৰ্তনে দুটা খৰচৰ সৃষ্টি কৰে। কাৰিকৰী বিদ্যাবিদসকলে এটা ছাঁচ স্থাপন আৰু প্ৰমাণ কৰাত দৰমহা পোৱা সময় খৰচ কৰে আৰু কোষটোৱে গ্ৰহণযোগ্য বটল বনোৱাৰ সুযোগ হেৰুৱাই পেলায়। প্ৰথমটো নিযুক্ত শ্ৰমৰ অন্তৰ্গত; দ্বিতীয়টো কম গ্ৰহণযোগ্য ইউনিটৰ জৰিয়তে দেখা দিয়ে আৰু বুকিং কৰা মেচিনৰ খৰচ অব্যাহত থাকে। উৎপাদন খৰচত পৃথক “হেৰুৱা লাভ”ৰ পৰিমাণ যোগ কৰিলে হেৰুৱা ক্ষমতা দুবাৰ গণনা হ’ব পাৰে। ব্যৱসায়িক গোচৰৰ প্ৰয়োজন হ’লে হেৰুৱা অৱদান পৃথকে পৃথকে প্ৰতিবেদন কৰক।
ষ্টাৰ্টআপ পাৰ্জ আৰু ফাৰ্ষ্ট-অফ পৰিদৰ্শন সেই ক্ৰমৰ অন্তৰ্গত যিয়ে ইয়াৰ কাৰণ। একে ধৰণৰ ৰেজিন আৰু সঁজুলিৰে দীঘলীয়া সুস্থিৰ ৰানতকৈ প্ৰতিটো গ্ৰহণ কৰা বটলত এটা চুটি অৰ্ডাৰৰ মূল্য বহু বেছি হ’ব পাৰে। উদ্ধৃতিৰ পৰিমাণ বাস্তৱিক প্ৰচাৰৰ দৈৰ্ঘ্যৰ সৈতে বান্ধ খাব লাগে। যদি কাৰ্য্যসমূহে এটা প্ৰতিষ্ঠা অংশীদাৰী কৰে, ইয়াক এটা স্পষ্ট নিয়মৰ দ্বাৰা আবণ্টন কৰক ইয়াক যিটো কাম প্ৰথমে চলিছিল তাত লুকুৱাই ৰখাতকৈ।
ৰক্ষণাবেক্ষণৰ ক্ষেত্ৰতো একেধৰণৰ যত্ন লোৱাৰ যোগ্য। নিয়মীয়া ৰক্ষণাবেক্ষণ ঘণ্টাৰ পিছত ঘণ্টা ওভাৰহেডত বহিব পাৰে। এটা নিৰ্দিষ্ট কামৰ ফলত হোৱা এটা ব্যতিক্ৰমী সঁজুলি মেৰামতি সেই কামৰ পোনপটীয়াকৈ অন্তৰ্গত হ'ব পাৰে। ক্ৰয়ৰ তুলনাৰ বাবে সুধিব যে কোনবোৰ সঁজুলি আৰু অতিৰিক্ত অংশৰ খৰচ যোগানকাৰীৰ অফাৰত অন্তৰ্ভুক্ত কৰা হৈছে আৰু কোনবোৰ কমিচন কৰাৰ পিছত কাৰখানাৰ লগত থাকে।
এটা আবণ্টন নিয়মে ভৌতিক প্ৰক্ৰিয়া সলনি নকৰাকৈয়ে প্ৰতিবেদন কৰা খৰচ সলনি কৰিব পাৰে। বিত্তীয় পত্ৰৰ কাষত এটা ভৌতিক ডেচব'ৰ্ড ৰাখক: মুঠ কিলোগ্ৰাম প্ৰক্ৰিয়াকৃত, কিলোৱাট ঘন্টা, পেইড ব্যক্তি-ঘণ্টা, বুক কৰা মেচিনৰ ঘন্টা, মল্ড কৰা ইউনিট আৰু গ্ৰহণ কৰা ইউনিট। সেই গণনাসমূহে পিছৰ হিচাপ-নিকাচৰ পৰিৱৰ্তনসমূহ অডিটেবল কৰি তোলে।
কাম কৰা উদাহৰণ: এটা কাল্পনিক এইচ ডি পি ই বটল শ্বিফ্ট
এই খণ্ডৰ প্ৰতিটো সংখ্যাই পদ্ধতিটো দেখুৱাবলৈ উদ্ভাৱন কৰা হৈছে। ই কিংগলৰ উদ্ধৃতি, গ্ৰাহকৰ গোচৰ, মেচিন ট্ৰাইল, বৰ্তমানৰ সামগ্ৰীৰ মূল্য, ইউটিলিটি টেৰিফ বা উদ্যোগৰ গড় নহয়। বিনিয়োগৰ সিদ্ধান্ত লোৱাৰ আগতে ক্ৰেতাৰ চালান, পে-ৰোল পলিচি আৰু জুখি উলিওৱা শ্বিফ্ট ৰেকৰ্ডৰ সৈতে অনুমানসমূহ সলনি কৰক।
ধৰি লওক আঠ ঘণ্টাৰ পেইড আৰু বুকিং শ্বিফ্ট। আধা ঘণ্টাৰ বিৰতি পৰিকল্পিত উৎপাদনৰ বাহিৰত হয়, আৰু ষ্টপবোৰে আৰু আধা ঘণ্টা খৰচ কৰে, সাতটা চলি থকা ঘণ্টা বাকী থাকে। কোষটোৱে প্ৰতি চলি থকা ঘণ্টাত ২৪০ বটল মল্ড কৰে, গতিকে মুঠ উৎপাদন ১,৬৮০। ফাৰ্ষ্ট পাছৰ উৎপাদন ৯৫%, যাৰ ফলত ১,৫৯৬টা গ্ৰহণযোগ্য বটল আৰু ৮৪টা প্ৰত্যাখ্যান পোৱা যায়। খৰচৰ হৰ ১,৬৮০ নহয়, ১,৫৯৬।
ধৰি লওক প্ৰতিটো মল্ডিঙে ট্ৰিমিং কৰাৰ আগতে ১০০ গ্ৰাম এইচডিপিই ব্যৱহাৰ কৰে। মুঠ প্ৰচেছড ভৰ ১৬৮ কিলোগ্ৰাম, বা প্ৰতি চলি থকা ঘণ্টাত ২৪ কিলোগ্ৰাম। সম্পূৰ্ণ বটলৰ দেহৰ ওজন ৮০ গ্ৰাম, গতিকে পাৰ্থক্যটো হ’ল সকলো মল্ডিংতে তাত্ত্বিকভাৱে ৩৩.৬ কিলোগ্ৰাম ট্ৰিম। ৮৪টা ৰিজেক্টত ৬.৭২ কিলোগ্ৰাম ফিনিচিড-বডি মেটেৰিয়েলও থাকে। এই পৰিসংখ্যাই দেখুৱাইছে যে ১৬৮ কিলোগ্ৰাম ক’লৈ গ’ল; সেইবোৰ অতিৰিক্ত ৰেজিন ক্ৰয় নহয়।
| ইনপুট | ধাৰণা বা ফলাফল | ৰ সৈতে পৰীক্ষা কৰক |
|---|---|---|
| পেইড / বুক কৰা শ্বিফট | ৮ ঘণ্টা | পে-ৰোল আৰু বুকিং |
| চলোৱাৰ সময় | ৭ ঘণ্টা | টাইমষ্টেম্প কৰা লগ |
| মুঠ হাৰ | ২৪০ মল্ডিং/চলন ঘন্টা | কাউণ্টাৰ আৰু সময় |
| গ্ৰছ মল্ড কৰা | ১৬৮০ টা বটল | মিলন কৰা গণনা |
| প্ৰথম পাছৰ গ্ৰহণযোগ্যতা | ৯৫%; ১,৫৯৬ টা ভাল; ৮৪ নাকচ কৰা হৈছে | পৰিদৰ্শন লগ |
| স্থূল / নিকা ভৰ | ১০০ গ্ৰাম / ৮০ গ্ৰাম | ওজন কৰা নমুনা |
| ৰেজিন চাৰ্জ কৰা হৈছে | ১৬৮ কিলোগ্ৰাম; কোনো স্ক্ৰেপ ক্ৰেডিট নাই | জাৰি কৰা আৰু বন্ধ কৰা ষ্টক |
ইয়াৰ পিছত ধৰি লওক যে সতেজ এইচডিপিইৰ মূল্য ১.৩০ ডলাৰ/কিলোগ্ৰাম আৰু এই শ্বিফ্টৰ বাবে সকলো ১৬৮ কিলোগ্ৰাম চাৰ্জ কৰা হয়। এটা নিৰ্দিষ্ট মিটাৰে ১২০ কিলোৱাট ঘণ্টা ৰেকৰ্ড কৰে, যাৰ বিল ০.১২ ডলাৰ/কিলোৱাট ঘণ্টাত। দুজন নিযুক্ত অপাৰেটৰক আঠ ঘণ্টাৰ বাবে দৰমহা দিয়া হয় আৰু প্ৰতিজন ব্যক্তি-ঘণ্টাত কাল্পনিক লোড কৰা ১৮ ডলাৰ। কাৰখানাটোৱে আঠটা মেচিন ঘণ্টা ধৰি ২৫ ডলাৰ/ঘণ্টাৰ অভাৰহেড ৰেটত বুকিং কৰে যিয়ে বিদ্যুৎ, সেই অপাৰেটৰ, সঁজুলি আৰু পৃথক ইউটিলিটি/ব্যৱহাৰযোগ্য ভাট্টা স্পষ্টভাৱে বাদ দিয়ে।
| খৰচৰ ৰেখা | গাণিতিক | ইউ এছ ডি/শ্বিফ্ট |
|---|---|---|
| সতেজ এইচডিপিই | ১৬৮ কেজি × ১.৩০ ডলাৰ/কিলোগ্ৰাম | ২১৮.৪০ ডলাৰ |
| বিদ্যুৎ | ১২০ কিলোৱাট ঘণ্টা × ০.১২ ডলাৰ/কিলোৱাট ঘণ্টা | ১৪.৪০ ডলাৰ |
| নিযুক্তি দিয়া শ্ৰমিক | ২ জন × ৮ ঘন্টা × ১৮ ডলাৰ/ঘণ্টা | ২৮৮.০০ ডলাৰ |
| মেচিন/কাৰখানাৰ ওপৰত | ৮ বুকিং কৰা ঘন্টা × $২৫/ঘণ্টা | $২০০.০০ |
| টুলিং আবণ্টন | ধৰি লোৱা শ্বিফ্ট ভাট্টা | ৩০.০০ ডলাৰ |
| বায়ু, পানী আৰু উপভোগ্য সামগ্ৰী | পৃথক ভাট্টা ধৰি লৈছে | ২০.০০ ডলাৰ |
| মুঠ শ্বিফ্ট খৰচ | ছটা খৰচ যোগ কৰা হ’ল | ৭৭০.৮০ ডলাৰ |
| প্ৰতিটো গ্ৰহণযোগ্য বটলৰ খৰচ | $৭৭০.৮০ ÷ ১,৫৯৬ | ০.৪৮৩ ডলাৰ |
এই প্ৰদৰ্শনৰ বাবে ০.৪৮২৯৬ ডলাৰৰ পৰা ০.৪৮৩ ডলাৰলৈ ৰাউণ্ডিং কৰাটো যথেষ্ট। ইয়াৰ অৰ্থ এইটো নহয় যে অনুমানবোৰ দহ ভাগৰ এভাগলৈকে সঠিক। এটা বাস্তৱ উদ্ধৃতিত, কাৰ্য্যপুস্তিকাত সম্পূৰ্ণ নিখুঁততা ধৰি ৰাখক, তাৰ পিছত ইয়াৰ কাষত ইয়াৰ ৰেকৰ্ড কৰা অনুমানসমূহৰ সৈতে এটা যুক্তিসংগত ঘূৰণীয়া ফলাফল উপস্থাপন কৰক।
উদাহৰণটোত পেকেজিং, মালবাহী, বিক্ৰী কৰ, বিত্তীয় চাৰ্জ, বেয়া ঋণ আৰু লাভৰ হাৰ বাদ দিয়া হৈছে। সেইবোৰ যোগ কৰক যদিহে ব্যৱসায়িক প্ৰশ্নটোত নিৰ্ধাৰিত উৎপাদন খৰচৰ পৰিৱৰ্তে ডেলিভাৰী কৰা বিক্ৰী মূল্যৰ প্ৰয়োজন হয়। যিকোনো স্ক্ৰেপ পুনৰ বিক্ৰী ক্ৰেডিট স্পষ্টভাৱে উল্লেখ কৰক, প্ৰকৃত আদায়ৰ ৰেকৰ্ড বা মূল্য চুক্তিৰ দ্বাৰা সমৰ্থিত।
আটাইতকৈ কম ইনপুটৰ মূল্যই হয়তো সস্তাতম ভাল বটল বনাব নোৱাৰে
খৰচ পত্ৰ এখন উপযোগী হৈ পৰে যেতিয়া ই উত্তৰ সলনি কৰা সিদ্ধান্তটো উন্মোচন কৰে। প্ৰতিটো কাল্পনিক শ্বিফ্ট খৰচ আৰু গ্ৰাছ কাউণ্টক স্থিৰ ওপৰত ৰাখক, কিন্তু ফাৰ্ষ্ট-পাছ য়িল্ড ৯৫%ৰ পৰা ৯০%লৈ কম কৰক। গ্ৰহণযোগ্য উৎপাদন ১,৫৯৬ৰ পৰা ১,৫১২লৈ হ্ৰাস পাইছে। একেটা ৭৭০.৮০ ডলাৰৰ শ্বিফ্টৰ মূল্য এতিয়া প্ৰতিটো গ্ৰহণযোগ্য বটলৰ বাবে প্ৰায় ০.৫১০ ডলাৰ। ৰেজিন চালান বা ঘণ্টাৰ শ্ৰম বৃদ্ধি নোহোৱাকৈ প্ৰতিটো ভাল বটলত প্ৰায় ০.০২৭ ডলাৰ বেছি।
৯৫% উৎপাদন পুনৰুদ্ধাৰ কৰক আৰু $0.10/kg ৰেজিন ৰেহাই কল্পনা কৰক। ১৬৮ কেজিৰ সামগ্ৰীয়ে শ্বিফটত ১৬.৮০ ডলাৰ বা প্ৰতিটো গ্ৰহণযোগ্য বটলত প্ৰায় ০.০১১ ডলাৰ ৰাহি কৰে। এই নিৰ্দিষ্ট ধাৰণাসমূহৰ অধীনত উৎপাদনৰ পাঁচ শতাংশ পইণ্ট হেৰুৱালে সেই ৰেজিন ৰেহাইৰ ৰাহিতকৈ অধিক খৰচ হয়। এইটো এটা পৰিস্থিতিৰ তুলনা, প্ৰতিটো ব্ল’ মল্ডিং প্লাণ্টৰ বিষয়ে দাবী নহয়। ফলাফল স্থানীয় খৰচ আৰু প্ৰকৃত ত্ৰুটি ব্যৱস্থাৰ ওপৰত নিৰ্ভৰ কৰে।
| পৰিস্থিতি | গ্ৰহণ কৰা গণনা | শ্বিফ্ট খৰচ | খৰচ/ভাল বটল |
|---|---|---|---|
| ভিত্তি: ৯৫% উৎপাদন | ১,৫৯৬ টকা | ৭৭০.৮০ ডলাৰ | ০.৪৮৩ ডলাৰ |
| ৯০% উৎপাদন, অন্যান্য ইনপুট অপৰিৱৰ্তিত | ১,৫১২ টা | ৭৭০.৮০ ডলাৰ | ০.৫১০ ডলাৰ |
| ৯৫% উৎপাদন, ৰেজিন $০.১০/কিলোগ্ৰাম সস্তা | ১,৫৯৬ টকা | $৭৫৪.০০ | ০.৪৭২ ডলাৰ |
উৎপাদন উন্নত কৰাটো স্বয়ংক্ৰিয়ভাৱে বিনামূলীয়া নহয়। লেহেমীয়া চক্ৰ, গধুৰ অংশ বা অতিৰিক্ত পৰিদৰ্শনে খৰচ বৃদ্ধি কৰাৰ লগতে গুণগত মান উন্নত কৰিব পাৰে। সঠিক পৰীক্ষাই প্ৰকৃত প্ৰক্ৰিয়াৰ ইনপুটসমূহ একেলগে সলনি কৰে, তাৰ পিছত গ্ৰহণ কৰা আউটপুট আৰু মুঠ নিযুক্ত খৰচ পুনৰ গণনা কৰে। এটা পৰীক্ষাৰ পৰা প্ৰত্যাখ্যান-হাৰ উন্নতি আৰু আন এটা পৰীক্ষাৰ পৰা চক্ৰ-হাৰ উন্নতি ল’ব নালাগে, তাৰ পিছত এটা ৰানত ঘটাৰ দৰে একত্ৰিত কৰক।
আন সংবেদনশীলতাবোৰ একেখন শ্বীটৰ অন্তৰ্গত। এটা নিৰ্দিষ্ট গ্ৰহণযোগ্য গণনাত, অতিৰিক্ত বুকিং কৰা সময়ে মেচিনৰ খৰচ আৰু সম্ভাৱ্য শ্ৰম যোগ কৰে। নিৰ্দিষ্ট স্থূল উৎপাদনত, গধুৰ পেৰিচনে ৰেজিনৰ ব্যৱহাৰ বৃদ্ধি কৰে। নিৰ্দিষ্ট শ্বিফ্টৰ দৈৰ্ঘ্যত দীঘলীয়া শীতল কৰিলে স্থূল উৎপাদন হ্ৰাস পাব পাৰে। প্ৰতিটো লিংক জুখিব লাগে। কিংগলৰচক্ৰ-সময় অনুকূলন গাইডঅপাৰেটৰসকলক দ্ৰুতভাৱে চলাবলৈ কোৱাৰ আগতে প্ৰকৃত সীমিত পদক্ষেপটো বিচাৰি উলিওৱাটো কিয় গুৰুত্বপূৰ্ণ সেই বিষয়ে ব্যাখ্যা কৰে।
সঁজুলি তুলনা কৰাৰ সময়ত একেটা বটলৰ অংকন, ৰেজিনৰ নিৰ্দিষ্টকৰণ, গ্ৰহণযোগ্যতা পৰীক্ষা আৰু বাৰ্ষিক সময়সূচীত মডেলটো চলাওক। এটা আত্মবিশ্বাসী-দৃষ্টিসম্পন্ন অনুমানৰ পৰিৱৰ্তে অনিশ্চিত ইনপুটসমূহৰ বাবে এটা পৰিসীমা ব্যৱহাৰ কৰক। অধিক ষ্টপ আৰু কম গ্ৰহণযোগ্যতা থকা এটা ৰক্ষণশীল গোচৰে এটা প্ৰকল্পই এতিয়াও কাম কৰে নে নকৰে সেইটো প্ৰকাশ কৰিব পাৰে। আন এটা সামগ্ৰীৰ পৰা কপি কৰা উৎসবিহীন “প্ৰতি বটলত সাধাৰণ খৰচ”তকৈ এইটো অধিক উপযোগী।
কিংগলৰ KGB2L স্পেচিফিকেশনে এটা খৰচৰ মডেলক কি ক’ব পাৰে
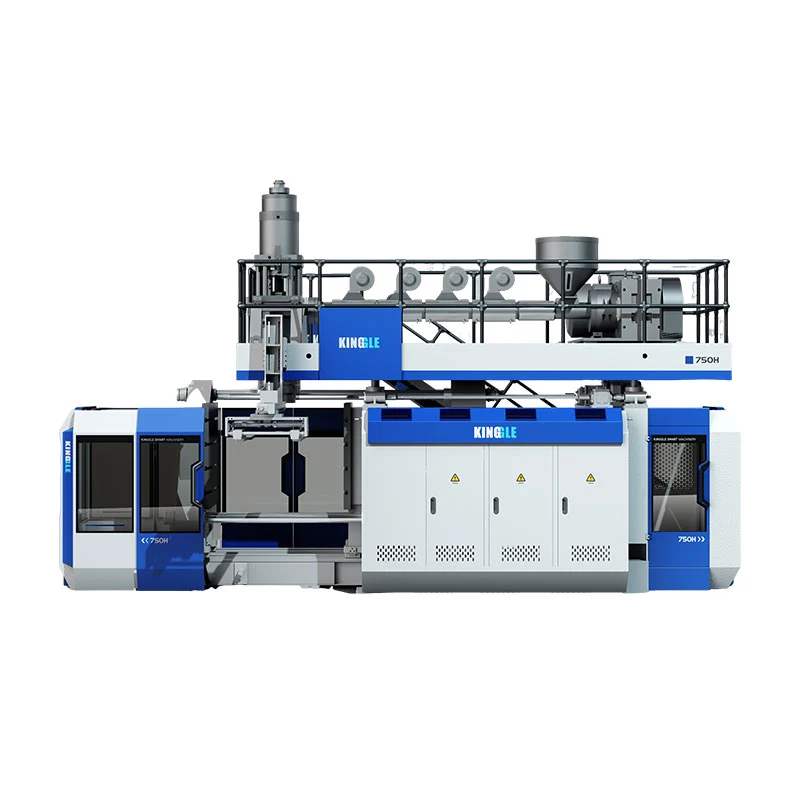
কিংগলৰKGB2L 2L একক-ষ্টেচন প্ৰডাক্ট পৃষ্ঠা2 লিটাৰৰ সৰ্বোচ্চ পাত্ৰ ক্ষমতা, “আউটপুট(শুষ্ক চক্ৰ)” বুলি স্পষ্টভাৱে লেবেলযুক্ত 600 পিচি/এইচআৰ ক্ষেত্ৰ, 30 কিলোগ্ৰাম/ঘণ্টাৰ এইচডিপিই গলনা-ক্ষমতা ক্ষেত্ৰ, আৰু 12–18 কিলোৱাটৰ “গড় শক্তি খৰচ” ক্ষেত্ৰ চিনাক্ত কৰে। এইবোৰ প্ৰকাশিত স্পেচিফিকেশন। তেওঁলোকে প্ৰকৃত একক খৰচৰ বাবে প্ৰয়োজনীয় বটল, ছাঁচ, সামগ্ৰীৰ গ্ৰেড, উপযোগিতাৰ সীমা বা গ্ৰহণযোগ্য উৎপাদনৰ নাম উল্লেখ কৰা নাই।
কাল্পনিক উদাহৰণটোৱে সাত চলি থকা ঘণ্টাত ২৪ কিলোগ্ৰাম/ঘণ্টা স্থূল পদাৰ্থ ব্যৱহাৰ কৰে, যিটো কেজিবি২এল পৃষ্ঠাৰ প্ৰকাশিত ৩০ কিলোগ্ৰাম/ঘণ্টা এইচডিপিই গলনা-ক্ষমতাৰ পৰিসংখ্যাৰ তলত। সেয়া কেৱল প্ৰাৰম্ভিক থ্ৰুপুট স্ক্ৰীনিং। এই বটল, ছাঁচ আৰু ৰেচিপিয়ে প্ৰতি ঘণ্টাত ২৪০ টা স্থূল বটল টিকিয়াই ৰাখিব পাৰে, ৯৫% গ্ৰহণযোগ্যতা লাভ কৰিব পাৰে বা কোনো নিৰ্দিষ্ট KGB2L কনফিগাৰেচনত ফিট হ'ব পাৰে বুলি প্ৰমাণ নকৰে।
একেদৰে উদাহৰণটোৰ ১২০ কিলোৱাট ঘন্টা হৈছে নিৰ্দিষ্ট খৰচৰ সময়ছোৱাত উদ্ভাৱন কৰা মিটাৰ ৰিডিং। ইয়াক KGB2L কেটেলগ 12–18 কিলোৱাট ক্ষেত্ৰৰ পৰা আহৰণ কৰা বা বৈধ কৰা নহয় যদিহে জোখৰ সময় আৰু সঁজুলিৰ সীমা মিল নাথাকে। এটা কিলোৱাট শক্তিৰ পৰিসংখ্যাক ধাৰণা কৰা ঘণ্টাৰে গুণ কৰিলে এটা বাজেট স্ক্ৰীণ কৰিব পাৰি, কিন্তু ই এটা সংস্থাপিত লাইনৰ বাবে মিটাৰৰ ফলাফল নহয়।
বিক্ৰীযোগ্য আউটপুট হিচাপে ৬০০ পিচি/এইচআৰ প্ৰৱেশ নকৰিব।প্ৰডাক্ট পেজত ইয়াক ড্ৰাই-চাইকেল ফিগাৰ বুলি কোৱা হৈছে। ৰেজিন এক্সট্ৰুচন, পেৰিছন গঠন, উৰুৱাই দিয়া, শীতল কৰা, আঁতৰোৱা, ট্ৰিমিং কৰা আৰু পৰিদৰ্শনে প্ৰকৃত গণনাত প্ৰভাৱ পেলায়। নিৰ্বাচিত ছাঁচ আৰু সামগ্ৰীৰ সৈতে গ্ৰহণ কৰা হাৰ গণনা কৰক, তাৰ পিছত প্ৰযোজ্য থ্ৰুপুট নিৰ্দিষ্টকৰণৰ বিপৰীতে মুঠ ৰেজিনৰ চাহিদা পৰীক্ষা কৰক।
মেচিনৰ নিৰ্দিষ্টকৰণে এতিয়াও প্ৰাৰ্থী সঁজুলিসমূহ সংকুচিত কৰে আৰু দেখুৱাই যে কিহৰ বাবে পণ্য-নিৰ্দিষ্ট পৰীক্ষামূলক বা যোগানকাৰীৰ ব্যাখ্যাৰ প্ৰয়োজন। প্ৰকৃত ডাই-হেডৰ ব্যৱস্থা, উদ্দেশ্যপ্ৰণোদিত গহ্বৰ, ছাঁচৰ খাম, উপযোগিতাৰ পৰিসৰ আৰু গ্ৰহণযোগ্য-আউটপুট পৰীক্ষাৰ অৱস্থাৰ বাবে সুধিব। কেটেলগৰ মূল্য এটা লেবেল নোহোৱাকৈ বিত্তীয় কোষত কপি কৰাৰ পৰিৱৰ্তে খৰচ পত্ৰৰ সৈতে উত্তৰবোৰ ৰাখক।
ক্ৰয়ৰ আটাইতকৈ শক্তিশালী প্ৰশ্নটো হ’ল মেচিনে অৰ্ডাৰৰ বাবে প্ৰয়োজনীয় গ্ৰহণযোগ্য আউটপুটত অনুমোদিত পাত্ৰটো বাৰে বাৰে বনায় নেকি? কিংগলৰকাৰখানাৰ গ্ৰহণযোগ্যতা পৰীক্ষা গাইডএটা আউটপুট আৰু গুণগত মানৰ সিদ্ধান্ত ৰক্ষা কৰিবলৈ প্ৰয়োজনীয় অভিলেখ নিৰ্ধাৰণ কৰে। এটা খৰচৰ আৰ্হি সেই উৎপাদনৰ অভিলেখৰ সমানেই শক্তিশালী।
উৎপাদন অনুমান অনুমোদন কৰাৰ আগতে খৰচৰ পত্ৰিকাখন নিৰ্মাণ কৰক
উপযোগী কাৰ্য্যপত্ৰিকা এখন তত্বাৱধায়কে এটা চলোৱাৰ সময়ত সম্পূৰ্ণ কৰিব পৰাকৈ যথেষ্ট চমু আৰু পিছত বিত্তীয় বিভাগে অডিট কৰিবলৈ যথেষ্ট নিখুঁত। ওপৰত পণ্যৰ পৰিচয়, ছাঁচ পুনৰীক্ষণ, ৰেজিন লট আৰু মুদ্ৰা ৰাখক। তাৰ পিছত উৎস মানসমূহক জুখিব পৰা, নথিভুক্ত চালান/পে-ৰোল মূল্য বা ধাৰণা হিচাপে লেবেল কৰক। উৎস নথকা এটা কোষ নীৰৱে প্ৰতিশ্ৰুতি দিয়া গ্ৰাহকৰ ফলাফল হ’ব নালাগে।
- গ্ৰহণযোগ্যতাৰ সংজ্ঞা দিয়ক।অংকন, পৰীক্ষাৰ মাপকাঠী আৰু মল্ডিং, ট্ৰিমিং, লিক পৰীক্ষা বা পেকিঙৰ পিছত গণনা কৰা হয় নে নহয় লিপিবদ্ধ কৰা।
- লগ সময়।বুক কৰা, পৰিকল্পিত আৰু চলি থকা সময়, ষ্টপ, ষ্টাৰ্টআপ আৰু চেঞ্জঅভাৰ সময় টাইমষ্টেম্পৰ সৈতে ধৰি ৰাখক।
- সামগ্ৰীৰ মাজত মিলন ঘটাওক।জাৰি কৰা আৰু বাকী থকা ৰেজিন ওজন কৰা; ৰেকৰ্ড পাৰ্জ, ট্ৰিম, প্ৰত্যাখ্যান, অনুমোদিত ৰিগ্ৰাইণ্ড আৰু পৰীক্ষা কৰা স্ক্ৰেপ ক্ৰেডিট।
- মিটাৰ আৰু কৰ্মচাৰীৰ সংখ্যা পঢ়ক।বিদ্যুতৰ ৰিডিং, মিটাৰৰ সীমাৰ ভিতৰত সঁজুলি, পেইড পাৰ্চন-ঘণ্টা আৰু শ্বেয়াৰড ইউটিলিটি আবণ্টন ৰেকৰ্ড কৰক।
- খৰচ এবাৰ নিৰ্ধাৰণ কৰক।নথিভুক্ত সামগ্ৰী, শক্তি, শ্ৰম, মেচিনৰ ওভাৰহেড, ছাঁচ আবণ্টন আৰু উপভোগ্য সামগ্ৰী প্ৰৱেশ কৰক; ডুপ্লিকেটৰ বাবে পৰীক্ষা কৰক।
- গ্ৰহণ কৰা বটল গণনা কৰক।গ্ৰাছ কাউণ্টৰ মিলন, প্ৰত্যাখ্যান, পুনৰ কাম আৰু প্ৰক্ৰিয়াত কাম কৰা, তাৰ পিছত নিযুক্ত খৰচক গ্ৰহণ কৰা গণনাৰে ভাগ কৰা।
- সিদ্ধান্তটো পৰীক্ষা কৰক।কম উৎপাদন, দীঘলীয়া ষ্টপ, গধুৰ পেৰিছন আৰু চুটি ক্ৰমৰ সৈতে পুনৰ গণনা কৰক। বিচাৰৰ প্ৰমাণৰ প্ৰয়োজনীয় অনুমানসমূহ তালিকাভুক্ত কৰক।
গ্ৰহণযোগ্যতাৰ সংজ্ঞাটোৱে সংখ্যাটোৰ সৈতে যাত্ৰা কৰিব লাগে। “প্ৰতি বটলত ০.৪৮৩ ডলাৰ” হস্তান্তৰযোগ্য নহয়; “এই কাল্পনিক আঠ ঘণ্টাৰ লেজাৰৰ অধীনত প্ৰতিটো গ্ৰহণযোগ্য ট্ৰিমড বটলত ০.৪৮৩ ডলাৰ” ব্যাখ্যাযোগ্য। এটা প্ৰকৃত কাৰখানাই ইয়াৰ তথ্যসমূহ সলনি কৰিব লাগে আৰু ফলাফলসমূহে আপষ্ট্ৰিম হেণ্ডলিং, ডাউনষ্ট্ৰিম পৰিদৰ্শন, পেকিং আৰু শ্বেয়াৰড ইউটিলিটিসমূহ অন্তৰ্ভুক্ত কৰে নেকি সেই বিষয়ে উল্লেখ কৰিব লাগে।
ফলাফল উপস্থাপন কৰাৰ আগতে মিলন কৰক: গ্ৰহণ কৰা যোগ কৰি প্ৰত্যাখ্যান কৰা আৰু সমাধান নোহোৱা ঢালাই কৰা অংশসমূহে স্থূল গণনাৰ বিষয়ে ব্যাখ্যা কৰিব লাগে। মুকলি ষ্টক প্লাছ সংযোজন বিয়োগ বন্ধ ষ্টক আৰু নথিভুক্ত স্থানান্তৰে খৰচ কৰা ৰেজিনৰ ব্যাখ্যা দিব লাগে। মিটাৰৰ ব্যৱধান উৎপাদনৰ সময়ৰ লগত মিলিব লাগে বা স্বচ্ছভাৱে আবণ্টন দিব লাগে। যদি সেই চেকবোৰ বিফল হয়, তেন্তে চূড়ান্ত ইউনিট খৰচৰ পেনিৰ ওপৰত বিতৰ্ক কৰাৰ আগতে ৰেকৰ্ডটো ঠিক কৰক।
ফেক্টৰীৰ দৃষ্টিভংগী সেই চেকবোৰত আছে। এটা নমুনা বটলে জ্যামিতি দেখুৱাব পাৰে; এটা সময় আৰু ওজন কৰা দৌৰে এটা প্ৰক্ৰিয়া পুনৰাবৃত্তিযোগ্য আৰু অৰ্থনৈতিক নেকি তাক দেখুৱায়। ভিত্তি ৰেচিপি, ছেটিংছ, পৰিদৰ্শনৰ ফলাফল আৰু পৰীক্ষামূলক প্ৰতিবেদন একেলগে ৰাখক। যদি কোনো যোগানকাৰীয়ে খৰচৰ অনুমান সংশোধন কৰে, তেন্তে কোনটো ধাৰণা সলনি হৈছে সুধিব: গ্ৰহণ কৰা উৎপাদন, মুঠ ভৰ, শক্তি, শ্ৰমৰ পৰিসৰ, সঁজুলি বা ওভাৰহেড।
এটা পণ্য-নিৰ্দিষ্ট মেচিন আৰু খৰচৰ পৰ্যালোচনাৰ অনুৰোধ কৰক
বটলৰ অংকন বা নমুনা, সামগ্ৰীৰ গ্ৰেড, লক্ষ্য ওজন, পৰিকল্পিত উৎপাদনৰ সময়, গ্ৰহণ কৰা উৎপাদনৰ লক্ষ্য আৰু পৰিদৰ্শনৰ প্ৰয়োজনীয়তা কিংগললৈ প্ৰেৰণ কৰক। দলটোক উপযুক্ত সংৰূপ আৰু প্ৰতিৰক্ষামূলক খৰচৰ অনুমানৰ বাবে এতিয়াও প্ৰয়োজনীয় প্ৰমাণ চিনাক্ত কৰিবলৈ কওক। স্থানীয় ৰেজিনৰ মূল্য, শুল্ক, মজুৰি আৰু ওভাৰহেড ক্ৰেতাৰ ৰেকৰ্ডৰ পৰা আহিব লাগে।
ব্যৱহাৰকিংগলৰ অফিচিয়েল যোগাযোগ পৃষ্ঠা. ইয়াত নিংবো কিংগল মেচিনেৰী কোম্পানী লিমিটেড, ইউয়াও চিটি, নিংবো, ঝেজিয়াং, চীন,sales@kingngle.comআৰু+৮৬-৫৭৪-৮৭১০৩৬৬৫. ইয়াত কোনো গ্ৰাহকৰ প্ৰশংসাপত্ৰ বা অপৰীক্ষিত প্ৰকল্পৰ ফলাফল যোগ কৰা হোৱা নাই।
সঘনাই সোধা প্ৰশ্ন
এই উত্তৰবোৰে কাৰ্য্যপত্ৰিকাৰ দৰে একে সীমা ব্যৱহাৰ কৰে। এটা ভিন্ন প্ৰক্ৰিয়া, পণ্য বা একাউণ্টিং নীতিৰ বাবে, ফলাফল তুলনা কৰাৰ আগতে হৰটোৰ নাম সলনি কৰক আৰু খৰচৰ ৰেখাসমূহ সামঞ্জস্য কৰক।
প্ৰতি ইউনিটত ব্ল’ মল্ডিঙৰ খৰচ কেনেকৈ গণনা কৰা হয়?
এটা নিৰ্দিষ্ট সময়ৰ বাবে সামগ্ৰী, জুখি উলিওৱা উপযোগীতা, পেইড লেবাৰ, ননঅভাৰলেপিং মেচিন অভাৰহেড, টুলিং আবণ্টন আৰু অন্যান্য নিৰ্ধাৰিত উৎপাদন খৰচ যোগ কৰক। সেই মুঠক একে সময়ছোৱাত এটা উল্লেখিত পৰিদৰ্শন স্থানত গ্ৰহণ কৰা পাত্ৰৰে ভাগ কৰক। ইনপুট ৰেকৰ্ড ধৰি ৰাখক যাতে গণনা পৰীক্ষা কৰিব পাৰি আৰু পুনৰাবৃত্তি কৰিব পাৰি।
ফ্লেছ আৰু প্ৰত্যাখ্যান কৰা বটলবোৰ সামগ্ৰীৰ খৰচত গণনা কৰা উচিত নেকি?
হয়। ফ্লেছ আৰু প্ৰত্যাখ্যান কৰা বটল তৈয়াৰ কৰিবলৈ ব্যৱহাৰ কৰা সামগ্ৰী সেই সময়ৰ ৰেজিন ভাৰসাম্যৰ অন্তৰ্গত। ইয়াৰ ক্ৰয় খৰচ অন্তৰ্ভুক্ত কৰাৰ পিছত একেটা ৰেজিনক পুনৰ পৃথক আৱৰ্জনা চাৰ্জ হিচাপে যোগ নকৰিব। অনুমোদিত ৰিগ্ৰাইণ্ড, বাকী থকা তথ্য আৰু পৰীক্ষিত পুনৰ বিক্ৰী ক্ৰেডিট পৃথকে পৃথকে ৰেকৰ্ড কৰক যাতে আদায় কৰাটো এটা অসৰ্থিত ৰেহাই নহয়।
বটলৰ খৰচ অনুমান কৰিবলৈ মেচিনৰ শুকান চক্ৰৰ হাৰ ব্যৱহাৰ কৰিব পাৰিনে?
কেৱল সীমিত যান্ত্ৰিক উল্লেখ হিচাপেহে। শুকান-চক্ৰৰ হাৰে পণ্যটোৰ মল্ডিং, শীতল, ট্ৰিমিং বা গ্ৰহণযোগ্য উৎপাদন প্ৰমাণ নকৰে। কিংগলৰ কেজিবি২এল পেজত ইয়াৰ ৬০০ পিচি/এইচআৰ ফিগাৰক শুকান চক্ৰ বুলি লেবেল দিয়া হৈছে। খৰচৰ হৰৰ বাবে এটা পণ্য-নিৰ্দিষ্ট ৰান বা এটা স্পষ্টভাৱে উল্লেখ কৰা পৰিস্থিতি ব্যৱহাৰ কৰক, আৰু কেটেলগ তথ্য জুখি উলিওৱা ফলাফলৰ পৰা পৃথক ৰাখক।
বিদ্যুতৰ খৰচ কিলোৱাট নে কিলোৱাট ঘণ্টাৰ ওপৰত ভিত্তি কৰি?
নিৰ্দিষ্ট সময়ছোৱাত ব্যৱহৃত কিলোৱাট ঘণ্টা ব্যৱহাৰ কৰক আৰু প্ৰযোজ্য বিদ্যুৎ শুল্কৰে গুণ কৰক। কিলোৱাট ঘন্টাই শক্তিৰ বৰ্ণনা কৰে, আনহাতে কিলোৱাট ঘন্টাই সময়ৰ লগে লগে ব্যৱহৃত শক্তিৰ বৰ্ণনা কৰে। মিটাৰটোত কেৱল ব্ল’ মল্ডিং মেচিনটো অন্তৰ্ভুক্ত কৰা হৈছে নে কম্প্ৰেছাৰ, কুলিং চিষ্টেম, গ্ৰাইণ্ডাৰ, ৰবট আৰু পৰিদৰ্শন সঁজুলিও অন্তৰ্ভুক্ত কৰা হৈছে নেকি সেইটো চিনাক্ত কৰা। অংশীদাৰী সঁজুলিসমূহ এবাৰ যোগ কৰক, এটা নথিভুক্ত আবণ্টন ব্যৱহাৰ কৰি।
প্ৰতিটো ভাল বটলৰ খৰচ কমোৱাৰ আটাইতকৈ দ্ৰুত নিৰ্ভৰযোগ্য উপায় কি?
ইয়াৰ কোনো ইউনিভাৰ্চেল ফাৰ্ষ্ট লিভাৰ নাই। ভৰ ভাৰসাম্য আৰু লগ নাকচ কৰক, তাৰ পিছত আটাইতকৈ ডাঙৰ পৰিহাৰযোগ্য লোকচান চিনাক্ত কৰক। এটা সুস্থিৰ পেৰিছন প্ৰফাইল, সংশোধিত শীতল বটলনেক বা সমাধান কৰা লিক-পৰীক্ষা বিফলতাই সৰু ৰেজিন ৰেহাইতকৈ অধিক সহায় কৰিব পাৰে, কিন্তু এটা পৰিৱৰ্তনে অনুমোদিত পণ্য পৰীক্ষাত উত্তীৰ্ণ হ'ব লাগিব আৰু একেটা ৰানৰ পৰা গ্ৰহণ কৰা উৎপাদন আৰু মুঠ খৰচৰ ওপৰত মূল্যায়ন কৰিব লাগিব।
উৎসৰ সীমা: কিংগলৰ সংযুক্ত পৃষ্ঠাসমূহে উদ্ধৃত নিৰ্দিষ্টকৰণ, কোম্পানী বিৱৰণ আৰু আনুষংগিক পদ্ধতিসমূহ সমৰ্থন কৰে। EUROMAP 46.2 এ পণ্য-নিৰ্দিষ্ট শক্তি জোখা সমৰ্থন কৰে। সকলো কাম কৰা-উদাহৰণস্বৰূপ মূল্য, হাৰ, ওজন, উৎপাদন আৰু খৰচ কাল্পনিক সম্পাদকীয় ইনপুট।