এই FAT প্ৰতিবেদনত কোৱা হৈছে "পাছ"। ই প্ৰায় একোৱেই প্ৰমাণ নকৰে।
ব্ল' মল্ডিং মেচিনৰ কাৰখানাৰ গ্ৰহণযোগ্যতা পৰীক্ষা তেতিয়াহে উপযোগী হয় যেতিয়া প্ৰতিটো সিদ্ধান্তই চিনাক্ত কৰা মেচিন, পণ্য, পদ্ধতি, সীমা আৰু ফলাফলৰ দিশলৈ উভতি যায়।
মেচিনটোৱে চক্ৰান্ত কৰে। কনভেয়ৰৰ পৰা বটলবোৰ ওলাই আহে। সাক্ষীয়ে PASS বুলি লিখা এটা পৃষ্ঠাত স্বাক্ষৰ কৰে। কোঠাটোত নথকা প্ৰজেক্ট মেনেজাৰ এজনৰ ওচৰলৈ ৰিপৰ্টটো নপৰালৈকে সকলোৱে নিজকে শেষ অনুভৱ কৰে। কোনটো ৰেজিন গ্ৰেড চলিছিল? কোনটো ছাঁচ পুনৰীক্ষণ? কিমান বটল পাৰ হৈ গ’ল? "সুৰক্ষা ঠিক আছে" আচলতে কি পৰীক্ষা কৰিছিল? পৃষ্ঠাই উত্তৰ দিব নোৱাৰে।
ব্ল’ মল্ডিং মেচিনৰ পৰীক্ষাৰ সাক্ষী হোৱা আৰু গ্ৰহণযোগ্যতাৰ অভিলেখ সৃষ্টি কৰাৰ মাজৰ পাৰ্থক্যটোৱেই সেইটোৱেই। এটা ফেক্টৰী গ্ৰহণযোগ্যতা পৰীক্ষা, যিটোক প্ৰায়ে FAT লৈ চুটি কৰা হয়, শিপমেণ্টৰ আগতে স্পেচিফিকেশনৰ ব্যৱধান উন্মোচন কৰিব লাগে আৰু পিছত সিদ্ধান্তটো ব্যাখ্যা কৰিবলৈ যথেষ্ট প্ৰসংগ সংৰক্ষণ কৰিব লাগে। ই কোনো আনুষ্ঠানিক ৰান অফ নহয়, আৰু ই ভৱিষ্যতৰ প্ৰতিটো উৎপাদনৰ অৱস্থাৰ প্ৰমাণ নহয়।
কিংগলৰ কাৰেণ্টবিক্ৰী প্ৰক্ৰিয়াক্ৰেতাসকলক মেচিন পৰীক্ষণত অংশগ্ৰহণ কৰিবলৈ আমন্ত্ৰণ জনোৱা হয় আৰু প্ৰয়োজন সাপেক্ষে তৃতীয় পক্ষৰ পৰিদৰ্শনৰ ব্যৱস্থা কৰিব পাৰি বুলি কয়। যিয়েই পৰীক্ষাৰ সাক্ষী হয়, এতিয়াও এটা চুক্তিবদ্ধ প্ৰট’কলৰ প্ৰয়োজন। উপস্থিতিয়ে প্ৰমাণৰ ঠাই লোৱা নাই।
কাৰখানাৰ গ্ৰহণযোগ্যতা পৰীক্ষাৰ প্ৰতিবেদন
৫ এল বটল, এইচ ডি পি ইবটলটোৰ নহয়, শ্ৰেণীৰ বৰ্ণনা কৰে
নামমাত্ৰ ৫ লিটাৰৰ দুটা পাত্ৰৰ ওজন, হেণ্ডেল, ডিঙিৰ ফিনিচিং, পিঞ্চ জ্যামিতি, ট্ৰিমৰ অৱস্থা আৰু বেৰৰ লক্ষ্য বেলেগ বেলেগ হ’ব পাৰে। সেই পাৰ্থক্যবোৰে পেৰিচনৰ চাহিদা, শীতল হোৱাৰ সময় আৰু এটা গ্ৰহণযোগ্য অংশৰ অৰ্থ সলনি কৰে। "এইচডিপিই"ও এটা বস্তুগত পৰিয়াল, গ্ৰেড ক'ড নহয়।
পৰীক্ষাৰ প্ৰবন্ধটোৰ বাবে এটা নিয়ন্ত্ৰিত অংশ অংকন আৰু পুনৰীক্ষণ, সমাপ্ত অৱস্থা, ছাঁচ আৰু ডাই চিনাক্তকৰ্তা, ৰেজিন যোগানকাৰী আৰু গ্ৰেড, লট, ৰং বা যোগকৰণ পেকেজ, আৰু পুনৰ গ্ৰাইণ্ড বা পুনঃব্যৱহাৰ কৰা বিষয়বস্তুৰ বাবে এটা চুক্তিবদ্ধ নিয়মৰ প্ৰয়োজন। উপযোগীতা আৰু সামগ্ৰী প্ৰস্তুত কৰাটোও চৰ্তৰ ৰেকৰ্ডৰ অন্তৰ্গত। তেওঁলোকৰ অবিহনে এটা ভাল ফলাফল ক্ৰেতাৰ উদ্যোগত পুনৰুত্পাদনযোগ্য আৰম্ভণিৰ বিন্দু হ’ব নোৱাৰে।
দ্য...এক্সট্ৰুচন ব্ল' মল্ডিং মল্ড ডিজাইন গাইডছাঁচ, ডাই হেড, ট্ৰিমিং পদ্ধতি আৰু পৰিদৰ্শন ডেটামক কিয় এটা ব্যৱস্থা হিচাপে অনুমোদন কৰিব লাগে সেই বিষয়ে ব্যাখ্যা কৰে। য'ত দেৱাল বিতৰণ গুৰুত্বপূৰ্ণ, একেবোৰ অংকন স্থানসমূহ...পেৰিচন প্ৰগ্ৰেমিং আৰু দেৱাল-বেধৰ ৰেকৰ্ড.
উৎপাদন পৰীক্ষাত [ৰঙ, যোগকৰণ আৰু পুনৰ গ্ৰাইণ্ড অৱস্থা], ছাঁচ [আইডি আৰু পুনৰীক্ষণ], ডাই আৰু পিন [আইডি], আৰু অংশ অংকন [আইডি আৰু পুনৰীক্ষণ]ৰ সৈতে ৰেজিন [যোগানকাৰী, সম্পূৰ্ণ গ্ৰেড আৰু লট] ব্যৱহাৰ কৰা হৈছিল। [ডাউনষ্ট্ৰিম অপাৰেচনৰ নামকৰণ কৰা] পিছত চুক্তিবদ্ধ সমাপ্ত অৱস্থাত নমুনাসমূহৰ মূল্যায়ন কৰা হৈছিল।
৫০০ x ২ পিচি/ঘণ্টাবটলৰ উৎপাদন গ্ৰহণ কৰা নহয়
উদাহৰণটোৱে এটা কেটেলগ প্ৰসংগ ফলাফল স্তম্ভত কপি কৰিছে। কিংগলৰ বৰ্তমানৰ KGB5D পৃষ্ঠাই কেইবাটাও ক্ষমতা-সম্পৰ্কীয় মান প্ৰকাশ কৰে, কিন্তু সিহঁতে একে বস্তু জুখিব নোৱাৰে।
KGB5D পৃষ্ঠাত আচলতে কি কোৱা হৈছে
এই প্ৰথম-পক্ষৰ মানসমূহ কেটেলগ প্ৰসংগ। নাম নথকা বটলৰ বাবেই সেইবোৰ ফলাফল নহয়।
এটা শুকান যান্ত্ৰিক চক্ৰই ৰেজিন অবিহনে গতি আৰু ক্ৰম পৰীক্ষা কৰিব পাৰে। গলনাংক ক্ষমতাই উল্লেখিত পৰিস্থিতিত পলিমাৰ থ্ৰুপুটৰ বিষয়ে চিন্তা কৰে। গ্ৰহণ কৰা বটলৰ উৎপাদনে প্ৰকৃত ছাঁচ, ৰেজিন, শীতল, ট্ৰিমিং, পৰিদৰ্শন আৰু প্ৰত্যাখ্যান যোগ কৰে। ইজনে সিজনক ৰিপৰ্ট কৰিলে নিশ্চয়তাৰ ভুৱা স্তৰ সৃষ্টি হয়।
তুলনা কৰাৰ সময়ত একেটা পৃথকীকৰণেই গুৰুত্বপূৰ্ণএকক আৰু দুটা ষ্টেচন মেচিনবা মূল্যায়ন কৰাবহু-মূৰ আৰু বহু-গহ্বৰৰ ব্যৱস্থা. অধিক গতি বা অধিক আউটলেটে স্বয়ংক্ৰিয়ভাৱে অধিক অনুমোদিত সামগ্ৰী উৎপাদন নকৰে।
শুকান-চক্ৰৰ ফলাফল: [নামযুক্ত ক্ৰম আৰু অন্তৰ্ভুক্তি]ৰ অধীনত [প্ৰতি ঘণ্টাত হোৱা পৰিঘটনা]। উৎপাদন-পৰীক্ষাৰ ফলাফল: [নিৰ্ধাৰিত পৰ্যবেক্ষণ কৰা উৎপাদন সময়]ৰ সময়ত [গ্ৰহণ কৰা বটল], এই প্ৰতিবেদনত লিপিবদ্ধ কৰা নিয়ন্ত্ৰিত পৰীক্ষাৰ প্ৰবন্ধ আৰু গ্ৰহণ পদ্ধতি ব্যৱহাৰ কৰি।
মিশ্ৰিত বিনে দেখুৱাব পাৰে যে গ্ৰহণযোগ্য বটলৰ অস্তিত্ব আছিল। এটা ষ্টেচন, হেড বা টাইম পিৰিয়ডে বিফলতাৰ কাৰণ হৈছে নে নাই সেয়া প্ৰকাশ কৰিব নোৱাৰি।
গুণগত মান: উত্তীৰ্ণপদ্ধতি আৰু মিছ দুয়োটা লুকুৱাই ৰাখে
এটা গুণগত সিদ্ধান্তৰ বাবে এটা নিয়ন্ত্ৰিত সীমা আৰু এটা অনুসন্ধানযোগ্য পৰ্যবেক্ষণৰ প্ৰয়োজন। ষ্টেচন, হেড বা কেভিটি, টাইমষ্টেম্প আৰু ক্ৰম ওজন, দেৱাল জোখা, মাত্ৰিক পৰীক্ষা আৰু কাৰ্য্যকৰী পৰীক্ষাৰ জৰিয়তে সংযুক্ত কৰি ৰাখক। দুটা ষ্টেচন, দুটা আউটলেট ছেটআপৰ বাবে, সকলো বটল এটা বিনত মিহলাই সেই অৱস্থানৰ আৰ্হি মচি পেলাব পাৰে যিয়ে এটা সঁজুলি বা প্ৰক্ৰিয়াৰ সমস্যাৰ স্থান নিৰ্ণয় কৰিব পাৰিলেহেঁতেন।
গেজৰ পৰিচয়, জোখ-মাখৰ পদ্ধতি আৰু সম্পূৰ্ণ অৱস্থা লিপিবদ্ধ কৰক। ট্ৰিমিং কৰাৰ আগতে ডিঙি এটা গ্ৰহণযোগ্য যেন লাগিব পাৰে কিন্তু পিছত কেপ গেজ এটা বিকল হ’ব পাৰে। এটা পাত্ৰই দৃশ্যমান পৰিদৰ্শন পাছ কৰিব পাৰে আৰু তথাপিও চিটিকি বা শেষত লিক হ’ব পাৰে। পৰিদৰ্শনত বটলে কৰিবলগীয়া কামটো অনুসৰণ কৰিব লাগে, আন এটা সামগ্ৰীৰ পৰা কপি কৰা জেনেৰিক তালিকা অনুসৰণ কৰা উচিত নহয়।
যেতিয়া কোনো দোষ দেখা দিয়ে, তেতিয়া কেইবাটাও ছেটিংছ সলনি কৰাৰ আগতে প্ৰমাণসমূহ শ্ৰেণীভুক্ত কৰক। দ্য...এক্সট্ৰুচন ব্ল' মল্ডিং দোষ গাইডপদাৰ্থ, পেৰিছন, ছাই, শীতল আৰু যান্ত্ৰিক কাৰণ পৃথক কৰে যাতে এটা সংশোধন অনুমানৰ দৰে নহয়।
নমুনা [ID ৰেঞ্জ] [ষ্টেচন/আউটলেট] দ্বাৰা [সময়ত] সংগ্ৰহ কৰা হৈছিল। টেবুল [উল্লেখ]ত প্ৰতিটো জুখি উলিওৱা মান, পদ্ধতি, গেজ, গ্ৰহণযোগ্যতাৰ সীমা আৰু স্বভাৱ লিপিবদ্ধ কৰা হয়। প্ৰত্যাখ্যান গণনাত থাকে আৰু কাৰণ ক'ড কঢ়িয়াই লৈ ফুৰে।
নিৰাপত্তা: উত্তীৰ্ণএটা ফাংচন পৰীক্ষাৰ বৰ্ণনা নকৰে
এটা লেবেল বা ঘোষণাই দেখুৱাব নোৱাৰে যে এটা সুৰক্ষামূলক ডিভাইচ সক্ৰিয় কৰাৰ সময়ত মেচিনে কেনে প্ৰতিক্ৰিয়া প্ৰকাশ কৰিছিল। অনুমোদিত প্ৰকল্প সুৰক্ষা পৰিকল্পনাই আৰম্ভ কৰা ডিভাইচ, মেচিনৰ অৱস্থা, প্ৰত্যাশিত সঁহাৰি, পৰ্যবেক্ষণ কৰা সঁহাৰি আৰু পুনৰ নিৰ্ধাৰণ আচৰণ চিনাক্ত কৰিব লাগে। ৰেকৰ্ডত এইটোও দেখুৱাব লাগে যে কোনবোৰ গাৰ্ড, ইন্টাৰলক, জৰুৰীকালীন ষ্টপ আৰু চুক্তিবদ্ধ দোষৰ অৱস্থা প্ৰকৃততে পৰীক্ষা কৰা হৈছিল।
আই এছ অ’ ১২১০০যন্ত্ৰপাতিৰ বিপদ মূল্যায়ন আৰু বিপদ হ্ৰাসৰ বাবে সাধাৰণ নীতি প্ৰদান কৰে।আই ই চি ৬০২০৪-১:২০১৬+এ১:২০২১মেচিনৰ বৈদ্যুতিক, ইলেক্ট্ৰনিক আৰু প্ৰগ্ৰেমেবল ইলেক্ট্ৰনিক সঁজুলিসমূহৰ বিষয়ে আলোচনা কৰে। এই উল্লেখসমূহে পৰ্যালোচনাৰ ফ্ৰেমৱৰ্কত সহায় কৰে, কিন্তু এই প্ৰবন্ধটোৱে গন্তব্যস্থানত প্ৰয়োজনীয় আইন, মানদণ্ড বা অনুকূলতা পদ্ধতি নিৰ্ধাৰণ কৰিব নোৱাৰে। ক্ৰেতাৰ দায়িত্বশীল সুৰক্ষা পেছাদাৰীয়ে সেই পৰিসৰ নিৰ্ধাৰণ কৰিব লাগিব।
সুৰক্ষা কাৰ্য্যসমূহ অনুমোদিত পৰিকল্পনা [আইডি আৰু পুনৰীক্ষণ]ৰ বিপৰীতে পৰীক্ষা কৰা হৈছিল। ৰেকৰ্ড [উল্লেখ] এ প্ৰতিটো ডিভাইচ, আৰম্ভণি মেচিনৰ অৱস্থা, প্ৰত্যাশিত সঁহাৰি, পৰ্যবেক্ষণ কৰা সঁহাৰি আৰু পুনৰায় সেট ফলাফল চিনাক্ত কৰে। পৰীক্ষা নকৰা সংহতি আৰু গন্তব্য-স্থান বস্তুসমূহক SAT পৰিসৰ হিচাপে তালিকাভুক্ত কৰা হৈছে।
চলোৱাৰ সময়: ১ ঘণ্টাঘড়ীটো সংজ্ঞায়িত নোহোৱালৈকে কোনো অৰ্থ নাই
ঠাণ্ডা আৰম্ভণিৰ পৰা, স্থিতিশীলতাৰ পিছত, নে স্বয়ংক্ৰিয় উৎপাদন চলি থকাৰ সময়তহে ঘণ্টাটো জুখিছিল নেকি? সামগ্ৰী পুনৰ ভৰোৱা, গুণগত মান ৰখা, হাতৰ হস্তক্ষেপ, ট্ৰিমিং বন্ধ বা এলাৰ্ম পুনৰুদ্ধাৰ গণনা কৰা হৈছিলনে? আৰম্ভণি আৰু বন্ধ নিয়ম অবিহনে এটা সময়সীমাই দুটা পক্ষক একেটা ৰানৰ পৰা বিভিন্ন পৰিৱেশন প্ৰতিবেদন কৰিবলৈ দিয়ে।
মল্ডিং ইভেণ্ট, গ্ৰছ পাৰ্ট আৰু গ্ৰহণ কৰা অংশক পৃথক কাউণ্টাৰ হিচাপে ৰাখক। ৰেকৰ্ডে কাৰণ অনুসৰি নাকচ কৰে আৰু লগ টাইমষ্টেম্পৰ সৈতে বন্ধ হয়। উৎপাদন কেপিআইসমূহৰ ওপৰত এটা এনআইএছটি গৱেষণা পত্ৰই উপলব্ধতা, ফলপ্ৰসূতা আৰু গুণগত মানক পৃথক পদক্ষেপ হিচাপে গণ্য কৰে, আৰু লক্ষ্য কৰে যে লাইন থ্ৰুপুট সঁজুলি, বাফাৰ আৰু ইয়াৰ পাৰস্পৰিক ক্ৰিয়াৰ ওপৰত নিৰ্ভৰ কৰে। সেই পাৰ্থক্য ইয়াত উপযোগী: এটা মল্ডিং মেচিনে চাইকেল চলাই থাকিব পাৰে আৰু এটা ট্ৰিমাৰ বা লিক টেষ্টাৰে গ্ৰহণযোগ্য আউটপুট সীমিত কৰে। চাওক দ্যNIST প্ৰকাশন.
পৰ্যবেক্ষণ কৰা ভাল উৎপাদন = গ্ৰহণ কৰা বটল / নিৰ্ধাৰিত উৎপাদন সময়
সময়ৰ ভিত্তিত কি কি অন্তৰ্ভুক্ত কৰা হৈছে উল্লেখ কৰক। হৰৰ পৰা ষ্টপ, ৰিজেক্ট বা পৰিদৰ্শন হোল্ড নিৰৱে আঁতৰাই নিদিব।
প্ৰয়োজনীয় সময়সীমা প্ৰকল্প নিৰ্দিষ্ট। চুটি দৌৰে এটা সংকীৰ্ণ অৱস্থা পৰীক্ষা কৰিব পাৰে, কিন্তু ই বাৰ্ষিক ক্ষমতা বা জীৱনকালীন নিৰ্ভৰযোগ্যতা স্থাপন কৰিব নোৱাৰে। যদি সামগ্ৰী পুনৰ ভৰোৱা, স্ক্ৰেপ ঘূৰাই দিয়া, উষ্ণতা স্থিতিশীলতা বা এটা স্থানান্তৰ পৰিৱৰ্তন গ্ৰহণযোগ্যতাৰ বাবে গুৰুত্বপূৰ্ণ, ইয়াক প্ৰটোকলত স্পষ্টভাৱে অন্তৰ্ভুক্ত কৰক।
গ্ৰহণ উইণ্ড' [timestamp] ৰ পৰা [timestamp] লৈ চলিছিল। চুক্তিবদ্ধ সময়ৰ ভিত্তিত [ঘটনাসমূহ] অন্তৰ্ভুক্ত কৰা হয় আৰু [ঘটনাসমূহ] বাদ দিয়া হয়। ইভেন্ট লগে প্ৰতিটো বন্ধ, হস্তক্ষেপ, সংহতি পৰিবৰ্তন আৰু পুনৰাৰম্ভ সিদ্ধান্ত ৰেকৰ্ড কৰে।
চেক মাৰ্ক নহয়, দাবীৰ আশে-পাশে প্ৰতিবেদন পুনৰ নিৰ্মাণ কৰক
মেৰামতি কৰা প্ৰথম পৃষ্ঠাটো দীঘল হোৱাৰ প্ৰয়োজন নাই। ইয়াৰ দ্বাৰা প্ৰমাণৰ দিশলৈ আঙুলিয়াই দিয়াৰ প্ৰয়োজন। প্ৰতিটো গ্ৰহণযোগ্যতা দাবীয়ে ইয়াৰ চুক্তিবদ্ধ উৎস, পৰীক্ষা পদ্ধতি, উত্তীৰ্ণৰ সীমা, প্ৰকৃত ফলাফল আৰু সমৰ্থনকাৰী অভিলেখৰ নাম উল্লেখ কৰিব লাগে। এই মেট্ৰিক্সে তাৰ পিছত এজন পৰ্যালোচকক ফটোগ্ৰাফ, ডাটা টেবুল, এলাৰ্ম লগ, ৰেচিপি বেকআপ, নমুনা তালিকা আৰু স্বাক্ষৰিত বিচ্যুতিলৈ লৈ যাব পাৰে।
| গ্ৰহণযোগ্যতাৰ দাবী | প্ৰয়োজনীয়তা আৰু পদ্ধতি | প্ৰকৃত ফলাফল | প্ৰমাণৰ উল্লেখ | স্বভাৱ |
|---|---|---|---|---|
| অৰ্ডাৰ কৰা বিল্ড উপস্থিত আছে | ক্ৰয়ৰ নিৰ্দিষ্টকৰণ আৰু অনুমোদিত নিৰ্মাণ তালিকা, দুয়োটা পুনৰীক্ষণৰ দ্বাৰা | পৰিচয় আৰু ব্যতিক্ৰমসমূহ লিপিবদ্ধ কৰা হৈছে | নেমপ্লেট ফটো, ৱাকডাউন নিৰ্মাণ, পাঞ্চ আইডি | উত্তীৰ্ণ, চৰ্তযুক্ত বা বিফল |
| শুকান ক্ৰম পুনৰাবৃত্তিযোগ্য | স্বয়ংক্ৰিয় ক্ৰম, পৰ্যবেক্ষণ উইণ্ড' আৰু অনুমোদিত হস্তক্ষেপৰ নামকৰণ কৰা হৈছে | পৰিঘটনা, ষ্টপ আৰু পৰ্যবেক্ষণ কৰা সঁহাৰি | চক্ৰ লগ, এলাৰ্ম ৰপ্তানি, ভিডিঅ' বা সাক্ষী ৰেকৰ্ড | পৰিসৰ স্পষ্টকৈ উল্লেখ কৰক |
| নিয়ন্ত্ৰিত বটলে সীমা পূৰণ কৰে | অংশ অংকন, পৰীক্ষা পদ্ধতি, গেজ, নমুনা পৰিকল্পনা আৰু সীমা | জুখিব পৰা মান আৰু প্ৰত্যাখ্যান, কেৱল গড় নহয় | অৱস্থান আৰু সময়ৰ দ্বাৰা অনুসৰণযোগ্য নমুনা টেবুল | প্ৰতিটো মিছ ৰেকৰ্ড কৰক |
| গ্ৰহণ কৰা আউটপুটে লক্ষ্য পূৰণ কৰে | চুক্তিবদ্ধ সময়ৰ ভিত্তি আৰু ভাল-অংশৰ সংজ্ঞা | গ্ৰাছ কাউণ্ট, গ্ৰহণ কৰা গণনা আৰু ইভেণ্ট লগ | কাউণ্টাৰ ৰেকৰ্ড, গুণগত মানৰ টেবুল, ষ্টপ লগ | কোনো কেটেলগ প্ৰতিস্থাপন নাই |
| হেণ্ডঅভাৰ পুনৰুত্পাদনযোগ্য | প্ৰয়োজনীয় অংকন, হাতপুথি, চফট্ ৱেৰ আৰু ৰেচিপি তালিকা | পুনৰীক্ষণ আৰু বিন্যাসৰ দ্বাৰা পৰীক্ষা কৰা ফাইলসমূহ | দস্তাবেজ সূচী আৰু বেকআপ চেকছাম বা ৰচিদ | মুকলি ফাঁকবোৰ পাঞ্চ বস্তু হৈ পৰে |
এই পদ্ধতিয়ে দলটোৱে কেনেকৈ লিখে সেইটোও সলনি কৰে। "স্থিৰ কাৰ্য্য পৰ্যবেক্ষণ কৰা হৈছে" এটা সংজ্ঞায়িত উইন্ডো আৰু ইভেন্ট লগৰ সৈতে বান্ধ খাই থকা এটা বিবৃতি হয়। "বটলৰ মানদণ্ড ঠিক আছে" এটা নমুনা পৰিসৰ, পদ্ধতি, সীমা আৰু ফলাফল হৈ পৰে। "দস্তাবেজসমূহ সম্পূৰ্ণ" এটা সূচীভুক্ত নথিপত্ৰ তালিকা হয়। নিৰ্দিষ্ট ভাষাই মতানৈক্যৰ স্থান নিৰ্ণয় কৰাত আৰু বন্ধ কৰাটো প্ৰমাণ কৰাটো সহজ কৰি তোলে।
স্বাক্ষৰে এটা সিদ্ধান্ত লিপিবদ্ধ কৰিব লাগে, মুকলি কাম মচি পেলাব নালাগে
ক্ল’জআউটত প্ৰতিটো অমীমাংসিত সমস্যাৰ বাবে এটা আইডি, প্ৰয়োজনীয়তা, মালিক, নিৰ্ধাৰিত তাৰিখ, সংশোধন, পুনৰ পৰীক্ষা পদ্ধতি আৰু চূড়ান্ত নিষ্পত্তিৰ প্ৰয়োজন হয়। মৌখিক প্ৰতিশ্ৰুতি বন্ধ নহয়। ইমেইলত ব্যতিক্ৰমসমূহ লুকুৱাই ৰখা প্ৰতিবেদনত স্বাক্ষৰও নহয়।
প্ৰতিটো প্ৰয়োজনীয় মাপকাঠীৰ গ্ৰহণযোগ্য প্ৰমাণ থাকে আৰু কোনো মুকলি বস্তুৱে চালান বন্ধ নকৰে।
সীমাবদ্ধ মুকলি বস্তুৰ মালিক, তাৰিখ, বন্ধ কৰাৰ প্ৰমাণ আৰু লিখিত চালান কৰ্তৃপক্ষ থাকে।
এটা প্ৰয়োজনীয় ফলাফল ইয়াৰ সীমাৰ বাহিৰত, অনুপস্থিত, বা পৰীক্ষা কৰা বিন্যাসৰ সৈতে বান্ধিব নোৱাৰি ।
চালান কৰ্তৃপক্ষ চুক্তিৰ অন্তৰ্গত, এই লেখাত নহয়। ৰিপৰ্টৰ কাম হ’ল ভিত্তিটো দৃশ্যমান কৰা। যদি দলটোৱে চৰ্তসাপেক্ষ পাছ বাছি লয়, তেন্তে ৰেকৰ্ডত দেখুৱাব লাগে যে কোনে অৱশিষ্ট বিপদ গ্ৰহণ কৰিলে আৰু প্ৰতিটো বস্তু কেনেকৈ বন্ধ হ’ব।
FAT এ ফেক্টৰীৰ প্ৰশ্নটো বন্ধ কৰে, চাইটৰ প্ৰশ্নটো নহয়
এটা ফেক্টৰী পৰীক্ষাই ক্ৰেতাৰ চূড়ান্ত ভেটি, শক্তিৰ মান, উদ্যোগৰ শীতল লুপ, সংকোচিত বায়ু ব্যৱস্থা, গাৰ্ডিং সংহতি, সামগ্ৰীৰ লজিষ্টিক, ডাউনষ্ট্ৰিম লাইন বা স্থানীয় পৰিচালনা পদ্ধতি পৰীক্ষা কৰিব নোৱাৰে। সেই চৰ্তসমূহ সংস্থাপন আৰু ছাইট গ্ৰহণ পৰীক্ষাৰ অন্তৰ্গত, সাধাৰণতে SAT বুলি কোৱা হয়।
FAT প্ৰমাণ আগবঢ়াই নিব। গ্ৰহণযোগ্য ৰেচিপি, অংকন পুনৰীক্ষণ, নমুনা আইডি, এলাৰ্ম ৰেকৰ্ড আৰু পাঞ্চ-লিষ্টৰ অৱস্থাই কমিচনিঙৰ বাবে ভিত্তি ৰেখা গঠন কৰে। ৰেকৰ্ড কৰা কাৰখানাৰ অৱস্থাৰ সৈতে ছাইটৰ উপযোগীতাসমূহ তুলনা কৰা; কিংগলৰব্ল' মল্ডিং মেচিনৰ উপযোগিতা প্ৰয়োজনীয়তা গাইডকেৱল চাপে বায়ু, পানী বা বৈদ্যুতিক ক্ষমতাৰ বৰ্ণনা কিয় নকৰে সেই বিষয়ে ব্যাখ্যা কৰে। দ্য...প্ৰতিৰোধমূলক ৰক্ষণাবেক্ষণ গাইডতাৰ পিছত হেণ্ড-অভাৰ কৰা অৱস্থাটোক ৰুটিন পৰীক্ষালৈ ৰূপান্তৰ কৰিব পাৰে।
সাক্ষীৰ তাৰিখৰ আগতে প্ৰমাণ ব্ৰিফ প্ৰেৰণ কৰক
এটা উপযোগী সঁজুলি ৰান-অফ পৰীক্ষাৰ বাবে, বটলৰ অংকন আৰু পুনৰীক্ষণ, ৰেজিন যোগানকাৰী আৰু গ্ৰেড, ছাঁচ আৰু ডাইৰ বিৱৰণ, সমাপ্ত-অংশ পৰীক্ষা, আউটপুট সংজ্ঞা, প্ৰয়োজনীয় ৰান চৰ্ত, নথিপত্ৰ তালিকা আৰু সাক্ষী কৰ্তৃপক্ষ কিংগললৈ পঠাওক। তাৰ পিছত প্ৰকল্পৰ দলটোৱে মেচিন পৰীক্ষাটোক আপুনি প্ৰকৃততে ল'বলগীয়া পণ্যৰ সিদ্ধান্তৰ সৈতে প্ৰান্তিককৰণ কৰিব পাৰে।
কিংগলৰ সৈতে আপোনাৰ FAT পৰিসৰৰ বিষয়ে আলোচনা কৰকসকলো ব্ৰেকেটযুক্ত ক্ষেত্ৰ আৰু মুকলি প্ৰতিবেদন সাঁচ বা নিৰ্মিত পাঠদানৰ উদাহৰণ। সেইবোৰ গ্ৰাহকৰ ৰেকৰ্ড, চুক্তিবদ্ধ সীমা বা কিংগলৰ কৰ্মক্ষমতাৰ ফলাফল নহয়।
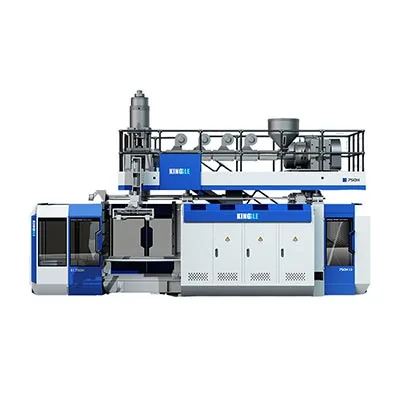
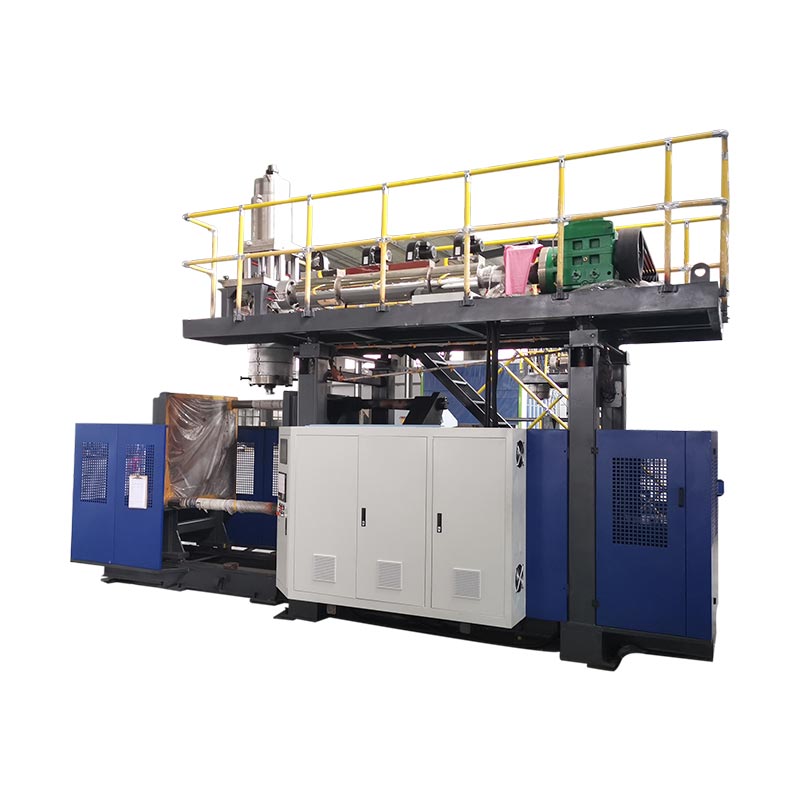
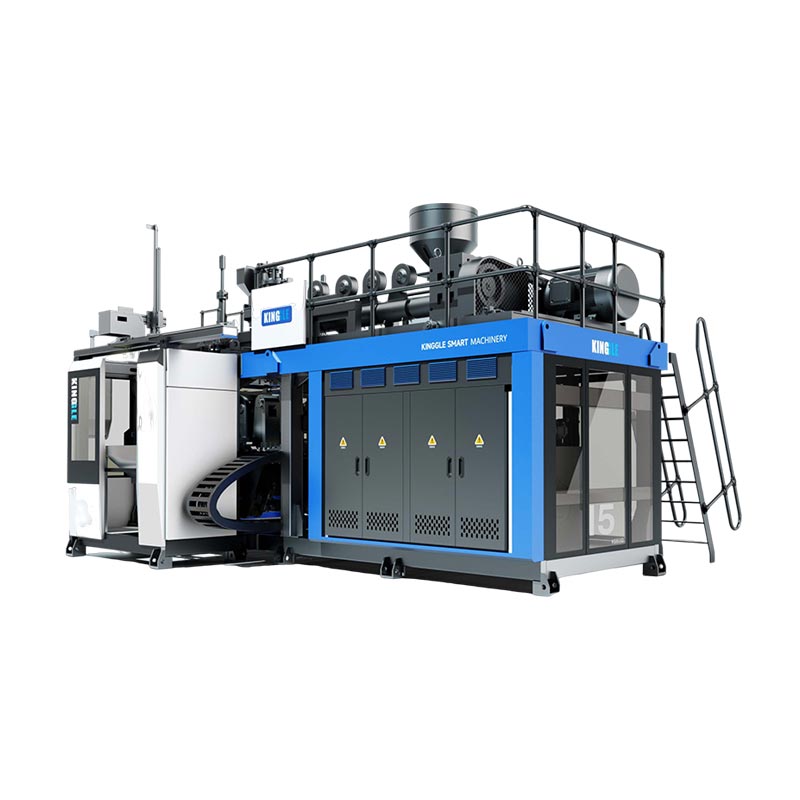
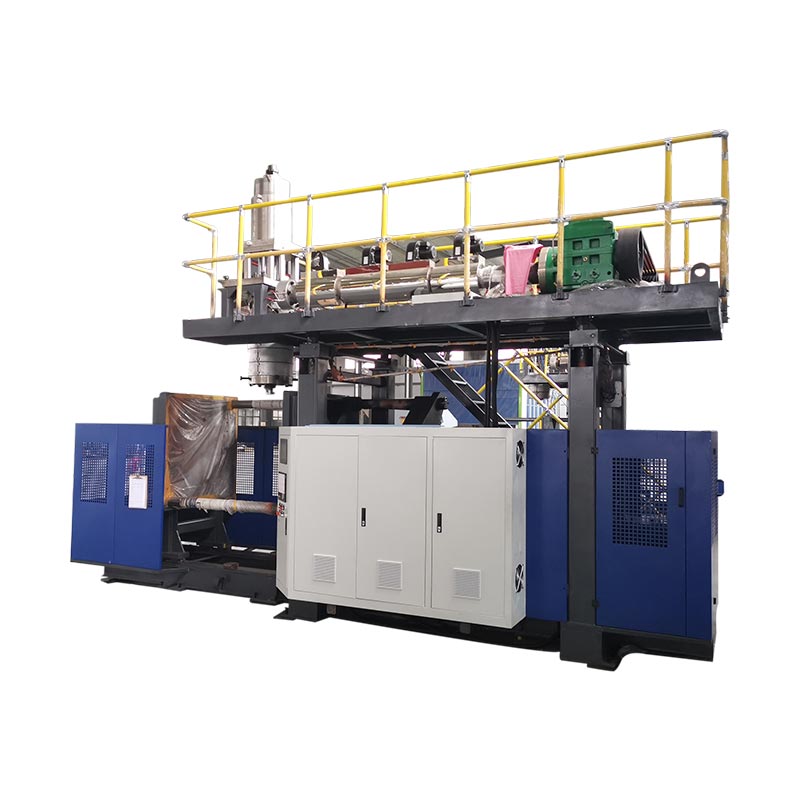
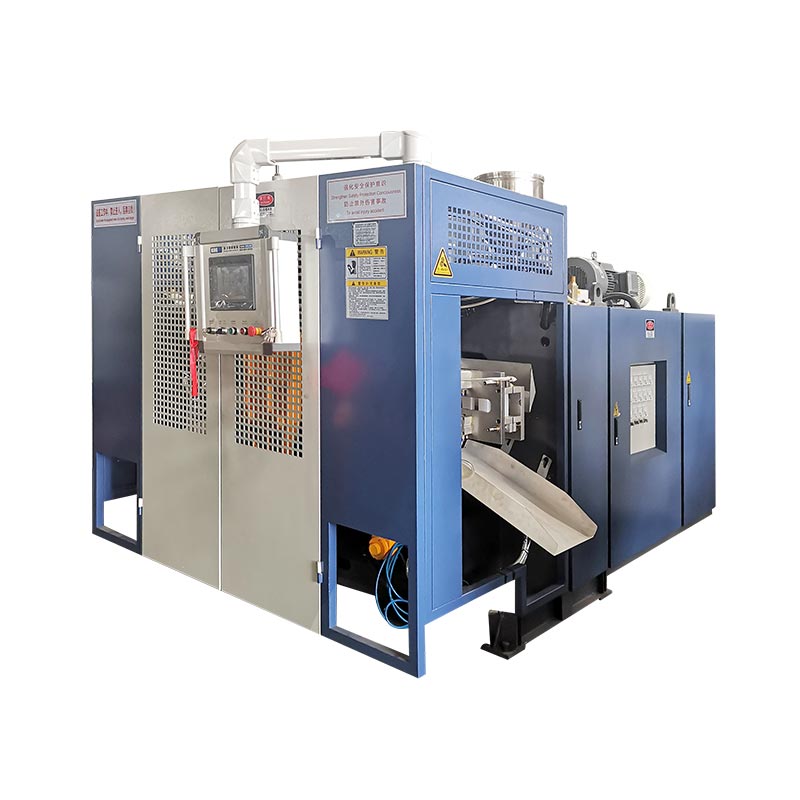
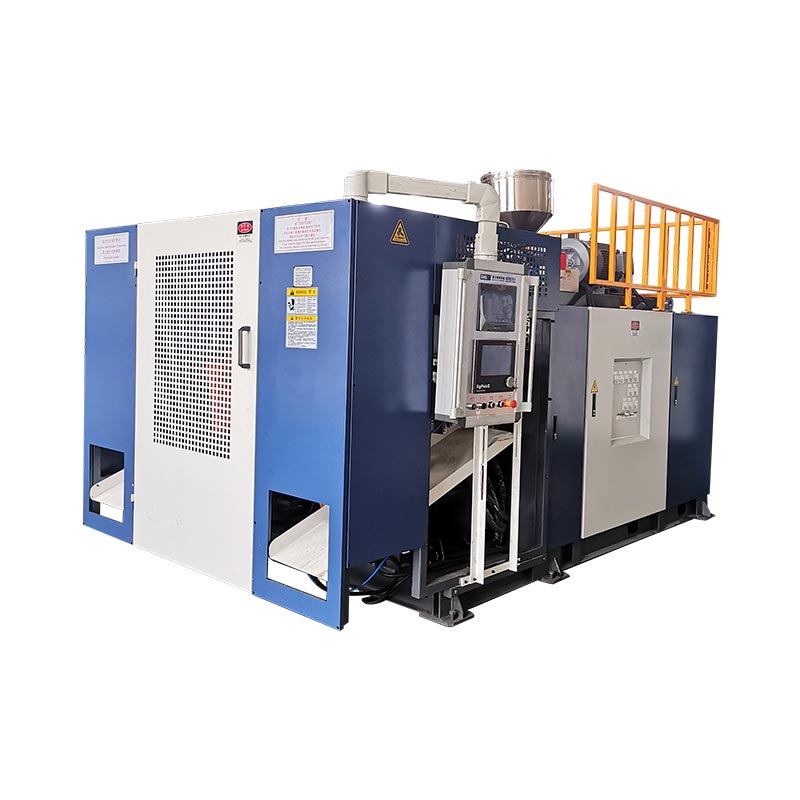
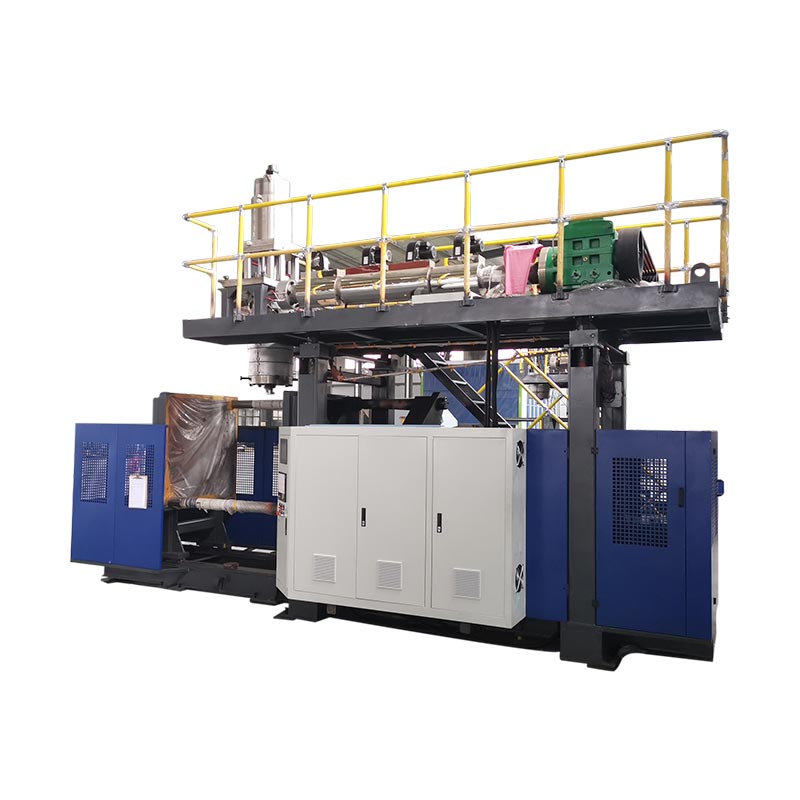
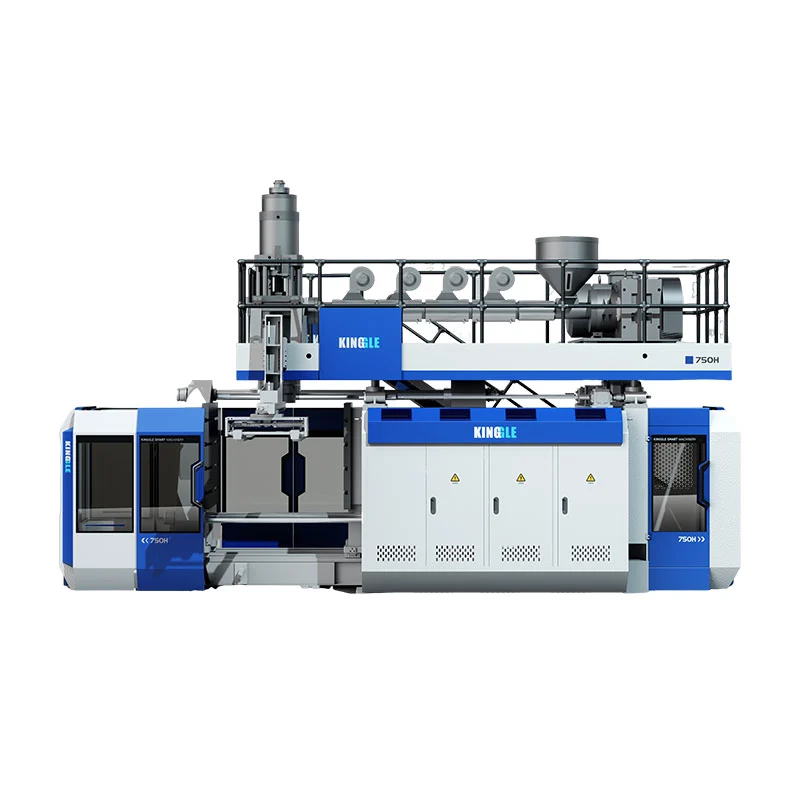
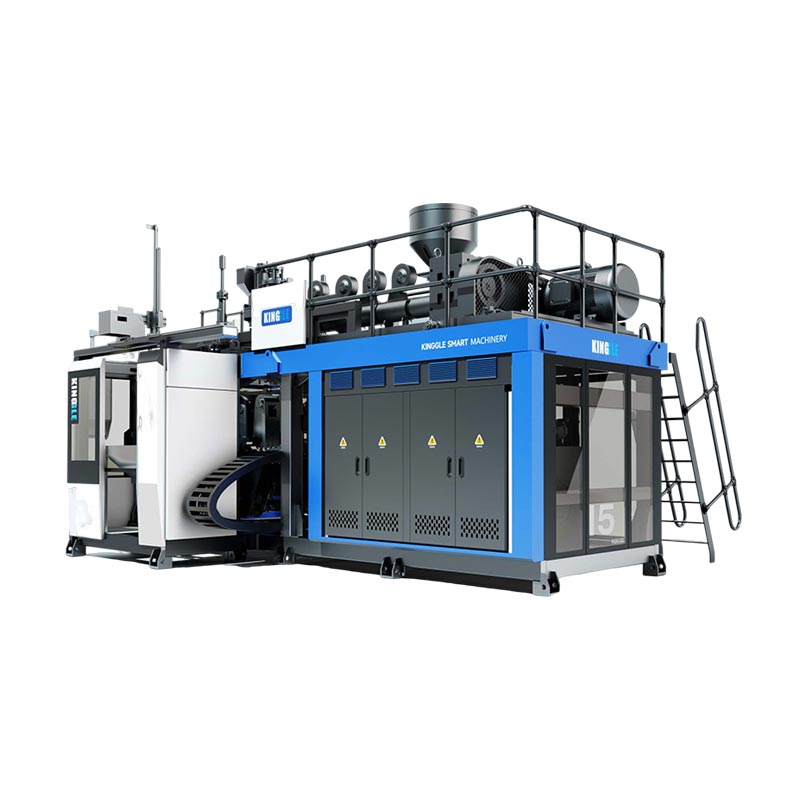
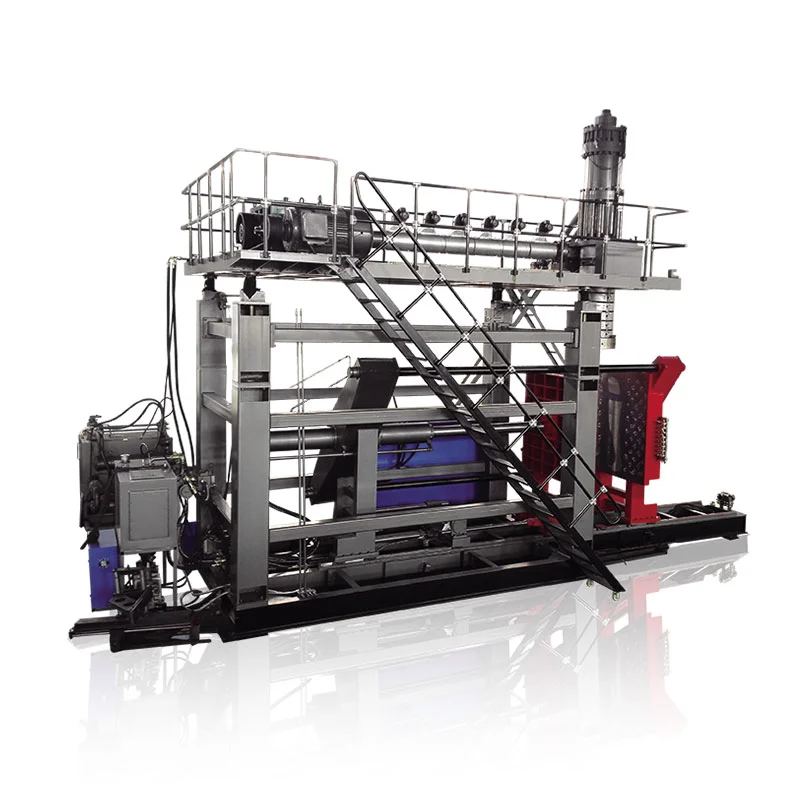
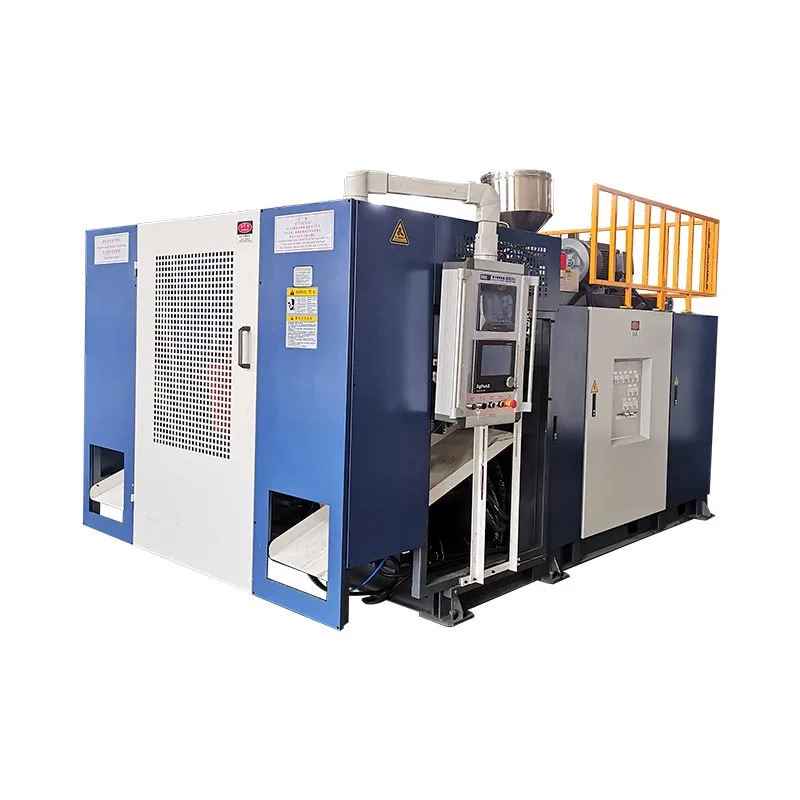
মেচিন: কেজিবি৫ডিএটা নিৰ্মাণ পৰিচয় নহয়
এটা মডেল নামে সঁজুলিবোৰক এটা পৰিয়ালত ৰাখে। ই কোনটো ছিৰিয়েল বিল্ড পৰিদৰ্শন কৰা হৈছিল বা কোনবোৰ বিকল্প, নিয়ন্ত্ৰণ সংস্কৰণ, সঁজুলি আন্তঃপৃষ্ঠসমূহ আৰু ডাউনষ্ট্ৰিম ডিভাইচসমূহ উপস্থিত আছিল দেখুৱাব নোৱাৰে। এজন ভৱিষ্যতৰ কাৰিকৰী বিদ্যাবিদে প্ৰতিবেদনক ভৌতিক যন্ত্ৰৰ সৈতে আৰু অৰ্ডাৰ কৰা বিন্যাসৰ সৈতে মিলাব পাৰিব লাগিব।
মেচিনৰ নামপ্লেট আৰু অনুমোদিত নিৰ্মাণ তালিকাৰ সৈতে আৰম্ভ কৰক। ক্ৰমিক পৰিচয়, বৈদ্যুতিক ভিত্তি, এক্সট্ৰুডাৰ আৰু হেড কনফিগাৰেচন, ক্লেম্পিং ইউনিট, ষ্টেচনৰ ব্যৱস্থা, অন্তৰ্ভুক্ত সহায়ক, চফ্টৱেৰ বা ৰেচিপি পুনৰীক্ষণ আৰু অংকন সূচী ৰেকৰ্ড কৰক। প্লেট আৰু সমাবেশ চিনাক্ত কৰা ফটো। যদি উদ্ধৃতিটোত এটা স্বয়ংক্ৰিয় টেক-আউট বা ডিফ্লেছিং ডিভাইচ অন্তৰ্ভুক্ত কৰা হৈছে কিন্তু FAT এ ইয়াক বাদ দিয়ে, সেই সীমা দৃশ্যমান কৰক।
ক্ৰয় ধাৰ্য্যকৰণৰ বিপৰীতে পৰীক্ষা কৰা বিন্যাস পৰিচয় [দস্তাবেজ আৰু পুনৰীক্ষণ] । ব্যতিক্ৰমসমূহ পাঞ্চ বস্তুসমূহত [IDs] তালিকাভুক্ত কৰা হৈছে। ফটোগ্ৰাফসমূহে [ফাইল প্ৰসংগসমূহ] পৰীক্ষা কৰা নামফলক, প্ৰধান সমাবেশসমূহ আৰু অন্তৰ্ভুক্ত ডাউনষ্ট্ৰিম সঁজুলিসমূহ দেখুৱাইছে।
খালী পথাৰবোৰ ইচ্ছাকৃতভাৱে কৰা হৈছে। এটা প্ৰতিবেদন সাঁচ কেতিয়াও প্ৰকল্প ফাইলৰ অন্তৰ্গত পৰিচয় উদ্ভাৱন কৰিব নালাগে।