ব্ল’ মল্ড কেৱল বটলৰ ঋণাত্মক আকৃতি নহয়। ই এটা গৰম পেৰিছন ধৰি ৰাখিব লাগে আৰু ছীল কৰিব লাগে, আৱদ্ধ বতাহ এৰি দিব লাগে, তাপ আঁতৰাই দিব লাগে, ডিঙি আৰু ভিত্তি সৃষ্টি কৰিব লাগে, ফ্লেছ চেড কৰিব লাগে, ক্লেম্পটো ফিট কৰিব লাগে আৰু অংশটো এৰি দিব লাগে—প্ৰয়োজনীয় উৎপাদন ছন্দত।

অনুসন্ধান ভাষাই এই পৰিসৰ অস্পষ্ট কৰি তুলিব পাৰে। ক্ৰেতাই ব্যৱহাৰ কৰেব্ল' মল্ড, ব্ল' মল্ড, বটলৰ ছাঁচ, প্লাষ্টিকৰ বটলৰ ছাঁচ, ইবিএম টুলিংআৰুএক্সট্ৰুচন ব্ল' মল্ডসম্পৰ্কীয় সঁজুলিসমূহৰ বাবে। ডাই হেডটো বেলেগ: ই ছাঁচটো বন্ধ হোৱাৰ আগতেই পেৰিছন গঠন কৰে। এটা উদ্ধৃতিত ডাই-হেড টুলিং আৰু ব্ল’ মল্ডক পৃথক বস্তু হিচাপে তালিকাভুক্ত কৰিব লাগে।
এই গাইডখনে ইনজেকচন বা ষ্ট্ৰেচ-ব্ল' প্ৰিফৰ্ম টুলিঙৰ পৰিৱৰ্তে এক্সট্ৰুচন ব্ল' মল্ডিঙৰ ওপৰত গুৰুত্ব আৰোপ কৰে। ইয়াৰ উপৰিও ই প্ৰকল্পৰ নিশ্চয়তাৰ পৰা প্ৰকাশিত মেচিন-খামৰ তথ্য পৃথক কৰে। প্ৰতিটো ৰেজিন আৰু অংশৰ বাবে কোনো ইউনিভাৰ্চেল পিঞ্চ-অফ, ভেণ্ট বা কুলিং মাত্ৰা উপযোগী নহয়।
এটা প্ৰডাকচন ব্ল’ মল্ডত সাতটা সংযুক্ত কাম আছে
গহ্বৰে অংশটোক ইয়াৰ বাহ্যিক আকৃতি দিয়ে, কিন্তু আকৃতিৰ প্ৰজনন প্ৰথম কামহে। সঁজুলিটোৱে নিম্নলিখিত কাৰ্য্যসমূহ একেলগে সম্পাদন কৰিব লাগিব:
- পেৰিচনৰ স্থান নিৰ্ণয় কৰক।মুকলি ছাঁচটোৱে গৰম নলীটো টানি নিদিয়াকৈ, ভাঁজ নকৰাকৈ বা চিটিকি অঞ্চল নোহোৱাকৈ গ্ৰহণ কৰিব লাগিব।
- ইয়াক ছীল কৰি ৱেল্ডিং কৰক।পিঞ্চ-অফ অঞ্চলে পেৰিচন বন্ধ কৰে আৰু ডিঙি, ঠেং, হেণ্ডেল বা অন্যান্য ফ্লেছ অঞ্চলত বিচ্যুত পদাৰ্থ পৰিচালনা কৰে।
- আৱদ্ধ বায়ু ওলাই যাওক।ভেণ্টে প্ৰসাৰিত পেৰিছন আৰু গহ্বৰৰ পৃষ্ঠৰ মাজত বায়ুৰ বাবে এটা পথ প্ৰদান কৰে।
- তাপ স্থানান্তৰ কৰক।শীতল বৰ্তনীয়ে যথেষ্ট ভাৰসাম্যৰে তাপ আঁতৰাই পেলায় যাতে পুনৰাবৃত্তিযোগ্য সময়ত এটা সুস্থিৰ অংশ মুক্ত হয়।
- আন্তঃপৃষ্ঠ সৃষ্টি কৰক।ডিঙিৰ সন্নিৱিষ্ট, মানাংকন বিৱৰণ, ব্ল'-পিন বা তলৰ-ব্ল' বৈশিষ্ট্যসমূহ পাত্ৰ বন্ধ আৰু মেচিনৰ সৈতে মিলিব লাগিব।
- এৰি দিয়ক আৰু অংশটো শেষ কৰক।ড্ৰাফ্ট, ইনছাৰ্ট, খোলাৰ গতি আৰু ডিফ্লেছিং কৌশলে নিৰ্ধাৰণ কৰে যে অংশটোৱে ছাঁচটো পৰিষ্কাৰকৈ ওলাই যাব পাৰে নেকি।
- মেচিনটো ফিট আৰু জীয়াই থাকিব।সম্পূৰ্ণ সমাবেশটোৱে বাৰে বাৰে ক্লেম্পিং আৰু তাপীয় চক্ৰ কঢ়িয়াই নিয়াৰ সময়ত প্লেটেন, খোলা, বেধ আৰু মাউণ্টিং ব্যৱস্থাত ফিট হ’ব লাগে।
এটা কামৰ বাবে কৰা পৰিৱৰ্তনে আন এটা কামত প্ৰভাৱ পেলাব পাৰে। গভীৰ ফ্লেছ পকেটে ৱেল্ডৰ চাৰিওফালে তাপৰ ঘনত্ব সলনি কৰিব পাৰে। এটা পলিচ কৰা গহ্বৰে ৰূপ বেলেগ ধৰণে পুনৰুত্পাদন কৰাৰ লগতে আৱদ্ধ বায়ু কেনেকৈ যাত্ৰা কৰে তাক সলনি কৰিব পাৰে। এটা ডাঙৰ চলন্ত ইনছাৰ্টে এটা আণ্ডাৰকাট সমাধান কৰিব পাৰে কিন্তু শীতল আৰু খোলাৰ ঠাই খৰচ কৰিব পাৰে। ব্যৱস্থা পৰ্যায়ত সিদ্ধান্তসমূহ পৰ্যালোচনা কৰা।
ব্ল’ মল্ড এনাটমী: অংকনত লগাবলগীয়া শব্দ
তলৰ ধাৰণাগত দৃষ্টিভংগীয়ে ক্ৰেতাই আলোচনা কৰিবলৈ আশা কৰা আন্তঃপৃষ্ঠসমূহ চিনাক্ত কৰে। ই এটা সঁজুলি প্ৰিন্ট নহয় আৰু ইয়াত কোনো উৎপাদন মাত্ৰা নাই।
গহ্বৰৰ পৃষ্ঠই অংশটোৰ এটা ফাল গঠন কৰে। ইনছাৰ্টে ডিঙি, হেণ্ডেল বা পৰিধানৰ অংশ নিৰ্ধাৰণ কৰিব পাৰে।
বন্ধ সীমাত অৱস্থিত য'ত পেৰিছন ছীল কৰা হয়।
বিভাজন সমতলত বিপৰীত গহ্বৰ লগ হয়। প্ৰান্তিককৰণ আৰু মাউণ্টিং নিয়ন্ত্ৰণ পুনৰাবৃত্তিযোগ্য বন্ধ।
ভেণ্টিং পথে আৱদ্ধ বায়ুক নিৰ্বাচিত গহ্বৰ অঞ্চলৰ পৰা আঁতৰাই লৈ যায়।
| বৈশিষ্ট্য | অনুষ্ঠান | অনুমোদন কৰিবলৈ প্ৰমাণ |
|---|---|---|
| গহ্বৰৰ পৃষ্ঠ | বাহ্যিক জ্যামিতি, টেক্সচাৰ, চিহ্নিতকৰণ আৰু স্থানীয় সংস্পৰ্শ শীতলতাক সংজ্ঞায়িত কৰে | চূড়ান্ত অংশৰ আৰ্হি, সংকোচনৰ ভিত্তি, পৃষ্ঠৰ কলআউট আৰু জটিল মাত্ৰা |
| বিচ্ছেদ ৰেখা | ছাঁচৰ অৰ্ধেকবোৰ লগ পোৱা সীমা | দৃশ্যমান ছিমৰ অৱস্থান, খচৰা, ফ্লেছ অভিগম আৰু কাৰ্য্যকৰী পৃষ্ঠত প্ৰভাৱ |
| পিঞ্চ-অফ / কম্প্ৰেছন লেণ্ড | ৱেল্ড আৰু ব্ৰেক লাইন নিয়ন্ত্ৰণ কৰাৰ সময়ত পেৰিচন মেটেৰিয়েল কম্প্ৰেছ আৰু ছিল কৰে | সামগ্ৰী-নিৰ্দিষ্ট সঁজুলিৰ বিৱৰণ আৰু চুক্তিবদ্ধ ৱেল্ড/ট্ৰিম পৰীক্ষা |
| ফ্লেছ পকেট বা ৰিলিফ | পিঞ্চ এৰিয়াৰ বাহিৰলৈ স্থানান্তৰিত সামগ্ৰী গ্ৰহণ কৰে | গ্ৰছ পেৰিচন অনুমান, ফ্লেছ জ্যামিতি আৰু ডিফ্লেছিং ৰুট |
| ভেণ্ট | প্ৰসাৰিত হোৱা পেৰিচনৰ বাহিৰত আবদ্ধ হৈ থকা বায়ু এৰি দিয়ক | স্থানৰ মানচিত্ৰ, অনুমোদিত সাক্ষীৰ চিহ্ন আৰু পৰিষ্কাৰ-পৰিচ্ছন্নতা |
| শীতল বৰ্তনী | তাপ আঁতৰাই উষ্ণতাৰ বিতৰণ নিয়ন্ত্ৰণ কৰক | চেনেল অংকন, বৰ্তনী চিনাক্তকৰণ, প্ৰবাহৰ দিশ আৰু উপযোগীতা আন্তঃপৃষ্ঠ |
| ডিঙি আৰু ব্ল' ইন্টাৰফেচ | ফিনিচিং গঠন বা মানাংকন কৰে আৰু উৰুৱাই দিয়া বায়ুৰ প্ৰৱৰ্তন কৰে | ক্ল'জাৰ ড্ৰয়িং, ব্ল'-পিন/বটম-ব্ল' কনচেপ্ট আৰু ট্ৰিম এলাৱেন্স |
| মাউণ্টিং আৰু এলাইনমেণ্ট | ছাঁচটো প্লেটেনৰ সৈতে সংযোগ কৰি পুনৰাবৃত্তি কৰিব পৰাকৈ বন্ধ কৰি ৰাখক | মেচিন আন্তঃপৃষ্ঠ অংকন, ভৰ, মাধ্যাকৰ্ষণ কেন্দ্ৰ, ফাষ্টনাৰ আৰু উত্তোলন বিন্দু |
অংশটো আৰু ইয়াৰ পৰীক্ষাৰ পৰা আৰম্ভ কৰক—জেনেৰিক কেভিটি নহয়
ছাঁচ নিৰ্মাতাক নামমাত্ৰ লিটাৰতকৈ অধিক প্ৰয়োজন। 5L হেণ্ডেল কৰা জেৰী কেন, 5L ঘূৰণীয়া বটল আৰু ডাবল-ৱাল কাৰিকৰী অংশৰ বাবে বিভিন্ন পাৰ্টিং লাইন, পেৰিচন ব্যাস, ফ্লেছ লেআউট আৰু আঁতৰোৱাৰ ক্ৰমৰ প্ৰয়োজন হ'ব পাৰে।
য'ত পেৰিচন টানিব লাগিব তাৰ মানচিত্ৰ
উচ্চ চাপত বৈ যোৱা বেজীৰে মল্ড কৰা গলিত পদাৰ্থৰ দৰে পেৰিচনে গহ্বৰটো ভৰাই নিদিয়ে। ই প্ৰসাৰিত হৈ গহ্বৰৰ বেৰৰ ফালে বিস্তৃত হয়। গভীৰ ড্ৰ', বহল সমতল অঞ্চল, চোকা কোণ, অফছেট ডিঙি আৰু হেণ্ডেলৰ শিপাবোৰে অধিক স্থানীয় সামগ্ৰী বা এটা বেলেগ পাৰ্টিং-লাইন কৌশলৰ প্ৰয়োজন হ'ব পাৰে। ব্যাসাৰ্ধ আৰু জ্যামিতি ব্যৱহাৰ কৰক যিবোৰ পাতল অঞ্চল এটাক পদাৰ্থ আৰু প্ৰক্ৰিয়াই সমৰ্থন কৰিব পৰাতকৈ অধিক দূৰলৈ টানিবলৈ নিদিয়াকৈ গঠন কৰিব পাৰি।
অংকনত মানসম্পন্ন স্থান ৰাখক
“ইউনিফৰ্ম ৱাল” কোনো জুখিব পৰা গ্ৰহণযোগ্যতাৰ নিয়ম নহয়। জটিল স্থানসমূহ চিহ্নিত কৰক আৰু পৰীক্ষা পদ্ধতি উল্লেখ কৰক। কান্ধ, চুক, হেণ্ডেলৰ শিপা, ভিত্তি, পিঞ্চ ৱেল্ড আৰু পেনেলৰ বিভিন্ন কাৰ্য্যকৰী প্ৰয়োজনীয়তা থাকিব পাৰে। সেই স্থানসমূহৰ সৈতে সংযোগ কৰকparison-প্ৰগ্ৰেমিং ছেটআপগতিকে ছাঁচৰ জ্যামিতি আৰু পদাৰ্থৰ বিতৰণ স্বতন্ত্ৰভাৱে সামঞ্জস্য কৰা নহয়।
অসংলগ্ন শতাংশ ধাৰ নোলোৱাকৈ সংকোচনৰ পৰিকল্পনা কৰক
সংকোচন ৰেজিনৰ গ্ৰেড, বেৰৰ বিতৰণ, গহ্বৰৰ উষ্ণতা, শীতল হোৱাৰ সময় আৰু অংশ জ্যামিতিৰ ওপৰত নিৰ্ভৰ কৰে। আৰম্ভণিৰ ৰেফাৰেন্স হিচাপে সামগ্ৰী-যোগানকাৰীৰ তথ্য ব্যৱহাৰ কৰক, তাৰ পিছত ছাঁচ নিৰ্মাতাৰ পদ্ধতি প্ৰয়োগ কৰক আৰু প্ৰকৃত অংশটো বৈধ কৰক। আন এটা বটলৰ পৰা কপি কৰা জেনেৰিক শতাংশ এটা গ্ৰহণযোগ্য গহ্বৰৰ আকাৰৰ ভিত্তি নহয়।
পাৰ্টিং লাইন, পিঞ্চ-অফ আৰু ফ্লেছ একেলগে ডিজাইন কৰিব লাগিব
বিভাজন ৰেখাই নিৰ্ধাৰণ কৰে যে সঁজুলি দুটাৰ অৰ্ধেক অংশ ক’ত বন্ধ হৈ যায় আৰু ক’ত এটা দৃশ্যমান ছিম দেখা দিব পাৰে। য'ত ছাঁচটো খোল খাব পাৰে, পেৰিছনটো ধৰিব পাৰি, অংশটো এৰি দিব পাৰি আৰু ট্ৰিমিং সঁজুলিবোৰ ফ্লেছত উপনীত হ'ব পাৰে তাত ৰাখক। ছিলিং পৃষ্ঠ, গুৰুত্বপূৰ্ণ সজ্জা বা অন্য কাৰ্য্যকৰী আন্তঃপৃষ্ঠৰ ওপৰেৰে এটা অনিয়ন্ত্ৰিত ছিম স্থাপন কৰাটো এৰক।
পিঞ্চ-অফ হৈছে ৱেল্ড গঠনকাৰী বৈশিষ্ট্য
ঠেং বা গুৰিত বিপৰীত পিঞ্চ অঞ্চলবোৰে দুখন গৰম পেৰিচন বেৰ একেলগে চেপি ধৰে। ফ্লেছ আঁতৰোৱাৰ বাবে নিয়ন্ত্ৰণযোগ্য ব্ৰেক লাইন সৃষ্টি কৰাৰ সময়তে ডিটেইলটোৱে ৱেল্ড গঠন কৰিবলৈ যথেষ্ট সামগ্ৰী লৰচৰ কৰিব লাগে। সঠিক ভূমি, কোণ, ষ্টেণ্ড-অফ আৰু পকেট ৰেজিন, পেৰিছনৰ বেধ, বন্ধ কৰাৰ ক্ৰিয়া আৰু অংশৰ ওপৰত নিৰ্ভৰ কৰে। ইহঁতক অভিযন্তা মাত্ৰা হিচাপে গণ্য কৰক, সামগ্ৰীসমূহৰ মাজেৰে কপি কৰা এটা মানক ব্লক হিচাপে নহয়।
এক্সট্ৰুচন ব্ল' মল্ডিঙৰ ওপৰত প্ৰকাশিত পেটেণ্ট সাহিত্যই পিঞ্চ অঞ্চল, ফ্লেছ পকেট, মল্ডৰ উষ্ণতা, বন্ধ কৰাৰ গতি আৰু ডিফ্লেছিং টাইমিংক একক প্ৰান্তৰ মাত্ৰাৰ পৰিৱৰ্তে পাৰস্পৰিক ক্ৰিয়াশীল চলক হিচাপে গণ্য কৰে। এইটোৱে এটা ৰক্ষণশীল ক্ৰয় নিয়ম সমৰ্থন কৰে: কেৱল ৰূপৰ দ্বাৰা নহয়, ইয়াৰ ৰেজিন আৰু পৰীক্ষামূলক পদ্ধতিৰে পিঞ্চ ডিটেইল অনুমোদন কৰক।
অটোমেচন অৰ্ডাৰ কৰাৰ আগতে ফ্লেচ ৰুট ডিজাইন কৰক
ওপৰৰ ফ্লেছ, টেইল ফ্লেছ, হেণ্ডেল ফ্লেছ আৰু যিকোনো মানাংকন আৱৰ্জনা চিনাক্ত কৰক। ছাঁচত, পাঞ্চিং ষ্টেচনত, ট্ৰিমাৰৰ সহায়ত বা গৌণ ফিক্সচাৰৰ জৰিয়তে আঁতৰোৱা হয় নে নহয় সেইটো সিদ্ধান্ত লওক। ফ্লেছ ভৰ স্থূল গলিত চাহিদা, গ্ৰাইণ্ডাৰ ক্ষমতা আৰু পুনৰ গ্ৰাইণ্ড পৰিকল্পনাৰ অন্তৰ্গত। সঁজুলিৰ অংকনেও দেখুৱাব লাগে যে আঁতৰোৱা স্ক্ৰেপে কেনেকৈ ছাঁচ আৰু টেক-আউট পথটো পৰিষ্কাৰ কৰে।
শীতল আৰু ভেণ্টিঙে সিদ্ধান্ত লয় যে গহ্বৰটোৱে উৎপাদনৰ গতিৰে কাম কৰিব পাৰে নেকি
শীতলতাই নিয়ন্ত্ৰণ কৰে যেতিয়া অংশটো ছাঁচৰ পৰা ওলাই যাবলৈ যথেষ্ট সুস্থিৰ হয়; ভেন্টিঙে নিয়ন্ত্ৰণ কৰে যে প্ৰসাৰিত পেৰিছনে গহ্বৰৰ পৃষ্ঠত উপনীত হ'ব পাৰে নেকি। দুয়োটা বিতৰণ কৰা সমস্যা। এটা লেহেমীয়া, গৰম বা বায়ুত আৱদ্ধ অঞ্চলে সমগ্ৰ অংশটোৰ বাবে চক্ৰ আৰু ৰূপ নিৰ্ধাৰণ কৰিব পাৰে।
শীতল বৰ্তনীসমূহক তাপৰ বোজা আৰু নিয়ন্ত্ৰণৰ প্ৰয়োজনীয়তা অনুসৰি ভাগ কৰক
গধুৰ চুক, পিঞ্চ অঞ্চল, ডিঙিৰ ইনছাৰ্ট আৰু গভীৰ বৈশিষ্ট্যই পাতল পোন বেৰৰ দৰে একে হাৰত তাপ মুক্ত নকৰিবও পাৰে। কেইবাটাও চিনাক্তকৰণযোগ্য বৰ্তনীয়ে সেই অঞ্চলসমূহ নিৰ্ণয় আৰু ভাৰসাম্য ৰক্ষা কৰাটো সম্ভৱ কৰি তোলে। প্ৰতিটো বৰ্তনীৰ ইনলেট, আউটলেট আৰু দিশ নথিভুক্ত কৰক। কেৱল নলীৰ ব্যাসৰ ওপৰত ভিত্তি কৰি গছৰ পানীৰ লগত ছাঁচ সংযোগ নকৰিব; চূড়ান্ত সঁজুলিটোৰ বাবে প্ৰয়োজনীয় প্ৰবাহ, চাপ, উষ্ণতা, পানীৰ গুণাগুণ আৰু চাপৰ হ্ৰাস পৰীক্ষা কৰা।
এক্সট্ৰুচন ব্ল' মল্ডেড কুলিঙৰ এটা প্ৰকাশিত সসীম-মৌলৰ অধ্যয়নে ছাঁচৰ পদাৰ্থ, আভ্যন্তৰীণ তাপ স্থানান্তৰ, অংশৰ বেধ আৰু প্ৰাৰম্ভিক পেৰিচন উষ্ণতাক উষ্ণতাৰ ক্ষেত্ৰ আৰু ছাঁচ খোলাৰ সময়ক প্ৰভাৱিত কৰা চলক হিচাপে পৰীক্ষা কৰিছিল। সেই গৱেষণাই কিংগল প্ৰকল্পৰ বাবে চক্ৰ-সময়ৰ প্ৰতিশ্ৰুতি প্ৰদান নকৰে, কিন্তু ই শক্তিশালী কৰে যে কিয় ছাঁচৰ উদ্ধৃতি এটাই তাপীয় ডিজাইন আৰু প্ৰক্ৰিয়াৰ অনুমান দুয়োটাকে সংজ্ঞায়িত কৰিব লাগিব।
য’ত বায়ু আবদ্ধ হৈ পৰিব পাৰে তেনে ভেণ্ট বিচাৰি উলিয়াওক
পেৰিছনটো প্ৰসাৰিত হোৱাৰ লগে লগে ইয়াৰ বাহিৰৰ পৃষ্ঠ আৰু গহ্বৰৰ মাজত বায়ু থাকে। আউট আউট অবিহনে সেই বতাহে সংস্পৰ্শত বিলম্ব ঘটাব পাৰে আৰু অসম্পূৰ্ণ টেক্সচাৰ, ড্ৰেগ লাইন বা বেয়াকৈ গঠিত বিৱৰণত অৰিহণা যোগাব পাৰে। দ্য...কাষ্টম-পাক এক্সট্ৰুচন ব্ল' মল্ডিং ডিজাইন গাইডইনছাৰ্ট বা গভীৰ বৈশিষ্ট্যৰ ওচৰত পাৰ্টিং-লাইন ভেণ্টিং আৰু কেভিটি ভেণ্টিং বৰ্ণনা কৰে। ভেণ্টৰ সঠিক আকাৰ আৰু সাক্ষী-চিহ্নৰ ভাট্টা এতিয়াও অংশ আৰু সামগ্ৰীৰ ওপৰত নিৰ্ভৰ কৰে।
পৰিষ্কাৰ-পৰিচ্ছন্নতা ভেণ্ট ডিজাইনৰ অংশ
অৱশিষ্ট, ধূলি বা অৱক্ষয়ী পদাৰ্থ জমা হ’লে ভেণ্টৰ ফলপ্ৰসূতা হেৰুৱাব পাৰে। ছাঁচ অংকন আৰু ৰক্ষণাবেক্ষণ ফাইলত ভেণ্ট ক’ত অৱস্থিত, বায়ুমণ্ডলৰ সৈতে কেনেকৈ সংযোগ হয় আৰু গহ্বৰৰ ক্ষতি নকৰাকৈ কেনেকৈ পৰিদৰ্শন কৰা হয়, সেইবোৰ দেখুৱাব লাগে। বন্ধ পথৰ ক্ষতিপূৰণ দিবলৈ ব্ল' চাপ বৃদ্ধি কৰাৰ আগতে অৱস্থান অনুসৰি পৃষ্ঠ বা ভৰোৱাৰ পৰিৱৰ্তন অনুসৰণ কৰক।
হাই-গ্লছ কাম এটা সুকীয়া তাপীয় প্ৰকল্প
ঠাণ্ডা সঁজুলিয়ে তাপ আঁতৰোৱাৰ অনুকূল হ'ব পাৰে, আনহাতে পৃষ্ঠৰ প্ৰতিলিপিকৰণে বেলেগ গহ্বৰ-উষ্ণতা কৌশলৰ দাবী কৰিব পাৰে। ২০২৩ চনৰ সমনীয়াৰ দ্বাৰা পৰ্যালোচিত অধ্যয়নে নিয়ন্ত্ৰিত উত্তাপ আৰু পানী শীতল ব্যৱহাৰ কৰি এটা এবিএছ অটোমোটিভ-স্পয়লাৰ কেছত পৰিৱৰ্তনশীল উষ্ণতাৰ এক্সট্ৰুচন ব্ল' মল্ডিং প্ৰদৰ্শন কৰে। সেইটো বিশেষ পদ্ধতিৰ প্ৰমাণ, প্ৰতিটো বটলত ভেৰিঅ’থাৰ্ম টুলিং ব্যৱহাৰ কৰিব লাগে বুলি প্ৰমাণ নহয়। ৰূপৰ প্ৰয়োজনীয়তাসমূহ আগতীয়াকৈ উল্লেখ কৰক যাতে ছাঁচ আৰু চক্ৰটো একেলগে ডিজাইন কৰিব পৰা যায়।
ডিঙিৰ ফিনিচিং, ব্ল’ইং পদ্ধতি আৰু ডিফ্লেছিং এটা আন্তঃপৃষ্ঠ
বন্ধ ব্যৱস্থাই বটলৰ ওপৰত কাৰ্য্যকৰী মাত্ৰা নিৰ্ধাৰণ কৰে। কেপ বা ক্লজাৰ ড্ৰয়িং, ছিলিং পৃষ্ঠ, থ্ৰেড বা স্নেপৰ বিৱৰণ, টেম্পাৰ বৈশিষ্ট্য আৰু অনুমোদিত ট্ৰিম অৱস্থা প্ৰদান কৰক। পিছৰ অপাৰেচনত ফিনিচিং গঠন, মানাংকন, ৰিম বা কাটি লোৱা হয় নে নহয় সেইটো সিদ্ধান্ত লওক। নিয়ন্ত্ৰিত অংকন পুনৰীক্ষণ অবিহনে “মানক ডিঙি” উদ্ধৃতি নিদিব।
সঁজুলিটো উৰুৱাই দিয়াৰ ব্যৱস্থাৰ সৈতে মিলাই দিয়ক
ওপৰৰ পৰা উৰুৱাই দিয়া, তলৰ পৰা উৰুৱাই দিয়া আৰু বেজীৰ ব্যৱস্থাই বায়ু আৰু হাৰ্ডৱেৰ বেলেগ ধৰণে ৰাখে। ব্ল’ পিনে ডিঙিৰ মানাংকন বা ফ্লেছ হেণ্ডলিঙতো অংশগ্ৰহণ কৰিব পাৰে। কেৱল বটলৰ পৰাই মল্ড মেকাৰক অনুমান কৰিবলৈ এৰি দিয়াতকৈ নিৰ্বাচিত কিংগল মেচিনৰ সৈতে ষ্ট্ৰ'ক, চেণ্টাৰিং, কুলিং, ছিলিং আৰু সংঘৰ্ষ ক্লিয়াৰেন্স নিশ্চিত কৰক।
একেটা ডেটামৰ বিপৰীতে ডাউনষ্ট্ৰিম গেজসমূহ পৰীক্ষা কৰক
ডিঙি এটা পৰিষ্কাৰ দেখাব পাৰে কিন্তু তথাপিও কেপ প্ৰয়োগ বা ছীল কৰাত বিফল হয়। ছাঁচ পৰীক্ষা, লিক পৰীক্ষা আৰু ভৰোৱা লাইনৰ অৰ্হতাত কোনবোৰ ডেটাম আৰু গেজ ব্যৱহাৰ কৰা হয় সেই বিষয়ে একমত হোৱা। গ্ৰহণযোগ্যতা ৰেকৰ্ডত গেজ পৰিচয় আৰু মানাংকন অৱস্থা সংৰক্ষণ কৰক। যদি কোনো স্বয়ংক্ৰিয় ট্ৰিমাৰে মল্ডিঙৰ পিছত ডিঙি সলনি কৰে, তেন্তে কেৱল মল্ডিং কৰা নমুনাটোৰ পৰিৱৰ্তে সম্পূৰ্ণ অৱস্থাটো পৰীক্ষা কৰক।
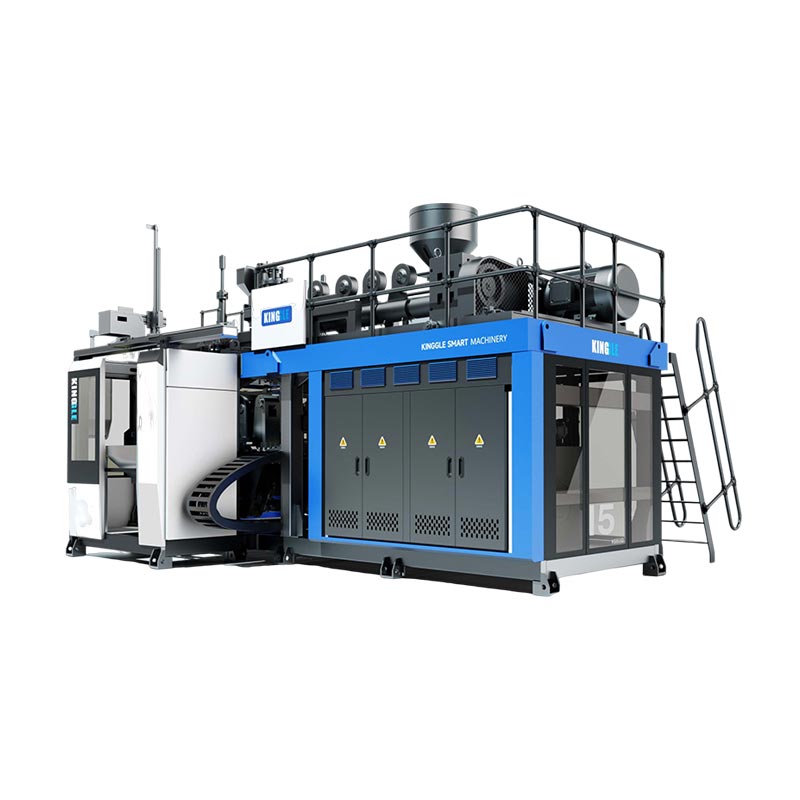
মূল তুলনা: ছাঁচ-ফিট স্ক্ৰীনিঙৰ বাবে কিংগল মেচিনৰ উল্লেখ
তলৰ তালিকাখনে বৰ্তমানৰ পাঁচটা কিংগল প্ৰডাক্ট পৃষ্ঠাৰ পৰা ছাঁচ-সম্পৰ্কীয় ক্ষেত্ৰসমূহ উলিয়ায়। ই অবিৰত আৰু এক্যুমুলেটৰ মেচিনসমূহক সামৰি লয় যাতে ক্ৰেতাসকলে চাব পাৰে যে নামমাত্ৰ পাত্ৰ ক্ষমতাই কিয় এটা সঁজুলি-আন্তঃপৃষ্ঠ অংকনৰ ঠাই ল'ব নোৱাৰে।
| প্ৰকাশিত আৰ্হি | মেচিন ক্লাছ | সৰ্বোচ্চ পাত্ৰ প্ৰসংগ | ছাঁচ প্লেটেনৰ আকাৰ (W×H) | প্ৰকাশিত সৰ্বোচ্চ ছাঁচৰ আকাৰ (W×H) | ছাঁচৰ বেধৰ পৰিসৰ | ক্লেম্পিং বল |
|---|---|---|---|---|---|---|
| KGB2L | অবিৰত, একক ষ্টেচন | ২ এল | ৩৮০ × ৪৩০ মি.মি | ৩৬০ × ৩৮০ মি.মি | ১৬০–৩০০ মি.মি | ৪০ কে.এন |
| KGB5L | অবিৰত, একক ষ্টেচন | ৫ এল | ৩৬৮ × ৪৫০ মি.মি | ৪১০ × ৪৫০ মি.মি | ২০০–৩১০ মি.মি | ৬৫ কে.এন |
| KGB15L | অবিৰত, একক ষ্টেচন | ১৫ এল | ৫০০ × ৫৫০ মি.মি | ৫৮০ × ৫০০ মি.মি | ৩০০–৩৮০ মি.মি | ১৬৫ কে.এন |
| কেজিবি৮০এ | এক্যুমুলেটৰ, স্থিৰ ছাঁচ | ৩০ এল | ৭৫০ × ৮৬০ মি.মি | ৫২০ × ৮৬০ মি.মি | ৩৬০–৪২০ মি.মি | ২১৫ কে.এন |
| কেজিবি৯০এ | এক্যুমুলেটৰ, স্থিৰ ছাঁচ | ৬০ এল | ৯৬০ × ৯৮০ মি.মি | ৭০০ × ৯৮০ মি.মি | ৪৬০–৫৫০ মি.মি | ২৮০ কে.এন |
ছাই মুক্ত হোৱাৰ আগতে গুৰুত্বপূৰ্ণ তিনিটা তথ্য
প্ৰথমতে, লিটাৰে ছাইৰ দিশ নিৰ্ধাৰণ নকৰে।15L অবিৰত ৰেফাৰেন্সে 30L এক্যুমুলেটৰ ৰেফাৰেন্সতকৈ বহল কিন্তু চুটি সৰ্বোচ্চ ছাঁচ শাৰী প্ৰকাশ কৰে। আয়তনৰ কাষে কাষে স্থাপত্য আৰু অংশৰ আকৃতিও গুৰুত্বপূৰ্ণ।
দ্বিতীয়তে, ছাইৰ ডাঠতাৰ নিজস্ব পৰিসৰ আছে।এটা গহ্বৰ তালিকাভুক্ত মুখৰ মাত্ৰাত ফিট হ'ব পাৰে আৰু তথাপিও অনুমোদিত বেধ বা খোলাৰ ব্যৱস্থাৰ বাহিৰত পৰিব পাৰে। বেকপ্লেট, ইনছাৰ্ট আৰু কুলিং সংযোগে সমাবেশত যোগ কৰে।
তৃতীয়তে, ক্লেম্পিং বল উৎপাদন আৰু প্ৰক্ৰিয়াৰ অন্তৰ্গত।এটা মেচিন-পেজ মান উপলব্ধ বল, খামৰ ভিতৰৰ যিকোনো ছাঁচ উপযুক্ত বুলি প্ৰমাণ নহয়। প্ৰক্ষেপিত এলেকা, উৰি যোৱাৰ অৱস্থা, পিঞ্চ-অফ চাহিদা আৰু ছাঁচ নিৰ্মাণৰ বাবে অভিযান্ত্ৰিক পৰ্যালোচনাৰ প্ৰয়োজন।


ছাঁচৰ সামগ্ৰী, ইনছাৰ্ট আৰু পৃষ্ঠৰ ফিনিচিং উৎপাদন কৰ্তব্য অনুসৰণ কৰিব লাগে
টুলিং সামগ্ৰীয়ে তাপ স্থানান্তৰ, মেচিনযোগ্যতা, মেৰামতি, পৰিধান আৰু খৰচত প্ৰভাৱ পেলায়। ইয়াক বাছি ল’বলৈ কেৱল উৎপাদনৰ পৰিমাণেই যথেষ্ট নহয়। ৰেজিন, পৃষ্ঠৰ নিৰ্দিষ্টকৰণ, পিঞ্চ-অফ কৰ্তব্য, ঘৰ্ষণ বা জাৰণকাৰী অৱস্থা, গতিশীল বৈশিষ্ট্য, ৰক্ষণাবেক্ষণ ক্ষমতা আৰু গ্ৰহণযোগ্য মেৰামতি কৌশল বিবেচনা কৰক।
ভিত্তি ছাঁচ সামগ্ৰী
সঠিক মিশ্ৰণ বা গ্ৰেড, প্ৰযোজ্য ঠাইত তাপ পৰিশোধন, গহ্বৰ-নিৰ্মাণ পদ্ধতি আৰু তাপ-ডিজাইনৰ ভিত্তিৰ বাবে সুধিব। “এলুমিনিয়ামৰ ছাঁচ” বা “ষ্টীলৰ ছাঁচ” তুলনাৰ বাবে অতি বহল।
সলনি কৰিব পৰা ইনছাৰ্ট
ডিঙি, পিঞ্চ-অফ, ৱেৰ, থ্ৰেড বা ভেণ্ট ইনছাৰ্টে ৰক্ষণাবেক্ষণক স্থানীয়কৰণ কৰিব পাৰে আৰু এটা দাবীদাৰ বৈশিষ্ট্যত এটা ভিন্ন সামগ্ৰীৰ অনুমতি দিব পাৰে। ৰেকৰ্ড ইনছাৰ্ট চিনাক্তকৰণ আৰু অতিৰিক্ত পৰিসৰ।
টেক্সচাৰ আৰু খোদিত
আৰ্টৱৰ্ক ফাইলসমূহ, অভিমুখীতা, গভীৰতা/ৰূপ গ্ৰহণযোগ্যতা, ভেণ্ট পাৰস্পৰিক ক্ৰিয়া আৰু পুনৰীক্ষণ নিয়ন্ত্ৰণ ধাৰ্য্য কৰক। প্ৰক্ৰিয়াটোৱে অনুৰোধ কৰা পৃষ্ঠভাগ কেনেকৈ পুনৰুত্পাদন কৰিব নিশ্চিত কৰক।
সুৰক্ষা আৰু সংৰক্ষণ
চাফাই, অনুমোদিত জাৰণ সুৰক্ষা, পানী নিষ্কাশন, পৰিবহণ তলা, উত্তোলন স্থান আৰু সংৰক্ষণৰ অৱস্থাৰ সংজ্ঞা দিয়া। ডাউনটাইমৰ সময়ত জলপথ সংৰক্ষণ কৰক আৰু পৃষ্ঠভাগ চিটিকি লওক।
সঁজুলি নিৰ্মাতাৰ বস্তুগত পৰামৰ্শত ইয়াৰ অনুমান আৰু বৰ্জনসমূহ উল্লেখ কৰিব লাগে। দুটা উদ্ধৃতি তুলনা কৰাৰ সময়ত দুয়োটাতে একেখিনি ইনছাৰ্ট মেটেৰিয়েল, কুলিং স্কোপ, এনগ্ৰেভিং, ছাৰ্ফেচ ফিনিচিং, নলী, ফিটিংছ, লিফটিং হাৰ্ডৱেৰ, ট্ৰাইল ৱৰ্ক আৰু স্পেয়াৰ ৱেয়াৰ পাৰ্টছ অন্তৰ্ভুক্ত কৰা হৈছে নেকি পৰীক্ষা কৰক।
কাৰখানাৰ পৰীক্ষা: ছাঁচটোক পুনৰাবৃত্তিযোগ্য প্ৰক্ৰিয়া হিচাপে প্ৰমাণ কৰা
প্ৰথম গ্ৰহণযোগ্য বটলে প্ৰমাণ কৰে যে ব্যৱস্থাটোৱে এবাৰ সেই অংশটো গঠন কৰিব পাৰে। উৎপাদন গ্ৰহণযোগ্যতাৰ বাবে অনুসৰণযোগ্য চৰ্তৰ সৈতে এটা সুস্থিৰ দৌৰৰ প্ৰয়োজন। নিম্নলিখিত কাৰ্য্যপ্ৰবাহ এটা পৰামৰ্শ দিয়া প্ৰমাণ গঠন, প্ৰতিটো কিংগল প্ৰকল্পই ইতিমধ্যে একে প্ৰটোকল ব্যৱহাৰ কৰে বুলি দাবী নহয়।
- পৰিচয় নিশ্চিত কৰক।ৰেকৰ্ড মেচিন, ছাঁচ, ইনছাৰ্ট, ডাই টুলিং, মেটেৰিয়েল গ্ৰেড/লট, ৰং বা পুনৰ গ্ৰাইণ্ড অৱস্থা আৰু ৰেচিপি পুনৰীক্ষণ।
- অৱস্থা সুস্থিৰ কৰক।প্ৰক্ৰিয়াটোৱে চুক্তিবদ্ধ অৱস্থাত উপনীত হোৱাৰ পিছত প্ৰকৃত উষ্ণতা, শীতল-পানীৰ যোগান/প্ৰত্যাৱৰ্তন, উৰুৱাই দিয়াৰ অৱস্থা আৰু চক্ৰৰ পৰ্যায়সমূহ লিপিবদ্ধ কৰক।
- সঁজুলিটো পৰীক্ষা কৰক।পাৰ্টিং-লাইন বন্ধ, এলাইনমেণ্ট, পানী আৰু বায়ু লিক, ভেণ্টৰ অৱস্থা, পিঞ্চ-অফ পৃষ্ঠ আৰু নিৰাপদ গতি পৰীক্ষা কৰক।
- স্থান অনুসৰি নমুনা।ওজন, দেৱাল জোখা, ট্ৰিমিং আৰু কাৰ্য্যক্ষম পৰীক্ষাৰ জৰিয়তে গহ্বৰ, আউটলেট আৰু ষ্টেচনৰ পৰিচয় ৰাখক।
- সম্পূৰ্ণ অৱস্থাটো জুখিব।ৰিমিং, পাঞ্চিং, ডিফ্লেছিং বা অন্যান্য অন্তৰ্ভুক্ত ফিনিচিং পদক্ষেপৰ প্ৰভাৱ অন্তৰ্ভুক্ত কৰক।
- সকলো লোকচান লিপিবদ্ধ কৰক।চুক্তিবদ্ধ উইন্ডোৰ সময়ত লগ প্ৰত্যাখ্যান, বন্ধ, এলাৰ্ম, হস্তচালিত সংশোধন আৰু ডাউনষ্ট্ৰিম বাধাসমূহ।
- ভিত্তিৰেখা সংৰক্ষণ কৰক।অংকন পুনৰীক্ষণ, ৰেচিপি, ফটোগ্ৰাফ, জোখ, গেজ আৰু মুকলি সংশোধনী কাৰ্য্যসমূহ একেলগে অনুমোদন কৰা।
ৰেচিপি সলনি কৰাৰ আগতে আৰ্হি নিৰ্ণয় কৰক
| পৰ্যবেক্ষণ কৰা আৰ্হি | পৰিদৰ্শন কৰিবলৈ সঁজুলি বা প্ৰক্ৰিয়াৰ অঞ্চল | সংগ্ৰহ কৰিবলৈ প্ৰমাণ |
|---|---|---|
| দুৰ্বল বা অসামঞ্জস্যপূৰ্ণ ঠেং ৱেল্ড | পেৰিছনৰ অৱস্থান, পিঞ্চ ডিটেইল, মল্ড বন্ধ, স্থানীয় উষ্ণতা, ফ্লেছ ৰিলিফ আৰু ডিফ্লেছিং | অৱস্থান-লেবেলযুক্ত ৱেল্ডৰ নমুনা, স্থূল ভৰ, বন্ধ ক্ৰম আৰু কাৰ্য্যকৰী পৰীক্ষা |
| বেয়া টেক্সচাৰ বা অসম্পূৰ্ণ বিৱৰণ | ভেণ্ট, আৱদ্ধ বায়ুৰ স্থান, গহ্বৰৰ অৱস্থা, পেৰিচনৰ সংস্পৰ্শ আৰু উষ্ণতা | ত্ৰুটিৰ মানচিত্ৰ, ভেণ্ট পৰিদৰ্শন, প্ৰকৃত প্ৰক্ৰিয়াৰ অৱস্থা আৰু গহ্বৰৰ ফটো |
| ইজেকচনৰ পিছত ৱাৰপেজ | দেৱাল বিতৰণ, শীতল ভাৰসাম্য, ইজেকচন টাইমিং, হেণ্ডলিং আৰু পোষ্ট-কুলিং | বৰ্তনীৰ দ্বাৰা তাপমাত্ৰা/প্ৰবাহ, সময় নিৰ্ধাৰণ কৰা মাত্ৰিক পৰীক্ষা আৰু দেৱালৰ মানচিত্ৰ |
| এফালে ফ্লেছ | প্ৰান্তিককৰণ, প্লেটেন সমান্তৰালতা, বিভাজন পৃষ্ঠ, ছাঁচ মাউণ্টিং আৰু পেৰিচন কেন্দ্ৰীকৰণ | অৱস্থানৰ ইতিহাস, বন্ধ পৰিদৰ্শন আৰু সংশোধনৰ আগতে/পিছত অংশসমূহ পুনৰাবৃত্তি কৰক |
| লেহেমীয়া বা পৰিৱৰ্তনশীল চক্ৰ | শীতল বৰ্তনীৰ নিষেধাজ্ঞা, গৰম অঞ্চল, অংশৰ বেধ, ভেণ্টিং আৰু তলৰ ফালে বিলম্ব | চক্ৰ-পৰ্যায়ৰ সময়, যোগান/প্ৰত্যাৱৰ্তনৰ অৱস্থা আৰু বন্ধ লগ |
কিংগলৰ ব্যৱহাৰ কৰকএইচএমআই প্ৰমাণ কাৰ্য্যপ্ৰবাহযেতিয়া এলাৰ্ম বা ক্ৰমৰ পৰিৱৰ্তন এটা ছাঁচ সমস্যাৰ লগত থাকে। অনুমোদিত পৰিদৰ্শন পইণ্টৰ ভিতৰলৈ লৈ যাওকপ্ৰতিৰোধমূলক ৰক্ষণাবেক্ষণ পৰিকল্পনাঅংশৰ মানদণ্ড ড্ৰিফ্ট হ'বলৈ অপেক্ষা কৰাৰ পৰিৱৰ্তে।
ব্ল' মল্ড RFQ আৰু ডিজাইন-পৰ্যালোচনা পৰীক্ষা তালিকা
- নিয়ন্ত্ৰিত 2D/3D অংশ ফাইল, পুনৰীক্ষণ, ক্ষমতা, সৰ্বোচ্চ মাত্ৰা আৰু উদ্দেশ্যপ্ৰণোদিত বিষয়বস্তু।
- ক্ল'জাৰ আৰু নেক-ফিনিচ ড্ৰয়িং, কেপ নমুনা, ছিলিং ডেটাম আৰু ফিনিচড ট্ৰিম কণ্ডিচন।
- সঠিক ৰেজিন গ্ৰেড, ৰং/সংযোজক, ৰিগ্ৰাইণ্ড/পিচিআৰ পৰিকল্পনা আৰু সামগ্ৰী-যোগানকাৰীৰ তথ্য।
- সম্পূৰ্ণ ওজন, আনুমানিক স্থূল পেৰিছন আৰু ফ্লেছ ৰুট।
- পৰীক্ষা পদ্ধতি আৰু গ্ৰহণযোগ্যতাৰ সীমাৰ সৈতে জটিল দেৱাল আৰু মাত্ৰিক স্থান।
- লিক, ড্ৰপ, টপ-লোড, টৰ্ক, পৰিৱেশ বা অন্যান্য প্ৰকল্প-নিৰ্দিষ্ট কাৰ্য্যকৰী পৰীক্ষা।
- মেচিনৰ মডেল, ষ্টেচন আৰু কেভিটি কাউণ্ট, ডাই-হেড আউটলেট প্লেন আৰু পেৰিচন চেণ্টাৰৰ দূৰত্ব।
- প্লেটেন/মাউণ্টিং আন্তঃপৃষ্ঠ, ছাঁচ খাম, বেধ, খোলা, ক্লেম্প আৰু ব্ল'-পিন ব্যৱস্থা।
- পাৰ্টিং লাইন, পিঞ্চ-অফ, ফ্লেছ পকেট, ডিঙিৰ ইনছাৰ্ট, ভেণ্ট, কুলিং চাৰ্কিট আৰু ছাৰ্ফেচ ফিনিচিং।
- টেক-আউট, ট্ৰিমিং, লিক পৰীক্ষণ, কনভেয়িং আৰু স্ক্ৰেপ-হেণ্ডলিং আন্তঃপৃষ্ঠ।
- সঁজুলিৰ সামগ্ৰী, ইনছাৰ্ট গ্ৰেড, প্ৰাসংগিক ঠাইত কঠিনতা/চিকিৎসা, অতিৰিক্ত আৰু মেৰামতি পদ্ধতি।
- পৰীক্ষামূলক সামগ্ৰীৰ পৰিমাণ, চলোৱাৰ সময়, নমুনা, গেজ, তথ্য ৰেকৰ্ড আৰু গ্ৰহণৰ দায়িত্ব।
- সাধাৰণ ব্যৱস্থা, উত্তোলন বিন্দু, ছাঁচৰ ভৰ/মাধ্যাকৰ্ষণ কেন্দ্ৰ আৰু অনুমোদিত পৰিৱৰ্তন পদ্ধতি।
- পৰিসৰৰ সীমা: ছাঁচ, ডাই টুলিং, ফিটিংছ, নলী, অংকন, প্ৰশিক্ষণ, পেকেজিং আৰু ক্ৰেতাই যোগান ধৰা বস্তু।
ফেক্টৰী সেৱাৰ বাবে চূড়ান্ত মল্ড চাৰ্কিট আৰু ব্ল’ইং ব্যৱস্থা কিংগলৰ সৈতে সংযোগ কৰকইউটিলিটি আৰু বিন্যাস পৰিকল্পনা গাইড. মেচিন শ্ৰেণী আৰু উৎপাদন ক্ৰমৰ বাবে, ব্যৱহাৰ কৰকঅবিৰত এক্সট্ৰুচন ব্ল' মল্ডিং গাইডআৰু চূড়ান্ত অংশৰ বাবে এটা এক্যুমুলেটৰ প্লেটফৰ্মৰ প্ৰয়োজন আছে নে নাই নিশ্চিত কৰক।
সঘনাই সোধা প্ৰশ্ন
ব্ল’ মল্ড আৰু ব্ল’ মল্ডিং ডাই হেডৰ মাজত পাৰ্থক্য কি?
ডাই হেডে মল্ডিঙৰ আগতে গলিত পেৰিছন গঠন কৰে। সেই পেৰিচনটোৰ চাৰিওফালে ব্ল’ মল্ডটো বন্ধ হৈ যায়, ইয়াক ছীল কৰি দিয়ে, ব্ল’ইং বায়ু গ্ৰহণ কৰে, অংশটো ঠাণ্ডা কৰে আৰু ইয়াৰ বাহ্যিক আকৃতি নিৰ্ধাৰণ কৰে। ইহঁত পৃথক কিন্তু সংযুক্ত সঁজুলি ব্যৱস্থা।
এক্সট্ৰুচন ব্ল’ মল্ড ডিজাইন কৰিবলৈ কি তথ্যৰ প্ৰয়োজন?
নিয়ন্ত্ৰিত অংশ আৰু বন্ধ কৰাৰ অংকন, ৰেজিন গ্ৰেড, সম্পূৰ্ণ আৰু স্থূল পেৰিচন ওজন, জটিল দেৱাল আৰু মাত্ৰা, কাৰ্য্যকৰী পৰীক্ষা, আউটপুট লক্ষ্য, মেচিন আন্তঃপৃষ্ঠ, গহ্বৰ পৰিকল্পনা, ট্ৰিমিং পদ্ধতি আৰু কাৰখানাৰ উপযোগীতাসমূহ প্ৰদান কৰা।
এক্সট্ৰুচন ব্ল’ মল্ডিঙত পিঞ্চ-অফ ডিজাইন কিয় গুৰুত্বপূৰ্ণ?
পিঞ্চ-অফে গৰম পেৰিচন সামগ্ৰী সংকোচিত আৰু বন্ধ কৰে আৰু ফ্লেছ ক'ত পৃথক হয় সেইটো নিৰ্ধাৰণ কৰাত সহায় কৰে। ইয়াৰ জ্যামিতিই পদাৰ্থ, পেৰিচনৰ বেধ, ছাঁচ বন্ধ কৰা, উষ্ণতা, ফ্লেছ ৰিলিফ আৰু ডিফ্লেছিঙৰ সৈতে ক্ৰিয়া কৰে, গতিকে ইয়াক প্ৰকৃত প্ৰকল্পত বৈধতা প্ৰদান কৰিব লাগিব।
এক্সট্ৰুচন ব্ল’ মল্ডত ভেণ্টৰ প্ৰয়োজন কিয়?
প্ৰসাৰিত পেৰিছন আৰু গহ্বৰৰ মাজত বায়ু আবদ্ধ হৈ পৰিব পাৰে। ভেণ্টে ইয়াক পলায়নৰ পথ দিয়ে যাতে পেৰিছনে ছাঁচৰ পৃষ্ঠৰ সৈতে সংস্পৰ্শ কৰিব পাৰে আৰু উদ্দেশ্যপ্ৰণোদিত আকৃতি আৰু বিৱৰণ পুনৰুত্পাদন কৰিব পাৰে।
শীতল চ্যানেলে ব্ল’ মল্ডিং চক্ৰৰ সময়ক কেনেদৰে প্ৰভাৱিত কৰে?
শীতল বৰ্তনীয়ে তাপ আঁতৰাই পেলায় যেতিয়ালৈকে অংশটো অগ্ৰাহ্যযোগ্য বিকৃতি নোহোৱাকৈ মুক্ত কৰিব নোৱাৰি। আটাইতকৈ লেহেমীয়া গৰম অঞ্চলে চক্ৰটোক সীমিত কৰিব পাৰে, গতিকে বৰ্তনীৰ বিন্যাস, প্ৰবাহ, উষ্ণতা, ছাঁচৰ পদাৰ্থ আৰু বেৰৰ বিতৰণ একেলগে মূল্যায়ন কৰিব লাগিব।
বৰ্তমানৰ ব্ল’ মল্ড এটা বেলেগ মেচিনত ফিট হ’ব পাৰেনে?
সম্ভৱতঃ, কিন্তু ধৰি ল’ব নালাগে। ৰিচিভিং মেচিনৰ বিপৰীতে ছাঁচৰ প্ৰস্থ, উচ্চতা, বেধ, ভৰ, মাউণ্টিং, খোলা, ক্লেম্প, ব্ল'-পিনৰ অৱস্থান, ইউটিলিটি, টেক-আউট পথ, ডাই-হেড এলাইনমেণ্ট আৰু নিয়ন্ত্ৰণসমূহ পৰীক্ষা কৰক।
এলুমিনিয়াম বা ষ্টীলৰ ব্ল’ মল্ড বাছি ল’ব লাগেনে?
পছন্দটো তাপীয় কাৰ্য্যক্ষমতা, উৎপাদন কৰ্তব্য, ৰেজিন, পৃষ্ঠ আৰু পৰিধানৰ প্ৰয়োজনীয়তা, সন্নিৱিষ্ট কৌশল, মেৰামতিৰ ক্ষমতা, লিড টাইম আৰু খৰচৰ ওপৰত নিৰ্ভৰ কৰে। কেৱল ধাতুৰ নামৰ পৰা নিৰ্বাচন নকৰি সঠিক গ্ৰেড আৰু ডিজাইনৰ অনুমান সুধিব।