এই পৃষ্ঠাত
- ব্ল’ মল্ডিং মেচিন কি?
- ব্ল’ মল্ডিঙে কেনেকৈ কাম কৰে
- প্ৰক্ৰিয়া অনুসৰি ধৰণ: EBM, IBM, ISBM
- মেচিনৰ ভিতৰত: গুণগত মান নিৰ্ধাৰণ কৰা অংশ
- গঠন আৰু মডেলৰ পৰিসৰ অনুসৰি প্ৰকাৰ
- আমি চলোৱা সামগ্ৰী
- ব্ল’ মল্ডিং মেচিনে কি বনায়
- আউটপুট আৰু খৰচ: গুৰুত্বপূৰ্ণ সংখ্যা
- আমি আপোনাক বাছনি কৰাত কেনেকৈ সহায় কৰোঁ
- গুণগত মান, পৰীক্ষা আৰু আমি কি চাওঁ
- মেচিনৰ দাম কিহে ড্ৰাইভ কৰে
- এজন প্ৰস্তুতকাৰকৰ পৰা কিনা
- FAQ
ব্ল’ মল্ডিং মেচিন কি?
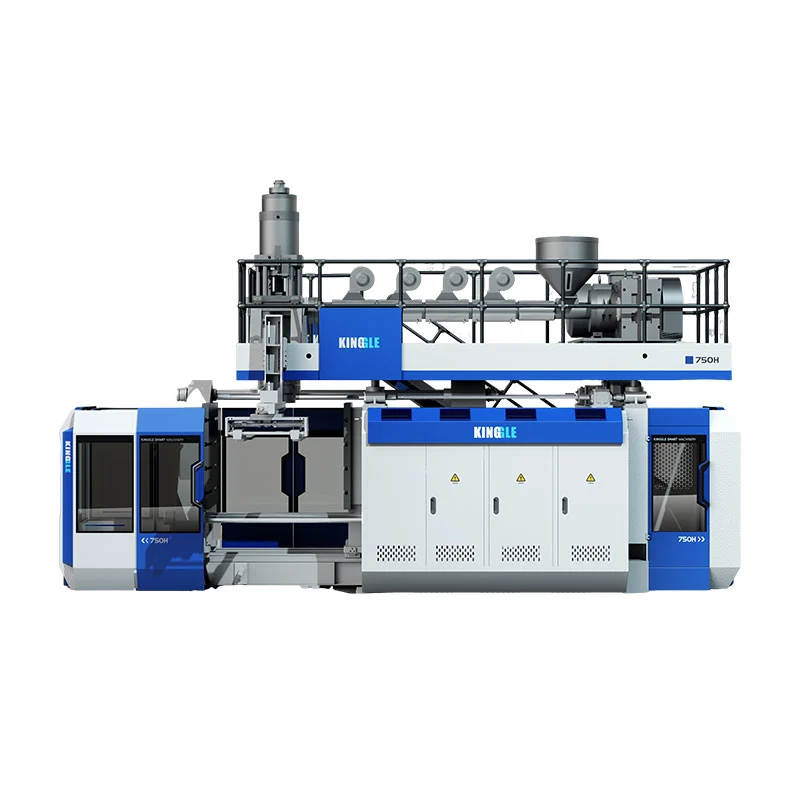
ব্ল' মল্ডিং মেচিনে প্লাষ্টিকৰ ৰেজিনক গলি কোমল আকৃতিত গঠন কৰি ফুটা অংশলৈ ৰূপান্তৰিত কৰে আৰু সেই আকৃতিৰ ভিতৰত সংকোচিত বায়ু উৰুৱাই দিয়ে যাতে ই এটা ছাঁচৰ ওপৰত হেঁচা মাৰি ধৰে। যেতিয়া প্লাষ্টিক ঠাণ্ডা হয় আৰু ছাঁচটো খোল খায়, তেতিয়া আপোনাৰ হাতত এটা সম্পূৰ্ণ ফুটা সামগ্ৰী থাকে — এটা বটল, এটা কেন, এটা ড্ৰাম, এটা টেংক। আপুনি চম্ভালিব পৰা প্ৰায় প্ৰতিটো কঠিন প্লাষ্টিকৰ পাত্ৰ এটা বা আন এটা ধৰণৰ ব্ল’ মল্ডিং মেচিনৰ পৰা আৰম্ভ হৈছিল।
এই শ্ৰেণীটো বহল কাৰণ ইয়াৰ অংশবোৰ ইমানেই বেলেগ: ১০০ মিলিলিটাৰৰ চকুৰ ড্ৰপাৰৰ বটল আৰু ২২০ লিটাৰৰ ৰাসায়নিক ড্ৰাম দুয়োটা "ব্ল' মল্ড" কৰা হৈছে, কিন্তু দুয়োটা মেচিনৰ একোৱেই একে নহয়। ভালদৰে বাছি লোৱাৰ অৰ্থ হ’ল দুটা কথা বুজি পোৱা — কোমল আকৃতিটো কেনেকৈ গঠিত হয় (the...প্ৰক্ৰিয়াৰ ধৰণ), আৰু ইয়াক ডেলিভাৰী কৰিবলৈ মেচিনটো কেনেকৈ নিৰ্মাণ কৰা হয় (theগাঁঠনি). আমি দুয়োটাকে পাল পাতি লৈ যাম।
ব্ল’ মল্ডিঙে কেনেকৈ কাম কৰে
এক্সট্ৰুচন ব্ল' মল্ডিং — বেছিভাগ ঔদ্যোগিক পাত্ৰৰ আঁৰৰ প্ৰক্ৰিয়া — এটা টান লুপত চলে। ইয়াক বুজিলে পিছৰ প্ৰতিটো সিদ্ধান্ত (খৰচ, উৎপাদন, গুণগত মান) স্পষ্ট হৈ পৰে:
- গলিব আৰু মিটাৰ।এক্সট্ৰুডাৰ স্ক্ৰুৱে ৰেজিন গলি ডাই হেডৰ ফালে এটা স্থিৰ, সমজাতীয় প্ৰবাহ ঠেলি দিয়ে।
- পেৰিচন গঠন কৰক।গলিত পদাৰ্থটো ডাইৰ মূৰৰ পৰা ফুটা নলী হিচাপে ওলাই যায় — পেৰিছন। এটা বেৰৰ বেধ নিয়ন্ত্ৰকে সেই নলীটোক ইয়াৰ দৈৰ্ঘ্যৰ সৈতে প্ৰফাইল কৰে যাতে প্লাষ্টিক য'ত অংশটোৰ শক্তিৰ প্ৰয়োজন হয় তাতেই বহি থাকে।
- ক্লেম্প।পেৰিছনৰ চাৰিওফালে ছাঁচটো বন্ধ হৈ যায়। চিনক্ৰ'নাছ ক্লেম্পিং আৰু ডাইৰেক্ট-প্ৰেচাৰ লকিঙে প্লেটেনবোৰক সমান্তৰালভাৱে ৰাখে যাতে অংশটো ফিচফিচাই নাথাকে।
- ফুৱাই দিয়া।এটা ব্ল’ পিনে বায়ু ইনজেকচন কৰে (বহু অংশত তলত ব্ল’ইং চিষ্টেম থাকে) আৰু পেৰিছনে গহ্বৰৰ বিপৰীতে ফুলি নিজৰ চূড়ান্ত আকৃতি লয়।
- ঠাণ্ডা।অংশটো ঠাণ্ডা কৰা ছাঁচৰ বিপৰীতে চেট হয়। এইটো সাধাৰণতে আটাইতকৈ দীঘলীয়া পদক্ষেপ, আৰু ই — এক্সট্ৰুডাৰ নহয় — আপোনাৰ চক্ৰৰ সময় নিৰ্ধাৰণ কৰে।
- বাহিৰ কৰি শেষ কৰক।ছাঁচটো খোল খায়, ৰবটৰ বাহু এটাই অংশটো আঁতৰাই পেলায় আৰু ফ্লেছ ট্ৰিম কৰা হয়। এটা স্বয়ংক্ৰিয় লাইনত এইটো মানৱবিহীনভাৱে চলি থাকে।
ইয়াৰে দুটা পদক্ষেপে নিৰৱে গোটেই লাইনটোৰ অৰ্থনীতি নিৰ্ণয় কৰে। পেৰিছন প্ৰফাইলিঙে প্ৰতিটো অংশই কিমান ৰেজিন কঢ়িয়াই লৈ ফুৰে সেইটো নিৰ্ধাৰণ কৰে; শীতলতাই আপুনি সেইবোৰ কিমান দ্ৰুতভাৱে বনাব পাৰে সেইটো নিৰ্ধাৰণ কৰে। সেই দুটা সঠিকভাৱে লওক আৰু বাকী মেচিনটোৱে বহুলাংশে নিজৰ যত্ন লয় — যাৰ বাবেই ক্ৰেতাসকলে সাধাৰণতে প্ৰথমে তুলনা কৰা হেডলাইন স্পেকচতকৈ ইহঁত অধিক মনোযোগৰ যোগ্য।
প্ৰক্ৰিয়া অনুসৰি ধৰণ: EBM, IBM আৰু ISBM
ব্ল’ মল্ডিং মেচিন তিনিটা মূল প্ৰক্ৰিয়া প্ৰকাৰৰ। পাৰ্থক্যটো সম্পূৰ্ণৰূপে ইন...কোমল আকৃতিটো কেনেকৈ তৈয়াৰ কৰা হয়উৰুৱাই দিয়াৰ আগতে।
| প্ৰকাৰ | আকৃতি কেনেকৈ গঠন হয় | ৰ বাবে শ্ৰেষ্ঠ | সাধাৰণ সামগ্ৰী |
|---|---|---|---|
| এক্সট্ৰুচন (EBM) | পেৰিছনে নলী হিচাপে এক্সট্ৰুড কৰিলে, তাৰ পিছত উৰুৱাই দিলে | হেণ্ডেল কৰা আৰু ডাঙৰ ফুটা অংশ | জেৰী কেন, ড্ৰাম, টেংক, বটল |
| ইনজেকচন (IBM) | প্ৰিফৰ্ম ইনজেকচন-মল্ড, তাৰ পিছত উৰুৱাই দিয়া | সৰু, উচ্চ নিখুঁত পাত্ৰ | ফাৰ্মা বটল, প্ৰসাধন সামগ্ৰীৰ জাৰ |
| ইনজেকচন ষ্ট্ৰেচ (ISBM) | প্ৰিফৰ্ম বেজী দিয়া, টানি উৰুৱাই দিয়া | স্পষ্ট, শক্তিশালী পিইটি বটল | পানী আৰু শীতল পানীয়ৰ বটল |
এক্সট্ৰুচন ব্ল' মল্ডিং (EBM)ঔদ্যোগিক পাত্ৰ আৰু আমি নিৰ্মাণ কৰা প্ৰক্ৰিয়াৰ বাবে কৰ্মঘোঁৰা। কাৰণ শৰীৰ, হেণ্ডেল আৰু ডিঙি এটা শ্বটতে গঠন হয়, ইবিএম-এ হেণ্ডেলযুক্ত আৰু ডাঙৰ অংশ তৈয়াৰ কৰে যিবোৰ আন প্ৰক্ৰিয়াবোৰে কৰিব নোৱাৰে।ইনজেকচন ব্ল' মল্ডিং (IBM)প্ৰথমে এটা নিখুঁত প্ৰিফৰ্ম মল্ড কৰে, যিয়ে সৰু বটলৰ ডিঙিৰ সঠিকতা অতি উত্তম দিয়ে কিন্তু কোনো হেণ্ডেল আৰু কোনো ডাঙৰ অংশ নাই।ইনজেকচন ষ্ট্ৰেচ (ISBM)আপুনি পানীৰ বটলত দেখা স্পষ্টতা আৰু শক্তিৰ বাবে এটা PET প্ৰিফৰ্ম টানে — HDPE ঔদ্যোগিক অংশৰ পৰা এটা বেলেগ পণ্য পৰিয়াল।
কাৰ্যক্ষেত্ৰত পছন্দটো খুব কমেইহে অস্পষ্ট হয়। কেন, ড্ৰাম, টেংক বা যিকোনো হেণ্ডেল কৰা বা ডাঙৰ পাত্ৰ এটা এক্সট্ৰুচন অংশ; আই বি এম আৰু আই এছ বি এম সৰু নিখুঁত বটল আৰু স্পষ্ট পি ই টিৰ অন্তৰ্গত। আপুনি মেচিনসমূহ চৰ্টলিষ্ট কৰাৰ আগতে আপোনাৰ প্ৰডাক্ট কোনটো পৰিয়ালত পৰে সেইটো জানিলে দুটা প্ৰক্ৰিয়াৰ বাবে উদ্ধৃতিসমূহ তুলনা কৰাটো সংৰক্ষণ কৰা হয় যিবোৰ কেতিয়াও ফিট নহ'ব।
মেচিনৰ ভিতৰত: যিবোৰ অংশই গুণগত মান নিৰ্ধাৰণ কৰে
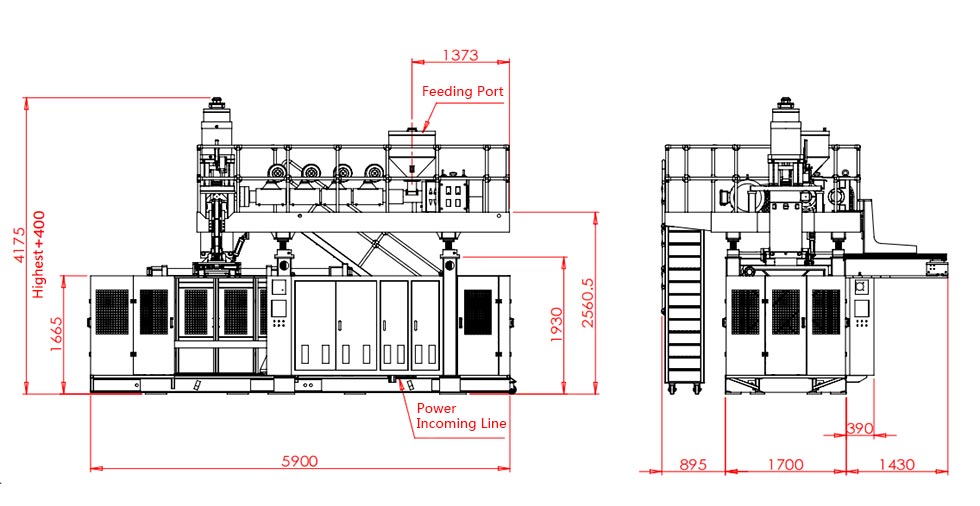
দুটা মেচিনে একেটা হেডলাইন ক্ষমতা ভাগ কৰিব পাৰে আৰু সম্পূৰ্ণ বেলেগ ধৰণে আচৰণ কৰিব পাৰে, কাৰণ উপাদানসমূহত গুণগত মান জীয়াই থাকে। আমাৰ অভিযন্তাসকলে এইবোৰ অংশৰ প্ৰতি আটাইতকৈ বেছি গুৰুত্ব দিয়ে:
| উপাদান | ই কি কৰে | কিয় গুৰুত্বপূৰ্ণ |
|---|---|---|
| এক্সট্ৰুডাৰ আৰু স্ক্ৰু | ৰেজিন গলি আৰু মিটাৰ কৰে | ২৪–২৫ এল/ডিত ৫০–১০০ মিলিমিটাৰ স্ক্ৰুৱে এটা সুস্থিৰ, সমজাতীয় HDPE গলনাংক দিয়ে — সামঞ্জস্যপূৰ্ণ অংশৰ ভিত্তি |
| ডাই হেড + পেৰিচন কন্ট্ৰ'লাৰ | পেৰিচন দেৱাল গঠন আৰু প্ৰফাইল কৰে | ৰেজিনৰ খৰচ আৰু অংশৰ শক্তিৰ ওপৰত এটা MOOG ১০০-পইণ্ট দেৱাল-বেধ নিয়ন্ত্ৰক হৈছে একক আটাইতকৈ ডাঙৰ লিভাৰ |
| ক্লেম্পিং ইউনিট | ছাঁচটো বন্ধ কৰি ধৰি ৰাখে | ডাবল পুল-ৰড চিনক্ৰ'নাছ ক্লেম্পিং + অইল-চিলিণ্ডাৰ ডাইৰেক্ট-প্ৰেচাৰ লকে উচ্চ টনেজৰ অধীনত প্লেটেনক সমান্তৰাল কৰি ৰাখে |
| ফুঁৱাই ঠাণ্ডা কৰি | ফুলাই অংশটো ছেট কৰে | ব্ল' পিন + তলৰ ব্ল'ইং শ্বেপ অংশটো; শীতল ডিজাইনে প্ৰকৃত চক্ৰৰ সময়ক পৰিচালিত কৰে |
| ড্ৰাইভ আৰু নিয়ন্ত্ৰণ | মেচিনটোক শক্তি প্ৰদান কৰে আৰু চলায় | চাৰ্ভো মেইন পাম্পে শক্তি কৰ্তন কৰে; মিটছুবিচি পিএলচি + ৱেইনভিউ এইচএমআইয়ে ২৪/৭ লাইনত আপটাইম সুৰক্ষিত কৰে |
| অটোমেচন | টেক-আউট, ডিফ্লেছিং, পৰিদৰ্শন | ৰবট আৰ্ম + ডাউনষ্ট্ৰিম ট্ৰিমিঙে মানৱবিহীন ৰানত গুণগত মান সুস্থিৰ কৰি ৰাখে |
ঘণ্টাৰ পিছত ঘণ্টা চলি থকা এটা লাইনত, নিয়ন্ত্ৰণৰ নিৰ্ভৰযোগ্যতাই উৎপাদনক সুৰক্ষা দিয়ে — যাৰ বাবে সেই শেষ শাৰীৰ আমদানি কৰা উপাদানসমূহে দেখাতকৈ বেছি গুৰুত্বপূৰ্ণ। মিটছুবিচি পিএলচি, ৱেইনভিউ এইচএমআই আৰু এমঅ'অ'জি দেৱাল-বেধ নিয়ন্ত্ৰণ বেজ নহয়; এইবোৰ প্ৰমাণিত অংশ যিবোৰ বিশ্বৰ প্ৰায় যিকোনো ঠাইতে সেৱাযোগ্য হৈ থাকে, গতিকে লাগোছ বা লিমাৰ এটা দোষে কেইবা সপ্তাহ ধৰি লাইনটো অচল নহয়।
গঠন আৰু মডেলৰ পৰিসৰ অনুসৰি প্ৰকাৰ
এক্সট্ৰুচনৰ ভিতৰত পেৰিচন কেনেকৈ ডেলিভাৰী কৰা হয় আৰু বেৰ কেনেকৈ নিৰ্মাণ কৰা হয় তাৰ ওপৰত মেচিনসমূহক গোট কৰা হয়। এইখিনিতে আপুনি মেচিনক আপোনাৰ অংশৰ আকাৰ আৰু আয়তনৰ সৈতে মিলাই দিয়ে।
- অবিৰত ব্ল’ মল্ডিং মেচিন।পেৰিচনে নন-ষ্টপ এক্সট্ৰুড কৰে আৰু মল্ডে ইয়াক ধৰিবলৈ শ্বাটল কৰে — সৰুৰ পৰা মজলীয়া অংশত প্ৰায় ৩০ লিটাৰলৈকে উচ্চ কেডেন্স, আৰু য'ত এটা মাল্টি-ডাই হেডে বটল কেইবাটাও ওপৰলৈ চলায়।
- এক্যুমুলেটৰ (একুমুলেট) ব্ল’ মল্ডিং মেচিন।ড্ৰাম, আইবিচি টেংক, ইন্ধনৰ টেংক আৰু বাধাৰ বাবে এই ধৰণৰ।
- বহুস্তৰীয় ব্ল' মল্ডিং মেচিন।২–৬ স্তৰৰ ডাই হেডে বাধা, পুনৰ গ্ৰাইণ্ড বা ৰং স্তৰসমূহক এটা বেৰত সহ-এক্সট্ৰুড কৰে — ইন্ধনৰ টেংক আৰু উচ্চ-স্পেক ৰাসায়নিক ড্ৰামৰ বাবে ব্যৱহাৰ কৰা হয়।
- স্বয়ংক্ৰিয় ব্ল' মল্ডিং মেচিন।ওপৰৰ যিকোনো এটা সম্পূৰ্ণ অটোমেচনৰ সৈতে — ৰবট টেক-আউট, ডিফ্লেছিং আৰু মানৱবিহীন, সামঞ্জস্যপূৰ্ণ চলোৱাৰ বাবে পৰিদৰ্শন।
আমাৰ নিজৰ ৰেঞ্জ ১০০ মিলিলিটাৰৰ পৰা ২২০ এল ড্ৰামলৈকে (আৰু অনুৰোধ কৰিলে ডাঙৰ), গতিকে একেটা কাৰখানাই এটা সৰু তেলৰ বটল আৰু এটা ৰাষ্ট্ৰসংঘৰ ৰেটিং পোৱা ৰাসায়নিক ড্ৰাম সামৰি লয়:
| ক্ষমতা | মেচিনৰ ধৰণ | উদাহৰণ আৰ্হি | শুকান-চক্ৰৰ আউটপুট* | ক্লেম্পিং |
|---|---|---|---|---|
| ১০০ মিলিলিটাৰ – ২ লিটাৰ | অবিৰত, একক/বহু-মৃত্য | ২এল একক/ ডাবল ষ্টেচন | ১২০০/ঘণ্টালৈকে | ৪০ কে.এন |
| ৩ – ১৫ এল | অবিৰত, একক/দুগুণ | ৫এল / ১৫এলষ্টেছন | ৪৫০–১,০০০/ঘণ্টা | ৬৫–২০০ কে.এন |
| ২০ – ৬০ এল | এক্যুমুলেটৰ | কেজিবি৭০এ / ৮০এ /৯০এ | ৫০০–৭০০/ঘণ্টা | ১৩০–২৮০ কে.এন |
| ১২০ – ১৬০ এল | এক্যুমুলেটৰ | KGB100B /১১০ক | ৩০০–৩২০/ঘণ্টা | ৪৪০–৭৬০ কে.এন |
| ২২০ এল ড্ৰাম+ | ৰাসায়নিক-বেৰেল বিশেষ | ২৫০এল বিশেষ | ১৭–২০/ঘণ্টা | অনুৰোধ কৰিলে |
*শুষ্ক-চক্ৰ হৈছে তাত্ত্বিক সৰ্বোচ্চ; প্ৰকৃত উৎপাদন কম। সম্পূৰ্ণ স্পেক আৰু কাম কৰা নম্বৰ আমাৰ ডিপ ডাইভছত আছে...জেৰী কেন মেচিনআৰুমেচিন জমা কৰা.



আমি চলোৱা সামগ্ৰী
মেচিনে প্ৰক্ৰিয়াটো নিৰ্ধাৰণ কৰে; ৰেজিনে বৈশিষ্ট্যসমূহ নিৰ্ধাৰণ কৰে। আমাৰ এক্সট্ৰুচন মেচিনসমূহে তলৰ ঔদ্যোগিক পৰিয়ালটোক একক বা বহুস্তৰীয় দেৱালত চলায়।
| সামগ্ৰী | কিয় ব্যৱহাৰ কৰা হয় | সাধাৰণ অংশ |
|---|---|---|
| এইচ ডি পি ই | কঠিন, ৰাসায়নিক প্ৰতিৰোধী, কম খৰচী | জেৰী কেন, বটল, টেংক |
| এইচ এম ডব্লিউ-এইচ ডি পি ই | উচ্চ প্ৰভাৱ আৰু চাপ-ফাট প্ৰতিৰোধ ক্ষমতা | ৰাসায়নিক ড্ৰাম, ইন্ধনৰ টেংক |
| পি পি | তাপ প্ৰতিৰোধ ক্ষমতা, স্পষ্টতাৰ বিকল্প | পাতল বেৰ আৰু গৰম ভৰোৱা পাত্ৰ |
| পিভিচি / পিএ | বাধা আৰু বিশেষ বৈশিষ্ট্য | বিশেষ বটল, বাধা স্তৰ |
ব্ল’ মল্ডিং মেচিনে কি বনায়
ছাঁচ সলনি কৰক আৰু এটা মেচিন পৰিয়ালে বহু উদ্যোগক সেৱা আগবঢ়ায়। এইবোৰ হৈছে আমি বেছিভাগৰ বাবে সঁজুলি কৰা এপ্লিকেচন ক্ষেত্ৰসমূহ:
| উদ্যোগ | প্ৰডাক্ট |
|---|---|
| পেকেজিং | তেল আৰু ডিটাৰজেন্টৰ বটল, জেৰী কেন, ৰাসায়নিক ড্ৰাম, আই বি চি টেংক |
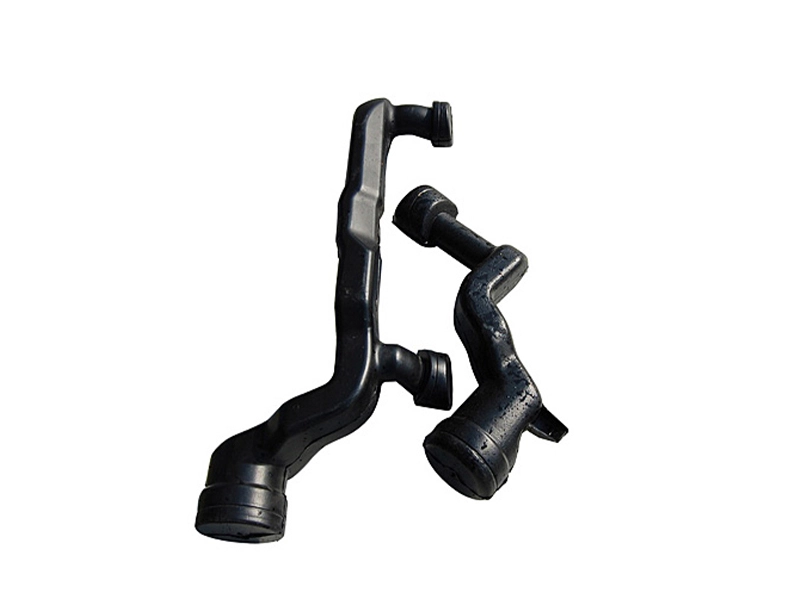
| অটোমোটিভ | ইন্ধনৰ টেংক, বায়ু নলী, স্পয়লাৰ |
| পথ প্ৰশাসন | যাতায়তৰ বাধা, শঙ্কু, বিচ্ছিন্ন ঘাট |
| ভাসমান | বয়, ফ্ল’ট, পণ্টুন |
| লজিষ্টিক আৰু অধিক | পেলেট, সঁজুলিৰ বাকচ, টেবুল আৰু চকী, খেলনা |
আউটপুট আৰু খৰচ: গুৰুত্বপূৰ্ণ সংখ্যা
দুটা গণনাই নিৰ্ধাৰণ কৰে যে এটা মেচিন আপোনাৰ ব্যৱসায়ৰ লগত খাপ খাব নে নহয় — আৰু আপুনি কিনাৰ আগতে দুয়োটা চলাবলৈ সহজ।
উদাহৰণ — 7.2 ছেকেণ্ডৰ চক্ৰত এটা 5 L কেন, একক মূৰ:
(৩৬০০ ÷ ৭.২) × ০.৮ =৪০০ কেন/ঘণ্টা· দুটা শ্বিফ্ট ≈৬,৪০০/দিন
ৰেজিন = অংশৰ ওজন × ৰেজিনৰ মূল্য → যেনে- ০.২০ কিলোগ্ৰাম × ১.৩০ ডলাৰ =$০.২৬
শক্তি = মেচিন কিলোৱাট × $/কিলোৱাট ঘন্টা ÷ অংশ/ঘণ্টা → যেনে- ১৫ × ০.১২ ÷ ৪০০ =$০.০০৪৫
মন কৰক যে ৰেজিনে শক্তি আৰু শ্ৰমৰ প্ৰতি অংশৰ খৰচ বামন কৰি পেলায়। সেই একক তথ্যটোৱেই হৈছে নিখুঁত বেৰৰ বেধ নিয়ন্ত্ৰণৰ বাবে সমগ্ৰ ক্ষেত্ৰ: লাখ লাখকৈ প্ৰেৰণ কৰা অংশৰ পৰা ৫% ৰেজিন ট্ৰিম কৰিলে যিকোনো বিদ্যুতৰ বিলতকৈ বহু বেছি ৰাহি হয় — আৰু সেইবাবেই দুৰ্বল দেৱাল নিয়ন্ত্ৰণ থকা সস্তা মেচিন এটাই সাধাৰণতে ব্যয়বহুল মেচিন বুলি ওলাই পৰে।
আমি আপোনাক বাছনি কৰাত কেনেকৈ সহায় কৰোঁ
যেতিয়া কোনো ক্ৰেতাই সোধা-পোছা পঠায়, আমি মেচিনৰ জৰিয়তে নহয়, অংশটোৰ জৰিয়তে কাম কৰোঁ। এইবোৰৰ উত্তৰ দিয়ক আৰু সঠিক বিন্যাস সাধাৰণতে স্পষ্ট হয়:
- আটাইতকৈ ডাঙৰ অংশ আৰু আকৃতি।আকাৰ আৰু ইয়াৰ হেণ্ডেল আছে নে নাই সেইটো নিৰ্ণয় কৰে এক্সট্ৰুচন বনাম ইনজেকচন, আৰু কন্টিনিউয়াছ বনাম এক্যুমুলেটৰ।
- ৰেজিন আৰু দেৱালৰ স্পেক।বাধা বা পুনৰ গ্ৰাইণ্ড স্তৰসমূহক এটা বহুস্তৰীয় মূৰৰ প্ৰয়োজন; ৰাষ্ট্ৰসংঘৰ ৰেটিং পোৱা ড্ৰামত বেৰৰ বেধ নিয়ন্ত্ৰণৰ প্ৰয়োজন হয়।
- দৈনিক উৎপাদন।একক বনাম ডাবল ষ্টেচন বাছনি কৰাৰ আগতে দুটা-শ্বিফ্ট ঘণ্টাৰ বিপৰীতে আউটপুট গণিত চলাওক।
- প্ৰমাণীকৰণ।ড্ৰপ-টেষ্ট বা ৰাষ্ট্ৰসংঘৰ প্ৰয়োজনীয়তাই সঁজুলি আৰু বৈধকৰণ সলনি কৰে।
- স্বতন্ত্ৰ বা টাৰ্ণকী।কেন্দ্ৰীয় খাদ্য, পানী আৰু গুড়ি কৰা একেলগে যোগান ধৰাৰ ফলত স্কেলিং লাইনে লাভৱান হয়।
গুণগত মান, পৰীক্ষা আৰু আমি কি চাওঁ
ব্ল’ মল্ডিঙৰ গোটেই খেলটোৱেই হৈছে ধাৰাবাহিকতা, আৰু ইয়াতেই দুটা দশক ধৰি একেবোৰ মেচিন নিৰ্মাণৰ কাম দেখা যায়। আমি কৰা আৰু চোৱা কেইটামান কাম:
- দেৱাল-বেধৰ একাকাৰীতা।পইণ্ট-বাই-পইণ্ট প্ৰফাইল কৰা হৈছে যাতে প্ৰতিটো অংশই কম ৰেজিনৰ সৈতে ইয়াৰ ড্ৰপ-টেষ্ট স্পেক পূৰণ কৰে — শিপমেণ্টৰ আগতে পৰীক্ষা কৰা।
- ড্ৰপ টেষ্ট আৰু ৰাষ্ট্ৰসংঘৰ বৈধকৰণ।কেমিকেল-ড্ৰাম টুলিঙে আমাৰ মজিয়া এৰি যোৱাৰ আগতে ৩ মিটাৰ ড্ৰপ টেষ্ট আৰু ৰাষ্ট্ৰসংঘৰ প্ৰমাণপত্ৰত উত্তীৰ্ণ হয়।
- য’ত সাধাৰণতে পতনশীল আউটপুট আৰম্ভ হয়।লেহেমীয়া চক্ৰসমূহে এক্সট্ৰুডাৰতকৈ সংৰক্ষণ ষ্ট্ৰ'ক বা শীতলতালৈ বেছিকৈ অনুসৰণ কৰে — সেইটোৱেই প্ৰথম স্থান, শেষ নহয়। (অধিক ইন...কিহৰ বাবে সামগ্ৰী সংৰক্ষণ লেহেমীয়া হয়.)
মেচিনৰ দাম কিহে ড্ৰাইভ কৰে
"ব্ল' মল্ডিং মেচিন"ৰ বাবে কোনো এটা তালিকা মূল্য নাই কাৰণ স্পেকে খৰচ দোল খায়। মূল চালকসমূহ:
- অংশৰ আকাৰ আৰু ক্লেম্পিং বল।ডাঙৰ অংশবোৰত গধুৰ ফ্ৰেম আৰু বহুত বেছি টনেজৰ প্ৰয়োজন হয় — আটাইতকৈ ডাঙৰ খৰচৰ চালক।
- ডাই হেডৰ সংখ্যা।টুইন/মাল্টি-ডাই আউটপুট আৰু মূল্য বহুগুণে বৃদ্ধি কৰে।
- একক বনাম বহুস্তৰীয়।এটা বহুস্তৰীয় মূৰে সামৰ্থ্য আৰু খৰচ যোগ কৰে।
- স্বয়ংক্ৰিয়কৰণ আৰু নিয়ন্ত্ৰণ।ৰবট টেক-আউট, ডিফ্লেছিং আৰু প্ৰিমিয়াম কণ্ট্ৰ’লে মূল্য বৃদ্ধি কৰে যদিও চলোৱা খৰচ কম।
- টাৰ্ণকী ব্যৱস্থা।কেন্দ্ৰীয় খাদ্য, পানী আৰু থেতেলিয়াই উদ্ধৃতি যোগ কৰে যদিও আৱৰ্জনা আৰু শ্ৰম কমি যায়।
এজন প্ৰস্তুতকাৰকৰ পৰা কিনা
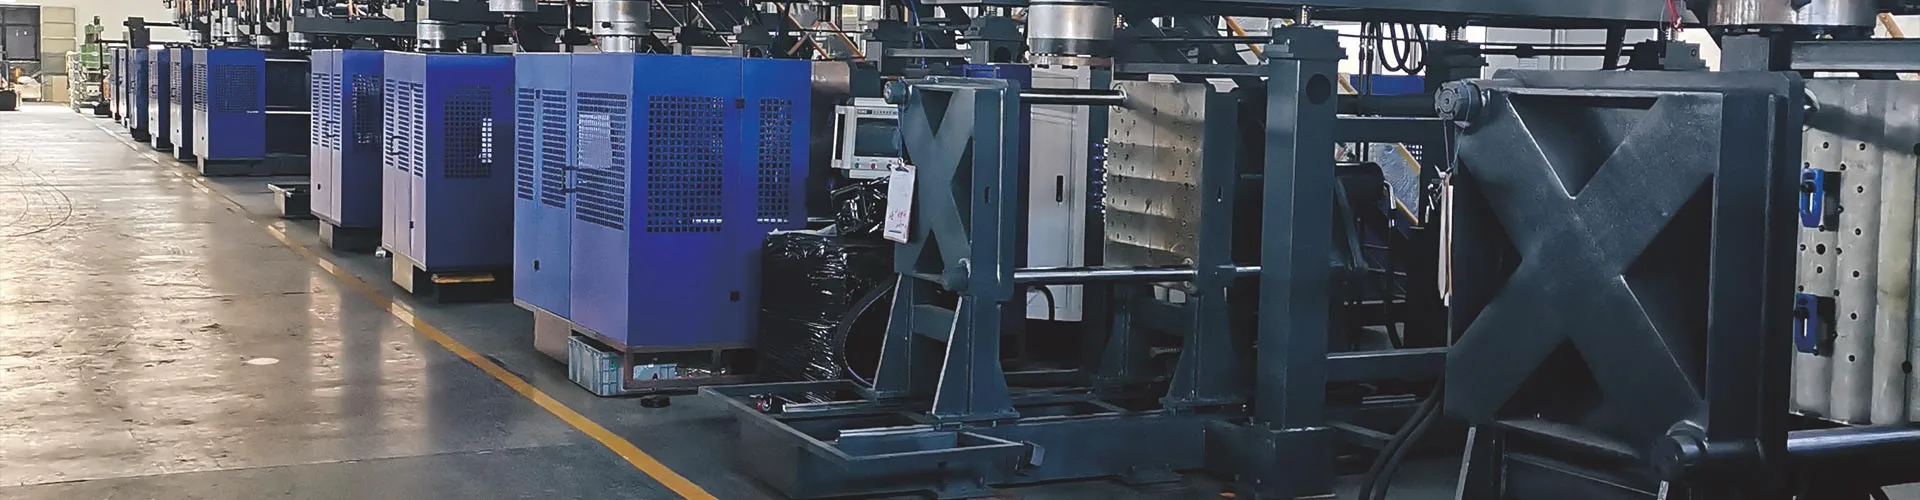
মেচিন এটা দশকজোৰা সম্পৰ্ক, গতিকে ইয়াৰ আঁৰত কোন থিয় দিব সেয়া স্পেকটোৰ দৰেই গুৰুত্বপূৰ্ণ। কাৰখানা হিচাপে আমি প্ৰতিটো মেচিনক বেক কৰি দিওঁ:
- ৱাৰেণ্টী।মূল উপাদানসমূহে ১–২ বছৰৰ ৱাৰেণ্টী বহন কৰে; প্ৰথম বছৰৰ ভিতৰত পিন্ধা অংশ বিনামূলীয়াকৈ সলনি কৰা হয়।
- ইনষ্টল আৰু প্ৰশিক্ষণ।আমাৰ অভিযন্তাসকলে আপোনাৰ অপাৰেটৰসকলক ইনষ্টল, কমিচন আৰু প্ৰশিক্ষণ দিবলৈ আপোনাৰ কাৰখানালৈ যায়।
- দূৰৱৰ্তী সমৰ্থন।এটা অন-বৰ্ড এলাৰ্ম চিষ্টেমে আমাক দূৰৈৰ পৰা সমস্যাসমূহ নিৰ্ণয় আৰু সমস্যা সমাধান কৰিবলৈ দিয়ে।
- কাষ্টম সমাধান।আপোনাৰ অংশ, ৰেজিন আৰু আউটপুটৰ সৈতে টিউন কৰা আপোনাৰ অংকন আৰু সংৰূপসমূহলে মল্ডসমূহ।
আপোনাৰ অংশটো কওক — আমি মেচিনটোৰ স্পেক কৰিম
আপোনাৰ প্ৰডাক্ট, আকাৰ, ৰেজিন আৰু দৈনিক আউটপুট প্ৰেৰণ কৰক। আমি সঠিক ধৰণ, সংৰূপ আৰু ক্লেম্পিং বলৰ পৰামৰ্শ দিম, প্ৰকৃত চক্ৰৰ সংখ্যাৰ সৈতে।
এটা উদ্ধৃতি লাভ কৰক হোৱাটছএপত আড্ডা দিবসঘনাই সোধা প্ৰশ্ন
ব্ল’ মল্ডিং মেচিন কি?
ই ৰেজিন গলি, কোমল আকৃতিত গঠন কৰি, আৰু ছাঁচৰ ভিতৰত বায়ুৰে ফুলাই ফুটা প্লাষ্টিকৰ সামগ্ৰী তৈয়াৰ কৰে — বটল, জেৰী কেন, ড্ৰাম, টেংক, ইন্ধনৰ টেংক আৰু বহুতোৰ বাবে ব্যৱহাৰ কৰা হয়।
ব্ল’ মল্ডিং মেচিনৰ প্ৰকাৰ কি কি?
প্ৰক্ৰিয়া অনুসৰি: এক্সট্ৰুচন (EBM), ইনজেকচন (IBM) আৰু ইনজেকচন ষ্ট্ৰেচ (ISBM)। গঠন অনুসৰি: অবিৰত, এক্যুমুলেটৰ আৰু বহুস্তৰীয়। অপাৰেচনৰ দ্বাৰা: স্বয়ংক্ৰিয়। ঔদ্যোগিক এইচ ডি পি ই পাত্ৰৰ বাবে এক্সট্ৰুচন আটাইতকৈ সাধাৰণ।
ব্ল’ মল্ডিং মেচিনৰ দাম কিমান?
মূল্য অংশৰ আকাৰ আৰু ক্লেম্পিং বলৰ দ্বাৰা পৰিচালিত হয়, ডাই হেডৰ সংখ্যা, একক বনাম বহুস্তৰীয়, আৰু স্বয়ংক্ৰিয়কৰণ। এটা সৰু একক-ষ্টেচন মেচিনৰ খৰচ এটা ডাঙৰ এক্যুমুলেটৰ ড্ৰাম লাইনতকৈ বহু কম — এটা সঠিক উদ্ধৃতিৰ বাবে আপোনাৰ অংশ আৰু আউটপুট অংশীদাৰী কৰক।
সঠিকটো কেনেকৈ বাছি ল’ম?
অংশৰ পৰা আৰম্ভ কৰক: সৰ্ববৃহৎ আকাৰ, হেণ্ডেল বা নহয়, ৰেজিন, দেৱাল স্পেক, প্ৰমাণীকৰণ, তাৰ পিছত দৈনিক আউটপুট। হেণ্ডেল কৰা আৰু ডাঙৰ অংশত এক্সট্ৰুচন ব্যৱহাৰ কৰা হয় (সৰু–মজলীয়াৰ বাবে অবিৰত, ডাঙৰৰ বাবে এক্যুমুলেটৰ); নিখুঁত সৰু বটলত বেজী ব্যৱহাৰ কৰা হয়; ক্লিয়াৰ পিইটি বটলত ইনজেকচন ষ্ট্ৰেচ ব্যৱহাৰ কৰা হয়।
ই কোনবোৰ সামগ্ৰী চলাব পাৰে?
এক্সট্ৰুচন মেচিনে একক বা বহুস্তৰীয় বেৰত পিই (এইচডিপিই আৰু এইচএমডব্লিউ-এইচডিপিই), পিপি, পিভিচি আৰু পিএ চলায়। ইনজেকচন ষ্ট্ৰেচ মেচিনে স্পষ্ট বটলৰ বাবে পিইটি চলায়।
আউটপুট কেনেকৈ জুখিব পাৰি?
স্পেক শ্বীটসমূহে শুকান-চক্ৰ (তাত্ত্বিক) আউটপুট দেখুৱায়। প্ৰকৃত উৎপাদন শুকান-চক্ৰ × প্ৰায় ০.৭৫–০.৮৫, কাৰণ শীতল সময় আৰু অংশৰ ওজনে প্ৰকৃত চক্ৰটো দীঘলীয়া কৰে।