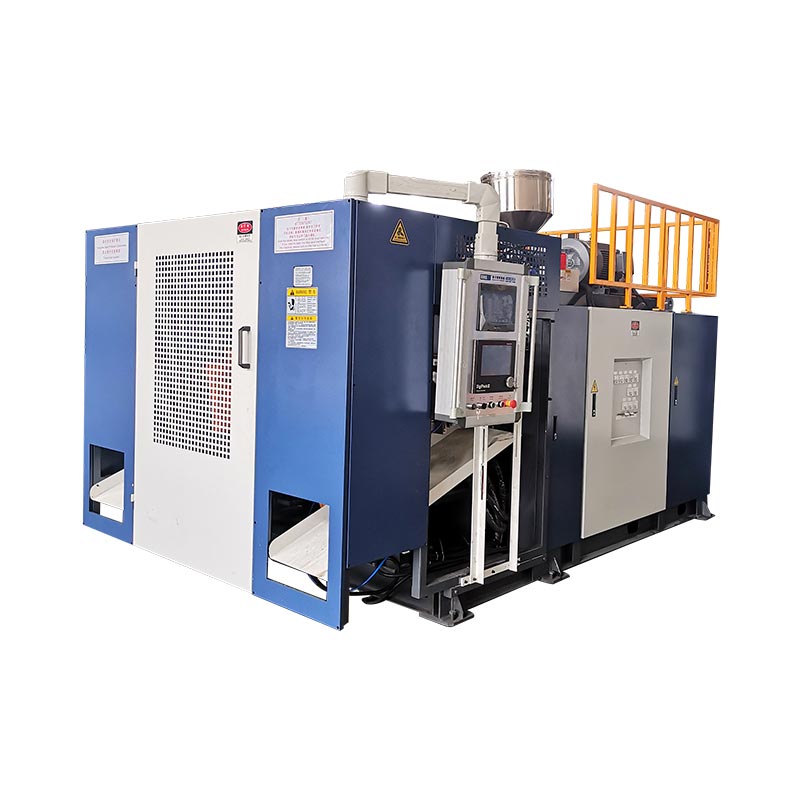
দ্বিতীয়টো ষ্টেচনে মেচিনে এক্সট্ৰুচন, কুলিং আৰু মল্ড-হেণ্ডলিং সময় কেনেকৈ ব্যৱহাৰ কৰে তাক সলনি কৰে। ই স্বয়ংক্ৰিয়ভাৱে বিক্ৰীযোগ্য উৎপাদন দুগুণ নকৰে, প্ৰতিটো বটলত শক্তি কম নকৰে বা ডাঙৰ সামগ্ৰী নিৰ্মাণ নকৰে। তিনিটা যোৰযুক্ত কিংগল মেচিনৰ আকাৰে দেখুৱাইছে যে প্ৰকৃত পাৰ্থক্য ক’ত দেখা যায়।

আচলএকক বনাম ডাবল ষ্টেচন ব্ল' মল্ডিং মেচিনতুলনা সেয়েহে সম্পূৰ্ণ কোষৰ অধ্যয়ন, কেৰেজ গণনা নহয়। সিদ্ধান্তটোৱে বটল, উৎপাদনৰ সময়সূচী, মুঠ গলিত চাহিদা, দুটা ষ্টেচনৰ ক্ৰম আৰু গ্ৰহণযোগ্য অংশৰ প্ৰয়োজনীয়তাক সংযোগ কৰিব লাগিব।
এটা ষ্টেচন আৰু দুটাৰ মাজত কি পৰিৱৰ্তন হয়?
একক ষ্টেচনৰ কন্টিনিউয়াছ এক্সট্ৰুচন ব্ল' মল্ডিং মেচিনত এটা মল্ড-এণ্ড-ক্লেম্প পজিচনে পেৰিচনটো ধৰি ৰাখে, অংশটো গঠন কৰে, ইয়াক ঠাণ্ডা কৰে আৰু ইয়াক এৰি দিয়ে। পৰৱৰ্তী মল্ডিং ইভেণ্টটো সেই এটা ষ্টেচনৰ ক্ৰমৰ চাৰিওফালে ফিট হ’ব লাগিব।
এটা ডাবল-ষ্টেচন—বা টুইন-ষ্টেচন—এক্সট্ৰুচন ব্ল' মল্ডিং মেচিনে এটা শ্বেয়াৰড এক্সট্ৰুচন চিষ্টেমৰ চাৰিওফালে দুটা মল্ডৰ অৱস্থান পৰ্যায়ক্ৰমে কৰে। এটা ষ্টেচন উৰুৱাই দিয়া, শীতল কৰা বা অংশ আঁতৰোৱা পদক্ষেপত থাকিব পাৰে আৰু আনটোৱে পৰৱৰ্তী পেৰিছনটো ধৰিবলৈ সাজু হয়। এই কাৰণেই কিছুমান বজাৰত ডাবল ষ্টেচন সঁজুলিক দুপক্ষীয় বা শ্বাটল ব্ল’ মল্ডিং মেচিন বুলিও বৰ্ণনা কৰা হয়।
এই সৰলীকৃত ক্ৰমে সুযোগৰ ব্যাখ্যা কৰে, চূড়ান্ত উৎপাদনৰ হাৰ নহয়। ষ্টেচন ভ্ৰমণ, পেৰিছন গঠন, মল্ড ক্ল’জ, ব্ল’ইং, এক্সজেষ্ট, কুলিং, ইজেকচন, ট্ৰিমিং আৰু ডাউনষ্ট্ৰিম ট্ৰেন্সফাৰ এতিয়াও একেলগে ফিট হ’ব লাগিব। স্বতন্ত্ৰ শ্বাটল-মেচিন সাহিত্যই একক- আৰু বহু-পেৰিছন ডাই হেডৰ পৰা পৃথকে একক- আৰু দুপক্ষীয় সংৰূপসমূহো তালিকাভুক্ত কৰে, যিয়ে এইবোৰ বিভিন্ন সঁজুলিৰ পছন্দ বুলি শক্তিশালী কৰে।
ষ্টেচনৰ সংখ্যা, হেড কাউণ্ট, কেভিটি কাউণ্ট আৰু লেয়াৰ কাউণ্টক বিভ্ৰান্ত নকৰিব
বহুতো উদ্ধৃতিৰ ভুল আৰম্ভ হয় কাৰণ “ডাবল” ব্যৱহাৰ কৰা হয় যিটো দুগুণ কৰা হৈছে সেইটো নক’লে। ডাবল ষ্টেচন মেচিন ডাবল হেড মেচিন, দুটা কেভিটি মল্ড বা দুটা স্তৰৰ লাইন হ’বই লাগিব বুলি ক’ব নোৱাৰি।
| কাল | ইয়াৰ হিচাপ কি | কি সলনি হয় | যোগানকাৰীৰ বাবে প্ৰশ্ন |
|---|---|---|---|
| একক বা ডাবল ষ্টেচন | ক্ৰমে কাম কৰা মল্ড-এণ্ড-ক্লেম্পৰ অৱস্থান | মেচিনৰ ক্ৰম, মল্ড-ছেটৰ প্ৰয়োজনীয়তা, আউটপুট পটেনচিয়েল, ফুটপ্ৰিণ্ট আৰু হেণ্ডলিং | এই মেচিনত কিমানটা সম্পূৰ্ণ মল্ড ষ্টেচন পৰ্যায়ক্ৰমে হয়? |
| একক বা বহু মূৰৰ মৃত্যু | এটা মল্ডিং ইভেণ্টত পেৰিছনে এক্সট্ৰুড কৰিছিল | একেলগে কিমান ছাঁচৰ গহ্বৰ আৰু প্ৰয়োজনীয় আউটলেট পিচ খুৱাব পাৰি | কিমানটা আউটলেট অন্তৰ্ভুক্ত কৰা হৈছে, আৰু ইয়াৰ কেন্দ্ৰৰ দূৰত্ব কিমান? |
| একক বা বহু গহ্বৰযুক্ত ছাঁচ | এটা ছাঁচত গঠিত অংশবোৰ বন্ধ হৈ যায় | প্ৰতিটো মল্ডিং ইভেণ্টৰ অংশ, মল্ডৰ আকাৰ, শীতল ভাৰসাম্য আৰু ট্ৰিমিং | এটা ছাঁচ ইভেণ্টে কিমান বিক্ৰীযোগ্য অংশ উৎপাদন কৰিব লাগে? |
| একক বা বহুস্তৰীয় | অংশৰ বেৰত সামগ্ৰীৰ স্তৰ | এক্সট্ৰুডাৰ, ডাই-হেড আৰ্কিটেকচাৰ, মেটেৰিয়েল হেণ্ডলিং আৰু প্ৰচেছ কণ্ট্ৰল | উদ্ধৃতিটোত কোনবোৰ সামগ্ৰী আৰু স্তৰৰ গঠন অন্তৰ্ভুক্ত কৰা হৈছে? |
দ্য...আৰ এণ্ড বি কন্টিনিউয়াছ এক্সট্ৰুচন শ্বাটল ডাটা শ্বীট, উদাহৰণস্বৰূপ, একক- আৰু বহু-পেৰিছন ডাই হেডসমূহক এটা- বা দুটা-ষ্টেচন ক্লেম্প সংৰূপসমূহৰ পৰা পৃথকে তালিকাভুক্ত কৰে। মাল্টি-পেৰিছন টুলিং হৈছে এটা আউটপুট লিভাৰ; দ্বিতীয়টো মল্ড ষ্টেচন আন এটা। এটা প্ৰস্তাৱে লিভাৰ ব্যৱহাৰ কৰিব পাৰে বা দুয়োটাকে একত্ৰিত কৰিব পাৰে, গতিকে উদ্ধৃতিটোৱে প্ৰতিটোকে পৃথকে পৃথকে চিনাক্ত কৰিব লাগিব।
অঞ্চল অনুসৰি পৰিভাষাও সলনি হয়। ক্ৰেতাসকলে বিচাৰিব পাৰে কডাবল ষ্টেচন ব্ল' মল্ডিং মেচিন, টুইন ষ্টেচন ব্ল' মল্ডিং মেচিন, দুটা ষ্টেচনৰ বটল উৰুৱাই দিয়া মেচিনঅথবাডাবল-ছাইড শ্বাটল ব্ল' মল্ডাৰ. কেৱল নামেৰে নিৰ্ব্বাচন নকৰি ভৌতিক ক্ৰম নিশ্চিত কৰক।
মূল তুলনা: তিনিটা যোৰযুক্ত কিংগল মেচিনৰ আকাৰ
তলৰ বিশ্লেষণে ছটা বৰ্তমানৰ কিংগল প্ৰডাক্ট পৃষ্ঠাত প্ৰকাশিত স্পেচিফিকেশনসমূহ ব্যৱহাৰ কৰে। প্ৰতিটো যোৰৰ নামমাত্ৰ সৰ্বোচ্চ পাত্ৰৰ ক্ষমতা একে, যাৰ ফলত ষ্টেচনৰ পাৰ্থক্যটো সহজে দেখা যায়। সংখ্যাবোৰ কেটেলগ ৰেফাৰেন্স, প্ৰতিটো বটল, ৰেজিন, ডাই হেড বা অপচন পেকেজৰ বাবে উৎপাদন নিশ্চয়তা নহয়।
| ক্ষমতা আৰু আৰ্হি | ষ্টেচনসমূহ | প্ৰকাশিত আউটপুট লেবেল | এইচ ডি পি ই গলনাংক ক্ষমতা | মেচিনৰ মাত্ৰা (L×W×H) | সহজ L×W খাম* | ওজন | ক্লেম্পিং বল |
|---|---|---|---|---|---|---|---|
| ২এলKGB2L | একক | ৬০০ পিচি/ঘণ্টা শুকান চক্ৰ | ঘণ্টাত ৩০ কিলোগ্ৰাম | ৩.১ × ১.৭ × ২.৫ মি | ৫.৩ মিটাৰ বৰ্গফুট | ২.৫ টি | ৪০ কে.এন |
| ২এলKGB2D | দুগুণ | ৬০০ × ২ পিচি/ঘণ্টা শুকান চক্ৰ | ৫৫ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ৩.১ × ২.২ × ২.৫ মি | ৬.৮ মিটাৰ বৰ্গফুট | ৪.৫ টি | ৪০ কে.এন |
| ৫এলKGB5L | একক | ৫০০ পিচি/ঘণ্টা শুকান চক্ৰ | ৫৫ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ৩.১ × ২.২ × ২.৫ মি | ৬.৮ মিটাৰ বৰ্গফুট | ৩.০ টি | ৬৫ কে.এন |
| ৫এলKGB5D | দুগুণ | ৫০০ × ২ পিচি/ঘণ্টা শুকান চক্ৰ | ঘণ্টাত ৮০ কিলোগ্ৰাম | ৩.২ × ২.২ × ২.৫ মি | ৭.০ মিটাৰ বৰ্গফুট | ৫.২ টি | ৬৫ কে.এন |
| ১৫এলKGB15L | একক | ৪৫০ পিচি/ঘণ্টা শুকান চক্ৰ | ১০০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ৪.৫ × ২.২ × ২.৮ মি | ৯.৯ মিটাৰ বৰ্গফুট | ৭.৫ টি | ১৬৫ কে.এন |
| ১৫এলKGB15D | দুগুণ | ৪৫০ × ২ পিচি/ঘণ্টা শুকান চক্ৰ | ১২০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ৪.৮ × ২.৯ × ২.৮ মি | ১৩.৯ মিটাৰ বৰ্গফুট | ১২.৫ টি | ১৬৫ কে.এন |

যোৰ কৰা তথ্যই কি প্ৰকাশ কৰে
১) ষ্টেচন গণনাই সৰ্বোচ্চ অংশৰ আকাৰ নিৰ্ধাৰণ নকৰে
প্ৰতিটো কিংগল যোৰৰ ভিতৰত নামমাত্ৰ পাত্ৰৰ ক্ষমতা আৰু প্ৰকাশিত ক্লেম্পিং বল একেই থাকে: ২লিটাৰ আৰু ৪০ কিলোনেট, ৫লিটাৰ আৰু ৬৫ কিলোনেট, বা ১৫লিটাৰ আৰু ১৬৫ কিলোনেট। দ্বিতীয় ষ্টেচনে উৎপাদনৰ ক্ৰম সলনি কৰে; ই 5L প্লেটফৰ্মক 15L প্লেটফৰ্মলৈ ৰূপান্তৰিত নকৰে।
মেচিন নিৰ্বাচনৰ সময়ত এই পাৰ্থক্যই গুৰুত্বপূৰ্ণ। অংশৰ আয়তন, প্ৰক্ষেপিত এলেকা, ছাঁচৰ মাত্ৰা আৰু প্ৰয়োজনীয় ক্লেম্প এতিয়াও প্লেটফৰ্মত ফিট হ’ব লাগিব। কিংগলৰব্ল' মল্ডিং মেচিন নিৰ্বাচন গাইডষ্টেচন গণনা বাছনি কৰাৰ আগতে পাত্ৰৰ পৰা আৰম্ভ হয়।
২) ডাবল-ষ্টেচন যোৰবোৰে গলিত ক্ষমতা যোগ কৰে, কিন্তু এটা নিৰ্দিষ্ট অনুপাতত নহয়
প্ৰকাশিত এইচ ডি পি ই গলনা ক্ষমতা ২ লিটাৰ যোৰত ঘণ্টাত ৩০ৰ পৰা ৫৫ কিলোগ্ৰাম, ৫ লিটাৰ যোৰত ৫৫ৰ পৰা ৮০ কিলোগ্ৰাম/ঘণ্টা আৰু ১৫ লিটাৰ যোৰত ১০০ৰ পৰা ১২০ কিলোগ্ৰাম/ঘণ্টালৈ বৃদ্ধি পায়। সেই বৃদ্ধিবোৰ একে নহয় আৰু ইয়াক সাৰ্বজনীন “ডাবল ষ্টেচন বহুগুণক”লৈ ৰূপান্তৰিত কৰা উচিত নহয়।
এইটোৱেই হৈছে তথ্যৰ আটাইতকৈ গুৰুত্বপূৰ্ণ ক্ষমতাৰ পাঠ। দুটা ষ্টেচনে অধিক মল্ডিঙৰ সুযোগ সৃষ্টি কৰিব পাৰে, কিন্তু এক্সট্ৰুডাৰে তথাপিও স্থূল পেৰিছন ভৰ যোগান ধৰিব লাগিব। গধুৰ বটল, অধিক ফ্লেছ, অধিক ডাই আউটলেট বা কম ইভেণ্ট ইন্টাৰভালে গলিত চাহিদা বৃদ্ধি কৰে। যেতিয়া এক্সট্ৰুচন বটলনেক হৈ পৰে, ষ্টেচনৰ উপলব্ধতা যোগ কৰিলে ইয়াৰ সমাধান হ’ব নোৱাৰে।
3. ওজন আৰু সংস্থাপন খাম আকাৰ অনুসৰি বেলেগ ধৰণে বৃদ্ধি পায়
একক মডেলৰ পৰা ডাবল মডেললৈ গতি কৰিলে প্ৰকাশিত মেচিনৰ ওজন ২ লিটাৰত ২.৫ৰ পৰা ৪.৫ টন, ৫লিটাৰত ৩.০ৰ পৰা ৫.২ টন, আৰু ১৫ লিটাৰত ৭.৫ৰ পৰা ১২.৫ টনলৈ বৃদ্ধি পায়। গণনা কৰা L×W মেচিনৰ খামটো ক্ৰমে প্ৰায় ৫.৩ৰ পৰা ৬.৮ মিটাৰ বৰ্গফুট, ৬.৮ৰ পৰা ৭.০ মিটাৰ বৰ্গফুট, আৰু ৯.৯ৰ পৰা ১৩.৯ মিটাৰ বৰ্গফুটলৈ সলনি হয়।
সেয়েহে মজিয়াৰ ক্ষেত্ৰফলক “প্ৰায় একে” বা “দুগুণ ডাঙৰ” বুলি নিৰাপদে বৰ্ণনা কৰা হোৱা নাই। ফলাফল নিৰ্ভৰ কৰে প্লেটফৰ্মৰ ওপৰত। মেচিন-খাম গণনা দুয়োটাৰে এটা কাৰখানাৰ বিন্যাস নহয়: সেৱাৰ প্ৰৱেশ, সামগ্ৰী যোগান, শীতল মেনিফল্ড, নিয়ন্ত্ৰণ কেবিনেট, অংশ নিৰ্গমন আৰু ছাঁচ পৰিচালনাৰ এতিয়াও ঠাইৰ প্ৰয়োজন। কিংগলৰ ব্যৱহাৰ কৰকশক্তি, বায়ু, পানী আৰু বিন্যাস গাইডছাইট প্লেন ফ্ৰীজ কৰাৰ আগতে।
৪/ শুকান চক্ৰৰ লেবেলটো তুলনাৰ সংকেত, ডেলিভাৰীৰ প্ৰতিশ্ৰুতি নহয়
এটা শুকান চক্ৰই কোনো সম্পূৰ্ণ অংশৰ উৎপাদনৰ অৱস্থা প্ৰমাণ নকৰাকৈ মেচিনৰ গতিবিধি ৰেকৰ্ড কৰে। প্ৰকৃত আউটপুটত পেৰিছন গঠন, ব্ল' আৰু এক্সজেষ্ট টাইম, কুলিং, ইজেকচন, ট্ৰিমিং, গুণগত মানৰ ক্ষতি আৰু পৰিকল্পিত ষ্টপ অন্তৰ্ভুক্ত হ'ব লাগে। ডাঠ ১৫ লিটাৰ জেৰিকেন আৰু ৫০০ মিলিলিটাৰৰ লঘু বটল এটাক একে আউটপুট দিব নোৱাৰি কেৱল কাৰণ ইহঁত একে ষ্টেচন কাউণ্টৰ মেচিনত চলি থাকে।
মল্ডিং ইভেণ্ট আৰু ভৰ ভাৰসাম্যৰ পৰা আউটপুট গণনা কৰা
প্ৰডাক্টৰ পৰা আৰম্ভ কৰক আৰু পিছলৈ কাম কৰক। এটা কেটেলগ নম্বৰক শ্বিফ্টৰ ঘন্টাৰে গুণ কৰি আৰম্ভ নকৰিব।
স্তৰ ১: প্ৰয়োজনীয় ভাল আউটপুট সংজ্ঞায়িত কৰা
নিৰ্ধাৰিত উৎপাদন ঘন্টা, পৰিকল্পিত পৰিৱৰ্তন আৰু উদ্যোগটোৰ নিজৰ উপলব্ধতাৰ অনুমান ব্যৱহাৰ কৰি নিশ্চিত চাহিদাক প্ৰতি ঘণ্টাত ভাল অংশলৈ ৰূপান্তৰ কৰা। চাহিদাৰ পৰিস্থিতি পৃথক ৰাখক—ভিত্তি, ঋতুভিত্তিক শিখৰ আৰু ভৱিষ্যতৰ বৃদ্ধি—যাতে অতিৰিক্ত ক্ষমতা এটা আশাবাদী লক্ষ্যৰ ভিতৰত লুকাই থকাতকৈ দৃশ্যমান হয়।
স্তৰ ২: এটা সম্পূৰ্ণ মল্ডিং ইভেণ্ট জুখিব
প্ৰস্তাৱিত ছাঁচৰ বাবে পেৰিচনৰ সংখ্যা, গঠিত অংশ, স্থূল পেৰিচন ভৰ, সমাপ্ত-অংশৰ ভৰ, ফ্লেছ/ৰিগ্ৰাইণ্ড পথ, সুস্থিৰ ইভেণ্টৰ ব্যৱধান আৰু গ্ৰহণযোগ্য গুণগত মানৰ ফলাফল লিপিবদ্ধ কৰক। মল্ডিং ইভেণ্টৰ অৰ্থ হ’ল এটা মল্ডে পেৰিচন মেটেৰিয়েল ধৰি ৰাখে আৰু ইয়াৰ অংশৰ গোটটো উৎপন্ন কৰে।
ভাল অংশ/ঘণ্টা = মল্ডিং ইভেণ্ট/ঘণ্টা × প্ৰতিটো ইভেণ্টৰ অংশ × গ্ৰহণ কৰা ভগ্নাংশ
গ্ৰাছ মেল্ট চাহিদা (কিলোগ্ৰাম/ঘণ্টা) = মল্ডিং ইভেণ্ট/ঘন্টা × প্ৰতি ইভেণ্টৰ গ্ৰাছ পেৰিচন ভৰ (কিলোগ্ৰাম)
গ্ৰহণযোগ্য অংশটো কোনো চুক্তিবদ্ধ পৰীক্ষা বা সৎ উদ্ভিদৰ অনুমানৰ পৰা আহিব লাগিব। গ্ৰছ পেৰিচন ভৰত কেৱল সম্পূৰ্ণ বটলটোৱেই নহয়, মল্ডিং ইভেণ্টত প্ৰৱেশ কৰা সামগ্ৰীটো অন্তৰ্ভুক্ত কৰা হয়। যদি ফ্লেছ পুনৰ গ্ৰাউণ্ড কৰা হয়, ইয়াৰ নিয়ন্ত্ৰণ আৰু পুনৰ প্ৰৱৰ্তনে এতিয়াও লাইনটোক প্ৰভাৱিত কৰে।
৩য় স্তৰ: বটলনেকবোৰ এটা লাইন হিচাপে পৰীক্ষা কৰক
প্ৰকৃত পদাৰ্থৰ অধীনত প্ৰস্তাৱিত এক্সট্ৰুডাৰৰ সৈতে স্থূল গলিত চাহিদা তুলনা কৰক। তাৰ পিছত ছাঁচ শীতল কৰা, বায়ু উৰুৱাই দিয়া, অংশ আঁতৰোৱা, ট্ৰিমিং কৰা, লিক পৰীক্ষা কৰা, পৰিবহণ কৰা, পেকিং কৰা আৰু গ্ৰাইণ্ডাৰৰ ক্ষমতা নিশ্চিত কৰা। সৰ্বনিম্ন বহনক্ষম পৰ্যায়ে লাইন আউটপুট নিৰ্ধাৰণ কৰে।
বহল অবিৰত-মেচিন আউটপুট লজিকৰ বাবে, কিংগলৰ চাওকঅবিৰত ব্ল' মল্ডিং মেচিন গাইড. যদি গতি পৰীক্ষাৰ সময়ত অংশৰ ওজন বা বেৰৰ বিতৰণ সলনি হয়, তেন্তে...parison প্ৰগ্ৰেমিং গাইডআৰু প্ৰতিটো অৱস্থাত একে ধৰণৰ দেৱালৰ স্থান পৰীক্ষা কৰক।
কোনটো কনফিগাৰেচন উৎপাদন পৰিকল্পনাৰ লগত খাপ খাই পৰে?
একক ষ্টেচন সাধাৰণতে পৰিষ্কাৰ চৰ্টলিষ্ট হয় যেতিয়া...
- পৰীক্ষা কৰা চাহিদা গ্ৰহণযোগ্য অপাৰেটিং মাৰ্জিনৰ সৈতে এটা মল্ড ষ্টেচনৰ লগত খাপ খাই পৰে;
- পণ্যৰ পৰিৱৰ্তন সঘনাই হয় বা উৎপাদনৰ সময় কম;
- বাজেট, ৰক্ষণাবেক্ষণ বা বৈধকৰণৰ কাৰণে এটা মল্ড ছেট পছন্দ কৰা হয়;
- অংশ, ছাঁচ বা আঁতৰোৱা পদ্ধতিয়ে এটা বিকল্প বিন্যাসক কম ব্যৱহাৰিক কৰি তোলে;
- ফেক্টৰীৰ স্থান, লিফটিং এক্সেছ বা ডাউনষ্ট্ৰিম অটোমেচন সীমিত;
- প্ৰকল্পটোৱে এনে এখন বজাৰত প্ৰৱেশ কৰিছে য’ত চাহিদা এতিয়াও প্ৰমাণিত হোৱা নাই।
ডাবল ষ্টেচন এটা সম্পূৰ্ণ লাইন অধ্যয়ন প্ৰাপ্য যেতিয়া...
- সুস্থিৰ পুনৰাবৃত্তিৰ চাহিদাই বাস্তৱিক একক-ষ্টেচন উৎপাদন অতিক্ৰম কৰে;
- দুটা মিল থকা মল্ড ষ্টেচনে এটা পুনৰাবৃত্তিযোগ্য প্ৰক্ৰিয়া চলাব পাৰে;
- এক্সট্ৰুডাৰ আৰু ডাই হেডে প্ৰয়োজনীয় গ্ৰাছ মেল্ট হাৰ যোগান ধৰিব পাৰে;
- শীতল কৰিলে পৰ্যায়ক্ৰমে ছাইৰ কামৰ বাবে উপযোগী সময় থাকে;
- ট্ৰিমিং, টেষ্টিং আৰু মেটেৰিয়েল হেণ্ডলিঙে বৃদ্ধি পোৱা প্ৰবাহ গ্ৰহণ কৰিব পাৰে;
- অতিৰিক্ত ছাঁচ, মেচিন আৰু ইউটিলিটি স্কোপৰ এটা প্ৰতিৰক্ষাযোগ্য ব্যৱসায়িক গোচৰ আছে।
দুয়োটা তালিকাই কোনো প্ৰডাক্ট ট্ৰায়েলৰ ঠাই লোৱা নাই। ই এটা সাধাৰণ ক্ৰয় ভুল প্ৰতিৰোধ কৰে: দ্বিতীয় ষ্টেচনক এটা স্বতন্ত্ৰ আউটপুট আনুষংগিক হিচাপে গণ্য কৰা। ই এটা ব্যৱস্থাৰ সিদ্ধান্ত যিয়ে সঁজুলি, নিয়ন্ত্ৰণ, কমিচনিং আৰু কাৰখানাৰ মাজেৰে অংশৰ প্ৰবাহ সলনি কৰে।
ইউটিলিটি আৰু ডাউনষ্ট্ৰিম সঁজুলিয়ে ষ্টেচনৰ সুবিধা মচি পেলাব পাৰে
ডাবল-ষ্টেচন লাইনে মল্ড-কুলিং চিষ্টেমলৈ অধিক তাপ পঠিয়াব পাৰে আৰু মল্ডিং ইভেণ্টবোৰ একেলগে ওচৰত সৃষ্টি কৰিব পাৰে। সংকোচিত বায়ুৱে চাপ ধৰি ৰাখিব লাগে আৰু লাইনে দাবী কৰিলে প্ৰবাহ প্ৰদান কৰিব লাগে, কেৱল অচল অৱস্থাত নহয়। শীতল পানীয়ে সুস্থিৰ অৱস্থাৰ সৈতে দুয়োটা ছাঁচ বৰ্তনীত উপনীত হ’ব লাগে। বৈদ্যুতিক বিতৰণ, হাইড্ৰলিক শীতলতা আৰু কেবিনেটৰ পৰিৱেশ চূড়ান্ত নিৰ্মাণৰ সৈতে মিলিব লাগিব।
তুলনামূলক তালিকাৰ পৰা উদ্ভিদ সেৱা গণনা নকৰিব। কিছুমান বৰ্তমানৰ কিংগল ৱেব ধাৰ্য্যকৰণে অসামঞ্জস্যপূৰ্ণ একক টাইপোগ্ৰাফী ব্যৱহাৰ কৰে, আৰু গড় শক্তিৰ পৰিসংখ্যাই এটা একে ধৰণৰ পণ্য পৰীক্ষাৰ বৰ্ণনা নকৰে। ক্ৰমবদ্ধ সংৰূপৰ বাবে প্ৰকল্প-নিৰ্দিষ্ট সঁজুলি পত্ৰিকা, বৈদ্যুতিক অংকন আৰু সাধাৰণ ব্যৱস্থা অংকন অনুৰোধ কৰক।
ছাঁচ খোলাৰ পিছত প্ৰতিটো প্ৰক্ৰিয়া পৰীক্ষা কৰক
- টেক-আউট সঁজুলিয়ে বিকল্প ষ্টেচনৰ পৰা অংশ গ্ৰহণ কৰিব পাৰেনে?
- ট্ৰিমিঙে প্ৰকৃত ফ্লেছ আৰু ডিঙি/তলৰ জ্যামিতি নিয়ন্ত্ৰণ কৰিব পাৰেনে?
- লিক টেষ্টাৰে প্ৰয়োজনীয় লাইন ৰেটত প্ৰতিটো গহ্বৰ পৰিদৰ্শন কৰিব পাৰিবনে?
- কনভেয়ৰে সংঘৰ্ষ, সঞ্চয় আৰু অংশৰ বিকৃতি ৰোধ কৰিব পাৰেনে?
- গ্ৰাইণ্ডাৰ আৰু ব্লেণ্ডাৰে ৰিগ্ৰাইণ্ড অনুপাত অস্থিৰ নকৰাকৈ ফ্লেছ হেণ্ডেল কৰিব পাৰেনে?
- অনুমোদিত পৰিদৰ্শন আৰু পৰিৱৰ্তনৰ কামৰ বাবে অপাৰেটৰসকলে দুয়োটা ষ্টেচনতে নিৰাপদে উপস্থিত হ’ব পাৰিবনে?
যদি দ্ৰুতভাৱে চলিলে অস্থিৰ বেৰৰ বেধ, ফ্লেছ, শীতল বিকৃতি বা পুনৰাবৃত্তি এলাৰ্ম সৃষ্টি কৰে, সংযোগ কৰকপ্ৰতিৰোধমূলক ৰক্ষণাবেক্ষণৰ ৰেকৰ্ডকিংগলৰ সৈতেHMI সমস্যা সমাধান পদ্ধতিৰেচিপি সলনিৰ সৈতে এটা শাৰীৰিক বটলনেক লুকুৱাই ৰখাৰ আগতে।

কেৱল মেচিনৰ দাম নহয়, মুঠ ইনষ্টল কৰা খৰচ তুলনা কৰক
প্লাষ্টিকৰ বটল বনোৱা মেচিনৰ মূল্য বিচাৰি থকা ক্ৰেতাই দুটা উদ্ধৃতি লাভ কৰিব পাৰে যিবোৰ সমতুল্য নহয়। এটাত দ্বিতীয় মল্ড চেট, টেক-আউট আৰু লিক টেষ্টিং অন্তৰ্ভুক্ত কৰিব পাৰি; আন এটাই কেৱল বেচ মল্ডিং মেচিনটোহে দেখুৱাব পাৰে। কম হেডলাইন মূল্যই সেয়েহে কম সম্পূৰ্ণ উৎপাদন কোষৰ বৰ্ণনা কৰিব পাৰে।
| খৰচৰ স্তৰ | একক ষ্টেচনৰ প্ৰশ্ন | ডাবল ষ্টেচনৰ প্ৰশ্ন |
|---|---|---|
| মেচিন প্লেটফৰ্ম | কোনবোৰ এক্সট্ৰুডাৰ, ক্লেম্প, নিয়ন্ত্ৰণ আৰু মানক সহায়ক অন্তৰ্ভুক্ত কৰা হৈছে? | কোনবোৰ অতিৰিক্ত কেৰেজ, ক্লেম্প, ব্ল’ আৰু নিয়ন্ত্ৰণ সঁজুলি অন্তৰ্ভুক্ত কৰা হৈছে? |
| ছাঁচ আৰু ডাই হেড | এটা সম্পূৰ্ণ ছাঁচ আৰু সঠিক ডাই আউটলেট পেকেজ অন্তৰ্ভুক্ত কৰা হৈছেনে? | দুটা মিল থকা মল্ড ষ্টেচন অন্তৰ্ভুক্ত কৰা হৈছেনে, আৰু হেড কাউণ্ট আৰু আউটলেট পিচ সঁজুলি পৰিকল্পনাৰ সৈতে একে নেকি? |
| কাৰখানাৰ সেৱা | কি শক্তি, বায়ু, পানী আৰু মজিয়া/লোডিং কামৰ প্ৰয়োজন? | বৰ্তমানৰ সেৱাসমূহে একেলগে কাৰখানাৰ চাহিদাৰ অধীনত দ্ৰুত ইভেণ্ট ক্ৰম সমৰ্থন কৰিব পাৰিবনে? |
| তলৰ কোষ | কোনবোৰ টেক-আউট, ট্ৰিমিং, টেষ্টিং, কনভেয়িং আৰু গ্ৰাইণ্ডিং ষ্টেপ মেনুৱেল বা অটোমেটিক? | প্ৰতিটো ডাউনষ্ট্ৰিম ষ্টেজে বিকল্প ষ্টেচনৰ পৰা অংশসমূহ সঞ্চয় নোহোৱাকৈ গ্ৰহণ কৰিব পাৰেনে? |
| পৰিৱৰ্তন আৰু বৈধকৰণ | ক্ৰেতাৰ পদ্ধতিৰ অধীনত এটা ছাঁচ আৰু ৰেচিপি সলনি কৰিবলৈ কিমান সময় লাগে? | এটা প্ৰডাক্ট সলনি কৰাৰ পিছত দুটা ষ্টেচন কেনেকৈ প্ৰান্তিককৃত, যোগ্যতা আৰু পুনৰুদ্ধাৰ কৰা হয়? |
| অপাৰেটিং ৰিস্ক | একক মল্ড ষ্টেচন বন্ধ হ’লে কি আউটপুট হেৰাই যায়? | যিকোনো এটা ষ্টেচনক নিৰাপদে পৃথক কৰিব পাৰিনে, আৰু শ্বেয়াৰ কৰা এক্সট্ৰুচন ক্ৰমৰ কি হয়? |
এটা উপযোগী অৰ্থনৈতিক তুলনাত দুয়োফালে একেটা প্ৰকল্পৰ সীমা ব্যৱহাৰ কৰা হয়। মল্ডিং মেচিন, মল্ড, ডাই হেড, সহায়ক, ইনষ্টলেচন, কমিচনিং, প্ৰশিক্ষণ আৰু কাৰখানাৰ পৰিৱৰ্তন অন্তৰ্ভুক্ত কৰক। তাৰ পিছত ক্ৰেতাৰ নিজৰ পৰিচালনা অনুমান ব্যৱহাৰ কৰি শ্ৰম, উপযোগীতা, পৰিকল্পিত ৰক্ষণাবেক্ষণ, পৰিৱৰ্তনৰ লোকচান, গুণগত ক্ষতি আৰু ডাউনটাইমৰ অনুমান কৰা।
প্ৰতিটো ভাল অংশৰ খৰচ = তুলনামূলক সময়ছোৱাত মুঠ খৰচ ÷ একে সময়ছোৱাত উৎপাদিত গ্ৰহণ কৰা অংশ
লৱ আৰু হৰটোৱে একে সময় উইণ্ড’ আৰু পৰিসৰ ব্যৱহাৰ কৰিব লাগিব। এটা ডাবল-ষ্টেচন কেপিটেল ফিগাৰ এটা একক-ষ্টেচন শুকান-চক্ৰ আউটপুটৰ ওপৰত ৰাখিব নালাগে, বা এটা স্বয়ংক্ৰিয় ডাবল লাইনক এটা বেচ একক মেচিনৰ সৈতে তুলনা নকৰিব যিয়ে ট্ৰিমিং আৰু পৰীক্ষণ বাদ দিয়ে। যদি চাহিদাই যোগ কৰা উৎপাদন ব্যৱহাৰ কৰিব নোৱাৰে, তেন্তে অচল ক্ষমতা এটা খৰচ হৈয়েই থাকে। যদি চাহিদাই একক ষ্টেচনৰ ক্ষমতা অতিক্ৰম কৰে, তেন্তে উৎপাদন হেৰুৱা আৰু অতিৰিক্ত সময়ো খৰচ।
মূল্য এতিয়াও এটা বৈধ ক্ৰয় বাধা, কিন্তু ই কাৰিকৰী ফিটৰ পিছৰ। কিংগলক প্ৰতিটো অন্তৰ্ভুক্ত উপাদান আৰু প্ৰতিটো ক্ৰেতাই যোগান ধৰা বস্তু চিনাক্ত কৰিবলৈ কওক যাতে উদ্ধৃতিটো শাৰীৰ পিছত শাৰী তুলনা কৰিব পৰা যায়।
এটা উন্নত RFQ এ নিশ্চিত চৰ্তসমূহক কেটেলগ প্ৰসংগসমূহৰ পৰা পৃথক কৰে
প্ৰতিজন যোগানকাৰীলৈ একেখন ইনপুট শ্বীট প্ৰেৰণ কৰক। অন্যথা দুটা উদ্ধৃতিই বেলেগ বেলেগ ধাৰণা ব্যৱহাৰ কৰিব পাৰে আৰু তথাপিও তুলনামূলক যেন লাগিব পাৰে।
| RFQ ক্ষেত্ৰ | প্ৰয়োজনীয় ইনপুট | কিয় ই ষ্টেচনৰ সিদ্ধান্ত সলনি কৰে |
|---|---|---|
| অংশ | অংকন বা নমুনা, সৰ্বোচ্চ মাত্ৰা, ডিঙি/ফিনিচ, হেণ্ডেল, পাৰ্টিং লাইন আৰু ট্ৰিমিংৰ প্ৰয়োজনীয়তা | ছাঁচ ফিট, গতি আৰু তলৰ কামৰ সংজ্ঞা দিয়ে |
| সামগ্ৰী | সঠিক ৰেজিন গ্ৰেড, ৰং, যোগকৰণ, ৰিগ্ৰাইণ্ড/পিচিআৰ পৰিকল্পনা আৰু যোগানকাৰীৰ তথ্য | গলনাংকৰ আচৰণ, স্থূল থ্ৰুপুট আৰু শীতলতা সলনি কৰে |
| গণ আৰু দেৱাল | সম্পূৰ্ণ ওজন, স্থূল পেৰিছন/ফ্লেছ অনুমান, জটিল দেৱালৰ স্থান আৰু সহনশীলতা | চক্ৰৰ লক্ষ্যক গলিত চাহিদা আৰু গুণগত মানৰ প্ৰমাণলৈ ৰূপান্তৰিত কৰে |
| দাবী কৰা | প্ৰতি ঘণ্টাত ভাল অংশ, শ্বিফ্ট, বছৰ আৰু শীৰ্ষ ঋতু; SKU/চেঞ্জঅভাৰ পৰিকল্পনা | দ্বিতীয় ষ্টেচনটো উৎপাদনশীলভাৱে লোড কৰি ৰাখিব পাৰি নেকি দেখুৱায় |
| টুলিং | ষ্টেচন কাউণ্ট, ডাই আউটলেট, কেভিটি, চেণ্টাৰ ডিষ্টেন্স, মল্ড চেট আৰু কুলিং লেআউট | “ডাবল ষ্টেচন”ক এটা বেলেগ মূৰ বা গহ্বৰৰ ধাৰণা লুকুৱাই ৰখাত বাধা দিয়ে |
| গুণমান | ওজন, মাত্ৰিক, বেৰ, লিক, ড্ৰপ, টপ-লোড বা অন্যান্য চুক্তিবদ্ধ পৰীক্ষা | গতিৰ গতিৰ পৰিৱৰ্তে ভাল আউটপুটৰ সংজ্ঞা দিয়ে |
| ফেক্টৰী | শক্তিৰ মানদণ্ড, বায়ু/পানীৰ অৱস্থা, মজিয়া আৰু চিলিঙৰ সীমা, উত্তোলন পথ আৰু তলৰ সঁজুলি | সম্পূৰ্ণ ডাবল-ষ্টেচন কোষ সংস্থাপন আৰু সমৰ্থিত কৰিব পাৰি নেকি পৰীক্ষা কৰে |
গ্ৰহণ পৰীক্ষাৰ সময়ত এই বস্তুবোৰ লিপিবদ্ধ কৰক
- মেচিন, ছাঁচ, ডাই হেড, ৰেজিন আৰু ৰেচিপিৰ পৰিচয়।
- প্ৰতিটো ষ্টেচনৰ বাবে সুস্থিৰ মল্ডিং-ইভেণ্টৰ ব্যৱধান—এটা দ্ৰুততম ইভেণ্ট নহয়।
- গ্ৰছ পেৰিচন ভৰ, সমাপ্ত-অংশৰ ওজন আৰু ফ্লেছ ৰুট।
- চুক্তিবদ্ধ পৰীক্ষাৰ খিৰিকীৰ ওপৰত গহ্বৰ আৰু ষ্টেচন অনুসৰি গ্ৰহণ কৰা অংশ।
- জটিল দেৱাল, মাত্ৰিক আৰু কাৰ্য্যকৰী ফলাফল।
- প্ৰদৰ্শিত বোজাৰ অধীনত প্ৰকৃত বায়ু, পানী আৰু বৈদ্যুতিক অৱস্থা।
- পৰীক্ষাৰ সময়ত এলাৰ্ম, ষ্টপ আৰু হাতৰ হস্তক্ষেপৰ ৰেকৰ্ড।
এই অভিলেখে “একক বনাম ডাবল ষ্টেচন”ক ক্ৰেতাৰ সামগ্ৰীৰ ওপৰত ভিত্তি কৰি সিদ্ধান্তলৈ ৰূপান্তৰিত কৰে। ই ভৱিষ্যতৰ সমস্যা সমাধান আৰু প্ৰতিৰোধমূলক ৰক্ষণাবেক্ষণৰ বাবে কমিচনিং ভিত্তি ৰেখাও প্ৰদান কৰে।
সঘনাই সোধা প্ৰশ্ন
কোনটো বেছি দ্ৰুত: একক ষ্টেচন বা ডাবল ষ্টেচন ব্ল’ মল্ডিং মেচিন?
ডাবল-ষ্টেচন মেচিনৰ আউটপুট সম্ভাৱনা বেছি কাৰণ দুটা মল্ড ষ্টেচন এটা শ্বেয়াৰড এক্সট্ৰুচন চিষ্টেমৰ চাৰিওফালে পৰ্যায়ক্ৰমে থাকে। প্ৰকৃত ভাল উৎপাদন এতিয়াও গলিত ক্ষমতা, পেৰিচন গণনা, শীতল, অংশ আঁতৰোৱা, তলৰ সঁজুলি আৰু গ্ৰহণযোগ্য গুণগত মানৰ ওপৰত নিৰ্ভৰ কৰে।
ডাবল ষ্টেচন ব্ল’ মল্ডিং মেচিনে উৎপাদন দুগুণ কৰেনে?
স্বয়ংক্ৰিয়ভাৱে নহয়। প্ৰকাশিত শুকান-চক্ৰৰ পৰিসংখ্যাই দুটা বিকল্প ষ্টেচন দেখুৱাব পাৰে, কিন্তু বিক্ৰীযোগ্য উৎপাদন স্থূল গলিত চাহিদা, শীতল, ট্ৰিমিং, পৰীক্ষা, বন্ধ বা প্ৰত্যাখ্যানৰ দ্বাৰা সীমিত হ'ব পাৰে। প্ৰকৃত সামগ্ৰী আৰু সামগ্ৰীৰে মেচিনটো পৰীক্ষা কৰক।
ডাবল ষ্টেচন মেচিন আৰু ডাবল হেড মেচিন একে নেকি?
নহয় ষ্টেচন কাউণ্টে মল্ড-এণ্ড-ক্লেম্পৰ অৱস্থানৰ বৰ্ণনা কৰে। হেড কাউণ্টে বৰ্ণনা কৰে যে এটা মল্ডিং ইভেণ্টৰ বাবে কিমান পেৰিছন এক্সট্ৰুড কৰা হয়। এটা মেচিনে দুটা ষ্টেচনক এটা বা কেইবাটাও ডাই আউটলেটৰ সৈতে একত্ৰিত কৰিব পাৰে।
দুয়োটা ষ্টেচনে বেলেগ বেলেগ ছাঁচ চলাব পাৰিবনে?
তেওঁলোকে অসংলগ্ন সামগ্ৰীসমূহ দক্ষতাৰে চলাব পাৰে বুলি ধৰি ল’ব নালাগে। ষ্টেচনসমূহে এক্সট্ৰুচন আৰু প্ৰক্ৰিয়াৰ অৱস্থা ভাগ কৰে, গতিকে পণ্যৰ ভৰ, পেৰিচন সময়, শীতল আৰু তলৰ কাম সামঞ্জস্যপূৰ্ণ হ'ব লাগিব। অভিযান্ত্ৰিকতাৰ সময়ত সঠিক ব্যৱস্থা নিশ্চিত কৰক।
5L পাত্ৰৰ বাবে মই এটা একক বা দুটা ষ্টেচন বাছি ল'ব লাগেনে?
কণ্টেইনাৰ আয়তনে কেৱল প্লেটফৰ্ম চিনাক্ত কৰে। পৰীক্ষিত ভাল-অংশৰ চাহিদা, পণ্যৰ ওজন, ৰান দৈৰ্ঘ্য, ছাঁচ আৰু ডাই-হেড পৰিকল্পনা, উপলব্ধ উপযোগীতা, কাৰখানাৰ বিন্যাস আৰু তলৰ ক্ষমতাৰ পৰা ষ্টেচন গণনা বাছক।
ব্ল’ মল্ডিং মেচিনৰ আউটপুট কেনেকৈ গণনা কৰিব লাগে?
প্ৰতি ঘণ্টাত মল্ডিং ইভেণ্টক প্ৰতিটো ইভেণ্টৰ অংশ আৰু গ্ৰহণযোগ্য ভগ্নাংশৰে গুণ কৰি ব্যৱহাৰ কৰক। স্থূল গলিত চাহিদা, শীতলতা আৰু প্ৰতিটো তলৰ পদক্ষেপৰ বিপৰীতে ফলাফল পৰীক্ষা কৰক। উৎপাদন উৎপাদন হিচাপে কেৱল শুকান চক্ৰ ব্যৱহাৰ নকৰিব।
একক বনাম দুটা ষ্টেচন উদ্ধৃতিৰ বাবে কি তথ্যৰ প্ৰয়োজন?
অংশ অংকন, সামগ্ৰীৰ গ্ৰেড, সমাপ্ত আৰু স্থূল পেৰিচন ভৰ, দেৱাল আৰু গুণগত মানৰ প্ৰয়োজনীয়তা, ভাল-অংশৰ লক্ষ্য, এছ কে ইউ পৰিকল্পনা, ছাঁচ আৰু গহ্বৰৰ ধাৰণা, উপযোগীতা, বিন্যাস আৰু তলৰ সঁজুলি প্ৰদান কৰা।