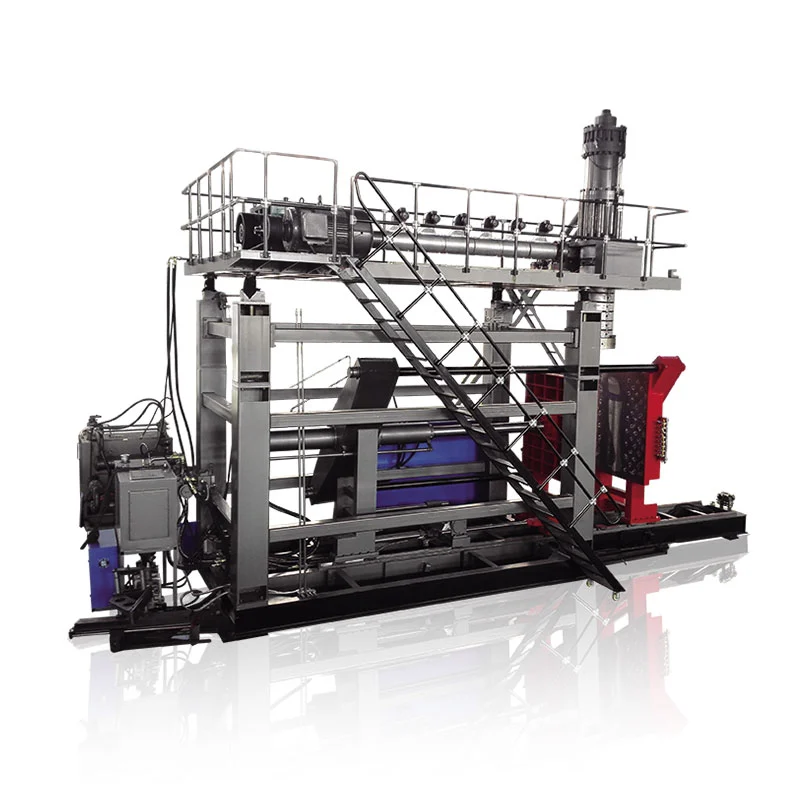
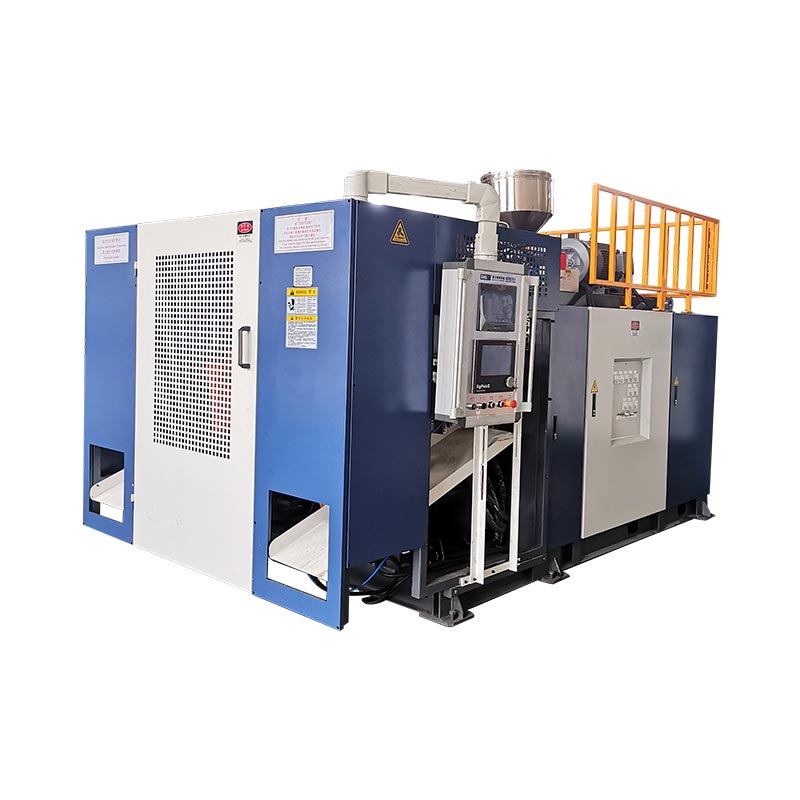
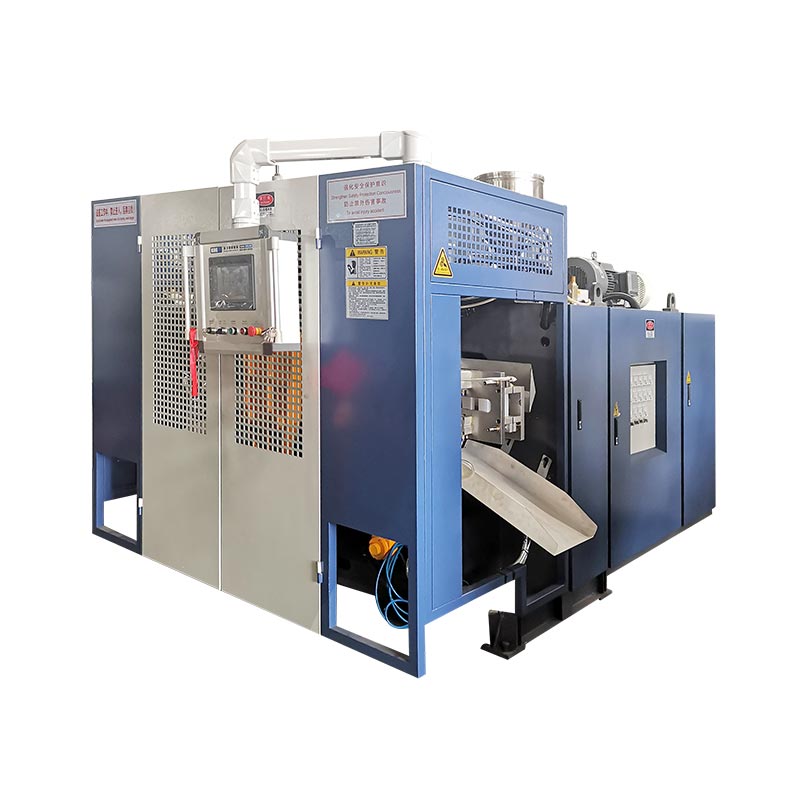
দুটা মূৰ, দুটা পেৰিছন আৰু দুটা গহ্বৰ প্ৰায়ে একেটা উৎপাদন ধাৰণাৰে অন্তৰ্গত—কিন্তু ইহঁত বিনিময়যোগ্য শব্দ নহয়। সঠিক বিন্যাস বটল, আউটলেট পিচ, ছাঁচৰ স্থান আৰু স্থূল গলিত চাহিদাৰ পৰা আৰম্ভ হয়, লক্ষ্য মূৰৰ সংখ্যাৰ পৰা নহয়।

“চাৰি গহ্বৰৰ বটল উৰুৱাই দিয়া মেচিন” বিচৰা ক্ৰেতাই চাৰিটা আউটলেটৰ ডাই হেড, চাৰিটা গহ্বৰৰ ছাঁচ আৰু এটা বা দুটা মল্ড ষ্টেচন লাভ কৰিব পাৰে। “ডাবল হেড ব্ল’ মল্ডিং মেচিন” বিচৰা আন এজন ক্ৰেতাই হয়তো কেৱল দুটা পেৰিছনৰ কথাহে বুজাইছে। উদ্ধৃতিটোত প্ৰতিটো উপাদানৰ তালিকা নিদিয়ালৈকে দুয়োটা পক্ষই বিভিন্ন সঁজুলিৰ কল্পনা কৰি একেটা সংখ্যাৰ বিষয়ে আলোচনা কৰিব পাৰে।
এই গাইডে সেই শব্দসমূহ পৃথক কৰে, হেড নিৰ্বাচনৰ আঁৰৰ মাত্ৰিক সীমা দেখুৱাবলৈ বৰ্তমানৰ Kinggle 2L, 5L আৰু 15L স্পেচিফিকেশনসমূহ ব্যৱহাৰ কৰে, আৰু উৎপাদন আউটপুট উদ্ভাৱন নকৰাকৈ এটা-, দুটা-, তিনিটা- আৰু চাৰি-হেড ধাৰণাসমূহ তুলনা কৰাৰ বাবে এটা ভৰ-ভাৰসাম্য পদ্ধতি প্ৰদান কৰে।
প্ৰথমে চাৰিটা ভিন্ন গণনাৰ নাম লিখা
শব্দটোমূৰবজাৰত শিথিলভাৱে ব্যৱহাৰ কৰা হয়। এক্সট্ৰুচন ব্ল' মল্ডিং ডাই হেডে গলিত পদাৰ্থ বিতৰণ কৰে আৰু টিউব্যুলাৰ পেৰিছন গঠন কৰে। এটা মাল্টি-পেৰিছন ডাই হেডৰ কেইবাটাও আউটলেট থাকে। তাৰ পিছত সেই পেৰিচনবোৰৰ চাৰিওফালে ছাঁচটো বন্ধ হৈ যায় আৰু প্ৰতিটো ছাইৰ গহ্বৰে এটা অংশ গঠন কৰে। ষ্টেচন হ’ল সেইবোৰ গ্ৰহণ কৰা সম্পূৰ্ণ মল্ড-এণ্ড-ক্লেম্প পজিচন। স্তৰ হৈছে এক্সট্ৰুচন আৰু ডাই-হেড ব্যৱস্থাৰ দ্বাৰা সৃষ্টি হোৱা বস্তুগত স্তৰ।
| হিচাপ কৰা | ভৌতিক অৰ্থ | উদাহৰণ ক্ৰেতাৰ প্ৰশ্ন | ধৰি ল’ব নালাগে |
|---|---|---|---|
| ডাই-হেড আউটলেট | এটা মল্ডিং ইভেণ্টত যিবোৰৰ পৰা পেৰিচন ওলাই আহে | প্ৰস্তাৱটো একক, ডাবল, ট্ৰিপল নে চাৰিটা মূৰ? | যে এটা আউটলেট কাউণ্টে একে সংখ্যক গ্ৰহণযোগ্য বটলৰ নিশ্চয়তা দিয়ে |
| পেৰিছনসকল | ছাঁচটোৱে ধৰা পৰা নলীকা আকৃতিৰ গলনাংকৰ দৈৰ্ঘ্য | পেৰিছনৰ মাজত ওজন আৰু সময়ৰ ভাৰসাম্য কেনেকৈ থাকিব? | যে সমান ব্যৱধানত থকা আউটলেটবোৰে সদায় সমান পেৰিছন প্ৰদান কৰে |
| ছাঁচৰ গহ্বৰ | এটা ছাঁচত গঠিত অংশৰ আকৃতি বন্ধ হৈ যায় | ছাঁচটোৱে প্ৰতিটো ইভেণ্টত এটা, দুটা বা চাৰিটা অংশ তৈয়াৰ কৰেনে? | সেই গহ্বৰৰ সংখ্যাই ছাঁচ ষ্টেচনৰ সংখ্যা বৰ্ণনা কৰে |
| ষ্টেচনসমূহ | মেচিনে ব্যৱহাৰ কৰা সম্পূৰ্ণ মল্ড-এণ্ড-ক্লেম্পৰ অৱস্থান | মেচিনটো একক ষ্টেচন নে ডাবল ষ্টেচন? | যে দ্বিতীয় ষ্টেচন এটা দ্বিতীয় ডাই হেড |
| স্তৰসমূহ | বেৰৰ গঠনৰ ওপৰেৰে বস্তুৰ স্তৰ | অংশটো একস্তৰীয় নে বহুস্তৰীয়? | সেই “ডাবল লেয়াৰ” মানে ডাবল হেড বা ডাবল কেভিটি |
স্বতন্ত্ৰ সঁজুলি সাহিত্যইও একেটা পাৰ্থক্য দেখুৱাইছে। দ্য...আৰ এণ্ড বি কন্টিনিউয়াছ এক্সট্ৰুচন শ্বাটল ডাটা শ্বীটএকাধিক আউটলেটৰ সৈতে ডাই-হেড সংৰূপসমূহৰ পৰা পৃথকে এটা- বা দুটা-ষ্টেচন ক্লেম্প সংৰূপসমূহ তালিকাভুক্ত কৰে। সেই পৃথকীকৰণ যিকোনো আৰ এফ কিউত উপযোগী: ষ্টেচন, ডাই আউটলেট, ছাঁচৰ গহ্বৰ আৰু বিভিন্ন লাইনত স্তৰ নিৰ্দিষ্ট কৰক।
ডাই হেডে আউটলেট লাভ কৰাৰ লগে লগে কি সলনি হয়?
মাল্টি-হেড, মাল্টি-ডাই বা মাল্টি-পেৰিছন ব্ল' মল্ডিং মেচিনে সমান্তৰালভাৱে কেইবাটাও পেৰিছন সৃষ্টি কৰে। যদিহে ছাঁচ আৰু প্ৰক্ৰিয়াটোক প্ৰতিটো পেৰিছনক ধৰি এটা বটল গঠন কৰিবলৈ ডিজাইন কৰা হয়, তেন্তে প্ৰতিটো মল্ডিং ইভেণ্টৰ অংশ বৃদ্ধি পাব পাৰে। লাভ চৰ্তসাপেক্ষ। প্ৰতিটো আউটলেটত স্থান, গলিত প্ৰবাহ, উষ্ণতা নিয়ন্ত্ৰণ আৰু সংশ্লিষ্ট গহ্বৰৰ অৱস্থানৰ প্ৰয়োজন।
এই ডায়েগ্ৰামটো ধাৰণাগত, কিংগল টুলিং অংকন নহয়। প্ৰকৃত আউটলেটৰ ব্যাস, পিচ, ফ্ল’ চেনেল আৰু কেভিটিৰ বিন্যাস বটল আৰু মেচিনৰ ওপৰত নিৰ্ভৰ কৰে। “দুটা মূৰ”, “তিনি মূৰ” আৰু “চাৰি মূৰ” সেয়েহে সম্পূৰ্ণ নিৰ্দিষ্টকৰণতকৈ আৰম্ভণিৰ বৰ্ণনা।
অধিক মূৰে উপলব্ধ মল্ডিং প্ৰস্থক বিভাজন কৰে
এটা ডাঙৰ পেৰিচনে মেচিনৰ উপলব্ধ ছাঁচৰ প্ৰস্থৰ অধিক ব্যৱহাৰ কৰিব পাৰে। যেতিয়া কেইবাটাও আউটলেটে সেই ঠাইখিনি ভাগ কৰে, তেতিয়া বটলৰ প্ৰস্থ, গহ্বৰৰ পিচ, ডিঙিৰ অৱস্থান, ফ্লেছ পকেট আৰু শীতল সংযোগসমূহ কাষে কাষে ফিট হ’ব লাগে। ছাঁচটোৰ গহ্বৰৰ মাজত যথেষ্ট ষ্টীল আৰু ট্ৰিমিং আৰু অংশ আঁতৰোৱাৰ বাবেও যথেষ্ট ঠাই লাগে।
অধিক মূৰে প্ৰতিটো পৰিঘটনাৰ বাবে প্ৰয়োজনীয় মুঠ গলনা বৃদ্ধি কৰে
যদি এটা স্থূল পেৰিচনৰ ওজন ০.১০ কিলোগ্ৰাম হয়, তেন্তে চাৰিটা সমতুল্য পেৰিছনৰ প্ৰকৃত ওজনৰ কোনো পাৰ্থক্য বিবেচনা কৰাৰ আগতে প্ৰতিটো মল্ডিং ইভেণ্টত ০.৪০ কিলোগ্ৰামৰ প্ৰয়োজন হয়। উদাহৰণটোত কেৱল গাণিতিক ব্যাখ্যা কৰা হৈছে; ই কোনো কিংগল বটলৰ স্পেচিফিকেশন নহয়। ইভেণ্টৰ মাজৰ ব্যৱধান কম কৰিলে ঘণ্টাৰ পিছত ঘণ্টা গলনাংকৰ চাহিদা আৰু অধিক বৃদ্ধি পায়।
অধিক মূৰে নিয়ন্ত্ৰণ কৰিবলৈ অধিক অৱস্থান সৃষ্টি কৰে
ছাঁচ খোলাৰ পিছত চাৰিটা দৃশ্যমান বটলে চাৰিটা সমতুল্য প্ৰক্ৰিয়া প্ৰমাণ নকৰে। এটা আউটলেট উষ্ণভাৱে চলিব পাৰে, এটা পেৰিচন বেলেগ ধৰণে লৰচৰ কৰিব পাৰে, এটা গহ্বৰ অধিক লাহে লাহে ঠাণ্ডা হ'ব পাৰে, বা এটা ট্ৰিমিং পজিচনে অতিৰিক্ত ফ্লেছ এৰিব পাৰে। বহু-গহ্বৰৰ উৎপাদন সেয়েহে স্থান অনুসৰি গণনা আৰু পৰিদৰ্শন কৰিব লাগে—কেৱল সংযুক্ত মুঠ হিচাপে নহয়।
মূল তুলনা: মেচিন প্লেটফৰ্ম অনুসৰি প্ৰকাশিত কিংগল হেড লিমিট
কিংগলৰ বৰ্তমানৰ অবিৰত এক্সট্ৰুচন ব্ল' মল্ডিং পৃষ্ঠাসমূহে কেইবাটাও মডেলত বৈকল্পিক দুটা-, তিনিটা- আৰু চাৰি-ডাই-হেড কনফিগাৰেচনৰ বৰ্ণনা কৰে। ধাৰ্য্যকৰণ টেবুলসমূহে একক- আৰু দুটা-হেড প্ৰসংগসমূহৰ বাবে সঠিক মাত্ৰাসমূহ প্ৰকাশ কৰে। এই পৃষ্ঠাসমূহৰ বাবে তেওঁলোকে ত্ৰিগুণ বা চাৰিটা মূৰৰ পিচ প্ৰকাশ নকৰে, গতিকে সেই বিন্যাসসমূহত বহিৰ্প্ৰকাশৰ পৰিৱৰ্তে প্ৰকল্প অভিযান্ত্ৰিকীকৰণৰ প্ৰয়োজন হয়।
| কিংগল মডেল | ষ্টেছন | সৰ্বোচ্চ পণ্য ক্ষমতা | সৰ্বোচ্চ ছাঁচৰ আকাৰ (W×H) | এইচ ডি পি ই গলনাংক ক্ষমতা | একক মূৰৰ সৰ্বোচ্চ ডাই-পিন ব্যাস | প্ৰকাশিত ডাবল-হেড চেণ্টাৰ দূৰত্ব | ডাবল-হেড সৰ্বোচ্চ ডাই-পিন ব্যাস |
|---|---|---|---|---|---|---|---|
| KGB2L | একক | ২ এল | ৩৬০ × ৩৮০ মি.মি | ঘণ্টাত ৩০ কিলোগ্ৰাম | ৯০ মি.মি | ১৩০ মি.মি | ৬০ মি.মি |
| KGB2D | দুগুণ | ২ এল | ৩৬০ × ৩৮০ মি.মি | ৫৫ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ৯০ মি.মি | ১৩০ মি.মি | ৬০ মি.মি |
| KGB5L | একক | ৫ এল | ৪১০ × ৪৫০ মি.মি | ৫৫ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ১৫০ মি.মি | ১৫০–১৮০ মি.মি | ৮০ মি.মি |
| KGB5D | দুগুণ | ৫ এল | ৪১০ × ৪৫০ মি.মি | ঘণ্টাত ৮০ কিলোগ্ৰাম | ১৫০ মি.মি | ১৫০–১৮০ মি.মি | ৮০ মি.মি |
| KGB15L | একক | ১৫ এল | ৫৮০ × ৫০০ মি.মি | ১০০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ২২০ মি.মি | ২৪০–২৮০ মি.মি | ১৫০ মি.মি |
| KGB15D | দুগুণ | ১৫ এল | ৫৮০ × ৫৫০ মি.মি | ১২০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | ২২০ মি.মি | ২৪০–২৮০ মি.মি | ১৫০ মি.মি |
কিংগলৰ ২এল পৃষ্ঠাসমূহত ৫০ মিলিলিটাৰৰ পৰা ২ এললৈকে প্ৰয়োগৰ বিষয়েও বৰ্ণনা কৰা হৈছে। সেই পৰিসৰে পণ্য পৰিয়ালটো চিনাক্ত কৰে; ইয়াৰ অৰ্থ এইটো নহয় যে ৰেঞ্জৰ প্ৰতিটো পাত্ৰই প্ৰতিটো হেড কাউণ্টৰ লগত খাপ খাই পৰে। এটা বহল 2L বটলৰ বাবে এটা আউটলেটৰ প্ৰয়োজন হ'ব পাৰে আনহাতে কেইবাটাও সংকীৰ্ণ বটলে বহু-গহ্বৰৰ ধাৰণাত ফিট হ'ব পাৰে। কেৱল সৰ্বোচ্চ আয়তনে বিন্যাস সিদ্ধান্ত ল'ব নোৱাৰে।


কিংগলৰ তথ্যই মূৰ নিৰ্বাচনৰ বিষয়ে কি প্ৰকাশ কৰে
১) ষ্টেচন গণনা আৰু মূৰৰ জ্যামিতি স্বতন্ত্ৰ পছন্দ
2L যোৰৰ ভিতৰত, একক- আৰু ডাবল-ষ্টেচন দুয়োটা মডেলে একে 90 মিমি একক-হেড সীমা, 130 মিমি ডাবল-হেড কেন্দ্ৰ দূৰত্ব আৰু 60 মিমি ডাবল-হেড ডাই-পিন সীমা প্ৰকাশ কৰে। 5L আৰু 15L যোৰে নিজ নিজ প্লেটফৰ্মৰ ভিতৰত একে ধৰণৰ আৰ্হি অনুসৰণ কৰে। দ্বিতীয়টো ষ্টেচনে সলনি কৰে যে ছাঁচবোৰ কেনেকৈ পৰ্যায়ক্ৰমে হয়; ই স্বয়ংক্ৰিয়ভাৱে আউটলেটৰ সংখ্যা বা আউটলেটৰ পিচ সলনি নকৰে।
২) ডাবল হেড লেআউটৰ প্ৰতিটো আউটলেটত কম ব্যাস উপলব্ধ
প্ৰতিটো প্লেটফৰ্মে একক-হেড ৰেফাৰেন্সতকৈ ডাবল-হেড ৰেফাৰেন্সৰ বাবে এটা সৰু সৰ্বোচ্চ ডাই-পিন ব্যাস প্ৰকাশ কৰে: 2L ত 60 বনাম 90 মিমি, 5L ত 80 বনাম 150 মিমি, আৰু 15L ত 150 বনাম 220 মিমি। ইয়াৰ দ্বাৰা সম্পূৰ্ণ বটলৰ ব্যাসৰ ভৱিষ্যদ্বাণী কৰা নহয়, কিন্তু ইয়াৰ দ্বাৰা দেখা যায় যে কিয় “আন এটা মূৰ যোগ কৰক” কেৱল এটা আউটপুট ছেটিং নহয়। ডাই, পেৰিছন আৰু বটলৰ জ্যামিতি একেলগে সলনি হয়।
3. বৃহৎ প্লেটফৰ্মসমূহে বহল ছাঁচ আৰু আউটলেট-স্পেচিং ৰেফাৰেন্স প্ৰকাশ কৰে
সৰ্বোচ্চ ছাঁচৰ উল্লেখ ২L যোৰত ৩৬০ × ৩৮০ মিলিমিটাৰৰ পৰা ৫L যোৰত ৪১০ × ৪৫০ মিলিমিটাৰ আৰু ১৫L যোৰত ৫৮০ মিলিমিটাৰ বহললৈকে বৃদ্ধি পায়। প্ৰকাশিত ডাবল-হেড কেন্দ্ৰৰ দূৰত্ব ১৩০ মিলিমিটাৰৰ পৰা ১৫০–১৮০ মিলিমিটাৰ আৰু তাৰ পিছত ২৪০–২৮০ মিলিমিটাৰলৈ বৃদ্ধি পায়। এই সংখ্যাবোৰে প্লেটফৰ্ম নিৰ্বাচনক বটলৰ ব্যৱধানৰ সৈতে সংযোগ কৰে, কেৱল নামমাত্ৰ লিটাৰৰ সৈতে নহয়।
৪) যোৰযুক্ত ডাবল-ষ্টেচন মডেলে অধিক গলনাংক প্ৰকাশ কৰে
ডাবল-ষ্টেচনৰ উদাহৰণসমূহে ইয়াৰ একক-ষ্টেচন অংশীদাৰতকৈ অধিক এইচডিপিই গলনা ক্ষমতা প্ৰকাশ কৰে: ২লিটাৰত ৫৫ বনাম ৩০ কিলোগ্ৰাম/ঘণ্টা, ৫লিটাৰত ৮০ বনাম ৫৫ কিলোগ্ৰাম/ঘণ্টা, আৰু ১৫লিটাৰত ১২০ বনাম ১০০ কিলোগ্ৰাম/ঘণ্টা। পাৰ্থক্যবোৰৰ কোনো একক অনুপাত নাই আৰু ই এটা আউটপুট বহুগুণক প্ৰমাণ নকৰে। তেওঁলোকে দেখুৱাইছে যে এক্সট্ৰুচন ব্যৱস্থাটো কিয় ষ্টেচন আৰু হেডৰ দৰে একে গণনাৰ অন্তৰ্গত।
৫) তিনিটা আৰু চাৰিটা মূৰৰ দাবীৰ বাবে এটা প্ৰডাক্ট-নিৰ্দিষ্ট অংকনৰ প্ৰয়োজন
পণ্যৰ বিৱৰণে নমনীয় 2/3/4 বহু-ডাই-হেড সংৰূপসমূহৰ অনুমতি দিয়ে, কিন্তু সিহতৰ টেবুলসমূহে এটা সাৰ্বজনীন ট্ৰিপল- বা চাৰি-হেড কেন্দ্ৰ দূৰত্ব উল্লেখ নকৰে। ডাবল-হেড শাৰীৰ পৰা সেই মাত্ৰাসমূহ উদ্ভাৱন কৰিলে বটলৰ প্ৰস্থ, মল্ড ষ্টীল, পিচ, ডিঙিৰ স্থান আৰু সেৱাৰ প্ৰৱেশক আওকাণ কৰা হ'ব। পৰৱৰ্তী সঠিক নথিখন হৈছে ক্ৰেতাৰ অংশৰ অংকনৰ ওপৰত ভিত্তি কৰি প্ৰস্তাৱিত হেড-এণ্ড-মল্ড বিন্যাস।
বটলৰ পৰা মূৰৰ সংখ্যা নিৰ্বাচন কৰক—আকাংক্ষিত বহুগুণকৰ পৰা নহয়
ক্ৰেতাই যেতিয়া যোগানকাৰীক সম্পূৰ্ণ সামগ্ৰীৰ সংজ্ঞা দিয়ে তেতিয়া ফেক্টৰীৰ উদ্ধৃতি অধিক নিৰ্ভৰযোগ্য হৈ পৰে। প্ৰস্তাৱিত সঁজুলি পৰিয়ালৰ বাবে উদ্দেশ্য কৰা আটাইতকৈ বহল আৰু গধুৰ SKU ৰ পৰা আৰম্ভ কৰক। তাৰ পিছত পৰীক্ষা কৰক যে সৰু সৰু সামগ্ৰীয়ে এটা অবাস্তৱিক আপোচ কৰিবলৈ বাধ্য নকৰাকৈ একেটা মেচিন শ্বেয়াৰ কৰিব পাৰে নেকি।
বটলৰ প্ৰস্থ আৰু কেন্দ্ৰৰ দূৰত্ব
কাষৰীয়া আউটলেট কেন্দ্ৰৰেখাৰ মাজত কেন্দ্ৰৰ দূৰত্ব জুখিব পাৰি। ইয়াৰ গহ্বৰৰ ব্যৱস্থাটো যথেষ্ট ওচৰৰ পৰা মিলাব লাগিব যাতে প্ৰতিটো পেৰিছনে সঠিক ছাঁচৰ অৱস্থানত প্ৰৱেশ কৰিব পাৰে। বটলৰ দেহৰ প্ৰস্থ প্ৰয়োজনীয়তাৰ এটা অংশ মাত্ৰ। ডিঙিৰ ফিনিচিং, হেণ্ডেল, ফ্লেছ পকেট, পিঞ্চ-অফ এৰিয়া আৰু গহ্বৰৰ মাজৰ ছাঁচৰ বেৰেও ঠাই খৰচ কৰে।
অংশ ওজন আৰু স্থূল পেৰিছন ভৰ
সম্পূৰ্ণ বটলৰ ওজন এক্সট্ৰুডাৰে প্ৰতিটো ইভেণ্টৰ বাবে যোগান ধৰিবলগীয়া ভৰ নহয়। গ্ৰছ পেৰিচনত বটলৰ বাবে ধৰা পৰা সামগ্ৰীৰ লগতে ওপৰ আৰু তলৰ ফ্লেছ আৰু অন্য যিকোনো ট্ৰিম কৰা সামগ্ৰী অন্তৰ্ভুক্ত কৰা হয়। এটা স্থানৰ স্থূল ভৰক সকলো সক্ৰিয় অৱস্থানৰ সৈতে গুণ কৰক, তাৰ পিছত পৰিকল্পিত ইভেণ্ট হাৰত এক্সট্ৰুচন ব্যৱস্থাৰ সৈতে মুঠ তুলনা কৰক।
ঠাণ্ডা কৰি আঁতৰোৱা
অধিক গহ্বৰে বন্ধ প্ৰতিটো ছাঁচত আঁতৰাবলৈ অধিক তাপ সৃষ্টি কৰিব পাৰে। অসমান পানীৰ পথে এটা গহ্বৰক লেহেমীয়া অৱস্থান কৰি তুলিব পাৰে। ছাঁচটো খোলাৰ পিছত কোষটোৱে সংঘৰ্ষ বা অত্যধিক জমা নোহোৱাকৈ প্ৰতিটো অংশ পৃথক, ট্ৰিম, পৰীক্ষা আৰু প্ৰেৰণ কৰিব লাগিব। এটা মল্ডিং মেচিনে নিজৰ গতি সম্পূৰ্ণ কৰিব পাৰে আনহাতে তলৰ ফালে থকা সঁজুলিবোৰ ইতিমধ্যে উৎপাদনৰ বটলনেক।
SKU কৌশল
উচ্চ গহ্বৰৰ ছাঁচ এটা সুস্থিৰ, সংকীৰ্ণ বটল পৰিয়ালৰ বাবে উপযুক্ত হ’ব পাৰে। ই কম আকৰ্ষণীয় হ'ব পাৰে যেতিয়া অৰ্ডাৰ চুটি হয়, ডিজাইন সঘনাই সলনি হয় বা SKU সমূহৰ এটা বৃহৎ অংশই একে পিচ ব্যৱহাৰ কৰিব নোৱাৰে। বাৰ্ষিক ভাল-অংশৰ চাহিদা আৰু পৰিৱৰ্তনৰ সময় SKU দ্বাৰা তুলনা কৰক। প্ৰতিটো ছাঁচৰ আকাৰ এটা ঋতুভিত্তিক শিখৰৰ ওচৰত নকৰিব যদিহে বাকী কাৰখানাই সেই ক্ষমতা ব্যৱহাৰ কৰিব নোৱাৰে।
ইভেন্ট, অংশ আৰু ভৰ ভাৰসাম্যৰ সৈতে বাস্তৱিক আউটপুট গণনা কৰা
বিক্ৰীযোগ্য বটলৰ পূৰ্বাভাস দিবলৈ কেটেলগ শুকান চক্ৰ আৰু মূৰৰ সংখ্যা যথেষ্ট নহয়। দুটা সংযুক্ত গণনা ব্যৱহাৰ কৰক: এটা গ্ৰহণযোগ্য অংশৰ বাবে আৰু এটা স্থূল গলিত চাহিদাৰ বাবে।
প্ৰতি ঘণ্টাত ভাল অংশ = প্ৰতি ঘণ্টাত সুস্থিৰ মল্ডিং ইভেণ্ট × প্ৰতি ইভেণ্টত গঠিত অংশ × গ্ৰহণ কৰা ভগ্নাংশ
গ্ৰাছ গলনাংকৰ চাহিদা (কিলোগ্ৰাম/ঘণ্টা) = প্ৰতি ঘণ্টাত সুস্থিৰ মল্ডিং ইভেণ্ট × প্ৰতিটো ইভেণ্টত মুঠ গ্ৰাছ পেৰিছন ভৰ (কিলোগ্ৰাম)
গ্ৰহণযোগ্য অংশটো ক্ৰেতাৰ গুণগত মানৰ সংজ্ঞা আৰু একমত হোৱা পৰীক্ষামূলক বা সৎ পৰিকল্পনা ধাৰণাটোৰ পৰা আহিব লাগিব। মুঠ স্থূল পেৰিছন ভৰ হৈছে এটা ইভেণ্টত ব্যৱহৃত সকলো পেৰিছনৰ যোগফল। যদি চাৰিটা আউটলেটে একে ভৰ প্ৰদান নকৰে, তেন্তে চাৰিটা স্থান যোগ কৰাৰ আগতে পৃথকে পৃথকে লিপিবদ্ধ কৰক।
এটা স্বচ্ছ কাল্পনিক উদাহৰণ
ধৰি লওক যে এটা প্ৰস্তাৱিত চাৰিটা আউটলেটৰ বিন্যাসে প্ৰতিটো ইভেণ্টত চাৰিটা বটল গঠন কৰে। এটা সুস্থিৰ পৰীক্ষাৰ সময়ত—শুষ্ক চক্ৰৰ সময়ত নহয়—কোষটোৱে প্ৰতি ঘণ্টাত ৩০০টা মল্ডিং ইভেণ্ট সম্পূৰ্ণ কৰে। যদিহে সহমতত গ্ৰহণ কৰা ভগ্নাংশটো ০.৯৭ হয়, তেন্তে গণনা কৰা ভাল উৎপাদন হ’ব ৩০০ × ৪ × ০.৯৭ = প্ৰতি ঘণ্টাত ১,১৬৪ বটল। যদি প্ৰতিটো পৰিঘটনাৰ মুঠ স্থূল পেৰিচন ভৰ ০.৪৪ কিলোগ্ৰাম হয়, তেন্তে মুঠ গলিত পদাৰ্থৰ চাহিদা ৩০০ × ০.৪৪ = ১৩২ কিলোগ্ৰাম/ঘণ্টা।
সেই সংখ্যাবোৰ কেৱল এটা পাঠদানৰ উদাহৰণ আৰু ই কিংগলৰ মডেলৰ ফলাফল নহয়। ইয়াৰ দ্বাৰা প্ৰমাণিত হয় যে চাৰিটা মূৰৰ মেচিন কিয় স্বয়ংক্ৰিয়ভাৱে উপযুক্ত নহয়: প্ৰস্তাৱিত এক্সট্ৰুডাৰটোক সামগ্ৰী আৰু অৱস্থাৰ বাবে পৰীক্ষিত ক্ষমতাৰ প্ৰয়োজন হ'ব, আনহাতে শীতল আৰু তলৰ সকলো পদক্ষেপে ইভেণ্টৰ হাৰ আৰু গুণগত মান বজাই ৰাখিব লাগিব। ক্ৰয়ৰ সিদ্ধান্ত লোৱাৰ আগতে জুখি উলিওৱা প্ৰকল্পৰ তথ্য সলনি কৰক।
কিংগলৰঅবিৰত ব্ল' মল্ডিং মেচিন গাইডষ্টেচনৰ সংখ্যা, ডাই-হেড কেভিটি আৰু চাইকেলৰ সময় কেনেকৈ একত্ৰিত হয় সেই বিষয়ে ব্যাখ্যা কৰে। উদ্ভিদ পৰিকল্পনাৰ বাবে, বৈদ্যুতিক, সংকোচিত-বায়ু আৰু শীতল অৱস্থাও পৰীক্ষা কৰকব্ল' মল্ডিং মেচিন ইউটিলিটি গাইড.
ফেক্টৰী কমিচনিং: প্ৰতিটো আউটলেট আৰু গহ্বৰক এটা পজিচন হিচাপে যোগ্যতা অৰ্জন কৰা
এটা সংযুক্ত গড়ে দুৰ্বল অৱস্থান লুকুৱাব পাৰে। যদি তিনিটা বটলে ওজন পৰীক্ষাত উত্তীৰ্ণ হয় আৰু এটা লঘু হয়, তেন্তে এটা গহ্বৰ অস্থিৰ হ’লেও ইয়াৰ গড় গ্ৰহণযোগ্য যেন লাগিব পাৰে। কাৰখানা গ্ৰহণ আৰু আৰম্ভণিৰ সময়ত প্ৰতিটো ডাই আউটলেট আৰু গহ্বৰৰ অৱস্থানত লেবেল লগাওক আৰু ট্ৰিমিং আৰু পৰিদৰ্শনৰ জৰিয়তে সেই পৰিচয় সংৰক্ষণ কৰক।
স্থান অনুসৰি ভিত্তি ৰেখা স্থাপন কৰা
- মেচিন, ডাই হেড, মল্ড, ৰেজিন লট, ৰেচিপি আৰু উপযোগিতাৰ অৱস্থা চিনাক্ত কৰা।
- প্ৰতিটো আউটলেট/গহ্বৰৰ অৱস্থানৰ পৰা ক্ৰমে অংশ সংগ্ৰহ কৰক।
- য'ত চুক্তিবদ্ধ নিৰাপদ পৰীক্ষামূলক পদ্ধতিয়ে অনুমতি দিয়ে তাত স্থূল পেৰিচন ভৰ ৰেকৰ্ড কৰক।
- প্ৰতিটো স্থানৰ বাবে সম্পূৰ্ণ ওজন আৰু একে জটিল বেৰৰ স্থান জুখিব।
- পিঞ্চ-অফ, ডিঙিৰ ফিনিচিং, ফ্লেছ, মাত্ৰা, ৰূপ আৰু লিক কাৰ্য্যক্ষমতা পৰীক্ষা কৰক।
- ইভেন্টৰ ব্যৱধান, প্ৰত্যাখ্যান, এলাৰ্ম, হাতৰ হস্তক্ষেপ আৰু ডাউনষ্ট্ৰিম ষ্টপ ৰেকৰ্ড কৰক।
- যিকোনো অনুমোদিত সালসলনিৰ পিছত সুস্থিৰ অৱস্থা পুনৰুদ্ধাৰ হোৱাৰ পিছত পুনৰাবৃত্তি কৰক।
এটা এটাকৈ নিয়ন্ত্ৰিত কাৰক সলনি কৰক
যদি এটা পেৰিচনৰ পাৰ্থক্য থাকে, তেন্তে প্ৰথমে সিদ্ধান্ত লওক যে আৰ্হিটোৱে ডাই আউটলেট, গহ্বৰ, শীতল বৰ্তনী বা তলৰ অৱস্থান অনুসৰণ কৰে নেকি। একেলগে কেইবাটাও HMI মান সামঞ্জস্য কৰাতকৈ এটা সমন্বিত ৰেকৰ্ড অধিক উপযোগী। কিংগলৰHMI ছেটিংছ আৰু এলাৰ্ম গাইডৰেচিপি সলনি কৰাৰ আগতে প্ৰমাণ লিপিবদ্ধ কৰাৰ পৰামৰ্শ দিয়ে।
কেৱল মুঠ ওজনেই নহয়, বেৰৰ বিতৰণ পৰীক্ষা কৰক
দুটা বটলৰ ওজন একে হ’ব পাৰে আৰু তথাপিও সামগ্ৰী বেলেগ বেলেগ ধৰণে বিতৰণ কৰিব পাৰি। অংশটোৰ লগত প্ৰাসংগিক ঠাইত নিৰ্দিষ্ট কান্ধ, শৰীৰ, হেণ্ডেল, বেচ আৰু পিঞ্চ-অফ স্থান তুলনা কৰক। যদি প্ৰকল্পটোৱে প্ৰগ্ৰেম কৰা দেৱাল নিয়ন্ত্ৰণ ব্যৱহাৰ কৰে, তেন্তে...parison প্ৰগ্ৰেমিং গাইডজুখি উলিওৱা অঞ্চলসমূহৰ সৈতে প্ৰগ্ৰেম পইণ্টসমূহ সংযোগ কৰাৰ বাবে এটা গঠনমূলক পদ্ধতি প্ৰদান কৰে।
গ্ৰহণ কৰা পৰীক্ষাটোক এটা ৰক্ষণাবেক্ষণ ৰেফাৰেন্সলৈ ৰূপান্তৰিত কৰক
অনুমোদিত অৱস্থানৰ তথ্য, উষ্ণতাৰ অৱস্থা, চাফাই অৱস্থা, পানীৰ অৱস্থা আৰু সঁজুলিৰ পৰিচয় ৰাখক। যেতিয়া এটা অৱস্থান পিছত ড্ৰিফ্ট হয়, তেতিয়া ৰক্ষণাবেক্ষণে ইয়াক মূল ভিত্তিৰেখাৰ সৈতে তুলনা কৰিব পাৰে। দ্য...প্ৰতিৰোধমূলক ৰক্ষণাবেক্ষণ পৰীক্ষা তালিকাসেই পৰ্যবেক্ষণসমূহক নিয়মীয়া পৰিদৰ্শনলৈ লৈ যাব পাৰে।
সাধাৰণ সংমিশ্ৰণ—আৰু প্ৰতিটো বৰ্ণনাই এতিয়াও কি মুকলি কৰি থৈ যায়
| চমু বিৱৰণ | ইয়াৰ অৰ্থ চাগে কি | আৰ এফ কিউৱে এতিয়াও কি নিশ্চিত কৰিব লাগিব |
|---|---|---|
| ডাবল-হেড, দুটা কেভিটি মেচিন | প্ৰতিটো মল্ডিং ইভেণ্টত দুটা পেৰিচনে দুটা ছাইৰ গহ্বৰ খাদ্য দিয়ে | ষ্টেচনৰ সংখ্যা, আউটলেট পিচ, ছাঁচৰ আকাৰ, অংশৰ ওজন, এক্সট্ৰুচন ক্ষমতা আৰু ডাউনষ্ট্ৰিম স্কোপ |
| চাৰি মূৰৰ বটল উৰুৱাই দিয়া মেচিন | চাৰিটা ডাই আউটলেটে সমান্তৰালভাৱে চাৰিটা পেৰিছন গঠন কৰে | ছাঁচটোৰ চাৰিটা সংশ্লিষ্ট গহ্বৰ আছে নে নাই, সঠিক পিচ আৰু সকলো SKU ফিট হয় নে নহয় |
| ডাবল ষ্টেচন, ডাবল হেড মেচিন | দুটা আউটলেটৰ ডাই চিষ্টেমৰ চাৰিওফালে দুটা মল্ড ষ্টেচন পৰ্যায়ক্ৰমে | ছাঁচৰ গোটৰ সংখ্যা, ইভেণ্ট ক্ৰম, গলিত চাহিদা, আঁতৰোৱাৰ পদ্ধতি আৰু নিশ্চিত পৰীক্ষাৰ অৱস্থা |
| চাৰিটা গহ্বৰৰ ব্ল’ মল্ডিং মেচিন | এটা ছাঁচ বন্ধ চাৰিটা অংশ গঠন কৰিব পাৰে | ডাই আউটলেটৰ ব্যৱস্থা, ষ্টেচন কাউণ্ট, কেভিটি বেলেন্স, কুলিং আৰু গ্ৰহণযোগ্য আউটপুট |
| ডাবল-লেয়াৰ, ডাবল-হেড মেচিন | এটা বহুস্তৰীয় ব্যৱস্থাই দুটা আউটলেটক খাদ্য দিব পাৰে | এক্সট্ৰুডাৰৰ সংখ্যা, সামগ্ৰীৰ গঠন, স্তৰৰ অনুপাত, স্ক্ৰেপ পথ, আউটলেট, গহ্বৰ আৰু ষ্টেচন |
“প্লাষ্টিক বটল বনোৱা মেচিন”, “এইচডিপিই বটল ব্ল’ইং মেচিন”, “এক্সট্ৰুচন বটল মেচিন”, “মাল্টি-ডাই হেড ব্ল’ মল্ডাৰ” আৰু “মাল্টি-পেৰিছন এক্সট্ৰুচন ব্ল’ মল্ডিং মেচিন” এই সকলোবোৰেই আনুষংগিক সঁজুলিৰ সন্ধানত দেখা দিব পাৰে। সেই বিপণনৰ নামবোৰ সলনি হ’লেও কাৰিকৰীভাৱে সম্পূৰ্ণ নিৰ্দিষ্টতা এটা বুজিব পৰাকৈ থাকিব লাগে।
এটা মাল্টি-হেড ব্ল' মল্ডিং প্ৰকল্পৰ বাবে RFQ পৰীক্ষা তালিকা
প্ৰতিজন যোগানকাৰীলৈ একেখিনি সামগ্ৰী আৰু কাৰখানাৰ ইনপুট প্ৰেৰণ কৰক। প্ৰতিটো উদ্ধৃতিক একে ক্ৰমত উত্তৰ দিবলৈ কওক, প্ৰকল্পৰ নিশ্চয়তাৰ পৰা পৃথক কেটেলগ ৰেফাৰেন্সৰ সৈতে।
| আৰ এফ কিউ গোট | তথ্য প্ৰদান কৰিব লাগিব | প্ৰয়োজনীয় যোগানকাৰীৰ সঁহাৰি |
|---|---|---|
| সামগ্ৰী | 2D/3D অংকন বা নমুনা, ক্ষমতা, সৰ্বোচ্চ মাত্ৰা, ডিঙি, হেণ্ডেল, পাৰ্টিং লাইন আৰু ট্ৰিম জ্যামিতি | সামঞ্জস্যপূৰ্ণ মেচিন প্লেটফৰ্ম, অৰিয়েণ্টেচন, কেভিটি বিন্যাস আৰু যিকোনো ডিজাইনৰ চিন্তা |
| সামগ্ৰী | সঠিক ৰেজিন গ্ৰেড, ৰং/সংযোজক, ৰিগ্ৰাইণ্ড বা পিচিআৰ পৰিকল্পনা আৰু যোগানকাৰীৰ তথ্য | প্ৰস্তাৱিত স্ক্ৰু/এক্সট্ৰুচন স্কোপ, প্ৰচেছিং অনুমান আৰু পৰীক্ষামূলক সামগ্ৰীৰ প্ৰয়োজনীয়তা |
| ভৰ আৰু গুণগত মান | সম্পূৰ্ণ ওজন, আনুমানিক স্থূল পেৰিছন/ফ্লেছ, জটিল দেৱাল, মাত্ৰা আৰু কাৰ্য্যকৰী পৰীক্ষা | পৰীক্ষামূলক পদ্ধতি, অৱস্থান আৰু গ্ৰহণযোগ্যতাৰ সংজ্ঞা অনুসৰি নমুনা সংগ্ৰহ |
| আউটপুট | প্ৰতি ঘণ্টাত ভাল অংশৰ প্ৰয়োজন, শ্বিফ্ট/বছৰৰ ভলিউম, এছ কে ইউ মিক্স আৰু চেঞ্জ অভাৰ ফ্ৰিকুৱেন্সি | প্ৰতি ঘণ্টাত হোৱা পৰিঘটনা, প্ৰতিটো পৰিঘটনাৰ অংশ, গ্ৰহণ কৰা ভগ্নাংশ আৰু স্থূল গলনাংকৰ গণনা বুলি ধৰা |
| টুলিং | বৰ্তমানৰ ছাঁচ বা পছন্দৰ গহ্বৰৰ ধাৰণা | আউটলেটৰ সংখ্যা, কেন্দ্ৰৰ দূৰত্ব, ডাই-পিনৰ পৰিসৰ, ছাঁচৰ আকাৰ, গহ্বৰৰ পিচ, ছাঁচৰ চেট আৰু শীতল ডিজাইন |
| যন্ত্ৰ | পছন্দৰ স্বয়ংক্ৰিয়কৰণ স্তৰ আৰু কাৰখানাৰ বাধা | ষ্টেচন কাউণ্ট, ক্লেম্প, এক্সট্ৰুডাৰ, নিয়ন্ত্ৰণ, টেক-আউট আৰু অন্তৰ্ভুক্ত বিকল্প |
| ফেক্টৰী | শক্তিৰ মানদণ্ড, বায়ু/পানীৰ অৱস্থা, পৰিৱেশৰ সীমা, মজিয়া, উচ্চতা আৰু উত্তোলনৰ পথ | প্ৰকল্পৰ ইউটিলিটি শ্বীট, সাধাৰণ ব্যৱস্থা, ভেটি/লোডিং আৰু সেৱা-ক্লিয়াৰেন্সৰ প্ৰয়োজনীয়তা |
| তলৰ ফালে | ট্ৰিমিং, লিক টেষ্টিং, কনভেয়িং, লেবেলিং, পেকিং আৰু স্ক্ৰেপ-হেণ্ডলিং প্লেন | প্ৰতিটো অন্তৰ্ভুক্ত আৰু ক্ৰেতাই যোগান ধৰা পৰ্যায়ৰ বাবে ক্ষমতা আৰু আন্তঃপৃষ্ঠৰ সীমা |
ইয়াৰ পৰীক্ষাৰ চৰ্ত অবিহনে এটা আউটপুট লাইন গ্ৰহণ নকৰিব
এটা উপযোগী গ্ৰহণযোগ্যতা নথিপত্ৰত বটলৰ অংকন, সামগ্ৰীৰ গ্ৰেড, সম্পূৰ্ণ আৰু স্থূল ওজন, সক্ৰিয় আউটলেট আৰু গহ্বৰ, ছাঁচৰ শীতল অৱস্থা, সুস্থিৰ ৰান উইণ্ড', গুণগত পৰীক্ষা, নমুনা সংগ্ৰহৰ পৰিকল্পনা আৰু অন্তৰ্ভুক্ত ডাউনষ্ট্ৰিম সঁজুলিৰ নাম উল্লেখ কৰা হৈছে। ইয়াত পদ অনুসৰি গ্ৰহণ কৰা অংশসমূহ লিপিবদ্ধ কৰা হয়। সেই অৱস্থাবোৰৰ অবিহনে “pcs/h” য়ে মেচিনৰ গতিবিধি, পৰিদৰ্শনৰ আগতে গঠিত অংশ বা ভাল পেক কৰা বটলৰ বৰ্ণনা কৰিব পাৰে—তিনিটা ভিন্ন ফলাফল।
ক্ৰয় অৰ্ডাৰ ফ্ৰীজ কৰাৰ আগতে বিন্যাসৰ বাবে সুধিব
চূড়ান্ত অংকনত ছাঁচ গহ্বৰৰ বিপৰীতে ডাই-আউটলেট কেন্দ্ৰৰেখা, ছাঁচ আৰু প্লেটেনৰ সীমা, ব্ল' পিন, ট্ৰিমিং বা ডিফ্লেছিং পদ্ধতি, টেক-আউট পথ আৰু সেৱা ক্লিয়াৰেন্স দেখুৱাব লাগে। ট্ৰিপল- বা চাৰি-হেড কিংগল অনুৰোধৰ বাবে, এই অংকন হৈছে য'ত প্ৰকল্প-নিৰ্দিষ্ট পিচ নিশ্চিত কৰা হয়; প্ৰকাশিত ডাবল-হেড টেবুলৰ পৰা ইয়াক অনুমান কৰিব নালাগে।
সঘনাই সোধা প্ৰশ্ন
মাল্টি-হেড ব্ল’ মল্ডিং মেচিন কি?
মাল্টি-হেড ব্ল’ মল্ডিং মেচিনে এটা মল্ডিং ইভেণ্টত কেইবাটাও পেৰিছন গঠন কৰিবলৈ কেইবাটাও আউটলেটৰ সৈতে ডাই-হেড ব্যৱস্থা ব্যৱহাৰ কৰে। আউটলেটৰ সংখ্যা, কেন্দ্ৰৰ দূৰত্ব আৰু ডাইৰ আকাৰ বটল আৰু ছাঁচ-গহ্বৰৰ বিন্যাসৰ সৈতে মিলিব লাগিব।
দুটা মূৰৰ মেচিন আৰু দুটা গহ্বৰৰ মেচিন একে নেকি?
নহয়, ডাবল হেডে দুটা ডাই আউটলেট বা পেৰিছনৰ বৰ্ণনা কৰে; দুটা গহ্বৰে ছাঁচত দুটা অংশৰ আকৃতিৰ বৰ্ণনা কৰে। সাধাৰণতে ইহঁতক এটা মিল থকা দুটা অংশৰ বিন্যাস হিচাপে ডিজাইন কৰা হয়, কিন্তু উদ্ধৃতিটোৱে দুয়োটাকে পৃথকে পৃথকে ধাৰ্য্য কৰিব লাগে।
চাৰি মূৰৰ ব্ল’ মল্ডিং মেচিনে চাৰিগুণ বেছি বটল তৈয়াৰ কৰেনে?
স্বয়ংক্ৰিয়ভাৱে নহয়। ই প্ৰতিটো মল্ডিং ইভেণ্টত অধিক অংশ গঠন কৰিব পাৰে, কিন্তু প্ৰকৃত ভাল উৎপাদন সুস্থিৰ ইভেণ্টৰ হাৰ, মুঠ মুঠ গলিত চাহিদা, আউটলেট আৰু কেভিটি ভাৰসাম্য, শীতল, ট্ৰিমিং, পৰীক্ষণ আৰু গ্ৰহণযোগ্য মানদণ্ডৰ ওপৰত নিৰ্ভৰ কৰে।
ডাই-হেড চেণ্টাৰৰ দূৰত্ব কেনেকৈ বাছনি কৰা হয়?
প্ৰস্তাৱিত গহ্বৰৰ পিচ আৰু প্ৰডাক্ট বিন্যাসৰ পৰা কেন্দ্ৰৰ দূৰত্ব নিৰ্বাচন কৰা হয়। বটলৰ প্ৰস্থ, ডিঙিৰ অৱস্থান, ফ্লেছ পকেট, মল্ড ষ্টীল, কুলিং, ব্ল’ পিন, ট্ৰিমিং আৰু আঁতৰোৱাৰ স্থান এই সকলোবোৰে চূড়ান্ত মাত্ৰাত প্ৰভাৱ পেলায়।
এটা মেচিনে একক আৰু বহুমুখী উৎপাদনৰ মাজত চুইচ কৰিব পাৰিবনে?
উপযুক্তভাৱে অভিযন্তা কৰা প্লেটফৰ্মত এটা বেলেগ ডাই-হেড বা টুলিং ব্যৱস্থা সম্ভৱ হ’ব পাৰে, কিন্তু ইয়াক ধৰি লোৱা উচিত নহয়। যোগানকাৰীৰ সৈতে যান্ত্ৰিক ফিট, এক্সট্ৰুচন স্কোপ, নিয়ন্ত্ৰণ, চেঞ্জঅভাৰৰ কাম, ছাঁচৰ সামঞ্জস্যতা আৰু কমিচনিং প্ৰয়োজনীয়তা নিশ্চিত কৰক।
এক্সট্ৰুচন ব্ল’ মল্ডিঙত গহ্বৰৰ সংখ্যা কিহৰ বাবে সীমিত কৰা হয়?
সীমাসমূহৰ ভিতৰত আছে পণ্যৰ মাত্ৰা, উপলব্ধ মল্ড আৰু প্লেটেনৰ স্থান, আউটলেট পিচ, ডাই আৰু পেৰিচন জ্যামিতি, ক্লেম্পৰ প্ৰয়োজনীয়তা, এক্সট্ৰুচন ক্ষমতা, শীতল ভাৰসাম্য, অংশ আঁতৰোৱা আৰু ডাউনষ্ট্ৰিম ক্ষমতা।
বহু-গহ্বৰ মেচিন উদ্ধৃতিৰ বাবে মই কি তথ্য প্ৰেৰণ কৰিব লাগে?
অংশৰ অংকন বা নমুনা, সামগ্ৰীৰ গ্ৰেড, সম্পূৰ্ণ আৰু স্থূল পেৰিচন ওজন, জটিল দেৱাল আৰু পৰীক্ষা, প্ৰয়োজনীয় ভাল আউটপুট, এছ কে ইউ পৰিকল্পনা, কাৰখানাৰ উপযোগীতা, বিন্যাসৰ সীমা আৰু তলৰ প্ৰয়োজনীয়তাসমূহ প্ৰেৰণ কৰক।