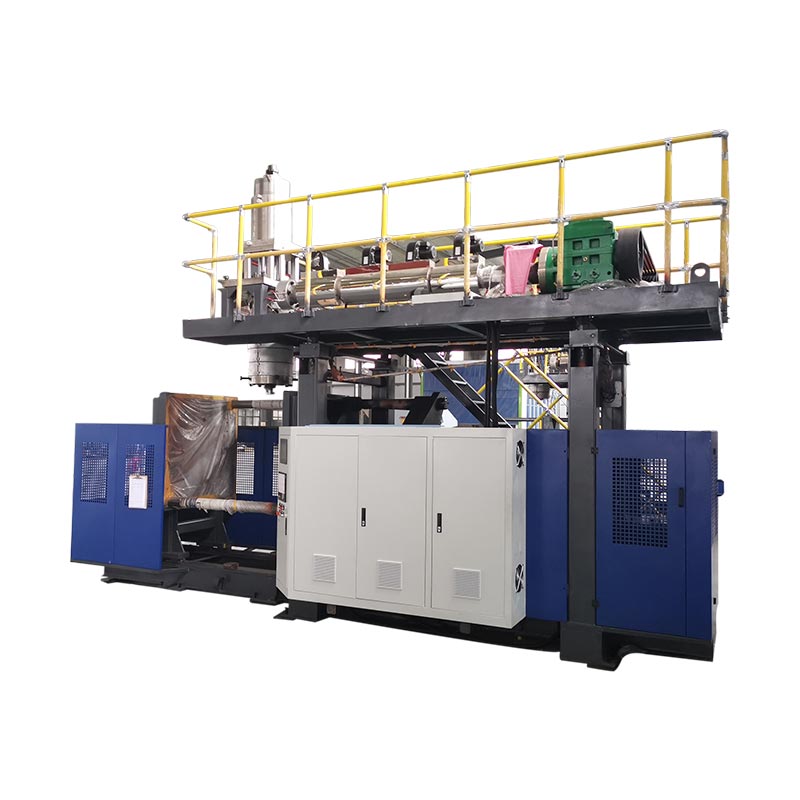
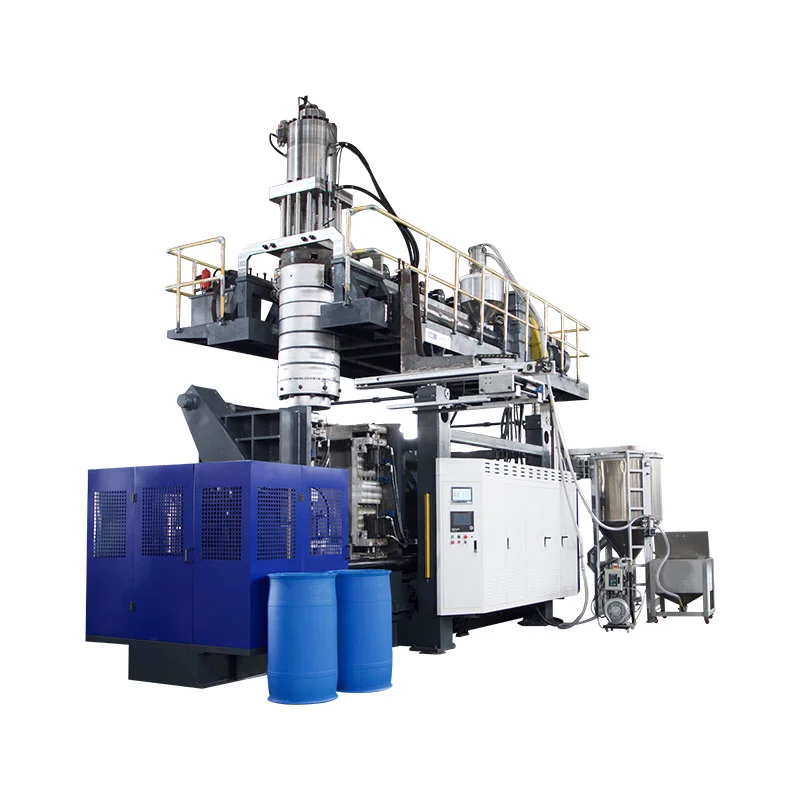
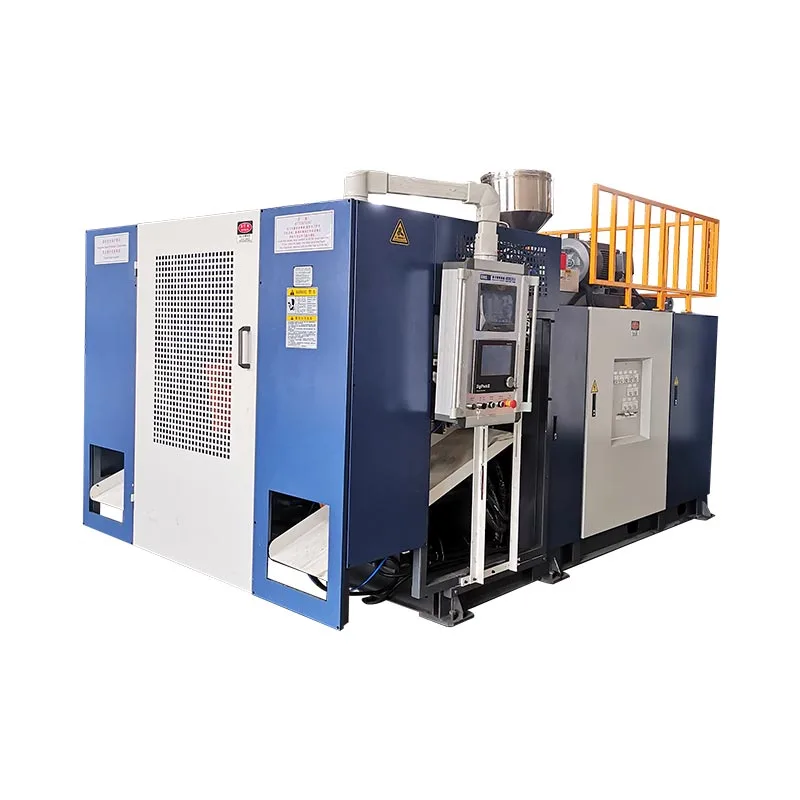
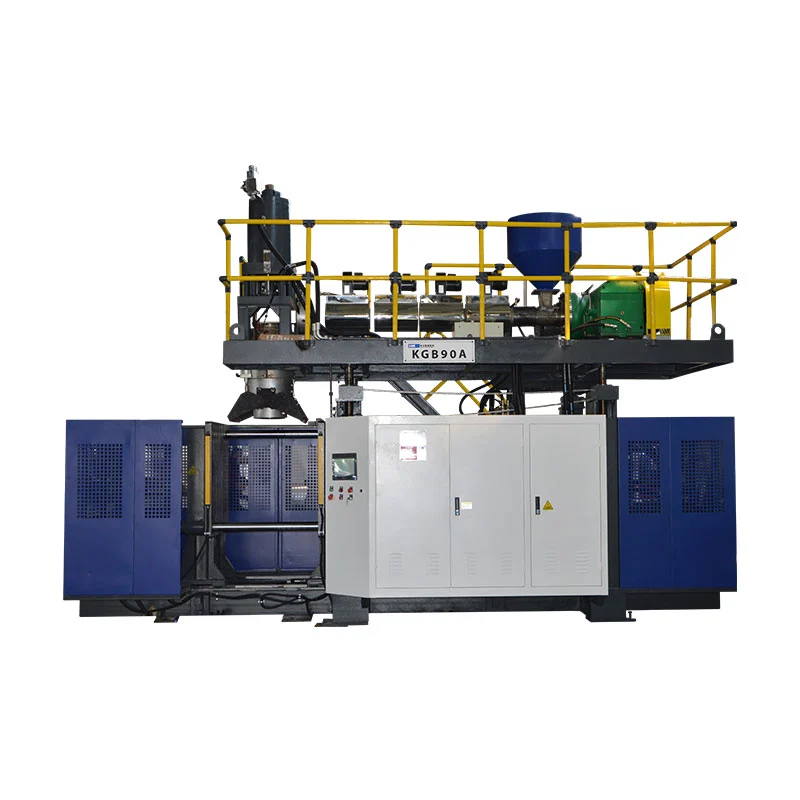
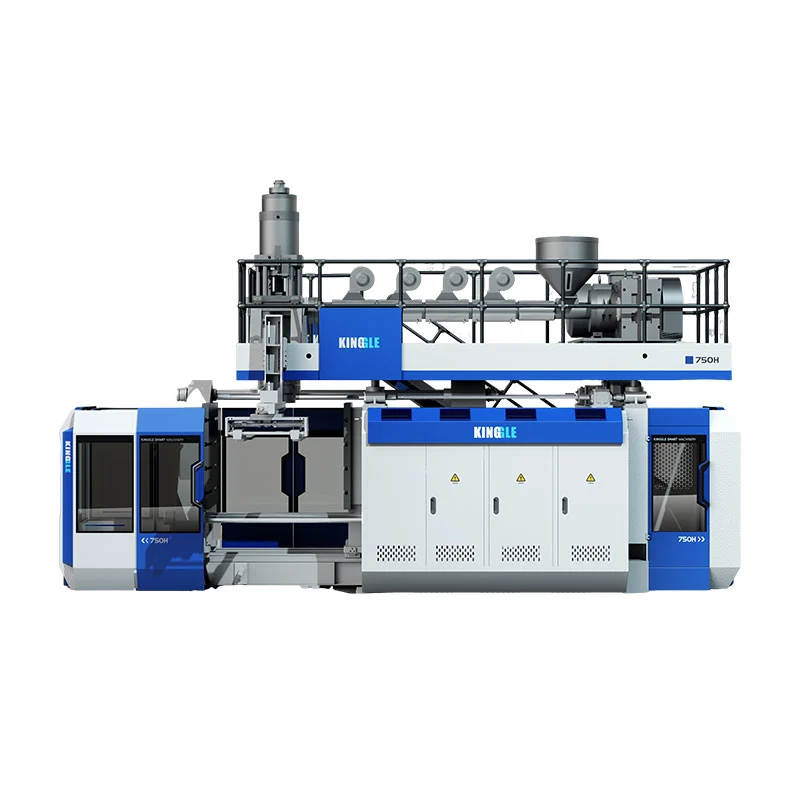
KGB100B বৃহৎ ফুটা সামগ্ৰীৰ বাবে প্ৰাৰ্থী তেতিয়াহে যেতিয়া অংশ, ছাঁচ, স্থূল পেৰিছন আৰু কাৰখানা সকলোৱে ইয়াৰ প্ৰকাশিত সীমাৰ সৈতে খাপ খাই পৰে। কিংগলে ১২০ লিটাৰ সৰ্বোচ্চ পাত্ৰ ক্ষমতা, ৯২০ x ১২০০ মিলিমিটাৰ সৰ্বোচ্চ ছাঁচৰ আকাৰ, ১২(২০) লিটাৰ এক্যুমুলেটৰ ৰেফাৰেন্স আৰু ৯(১৫) কিলোগ্ৰাম পিই এক্যুমুলেটৰ-ওজন ৰেফাৰেন্স তালিকাভুক্ত কৰিছে। সেই সংখ্যাবোৰে অভিযান্ত্ৰিক পৰ্যালোচনা আৰম্ভ কৰে, কিন্তু এটা প্ৰডাক্ট ড্ৰয়িং আৰু ট্ৰাইল প্লেনে চূড়ান্ত পছন্দটো নিষ্পত্তি কৰিব লাগিব।
১২০এল ব্ল’ মল্ডিং মেচিন বিচাৰি ফুৰা এজন ক্ৰেতাৰ মনত সাধাৰণতে এটা প্ৰকৃত অংশ থাকে। ই ৰাসায়নিক ড্ৰাম, যাতায়ত বাধা, ভাসমান, টেংক, খেলনা বা বৃহৎ কাৰিকৰী উপাদান হ’ব পাৰে। ভলিউম লেবেলটো উপযোগী, কিন্তু ইয়াত আটাইতকৈ কঠিন অঞ্চল, ছাইৰ গতি, বেৰৰ বিতৰণ বা শীতলতাৰ চাহিদাৰ বৰ্ণনা কৰা হোৱা নাই।
এই গাইডখনে KGB100B ক এটা উৎপাদন ব্যৱস্থা হিচাপে পঢ়ে। ইয়াত প্ৰতিটো প্ৰকাশিত নম্বৰে আপোনাক কি ক’ব পাৰে আৰু কি ক’ব নোৱাৰে সেই বিষয়ে ব্যাখ্যা কৰা হৈছে। ই এটা RFQ ৰ সৈতে কি পঠাব লাগে সেইটোও দেখুৱায়, যাতে আলোচনা এটা সাধাৰণ মেচিনৰ নামৰ পৰা এটা পৰীক্ষাযোগ্য সমাধানলৈ যাব পাৰে।

দ্ৰুত প্ৰডাক্ট-ফিট পৰীক্ষাৰ বাবে ছটা প্ৰশ্ন
- সম্পূৰ্ণ ছাঁচটো প্লেটেন, ছাঁচৰ খাম আৰু বেধৰ পৰিসৰৰ লগত খাপ খাই পৰেনে?
- ঠাণ্ডা হোৱা অংশটোৱে উপলব্ধ খোলাটোৰ মাজেৰে ছাঁচটো এৰিব পাৰিবনে?
- নিৰ্বাচিত এক্যুমুলেটৰ সংৰূপৰ ভিতৰত স্থূল পেৰিচন ভৰ নেকি?
- এক্সট্ৰুডাৰে লক্ষ্য চক্ৰৰ বাবে পৰ্যাপ্ত পদাৰ্থ উদ্ধাৰ কৰিব পাৰিবনে?
- ক্লেম্প ফৰ্চে চুক্তিবদ্ধ প্ৰক্ষেপিত অঞ্চল আৰু ব্ল’ চাপ ধৰি ৰাখিব পাৰিবনে?
- উদ্যোগটোৱে সুস্থিৰ শক্তি, শীতল পানী আৰু সংকোচিত বায়ু যোগান ধৰিব পাৰিবনে?
নিৰ্দিষ্টকৰণৰ সীমা:এই গাইডত থকা পৰিসংখ্যাসমূহ কাৰেণ্টৰ পৰা আহিছেKingngle KGB100B প্ৰডাক্ট পেজ. ২০২৬ চনৰ ১৫ ছেপ্টেম্বৰত পৰীক্ষা কৰা হৈছিল।প্ৰকাশিত স্ক্ৰীনিং ৰেফাৰেন্স হিচাপে গণ্য কৰক। অনুমোদিত উদ্ধৃতি, বিন্যাস, মেচিন অংকন আৰু কাৰিকৰী চুক্তিত অৰ্ডাৰ কৰা মেচিনটোৰ সংজ্ঞা দিব লাগিব।
১২০এল লেবেল এটা আৰম্ভণিৰ বিন্দু, প্ৰডাক্টৰ অনুমোদন নহয়
কিংগলে কেজিবি১০০বি সৰ্বোচ্চ পাত্ৰ ক্ষমতা হিচাপে ১২০ এল প্ৰকাশ কৰে। সেইটোৱে ক্ৰেতাক দ্ৰুত ৰেঞ্জ মাৰ্কাৰ দিয়ে। ইয়াত কোৱা হোৱা নাই যে ১২০ এলৰ তলৰ প্ৰতিটো অংশ মেচিনত চলিব। এটা কমপেক্ট ড্ৰাম আৰু এটা দীঘল ট্ৰেফিক বাধাৰ ছাঁচৰ প্ৰস্থ, প্ৰক্ষেপিত অঞ্চল, পেৰিচনৰ দৈৰ্ঘ্য আৰু আঁতৰোৱাৰ পথ বহুত বেলেগ হ'ব পাৰে।
নামমাত্ৰ আয়তনেও বস্তুৰ চাহিদা লুকুৱাব পাৰে। ডাঙৰ পাতল বেৰৰ ফ্ল’টত ডাঠ পাঁজৰ, হেণ্ডেল আৰু পিঞ্চ জ’ন থকা সৰু কাৰিকৰী অংশতকৈ বেছি বায়ু থাকিব পাৰে কিন্তু কম ৰেজিন থাকিব পাৰে। মেচিনটোৱে সম্পূৰ্ণ গৰম পেৰিছন গঠন কৰিব লাগিব, য’ত পিছলৈ ফ্লেছ বা ট্ৰিম হৈ পৰা সামগ্ৰীও থাকিব লাগিব। কেৱল সম্পূৰ্ণ সামগ্ৰীৰ ওজনে সেয়েহে মূৰে দিব লাগিব শ্বটটোক কম বুলি কয়।
জ্যামিতিই পুনৰ সিদ্ধান্ত সলনি কৰে। ডিপ ড্ৰ’ এলেকাবোৰে পেৰিচনটোক যথেষ্ট টানিব পাৰে। বহল পেনেলত অধিক ক্লেম্প বলৰ প্ৰয়োজন হ’ব পাৰে। পাত্ৰৰ আয়তন প্ৰাসংগিক হোৱাৰ আগতে ডাই-টু-মল্ড দূৰত্ব বা টেক-আউট স্থানৰ দ্বাৰা দীঘল অংশ সীমিত কৰিব পাৰি। ডিঙিত সোমোৱাই দিয়া, ভিতৰৰ সূতা আৰু তলৰ ব্ল’ইঙে চক্ৰটোত অধিক গতি যোগ কৰিব পাৰে।
এটা চৰ্টলিষ্ট নিৰ্মাণ কৰিবলৈ 120L বিৱৰণ ব্যৱহাৰ কৰক। তাৰ পিছত প্ৰকৃত অংশ আৰু ছাঁচটো মেচিনৰ সৈতে তুলনা কৰক। এই কাৰণেই কিংগলৰ নিজৰবিক্ৰী প্ৰক্ৰিয়ামডেলৰ পৰামৰ্শৰ আগতে প্ৰডাক্টৰ ফটো, অংকন, ওজন, আকাৰ, সামগ্ৰী, বেধ আৰু আউটপুটৰ প্ৰয়োজনীয়তা বিচাৰে।
সেই ক্ৰমে ক্ষমতাৰ লেবেলটোক ইয়াৰ সঠিক ভূমিকাত ৰাখে: প্ৰথমে দ্ৰুত পৰীক্ষণ, দ্বিতীয়তে অভিযান্ত্ৰিক নিশ্চিতকৰণ।
KGB100B স্পেচিফিকেশনক ক্ৰেতাৰ প্ৰশ্নলৈ ৰূপান্তৰিত কৰক
এটা স্পেচিফিকেশন টেবুল আটাইতকৈ উপযোগী যেতিয়া প্ৰতিটো সংখ্যাই এটা চেকলৈ লৈ যায়। KGB100B পৃষ্ঠাই মেচিনৰ আকাৰ, ক্লেম্পিং, এক্সট্ৰুচন, এক্যুমুলেটৰ হেড আৰু ইউটিলিটি ৰেফাৰেন্সসমূহ সামৰি লয়। কিছুমান মূল্যবোধ স্পষ্ট সীমা। আন কিছুমানে এটা প্ৰকাশিত বিন্যাস বা এটা ন'-লোড মেচিন অৱস্থাৰ বৰ্ণনা কৰে।
পৃষ্ঠাত এক্যুমুলেটৰৰ ওজন ১২(২০) এল আৰু পি ই এক্যুমুলেটৰৰ ওজন ৯(১৫) কিলোগ্ৰাম হিচাপে তালিকাভুক্ত কৰা হৈছে। বন্ধনীত তালিকাভুক্ত বিকল্পসমূহ সূচনা কৰা যেন লাগে, কিন্তু পৃষ্ঠাই নিৰ্বাচন নিয়ম সংজ্ঞায়িত নকৰে। উদ্ধৃতিটোত সেয়েহে এটা মূৰৰ ব্যৱস্থা আৰু ইয়াৰ বস্তুগত পৰিসৰৰ নাম উল্লেখ কৰা উচিত। কিংগলে প্ৰকল্পৰ বাবে নিশ্চিত নকৰালৈকে ডাঙৰ সংখ্যাটোক এটা প্ৰামাণিক মেচিন ধাৰণাৰে সংযুক্ত নকৰিব।
| প্ৰকাশিত ক্ষেত্ৰ | KGB100B উল্লেখ | প্ৰশ্ন ই ট্ৰিগাৰ কৰিব লাগে |
|---|---|---|
| সৰ্বোচ্চ পাত্ৰৰ ক্ষমতা | ১২০ এল | কেৱল ইয়াৰ নামমাত্ৰ আয়তন নহয়, প্ৰকৃত উৎপাদন জ্যামিতি আৰু স্থূল পেৰিছন ফিট হয়নে? |
| আউটপুট | ৩২০ পিচি/ঘণ্টা, শুকান চক্ৰ | উৎপাদনৰ ছাঁচ, ৰেজিন, শীতল আৰু গুণগত মানৰ নিয়মৰ সৈতে মেচিনে কি উৎপাদন ধৰি ৰাখিব পাৰে? |
| মেচিনৰ আকাৰ | ৫.৯ x ৩.৮ x ৪.৬ মি | প্ৰৱেশ, প্লেটফৰ্ম, নলী, হেণ্ডলিং আৰু ৰক্ষণাবেক্ষণৰ বাবে পৰ্যাপ্ত স্থাপন কৰা ঠাই আছেনে? |
| মেচিনৰ ওজন | ১৮ টি | চূড়ান্ত সাধাৰণ ব্যৱস্থাৰ অংকন অনুসৰণ কৰে কি ভেটি আৰু ৰিগিং পৰিকল্পনা? |
| ক্লেম্পিং বল | ৪৪০ কে.এন | চুক্তিবদ্ধ প্ৰক্ৰিয়াৰ চাপত পণ্যৰ প্ৰক্ষেপিত এলেকাৰ বাবে ই যথেষ্ট নেকি? |
| প্লেটেন আৰু ছাঁচৰ উল্লেখ | ১২০০ x ১২০০ মিলিমিটাৰ প্লেটেন; ৯২০ x ১২০০ মিলিমিটাৰ সৰ্বোচ্চ ছাঁচ | ছাঁচৰ দেহ, মাউণ্টিং পেটাৰ্ণ, সেৱা আৰু সংযোগসমূহ একেলগে মিলি যায়নে? |
| খোলা আৰু গতিবিধি | ৫০০ৰ পৰা ১৪০০ মিলিমিটাৰ খোলা; ৬০০ মিলিমিটাৰ চলন্ত ষ্ট্ৰ’ক | সংঘৰ্ষ বা গৰম পৃষ্ঠৰ ক্ষতি নকৰাকৈ অংশটোৱে মুকলি কৰি ওলাই যাব পাৰেনে? |
| ছাঁচৰ ডাঠতা | ৫১০ৰ পৰা ৬০০ মি.মি | ইনষ্টল কৰা বেধত বেকিং প্লেট, এডাপ্টাৰ আৰু প্ৰয়োজনীয় সঁজুলি অন্তৰ্ভুক্ত কৰা হৈছেনে? |
| এক্সট্ৰুডাৰ | ১০০ মিলিমিটাৰ স্ক্ৰু; ২৪ এল/ডি; ৫৫ কিলোৱাট মটৰ | নিৰ্বাচিত স্ক্ৰু আৰু প্ৰচেছ উইণ্ড' উল্লেখ কৰা ৰেজিনৰ লগত খাপ খায়নে? |
| প্ৰকাশিত এইচ ডি পি ই গলনাংক ক্ষমতা | ১৬০ৰ পৰা ২০০ কিলোগ্ৰাম প্ৰতি ঘণ্টা | প্ৰকৃত প্ৰস্তুতিৰ বাবে মুঠ সামগ্ৰীৰ চাহিদা প্ৰমাণিত সুস্থিৰ উৎপাদনৰ তলত নেকি? |
| এক্যুমুলেটৰৰ মূৰ | ১২(২০) এল; ৯(১৫) কিলোগ্ৰাম পি ই ৰেফাৰেন্স | কোনটো বিকল্প উদ্ধৃত কৰা হৈছে, আৰু ই ব্যৱহাৰযোগ্য প্ৰক্ৰিয়াৰ মাৰ্জিনৰ সৈতে স্থূল পেৰিচন ভৰ সামৰি লয়নে? |
| ডাই-পিনৰ ব্যাস | সৰ্বোচ্চ ৪৫০ মিলিমিটাৰ | পেৰিচন ব্যাস আৰু প্ৰডাক্ট বিন্যাসৰ বাবে কি ডাই আৰু টুলিং পেকেজৰ প্ৰয়োজন? |
| শীতল-পানীৰ উল্লেখ | ০.৩ মেগাপাস্কেল; ১২০ লিটাৰ/মিনিট | কিমান ইনলেট উষ্ণতা, পানীৰ গুণাগুণ আৰু বৰ্তনীৰ পৰিসৰত এইটো প্ৰযোজ্য? |
| প্ৰকাশিত গড় শক্তি ৰেখা | ৫২ৰ পৰা ৬০ কিলোৱাট | এটা সুস্থিৰ পৰীক্ষাৰ সময়ত প্ৰতিটো গ্ৰহণযোগ্য অংশত কি কি পণ্য-সম্পৰ্কীয় কিলোৱাট ঘন্টা/কিলোগ্ৰাম আৰু কিলোৱাট ঘন্টা জুখিব পাৰি? |
প্ৰডাক্ট পেজটোৱে ০.৮ মেগাপাস্কেল ব্ল' প্ৰেচাৰ আৰু ১.৮ বায়ু-প্ৰবাহৰ পৰিসংখ্যাও প্ৰকাশ কৰে, কিন্তু ইয়াৰ দৃশ্যমান এককক M2/MIN হিচাপে ৰেণ্ডাৰ কৰা হৈছে। সেই ইউনিটটোৱে এটা সুবিধাৰ নিৰ্দিষ্টকৰণ প্ৰৱেশ কৰাৰ আগতে সংশোধন বা নিশ্চিতকৰণৰ প্ৰয়োজন। এটা দায়িত্বশীল আৰ এফ কিউৱে ইউনিটটো নিৰৱে সলনি কৰাৰ পৰিৱৰ্তে অনিশ্চয়তাক ফ্লেগ কৰিব লাগে।
সম্পৰ্কীয় শাৰীবোৰ একেলগে পঢ়ক। ছাঁচৰ আকাৰ খোলা আৰু ডাঠতাৰ লগত জড়িত। এক্যুমুলেটৰৰ ভৰ নিৰ্বাচিত ৰেজিন আৰু গ্ৰছ শ্বটৰ সৈতে থাকে। গলনাংক পুনৰুদ্ধাৰৰ সময় আৰু সুস্থিৰ গলনাংকৰ গুণগত মানৰ লগত জড়িত। মেচিনৰ মাত্ৰা ৰক্ষণাবেক্ষণৰ প্ৰৱেশ আৰু সহায়ক সঁজুলিৰ অন্তৰ্গত। এই সংযুক্ত পঢ়াই এটা অনুকূল সংখ্যাক এটা ভিন্ন প্ৰকল্পৰ বাধা লুকুৱাবলৈ বাধা দিয়ে।
ছাঁচৰ খাম আৰু অংশ আঁতৰোৱাৰ পথ পৰীক্ষা কৰক
প্ৰকাশিত সৰ্বোচ্চ ছাঁচৰ আকাৰ ৯২০ x ১২০০ মিলিমিটাৰ। প্লেটেন ১২০০ x ১২০০ মিলিমিটাৰ, আৰু ছাঁচৰ বেধৰ পৰিসৰ ৫১০ৰ পৰা ৬০০ মিলিমিটাৰ। এই মানসমূহে আনুষংগিক মাত্ৰাসমূহৰ বৰ্ণনা কৰে, কিন্তু ইহঁত বিনিময়যোগ্য নহয়। এটা ছাঁচ উল্লেখিত মুখৰ মাত্ৰাত ফিট হ'ব পাৰে আৰু তথাপিও টাই ৰড, পাইপ, মাউণ্টিং ফুটা বা চলন্ত সঁজুলিৰ সৈতে সংঘাত হ'ব পাৰে।
প্ৰডাক্ট স্কেচৰ পৰা নহয়, এছেম্বলি ড্ৰয়িঙৰ পৰা আৰম্ভ কৰক। দুয়োটা মল্ড হাফ, বেকিং প্লেট, পানীৰ মেনিফল্ড, ব্ল' পিন, ডিঙি বা তলৰ সঁজুলি, হাইড্ৰলিক ডিভাইচ, চেন্সৰ আৰু বৈদ্যুতিক বাকচ দেখুৱাওক। কেন্দ্ৰৰেখা আৰু মাউণ্টিং আৰ্হি চিনাক্ত কৰক। খোলাৰ সময়ত ছাঁচৰ দেহৰ বাহিৰলৈ যোৱা প্ৰতিটো বস্তু চিহ্নিত কৰক।
ইয়াৰ পিছত, আঁতৰোৱাৰ অনুকৰণ কৰক। KGB100B পৃষ্ঠাত ৫০০ৰ পৰা ১৪০০ মিলিমিটাৰ প্লেটেন খোলাৰ ৰেফাৰেন্স আৰু ৬০০ মিলিমিটাৰ প্লেটেন চলন্ত ষ্ট্ৰ’ক প্ৰকাশ কৰা হৈছে। সম্পূৰ্ণ অংশটোক এৰি দিবলৈ, প্ৰয়োজন হ’লে ঘূৰাই দিবলৈ আৰু মেচিনটো এৰি দিবলৈ স্পষ্ট ঠাইৰ প্ৰয়োজন। ফ্লেছ, টেইল, হেণ্ডেল আৰু গৰম নমনীয় বেৰে প্ৰকৃত আঁতৰোৱা খামটো ডাঙৰ কৰিব পাৰে।
অংশৰ কঠিনতাও গুৰুত্বপূৰ্ণ। বেৰ সাজু হোৱাৰ আগতেই ৰবটে ধৰিলে এটা ডাঙৰ ফুটা অংশ বিকৃত হ’ব পাৰে। সাধাৰণ টোপাল এটাই ডিঙিৰ ক্ষতি কৰিব পাৰে বা গৰম পেনেলত চিন ৰাখিব পাৰে। ছাঁচৰ ভিতৰত ঠাণ্ডা হোৱাৰ সময় আৰু ইজেকচনৰ পিছত সমৰ্থন বিন্যাস পৰ্যালোচনাৰ অন্তৰ্গত।
কাৰখানাৰ দৃশ্য:মেচিনৰ সাধাৰণ ব্যৱস্থাৰ কাষত ছাঁচ অংকন ৰাখক। ক্ৰেন হুক পথ, মল্ড-কাৰ্টৰ পথ, চাৰ্ভিচ-ছাইড ক্লিয়াৰেন্স আৰু অপাৰেটৰৰ নিৰাপদ প্ৰৱেশ যোগ কৰক। প্ৰকাশিত ৫.৯ x ৩.৮ x ৪.৬ মিটাৰ মেচিনৰ মাত্ৰা সম্পূৰ্ণ কোষৰ ফুটপ্ৰিণ্ট নহয়।
এটা সঠিক পৰ্যালোচনাত ছাঁচৰ ওজন আৰু উত্তোলন বিন্দুও অন্তৰ্ভুক্ত কৰা হয়, যদিও ৰাজহুৱা সামগ্ৰীৰ পৃষ্ঠাত ছাঁচ-ওজনৰ সীমা প্ৰকাশ কৰা নহয়। কিংগলক অনুমোদিত ছাঁচৰ ওজন আৰু সঠিক সংৰূপৰ বাবে পৰামৰ্শ দিয়া নিয়ন্ত্ৰণ পদ্ধতি নিশ্চিত কৰিবলৈ কওক। দ্য...এক্সট্ৰুচন ব্ল' মল্ডিং মল্ড ডিজাইন গাইডশীতল, পিঞ্চ-অফ আৰু ভেণ্টিঙৰ বাবে এটা সম্পূৰ্ণ পৰীক্ষা তালিকা প্ৰদান কৰে।
স্থূল পেৰিছন ভৰৰ পৰা এক্যুমুলেটৰৰ আকাৰ নিৰ্ধাৰণ কৰক
এটা এক্যুমুলেটৰ হেডে গলিত ষ্ট'ৰ কৰে আৰু চাহিদা অনুসৰি এটা ডাঙৰ পেৰিচন বাহিৰলৈ ঠেলি দিয়ে। প্ৰাসংগিক সামগ্ৰীৰ পৰিমাণ হ’ল মূৰটো এৰি যোৱা সম্পূৰ্ণ শ্বট। ইয়াত বিক্ৰীযোগ্য অংশ, ওপৰৰ আৰু তলৰ ফ্লেছ, হেণ্ডেল বা ডিঙিৰ স্ক্ৰেপ, আৰু নিৰ্বাচিত সঁজুলিৰ দ্বাৰা সৃষ্টি কৰা অন্য যিকোনো ট্ৰিম কৰা সামগ্ৰী অন্তৰ্ভুক্ত কৰা হৈছে।
গ্ৰাছ পেৰিচন ভৰ = সমাপ্ত অংশৰ ভৰ + ফ্লেছ আৰু ট্ৰিম ভৰ + নিয়ন্ত্ৰিত প্ৰক্ৰিয়াৰ ভাট্টা
ভাট্টাটো সাৰ্বজনীন শতাংশ নহয়। ই অনুমোদিত অংশ, ছাঁচ ধাৰণা, বস্তুগত আচৰণ আৰু পৰীক্ষাৰ ফলাফলৰ পৰা আহিব লাগে।
কিংগলে কেজিবি১০০বিৰ বাবে পিই এক্যুমুলেটৰ-ওজন ৰেফাৰেন্স হিচাপে ৯(১৫) কিলোগ্ৰাম প্ৰকাশ কৰে। সেইটো প্ৰতিশ্ৰুতি নহয় যে সম্পূৰ্ণ সামগ্ৰীৰ ওজন ৯ বা ১৫ কিলোগ্ৰাম হ’ব পাৰে। ইয়াৰ উপৰিও ইয়াক স্বয়ংক্ৰিয়ভাৱে পিপি, এবিএছ বা ভৰোৱা প্ৰস্তুতিলৈ স্থানান্তৰ কৰিব নোৱাৰি। ৰেজিনৰ ঘনত্ব, গলনাংক শক্তি, উষ্ণতা আৰু মূৰৰ অৱস্থাই ব্যৱহাৰযোগ্য প্ৰক্ৰিয়াৰ খিৰিকীখনক প্ৰভাৱিত কৰে।
১২(২০) এল এক্যুমুলেটৰ কেপাচিটি লাইনতো একে যত্নৰ প্ৰয়োজন। লিটাৰ ক্ষমতাই ব্যৱস্থাটোৰ ভিতৰৰ আয়তন বৰ্ণনা কৰে, আনহাতে পণ্যৰ অংকন আৰু সামগ্ৰীৰ পৰিকল্পনা সাধাৰণতে ভৰৰ দ্বাৰা পৰিচালিত হয়। কোনটো হেড বিকল্প অন্তৰ্ভুক্ত কৰা হৈছে, কোনটো ৰেজিনে প্ৰকাশিত ভৰটো সমৰ্থন কৰে, আৰু চুক্তিবদ্ধ অপাৰেটিং পইণ্টত হেডত কিমান সামগ্ৰী বাকী আছে সুধিব।
অবিকল্পিতভাৱে তাত্ত্বিক সীমাত চলাব নালাগে। এটা প্ৰকল্পৰ বাবে দেৱাল বিতৰণ আৰু শ্বটৰ পৰা শ্বটৰ তাৰতম্য শুধৰাবলৈ যথেষ্ট নিয়ন্ত্ৰণ পৰিসৰৰ প্ৰয়োজন হয়। যদি স্থূল পেৰিচনে প্ৰায় সকলো উপলব্ধ ক্ষমতা দখল কৰে, তেন্তে পিছৰ পদাৰ্থৰ পৰিৱৰ্তন বা স্থানীয় বেধ সংশোধনে সেই কোঠাটো আঁতৰাই পেলাব পাৰে। ট্ৰায়েলত সুস্থিৰ শ্বটৰ ভৰ, পুনৰাবৃত্তিযোগ্য পেৰিছন দৈৰ্ঘ্য আৰু নিৰ্বাচিত মূৰৰ বাবে গ্ৰহণযোগ্য কুশ্বন দেখুৱাব লাগে।
বহু অংশযুক্ত ছাঁচৰ বাবে প্ৰতিটো চক্ৰত মুক্ত হোৱা প্ৰতিটো পেৰিছন গণনা কৰক। সম্পূৰ্ণ শ্বটে প্ৰতিটো সক্ৰিয় আউটলেট আৰু ইয়াৰ ট্ৰিম সামৰি ল’ব লাগিব। হেড কাউণ্ট আৰু কেভিটি কাউণ্টে গণিত সলনি কৰিব পাৰে, গতিকে RFQ ত পৃথকে পৃথকে উল্লেখ কৰক। দ্য...মূৰ আৰু গহ্বৰৰ গাইডসেই পাৰ্থক্যৰ ব্যাখ্যা কৰে।
এক্সট্ৰুডাৰটোক সামগ্ৰীৰ চাহিদা আৰু পুনৰুদ্ধাৰৰ সময়ৰ সৈতে মিলাই দিয়ক
KGB100B পৃষ্ঠাত ১০০ মিলিমিটাৰ স্ক্ৰু, ২৪ এল/ডি ৰেচিঅ’, ৫৫ কিলোৱাট এক্সট্ৰুডাৰ মটৰ আৰু চাৰিটা হিটিং জ’নৰ তালিকা দিয়া হৈছে। ইয়াত ১৬০ৰ পৰা ২০০ কিলোগ্ৰাম/ঘণ্টাৰ এইচডিপিই গলনা-ক্ষমতাৰ পৰিসৰ প্ৰকাশ কৰা হয়। সেই পৰিসৰটো হৈছে এটা সামগ্ৰী-পৰিসৰৰ উল্লেখ। ইয়াক প্ৰতিটো গ্ৰেড, মাষ্টাৰবেচ, ৰিগ্ৰাইণ্ড অনুপাত বা উষ্ণতাৰ উইণ্ড'ৰ বাবে নিশ্চিত আউটপুট হিচাপে গণ্য কৰা উচিত নহয়।
উৎপাদনৰ লক্ষ্যক মুঠ ঘণ্টাৰ চাহিদালৈ ৰূপান্তৰ কৰা। সম্পূৰ্ণ অংশ ভৰ নহয়, স্থূল পেৰিচন ভৰ ব্যৱহাৰ কৰক। সকলো সক্ৰিয় পদ অন্তৰ্ভুক্ত কৰক আৰু প্ৰতি ঘণ্টাত পৰিকল্পিত অনুষ্ঠানসমূহ ব্যৱহাৰ কৰক। ইয়াৰ ফলত মেচিনে গ্ৰহণযোগ্য অংশ নিৰ্মাণ কৰাৰ সময়ত এক্সট্ৰুডাৰ আৰু হেডে টিকি থাকিব লাগিব।
মুঠ পদাৰ্থৰ চাহিদা, কিলোগ্ৰাম/ঘণ্টা = প্ৰতিটো ইভেণ্টত গ্ৰাছ পেৰিচন ভৰ, কিলোগ্ৰাম x প্ৰতি ঘণ্টাত মল্ডিং ইভেণ্ট x প্ৰতিটো ইভেণ্টত সক্ৰিয় পেৰিছন
ফলাফলটো প্ৰকৃত প্ৰণয়নৰ ওপৰত কৰা পৰীক্ষাৰ সৈতে তুলনা কৰক। কেৱল এটা ব্ৰ’চাৰ ৰেঞ্জে গলনাংকৰ গুণগত মান বা পুনৰুদ্ধাৰৰ ব্যৱধান স্থাপন কৰিব নোৱাৰে।
পুনৰুদ্ধাৰৰ সময় মেচিন চক্ৰৰ ভিতৰত ফিট হ’ব লাগিব। যদিহে ছাঁচটো ঠাণ্ডা হ’বলৈ বন্ধ হৈ থাকে, তেন্তে এক্সট্ৰুডাৰে প্ৰায়ে সেই সময়খিনি ব্যৱহাৰ কৰি এক্যুমুলেটৰটো পুনৰ চাৰ্জ কৰে। সেয়েহে চুটি শীতল চক্ৰই প্ৰয়োজনীয় গলনাংক বৃদ্ধি কৰিব পাৰে। যদিহে মূৰটো পৰৱৰ্তী শ্বটৰ বাবে সাজু নহয় তেন্তে দ্ৰুত ছাঁচ গতিৰ মূল্য কম।
সামগ্ৰী পৰিচালনা লুকাই থকা বাধা হৈ পৰিব পাৰে। ডাঙৰ অংশই ৰেজিন সোনকালে খৰচ কৰে। উদ্ভিদটোক নিৰ্ভৰযোগ্যভাৱে পৰিবহণ কৰা, সামগ্ৰীৰ প্ৰয়োজন হ’লে শুকুৱাই লোৱা, মিশ্ৰণ আৰু দূষণ নিয়ন্ত্ৰণৰ প্ৰয়োজন। ৰিগ্ৰিণ্ডে বাল্ক ঘনত্ব আৰু খাদ্যৰ আচৰণ সলনি কৰিব পাৰে। “এইচডিপিই প্লাছ ৰিগ্ৰাইণ্ড”ৰ দৰে বহল লেবেলতকৈ লিখিত প্ৰস্তুতি অধিক উপযোগী।
ট্ৰাইল ৰেকৰ্ডত ৰেজিন গ্ৰেড, যোগানকাৰী, ৰঙৰ পেকেজ, ৰিগ্ৰাইণ্ড শতাংশ, উষ্ণতাৰ ছেটিংছ, স্ক্ৰুৰ গতি আৰু প্ৰকৃত গ্ৰাছ ভৰ অন্তৰ্ভুক্ত কৰিবলৈ কওক। যদি আন এটা সামগ্ৰীৰ পৰিকল্পনা কৰা হৈছে, তেন্তে সামগ্ৰী-নিৰ্দিষ্ট প্ৰমাণ বিচাৰিব। কিংগলৰHDPE আৰু PP প্ৰচেছিং গাইডকেৱল পলিমাৰ লেবেলে মেচিনৰ ছেটআপটো কিয় নিষ্পত্তি নকৰে সেই বিষয়ে ব্যাখ্যা কৰে।
ক্লেম্প বল, প্ৰক্ষেপিত এলেকা আৰু ব্ল’ কণ্ডিচন সংযোগ কৰক
KGB100B পৃষ্ঠাত 440 kN ক্লেম্পিং বল প্ৰকাশ কৰা হয়। এটা ডাঙৰ সংখ্যা স্বয়ংক্ৰিয়ভাৱে ভাল নহয়, আৰু এটা আয়তন লেবেলে ক্লেম্প বৈধ কৰিব নোৱাৰে। ছাঁচটোৱে আভ্যন্তৰীণ চাপৰ সন্মুখীন হোৱা প্ৰক্ষেপিত অঞ্চলটোৰ ওপৰেৰে পৃথকীকৰণ বল দেখা পায়। প্ৰডাক্টৰ আকৃতি, ফ্লেছ লেণ্ড, পিঞ্চ-অফ ডিজাইন আৰু প্ৰক্ৰিয়াৰ চাপে সকলোৱে প্ৰকৃত প্ৰয়োজনীয়তাক প্ৰভাৱিত কৰে।
প্ৰক্ষেপিত এলেকা হৈছে ছাঁচ বিভাজন সমতলত চাপযুক্ত গহ্বৰৰ চিলোৱাট। এটা বহল সমতল উপাদানে গভীৰ কিন্তু সংকীৰ্ণ পাত্ৰতকৈ অধিক পৃথকীকৰণ বোজা সৃষ্টি কৰিব পাৰে। পৰ্যালোচনাত প্ৰকৃত গহ্বৰৰ অংকন ব্যৱহাৰ কৰিব লাগে। ইয়াত নিৰ্বাচিত ব্ল’ প্ৰেচাৰ আৰু যিকোনো চুক্তিবদ্ধ সুৰক্ষা কাৰকও অন্তৰ্ভুক্ত হ’ব লাগে।
ৰাজহুৱা পৃষ্ঠাত 0.8 MPa ব্ল'-প্ৰেচাৰ ৰেফাৰেন্স হিচাপে তালিকাভুক্ত কৰা হৈছে। তাৰ অৰ্থ এইটো নহয় যে প্ৰতিটো প্ৰডাক্ট একেটা চেটিঙতে চলিব লাগে। ৰেজিনৰ উষ্ণতা, ভেণ্টিং, বেৰৰ বেধ, পৃষ্ঠৰ বিৱৰণ আৰু শীতল কৌশলে প্ৰক্ৰিয়াটোক প্ৰভাৱিত কৰে। কাৰখানাৰ পৰীক্ষাত এটা নথিভুক্ত উৎপাদন উইণ্ড' ব্যৱহাৰ কৰিব লাগে যিয়ে ফ্লেছ বৃদ্ধি বা অস্থিৰ ছাঁচৰ আচৰণ নোহোৱাকৈ গ্ৰহণযোগ্য অংশ উৎপন্ন কৰে।
পিঞ্চ-অফ ডিজাইন একেটা ব্যৱস্থাৰ অংশ। দুৰ্বল ছিলিঙে লিকেজ বা ভংগুৰ ৱেল্ডৰ সৃষ্টি কৰিব পাৰে। অত্যধিক সামগ্ৰীয়ে ফ্লেছ বৃদ্ধি কৰিব পাৰে আৰু ট্ৰিমিং কঠিন কৰি তুলিব পাৰে। ছাঁচ এলাইনমেণ্ট, ক্লেম্প গতি আৰু পেৰিচন প্লেচমেণ্টে সঁজুলিটোক ক্ষতিপূৰণ নকৰি সমৰ্থন কৰিব লাগিব।
ছাঁচ যোগানকাৰী আৰু মেচিন যোগানকাৰীক একেখন অংকন পৰ্যালোচনা কৰিবলৈ কওক। ইয়াৰ ফলত এটা উমৈহতীয়া ব্যৱধান ৰোধ হয় য’ত প্ৰতিটো পক্ষই কেৱল নিজৰ নিজৰ সঁজুলিহে অনুমোদন দিয়ে। চূড়ান্ত কাৰিকৰী চুক্তিত প্ৰক্ষেপিত এলেকা, প্ৰক্ৰিয়াৰ চাপ, ক্লেম্পৰ প্ৰয়োজনীয়তা, ছাঁচৰ বেধ, মাউণ্টিং আৰু সংযোগৰ বিৱৰণৰ নাম উল্লেখ কৰিব লাগে।
সম্পূৰ্ণ মল্ডিং চেলটোৰ চাৰিওফালে কাৰখানাটোৰ পৰিকল্পনা কৰক
KGB100B পৃষ্ঠাত মেচিনৰ আকাৰ ৫.৯ x ৩.৮ x ৪.৬ মিটাৰ আৰু ওজন ১৮ টন প্ৰকাশ কৰা হৈছে। এইবোৰ লেআউট আৰু ৰিগিঙৰ বাবে মূল্যৱান আৰম্ভণিৰ বিন্দু। ইয়াত প্ৰতিটো প্লেটফৰ্ম, ৰেজিন চিষ্টেম, চিলাৰ, কম্প্ৰেছাৰ, টেক-আউট ডিভাইচ, কনভেয়ৰ, ট্ৰিমাৰ বা সুৰক্ষাৰ সীমা অন্তৰ্ভুক্ত কৰা হোৱা নাই।
মেচিনৰ পৰা আৰম্ভ কৰক। স্পষ্ট বিল্ডিঙৰ উচ্চতা, ক্ৰেনৰ ক্ষমতা, মূৰ আঁতৰোৱা পথ আৰু হিটাৰ আৰু হাইড্ৰলিক উপাদানসমূহৰ প্ৰৱেশ নিশ্চিত কৰক। তাৰ পিছত বাহিৰলৈ কাম কৰক। অপাৰেটৰসকলক ছাঁচটো পৰিদৰ্শন কৰিবলৈ, আবদ্ধ অংশ এটা আঁতৰাবলৈ আৰু সাধাৰণ সেৱা বিন্দুত উপনীত হ’বলৈ ঠাইৰ প্ৰয়োজন। সামগ্ৰী ডেলিভাৰী আৰু সম্পূৰ্ণ অংশ নিয়ন্ত্ৰণৰ বাবে এনে পথৰ প্ৰয়োজন যিয়ে অসুৰক্ষিত অঞ্চল অতিক্ৰম নকৰে।
শীতল পানী পাইপৰ আকাৰৰ অনুমানতকৈও অধিক যোগ্য। পৃষ্ঠাটোত ০.৩ মেগাপাস্কেল আৰু ১২০ লিটাৰ/মিনিটৰ তালিকা দিয়া হৈছে, কিন্তু উদ্ভিদটোক প্ৰয়োজনীয় প্ৰৱেশ উষ্ণতা, গ্ৰহণযোগ্য উষ্ণতা বৃদ্ধি, পানীৰ গুণাগুণ, পৰিশোধন আৰু উভতি অহাৰ অৱস্থাৰ প্ৰয়োজন। ছাঁচ বৰ্তনী আৰু তেল শীতল কৰাত পৃথক নিয়ন্ত্ৰণৰ প্ৰয়োজন হ’ব পাৰে। চূড়ান্ত ইউটিলিটি শ্বীটত প্ৰকাশিত প্ৰবাহত কি অন্তৰ্ভুক্ত কৰা হৈছে সেই বিষয়ে উল্লেখ কৰিব লাগে।
সংকোচিত বায়ুৰ বাবেও একে চিকিৎসাৰ প্ৰয়োজন। ৱেবছাইটটোৱে ০.৮ মেগাপাস্কেল চাপৰ উল্লেখ দিছে, তথাপিও ইয়াৰ দৃশ্যমান বায়ু-প্ৰবাহ একক অসামঞ্জস্যপূৰ্ণ। এটা সংশোধিত মেচিন-ইনলেট চাহিদা, শীৰ্ষ চাহিদা, বায়ুৰ গুণাগুণ, শিশিৰ বিন্দু আৰু সংযোগৰ আকাৰৰ অনুৰোধ কৰক। বৃহৎ উৰুৱাই দিয়াৰ সময়ত চাপ সুস্থিৰ কৰি ৰাখিবলৈ ৰিচিভাৰৰ প্ৰয়োজন হ’ব পাৰে।
প্ৰডাক্টৰ পৃষ্ঠাত ৫২ৰ পৰা ৬০ কিলোৱাটক “গড় শক্তি খৰচ” বুলি লেবেল লগোৱা হৈছে। যিহেতু কিলোৱাট এটা শক্তি একক, গতিকে চিত্ৰটো কেৱল প্ৰকাশিত শক্তিৰ উল্লেখ হিচাপে ব্যৱহাৰ কৰক। ইয়াক প্ৰতি অংশত কিলোৱাট ঘন্টালৈ ৰূপান্তৰিত নকৰিব। পণ্য সম্পৰ্কীয় শক্তি ছাঁচ, ৰেজিন, চক্ৰ, সহায়ক আৰু গ্ৰহণযোগ্য উৎপাদনৰ ওপৰত নিৰ্ভৰ কৰে।
ইউৰোমপ ৪৬.২এটা প্ৰদত্ত এক্সট্ৰুচন ব্ল' মল্ডিং মেচিন, মল্ড আৰু নিৰ্দিষ্ট পণ্যৰ বাবে পণ্য-সম্পৰ্কীয় জোখৰ সংজ্ঞা দিয়ে। ইয়াৰ বাবে সুস্থিৰ পৰিচালনা আৰু গ্ৰাহকৰ প্ৰয়োজনীয়তা পূৰণ কৰা সামগ্ৰীৰ মানদণ্ডৰ প্ৰয়োজন। এইটো এটা গ্ৰহণযোগ্যতা পৰীক্ষাৰ বাবে এক সুস্থ ভিত্তি। কিংগলৰইউটিলিটিৰ প্ৰয়োজনীয়তা গাইডউদ্ভিদৰ তথ্য পত্ৰখনৰ গঠনত সহায় কৰিব পাৰে।

৩২০ পিচিছ/ঘণ্টাৰ শুকান চক্ৰ এটা উৎপাদন উৎপাদন নহয়
কিংগলে ৩২০ পিচি/ঘণ্টাক কেজিবি১০০বি ড্ৰাই-চাইকেল আউটপুট হিচাপে লেবেল কৰে। শুকান চক্ৰই সম্পূৰ্ণ উৎপাদন প্ৰক্ৰিয়া প্ৰমাণ নকৰাকৈয়ে যন্ত্ৰৰ গতি জুখিব পাৰে। ইয়াত ৰেজিন উদ্ধাৰ, পেৰিছন ড্ৰপ, উৰুৱাই দিয়া, ঠাণ্ডা কৰা, অংশ আঁতৰোৱা, ট্ৰিমিং বা উদ্দেশ্যপ্ৰণোদিত উৎপাদনৰ অৱস্থাত গুণগত মান পৰিদৰ্শন অন্তৰ্ভুক্ত কৰা হোৱা নাই।
ডাঙৰ অংশবোৰ প্ৰায়ে শীতলতা সীমিত হয়। ডাঠ হেণ্ডেল, চুক আৰু পিঞ্চ জ’নত বহল বেৰৰ অংশতকৈ অধিক সময়ৰ প্ৰয়োজন হ’ব পাৰে। দ্ৰুতভাৱে খোলাৰ গতিবিধি এটা অংশ এৰি দিব নোৱাৰে যিটো এতিয়াও আকৃতি ধৰি ৰাখিবলৈ অতি কোমল। ৰবট, ট্ৰিমাৰ বা কনভেয়ৰ মল্ডিং মেচিনতকৈ লেহেমীয়া হ’লেও অটোমেচনে গতি নিৰ্ধাৰণ কৰিব পাৰে।
তিনিটা পৃথক আউটপুট মান ব্যৱহাৰ কৰক। প্ৰথমে শুকান চক্ৰটো কেৱল গতিৰ উল্লেখ হিচাপেহে লিপিবদ্ধ কৰক। দ্বিতীয়তে, উৎপাদন পৰীক্ষাৰ সময়ত প্ৰতি ঘণ্টাত মুঠ মল্ড কৰা অংশ জুখিব লাগে। তৃতীয়তে, চুক্তিবদ্ধ গুণগত মান পৰীক্ষা আৰু গণনা কৰা বন্ধৰ পিছত প্ৰতি ঘণ্টাত গ্ৰহণ কৰা অংশসমূহৰ প্ৰতিবেদন।
গ্ৰহণ কৰা আউটপুট = স্থূল মল্ড কৰা অংশ - প্ৰত্যাখ্যান কৰা অংশ - গণনা কৰা ষ্টপৰ সময়ত হেৰুৱা অংশ
শ্বিফ্ট প্লেনিঙৰ বাবে জোখৰ সময় আৰু ষ্টপ শ্ৰেণীসমূহ নথিভুক্ত কৰক। চুটি শ্ৰেষ্ঠ-চক্ৰৰ পৰ্যবেক্ষণ এটা সুস্থিৰ উৎপাদন হাৰ নহয়।
গ্ৰহণ পৰিকল্পনাত অংশ, ছাঁচ, ৰেজিন, ৰং, পুনৰ গ্ৰাইণ্ড নিয়ম, অপাৰেটৰৰ কাৰ্য্য আৰু সহায়ক সঁজুলিৰ নাম উল্লেখ কৰিব লাগে। ইয়াৰ দ্বাৰা গুণগত মানদণ্ডও নিৰ্ধাৰণ কৰা উচিত। ওজন, মাত্ৰা, লিকৰ পৰিৱেশন, ফ্লেছৰ অৱস্থা, ৰূপ আৰু বেৰৰ বেধৰ স্থানসমূহ সাধাৰণ শ্ৰেণী, কিন্তু প্ৰকল্পটোৱে গুৰুত্বপূৰ্ণ শ্ৰেণীসমূহ বাছি ল'ব লাগিব।
লক্ষ্য চক্ৰটো বাজেট হিচাপে ব্যৱহাৰ কৰক। ইয়াক এক্যুমুলেটৰৰ নিৰ্গমন, ছাইৰ গতি, উৰুৱাই দিয়া, ঠাণ্ডা কৰা, নিৰ্গমন কৰা, খোলা, টেক-আউট আৰু পুনৰুদ্ধাৰত ভাঙি লওক। ইয়াৰ পৰা বুজা যায় যে সীমাটো মেচিন, ছাঁচ, সামগ্ৰী বা তলৰ কামৰ পৰা আহিছে নেকি। দ্য...চক্ৰ-সময় অনুকূলন গাইডদোষটো আন ঠাইলৈ স্থানান্তৰ নকৰাকৈ এটা পৰ্যায় কেনেকৈ উন্নত কৰিব পাৰি সেই বিষয়ে ব্যাখ্যা কৰে।
ৱাল প্ৰগ্ৰেমিঙে কপি কৰা বক্ৰ নহয়, প্ৰডাক্টটো অনুসৰণ কৰিব লাগিব
ডাঙৰ এক্সট্ৰুচন ব্ল' মল্ড কৰা অংশবোৰ অসমানভাৱে টানি থাকে। কান্ধ, চুক, হেণ্ডেল বা ডিপ ড্ৰ'ৰ ওচৰৰ সামগ্ৰীয়ে বহল পেনেলত থকা সামগ্ৰীতকৈ বহু দূৰলৈ যাব পাৰে। একেধৰণৰ ডাই ফাঁকে এটা অংশ অতি পাতল কৰি পেলাব পাৰে আৰু আন এটা অংশই অপ্ৰয়োজনীয় ওজন কঢ়িয়াই নিব পাৰে।
KGB100B পৃষ্ঠাত কোৱা হৈছে যে ষ্টেণ্ডাৰ্ড মডেলত MOOG 100 বেধ নিয়ন্ত্ৰক অন্তৰ্ভুক্ত কৰা হৈছে। সঠিক সংস্থাপিত নিয়ন্ত্ৰক, আলেখ্যন সমাধান আৰু বিকল্প সৰঞ্জাম উদ্ধৃতিত নামকৰণ কৰিব লাগিব । উকিংগলে-আতিথ্য কৰা Moog DigiPack III মেনুৱেলএটা এক্যুমুলেটৰ-মেচিন নিয়ন্ত্ৰকে কেনেকৈ সঁজুলিৰ অৱস্থানক এটা প্ৰগ্ৰেম কৰা আলেখ্যনৰ সৈতে সংযোগ কৰিব পাৰে দেখুৱায়। ইয়াত শ্বটৰ আকাৰ, কুশ্বন আৰু এক্যুমুলেটৰ-পজিচন ফাংচনসমূহো তালিকাভুক্ত কৰা হৈছে। সেই হাতপুথিয়ে নিয়ন্ত্ৰণ যুক্তি দেখুৱাই, কিন্তু ইয়াক সঠিক KGB100B আন্তঃপৃষ্ঠ ধৰি ল'বলৈ ব্যৱহাৰ কৰা উচিত নহয়।
জনা জ্যামিতি আৰু ছাঁচৰ সময়ৰ পৰা প্ৰথম প্ৰফাইল নিৰ্মাণ কৰক। তাৰ পিছত নিৰ্দিষ্ট স্থানত অংশ কাটি বা জুখিব। এটাকৈ এটা অঞ্চল সলনি কৰক আৰু পুনৰীক্ষণ লিপিবদ্ধ কৰক। গধুৰ অংশ এটা স্বয়ংক্ৰিয়ভাৱে ভাল অংশ নহয়। লক্ষ্যটো যথেষ্ট সামগ্ৰী য’ত পৰিৱেশনৰ প্ৰয়োজন হয় আৰু য’ত প্ৰয়োজন নহয় তাত কম অতিৰিক্ততা।
প্ৰফাইলৰ কাম শ্বট ভৰ আৰু পেৰিচন দৈৰ্ঘ্যৰ সৈতে সংযুক্ত হৈ থাকিব লাগিব। এটা আলেখ্যন অঞ্চল বৃদ্ধি কৰিলে অন্য ঠাইত উপলব্ধ সামগ্ৰী সলনি হয়। তাপমাত্ৰা আৰু ফুলাইও ফলাফল স্থানান্তৰিত কৰিব পাৰে। অনুমোদিত ৰেচিপিটো মেটেৰিয়েল গ্ৰেড, ৰং, মূৰৰ উষ্ণতা, শ্বট ছেটিংছ আৰু মল্ড সংস্কৰণৰ সৈতে সংৰক্ষণ কৰক।
দ্য...parison প্ৰগ্ৰেমিং গাইডএটা ষ্টেপ-বাই-ষ্টেপ টিউনিং পদ্ধতি প্ৰদান কৰে। এই প্ৰকল্পৰ বাবে, FAT এ চূড়ান্ত সংৰক্ষিত প্ৰফাইলটোক জুখি উলিওৱা দেৱাল মেপ আৰু অংশ-ওজনৰ পৰিসৰৰ সৈতে তুলনা কৰিব লাগে।
ক্ৰয়ৰ সিদ্ধান্তৰ উত্তৰ দিয়া এটা ফেক্টৰী ট্ৰাইল চলাওক
এটা উপযোগী কাৰখানা গ্ৰহণযোগ্যতা পৰীক্ষা কোনো মেচিন প্ৰদৰ্শন নহয়। ই হৈছে নথিভুক্ত চৰ্তত চুক্তিবদ্ধ সামগ্ৰীটো নিৰ্মাণ কৰাৰ নিয়ন্ত্ৰিত প্ৰচেষ্টা। ফলাফলত দেখুৱাব লাগে যে কি পৰীক্ষা কৰা হৈছিল, কেনেকৈ জুখিছিল আৰু পৰীক্ষাৰ পৰিসৰৰ বাহিৰত কি বাকী আছিল।
ইউৰোমপ ৪৬.২ এ সহায়ক জোখ-মাখ অনুশাসন প্ৰদান কৰে। ই মেচিনটোক এটা সুস্থিৰ অৱস্থাত, গ্ৰাহকৰ প্ৰয়োজনীয়তা পূৰণ কৰিবলৈ পণ্যৰ মান, আৰু মূল প্ৰক্ৰিয়াৰ তথ্য নথিভুক্ত কৰিবলৈ আহ্বান জনায়। কিংগলৰ বিক্ৰী প্ৰক্ৰিয়াতো কোৱা হৈছে যে গ্ৰাহকক এই পৰীক্ষাত যোগদান কৰিবলৈ আমন্ত্ৰণ কৰিব পাৰি। বিচাৰ আৰম্ভ হোৱাৰ আগতে সেই সুযোগটোক লিখিত প্ৰট’কললৈ ৰূপান্তৰিত কৰক।
- পৰীক্ষাৰ প্ৰবন্ধটো ফ্ৰীজ কৰক।অংশ পুনৰীক্ষণ, ছাঁচ, মূৰৰ ব্যৱস্থা, গহ্বৰ বা আউটলেট গণনা, আৰু প্ৰতিটো সংস্থাপিত বিকল্প চিনাক্ত কৰক।
- প্ৰস্তুতিটো লিপিবদ্ধ কৰক।ৰেজিন গ্ৰেড, যোগানকাৰী, ৰঙৰ পেকেজ, যোগকৰণ আৰু পুনৰ গ্ৰাইণ্ড নিয়ম তালিকাভুক্ত কৰক। সম্ভৱ হ’লে এটা জনা লটৰ পৰা পৰ্যাপ্ত সামগ্ৰী ৰাখক।
- ছেটআপ পৰীক্ষা কৰক।বেৰেল আৰু মূৰৰ উষ্ণতা, শ্বট ছেটিংছ, প্ৰফাইল ফাইল, উৰুৱাই দিয়াৰ অৱস্থা, শীতল-পানীৰ অৱস্থা আৰু অটোমেচনৰ অৱস্থা ৰেকৰ্ড কৰক।
- সুস্থিৰ অপাৰেচনত উপনীত হওক।প্ৰথম গ্ৰহণযোগ্য অংশ নিৰ্বাচন নকৰিব। পৰিৱেশন জুখিবৰ আগতে স্থিতিশীলতা নিয়ম আৰু নমুনা উইণ্ড'ৰ ওপৰত একমত হওক।
- ভৰৰ ভাৰসাম্য জুখিব।সম্পূৰ্ণ অংশটো ওজন কৰক, ফ্লেছ আৰু অন্যান্য ট্ৰিম। উদ্ধৃত এক্যুমুলেটৰ ব্যৱস্থাৰ বিপৰীতে স্থূল পেৰিচন ভৰ নিশ্চিত কৰক।
- পণ্যৰ মান পৰীক্ষা কৰক।বেৰৰ বেধ, মাত্ৰা, ওজন, লিক কাৰ্য্যক্ষমতা আৰু দৃশ্যমান দোষৰ বাবে অনুমোদিত স্থান আৰু পদ্ধতিসমূহ ব্যৱহাৰ কৰক।
- গ্ৰহণ কৰা আউটপুট গণনা কৰা।চুক্তিবদ্ধ সময়ছোৱাত মুঠ চক্ৰ, স্থূল অংশ, প্ৰত্যাখ্যান আৰু বন্ধৰ প্ৰতিবেদন। শুকান চক্ৰটো পৃথক ৰেকৰ্ড হিচাপে ৰাখক।
- উপযোগীতাসমূহ জুখিব।ভল্টেজ, শক্তি, সংকোচিত বায়ুৰ চাপ আৰু প্ৰবাহ, শীতল-পানীৰ উষ্ণতা, চাপ আৰু নিৰ্দিষ্ট সীমাত প্ৰবাহ লিপিবদ্ধ কৰক।
- পুনৰাবৃত্তিযোগ্যতাক প্ৰত্যাহ্বান জনায়।কেৱল এটা নিৰ্বাচিত টুকুৰাত নহয়, নমুনা উইণ্ড'ৰ ওপৰেৰে শ্বটৰ ভৰ, পেৰিচনৰ অৱস্থান আৰু উৎপাদনৰ জোখ পৰীক্ষা কৰক।
- বন্ধ বিচ্যুতি।প্ৰতিটো বিফল বস্তুৱে চালান অনুমোদনৰ পূৰ্বে মালিক, কাৰ্য্য, প্ৰমাণৰ প্ৰয়োজনীয়তা আৰু নিৰ্ধাৰিত তাৰিখ দিয়ক।
স্বাক্ষৰিত সাৰাংশৰ সৈতে কেঁচা পঢ়া ৰাখক। ফটোত নমুনা চিনাক্তকৰণ আৰু জোখৰ স্থান দেখুৱাব লাগে। ৰেচিপি ফাইল, এলাৰ্ম আৰু বিচ্যুতিৰ টোকা প্ৰমাণৰ অংশ। দ্য...ব্ল' মল্ডিং মেচিন FAT গাইডইয়াত এটা সম্পূৰ্ণ গ্ৰহণযোগ্যতাৰ কাঠামো আছে।
নমুনা নিৰ্বাচনৰ বাবেও এটা নিয়মৰ প্ৰয়োজন। অংশসমূহক ক্ৰমত সংখ্যা দিয়ক আৰু বিফল নমুনা এটাক উন্নত নমুনাৰে সলনি নকৰিব। যদি সংহতিসমূহ সলনি হয়, এটা নতুন নমুনা গোট আৰম্ভ কৰক আৰু পৰিবৰ্তনৰ সময় লিপিবদ্ধ কৰক। ইয়াৰ ফলত ফলাফল অনুসন্ধানযোগ্য হৈ থাকে। ইয়াৰ উপৰিও ই স্বাভাৱিক তাৰতম্যক ইচ্ছাকৃত প্ৰক্ৰিয়াৰ বিকাশৰ পৰা পৃথক কৰে।
চালান অনুমোদনৰ আগতে পৰীক্ষাৰ ৰেকৰ্ডক স্বাক্ষৰিত প্ৰয়োজনীয়তা মেট্ৰিক্সৰ সৈতে তুলনা কৰক। এটা উত্তীৰ্ণ মেচিন-গতি পৰীক্ষাই এটা মুকলি পণ্য-মানৰ বস্তু বন্ধ কৰিব নোৱাৰে। সম্পূৰ্ণ কৰিব নোৱাৰা যিকোনো পৰীক্ষা কাৰণ আৰু চুক্তিবদ্ধ অনুসৰণ পদ্ধতিৰ সৈতে দৃশ্যমান হৈ থাকিব লাগে।
মেচিন নিৰ্মাতাই অভিযন্তা কৰিব পৰাকৈ এটা RFQ প্ৰস্তুত কৰক
“এটা ১২০ লিটাৰৰ ব্ল’ মল্ডিং মেচিন”ৰ বাবে কৰা এক অস্পষ্ট অনুৰোধে এটা অস্পষ্ট প্ৰস্তাৱক আমন্ত্ৰণ জনাইছে। ইয়াৰ পৰিবৰ্তে এটা কমপেক্ট কাৰিকৰী পেকেইজ পঠাওক। ই নিখুঁত হোৱাৰ প্ৰয়োজন নাই, কিন্তু ই জনা প্ৰয়োজনীয়তাক মুকলি সিদ্ধান্তৰ পৰা পৃথক কৰিব লাগিব।
এটা মাত্ৰাযুক্ত উৎপাদন অংকন বা 3D ফাইলৰ সৈতে আৰম্ভ কৰক। ডিঙি, ইনছাৰ্ট, হেণ্ডেল বা ট্ৰিম বুজাই দিলে ফটো যোগ কৰক। লক্ষ্য সমাপ্ত ওজন উল্লেখ কৰক আৰু জটিল বেৰৰ অঞ্চল চিনাক্ত কৰক। মেটেৰিয়েল গ্ৰেড আৰু যিকোনো অনুমোদিত ৰিগ্ৰাইণ্ডৰ নাম লিখা। যদি ৰাসায়নিক প্ৰতিৰোধ ক্ষমতা বা এটা নিয়ন্ত্ৰণমূলক পৰীক্ষা গুৰুত্বপূৰ্ণ হয়, তেন্তে সঠিক মানদণ্ড আৰু পণ্যৰ অৱস্থা উল্লেখ কৰক।
তাৰ পিছত উৎপাদনৰ সংজ্ঞা দিয়ক। প্ৰতি ঘণ্টাত বা প্ৰতিদিনে গ্ৰহণ কৰা অংশ, উপলব্ধ শ্বিফ্ট, পৰিকল্পিত অটোমেচন আৰু ডাউনষ্ট্ৰিম ষ্টেপ দিয়া। প্ৰকল্পটোত নতুন ছাঁচ অন্তৰ্ভুক্ত কৰা হৈছে নে নাই কোৱা। যদি এটা ছাঁচ ইতিমধ্যে আছে, ইয়াৰ সমাবেশ অংকন, ওজন, বেধ, মাউণ্টিং আৰু সেৱা সংযোগসমূহ প্ৰদান কৰক।
সুবিধাৰ তথ্যত বিদ্যুৎ যোগান, কম্পাঙ্ক, সংকোচিত বায়ুৰ ক্ষমতা, শীতল-পানীৰ অৱস্থা, স্পষ্ট উচ্চতা, প্ৰৱেশ দুৱাৰ, ক্ৰেন আৰু মজিয়াৰ তথ্য অন্তৰ্ভুক্ত হ’ব লাগে। এই বস্তুসমূহ যন্ত্ৰৰ সৈতে তুলনা কৰিবলে সংস্থাপন নোহোৱালৈকে অপেক্ষা নকৰিব। বৃহৎ অংশৰ প্ৰকল্পসমূহক এক্সট্ৰুচনৰ দৰেই সহজে ৰিগিং আৰু প্ৰডাক্ট হেণ্ডলিঙৰ দ্বাৰা বাধাগ্ৰস্ত কৰিব পাৰি।
অনুসন্ধানৰ সৈতে সংলগ্ন কৰক
পণ্য আৰু ছাঁচৰ অংকন, ৰেজিনৰ বিৱৰণ, আউটপুট লক্ষ্য, গুণগত মানৰ মাপকাঠী, উপযোগিতাৰ অৱস্থা, বিন্যাসৰ সীমা আৰু আকাংক্ষিত স্বয়ংক্ৰিয়কৰণৰ পৰিসৰ।
প্ৰস্তাৱত অনুৰোধ
চূড়ান্ত হেড বিকল্প, স্ক্ৰু আৰু ড্ৰাইভ, মল্ড ফিট বিবৃতি, ইউটিলিটি সীমা, বিন্যাস, গ্ৰহণ প্ৰটোকল, যোগান ধৰা বিকল্প আৰু কাৰিকৰী বৰ্জন।
সম্পূৰ্ণ হোৱা প্ৰয়োজনীয়তা মেট্ৰিক্স বিচাৰিব। প্ৰতিটো শাৰীয়ে ক’ব লাগে “সামঞ্জস্য কৰে,” “পৰিৱৰ্তনৰ প্ৰয়োজন,” বা “অন্তৰ্ভুক্ত নহয়,” তাৰ পিছত প্ৰস্তাৱটোৰ উল্লেখ থাকিব লাগে। ইমেইলত সিঁচৰতি হৈ থকা বিবৃতিতকৈ ইয়াক অডিট কৰাটো সহজ। কিংগলে প্ৰদান কৰে কডাউনলোড এৰিয়াকাৰিকৰী নথিপত্ৰৰ বাবে আৰু কপ্ৰকল্পৰ অনুসন্ধান প্ৰ-পত্ৰপ্ৰাৰম্ভিক সংস্পৰ্শৰ বাবে।
যেতিয়া KGB100B চৰ্টলিষ্টত অন্তৰ্ভুক্ত হয়
KGB100B ৰ অধিক পৰ্যালোচনাৰ যোগ্য যেতিয়া প্ৰডাক্টটো ইয়াৰ বৃহৎ অংশৰ প্ৰয়োগ পৰিসৰৰ ওচৰত পৰে আৰু অভিযান্ত্ৰিক পৰীক্ষাসমূহ একাকাৰ হয়। প্ৰডাক্ট পেজত ৰাসায়নিক বেৰেল, অটো পাৰ্টছ, ট্ৰেফিক বাধা, ফ্ল'ট, খেলনা আৰু আচবাবৰ নাম প্ৰয়োগ হিচাপে উল্লেখ কৰা হৈছে। সেই তালিকাখনে উদ্দেশ্যপ্ৰণোদিত ক্ষেত্ৰখন দেখুৱাইছে, কিন্তু ই কোনো নিৰ্দিষ্ট অংশ চলিব বুলি প্ৰমাণ নহয়।
এটা শক্তিশালী চৰ্টলিষ্ট কেছত চাৰিটা বৈশিষ্ট্য আছে। ছাঁচটো গতি আৰু সেৱাৰ বাবে ঠাইৰ সৈতে খাপ খাই পৰে। গ্ৰছ পেৰিচন ভৰ নিশ্চিত হেড বিকল্পৰ লগত খাপ খাই পৰে। এক্সট্ৰুচন পুনৰুদ্ধাৰে উদ্দেশ্যপ্ৰণোদিত সামগ্ৰীৰ সৈতে প্ৰয়োজনীয় চক্ৰটো সমৰ্থন কৰে। কাৰখানাটোৱে চুক্তিবদ্ধ সীমাত ইউটিলিটি আৰু হেণ্ডলিং যোগান ধৰিব পাৰে।
অন্য বিন্যাসলৈ যাওক যেতিয়া সেই চৰ্তসমূহৰ এটা বিফল হয়। ডাঙৰ এক্যুমুলেটৰে শ্বটৰ ভৰ সমাধান কৰিব পাৰে কিন্তু ছাঁচৰ প্ৰস্থ সমাধান কৰিব নোৱাৰে। ডাঙৰ প্লেটেনে ছাঁচৰ খামটো সমাধান কৰিব পাৰে কিন্তু এক্সট্ৰুচন পুনৰুদ্ধাৰ নহয়। এটা বেলেগ মেচিনৰ আকাৰ অধিক অৰ্থনৈতিক হ'ব পাৰে যেতিয়া অংশটো প্লেটফৰ্মৰ কামৰ পৰিসৰতকৈ বহুত সৰু হয়।
লগতে তথ্য অসম্পূৰ্ণ হ'লে থমকি ৰ'ব। ৱেবছাইটটোৰ বন্ধনীৰ দৰে মূৰৰ সংখ্যা আৰু অসামঞ্জস্যপূৰ্ণ বায়ু-প্ৰবাহ ইউনিটৰ বিষয়ে লিখিত স্পষ্টীকৰণৰ প্ৰয়োজন। শুকান-চক্ৰ সংখ্যাই এটা আউটপুট নিশ্চয়তা বন্ধ কৰিব নোৱাৰে। এইবোৰ কাৰিকৰী চুক্তিৰ বাবে সাধাৰণ বস্তু, অনুমান কৰাৰ কাৰণ নহয়।
ক্ৰয়ৰ সিদ্ধান্তটো অংশভিত্তিক পৰীক্ষামূলক পৰিকল্পনাৰে শেষ হ’ব লাগে। যদি মেচিনে চুক্তিবদ্ধ হাৰ আৰু উপযোগিতাৰ সীমাত সুস্থিৰ, গ্ৰহণযোগ্য অংশ বনাব পাৰে, তেন্তে মডেলটোৱে কামটোৰ লগত খাপ খাই পৰে। যদি সেই প্ৰমাণ নোহোৱা হয়, তেন্তে চৰ্টলিষ্টখন অস্থায়ী হৈ থাকে।
সঘনাই সোধা প্ৰশ্ন
KGB100B 120L ব্ল’ মল্ডিং মেচিনে কি কি সামগ্ৰী বনাব পাৰে?
কিংগলে কেজিবি১০০বি পৃষ্ঠাত ৰাসায়নিক বেৰেল, অটো পাৰ্টছ, ট্ৰেফিক বাধা, ফ্ল’ট, খেলনা আৰু আচবাবৰ তালিকা প্ৰস্তুত কৰিছে। এইবোৰ আবেদনৰ উল্লেখ, স্বয়ংক্ৰিয় অনুমোদন নহয়। প্ৰকৃত সামগ্ৰীটো এতিয়াও ছাঁচৰ আকাৰ, স্থূল পেৰিচন ভৰ, ক্লেম্পৰ চাহিদা, সামগ্ৰী, আঁতৰোৱাৰ পথ আৰু শীতল কৰাৰ বাবে পৰীক্ষাৰ প্ৰয়োজন।
১২০ লিটাৰ মানে ১২০ লিটাৰৰ তলৰ প্ৰতিটো পাত্ৰ ফিট হ’বনে?
নহয় নামমাত্ৰ পাত্ৰৰ আয়তন মাত্ৰ এটা স্ক্ৰীনিং মান। ১২০ লিটাৰৰ তলৰ এটা অংশই এতিয়াও ছাঁচৰ খাম, প্ৰক্ষেপিত-এৰিয়াৰ সীমা, এক্যুমুলেটৰৰ চাহিদা বা উপলব্ধ আঁতৰোৱাৰ স্থান অতিক্ৰম কৰিব পাৰে। মডেল-নিৰ্দিষ্ট পৰ্যালোচনাৰ বাবে প্ৰডাক্ট আৰু মল্ডৰ অংকন প্ৰেৰণ কৰক।
KGB100B য়ে ১৫ কিলোগ্ৰাম ওজনৰ সম্পূৰ্ণ HDPE প্ৰডাক্ট বনাব পাৰিবনে?
ৰাজহুৱা টেবুলৰ পৰা সেই ধাৰণাটো নকৰিব। পৃষ্ঠাটোৱে ৯(১৫) কিলোগ্ৰাম পিই এক্যুমুলেটৰ-ওজন ৰেফাৰেন্স হিচাপে প্ৰকাশ কৰে, আপাত দৃষ্টিত দুটা তালিকাভুক্ত হেড কেপাচিটিৰ সৈতে। গ্ৰছ পেৰিচন ভৰত অংশটো আৰু সকলো ফ্লেছ বা ট্ৰিম অন্তৰ্ভুক্ত কৰা হয়। নিৰ্বাচিত মূৰ, ৰেজিন আৰু ব্যৱহাৰযোগ্য প্ৰক্ৰিয়াৰ মাৰ্জিন কিংগলে নিশ্চিত কৰিব লাগিব আৰু পৰীক্ষামূলকভাৱে প্ৰমাণ কৰিব লাগিব।
৩২০ পিচি/ঘণ্টা প্ৰত্যাশিত উৎপাদন উৎপাদন নেকি?
নহয় কিংগলে ৩২০ পিচি/ঘণ্টাক শুকান চক্ৰ হিচাপে লেবেল কৰে। প্ৰকৃত গ্ৰহণযোগ্য আউটপুটত এক্সট্ৰুচন, পেৰিচন গঠন, ব্ল'ইং, কুলিং, আঁতৰোৱা, ট্ৰিমিং, ৰিজেক্ট আৰু ষ্টপ আদি অন্তৰ্ভুক্ত। প্ৰয়োজনীয় গ্ৰহণযোগ্য উৎপাদন উল্লেখ কৰক আৰু উৎপাদনৰ ছাঁচ আৰু সামগ্ৰীৰে ইয়াক পৰীক্ষা কৰক।
শক্তিৰ ব্যৱহাৰৰ তুলনা কেনেকৈ কৰা উচিত?
একেটা ছাঁচ, পণ্য, ৰেজিন, গুণগত নিয়ম আৰু পৰীক্ষাৰ সীমাৰ অধীনত পণ্য-সম্পৰ্কীয় শক্তি তুলনা কৰা। KGB100B পৃষ্ঠাত গড় শক্তি লাইন হিচাপে ৫২ৰ পৰা ৬০ কিলোৱাট প্ৰকাশ কৰা হয়, যিটো শক্তিৰ উল্লেখ। পৃষ্ঠাৰ মান ৰূপান্তৰ কৰাৰ পৰিৱৰ্তে সুস্থিৰ উৎপাদনৰ সময়ত প্ৰতিটো গ্ৰহণ কৰা অংশত কিলোৱাট ঘন্টা/কিলোগ্ৰাম আৰু কিলোৱাট ঘণ্টা জুখিব লাগে।
KGB100B উদ্ধৃতিৰ বাবে মই কি তথ্য প্ৰেৰণ কৰিব লাগে?
প্ৰডাক্টৰ অংকন আৰু ফটো, মাত্ৰা, সম্পূৰ্ণ ওজন, দেৱালৰ প্ৰয়োজনীয়তা, সামগ্ৰীৰ গ্ৰেড, পুনৰ গ্ৰাইণ্ড নিয়ম, গ্ৰহণ কৰা আউটপুট, গুণগত মানৰ পৰীক্ষা, ছাঁচৰ তথ্য, উপযোগিতাৰ অৱস্থা আৰু স্বয়ংক্ৰিয়কৰণৰ প্ৰয়োজনীয়তা প্ৰেৰণ কৰক। অজ্ঞাত বস্তুবোৰ স্পষ্টকৈ চিহ্নিত কৰক। ইয়াৰ ফলত যোগানকাৰীয়ে মূৰ, ছাঁচ ফিট আৰু পৰীক্ষাৰ পৰিসৰ নিশ্চিত কৰিবলৈ যথেষ্ট তথ্য পোৱা যায়।
মেচিন বাছনি কৰাৰ আগতে আপোনাৰ অংশ পৰীক্ষা কৰক
কিংগললৈ পণ্যৰ অংকন, স্থূল ওজন অনুমান, ৰেজিন, ছাঁচৰ তথ্য, আউটপুট লক্ষ্য আৰু কাৰখানাৰ উপযোগিতাৰ অৱস্থা প্ৰেৰণ কৰক। দলটোৱে KGB100B প্লেটফৰ্ম আৰু ইয়াৰ নিৰ্বাচিত এক্যুমুলেটৰ কনফিগাৰেচন প্ৰকল্পটোৰ লগত খাপ খাই পৰে নেকি সেইটো পৰ্যালোচনা কৰিব পাৰে।
প্ৰডাক্ট-ফিট পৰ্যালোচনাৰ অনুৰোধ কৰক